Sie haben einen Aluminiumgehäuse-Entwurf auf Ihrem Schreibtisch — vielleicht ist es ein Schaltkasten, ein Sensorgehäuse oder ein Instrumentengehäuse. Das Blech ist geschnitten und gebogen, und jetzt müssen Sie die Nähte verbinden. WIG-Schweißen ist die sichere Wahl, die Ihr Team bereits kennt. Laserstrahlschweißen verspricht weniger Verzug und schnellere Zyklen. Welches Verfahren passt tatsächlich zu Ihrem Bauteil?
Die Antwort hängt von Blechdicke, Legierungstyp, Nahtgeometrie, Oberflächenanforderungen und Produktionsvolumen ab. Es gibt keinen universellen Sieger. Aber es gibt einen klaren Entscheidungsrahmen, und genau den liefert dieser Artikel.
Warum Aluminiumgehäuse einen anderen Schweißansatz erfordern
Aluminium verhält sich unter einem Schweißlichtbogen oder einem Laserstrahl anders als Stahl. Seine Wärmeleitfähigkeit ist etwa viermal so hoch wie die von Kohlenstoffstahl, was bedeutet, dass sich die Wärme nahezu augenblicklich von der Schweißzone weg ausbreitet. Bei dünnwandigen Gehäusen verursacht diese schnelle Wärmeableitung zwei Probleme: Verzug benachbarter Bleche und ungleichmäßige Einbrandtiefe entlang langer Nähte.
Hinzu kommt die Oxidschicht. Aluminium bildet an seiner Oberfläche auf natürliche Weise einen dünnen Film aus Aluminiumoxid (Al₂O₃). Dieses Oxid schmilzt bei etwa 2.072 °C — mehr als das Dreifache des Schmelzpunkts des Grundaluminiums bei 660 °C. Wenn das Oxid vor oder während des Schweißens nicht aufgelöst wird, entstehen Einschlüsse und Porosität in der Verbindung. Das WIG-Schweißen bewältigt dies mit Wechselstrom (AC), der in jeder Halbwelle eine Reinigungswirkung entfaltet. Das Laserstrahlschweißen setzt auf die reine Energiedichte des Strahls, um das Oxid zu verdampfen.
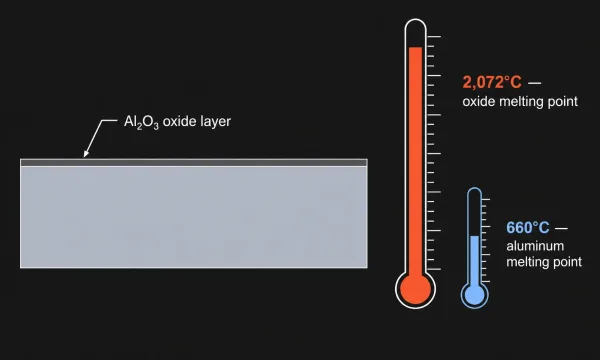
Eine technische Querschnittsdarstellung, die die Aluminiumoxid-Schicht (Al₂O₃) auf dem Aluminiumgrundwerkstoff zeigt, mit beschrifteten Schmelzpunktwerten, die die daraus resultierende Herausforderung beim Schweißen verdeutlichen.
Gehäuse fügen eine weitere Komplexitätsebene hinzu. Ein typisches Aluminiumgehäuse hat dünne Wandstärken (oft 1,0–2,0 mm), mehrere sich kreuzende Nähte und enge Maßtoleranzen. Die Schweißnaht muss stark genug sein, um die Baugruppe zusammenzuhalten, glatt genug für die Nachbearbeitung (Eloxieren, Pulverbeschichten) und in vielen Fällen dicht genug für IP-zertifizierten Schutz. Diese Anforderungen gehen über generische Vergleiche bei der Auswahl des Schweißverfahrens hinaus.
Wie Laserstrahlschweißen und WIG-Schweißen funktionieren — ein schneller Vergleich
In Blechschweißen, verwendet WIG (Wolfram-Inertgas, auch GTAW genannt) einen Lichtbogen zwischen einer nicht abschmelzenden Wolframelektrode und dem Werkstück. Der Lichtbogen schmilzt den Grundwerkstoff und bei Bedarf einen manuell zugeführten Zusatzdraht. Ein inertes Schutzgas — typischerweise reines Argon für Aluminium — schützt das Schmelzbad vor Verunreinigungen aus der Atmosphäre. WIG wird für seine präzise Wärmekontrolle und das saubere Erscheinungsbild der Schweißraupe geschätzt.
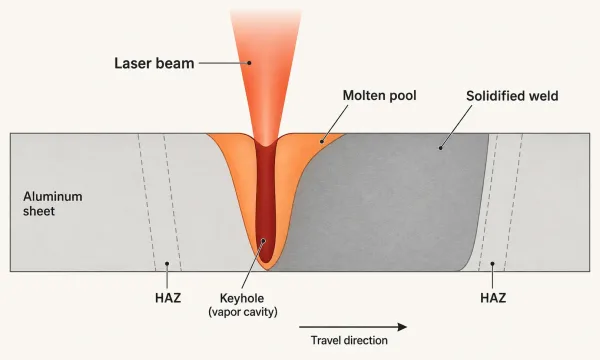
Laserstrahlschweißen (Laser Beam Welding, oder LBW) verwendet einen fokussierten Strahl hochintensiven kohärenten Lichts, üblicherweise von einer Faserlaserquelle. Wenn der Strahl auf die Metalloberfläche trifft, erzeugt er einen kleinen Hohlraum, den sogenannten Keyhole — eine Säule aus verdampftem Metall, umgeben von geschmolzenem Aluminium. Während der Laser entlang der Verbindung wandert, erstarrt das Schmelzbad hinter dem Keyhole zu einer schmalen, tiefen Schweißnaht.
Eine Querschnittsansicht, die zeigt, wie ein fokussierter Laserstrahl einen Keyhole-Hohlraum in Aluminium erzeugt, mit beschriftetem Schmelzbad und erstarrter Schweißzone.
Der grundlegende Unterschied: WIG bringt Wärme breitflächig über einen Lichtbogen ein, während Laser die Energie auf einen Punkt von weniger als 1 mm Durchmesser konzentriert. Dieser Unterschied bestimmt alles Weitere — Geschwindigkeit, Verzug, Nahtanforderungen und Kosten.
Wesentliche Unterschiede, die für Aluminiumgehäuse relevant sind
Wärmeeinbringung und Verzugskontrolle
Laserstrahlschweißen erreicht eine Leistungsdichte von über 1 MW/cm², etwa 200-mal höher als WIG pro Quadratmillimeter. Da die Energie so schnell und konzentriert auf einen schmalen Bereich eingebracht wird, hat die Wärme keine Zeit, sich in das umgebende Material auszubreiten.
Das Ergebnis: eine wärmebeeinflusste Zone (WEZ) von nur 1–2 mm auf jeder Seite der Schweißnaht und ein Verzug typischerweise unter 0,1 mm über eine Länge von 1 Meter.
WIG-Schweißen arbeitet mit einer viel niedrigeren Leistungsdichte. Der Lichtbogen ist breiter, die Vorschubgeschwindigkeit langsamer und die Wärme akkumuliert im Werkstück. Bei dünnem Aluminiumblech (unter 2 mm) kann der WIG-induzierte Verzug 2–3 mm über dieselbe Länge erreichen — genug, um sichtbare Blechverformungen, versetzte Schraubenlöcher oder Spalten in Dichtungsnuten zu verursachen.
Bei Gehäusen, bei denen Maßgenauigkeit entscheidend ist — Montageflansche, PCB-Abstandshalter, Dichtflächen — ist dieser Unterschied im Verzug oft der ausschlaggebende Faktor.
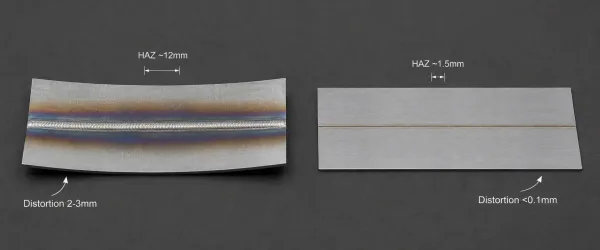
Ein Vergleich in Draufsicht, der die sichtbare wärmebeeinflusste Zone (Verfärbung) um WIG-Schweißnähte im Vergleich zu Laserschweißnähten auf identischen Aluminiumblechen zeigt und den Verzugsunterschied hervorhebt.
Schweißgeschwindigkeit und Produktionsdurchsatz
Laserstrahlschweißen ist bei Aluminiumblech typischerweise 3–4-mal schneller als WIG. Eine kontinuierliche Laserschweißnaht auf 1,5 mm 5052 Aluminium kann mit 2,0–2,5 m/min. WIG-Schweißen auf demselben Material läuft üblicherweise mit 0,5–0,8 m/min.
Die Geschwindigkeit ist über die Zykluszeit hinaus wichtig. Schnelleres Schweißen bedeutet weniger gesamte Wärmeeinbringung pro Teil, was den Verzug weiter reduziert. Es bedeutet auch, dass weniger Vorrichtungen benötigt werden, um die Bleche während des Schweißens flach zu halten — ein erheblicher Kostenfaktor in der Gehäuseproduktion.
Die folgende Tabelle fasst typische Geschwindigkeitsbereiche für das Schweißen von Aluminium im Gehäusemaßstab zusammen:
| Schweißverfahren | Typische Vorschubgeschwindigkeit (1–2 mm Al) | Relative Zykluszeit |
|---|---|---|
| Laserstrahlschweißen | 2,0–2,5 m/min | 1× (Referenz) |
| WIG-Schweißen | 0,5–0,8 m/min | 3–4× länger |
Materialstärkenbereich
Aluminiumblechdicke ist der einzige praktisch relevante Faktor bei der Wahl zwischen WIG- und Laserschweißen.
- Unter 2 mm: Laserschweißen ist überlegen. Der konzentrierte Strahl durchdringt dünnes Material schnell ohne Durchbrand. Viele Dünnwand-Gehäusenähte können autogen – ohne Schweißzusatz – geschweißt werden, was das Nachschleifen reduziert.
- 2–3 mm: Beide Verfahren sind geeignet. Laser bietet weiterhin den Geschwindigkeitsvorteil, aber WIG mit Schweißzusatz kann eine bessere Spaltüberbrückung bieten, wenn die Fugenvorbereitung nicht optimal ist.
- Über 3 mm: WIG-Schweißen wird zur zuverlässigeren Wahl. Die Lasereindringtiefe nimmt ab, und es können mehrere Lagen erforderlich sein. WIG mit ER4043- oder ER5356-Schweißzusatz liefert in diesem Bereich gleichmäßige Durchschweißungen.
Die meisten Aluminiumgehäuse liegen im Bereich von 1,0–2,5 mm, was sie für die Serienfertigung eindeutig in den Laserbereich und für Prototypen oder Kleinserien in die “beides funktioniert”-Zone einordnet.
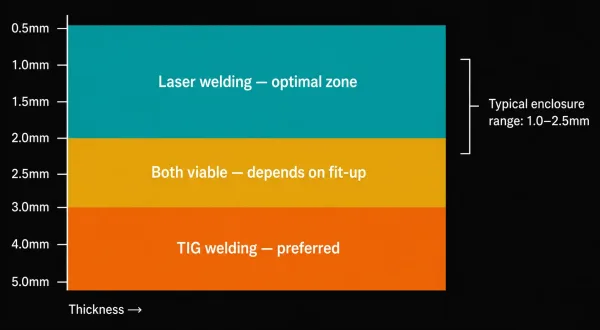
Eine visuelle Übersicht, die Aluminiumblechdickenbereiche dem empfohlenen Schweißverfahren zuordnet und zeigt, wo Laserschweißen, WIG-Schweißen oder beide geeignet sind.
Schweißnahterscheinung und Nachbearbeitung
Gehäuse erfordern oft eine fertige Oberfläche – eloxiert, pulverbeschichtet oder gebürstet. Die Schweißnahtqualität beeinflusst direkt das endgültige Erscheinungsbild.
Laserschweißnähte sind glatt, schmal (typischerweise 1–2 mm breit) und praktisch spritzerfrei. Die Porosität ist extrem gering, oft unter 0,1%. Für Aluminium-Eloxierung, bedeutet dies minimalen Oberflächenvorbereitungsaufwand und gleichmäßigere Farbaufnahme über die Schweißzone.
WIG-Schweißnähte sind breiter (3–6 mm) und können leichte Porosität im Bereich von 1–3%. aufweisen. WIG erzeugt ein erkennbares “Rollenmuster”-Nahtprofil, das zwar bei manchen Produkten ästhetisch akzeptabel ist, aber vor der Oberflächenbehandlung oft geschliffen werden muss. Bei dünnem Blech kann Schleifen die Verbindung schwächen oder unebene Oberflächen erzeugen.
Für Gehäuse mit strengen kosmetischen Anforderungen – Consumer-Electronics-Gehäuse, Medizingerätegehäuse, Display-Kioske – reduziert Laserschweißen die Nachbearbeitungszeit und -kosten erheblich.
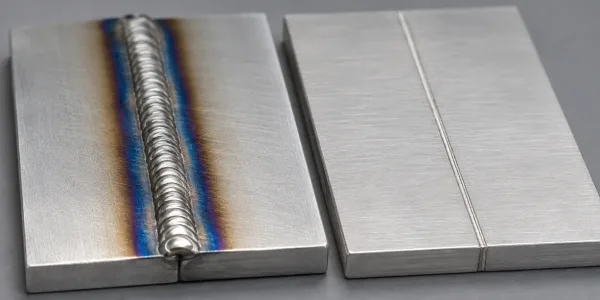
Ein Makro-Nahaufnahmevergleich, der den visuellen Unterschied zwischen einer WIG-Schweißnaht (breiter, texturiert) und einer Laserschweißnaht (schmal, glatt) auf Aluminiumoberfläche zeigt.
Fugenvorbereitung und Spaltoleranz
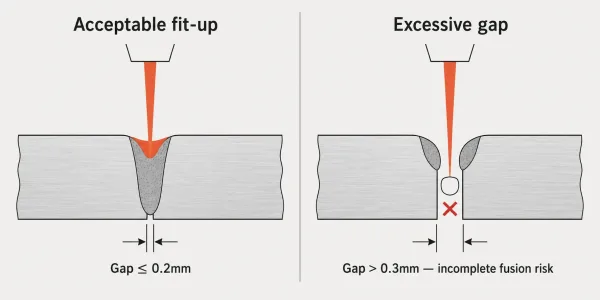
Laserschweißen verzeiht eine schlechte Fugenvorbereitung weniger. Der Strahl ist schmal, und Spalte über 0,1–0,2 mm können zu unvollständiger Verschmelzung oder Einbrandkerben führen. Das bedeutet, dass das Blech vor dem Schweißen mit engen Toleranzen geschnitten und gebogen werden muss. Wobble-Laserköpfe (die den Strahl oszillieren lassen) können gewisse Abweichungen ausgleichen, sind aber kein Ersatz für präzise Fertigung.
WIG-Schweißen handhabt Spalte großzügiger. Die manuelle Zugabe von Schweißzusatz ermöglicht es dem Bediener, Öffnungen zu überbrücken, geringfügige Fehlausrichtungen auszugleichen und bei Bedarf Verstärkung aufzubauen. Wenn Ihr Gehäusedesign komplexe dreidimensionale Verbindungen aufweist oder wenn Ihr kundenspezifischer Blechfertigungsanbieter enge Biegetoleranzen nicht einhalten kann, bietet WIG eine Sicherheitsmarge.
Ein technischer Querschnitt, der den Unterschied zwischen einem akzeptablen Spalt (innerhalb der Lasertoleranz) und einem übermäßigen Spalt, der Schweißfehler verursachen würde, zeigt.
Schutzgas und Betriebskosten
Beim Aluminiumschweißen, verwenden beide Verfahren reines Argon als Schutzgas. Die Verbrauchsraten unterscheiden sich jedoch. WIG-Schweißen erfordert typischerweise 12–18 L/min Argon-Durchfluss. Laserschweißen verwendet niedrigere Durchflussraten (8–15 L/min), kann aber zusätzliches Gas zum Spülen der Rückseite bei kritischen Nähten erfordern.
In der Serienfertigung sind die Schutzgaskosten im Vergleich zu Arbeitsaufwand und Zykluszeit ein untergeordneter Faktor. Bei Hochvolumenoperationen können die kumulierten Einsparungen durch geringeren Gasverbrauch und schnelleren Durchsatz jedoch bedeutend sein.
Welches Verfahren für welches Aluminiumgehäuse?
Anstatt eine pauschale Empfehlung zu geben, bietet die folgende Tabelle eine Entscheidungsmatrix basierend auf typischen Gehäuseparametern:
| Gehäuseeigenschaft | Empfohlenes Verfahren | Grund |
|---|---|---|
| Wandstärke < 2 mm, lange gerade Nähte | Laser | Geschwindigkeit, minimale Verformung, kein Zusatzwerkstoff erforderlich |
| Wandstärke > 3 mm, strukturelle Belastungen | WIG | Bessere Eindringtiefe, bewährte Zuverlässigkeit |
| Hohe optische Anforderungen (eloxiert/beschichtet) | Laser | Glatte Naht, geringe Porosität, weniger Nachbearbeitung |
| Komplexe 3D-Verbindungen, gemischte Wandstärken | WIG | Flexibilität, Spalttoleranz |
| Prototyp oder Kleinserie (< 50 Stück) | WIG | Geringere Rüstkosten, keine Vorrichtungsinvestition |
| Produktionsvolumen > 500 Stück | Laser | Zykluszeiteinsparungen gleichen Rüstkosten aus |
| 5052-H32-Legierung (Gehäusestandard) | Laser oder WIG | Beide funktionieren gut; Laser schneller bei dünnem Material |
| 6061-T6-Legierung (strukturelle Gehäuse) | WIG bevorzugt | Heißrissrisiko beim Laser; Zusatzwerkstoff hilft |
Wenn Ihr Gehäuse in mehrere Kategorien fällt — zum Beispiel dünne Wände, aber hohe optische Anforderungen — überwiegen die optischen und Verformungsprioritäten in der Regel die Wandstärkenüberlegungen, und Laserschweißen ist die stärkere Wahl.
Häufige Fehler beim Schweißen von Aluminiumgehäusen
Selbst bei Auswahl des richtigen Verfahrens können Ausführungsfehler einen Gehäusedurchlauf ruinieren. Hier sind die häufigsten Probleme, die wir in der Produktion sehen:
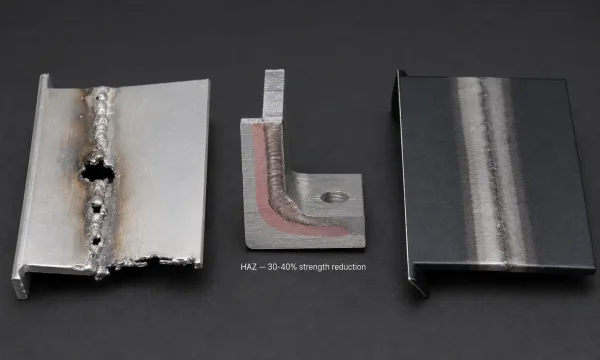
Ein zusammengesetztes Bild, das drei häufige Schweißfehler bei der Aluminiumgehäusefertigung zeigt: Durchbrand bei dünnen Wänden, WEZ-Erweichungszonen und Oberflächenverfärbungen, die die Eloxierqualität beeinträchtigen.
Unterschätzung der Erweichung der wärmebeeinflussten Zone (WEZ) bei Aluminium 6061-T6. Die T6-Wärmebehandlung verleiht 6061 seine Festigkeit, aber das Schweißen zerstört die Wärmebehandlung in der WEZ. Die Zugfestigkeit in der WEZ kann um 30–40% sinken. Wenn das Gehäuse strukturelle Lasten trägt (Rack-Montagegeräte, Außengehäuse), muss die Schweißverbindung unter Berücksichtigung dieser Festigkeitsreduzierung ausgelegt werden — nicht nach der Grundmetallspezifikation.
WIG-Strom zu hoch bei dünnen Wänden eingestellt. Ein häufiger Fehler beim Schweißen von 1,0–1,5 mm Aluminium: Der Bediener verwendet dieselbe Stromstärke wie bei dickerem Material, was zum Kantenschmelzen und Durchbrand führt. Dünnwandiges WIG erfordert niedrigere Stromstärke (60–90 A), höhere Reisegeschwindigkeit und oft einen Wolframelektrodendurchmesser mit kleinerem Durchmesser (1,6 mm).
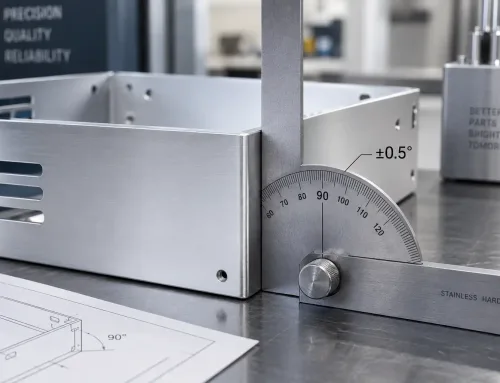
Laserschweißen ohne Bestätigung der Biegegenauigkeit. Laser erfordert eine enge Spaltpassung. Wenn die Biegewinkel des Gehäuses auch nur um 1–2 Grad abweichen, kann der Nahtspalt an der Ecke die Toleranz des Lasers überschreiten. Bevor Sie sich für das Laserschweißen entscheiden, vergewissern Sie sich, dass Ihr Blechlieferant Biegetoleranzen innerhalb von ±0,5 Grad einhalten kann.
Überspringen der Schweißnahtreinigung vor dem Eloxieren. Sowohl WIG- als auch Laserschweißnähte erzeugen Oxidverfärbungen neben der Naht. Wenn dieses Oxid vor dem Eloxieren nicht entfernt wird, nimmt die Schweißzone den Farbstoff anders auf als das Grundmaterial, was sichtbare Farbbänder erzeugt. Chemische Reinigung oder leichtes mechanisches Polieren vor dem Eloxierbad beseitigt dieses Problem.
FAQs
Suchen Sie einen Fertigungspartner für die Herstellung Ihrer Aluminiumgehäuse? SR-MFG bietet Blechumformung, Präzisionsschweißen (WIG und Laser) und komplette Oberflächenveredelung — vom Prototyp bis zur Serienproduktion. Angebot anfordern oder senden Sie Ihre Zeichnungen an