Sie haben ein Blechgehäuse konstruiert. Die Wände sind 1.2 mm dick. Sie benötigen M4-Schrauben, um eine Abdeckplatte zu halten, die zur Wartung fünfzig Mal über die Lebensdauer des Produkts abgenommen wird. Direktes Gewindeschneiden funktioniert nicht — es gibt nicht genug Material für ein zuverlässiges Gewinde. Was spezifizieren Sie also?
Dies ist eine der häufigsten Konstruktionsentscheidungen im Blechbau und eine der leichtesten, die man falsch trifft. Die falsche Wahl führt zu ausgerissenen Gewinden bei der Montage, abgelehnten Angeboten in der Angebotsphase oder Verbindungselementen, die nach einem Jahr im Feld locker werden. Die richtige Wahl hängt von Blechdicke, Lastanforderungen, Anzahl der Montagezyklen und der Oberflächenbehandlung des Teils ab.
Dieser Leitfaden erklärt, warum dünne Bleche konventionellem Gewindeschneiden widerstehen, vergleicht sechs Gewindeverfahren mit ihren Auslegungsparametern und gibt Ihnen einen Rahmen für die Spezifikation der richtigen Lösung in Ihrer Zeichnung.
Warum dünne Bleche nicht direkt mit Gewinde versehen werden können
Die Standardregel für ein tragfähiges Schnittgewinde lautet, dass die Eingriffstiefe — die Länge des Gewindekontakts zwischen Schraube und Grundmaterial — mindestens dem Einfachen des Durchmessers des Verbindungselements entsprechen sollte.
Für M4-Gewinde (4 mm Durchmesser) bedeutet das 4 mm eingreifendes Material. Für M5 bedeutet es 5 mm.
Typische Blechdicke für diese Anwendungen beträgt 0.8 bis 2.0 mm. Bei diesen Dicken erzeugt ein M4-Schnittgewinde nur ein bis zwei volle Gewindegänge. Das reicht nicht aus, um normales Anzugsmoment zu widerstehen, geschweige denn wiederholte Demontage oder Schwingungslasten.
Die effektive Gewindeanzahl kann mit einer einfachen Formel geschätzt werden:
Wirksame Gewindegänge = Blechdicke ÷ Gewindesteigung
Zum Beispiel M4 × 0,7 mm Steigung in 1,4 mm Blech:
1.4 ÷ 0.7 = 2.0 Gänge
Das ist grenzwertig für leichte Lasten und unzureichend für alles Tragende. Die meisten Ingenieure betrachten drei Gänge als Minimum für mäßige Lasten und fünf oder mehr für schwere Anwendungen.
Deshalb erfordert dünnes Blech alternative Gewindeverfahren. Das Ziel ist immer dasselbe: ausreichende Gewindeeinschraublänge zu schaffen, um die Auslegungslast aufzunehmen, unabhängig davon, wie dünn das Blech ist.
Sechs Methoden zum Einbringen von Gewinden in dünnes Blech
Es gibt sechs praktische Ansätze. Jeder löst das Problem des unzureichenden Materials anders, und jeder hat klare Grenzen, wann er funktioniert und wann nicht.
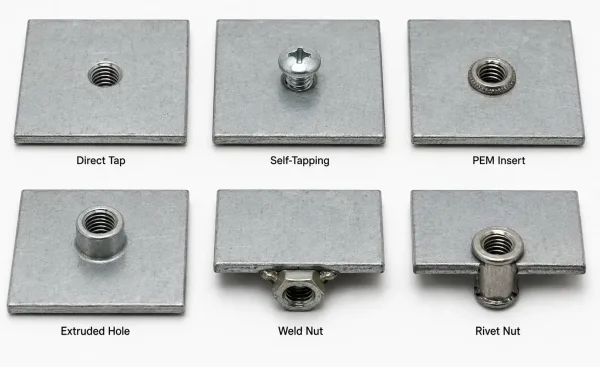
Vergleich von direktem Gewindeschneiden, Schrauben mit selbstschneidendem Gewinde, Einpressmuttern, gezogenen Gewinden, Schweißmuttern und Nietmuttern.
Direktes Gewindeschneiden
Direktes Gewindeschneiden bedeutet, Gewinde mit einem Standardgewindebohrer in ein vorgebohrtes Loch zu schneiden. Es ist die einfachste Methode und erfordert keine zusätzliche Hardware. Sie funktioniert jedoch nur, wenn das Blech dick genug für einen ausreichenden Eingriff ist.
Mindestdicke: 2.0 mm für M3, 2.5 mm für M4, 3.0 mm für M5 (weicher Stahl; Aluminium erfordert aufgrund der geringeren Scherfestigkeit etwas mehr).
Direktes Gewindeschneiden ist praktikabel für mitteldicke Bleche und Strukturanwendungen, bei denen die Gewinde nicht häufig beansprucht werden.
Bei Blechen unter 2.0 mm diese Methode vollständig weglassen.
Selbstschneidende Schrauben
Selbstschneidende Schrauben (auch gewindeformende Schrauben oder Blechschrauben genannt) schneiden ihr eigenes Gewinde, während sie in ein Vorloch eingedreht werden.
Kein Vorschneiden des Gewindes erforderlich. Sie lassen sich schnell montieren und eignen sich gut für dünne Werkstoffe — bis etwa 0.5 mm bei kleinen Schraubengrößen.
Der Nachteil ist die begrenzte Wiederverwendbarkeit. Selbstschneidende Gewinde in dünnem Metall überstehen typischerweise ein bis drei Montagezyklen, bevor sie ausreißen.
Sie eignen sich am besten für leichte, nicht tragende Abdeckungen, die einmal montiert oder nur selten geöffnet werden.
Einpressmuttern (PEM-Stil)
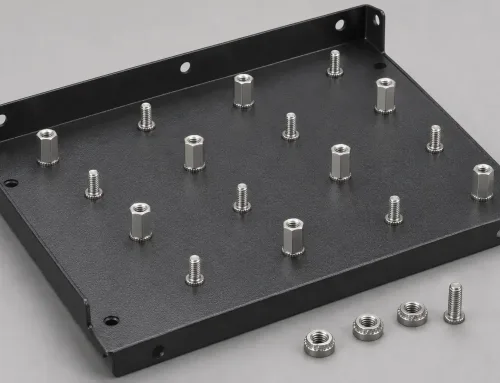
Einpressbefestigungen für Blech sind der Industriestandard, um dauerhafte, wiederverwendbare Gewinde in dünne Bleche einzubringen.
Ein Präzisionsverbindungselement — typischerweise eine Mutter, ein Bolzen oder ein Abstandsbolzen — wird in ein passgenaues Loch eingepresst. Der gerändelte Schaft des Verbindungselements verdrängt das umgebende Blechmaterial und bewirkt, dass es kalt in eine ringförmige Nut am Verbindungselementkörper fließt.
Dadurch entsteht eine mechanische Verriegelung, die sowohl Drehung als auch Herausziehen widersteht.
Self-Clinching-Einsätze können in Blechen mit einer Dicke ab 0,5 mm für M2.5-Befestigungselemente eingesetzt werden.
Nach der Montage bieten sie Innengewinde mit voller Tragfähigkeit, ausgelegt für wiederholte Montage.
Gängige Typen sind:
- Standard-Einpressmuttern — für allgemeine Bleche
- Schwimmende Muttern — für Baugruppen mit Ausrichtungstoleranz-Überlagerung
- Blindmuttern — für geschlossene Gehäuse, bei denen die Rückseite nicht zugänglich ist
Die wesentliche Anforderung ist, dass das Grundblech weicher sein muss als der Einsatz — typischerweise mindestens 20–30 HV geringere Härte —, damit das Blechmaterial während der Montage in die Verriegelungsnut fließen kann.
Extrudierte Löcher (Fließbohren / Kragenziehen)
Bei dieser Methode drückt ein rotierendes oder gepresstes Werkzeug durch das Blech und formt einen erhöhten Kragen oder eine Buchse um das Loch aus dem Grundmaterial selbst.
Der Kragen erhöht die lokale Dicke und schafft genügend Materialtiefe, um mit Standardgewinden geschnitten zu werden.
Gezogene Gewinde erfordern keine zusätzlichen Verbindungselemente.
Das Gewinde wird direkt in den geformten Kragen geschnitten, der das Zwei- bis Dreifache der ursprünglichen Blechdicke betragen kann.
Dies macht die Methode sauber, stark und geeignet für Anwendungen, bei denen Vorsprünge auf der Rückseite akzeptabel sind.
Die Einschränkung besteht darin, dass die Extrusionshöhe und die Wanddicke nach der Umformung von der Duktilität des Ausgangsmaterials abhängen.
Harte oder spröde Werkstoffe können beim Umformen reißen.
Schweißmuttern
Eine Schweißmutter — typischerweise eine Flanschmutter mit Buckelschweißpunkten — wird über ein Loch gesetzt und dauerhaft mit dem Blech verschweißt.
Dadurch entsteht die stärkstmögliche Verbindung, ohne auf die Gewindetragfähigkeit des Grundwerkstoffs angewiesen zu sein.
Schweißmuttern sind ideal für schwere, vibrationsbeanspruchte Anwendungen wie Fahrwerke und Industrieausrüstung.
Sie funktionieren gut in dünnen Blechen, da die Schweißverbindung die gesamte strukturelle Festigkeit liefert.
Die Nachteile sind dauerhafte Befestigung, Verzugsrisiko durch Wärme und Einschränkungen bei der Oberflächenbehandlung.
Das Schweißen muss vor Pulverbeschichtung oder Eloxieren erfolgen, und Schweißspritzer können eine Reinigung nach dem Schweißen erforderlich machen.
Blindnietmuttern (Einnietmuttern)
Blindnietmuttern sind rohrförmige Einsätze, die in ein Loch eingesetzt und mit einem Setzwerkzeug gestaucht werden.
Der Körper expandiert hinter dem Blech und verriegelt den Einsatz an Ort und Stelle.
Sie bieten ein wiederverwendbares Innengewinde und können mit einem Handwerkzeug von einer Seite der Platte aus eingesetzt werden.
Nietmuttern sind beliebt bei Außendienst, Reparatur und Hohlprofil-Anwendungen, bei denen keine Standpresse verfügbar ist.
Sie funktionieren in Platten mit einer Dicke bis herunter zu 0.8 mm bei kleinen Größen.
Im Vergleich zu Einpressmuttern haben Nietmuttern eine geringere Ausdrück- und Ausdrehfestigkeit und hinterlassen eine leichte Wölbung auf der Rückseite.
Sie erfordern jedoch keine spezielle Ausrüstung, was sie für Kleinserien oder Arbeiten vor Ort praktisch macht.
Die richtige Methode wählen — Ein Entscheidungsrahmen nach Blechdicke
Die sechs Verfahren überschneiden sich in ihren Fähigkeiten, aber die Blechdicke grenzt die Auswahl schnell ein.
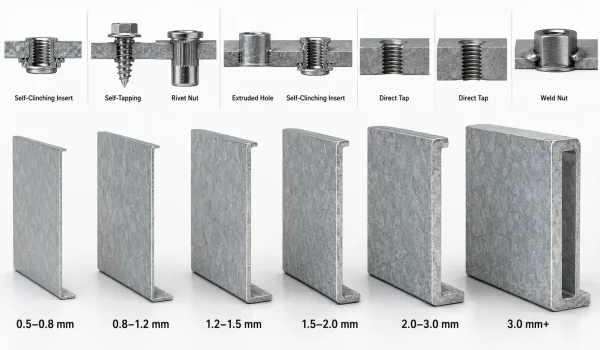
Empfohlene Gewindeverfahren für verschiedene Dickenbereiche von dünnem Blech.
Die folgende Tabelle ordnet empfohlene Methoden Dickenbereichen und Laststufen zu.
| Blechdicke | Leichte Last (Abdeckungen, Halterungen) | Mittlere Last (wartbare Bleche) | Schwere Last (strukturell, Vibration) |
|---|---|---|---|
| 0.5–0.8 mm | Einpressmuttern | Einpressmuttern | Einpressmuttern (Schwerlastserie) |
| 0.8–1.2 mm | Selbstschneidende Schrauben | Einpressmuttern, Blindnietmuttern | Einpressmuttern |
| 1.2–1.5 mm | Direktes Gewindeschneiden (nur M3) | Fließlochbohrungen, Einpressmuttern | Einpressmuttern, Schweißmuttern |
| 1.5–2.0 mm | Direktes Gewindeschneiden (M3–M4) | Direktes Gewindeschneiden (M3), Fließlochbohrungen (M4+) | Schweißmuttern, Einpressmuttern |
| 2.0–3.0 mm | Direktes Gewindeschneiden | Direktes Gewindeschneiden | Direktes Gewindeschneiden, Schweißmuttern |
| 3.0 mm+ | Direktes Gewindeschneiden | Direktes Gewindeschneiden | Direktes Gewindeschneiden |
Das Material ist ebenfalls wichtig.
Aluminium (5052, 6061) hat eine geringere Scherfestigkeit als Baustahl (SPCC, A36), daher reißen Gewinde in Aluminium leichter aus.
Für Aluminiumplatten unter 2.0 mm sind selbstspannende Einlegeteile oder stranggepresste Bohrungen fast immer die bessere Wahl als direktes Gewindeschneiden.
Edelstahl (304, 316) ist härter und neigt stärker zum Fressen — verwenden Sie Schmierstoff beim Gewindeschneiden und prüfen Sie, ob das Einsatzmaterial mit dem Grundblech kompatibel ist.
Konstruktionsparameter für jede Methode
Die richtige Methode zu spezifizieren ist nur die halbe Arbeit.
Die andere Hälfte besteht darin, die Konstruktionsparameter in Ihrer Zeichnung korrekt festzulegen, damit der Blechfertiger das Merkmal ohne Rätselraten herstellen kann.
Einpressmuttern (selbststanzend)
- Lochdurchmesser: Nach Herstellerkatalog (typischerweise der Vorboredurchmesser des Einsatzes ± 0.05 mm). Zu große Löcher verringern die Haltekraft; zu kleine Löcher verursachen Materialschäden beim Einpressen.
- Mindestabstand Loch zu Kante: Mindestens das Zweifache des Lochdurchmessers. Bei geringerem Abstand kann das Blechmaterial während der Montage nach außen ausbeulen, wodurch die Auszugfestigkeit sinkt.
- Mindestabstand Loch zu Biegung: Mindestens das Dreifache des Lochdurchmessers plus der Biegeradius. Löcher, die zu nah an einer Biegung liegen, verformen sich beim Einpressen zu einer ovalen Form.
- Blechhärte: Das Grundblech muss mindestens 20–30 HV weicher sein als das Einsatzmaterial. Ein Stahleinsatz kann nicht in gehärtetes Stahlblech eingeclinchet werden.
- Einbaukraft: Typischerweise 5–30 kN, je nach Einsatzgröße. Dies erfordert eine kontrollierte Presse — keinen Hammer.
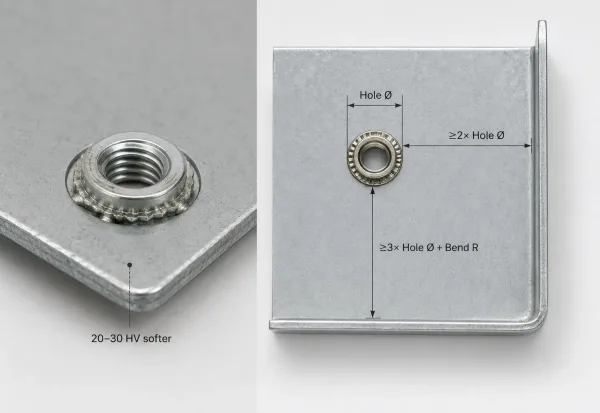
Montage einer Selbstclinchmutter mit Anforderungen an Loch-, Kanten- und Biegeabstände in dünnem Blech.
Extrudierte Löcher
- Extrusionshöhe: Typischerweise das Zwei- bis Dreifache der ursprünglichen Blechdicke. Ein 1.0 mm Blech kann einen 2.0–3.0 mm Kragen bilden.
- Wanddicke nach der Extrusion: Die Kragenwand wird beim Umformen dünner. Erwarten Sie am Kragen etwa 60–70% der ursprünglichen Blechdicke.
- Mindestdurchmesser des Kragens: Sollte mindestens 1.5 mal so groß wie der Durchmesser des Gewindebohrers sein, um Rissbildung zu verhindern.
- Größe des Gewindebohrers: Die Standardtabelle für metrische Gewindebohrer gilt für den extrudierten Kragen, als handele es sich um Vollmaterial dieser Dicke.
Schweißmuttern
- Abstand Flansch zu Kante: Mindestens gleich dem Durchmesser des Mutterflansches. Buckelschweißungen benötigen eine flache Kontaktfläche um die Mutter.
- Schweißpunktabstand: Wenn mehrere Schweißmuttern auf demselben Blech sind, halten Sie mindestens 20 mm zwischen ihnen ein, um eine Überlagerung von Wärmeverformungen zu vermeiden.
- Verformungszone nach dem Schweißen: Erwarten Sie einen leicht erhöhten Bereich (0.1–0.3 mm) um jeden Schweißpunkt. Berücksichtigen Sie dies bei Baugruppen mit engen Ebenheitsanforderungen.
So spezifizieren Sie Gewindemerkmale in Ihrer Zeichnung
Eine häufige Ursache für Fertigungsverzögerungen ist eine Zeichnung, die eine Gewindegröße, aber nicht die Methode oder die Befestigungselemente angibt.
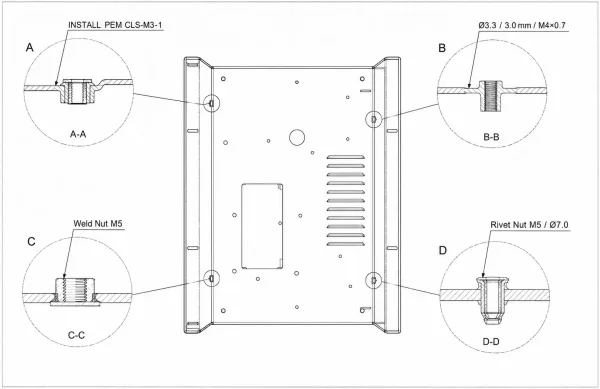
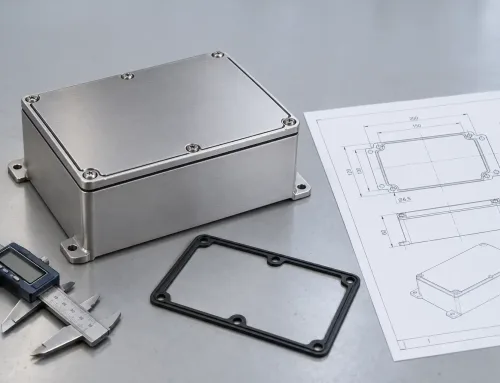
Zeichnungsbeispiele, die zeigen, wie PEM-Einsätze, Extrusionslöcher, Schweißmuttern und Nietmuttern spezifiziert werden.
Der Hersteller kann das Merkmal nicht kalkulieren, planen oder fertigen, ohne zu wissen, wie Sie es hergestellt haben möchten.
PEM-Einsatz-Bemaßung
Geben Sie die exakte Hersteller-Artikelnummer in der Zeichnung an.
Das Format ist typischerweise:
INSTALL PEM [Serie]–[Gewindegröße]–[Schaftcode]
Beispiel:
“INSTALL PEM CLS-M3-1”
für eine Standard-Selbstspannmutter, Gewinde M3, Schaftcode 1 (für Bleche mit einer Dicke von 0.8–1.0 mm).
Wenn Sie keine spezifische PEM-Marke verwenden, schreiben Sie den Einsatztyp und die vollständige Spezifikation:
“Selbstspannmutter, M4, für 1.5 mm Blech, gemäß [Herstellerkatalogreferenz].”
Kragenloch-Bemaßung
Eine Angabe für ein Extrusionsloch sollte drei Informationen enthalten:
- Lochdurchmesser (die Kernlochgröße, z. B. Ø3.3 mm für M4)
- Extrusionshöhe (z. B. 3.0 mm mindestens)
- Gewindespezifikation (z. B. M4 × 0.7, 3 Umdrehungen mindestens)
Beispielhinweis:
“Ø3.3-Loch auf 3.0 mm Höhe extrudieren, M4 × 0.7 schneiden, min. 3 vollständige Gewindegänge.”
Schweißmutter-Bemaßung
Geben Sie den Muttern-Typ, die Größe und die Schweißanforderung an:
“Schweißmutter M5, Buckelschweißen, gemäß [Norm oder Artikelnummer]. Drehmomentprüfung nach dem Schweißen: 15 N·m mindestens.”
Nietmutter-Bemaßung
Geben Sie die Artikelnummer der Nietmutter, die Lochgröße und den Griffbereich an:
“Nietmutter M5, Körper Ø7.0, Griffbereich 0.5–2.5 mm, gemäß [Hersteller-Artikelnummer].”
Checkliste vor der Einreichung
Bevor Sie Ihre Zeichnung an eine Blechverarbeitung senden, prüfen Sie, ob diese Punkte auf der Zeichnung enthalten sind:
- Die Blechdicke ist im Schriftfeld oder in den Allgemeinen Hinweisen angegeben.
- Gewindegröße und Steigung sind für jedes Gewindeloch spezifiziert.
- Die Gewindemethode ist angegeben (Direktes Gewinde, PEM-Einlage, Extrusionsloch, Schweißmutter oder Nietmutter).
- Für PEM-Einlagen: die genaue Teilenummer, Serie und Schaftcode sind aufgeführt.
- Mindestrandabstand und Biegeabstand sind gegen den Einsatz-Katalog geprüft.
- Die Oberflächenbehandlung ist angegeben, und die Installationsreihenfolge (vor oder nach der Beschichtung) wird bestätigt.
- Die Anzahl der Montagezyklen wird berücksichtigt — Einlagen für wartbare Paneele spezifizieren, Direktgewinde oder Schweißen für dauerhafte Verbindungen.
Oberflächenbehandlung und Montagereihenfolge
Die Reihenfolge, in der Hardware relativ zur Blechoberflächenbehandlung installiert wird, ist eine häufige Ursache für Fertigungsfehler.
Ein Fehler kann die Einlage zerstören, die Oberfläche ruinieren oder beides.
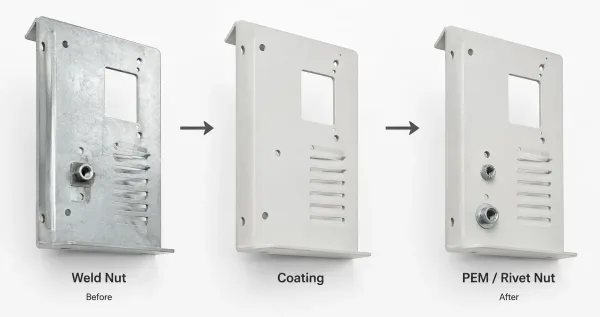
Installationsreihenfolge mit Schweißmuttern vor der Beschichtung und Selbstsetzeinlagen oder Nietmuttern nach der Beschichtung.
Selbstsetzeinlagen müssen nach der Pulverbeschichtung, Eloxierung oder Chromatkonversion installiert werden.
Chemische Bäder, die in diesen Prozessen verwendet werden, korrodieren Stahleinpressmuttern in Aluminiumblechen. Galvanikbäder können zudem Material in den Gewindegängen ablagern, wodurch die Einpressmutter unbrauchbar wird.
Einlagen als letzten Fertigungsschritt installieren.
Schweißmuttern müssen vor der Beschichtung installiert werden.
Schweißen auf einer beschichteten Oberfläche erzeugt Brandflecken, Spritzer und Haftungsfehler rund um die Schweißzone. Der Schweißbereich muss zudem sauberes Blankmetall für eine zuverlässige Verbindung aufweisen.
Extrusionslöcher können vor oder nach der Beschichtung geformt werden, aber das Gewindeschneiden nach der Beschichtung ergibt in der Regel sauberere Gewinde.
Wenn die Ausformung vor der Beschichtung erfolgt, prüfen Sie, ob die Beschichtungsdicke die Gewindepassung beeinträchtigt.
Nietmuttern folgen derselben Regel wie Selbstsetzeinlagen — nach der Beschichtung installieren aus denselben Gründen bezüglich Korrosion und Gewindeverschmutzung.
| Verfahren | Installationsreihenfolge | Grund |
|---|---|---|
| Selbstsetzeinlagen | Nach der Beschichtung | Chemische Bäder korrodieren Einpressmuttern; Galvanik verunreinigt Gewinde |
| Schweißmuttern | Vor der Beschichtung | Schweißen auf beschichteter Oberfläche verursacht Defekte |
| Extrusionslöcher | Vor oder nach der Beschichtung | Gewindeschneiden nach der Beschichtung ergibt sauberere Gewinde |
| Nietmuttern | Nach der Beschichtung | Wie Einpressmuttern |
| Direktes Gewindeschneiden | Vor der Beschichtung | Beschichtung füllt Gewindeflanken, reduziert die Passung |
Wenn Ihr Teil sowohl Schweißmuttern als auch Selbstsetzeinlagen benötigt — zum Beispiel ein Chassis mit geschweißten Befestigungspunkten und PEM-Muttern für eine abnehmbare Abdeckung —, werden die Schweißmuttern zuerst eingesetzt (vor der Beschichtung), das Teil wird beschichtet, und die PEM-Einlagen werden zuletzt eingesetzt (nach der Beschichtung).