YSie senden einen Satz Blechzeichnungen an eine Fertigungswerkstatt und erhalten ein Angebot für CNC-Turretstanzen. Der Preis erscheint angemessen—oder überraschend hoch. In beiden Fällen möchten Sie wissen, was hinter der Zahl steckt. Wenn Sie den Lieferanten um eine Kostenaufschlüsselung bitten, ist die Antwort oft eine Mischung aus Maschinenzeit, Werkzeugkosten und Rüstgebühren , die sich nicht ohne Weiteres etwas auf Ihrer Zeichnung zuordnen lassen.
Dies ist eine häufige Situation für OEM-Einkaufsteams und Ingenieure die erstmals turretgestanzte Teile beschaffen—oder zum fünften Mal bei einem neuen Lieferanten. Die Kosten für CNC-Turretstanzen sind keine einzelne Variable. Sie setzen sich aus mehreren Faktoren zusammen, die je nach Teilegeometrie, Material, Losgröße und Designentscheidungen. unterschiedlich zusammenwirken. Das Verständnis dieser Faktoren unterscheidet ein Angebot, das Sie bewerten können, von einem, das Sie nur annehmen oder ablehnen können.
Dieser Leitfaden gliedert die Kostenstruktur des CNC-Turretstanzens in fünf Dimensionen, erklärt, wie Ihre Designentscheidungen jede einzelne beeinflussen, und bietet einen Rahmen zur Überprüfung von Angeboten, bevor Sie eine Bestellung aufgeben.
Woraus sich die Kosten für ein turretgestanztes Teil zusammensetzen
Ein Turretstanz-Angebot ist keine einzelne Zahl, die aus einer Preisliste entnommen wird. Es ist die Summe mehrerer Kostenkomponenten, die jeweils von unterschiedlichen Aspekten Ihres Teils und Auftrags bestimmt werden. Wenn ein Angebot ungewöhnlich hoch—oder ungewöhnlich niedrig—erscheint, liegt die Erklärung fast immer in einer oder mehreren dieser fünf Dimensionen.
Maschinenzeit: Die Hubzahl-Gleichung
Der direkteste Kostentreiber beim Turretstanzen ist die Hubzahl—die Gesamtzahl der Stanzhübe, die zur Fertigstellung eines Teils erforderlich ist. Eine Turretpresse wird pro Minute abgerechnet, und jeder Hub erhöht die Zykluszeit schrittweise.
Ein einfaches Panel mit vier Montagelöchern erfordert möglicherweise 4 Hübe. Ein Lüftungsgitter mit 200 identischen Rundlöchern erfordert 200 Hübe. Ein komplexer Ausschnitt, für den die Werkstatt kein spezielles Werkzeug hat, muss durch Dutzende überlappender kleiner Stanzungen “genibbelt” werden—manchmal 50 bis 100 Hübe für ein einzelnes Merkmal.
Die Beziehung zwischen Hubzahl und Kosten ist linear. Doppelte Hübe, ungefähr doppelte Maschinenzeit. Deshalb haben Teile mit dichten Perforationsmustern oder vielen einzigartigen Merkmalen deutlich höhere Kosten pro Teil als Teile mit einigen Standardlöchern.
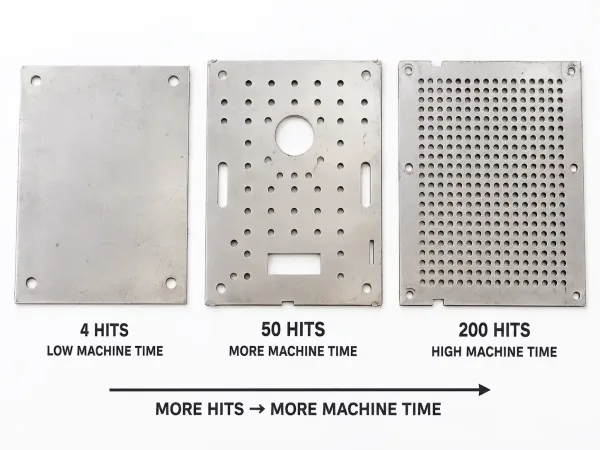
Höhere Stanzhubzahlen erhöhen die Maschinenzeit und die Teilekosten.
Werkzeuge: Standardstationen vs. Sonderstanzwerkzeuge
Eine CNC-Turretpresse enthält ein rotierendes Magazin mit Stanz- und Matrizen-Sets—typischerweise 30 bis 50 Stationen. Standardformen wie Rundlöcher, Vierkantschlitze und Langlöcher verwenden Werkzeuge, die die meisten Fertigungswerkstätten bereits besitzen. Diese Standardwerkzeuge verursachen keine oder nur minimale Werkzeugkosten in Ihrem Angebot.
Sonderwerkzeuge sind eine andere Geschichte. Wenn Ihr Teil einen proprietären Steckverbinder-Ausschnitt, ein D-Sub-Profil oder eine andere nicht standardmäßige Form erfordert, muss die Werkstatt ein kundenspezifisches Stanz- und Matrizen-Set bestellen. Sonderwerkzeuge kosten typischerweise $300 bis $1.000 oder mehr pro Set, je nach Komplexität und Material. Dies ist eine einmalige Gebühr bei der ersten Bestellung—aber sie erhöht die Lieferzeit (oft 2 bis 4 Wochen für die Werkzeugfertigung) und erscheint als separate Position in Ihrem Angebot.
Der entscheidende Unterschied: Standardwerkzeuge sind für die Werkstatt eine versunkene Kostenposition und erscheinen selten in Ihrem Angebot. Sonderwerkzeuge sind eine projektspezifische Investition, die Sie direkt bezahlen.
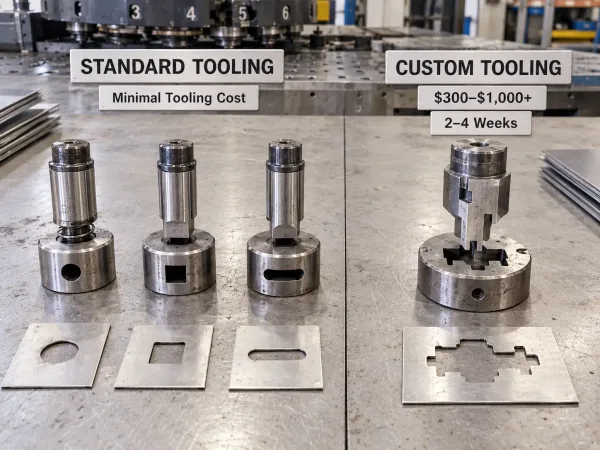
Standardwerkzeuge vermeiden in der Regel Werkzeugkosten, während kundenspezifische Profile dedizierte Stempel- und Matrizensätze erfordern.
Rüstzeit und Umrüstung
Vor Produktionsbeginn muss ein Bediener die richtigen Werkzeuge in die Revolverstationen laden, das Blech ausrichten und das erste Teil verifizieren. Diese Rüstzeit wird Ihnen in Rechnung gestellt.
Die Rüstzeit skaliert mit der Anzahl der einzigartigen Werkzeuge, die Ihr Teil erfordert. Ein Teil mit 3 verschiedenen Lochgrößen benötigt 3 bestückte Werkzeugstationen. Ein Teil mit 12 verschiedenen Lochgrößen, 2 Schlitzbreiten und einem kundenspezifischen Ausschnitt benötigt 15 Stationen—und möglicherweise einen Werkzeugwechsel während des Laufs, wenn der Revolver nicht genügend Stationen hat, um alle gleichzeitig aufzunehmen.
Konsolidierung der Lochgrößen in Ihrem Design—zum Beispiel die Verwendung eines einzigen 6-mm-Montagelochs anstelle einer Mischung aus 5,5 mm und 6,5 mm—reduziert direkt die Rüstzeit und die Kosten.
Material und Dicke
Die Materialauswahl und Blechdicken beeinflussen die Stanzkosten über zwei Mechanismen: Tonnage-Anforderung und Werkzeugverschleißrate.
Dickere Bleche erfordern eine höhere Stanzkraft. Ein 3-mm-Baustahlblech benötigt wesentlich weniger Tonnage als ein 6-mm-Edelstahlblech. Höhere Tonnage erhöht die Belastung der Stempelspitzen und Revolverbaugruppen, was den Werkzeugverschleiß beschleunigt und die Wartungshäufigkeit erhöht.
Die Materialhärte verstärkt diesen Effekt. Edelstahl beispielsweise erfordert bei gleicher Dicke etwa 20–30% mehr Scherkraft als Baustahl. Härtere Materialien erhöhen auch das Risiko von Kaltverschweißung (Adhäsionsverschleiß) zwischen Stempel und Matrize, was die Werkzeugstandzeit verkürzt und häufigeres Nachschleifen erforderlich machen kann.
Die praktischen Auswirkungen: visuell ähnliche Teile aus unterschiedlichen Materialien können deutlich unterschiedliche Kostenprofile erzeugen, selbst wenn die Geometrie identisch ist.
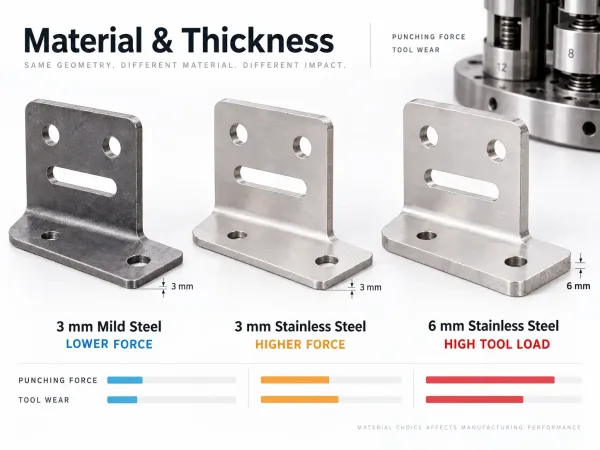
Dickere und härtere Materialien erfordern mehr Stanzkraft und erhöhen den Werkzeugverschleiß.
Sekundäre Operationen
Revolverstanzen erzeugt eine mechanisch gescherte Kante mit einer glatten Abrundung oben und einer scharfen Bruchzone unten. Für viele Anwendungen ist dieser Kantenzustand so akzeptabel. Für andere, löst er nachgelagerte Arbeiten aus, die Kosten verursachen.
Metallentgratung ist die häufigste Sekundäroperation. Teile mit kleinen Löchern, engen Abständen oder optischen Oberflächenanforderungen müssen oft mechanisch oder manuell entgratet werden, bevor sie zum Biegen, Schweißen oder Montieren weitergegeben werden.
Ebenheitskorrektur kann nach dichten Perforationsmustern erforderlich sein. Hunderte von Stanzhüben führen zu lokaler Verformung, die die Ebenheit des Teils beeinträchtigen kann, insbesondere bei dünneren Blechstärken.
Reiben oder Nachbearbeitung kann für Löcher mit engeren Toleranzen erforderlich sein, als das Revolverstanzen zuverlässig halten kann (typischerweise ±0,1 mm).
Jede dieser Operationen erhöht die Arbeitszeit pro Teil. Wenn Sekundäroperationen durch Designänderungen vermeidbar sind, stellen sie eine Kostensenkungsmöglichkeit dar.
Wie Designentscheidungen Ihre Stanzkosten verändern
Jedes Merkmal auf Ihrer Zeichnung sendet ein Kostensignal an die Fertigungswerkstatt. Einige Merkmale sind kostengünstig zu stanzen. Andere treiben die Kosten auf eine Weise in die Höhe, die erst beim Anblick des Angebots offensichtlich wird. Das Verständnis dieser Signale ermöglicht es Ingenieuren und Beschaffungsteams, fundierte Kompromisse einzugehen, bevor das Design festgelegt wird.
Nicht standardmäßige Lochprofile und Sonderwerkzeuge
Standardmäßige runde, quadratische und rechteckige Löcher verwenden Werkzeuge, die die Werkstatt bereits im Revolver hat. Die Werkzeugkosten für diese Merkmale sind effektiv null.
Sobald Ihr Design ein nicht standardmäßiges Profil spezifiziert—einen D-Sub-Steckverbinder-Ausschnitt, einen proprietären Montageschlitz oder eine kundenspezifische Lüftungsform—muss die Werkstatt dediziertes Werkzeug bestellen. Dies führt zu drei Kosten: die Vorab-Werkzeugkosten (300–000+), die Vorlaufzeit für die Werkzeugherstellung (2–4 Wochen) und die Lebenszykluskosten für den Werkzeugersatz bei langen Produktionsläufen.
Wo möglich, passen Sie Ihre Ausschnittgeometrie an Standardwerkzeugprofile an. Ein rechteckiger Schlitz mit abgerundeten Ecken, der einem Standard-Langlochwerkzeug entspricht, verursacht keine Werkzeugkosten. Derselbe Schlitz mit scharfen Innenkanten kann Sonderwerkzeuge oder Nibbeln erfordern—beides erhöht die Kosten.
Kleine Lochdurchmesser im Verhältnis zur Materialstärke
Eine weithin anerkannte Konstruktionsrichtlinie besagt, dass der minimale gestanzte Lochdurchmesser nicht unter die Materialstärke fallen sollte. Wenn der Lochdurchmesser sich diesem Schwellenwert nähert oder darunter fällt, nimmt die Stanzablenkung zu, der Werkzeugverschleiß beschleunigt sich und das Risiko der Gratbildung steigt.
Kleine Löcher erfordern engeres Stempel-Matrizen-Spiel, langsamere Hubgeschwindigkeiten und häufigere Werkzeuginspektionen—all dies erhöht die Zykluszeit und die Kosten pro Teil. Bei hohen Stückzahlen kann der kumulative Effekt der Einhaltung enger Toleranzen bei unterdimensionierten Löchern erheblich sein.
Wenn ein kleines Loch konstruktiv erforderlich ist, sollte geprüft werden, ob eine sekundäre Bohr- oder Reiboperation kosteneffizienter sein könnte als die Revolverstanze über ihren zuverlässigen Bereich hinaus zu belasten.
Dichte Perforationsmuster
Perforierte Bleche—Lüftungsgitter, Akustikschirme, Filtrationshalterungen—können Hunderte oder Tausende von Stanzhüben pro Teil erfordern. Jeder Hub erhöht die Zykluszeit, und der kumulative Effekt skaliert linear mit der Hubanzahl.
Dichte Muster beschleunigen auch den Werkzeugverschleiß. Wiederholte Hochimpact-Belastungen verursachen Mikroausbrüche an der Stanzkante, was die Grathöhe über eine Produktionscharge hinweg progressiv erhöht. Das bedeutet, dass die ersten 1.000 Teile sauberere Kanten aufweisen können als die letzten 1.000 Teile, es sei denn, das Werkzeug wird während des Laufs nachgeschliffen.
Eine Vergrößerung des Abstands (Teilung zwischen den Löchern) oder eine Reduzierung der Anzahl der Perforationen senkt häufig die Kosten, ohne die funktionalen Anforderungen des Teils zu beeinträchtigen—insbesondere für Anwendungen, bei denen Luftstrom, Gewichtsreduzierung oder Ästhetik die Hauptziele sind.
Merkmale in der Nähe von Kanten oder Biegelinien
Wenn ein gestanztes Merkmal zu nah an einer Kante positioniert ist, kann das umgebende Material der Stanzkraft nicht vollständig widerstehen. Dies kann Kantenverformung, Rissbildung, erhöhten Rollover und Verlust der Ebenheit verursachen. Die typische Konstruktionsrichtlinie besteht darin, einen Mindestabstand von mindestens einer Materialstärke von der Kante zur Lochmitte einzuhalten.
Die Nähe zu Biegelinien bringt zusätzliche Komplexität mit sich. Wenn Löcher vor dem Umformen gestanzt werden, kann die Materialdehnung beim Biegen die Lochpositionen verschieben. Wenn sie nach dem Umformen gestanzt werden, ist eine zusätzliche Vorrichtung erforderlich, was die Zykluszeit und die Kosten erhöht.
Schlecht positionierte Merkmale führen häufig zu höheren Ausschussraten, erhöhtem Prüfaufwand und Nacharbeit—all dies treibt die Endkosten über das hinaus, was das ursprüngliche Angebot prognostiziert hat.
Stückzahl und Kosten — Wo Turretstanzen wirtschaftlich sinnvoll ist
Die Beziehung zwischen Auftragsvolumen und Kosten pro Teil beim Revolverstanzen ist nicht linear. Das Verständnis dieser Beziehung hilft Beschaffungsteams zu bestimmen, ob Revolverstanzen das richtige Verfahren für ihr Projekt ist—und ab welchem Volumen es die kosteneffizienteste Option wird.
Warum Kleinserien höhere Kosten pro Teil verursachen
Bei einem Kleinserienauftrag (typischerweise unter 100–200 Stück), werden die NRE- und Werkzeugkosten für Kleinserien—einschließlich Rüstung und Programmierung—auf sehr wenige Teile verteilt. Eine Sonderwerkzeuggebühr von $600, verteilt auf 50 Teile, ergibt $12 pro Stück. Dieselbe Gebühr, verteilt auf 5.000 Teile, ergibt $0,12 pro Stück.
Die Rüstzeit folgt derselben Logik. Wenn die Rüstung 45 Minuten dauert und die Produktion 30 Sekunden pro Teil beträgt, verbringt ein Auftrag über 50 Stück fast genauso viel Zeit mit Rüsten wie mit dem eigentlichen Stanzen. Ein Auftrag über 5.000 Stück amortisiert diese Rüstzeit über eine viel größere Basis.
Deshalb erscheinen Angebote für Revolverstanzen bei Prototypen- oder Kleinserienaufträgen oft unverhältnismäßig hoch. Die Kosten pro Teil sind nicht überhöht—sie tragen lediglich einen größeren Anteil der Fixkosten.
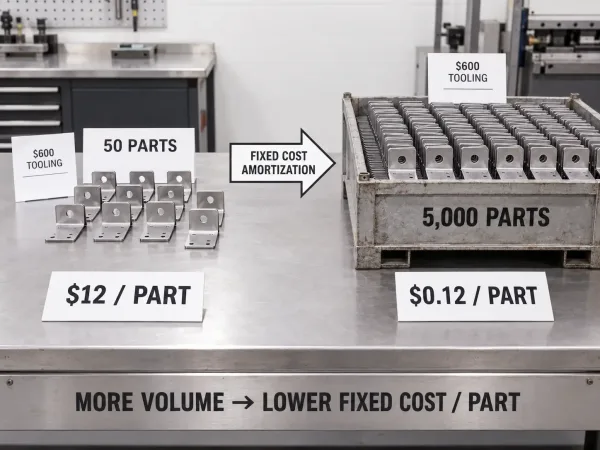
Höhere Produktionsvolumina verteilen die fixen Werkzeug- und Rüstkosten auf mehr Teile.
Der Übergangspunkt: Wann Stanzen andere Verfahren übertrifft
Revolverstanzen wird mit steigendem Volumen zunehmend kostenwettbewerbsfähig, insbesondere für Teile mit wiederkehrenden Standardmerkmalen. Das allgemeine Muster:
- Unter 500 Teile: Laserschneiden gewinnt oft, besonders bei komplexer Geometrie, da es keine Werkzeuginvestition und minimalen Rüstaufwand erfordert.
- 500 bis 5.000 Teile: Die Übergangszone. Teile mit vielen Standardlöchern, Lamellen oder Umformmerkmalen beginnen, das Stanzen zu bevorzugen. Teile mit komplexen Konturen bevorzugen weiterhin Laser.
- Über 5.000 Teile: Revolverstanzen liefert typischerweise die niedrigsten Stückkosten für Teile mit Standardmerkmalen, sobald die Werkzeugkosten amortisiert sind und die schnelle Zykluszeit die Kostenrechnung dominiert.
Diese Schwellenwerte verschieben sich je nach Teilegeometrie. Eine Platte mit 200 identischen runden Löchern erreicht den Umschlagpunkt viel früher als eine Halterung mit 4 individuellen Ausschnitten.
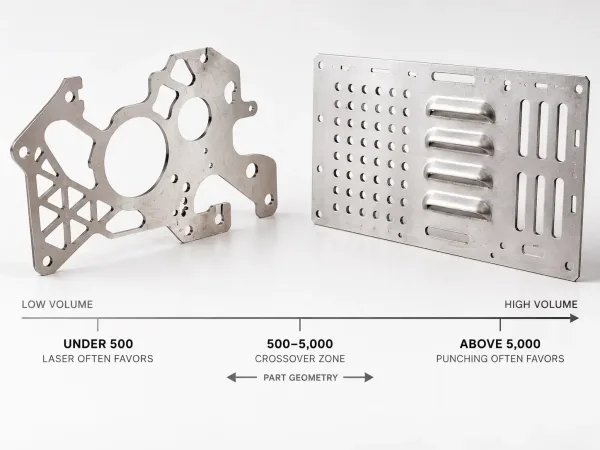
Laserschneiden eignet sich oft besser für geringere Stückzahlen, während Revolverstanzen mit steigender Stückzahl wettbewerbsfähiger wird.
OEM-Projektmerkmale, die das Stanzen begünstigen
OEM-Projekte weisen oft spezifische Merkmale auf, die gut mit der Wirtschaftlichkeit des Revolverstanzens übereinstimmen:
Stabile Designs. OEM-Produkte durchlaufen typischerweise eine definierte Designvalidierungsphase vor der Produktion. Sobald das Design eingefroren ist, ist die Werkzeuginvestition gerechtfertigt, da dasselbe Teil über den Produktlebenszyklus hinweg wiederholt bestellt wird.
Vorhersehbare Stückzahlen. OEM-Beschaffung umfasst oft geplante Abrufe—monatliche oder vierteljährliche Bestellungen desselben Teils. Diese Vorhersehbarkeit ermöglicht es dem Lieferanten, Werkzeugkosten zu amortisieren und die Produktion effizient zu planen, was sich in niedrigeren Stückpreisen.
niederschlagen kann. Standardisierte Merkmale. OEM-Gehäuse, -Platten und -Halterungen verwenden oft standardisierte Steckverbinderausschnitte, Montagelöcher und Belüftungsmuster, die mit vorhandenen Revolverwerkzeug-Bibliotheken übereinstimmen.
Dies minimiert Sonderwerkzeugkosten. Langfristige Lieferantenbeziehungen. OEM-Einkäufer, die sich für den Produktlebenszyklus an einen Lieferanten binden, können Werkzeugamortisierung, vorrangige Terminplanung und Mengenpreise.
Versteckte Kosten, die im ersten Angebot oft übersehen werden
aushandeln, die kurzfristige oder projektbasierte Käufer nicht erhalten können. Die Einzelposten eines Revolverstanz-Angebots decken die offensichtlichen Kosten ab:. Maschinenzeit, Werkzeuge und Rüstzeit Aber mehrere Kostentreiber erscheinen nicht als separate Einzelposten—sie. verstecken sich entweder im Stückpreis oder treten nach Produktionsbeginn auf.
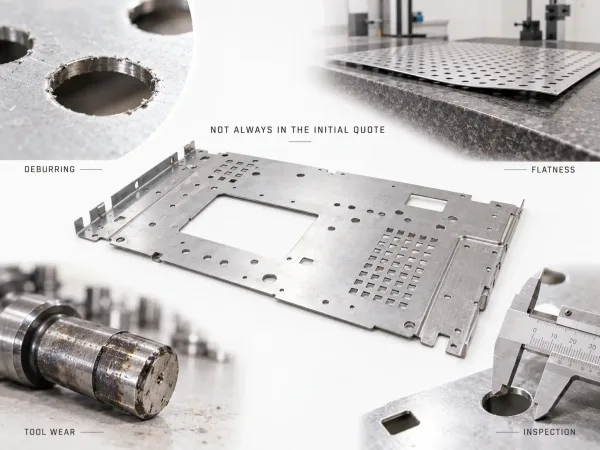
[caption id="attachment_6984" align="aligncenter" width="600"].
Sekundäre Nachbearbeitung, Planheitskorrektur, Werkzeugverschleiß und Inspektion können nach dem Stanzen Kosten verursachen.
Entgraten und KantenbearbeitungRevolverstanzen erzeugt eine Scherschnittkante mit einem Grat auf einer Seite. Für viele Teile ist dies akzeptabel. Für Teile, die saubere Kanten erfordern—Sichtplatten, Teile, die mit Dichtungen in Kontakt kommen, oder Baugruppen, bei denen Grate Verkabelungen oder Dichtungen beschädigen könnten—.
ist Entgraten ein notwendiger Sekundärvorgang. Einige Lieferanten beinhalten grundlegendes Entgraten im Stückpreis. Andere führen es als separate Position auf. Wenn Ihre Zeichnung keine Kantenbeschaffenheit spezifiziert, kann der Lieferant davon ausgehen, dass die gestanzte Kante akzeptabel ist—und entsprechend kalkulieren.
Wenn sich später herausstellt, dass Entgraten erforderlich ist, wird es zu einer ungeplanten Kostensteigerung. Die Lösung:.
Spezifizieren Sie Kantenanforderungen auf der Zeichnung. Wenn eine gratfreie Kante erforderlich ist, geben Sie dies explizit an. Dies ermöglicht es dem Lieferanten, die Kosten in das ursprüngliche Angebot aufzunehmen, anstatt sie später hinzuzufügen.
Planheitskorrektur nach dichten Perforationen Teile mit dichten Perforationsmustern—insbesondere bei dünnem Material—können. während des Stanzens ihre Planheit verlieren.
Der kumulative Effekt von Hunderten lokalisierter Verformungen kann das Blech wölben oder verziehen. Wenn die nachgelagerte Anwendung flache Teile erfordert (zum Beispiel Platten, die mit einer Dichtung an einem Rahmen montiert werden), kann eine Planheitskorrektur durch Richten oder Pressen erforderlich sein. Diese Kosten sind selten im ursprünglichen Stanzangebot enthalten.
, da sie vom tatsächlichen Verhalten des Teils während der Produktion abhängen. Sie können als Qualitätssperre, Nacharbeitsgebühr oder Anfrage zur Designänderung auftauchen.
Werkzeugnachschleifen und -ersatz über Produktionsläufe hinwegSonderstanzwerkzeuge verschleißen mit der Zeit. Bei einem kurzen Produktionslauf (), ist der Werkzeugverschleiß vernachlässigbar. Bei einem langen Produktionslauf (000+ Teile), verschleißt die Stanzkante zunehmend, wodurch die Gratbildung zunimmt und die Lochabmessungen möglicherweise außerhalb der Toleranz driften.
Die meisten Fertigungsbetriebe schleifen Werkzeuge im Rahmen ihrer Wartungsroutine nach, und diese Kosten sind in der Regel im Stückpreis enthalten. Bei Hochvolumenläufen mit abrasiven Materialien (Edelstahl, verzinkter Stahl) kann jedoch, ein Werkzeugwechsel mitten im Lauf erforderlich sein. Wenn dies im ursprünglichen Angebot nicht berücksichtigt wird, kann es zu einer Kostenanpassung oder einem Qualitätsproblem.
Inspektionsnacharbeit für engtolerierte Merkmale
Standard-CNC-Revolverstanzen halten Lochpositionstoleranzen von etwa ±0,1 mm. Wenn Ihre Zeichnung engere Toleranzen vorgibt—±0,05 mm oder besser—muss der Betrieb möglicherweise die Hubrate reduzieren, präzisionsgeschliffene Werkzeuge verwenden oder eine Nachbearbeitung kritischer Merkmale durchführen.
Enge Toleranzen erhöhen auch die Inspektionshäufigkeit. Der Betrieb muss möglicherweise mehr Merkmale pro Teil messen oder höherpräzise Instrumente verwenden, was beides Zeit und Kosten erhöht. Wenn die Toleranz enger ist als das Verfahren zuverlässig erreichen kann, steigt die Ausschussrate—und damit die effektiven Kosten pro Teil.
So prüfen Sie ein Revolverstanzen-Angebot — Eine Checkliste für Einkäufer
Der Erhalt eines Angebots ist nicht das Ende des Beschaffungsprozesses—es ist der Beginn der Bewertung. Ein gut strukturiertes Angebot sollte es Ihnen ermöglichen zu verstehen, wohin Ihr Geld fließt und ob die Preisgestaltung die tatsächlichen Anforderungen Ihrer Teile widerspiegelt.
Fünf Positionen, die bei jedem Angebot zu prüfen sind
- Werkzeugkosten. Sind sie separat aufgeführt? Wenn kundenspezifische Werkzeuge enthalten sind, sind die Kosten angemessen für die Komplexität des Profils? Gibt es Standardwerkzeug-Alternativen, die diese Kosten eliminieren würden?
- Rüstzeit. Wird die Rüstzeit als Pauschalgebühr berechnet oder in den Stückpreis amortisiert? Wie verhält sich die Rüstgebühr zur Anzahl der einzigartigen Werkzeuge, die Ihr Teil benötigt?
- Sekundäroperationen. Sind Entgraten, Ebenheitskorrektur oder Nachbearbeitung als separate Positionen aufgeführt—oder wird angenommen, dass sie im Stückpreis enthalten sind? Wenn sie nicht aufgeführt sind, fragen Sie, ob sie erforderlich sind.
- Materialkosten. Wird das Material als separate Position angeboten, oder ist es im Stückpreis eingebettet? Wenn separat, stimmen Materialgüte und Dicke mit Ihrer Zeichnungsspezifikation überein?
- Mengenstaffelungen. Zeigt das Angebot Preise für mehrere Volumenstufen? Wenn nicht, fragen Sie nach einem Preis bei 2× und 5× der angebotenen Menge um zu verstehen, wie die Kosten pro Teil skalieren.
Fragen, die Sie stellen sollten, wenn der Preis hoch erscheint
- Wie viele Hübe benötigt das Teil, und was treibt diese Anzahl an?
- Erfordern Merkmale kundenspezifische Werkzeuge, und können sie umkonstruiert werden, um Standardwerkzeuge zu verwenden?
- Wie viele einzigartige Werkzeugstationen werden benötigt, und ist ein Werkzeugwechsel mitten im Lauf erforderlich?
- Sind Sekundäroperationen im angebotenen Stückpreis enthalten oder ausgeschlossen?
- Ist das in der Zeichnung spezifizierte Material ohne Weiteres verfügbar, oder erfordert es eine Sonderbestellung?
Wie ein transparentes Angebot aussehen sollte
Ein gut strukturiertes Angebot trennt Fixkosten (Werkzeuge, NRE, Rüstung) von variablen Kosten (Maschinenzeit pro Teil, Material, Oberflächenbehandlung). Es spezifiziert die Incoterms, gibt Materialgüte und Dicke an und listet alle Annahmen zu Kantenzustand, Toleranzfähigkeit und Verpackung auf.
Wenn ein Angebot als einzelne Pauschalsumme ohne Aufschlüsselung eintrifft, fordern Sie eine positionsweise Version an. Ein Lieferant, der keine Kostentransparenz bei einem Revolverstanzen-Angebot bieten kann oder will, ist möglicherweise nicht der richtige Partner für eine langfristige OEM-Beziehung.
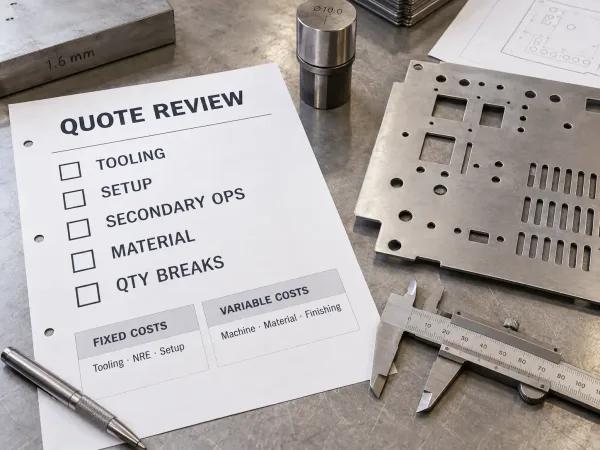
Fünf Positionen, die OEM-Einkäufer bei der Prüfung eines Revolverstanzen-Angebots verifizieren sollten.
Designänderungen, die die Stanzkosten senken, ohne das Teil neu zu definieren
Die Reduzierung der Stanzkosten erfordert keine Neukonstruktion des Teils von Grund auf. Mehrere gezielte Anpassungen, die während einer DFM-Prüfung für Blech identifiziert werden, können das Angebot senken ohne die Form, Passung oder Funktion des Teils zu verändern.
Lochgrößen standardisieren, um Werkzeugwechsel zu minimieren
Jeder individuelle Lochdurchmesser, jede Schlitzbreite oder Ausschnittdimension erfordert eine separate Werkzeugstation im Revolver. Wenn Ihr Teil Befestigungslöcher mit 6 mm, 6,5 mm und 7 mm verwendet, sind das 3 Stationen. Die Konsolidierung aller Befestigungslöcher auf eine einzige Größe von 6 mm reduziert Werkzeugstationen, verkürzt die Rüstzeit und senkt die Kosten.
Dieses Prinzip gilt für das gesamte Teil. Überprüfen Sie alle Lochmerkmale und fragen Sie: Kann eines davon zu einer einzigen Standardgröße vereinheitlicht werden?
Ausschnittgeometrie an Standard-Werkzeugprofile anpassen
Bevor Sie eine kundenspezifische Ausschnittform spezifizieren, prüfen Sie, ob ein Standard-Langloch-, Rechteck- oder D-Sub-Werkzeug die Geometrie bereits abdeckt. Viele Steckverbinderausschnitte können durch einen Standard-Rechteckschlitz mit abgerundeten Ecken angenähert werden—oft bei null zusätzlichen Werkzeugkosten.
Wenn eine kundenspezifische Form unvermeidbar ist, definieren Sie die Innenradien in der Zeichnung. Scharfe Innencken unterhalb des erreichbaren Werkzeugradius zwingen die Werkstatt, das Merkmal zu nibbeln, was die Hubzahl und Zykluszeit erhöht.
Perforationsabstand anpassen, um die Hubzahl zu senken
Bei perforierten Platten, hat die Reduzierung der Lochanzahl—auch nur geringfügig—einen direkten Einfluss auf die Maschinenzeit. Die Erhöhung des Abstands von 5 mm auf 6 mm bei einer 500 mm × 500 mm Platte kann die Hubzahl um 30% oder mehr reduzieren, abhängig von der Mustergeometrie.
Dieser Kompromiss sollte gegen die funktionale Anforderung abgewogen werden. Bei Lüftungsplatten kann der Luftstromeinfluss eines größeren Abstands vernachlässigbar sein. Bei Akustikplatten kann der Kompromiss signifikanter sein.
Stanzen in der Flachzuschnittphase planen
Alle Stanzarbeiten sollten am flachen Blech vor allen Biege- oder Umformvorgängen abgeschlossen werden. Die Rückführung eines gebogenen oder geschweißten Teils zur Stanzmaschine erfordert zusätzliche Vorrichtungen, erhöht die Zykluskomplexität und verursacht zusätzliche Kosten.
Konstruieren Sie das Teil von Anfang an mit dieser Reihenfolge im Sinn: erst stanzen, dann biegen, dann schweißen. Lochpositionen, Umformmerkmale und Entlastungsschnitte sollten alle für den Flachzuschnittzustand geplant werden.
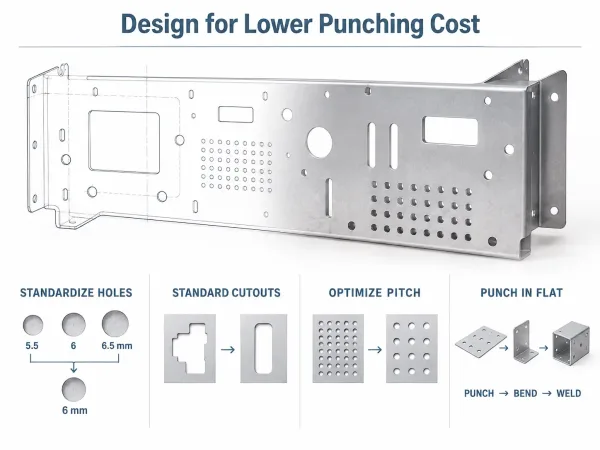
Standardisierte Merkmale und Flachzuschnitt-Stanzen können Werkzeugwechsel und Maschinenzeit reduzieren.
FAQ
Benötigen Sie eine DFM-Überprüfung für Ihre revolvergestanzten Teile? Laden Sie Ihre Zeichnungen hoch und unser Engineering-Team identifiziert Kostentreiber, weist auf mögliche Werkzeugkosten hin und schlägt Designanpassungen vor, die Ihre Kosten pro Teil senken können – in der Regel innerhalb von 24 Stunden.