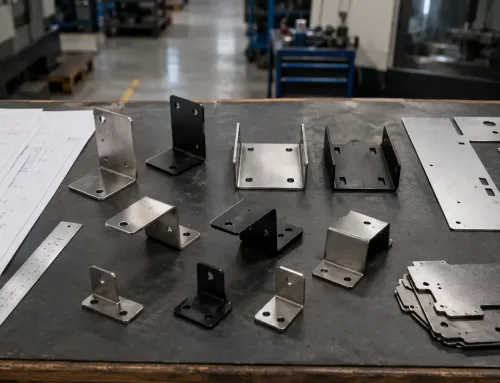
Ein Folgeverbundwerkzeug für eine Automobilhalterung könnte durchlaufen fünf bis acht Korrekturschleifen durchlaufen, bevor es ein Teil produziert, das die Maßprüfung besteht. Ein einfaches Flachstanzwerkzeug benötigt möglicherweise nur eine.
Der Unterschied ist kein Zufall — es ist der Probebetriebsprozess, und wie gut jede Korrekturschleife ausgeführt wird, bestimmt, ob das Werkzeug mit Zuversicht oder mit Risiko in die Produktion geht.
Der Werkzeugprobebetrieb wird oft als abschließende Checkliste im Werkzeugentwicklungszeitplan behandelt. Das Werkzeug wird gebaut, es kommt auf die Presse, Teile kommen heraus, jemand gibt frei.
In der Realität ist der Probebetrieb eine iterative technische Validierung, bei der das Werkzeug unter realen Produktionsbedingungen getestet, gemessen, korrigiert und erneut getestet wird.
Das Ziel ist nicht, ein akzeptables Teil zu produzieren — es ist der Nachweis, dass das Werkzeug konsistent akzeptable Teile produzieren kann, Schicht für Schicht, bei der Tonnage und Geschwindigkeit, die die Produktion erfordert.
Was der Werkzeug-Probebetrieb tatsächlich validiert
Der Werkzeugprobebetrieb wird manchmal als “die ersten Teile fahren” beschrieben, aber das unterschätzt, was tatsächlich bewertet wird.
Ein strukturierter Probebetrieb validiert drei Dinge gleichzeitig: das Werkzeug, den Prozess und das Teil.
Das Werkzeug selbst muss korrekt funktionieren — Ober- und Unterteil fluchten, Schneidspalte sind gleichmäßig, Umformflächen haben ordnungsgemäßen Kontakt, und alle beweglichen Komponenten (Abstreifer, Heber, Druckpolster) funktionieren ohne Verklemmen oder übermäßigen Verschleiß.
Der Prozess muss stabil sein — Bandzuführung ist zuverlässig, Teiletransfer zwischen den Stationen ist konsistent, Zykluszeit ist erreichbar, und Pressentonnen bleibt innerhalb sicherer Grenzen.
Und das Teil muss der Spezifikation entsprechen — Abmessungen, Oberflächenqualität, Umformintegrität und Wiederholbarkeit über mehrere Läufe.
Wenn eine dieser drei Dimensionen versagt, ist das Werkzeug nicht produktionstauglich.
Ein Teil, das korrekt aussieht, aber um 0,3 mm zwischen den Läufen variiert, ist ein Prozessproblem.
Ein Werkzeug, das bei niedriger Geschwindigkeit gute Teile produziert, aber bei Produktionsgeschwindigkeit die Oberfläche markiert, ist ein Werkzeugproblem.
Der Probebetrieb ist der Ort, an dem diese Unterscheidungen sichtbar werden.
Die Probebetriebssequenz — Vom Pressenaufbau bis zu freigegebenen Mustern
Ein vollständiger Probebetrieb folgt einer strukturierten Sequenz.
Das Überspringen von Schritten oder deren überstürzte Durchführung ist die häufigste Ursache für Nacharbeit in späten Phasen.
Pressenaufbau und erster Hub
Das Werkzeug wird auf der Probepresse installiert, die der Zielproduktionspresse so nah wie möglich entsprechen sollte — gleiche Tonnagekapazität, Hubhöhe, Tischgröße und Polstertyp.
Presseneinstellungen (Einbauhöhe, Polsterdruck, Hubgeschwindigkeit) werden angepasst, um eine Grundlinie festzulegen.
Der erste Hub wird bei reduzierter Geschwindigkeit gefahren, um die grundlegende Werkzeugfunktion zu überprüfen — keine Interferenz, keine abnormalen Kraftspitzen, keine Fehlausrichtung.
Erstmusterprüfung
Der Der Erstmusterprüfungsprozess beginnt mit der visuellen und dimensionalen Prüfung der ersten Muster.
Die visuelle Prüfung erkennt offensichtliche Defekte — Risse, starke Falten, tiefe Kratzer, Grat an Schnittkanten.
Die dimensionale Prüfung verwendet KMG (Koordinatenmessgerät), 3D-Laserscanning oder Prüfvorrichtungen, um das Teil mit dem CAD-Modell zu vergleichen.
In dieser Phase, ist das Ziel nicht Perfektion — es ist, eine Karte zu erstellen, was korrigiert werden muss und wo.
Werkzeugeinpassung und Kontaktprüfung
Vor der Durchführung von Korrekturen muss der Werkzeugmacher das Kontaktmuster auf den Umformflächen verstehen.
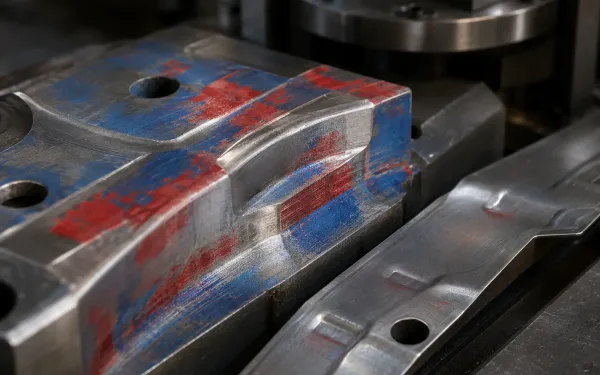
Rot und blau aufgetragene Tuschierpaste auf einer Werkzeugfläche zeigt ungleichmäßige Kontaktmuster — helle Übertragungsbereiche zeigen Hochdruckzonen an, während unberührte Bereiche unzureichenden Kontakt anzeigen, der korrigiert werden muss.
Rote oder blaue Tuschierpaste wird auf das Blech oder die Werkzeugfläche aufgetragen. Wenn das Werkzeug schließt, überträgt sich die Paste und zeigt Bereiche mit hohem und niedrigem Kontakt — Stellen, an denen der Druck konzentriert ist, und Stellen, an denen die Oberfläche keinen ordnungsgemäßen Kontakt herstellt.
Dieser Schritt ist besonders kritisch für Zieh- und Umformoperationen, bei denen der Oberflächenkontakt direkt den Materialfluss und die Teileform steuert.
Ausführung der Korrekturschleife
Dies ist der Kern des Probebetriebs.
Basierend auf Prüfdaten und Einpassungsergebnissen führt der Werkzeugmacher Korrekturen am Werkzeug durch.
Häufige Korrekturen umfassen:
- Schleifen von Formflächen zur Anpassung des Materialflusses oder zur Reduzierung der Rückfederung in bestimmten Bereichen
- Hinzufügen von Beilagen unter Einsätzen oder Druckpolstern zur Änderung der lokalen Druckverteilung
- Schweißen und Nachbearbeiten zum Materialauftrag dort, wo die Werkzeugoberfläche zu tief eingearbeitet wurde
- Anpassen der Schneidspalte durch Nachschleifen von Stempel- oder Matrizenabschnitten
- Modifizieren von Ziehsicken oder Streckziehvorrichtungen zur Steuerung des Materialflusses in Tiefziehbereiche
Nach jeder Korrektur wird das Werkzeug neu abgepresst und die neuen Teile werden geprüft.
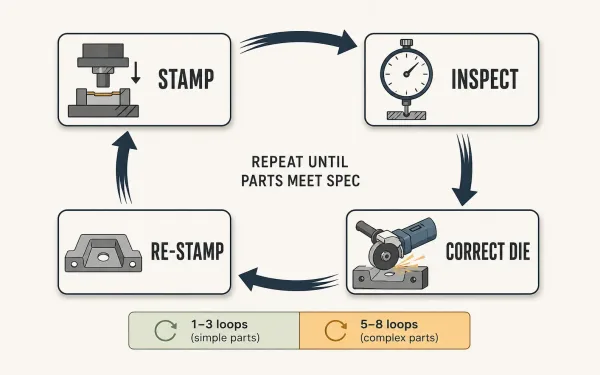
Die Kernschleife der Werkzeugerprobung durchläuft vier Phasen — ein Teil abpressen, es gegen die Spezifikation prüfen, das Werkzeug korrigieren, dann erneut abpressen — und wird wiederholt, bis alle dimensionalen und qualitativen Kriterien erfüllt sind.
Diese Schleife wiederholt sich — abpressen, prüfen, korrigieren, erneut abpressen — bis die Teile die Spezifikation konsistent erfüllen.
Bei komplexen Geometrien, sind fünf bis acht Schleifen typisch. Bei einfachen Teilen, können ein bis drei ausreichend sein.
Die entscheidende Fähigkeit in dieser Phase ist zu wissen, was was korrigiert werden muss.
Eine Maßabweichung kann durch Rückfederung (ein Materialverhalten), unzureichenden Formdruck (eine Prozesseinstellung) oder eine fehlerhafte Werkzeugoberfläche (ein Werkzeugfehler) verursacht werden.
Jede Ursache erfordert eine andere Korrektur.
Eine Fehldiagnose der Grundursache verschwendet Schleifen und verursacht zusätzliche Kosten.
Endgültige Validierung und Freigabe
Sobald das Werkzeug Teile produziert, die alle definierten Fertigungsqualitätsanforderungen über eine festgelegte Anzahl aufeinanderfolgender Läufe erfüllen — typischerweise 5 bis 30 Teile je nach Projektanforderungen — geht die Erprobung in die endgültige Validierung über.
Muster durchlaufen eine dokumentierte Qualitätskontroll- und Inspektionsprozess bevor sie dem Kunden zur Freigabe vorgelegt werden.
Einige Projekte erfordern eine formale PPAP (Produktionsteilgenehmigungsverfahren) oder eine gleichwertige Abnahme.
Was geprüft wird — und wie
Die Erprobungsprüfung ist kein einzelner Durchgang — sie ist ein mehrstufiger Prozess, der verschiedene Fehlerarten in verschiedenen Phasen erfasst.
Umformqualität
Umformfehler sind die sichtbarsten und die folgenschwersten.
Faltenbildung deutet auf unzureichenden Niederhalterdruck oder schlechte Materialflusskontrolle hin.
Materialverdünnung — gemessen mit Ultraschall-Dickenmessgeräten oder durch Querschnittsuntersuchung — zeigt, wo das Material über seine Umformgrenze hinaus gedehnt wurde.
Rissbildung, der schwerwiegendste Fehler, bedeutet, dass das Material seine Dehnungskapazität in einem bestimmten Bereich überschritten hat.
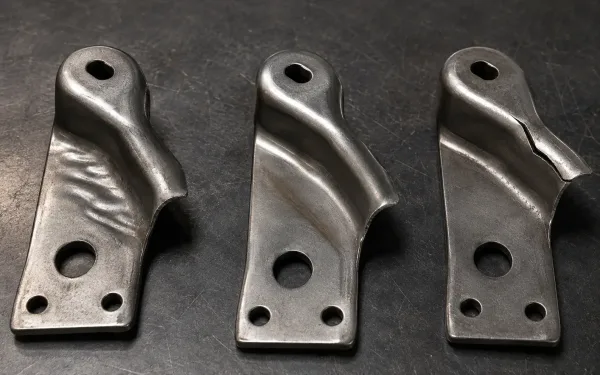
Drei gepresste Teile aus demselben Erprobungslauf mit typischen Umformfehlern: (links) Oberflächenfaltenbildung durch unzureichenden Niederhalterdruck, (Mitte) Verdünnungsmarkierungen sichtbar unter Streiflicht, (rechts) Randrissbildung an einem engradigen Flansch, wo das Material seine Dehnungsgrenze überschritten hat.
Diese Fehler treten häufig in Kombination auf.
Ein Teil kann in einem Bereich Falten bilden und in einem anderen reißen, was auf ein Materialflussungleichgewicht rather als eine einfache Druckanpassung hinweist.
Maßgenauigkeit
Die CMM-Prüfung misst das Teil gegen das CAD-Modell an definierten Kontrollpunkten — Bohrungspositionen, Oberflächenprofile, Flanschwinkel und Montagereferenzmerkmale.
3D-Scannen ermöglicht einen vollflächigen Vergleich, nützlich zur Identifizierung von Verzug oder Verdrehung, die punktuelle Messungen übersehen könnten.
Prüfvorrichtungen bieten eine schnellere, produktionsorientierte Möglichkeit, Schlüsselmerkmale gegen Gut/Schlecht-Kriterien zu verifizieren.
Beschnitt- und Lochqualität
Die Schnittkantenqualität wird bewertet durch Grat- bzw. Bartbildungshöhe, Kantenrollover und Scherbandanteil.
Übermäßige Gratbildung deutet in der Regel auf verschlissene Schneidspalte oder eine Fehlausrichtung zwischen Stempel und Matrize hin.
In Metallstanzen mit Folgeverbundwerkzeug, Beschnitt- und Lochstationen gehören zu den ersten, die Verschleiß zeigen, daher legt ihr Zustand während der Erprobung den Ausgangswert für die erwartete Werkzeugstandzeit fest.
Rückfederungsverhalten
Rückfederung — die Neigung umgeformter Teile, nach Entfernung der Umformkraft in ihre ursprüngliche Form zurückzufedern — ist die hartnäckigste Herausforderung bei der Werkzeugerprobung.
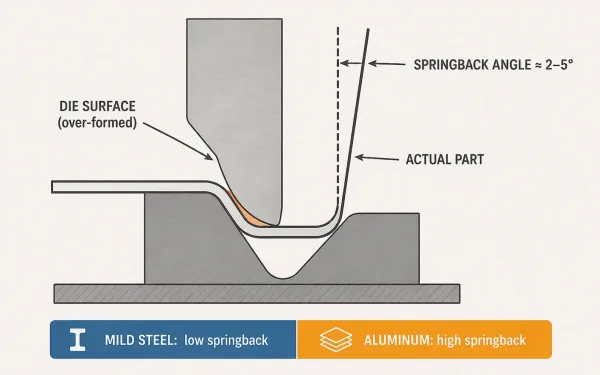
Querschnittsansicht zur Veranschaulichung des Rückfederungsverhaltens: Die gestrichelte Linie zeigt die beabsichtigte Werkzeugform, die durchgezogene Kontur zeigt das tatsächliche Bauteil nach der Rückfederung, und der orange Bereich kennzeichnet die in die Werkzeugoberfläche integrierte Überformungskompensation zum Ausgleich der elastischen Rückverformung des Materials.
Sie ist materialabhängig, geometrieabhängig und prozessabhängig.
Aluminiumlegierungen federn stärker zurück als Baustahl. Engradige Biegungen federn stärker zurück als flache Krümmungen.
Der Werkzeugmacher kompensiert dies durch Überformung der Werkzeugoberfläche, aber der genaue Betrag erfordert iteratives Testen während der Erprobung.
Wie Material und Dicke die Probebetriebsgleichung verändern
Nicht alle Materialien verhalten sich während der Erprobung gleich, und dies beeinflusst direkt wie lange der Prozess dauert und wie viele Korrekturschleifen erforderlich sind.
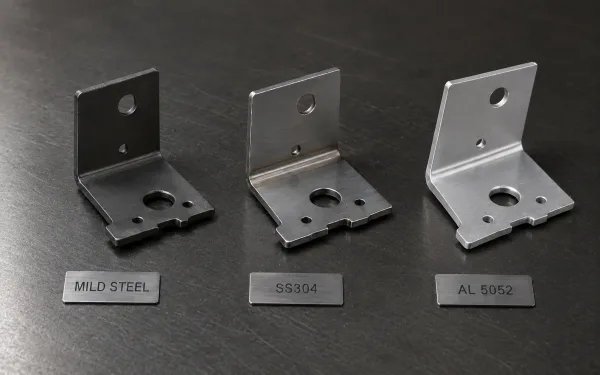
Drei Halterungsteile, die mit demselben Werkzeug aus unterschiedlichen Materialien gestanzt wurden. Links: Baustahl mit minimaler Rückfederung und enger Formtreue. Mitte: Edelstahl 304 mit leichten Kaltverfestigungsmarkierungen. Rechts: Aluminium 5052 mit deutlicher Flanschwinkelabweichung aufgrund höherer Rückfederung.
Aluminiumlegierungen (wie 5052-H32 oder 6061-T6) weisen eine höhere Rückfederung auf als Kohlenstoffstahl, was bedeutet, dass die Werkzeugoberfläche eine aggressivere Überformungskompensation benötigt.
Jede Korrekturschleife kann kleinere, präzisere Anpassungen erfordern, da die Beziehung zwischen Werkzeuggeometrie und Bauteilgeometrie weniger vorhersehbar ist.
Edelstahl 304 kaltverfestigt während der Umformung, was bedeutet, dass die Umformflächen sorgfältiger abgestimmt werden müssen — eine Überkorrektur in einem Bereich kann Rissbildung in angrenzenden Zonen verursachen.
Auch die Blechdicke ist von Bedeutung.
Dünne Bleche (unter 1,0 mm) verzeihen Maßfehler im Werkzeug weniger, da das Material weniger Steifigkeit aufweist, um geringfügige Schwankungen des Umformdrucks zu widerstehen.
Dicke Bleche (über 3,0 mm) erfordern höhere Tonnage, was den Effekt jeglicher Fehlausrichtung im Werkzeug oder in der Presse verstärkt.
Materialchargenvariation ist ein weiterer Faktor, der selten diskutiert wird, aber praktisch bedeutsam ist.
Selbst innerhalb derselben Legierungsspezifikation können verschiedene Coils leicht unterschiedliche Streckgrenzen- und Dehnungseigenschaften aufweisen.
Ein Werkzeug, das mit einer Materialcharge validiert wurde, kann geringfügige Anpassungen erfordern, wenn das Produktionsmaterial von einem anderen Lieferanten oder einer anderen Schmelzennummer stammt.
Erfahrene Werkzeugmacher berücksichtigen dies, indem sie die Erprobung mit Material aus derselben Charge durchführen, die für die Produktion vorgesehen ist.
Prototypen-Werkzeugprobebetrieb vs. Produktions-Werkzeugprobebetrieb
Prototypen- und Produktionswerkzeuge dienen unterschiedlichen Zwecken, und ihre Erprobungsprozesse haben unterschiedliche Zielvorgaben, unterschiedliche Toleranzen und unterschiedliche Risikoprofile.
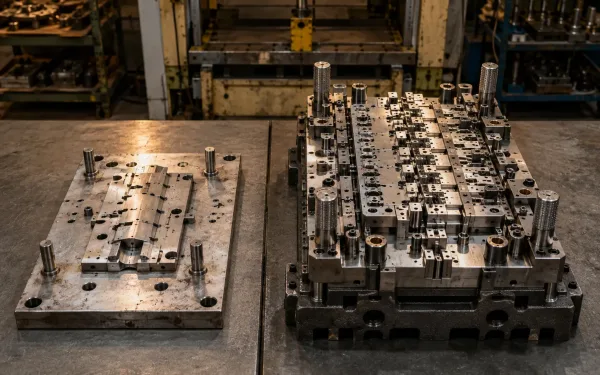
Links: ein Prototypenwerkzeug aus weicherem Werkzeugstahl mit vereinfachter Geometrie, ausgelegt für die Bauteilkonstruktionsvalidierung mit weiteren Toleranzen. Rechts: ein Produktionswerkzeug aus gehärtetem D2-Werkzeugstahl mit präzisionsgeschliffenen Umformflächen, ausgelegt für Hunderttausende von Teilen bei engen Toleranzen.
Ein Prototypenwerkzeug wird gebaut, um das Bauteildesign und die Passung zu validieren — nicht um die langfristige Produktionsfähigkeit nachzuweisen.
Die Erprobungstoleranzen für Prototypen sind typischerweise 1,5- bis 2-mal weiter als Produktionstoleranzen.
Die Anzahl der Korrekturschleifen ist geringer (ein bis drei), und der Fokus liegt auf Form und Funktion statt auf Prozessstabilität.
Das Werkzeug kann weichere Werkzeugmaterialien oder eine vereinfachte Geometrie verwenden, um Durchlaufzeit und Kosten zu reduzieren.
Ein Produktionswerkzeug wird für hohe Stückzahlen gebaut.
Seine Erprobung muss nachweisen, dass das Werkzeug Hunderttausende von Teilen ohne Maßdrift, Oberflächenverschleiß oder ungeplante Stillstände produzieren kann.
Die Produktionserprobung erfordert engere Toleranzen, mehr Korrekturschleifen und ein formales Validierungsprotokoll.
Die Werkzeugbestückung besteht typischerweise aus gehärtetem Werkzeugstahl (wie D2 oder DC53), und die Erprobung muss verifizieren, dass Schneidkanten und Umformflächen über längere Läufe hinweg Qualität halten.
Die Verwechslung zwischen diesen beiden ist eine häufige Problemquelle.
Ein Käufer, der von einem Prototypenwerkzeug Produktionskonsistenz erwartet, wird enttäuscht werden.
Ein Käufer, der eine Validierung auf Prototypenniveau für ein Produktionswerkzeug akzeptiert, geht ein Risiko ein, das sich während der Massenproduktion zeigen wird.
Wann ist der Probebetrieb “abgeschlossen” — Abnahmekriterien
Die Erprobung ist abgeschlossen, wenn das Werkzeug Teile produziert, die alle der folgenden Bedingungen erfüllen:
- Maßliche Konformität: Alle kritischen Maße liegen bei einer definierten Anzahl aufeinanderfolgender Teile innerhalb der Toleranz (typischerweise 5 bis 30, je nach Projektanforderungen).
- Oberflächenqualität: Keine sichtbaren Defekte (Risse, tiefe Kratzer, starke Faltenbildung, übermäßiger Grat) auf produktionsrelevanten Oberflächen.
- Wiederholbarkeit: Die Teile-zu-Teil-Variation liegt innerhalb eines akzeptablen Bereichs — üblicherweise als Prozentsatz des gesamten Toleranzbands angegeben.
- Prozessstabilität: Das Werkzeug läuft mit der Zielproduktionsgeschwindigkeit ohne anomale Tonnage-Spitzen, Bandzuführungsprobleme oder Teiletransferfehler.
- Werkzeugzustand: Nach dem Validierungslauf zeigt das Werkzeug keine Anzeichen von abnormalem Verschleiß, Kaltverschweißung oder Beschädigung.
Wenn das Werkzeug diese Bedingungen erfüllt, dokumentiert der Werkzeugmacher die Erprobungsergebnisse, zeichnet die endgültigen Presseneinstellungen auf und reicht Muster zur Kundenfreigabe ein.
Wenn es sie nicht erfüllt, wird die Korrekturschleife fortgesetzt.
Wichtige Erkenntnisse
Die Werkzeugerprobung ist keine Formalität am Ende des Werkzeugbau-Zeitplans — sie ist die Phase, in der das Werkzeug, der Prozess und das Teil gemeinsam unter realen Produktionsbedingungen validiert werden.
Die Anzahl und Qualität der Korrekturschleifen während der Erprobung bestimmen direkt, wie reibungslos das Werkzeug in die Serienproduktion übergeht.
Materialwahl, Blechdicke und der Unterschied zwischen Prototypen- und Produktionswerkzeugen beeinflussen alle, wie lange die Erprobung dauert und was “fertig” tatsächlich bedeutet.
Für Einkäufer ist die wichtigste Frage an einen Werkzeugmacher nicht “wie schnell können Sie die Erprobung abschließen?”, sondern “wie führen Sie Ihre Korrekturschleifen durch, und welche Kriterien verwenden Sie, um zu entscheiden, dass das Werkzeug bereit ist?”