A Zeichnung kann einen Freigabestempel tragen und trotzdem das falsche Teil produzieren.
Der Stempel kann auf einer veralteten Revision. sein. Ein Prüfer hat möglicherweise “freigegeben mit Anmerkungen” vermerkt, während ein Kommentar zu einem kritischen Maß ungelöst bleibt. Die 2D-Zeichnung kann aktualisiert sein, während die Abwicklung oder CNC-Datei noch die frühere Geometrie widerspiegelt.
In jedem Fall ist die sichtbare Freigabe real — aber die Produktionsfreigabe ist nicht kontrolliert.
In der Blechfertigung, ist die Zeichnungsfreigabe kein einzelner Abzeichnungsmoment. Sie ist eine nachverfolgbare Kette, die von der ersten technischen Prüfung über die Kundenbestätigung bis zum finalen Produktionsfreigabe-Gate reicht.
Zu verstehen, was jedes Glied in dieser Kette tut — und wo es brechen kann — ist der Unterschied zwischen einem reibungslosen Produktionslauf und einer Charge von Teilen, die den Stempel erfüllen, aber die Absicht verfehlen.
Der Freigabestempel bedeutet nicht, dass die Zeichnung produktionstauglich ist
Viele Ingenieure und Beschaffungsteams betrachten die Zeichnungsfreigabe als Ziellinie. Sobald der Kunde abzeichnet, kann die Produktion beginnen.
In der Praxis, ist die Freigabe ein Zwischenkontrollpunkt, kein Startsignal.
Freigabe bedeutet, dass der Prüfer verifiziert hat, dass die Zeichnung mit der Konstruktionsabsicht und den vertraglichen Anforderungen innerhalb seines zugewiesenen Bereichs übereinstimmt.
Es bedeutet nicht, dass die Zeichnung vollständig genug ist, um in die Produktion zu gehen.
Zwischen Freigabe und Produktionsfreigabe müssen noch mehrere Bedingungen bestätigt werden:
- Die freigegebene Revision muss mit der Version übereinstimmen, die tatsächlich an die Werkstatt ausgegeben wurde
- Alle Prüferkommentare müssen eingearbeitet und geschlossen werden — nicht nur vermerkt
- Nachgelagerte Dateien (Abwicklungen, CNC-Programme, Biegefolgen) müssen die freigegebene Geometrie widerspiegeln
- Veraltete Zeichnungsausgaben müssen zurückgezogen werden, damit niemand mit einer alten Version arbeitet
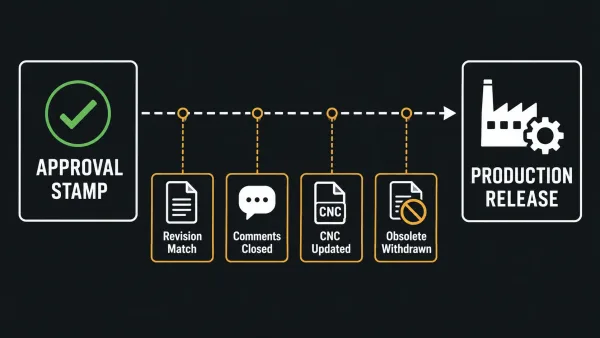
Eine visuelle Aufschlüsselung der vier Bedingungen, die zwischen Zeichnungsfreigabe und Produktionsfreigabe bestätigt werden müssen: Revisionsabgleich, Kommentarschließung, Aktualisierung nachgelagerter Dateien und Rückzug veralteter Dokumente.
Diese Unterscheidung ist wichtig, weil die Kosten für das Erkennen eines Fehlers nach Produktionsbeginn exponentiell höher sind als während der Freigabe.
Ein Maßfehler, der während der Freigabephase entdeckt wird, kostet ein paar Stunden Revisionszeit. Derselbe Fehler, der nach einer Charge von 500 Teilen lasergeschnitten und gebogen entdeckt wird, kostet Ausschuss, Nacharbeit und Terminverzögerungen.
Wer die Zeichnung freigibt — und was jede Rolle tatsächlich kontrolliert
Die Zeichnungsfreigabe in der Blechfertigung umfasst typischerweise mehrere Parteien, jede mit einem definierten Verantwortungsbereich.
Die folgende Tabelle zeigt die häufigsten Rollen und was jede tatsächlich kontrolliert.
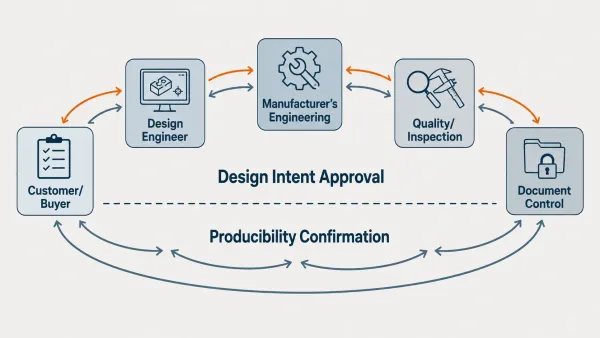
Die fünf Schlüsselrollen im Blechzeichnungs-Freigabeprozess — Kunde, Konstruktionsingenieur, Engineering-Team des Herstellers, Qualität/Inspektion und Dokumentenkontrolle — jeweils mit definierten Verantwortlichkeiten, die Konstruktionsabsicht und Fertigbarkeit umfassen.
| Rolle | Kernverantwortung | Was sie freigeben |
|---|---|---|
| Kunde / Einkäufer | Definiert funktionale Anforderungen, Toleranzen und Materialspezifikationen | Finale Abzeichnung der Konstruktionsabsicht und kommerzieller Bedingungen |
| Konstruktionsingenieur | Erstellt das 3D-Modell und die 2D-Zeichnung | Geometrische Genauigkeit, Bemaßungsschema, Toleranzangaben |
| Engineering-Team des Herstellers | Prüft Zeichnungen auf Fertigungsgerechtheit (DFM) | Machbarkeit von Biegungen, Schnitten, Bohrungspositionen und Oberflächenveredelungen innerhalb der Werkstattmöglichkeiten |
| Qualität / Inspektion | Definiert Prüfkriterien und Messmethoden | Ob kritische Maße messbar und prüfbar sind |
| Dokumentenkontrolle | Verfolgt Revisionen, Übertragungen und Verteilung | Dass die korrekte Revision jeden Nutzer erreicht und veraltete Ausgaben zurückgezogen werden |
Die Freigabe des Kunden bestätigt die Designabsicht. Die technische Prüfung des Herstellers bestätigt die Fertigbarkeit.
Dies sind zwei unterschiedliche Entscheidungen, und keine sollte aus einer informellen E-Mail oder einer mündlichen “sieht gut aus” angenommen werden.”
In der Praxis laufen die effizientesten Freigabeprozesse ab, wenn der Kunde und das Engineering-Team des Herstellers die Zeichnung parallel prüfen — nicht sequenziell.
Wenn das DFM-Feedback des Herstellers und die Designprüfung des Kunden gleichzeitig erfolgen, werden Probleme früher erkannt und der gesamte Freigabezyklus ist kürzer.
Wie ein typischer Zeichnungsfreigabeprozess in der Blechfertigung aussieht
Der Freigabeprozess in der Blechfertigung folgt einer vorhersehbaren Reihenfolge, wobei die genauen Schritte je nach Projektkomplexität und Kundenanforderungen variieren.
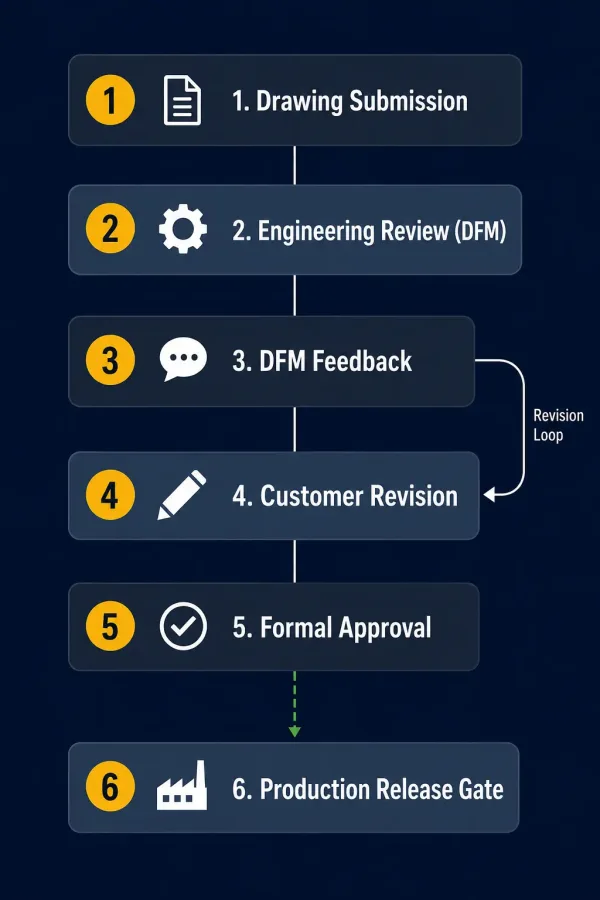
Ein Schritt-für-Schritt-Flussdiagramm des typischen Freigabeprozesses für Blechzeichnungen, das die Revisionsschleife zwischen DFM-Feedback und Kundenrevision vor der formellen Freigabe und Produktionsfreigabe hervorhebt.
Schritt 1: Zeichnungseinreichung
Der Kunde oder sein Designingenieur reicht das Zeichnungspaket ein — typischerweise ein 3D-Modell (STEP oder IGES) und einem technische Zeichnung mit Maßen, Toleranzen, Materialangaben und Oberflächenbeschaffenheitsspezifikationen.
Schritt 2: Technische Prüfung (DFM-Prüfung)
Das Engineering-Team des Herstellers führt eine DFM-Prüfung für Blech durch, um zu bestätigen, dass die Zeichnung zuverlässig gefertigt werden kann.
Dies ist kein reiner Formalakt.
Die Prüfung kontrolliert, ob die Anforderungen an das Blechbiegen, einschließlich Biegeradien, mit den verfügbaren Werkzeugen realisierbar sind, ob Bohrungs-Rand-Abstände die Mindestwerte einhalten, ob Toleranzen enger als notwendig sind und ob die Materialspezifikation vollständig ist.
Wenn die Zeichnung eine Angabe wie “Biegung nach Standard” ohne Angabe von Radius oder Winkel verwendet, kennzeichnet das Engineering-Team dies zur technische Klärung.
Schritt 3: DFM-Feedback
Der Hersteller sendet einen DFM-Bericht zurück — eine Liste von Fragen, vorgeschlagenen Änderungen oder Bedenken.
Häufige Punkte sind fehlende Biegeentlastung, unterdimensionierte Flansche, mehrdeutige Toleranzzonen oder Oberflächenbeschaffenheitsspezifikationen, die mit dem gewählten Material in Konflikt stehen.
Schritt 4: Kundenrevision und Bestätigung
Der Kunde prüft das DFM-Feedback, überarbeitet die Zeichnung bei Bedarf und bestätigt die aktualisierte Version.
Dies ist der Punkt, an dem viele Freigabezyklen ins Stocken geraten — nicht wegen technischer Komplexität, sondern wegen langsamer Reaktionszeiten oder unklarer Kommunikation darüber, welche Kommentare Maßnahmen erfordern und welche informativ sind.
Schritt 5: Formelle Freigabe
Sobald beide Seiten darin übereinstimmen, dass die Zeichnung vollständig und fertigbar ist, weist der Kunde einen formellen Freigabestatus zu.
Dieser Status bestimmt, ob die Zeichnung zur Produktionsfreigabe weitergeleitet werden kann.
Schritt 6: Produktionsfreigabe-Gate
Nach der Freigabe bestätigt der Hersteller, dass:
- Die korrekte Revision in die Produktionssysteme geladen wird
- Alle nachgelagerten Dateien aktualisiert werden
- Die Werkstatt mit der kontrollierten Ausgabe arbeitet
Erst nachdem dies Qualitätskontroll- und Inspektionsprozess abgeschlossen ist, beginnt die Produktion.
Freigabestatus und was sie für Ihren Zeitplan bedeuten
Nicht alle Freigaben haben das gleiche Gewicht.
Der einer Zeichnung zugewiesene Status bestimmt, ob die Produktion beginnen kann, ob Überarbeitungen erforderlich sind oder ob die Einreichung direkt abgelehnt wird.
| Status | Bedeutung | Auswirkung auf die Produktion | Typische Auswirkung auf den Zeitplan |
|---|---|---|---|
| Freigegeben | Der Prüfer akzeptiert die eingereichte Revision innerhalb seines zugewiesenen Bereichs | Berechtigt für das Freigabe-Gate der Produktion | Keine Verzögerung — weiter zur Freigabeverifizierung |
| Freigegeben mit Anmerkungen | Der Prüfer akzeptiert die Zeichnung unter der Bedingung, dass die festgestellten Anmerkungen eingearbeitet werden | Die Produktion darf erst beginnen, nachdem die angemerkten Korrekturen eingearbeitet wurden | Geringe Verzögerung (Stunden bis 1–2 Tage) je nach Komplexität der Korrektur |
| Überarbeiten und erneut einreichen | Die Einreichung wird nicht für die Produktion akzeptiert | Vollständiger Stopp — die überarbeitete Zeichnung muss erneut zur Prüfung eingereicht werden | Mäßige Verzögerung (Tage bis eine Woche) je nach Umfang der Überarbeitung |
| Zur Prüfung | Formelle Einreichung, die auf die autorisierte Prüfung wartet | Keine Freigabe — Prüfungsentscheidung ausstehend | Verzögerung hängt von der Bearbeitungszeit des Prüfers ab |
Die häufigste Quelle von Verwirrung ist “Freigegeben mit Anmerkungen.”
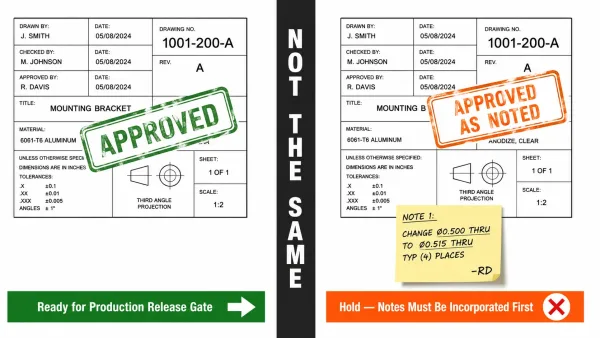
Ein Vergleich, der zeigt, dass “Freigegeben” die Freigabeverifizierung der Produktion ermöglicht, während “Freigegeben mit Anmerkungen” erfordert, dass Korrekturen eingearbeitet werden, bevor die Produktion fortgesetzt werden kann — zwei Status, die oft verwechselt werden.
Manche Teams behandeln ihn als grünes Licht für den Produktionsstart.
Das ist es nicht.
Er bedeutet, dass der Prüfer eine bedingte Annahme erteilt hat — die Anmerkungen müssen eingearbeitet werden, bevor die Zeichnung tatsächlich produktionsbereit ist.
Wenn die Anmerkungen ignoriert oder aufgeschoben werden, entsprechen die resultierenden Teile möglicherweise nicht der Absicht des Prüfers.
Für Beschaffungsteams, die Lieferpläne verwalten, lautet die praktische Frage: Wie viel Zeit fügt jeder Status zur Durchlaufzeit hinzu?
Eine Zeichnung, die als “Freigegeben” eintrifft, fügt null Tage hinzu.
Eine Zeichnung, die als “Überarbeiten und erneut einreichen” kann einen vollständigen Prüfzyklus hinzufügen — typischerweise 3 bis 7 Werktage je nach Komplexität der Überarbeitungen und der Reaktionsfähigkeit beider Parteien.
Warum Zeichnungen zurückgesendet werden — Häufige Gründe für Freigabefehler in der Blechbearbeitung
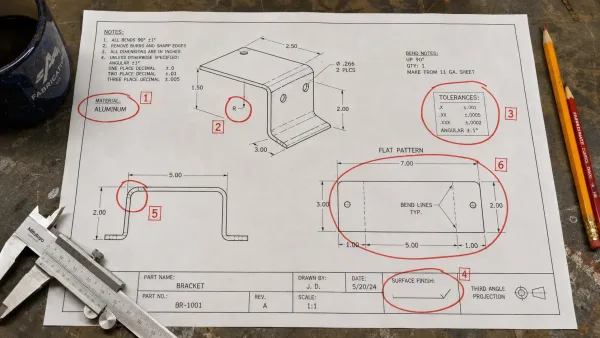
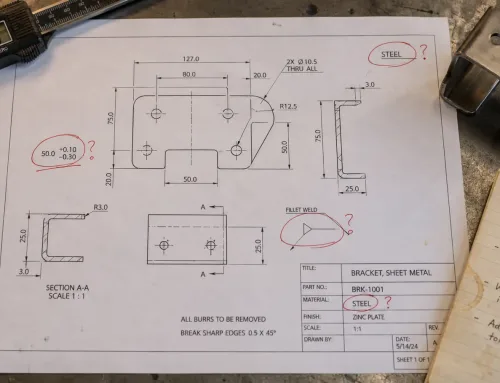
Sechs häufige Probleme, die zu Ablehnungen von Blechzeichnungen führen — unvollständige Werkstoffspezifikation, fehlende Biegeinformationen, unnötig enge Toleranzen, fehlende Oberflächenangabe, fehlende Biegeentlastung und inkonsistente Abwicklung — hervorgehoben auf einer technischen Zeichnung.
Ablehnungen von Zeichnungen in der Blechfertigung werden selten durch dramatische Konstruktionsfehler verursacht.
Sie werden meist durch fehlende oder mehrdeutige Informationen verursacht, die den Hersteller zum Raten zwingen — und Raten in der Fertigung führt zu falschen Teilen.
Die häufigsten Gründe, warum Zeichnungen zur Überarbeitung zurückgesendet werden:
- Unvollständig ist Blech-Werkstoffspezifikation. Angabe von “Stahl” oder “Aluminium” ohne Spezifizierung der Legierung, Wärmebehandlung und Dicke. “Aluminium” könnte 5052-H32, 6061-T6 oder 3003-H14 bedeuten — jeweils mit unterschiedlicher Biegbarkeit, Festigkeit und Kosten.
- Fehlende oder mehrdeutige Biegeinformationen. Angabe von Biegewinkeln ohne Biegeradien oder Verwendung von “Biegen nach Standard” ohne Definition, welcher Standard gilt. Der Biegeradius beeinflusst direkt die Rückfederung, die Werkzeugauswahl und ob das Teil ohne Rissbildung umgeformt werden kann.
- Engere Toleranzen als notwendig. Standardmäßig ±0,1 mm auf jedes Maß anwenden, wenn nur kritische Schnittstellen diese Präzision benötigen. Engere Toleranzen erhöhen die Kosten und die Prüfzeit — und wenn sie bei nicht-funktionalen Merkmalen auftauchen, hinterfragt der Hersteller, ob der Konstrukteur den Fertigungsprozess versteht.
- Fehlende Blech- Oberflächenanforderungen. Die Oberflächenbehandlung offen lassen oder “Oberfläche gemäß Zeichnung” schreiben, ohne tatsächlich eine Oberfläche zu spezifizieren. Pulverbeschichtung, Eloxieren und Bürsten erfordern jeweils unterschiedliche Vorbereitungsschritte und beeinflussen die Maßtoleranzen.
- Fehlende Biegeentlastung oder Eckentlastung. Kleine Merkmale in der Nähe von Biegungen, die beim Umformen zu Rissen oder Verformungen führen. Diese lassen sich im CAD leicht hinzufügen, sind aber nach dem Schneiden teuer zu korrigieren.
- Abwicklung nicht bereitgestellt oder inkonsistent mit der Umformzeichnung. Wenn die 2D-Zeichnung umgeformte Maße zeigt, aber die Abwicklung fehlt oder den Biegeangaben widerspricht, kann der Hersteller den Laser oder die Abkantpresse nicht zuverlässig programmieren.
Das Muster hinter den meisten Freigabeablehnungen ist einfach: Der Konstrukteur ging davon aus, dass der Hersteller die fehlenden Informationen ableiten würde.
In der Blechfertigung, Annahmen sind der Feind der Präzision.
Je klarer die Zeichnung die wichtigsten Konstruktionsanforderungen für Blechumformung kommuniziert wie Werkstoff, Toleranzen, Biegeparameter und Oberflächenbeschaffenheit, desto schneller wird sie freigegeben — und desto wahrscheinlicher entspricht das fertige Teil der Konstruktionsabsicht.