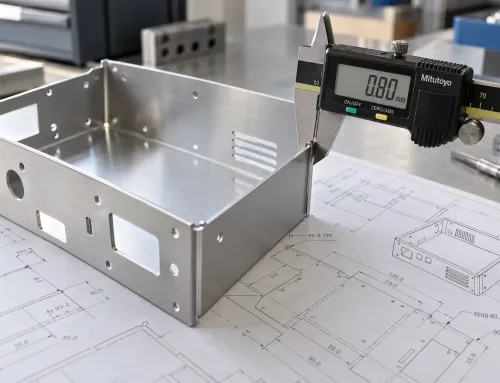
Individuelle Blechbearbeitung beginnt mit einem flachen Blech—einem Zuschnitt mit gleichmäßiger Dicke. Durch Prozesse wie Laserschneiden, Biegen, Umformen, Schweißen und Oberflächenveredelung wird dieses flache Blech in ein fertiges Bauteil umgewandelt.
Im Gegensatz zu spanend bearbeiteten Teilen oder spritzgegossenen Komponenten, sind Blechteile grundsätzlich durch die Art und Weise eingeschränkt, wie sich flaches Material unter Werkzeugdruck verformt.
Ein 3D-Modell kann im CAD fehlerfrei aussehen, aber es kann in der Werkstatt dennoch versagen, wenn die Konstruktion Folgendes nicht berücksichtigt:
- Biegeradien
- Minimale Flanschlängen
- Abstände zwischen Merkmal und Biegung
- Materialverhalten
- Rückfederung
- Gesenkbiegewerkzeuge und physische Maschinengrenzen
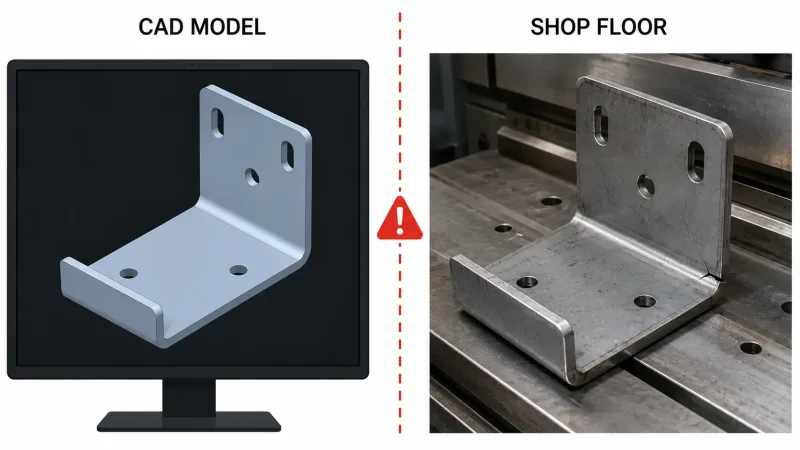
Ein direkter Vergleich zeigt, wie dieselbe Blechhalterung in der CAD-Software perfekt erscheint (links) im Vergleich zum real gefertigten Teil (rechts), das typische Probleme wie geringfügige Oberflächenmarkierungen und einen kleinen Riss an der Biegeecke aufweist — was demonstriert, warum CAD-genaue Modelle bei der Fertigung dennoch versagen können.
Dieser Leitfaden für die Blechkonstruktion richtet sich an Ingenieure, Maschinenbaukonstrukteure und Produktentwicklungsteams. Er erläutert die vollständige Konstruktionslogik, die erforderlich ist, um ein 3D-CAD-Modell in eine fertigungsgerechte Blechzeichnung.
Das Hauptziel ist einfach: Fertigungsprobleme identifizieren, bevor das Prototyping beginnt—nicht erst, nachdem Teile bereits produziert wurden.
Warum CAD-perfekte Modelle bei der Blechfertigung versagen können
Warum kann eine Zeichnung im CAD korrekt aussehen, während das gefertigte Teil dennoch versagt?
Die meisten modernen CAD-Plattformen enthalten spezielle Werkzeuge zur Blechmodellierung. Diese Werkzeuge können Biegungen, Flansche, Freistellungen und Abwicklungen erzeugen. Die Software kann jedoch nicht jede reale Fertigungsbedingung vollständig reproduzieren.
Ein fertiggestelltes Modell kann geometrische Prüfungen im CAD bestehen, aber das physische Teil kann dennoch Folgendes aufweisen:
- Rissbildung entlang der Biegung
- Verzerrte Löcher oder Schlitze
- Inkonsistente Biegewinkel
- Unzureichender Werkzeugfreiraum
- Montagekollision
- Falsche Endmaße
Der Hauptgrund ist, dass Blechteile nicht aus massiven Materialblöcken spanend bearbeitet werden. Sie werden aus dünnen, flachen Blechen durch eine Abfolge hergestellt, die Folgendes umfassen kann Präzisionslaserschneiden, Biegen, Umformen, Fügen und Veredelungsvorgänge.
Jedes Merkmal in der Konstruktion muss diese physischen Prozesse überstehen.
Zum Beispiel:
- Wenn ein Loch zu nahe an einer Biegelinie positioniert ist, kann es sich zu einer ovalen Form dehnen.
- Wenn ein Flansch zu kurz ist, kann das Gesenkbiegewerkzeug ihn nicht korrekt stützen.
- Wenn der spezifizierte Biegeradius zu klein für das Material ist, kann die Außenfläche reißen.
- Wenn die Biegefolge nicht berücksichtigt wird, kann ein Flansch mit dem Werkzeug kollidieren, das zum Umformen einer anderen Biegung erforderlich ist.
Dies sind keine ungewöhnlichen Randfälle. Sie gehören zu den häufigsten Gründen, warum Hersteller Blechzeichnungen mit Konstruktionsänderungsanfragen zurücksenden.
Das Verständnis dieser Probleme vor der Einreichung einer RFQ kann sowohl für das Konstruktionsteam als auch für den Blechhersteller erhebliche Zeit sparen.
Beginnen Sie mit einer gleichmäßigen Wandstärke
Die erste Anforderung an jede Blechkonstruktion ist, dass das gesamte Teil eine Einheitliche, gleichmäßige Materialstärke.
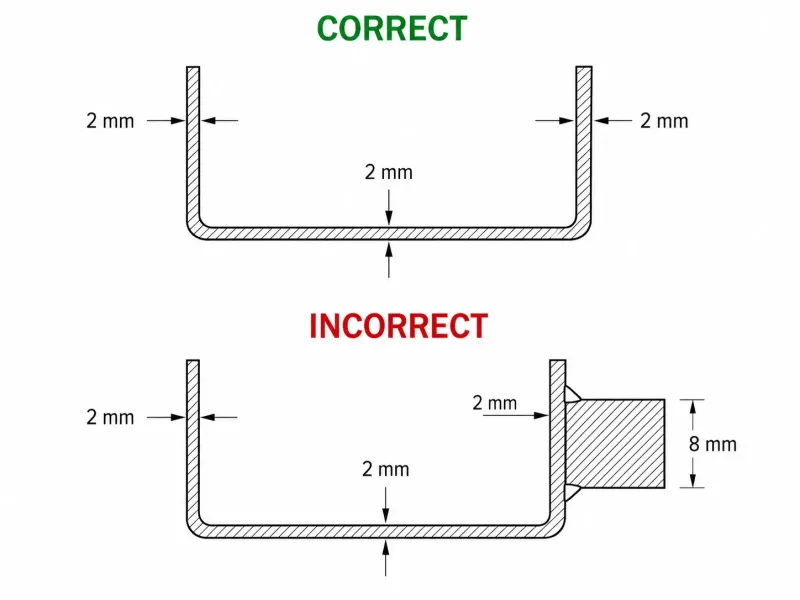
Eine technische Querschnittszeichnung, die ein korrekt konstruiertes Blechteil mit gleichmäßiger Wandstärke (oben, grün) einem falsch konstruierten Teil mit einem dicken massiven Ansatz, der an eine dünne Wand geschweißt ist (unten, rot), gegenüberstellt und veranschaulicht, warum eine gleichmäßige Materialstärke eine grundlegende Anforderung der Blechfertigung ist.
Dies ist nicht nur eine Designpräferenz. Es ist eine physikalische Fertigungsbeschränkung.
Das CAD-Modell sollte mit einer Dicke erstellt werden, die einem handelsüblichen Blechmaß oder einer metrischen Dicke entspricht.
Wenn das Modell uneinheitliche Wandstärken aufweist – zum Beispiel einen dicken massiven Ansatz, der in ein dünnes Blech integriert ist –, kann das Teil normalerweise nicht allein mit Standard-Blechverarbeitungsverfahren hergestellt werden.
Zusätzliche Arbeitsgänge wie Schweißen, Zerspanen, Einsetzen einer separaten Komponente oder Neukonstruktion des Merkmals können erforderlich sein.
Übliche Blechdicken liegen typischerweise im Bereich von 0,5 mm bis 6,0 mm.
Häufig verwendete Dicken für Kohlenstoffstahl und Edelstahl sind:
- 1,0 mm
- 1,5 mm
- 2,0 mm
- 3,0 mm
Aluminiumblech wird üblicherweise in Dicken von etwa 1,0 mm bis 3,0 mm, verwendet, obwohl dünneres und dickeres Material ebenfalls erhältlich sein kann.
Bei der Auswahl der Materialstärke sollten Konstrukteure drei Hauptfaktoren berücksichtigen:
- Anforderungen an Last, Steifigkeit, Festigkeit und Gewicht
- Mindestbiegeradius und Umformbarkeit des Materials
- Erforderliche Umformkraft, Standard-Werkstoffabmessungen, Materialverfügbarkeit und Kosten
Die richtige Dicke sollte die funktionalen Anforderungen erfüllen, ohne unnötig die Materialkosten, das Bauteilgewicht oder die Umformschwierigkeit zu erhöhen.
Konstruktionsregeln für Biegen von Blechteilen, die jeder Ingenieur kennen sollte
Präzisions-Blechbiegen ist einer der wichtigsten Prozesse in der Blechfertigung. Es verwandelt ein flaches Profil in ein dreidimensionales Bauteil.
Ein großer Prozentsatz der Blechkonstruktionsprobleme steht direkt mit dem Biegen in Zusammenhang, darunter:
- Falsche Biegeradien
- Zu kurze Schenkel
- Merkmale, die innerhalb der Biegeverformungszone liegen
- Unzureichende Rückfederungskompensation
- Werkzeugkollision
- Schlecht geplante Biegefolgen
Die Behandlung dieser Probleme in der CAD- und Zeichnungsphase ist entscheidend, um konsistente Produktionsergebnisse zu erzielen.
Bestimmung des Mindestbiegeradius nach Material
Der Mindestbiegeradius ist der kleinste Innenradius, der umgeformt werden kann, ohne unakzeptable Risse auf der Außenfläche der Biegung zu verursachen.
Er hängt von mehreren Variablen ab, darunter:
- Werkstofftyp
- Materialzustand oder -kondition
- Blechdicke
- Walzrichtung
- Biegewinkel
- Umformverfahren
- Werkzeugkonfiguration
Die folgenden Werte können als allgemeine Ausgangspunkte verwendet werden.
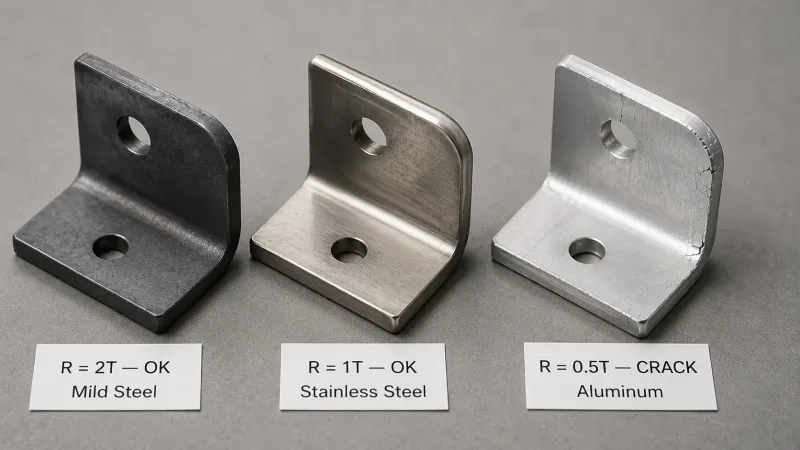
Drei Blech-L-Winkel, nebeneinander fotografiert, jeweils mit unterschiedlichem Radius gebogen. Die linken und mittleren Winkel zeigen saubere, glatte Biegungen bei sicheren Radien, während der rechte Winkel zeigt, was passiert, wenn der Biegeradius für das Material zu klein ist – sichtbare Risse treten entlang der Außenseite der Biegung auf, was veranschaulicht, warum die Regeln für den Mindestbiegeradius wichtig sind.
| Material | Empfohlener minimaler innerer Biegeradius |
|---|---|
| Baustahl, einschließlich A36 und SPCC | 1 × T |
| Edelstahl, einschließlich 304 und 316 | 1 × T bis 1,5 × T |
| Aluminium, einschließlich 5052 und 6061-O | 1 × T bis 2 × T |
| Hochfester Stahl, einschließlich DP600 und DP980 | 2 × T bis 3 × T |
| Federstahl oder gehärtete Materialien | 3 × T oder größer |
T = Materialstärke
Wenn der Biegeradius kleiner ist, als das Material tolerieren kann, kann die Außenfläche der Biegung reißen.
Selbst wenn Risse mit bloßem Auge nicht sichtbar sind, kann ein übermäßig enger Biegeradius:
- Die Festigkeit der Biegung verringern
- Lokale Spannungskonzentrationen erzeugen
- Schutzbeschichtungen beschädigen
- Das Risiko eines Ermüdungsbruchs bei wiederholter Belastung erhöhen
Bei kritischen Teilen sollte der minimale Biegeradius mit dem Materiallieferanten und dem ausgewählten Blechhersteller abgestimmt werden.
Minimale Schenkellänge
Die minimale Schenkellänge ist der kürzeste gerade Abschnitt, der zuverlässig auf einer Seite einer Biegung umgeformt werden kann.
Sie wird in erster Linie durch die Gesenkbiegewerkzeuge bestimmt – nicht durch die bevorzugte Geometrie des Konstrukteurs.
Die erreichbare Schenkellänge hängt ab von:
- V-Öffnung der Matrize
- Schulterradius der Matrize
- Materialdicke
- Biegewinkel
- Luftbiegen, Bodenbiegen oder Prägen
- Stempel- und Matrizengeometrie
Beim Standard-Luftbiegen wird die V-Öffnung für Stahl häufig zunächst mit etwa dem 6- bis 8-fachen der Materialdicke.
Mit konventioneller Gesenkbiegewerkzeug-Ausrüstung kann eine Schenkellänge von etwa 6 × T als konservativer vorläufiger Konstruktionsrichtwert verwendet werden. Der tatsächliche Mindestwert sollte jedoch aus der gewählten Matrizengeometrie berechnet werden.
Wenn ein Schenkel kürzer ist als etwa 3 × T, kann das Werkzeug das Material möglicherweise nicht sicher abstützen. Dies kann verursachen:
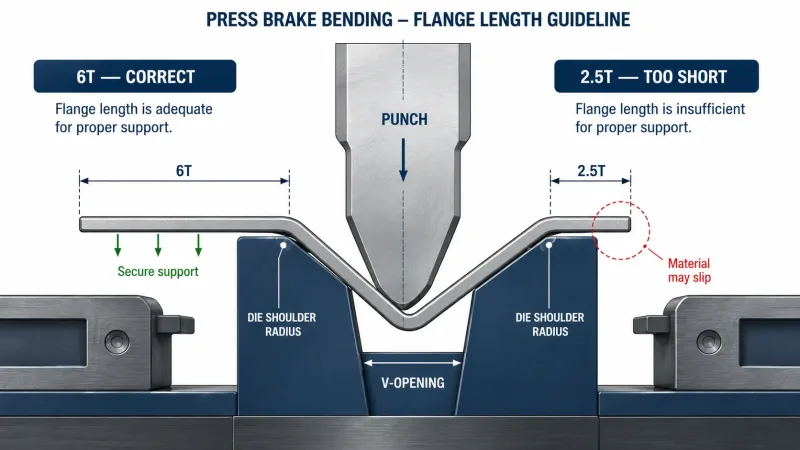
Eine technische Querschnittsdarstellung der Gesenkbiegewerkzeug-Ausrüstung, die zeigt, wie die Schenkellänge die Biegegenauigkeit beeinflusst. Die linke Seite zeigt einen ausreichend langen Schenkel (6×T), der sicher durch die V-Matrize abgestützt wird, während die rechte Seite einen zu kurzen Schenkel (2,5×T) zeigt, bei dem das Material zu verrutschen droht, weil die Matrize es nicht richtig greifen kann.
- Inkonsistente Biegewinkel
- Kantenverzerrung
- Verrutschen während des Biegens
- Eine Kombination aus Winkel- und Maßfehlern
Wenn ein kurzer Schenkel funktional erforderlich ist, kann eine Biegeentlastung oder ein lokaler Ausschnitt es ermöglichen, den Schenkel ohne Behinderung durch das Werkzeug umzuformen.
Die Entlastung bleibt jedoch im fertigen Teil sichtbar. Daher, sollten Konstruktionen mit kurzen Schenkeln mit dem Hersteller überprüft werden, bevor die Geometrie finalisiert wird.
K-Faktor und Genauigkeit der Abwicklung
Der K-Faktor repräsentiert die Position der neutralen Faser innerhalb der Materialdicke während des Biegens.
Wenn ein Blech gebogen wird:
- Wird die Innenfläche gestaucht.
- Wird die Außenfläche gedehnt.
- Erfährt die neutrale Faser weder nennenswerte Stauchung noch Zug.
Die neutrale Faser befindet sich normalerweise nicht genau in der Mitte der Blechdicke. Ihre Position hängt ab von:
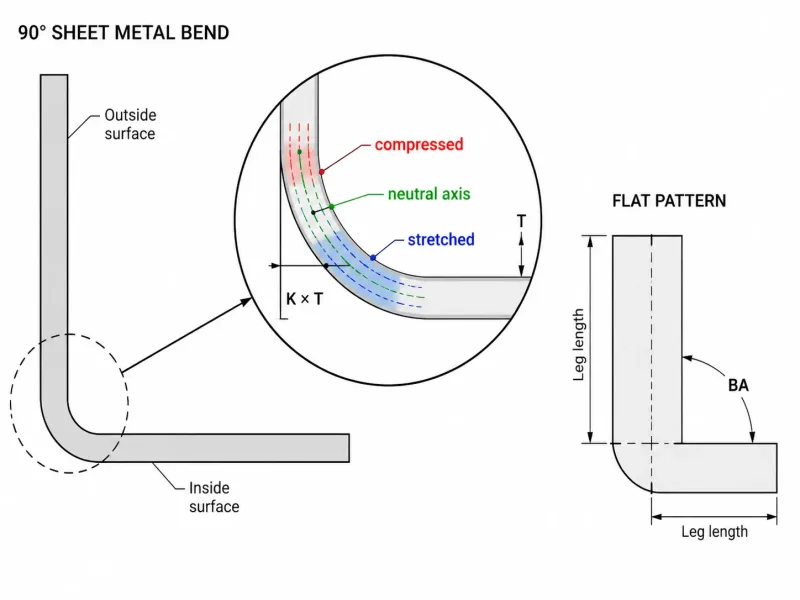
Ein Querschnitt einer 90-Grad-Biegung, der veranschaulicht, wie die Innenfläche gestaucht (rot), die Außenfläche gedehnt (blau) und die neutrale Faser (grün gestrichelte Linie) zwischen ihnen liegt – versetzt zur Mitte. Der K-Faktor definiert diese Position der neutralen Faser, die direkt das Biegezugmaß bestimmt, das zur Berechnung der Abwicklung verwendet wird.
- Werkstofftyp
- Materialzustand
- Innenbiegeradius
- Blechdicke
- Umformprozess
- Werkzeugkonfiguration
Ein üblicher erster Schätzwert für den K-Faktor liegt zwischen 0,33 und 0,40, obwohl der tatsächliche Wert variieren kann.
| Material | Typischer K-Faktor-Bereich |
|---|---|
| Baustahl | 0.35–0.40 |
| Edelstahl | 0.35–0.45 |
| Weichgeglühtes Aluminium | 0.33–0.38 |
| Hartgewalztes Aluminium | 0.38–0.42 |
Der K-Faktor beeinflusst direkt die Biegezugabe, die die Menge an Material darstellt, die durch die Biegung im Abwicklungsmuster verbraucht wird.
Ein falscher K-Faktor erzeugt ein falsches Abwicklungsmuster.
Nach dem Biegen kann das fertige Teil daher sein:
- Zu lang
- Zu kurz
- Falsch positioniert relativ zu Bohrungen oder Ausschnitten
- Außerhalb der geforderten Gesamtabmessungen
Bei Bauteilen mit mehreren Biegungen können sich kleine Fehler nach jedem Arbeitsgang summieren. Bis zur letzten Biegung kann die Position eines kritischen Befestigungsmerkmals erheblich falsch sein.
Die meisten CAD-Programme für Blechkonstruktion können die Biegezugaben automatisch berechnen, nachdem der Benutzer einen K-Faktor eingegeben hat. Jedoch, sollten Konstrukteure die Biegedaten überprüfen, anstatt sich blind auf die Standardwerte der Software zu verlassen.
Für die Wiederholproduktion werden die zuverlässigsten Werte oft aus den bewährten Biegetabellen, Werkzeugaufzeichnungen und Testcoupons des Herstellers abgeleitet.
Rückfederungskompensation
Rückfederung ist die Neigung von Blech, nach dem Entfernen der Biegekraft teilweise in seinen ursprünglichen flachen Zustand zurückzukehren.
Jedes Metall weist ein gewisses Maß an Rückfederung auf. Sie ist ein natürliches Ergebnis des elastischen Materialverhaltens, kein Fertigungsfehler.
Edelstahl und hochfester Stahl zeigen im Allgemeinen mehr Rückfederung als Baustahl oder weichgeglühtes Aluminium.
Zum Beispiel:
- Eine 90-Grad-Biegung in Edelstahl 304 kann um etwa zurückfedern 2° bis 4°.
- Eine ähnliche Biegung in Baustahl kann um etwa zurückfedern 1° bis 2°.
-
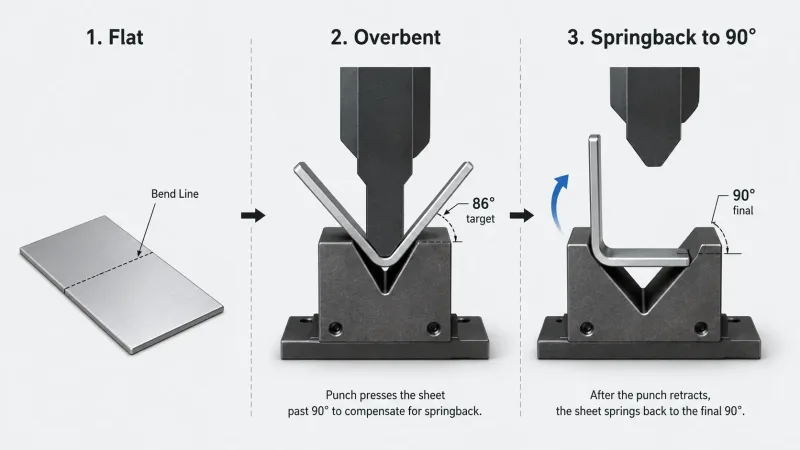
Eine dreistufige Sequenz, die zeigt, wie die Rückfederungskompensation funktioniert: (1) Das flache Blech wird positioniert, (2) die Abkantpresse überbiegt das Blech auf etwa 86 Grad, und (3) nachdem der Stempel zurückfährt, federt die natürliche elastische Rückstellung des Materials es auf den Zielwinkel von 90 Grad zurück — was veranschaulicht, warum Hersteller bewusst überbiegen müssen, um die korrekte Endabmessung zu erreichen.
Hersteller kompensieren die Rückfederung durch Überbiegen des Teils. Das Material wird über den Zielwinkel hinaus geformt, sodass es sich nach dem Entfernen des Werkzeugdrucks in die erforderliche Endposition entspannt.
Diese Kompensation wird normalerweise während der Programmierung der Abkantpresse gesteuert. Konstrukteure sollten die Rückfederung jedoch aus zwei wichtigen Gründen verstehen:
- Enge Winkeltoleranzen können Präzisionswerkzeuge, Bodenbiegen, Prägen oder zusätzliche Prüfungen erfordern, was die Fertigungskosten erhöht.
- Teile mit mehreren Biegungen können Dimensionsfehler ansammeln, wenn Biegefolge und Rückfederung nicht ausreichend kontrolliert werden.
Materialchargen, Walzrichtung, Werkzeugverschleiß und Umformbedingungen können ebenfalls das Ausmaß der Rückfederung beeinflussen.
Merkmalsplatzierung: Halten Sie Löcher, Schlitze und Ausschnitte von Biegezonen fern
Bohrungen, Langlöcher, Lüftungsschlitze und andere Schnittmerkmale werden oft nahe an Biegelinien platziert, weil die Anordnung aus Montageperspektive logisch erscheint.
Jedoch ist der Bereich um eine Biegelinie herum eine Verformungszone.
Während des Biegens wird das Material in diesem Bereich:
- Gedehnt
- Geststaucht
- Verschoben
- Relativ zum Abwicklungsmuster gedreht
Jedes Merkmal, das sich innerhalb dieser Zone befindet, kann verformt werden.
Die folgenden Abstände können als anfängliche Konstruktionsrichtlinien für Blechkonstruktion verwendet werden.
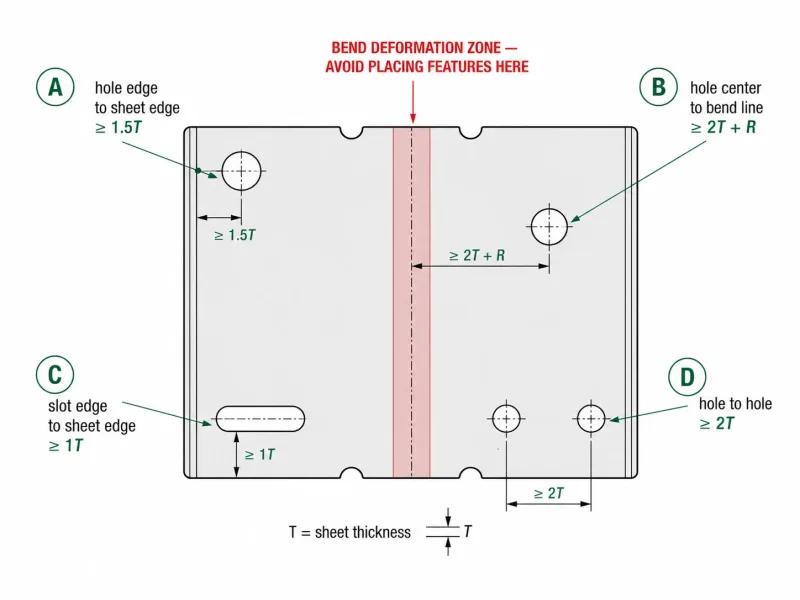
Eine technische Draufsicht auf ein flaches Blechteil mit einer Biegelinie durch die Mitte. Vier Beschriftungsbeispiele veranschaulichen die kritischen Mindestabstände: Bohrung-zu-Kante, Bohrung-zu-Biegelinie, Langloch-zu-Kante und Bohrung-zu-Bohrung. Die rot schraffierte Zone entlang der Biegelinie markiert den Verformungsbereich, in dem keine Merkmale platziert werden sollten, da sie Gefahr laufen, während des Biegens verformt zu werden.
| Merkmalsbeziehung | Empfohlener Mindestabstand |
|---|---|
| Bohrungskante zu Blechkante | ≥ 1,5 × T |
| Bohrungsmitte zu Biegelinie | ≥ 2 × T + Biegeradius |
| Langlochkante zu Blechkante | ≥ 1 × T, vorausgesetzt Langlochbreite ≥ T |
| Kantenabstand zwischen zwei Bohrungen | ≥ 2 × T oder ≥ 1 mm, je nachdem, welcher Wert größer ist |
| Merkmal-zu-Merkmal-Abstand auf derselben Fläche | ≥ 2 × T |
Für gewöhnliche kleine Bohrungen gilt als praktische anfängliche Konstruktionsregel:
D ≥ 2 × T + R
Für größere Bohrungen oder langgestreckte Langlöcher gilt eine konservativere Regel:
D ≥ 2,5 × T + R
Wobei:
- D ist der Abstand von der nächstgelegenen Kante des Merkmals zur Biegetangente
- T ist die Materialdicke
- R ist der innere Biegeradius
Es ist wichtig, D korrekt zu definieren. Es ist nicht der Abstand vom Lochmittelpunkt zur nominalen Biegeachse.
Wenn der erforderliche Abstand nicht eingehalten werden kann, sollte die Fertigungsreihenfolge mit dem Lieferanten besprochen werden. In einigen Fällen kann es zuverlässigere Ergebnisse liefern, zuerst zu biegen und das Merkmal anschließend zu bearbeiten, zu bohren oder zu stanzen.
Toleranzstrategie: Steuern Sie, was wichtig ist, und geben Sie frei, was nicht
Jedes Maß in einer Zeichnung hat entweder eine explizite Toleranz oder eine implizite Allgemeintoleranz, die beide mit den geltenden Blechprüfnormen übereinstimmen sollten.
Die größte Herausforderung in der Blechfertigung ist nicht einfach, ob eine enge Toleranz erreicht werden kann. Die eigentliche Herausforderung besteht darin, zu identifizieren, welche Toleranzen funktional notwendig sind und welche keinen sinnvollen Nutzen bringen.
Typische erreichbare Toleranzen für die Standard-Blechfertigung können umfassen:
| Maßtyp | Allgemeintoleranz | Enge Toleranz mit zusätzlichen Kosten |
|---|---|---|
| Lasergeschnittenes Profilmaß | ±0,50 mm | ±0,15 mm |
| Lochposition | ±0,25 mm | ±0,10 mm |
| Lochdurchmesser | ±0,10 mm | ±0,05 mm |
| Biegewinkel | ±1° | ±0,5° |
| Abstand Biegung zu Loch | ±0,50 mm | ±0,25 mm |
Diese Werte sind nur allgemeine Richtwerte. Die tatsächliche Leistungsfähigkeit hängt ab von:
- Material
- Dicke
- Bauteilgröße
- Merkmalsgeometrie
- Anzahl der Biegungen
- Maschinenzustand
- Zeichnungen
- Prüfmethode
- Produktionsvolumen
Ein praktisches Konstruktionsprinzip ist, spezifische Toleranzen nur auf Maße anzuwenden, die direkt Passung, Montage, Abdichtung, Ausrichtung oder Funktion beeinflussen. Alle anderen Maße sollten durch eine geeignete Allgemeintoleranz geregelt werden.
Wenn beispielsweise eine Blechhalterung mit M6-Schrauben an einem Rahmen befestigt wird, können die folgenden Maße kritisch sein:
- Positionen der Schraubenlöcher
- Lochabstand
- Gesamte Montagebreite
- Schnittstellenhöhe
- Bezugsbeziehungen
Im Gegensatz dazu erfordert die genaue Position einer nichtfunktionalen Außenkante oder der Winkel eines nicht paarenden Flansches möglicherweise keine Toleranz von ±0,10 mm.
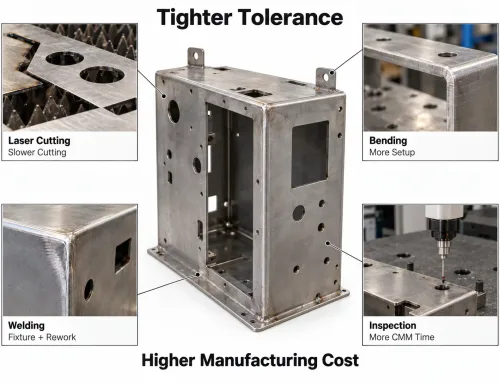
Übermäßige Tolerierung ist eines der häufigsten Probleme in Blechzeichnungen.
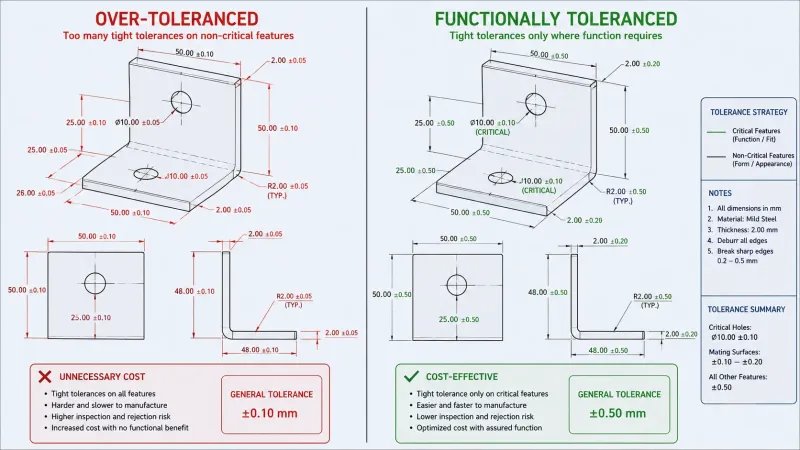
Zwei Versionen derselben Blechhalterungszeichnung nebeneinander. Die linke Zeichnung ist mit engen Toleranzen (±0,10 mm) auf jedem Maß überladen — einschließlich Kanten, die die Funktion nicht beeinflussen — was zu unnötigen Kosten führt. Die rechte Zeichnung wendet enge Toleranzen nur auf kritische Montagelöcher und Passflächen an, während sie an anderer Stelle praktische Allgemeintoleranzen verwendet, was eine kosteneffiziente Toleranzstrategie demonstriert.
Übermäßig enge Toleranzen verbessern das Teil nicht automatisch. Stattdessen können sie:
- Den Angebotspreis erhöhen
- Lieferzeiten verlängern
- Zusätzliche Prüfung erfordern
- Die Fertigungsausbeute reduzieren
- Den Hersteller zwingen, eine teurere Produktionsmethode zu verwenden
- Bearbeitung nach dem Biegen erfordern
Die Toleranzstrategie sollte die funktionalen Anforderungen der Baugruppe widerspiegeln — nicht einen willkürlichen Wunsch nach maximaler Präzision.
Materialauswahl und Oberflächenveredelung: Entscheidungen, die das Endteil beeinflussen
Das richtige Blechmaterial auswählen
Die Materialauswahl erfordert einen Ausgleich zwischen:
- Mechanische Festigkeit
- Steifigkeit
- Umformbarkeit
- Korrosionsbeständigkeit
- Gewicht
- Erscheinungsbild
- Verfügbarkeit
- Kosten
Die drei am häufigsten verwendeten Blechmaterialoptionen sind Baustahl, Edelstahl und Aluminium.
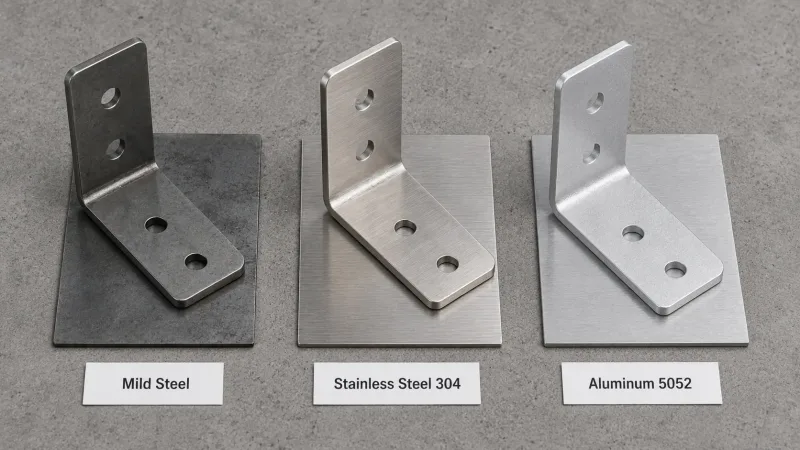
Drei identische L-Winkel-Muster, nebeneinander fotografiert, jeweils aus einem anderen gängigen Blechmaterial gefertigt — Baustahl, Edelstahl 304 und Aluminium 5052. Die Winkel haben die gleiche Geometrie, unterscheiden sich jedoch sichtbar in Oberflächenton und -textur, was dem Leser eine direkte visuelle Referenz dafür bietet, wie die Materialwahl das Aussehen und die Oberflächenbeschaffenheit des fertigen Teils beeinflusst.
| Material | Vorteile | Einschränkungen | Gängiger Dickenbereich |
|---|---|---|---|
| Baustahl, einschließlich A36, SPCC und DC01 | Geringe Kosten, gute Umformbarkeit, breit verfügbar | Korrosionsanfällig ohne Schutzbeschichtung | 0,5–6,0 mm |
| Edelstahl, einschließlich 304 und 316 | Hohe Korrosionsbeständigkeit und sauberes Erscheinungsbild | Höhere Kosten, stärkere Rückfederung, schwieriger zu biegen | 0,5–4,0 mm |
| Aluminium, einschließlich 5052 und 6061 | Leichtgewichtig, korrosionsbeständig, leicht zu schneiden | Geringere Steifigkeit als Stahl; harte Zustände können stärkere Rückfederung und Rissgefahr aufweisen | 0,5–6,0 mm |
Ein häufig von Konstrukteuren übersehener Faktor ist die Materialwalzrichtung.
Blech- und Coilmaterialien entwickeln während der Produktion eine Walzrichtung. Das Biegen senkrecht zur Walzrichtung führt im Allgemeinen zu konsistenteren Ergebnissen und einem geringeren Rissrisiko als das Biegen parallel zur Walzrichtung.
Diese Überlegung ist besonders wichtig für:
- Hartgewalztes Aluminium
- Hochfesten Stahl
- Kleine Biegeradien
- Kritische Strukturteile
- Komponenten mit Ermüdungsbelastung
Für kritische Anwendungen sollte die erforderliche Walzrichtung eindeutig auf der Zeichnung oder dem Abwicklungsmuster angegeben werden.
Oberflächenveredelung verändert die Teileabmessungen
Blechveredelungsprozesse werden oft als letzter Schritt nach abgeschlossenem Design behandelt. Diese Behandlungen können jedoch direkt die Montageabmessungen beeinflussen.
Die meisten Beschichtungen fügen dem Teil eine messbare Dicke hinzu.
| Oberflächenbehandlung | Ungefähre Dickenzunahme pro Seite |
|---|---|
| Pulverbeschichtung | 0,06–0,12 mm |
| Nasslack | 0,02–0,05 mm |
| Zinkelektroplattierung | 0,005–0,015 mm |
| Aluminium-Eloxierung | 0,005–0,08 mm |
| Edelstahlpassivierung | Vernachlässigbare Maßänderung |
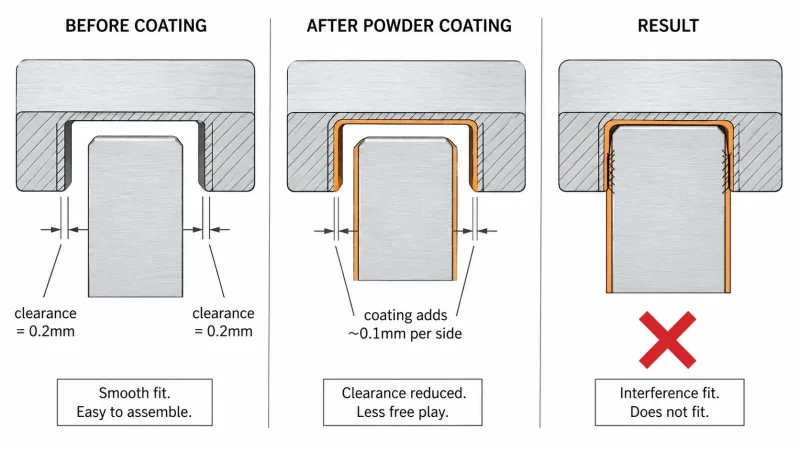
Ein dreiteiliges Schnittdiagramm, das veranschaulicht, wie Oberflächenbeschichtung die Montagepassung von Blechteilen beeinflusst. Vor der Beschichtung passt die Lasche mit komfortablem Spiel in den Schlitz. Nachdem Pulverbeschichtung etwa 0,1 mm pro Seite hinzufügt, ist das Spiel aufgebraucht und die Baugruppe wird zu einer Presspassung, die nicht mehr zusammenfügbar ist — was zeigt, warum die Beschichtungsdicke bereits in der Designphase berücksichtigt werden muss.
Beschichtungsdicke kann beeinflussen:
- Lasche-und-Schlitz-Baugruppen
- Scharniere
- Gleitkomponenten
- Gewindebohrungen
- Installation und Passung von Blechteilen mit PEM-Muttern
- Presssitzmerkmale
- Dichtungsdruck
- Gehäusetürspalte
- Paarungsflächen
Der bevorzugte Ansatz ist Spezifizieren Sie die erforderliche Oberflächenbeschaffenheit bereits in der Konstruktionsphase und berücksichtigen Sie die Beschichtungsdicke in allen relevanten Passungs- und Spielberechnungen..
Bereiche, die elektrisch leitfähig bleiben, maßlich kontrolliert oder frei von Beschichtung sein müssen, sollten ebenfalls eindeutig auf der Fertigungszeichnung gekennzeichnet werden.
Prototypen- und Serienkonstruktion erfordern unterschiedliche Prioritäten
Ein Blechteil, das für eine Prototypenmenge von 10 Stück ausgelegt ist, kann im CAD identisch aussehen wie dasselbe Teil, das für eine Produktionsmenge von 5.000 Stück vorgesehen ist.
Der Fertigungsprozess und die Kostenstruktur können jedoch völlig unterschiedlich sein.
| Konstruktive Überlegungen | Prototypen- und Kleinserienfertigung | Stabile Großserienfertigung |
|---|---|---|
| Schneidverfahren | Laserschneiden bietet Flexibilität, kurze Lieferzeiten und keine Investition in spezielles Werkzeug | Stanzen oder Folgeverbundwerkzeuge senken die Stückkosten, erfordern jedoch höhere Werkzeuginvestitionen |
| Biegen | Standard-Gesenkbiegewerkzeuge und Universalwerkzeuge | Spezielles oder kundenspezifisches Werkzeug kann die Konsistenz und Produktionseffizienz verbessern |
| Toleranzen | Kann gelockert werden, wenn das Hauptziel die Funktionsvalidierung ist | Muss innerhalb einer wiederholbaren Fertigungsfähigkeit kontrolliert werden |
| Oberflächenbeschaffenheit | Kann für reine Montageprototypen vereinfacht oder weggelassen werden | Muss der Endproduktspezifikation entsprechen |
| Verschachtelung und Materialausnutzung | Weniger kritisch bei kleinen Mengen | Unerlässlich, da optimierte Verschachtelung den Materialabfall und die Kosten erheblich reduzieren kann |
| Designänderungen | Relativ einfach zwischen Prototypeniterationen | Kann Werkzeugmodifikationen erfordern, was Kosten und Lieferzeit erhöht |
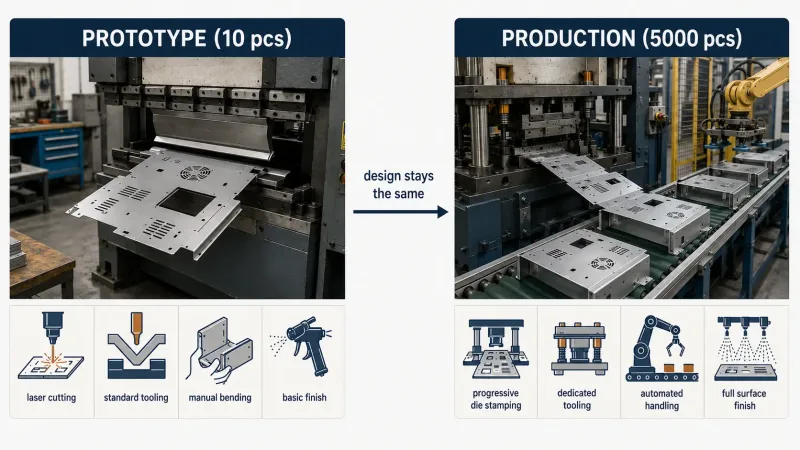
Eine zweispaltige Vergleichs-Infografik, die zeigt, wie dasselbe Blechgehäusepaneel bei Prototypenmenge (10 Stück — lasergeschnitten, Standard-Gesenkbiegepresse, manuelle Handhabung) im Vergleich zur Produktionsmenge (5.000 Stück — Folgeverbund-Stanzwerkzeug, spezielles Werkzeug, automatisierte Handhabung) unterschiedlich gefertigt wird, mit einem verbindenden Pfeil, der betont, dass das Teiledesign unverändert bleibt und nur der Fertigungsprozess skaliert wird.
Der beste Ansatz ist, von Anfang an für den erwarteten Fertigungsprozess zu konstruieren.
Während des schnellen Blechprototypenbaus, kann der Hersteller flexible Verfahren wie Laserschneiden und Standard-Gesenkbiegen wählen. Mit steigendem Produktionsvolumen kann das Teil mit geringer oder keiner Konstruktionsänderung auf spezielles Werkzeug, Stanzen oder automatisierte Fertigung umgestellt werden.
Diese Strategie hilft, teure Neukonstruktionen zu vermeiden, nachdem das Produkt bereits in die Produktion gegangen ist.
Wie SR-MFG Ihren Blechkonstruktionsprozess unterstützt
SR-MFG bietet End-to-End-Dienstleistungen für kundenspezifische Blechfertigung, einschließlich:
- Laserschneiden
- Gesenkbiegen
- Schweißen
- Gewindeeinsatz-Montage
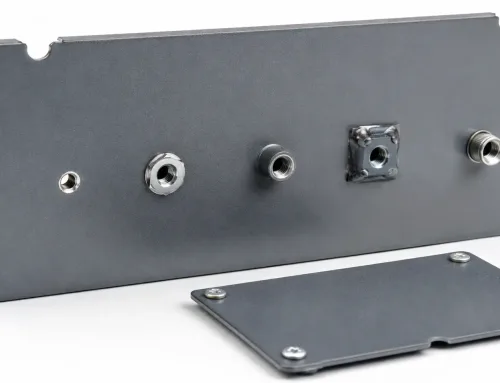
- Montage von PEM-Verbindungselementen und selbststanzenden Muttern
- Gewindeschneiden
- Pulverbeschichtung
- Oberflächenveredelung
- Mechanische Montage
Vor der Angebotserstellung führt unser Engineering-Team eine DFM-Prüfung für Blech eingehender 3D-CAD-Modelle durch, einschließlich:
- Einhaltung der Biegeradien
- Minimale Flanschlänge
- Platzierung von Merkmalen
- Werkzeugzugänglichkeit
- Toleranzmachbarkeit
- Materialeignung
- Anforderungen an die Oberflächenbeschaffenheit
- Mögliche Montagerisiken
Ob Sie einen ersten Prototyp für Passungs- und Montagetests bestellen oder eine Produktionsbestellung für Tausende von Teilen vorbereiten, wir arbeiten mit Ihnen zusammen, um sicherzustellen, dass das Design fertigungsgerecht ist und das Angebot die effizienteste Produktionsmethode widerspiegelt.
Reichen Sie Ihre STEP-Datei, Materialspezifikation, Anforderungen an die Oberflächenbeschaffenheit, kritischen Toleranzen und die erforderliche Menge ein, um ein schnelles und detailliertes Angebot für die Blechfertigung zu erhalten.