Was sind Edelstahl und verzinkter Stahl?
SEdelstahl ist eine eisenbasierte Legierung mit mindestens 10,5% Chrom (Cr). Das Chrom reagiert mit dem Sauerstoff in der Luft und bildet einen dichten Chromoxid-Passivfilm auf der Stahloberfläche.
Dieser Film ist extrem dünn, aber äußerst stabil. Er verhindert, dass Sauerstoff und Feuchtigkeit zum darunterliegenden Stahl gelangen, und schützt ihn so vor Korrosion. Noch wichtiger: Wenn die Oberfläche zerkratzt oder abgenutzt wird, kann sich der Passivfilm in Gegenwart von Sauerstoff selbst reparieren. Diese Selbstheilungseigenschaft ist der Hauptgrund dafür, dass Edelstahl langfristigen Korrosionsschutz bieten kann.
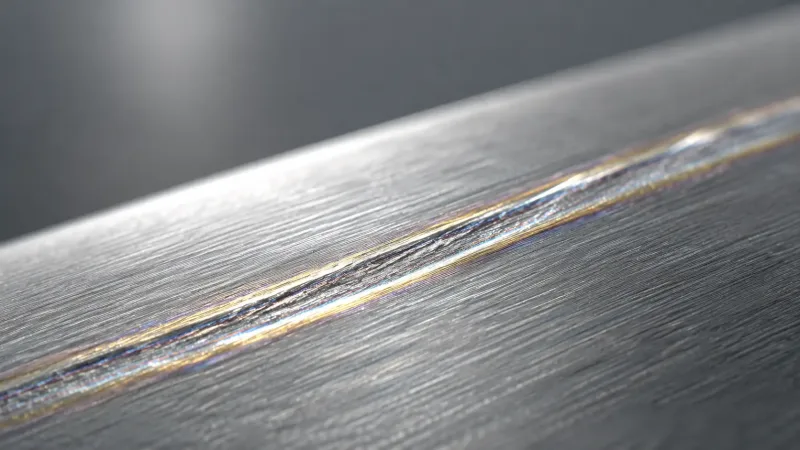
Ein flacher Kratzer auf einer Edelstahloberfläche — der Passivfilm aus Chromoxid bildet sich bei Sauerstoffzufuhr spontan neu, weshalb Edelstahl seine Korrosionsbeständigkeit auch nach geringfügigen Oberflächenschäden behält.
Die zwei am häufigsten für Metallgehäuse verwendeten Edelstahlsorten sind SUS304, das etwa 18% Chrom und 8% Nickel enthält, und SUS316, das der 304-Zusammensetzung etwa 2% Molybdän hinzufügt, um die Beständigkeit gegen Chloridkorrosion zu verbessern.
Verzinkter Stahl hingegen ist Kohlenstoffstahl oder kaltgewalzter Stahl, der mit einer Zinkschicht überzogen ist. Das Zink isoliert den Stahl nicht nur einfach von der umgebenden Luft. Es wirkt als Opferanode. Selbst wenn die Verzinkung zerkratzt oder beschädigt wird, reagiert das Zink vor dem darunterliegenden Stahl mit Sauerstoff und Feuchtigkeit und schützt so das Stahlsubstrat vor Korrosion. Der Kohlenstoffstahl beginnt erst zu rosten, nachdem die Zinkschicht vollständig verbraucht ist.
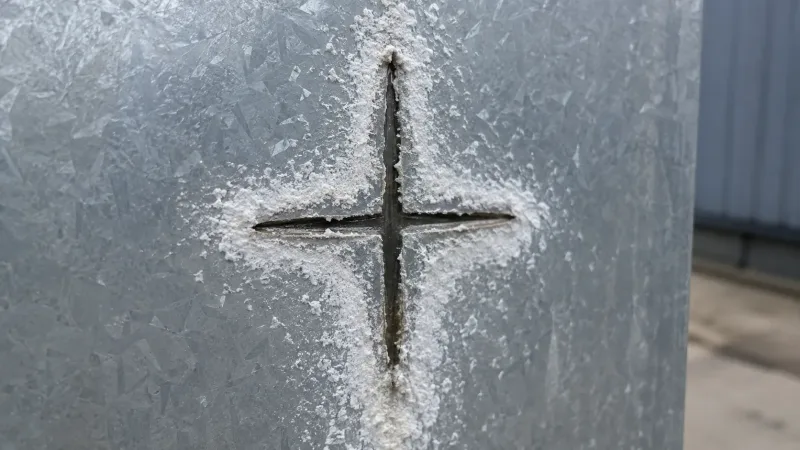
Wo die Zinkschicht auf verzinktem Stahl zerkratzt ist, korrodiert das umgebende Zink bevorzugt statt des freiliegenden Stahls — dieser Opferschutz ist der entscheidende Vorteil von verzinktem Stahl gegenüber einfachen Barriereschichten.
Verzinkter Stahl wird hauptsächlich mit zwei Verfahren hergestellt:
Feuerverzinkter Stahl (SGCC)
Das Stahlblech wird in geschmolzenes Zink getaucht, um eine Beschichtung zu bilden, die typischerweise 10–30 μm dick ist. Die Oberfläche weist üblicherweise ein sichtbares Zinkblumenmuster und eine relativ raue Textur auf. Es bietet einen starken Korrosionsschutz und eignet sich für Außen- und halbbewitterte Umgebungen.
Elektrolytisch verzinkter Stahl (SECC oder EG)
Elektrolytisch verzinktes Stahlblech, auch bekannt als SECC oder EG, erhält durch einen elektrolytischen Prozess eine dünne Zinkbeschichtung. Die Beschichtung ist in der Regel nur 1–3 μm dick. Die Oberfläche ist glatt und gleichmäßig, ohne sichtbare Zinkblumen, was ihr ein Aussehen verleiht, das dem von kaltgewalztem Stahl näher kommt.
Die Korrosionsbeständigkeit ist geringer als die von feuerverzinktem Stahl, aber es bietet eine bessere Beschichtungsverträglichkeit und eignet sich gut für Innenprodukte und Anwendungen mit höheren Anforderungen an das Erscheinungsbild.
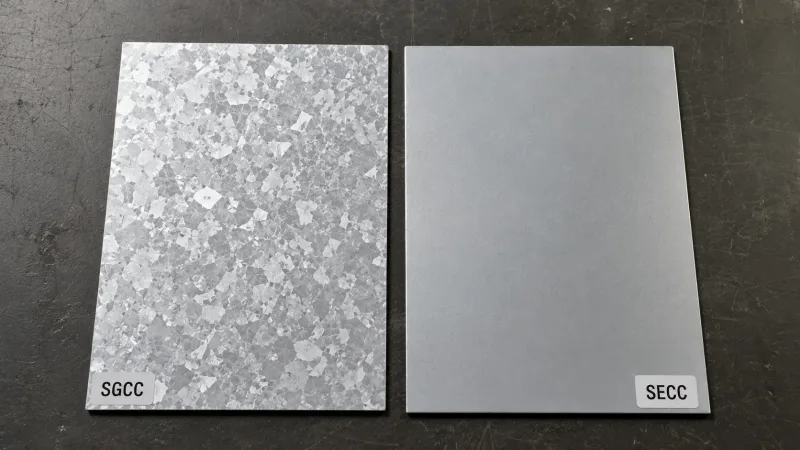
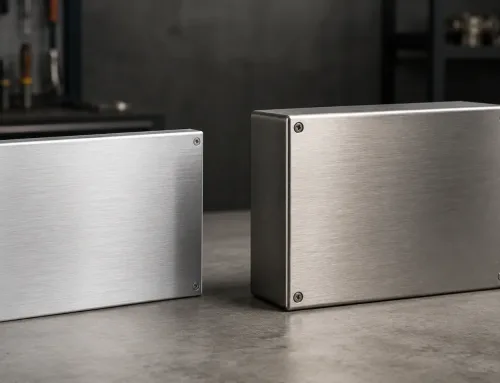
Links: feuerverzinkter Stahl (SGCC) mit seinem charakteristischen kristallinen Zinkblumenmuster. Rechts: elektrolytisch verzinkter Stahl (SECC) mit seiner glatten, gleichmäßigen Oberfläche, die kaltgewalztem Stahl ähnelt. Die beiden Beschichtungen unterscheiden sich um etwa das 10-fache in der Dicke.
Korrosionsbeständigkeit: Wie jedes Material Ihr Gehäuse schützt
Edelstahl und verzinkter Stahl beruhen auf völlig unterschiedlichen Korrosionsschutzmechanismen. Diese Mechanismen bestimmen direkt, für welche Umgebungen jedes Material am besten geeignet ist.
Edelstahl bietet das, was man als integrierten Materialschutz. bezeichnen kann. Chrom ist im gesamten Stahl vorhanden, und der Passivfilm aus Chromoxid bildet sich aus dem Material selbst. Solange Sauerstoff verfügbar ist, kann die Passivschicht die Oberfläche weiterhin schützen.
Theoretisch hängt die korrosionsbeständige Lebensdauer von Edelstahl hauptsächlich davon ab, ob das Material vom korrosiven Medium durchdrungen wird. In den meisten herkömmlichen Umgebungen bedeutet dies eine extrem lange Lebensdauer.
Edelstahl Typ 304 für Gehäuseanwendungen kann vielen atmosphärischen Umgebungen sowie mild sauren und alkalischen Bedingungen standhalten. Molybdänhaltiger Edelstahl der 316-Serie schneidet in chloridhaltigen Umgebungen besser ab als 304, einschließlich Küstengebieten, Chemieanlagen und Offshore-Plattformen.
Verzinkter Stahl bietet Verbrauchsschutz. Seine Zinkschicht wird mit der Zeit allmählich verbraucht, typischerweise mit einer Rate von etwa 1–2 μm pro Jahr in gewöhnlichen atmosphärischen Umgebungen.
Eine feuerverzinkte Beschichtung kann in einer typischen Außenumgebung im Allgemeinen 10–25 Jahre Schutz bieten. Unter denselben Bedingungen kann eine elektrolytisch verzinkte Beschichtung nur 1–3 Jahre halten. Sobald die Zinkschicht vollständig verbraucht ist, kann das darunterliegende Kohlenstoffstahlsubstrat schnell zu korrodieren und zu rosten beginnen.
Der Salzsprühtest bietet eine nützliche quantitative Referenz. Basierend auf häufig zitierten Branchentestdaten:
- Feuerverzinkte Beschichtungen können im neutralen Salzsprühtest (NSS) im Allgemeinen 500–1.000 Stunden ohne Rotrost erreichen.
- Elektrolytisch verzinkte Beschichtungen erreichen typischerweise etwa 100–300 Stunden.
- Edelstahl SUS304 kann 1.000 Stunden überschreiten.
Diese Werte können als Referenzpunkte bei der Materialauswahl dienen. Die tatsächlichen Einsatzumgebungen sind jedoch komplexer als standardisierte Salzsprühtests. Temperatur, Luftfeuchtigkeit, chemische Exposition und andere Betriebsbedingungen müssen ebenfalls bewertet werden.
Einfache Auswahlübersicht
- Trockene Innenumgebungen: Verzinkter Stahl, insbesondere elektrolytisch verzinkter SECC, ist im Allgemeinen ausreichend.
- Typische Außenumgebungen: Feuerverzinkter Stahl ist im Allgemeinen eines der wirtschaftlichsten Blechmaterialien für Außenanwendungen.
- Küsten-, Hochfeuchtigkeits-, Chemie- oder Lebensmittelumgebungen: Edelstahl ist normalerweise die bessere Wahl.
Kostenvergleich: Mehr als nur der Materialpreis
Beim Vergleich von Edelstahl und verzinktem Stahl achten viele Einkaufsprofis zunächst auf den Materialpreis. Das ist nachvollziehbar, vermittelt jedoch kein vollständiges Bild. Der tatsächliche Kostenunterschied zwischen den beiden Materialien muss aus mehreren Perspektiven bewertet werden.
Rohstoffkosten
Verzinkter Stahl ist deutlich günstiger als Edelstahl.
Bezogen auf den gängigen Blechdickenbereich für Gehäuse von 1–2 mm liegen die Rohstoffkosten von verzinktem Stahl in der Regel 40%–60% unter denen von SUS304 Edelstahl. Dies ist einer der Hauptgründe, warum verzinkter Stahl häufig für die Gehäusefertigung eingesetzt wird.
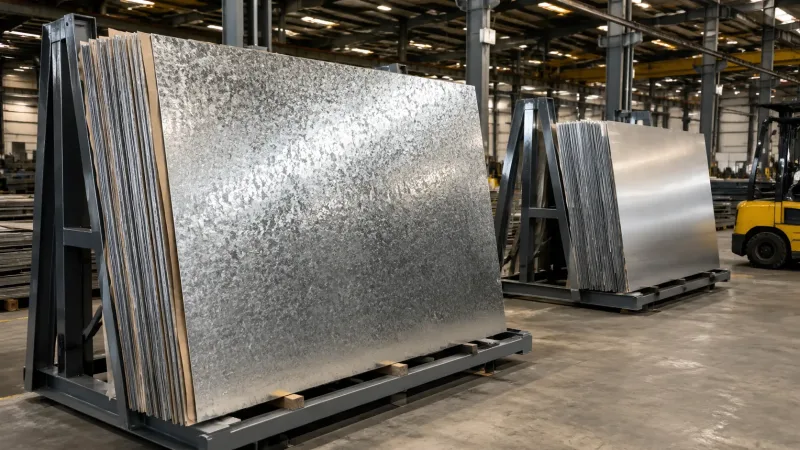
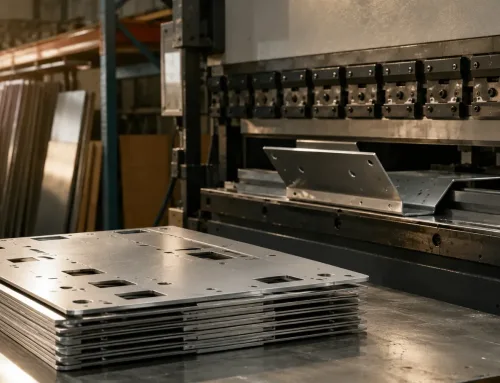
Rohmaterialbestand in einer Blechfertigungsanlage — Edelstahlbleche (hinten) kosten bei gleicher Dicke etwa 40–60% mehr als verzinkte Bleche (vorne), eine Differenz, die viele Entscheidungen bei der Gehäusematerialwahl beeinflusst.
Die tatsächlichen Preise variieren je nach Zinkbeschichtungsdicke, Edelstahlsorte und Rohstoffmarktlage.
Fertigungskosten
Edelstahl ist teurer zu verarbeiten als verzinkter Stahl.
Da Edelstahl schnell kaltverfestigt, erfordert das Biegen eine höhere Maschinen-tonnage. Das Laserschneiden verbraucht mehr Hilfsgas, und die Schnittgeschwindigkeiten sind in der Regel etwa 20%–30% langsamer als bei verzinktem Stahl.
Für ein Gehäuse mit gleicher Struktur hat Edelstahl daher über mehrere Verarbeitungsstufen hinweg höhere Fertigungskosten.
Die Verarbeitungseigenschaften von verzinktem Stahl sind denen von gewöhnlichem kaltgewalztem Stahl relativ ähnlich. In den meisten Fällen kann er mit geringen oder keinen wesentlichen Anpassungen der Standard-Fertigungsparameter verarbeitet werden.
Verzinkter Stahl hat jedoch eine häufig übersehene versteckte Kostenposition: das Schweißen.
Wenn das Gehäusedesign durchgehende Schweißnähte oder Dichtungsschweißungen vorsieht, entstehen bei verzinktem Stahl drei zusätzliche Kostenfaktoren.
Abbrand der Zinkbeschichtung
Die beim Schweißen entstehende hohe Temperatur brennt die Zinkbeschichtung rund um die Schweißnaht vollständig ab und hinterlässt einen freiliegenden Bereich ohne Zinkschutz.
Nach dem Schweißen erfordert dieser Bereich einen sekundären Korrosionsschutz, üblicherweise durch das Auftragen von Rostschutzfarbe. Ohne diese Behandlung wird der geschweißte Bereich wahrscheinlich der erste Teil des Gehäuses sein, der rostet.
Schweißrauch und Sicherheitskosten
Bei hohen Temperaturen verdampft Zink und erzeugt Zinkoxidrauch, der ein erhebliches Gesundheitsrisiko für Schweißer darstellt.
Fabriken, die verzinkte Bauteile schweißen, müssen Zwangsbelüftungssysteme und geeignete persönliche Schutzausrüstung verwenden. Diese Anforderungen erhöhen die Kosten für die Aufrechterhaltung einer sicheren Verarbeitungsumgebung.
Anpassung der Schweißparameter
Beim Schweißen von verzinktem Stahl müssen der Schweißstrom und die Reisegeschwindigkeit angepasst werden, um das Ausmaß der Zinkbeschichtungsschäden zu reduzieren.
Diese Anpassungen erhöhen die Schweißzeit und verringern die Gesamtschweißeffizienz.
Wenn das Gehäusedesign kein Schweißen oder nur eine geringe Anzahl von Punktschweißungen erfordert, bietet verzinkter Stahl einen klaren Kostenvorteil. Wenn das Produkt umfangreiches durchgehendes Schweißen erfordert, ist Edelstahl in der Regel die geeignetere Option.
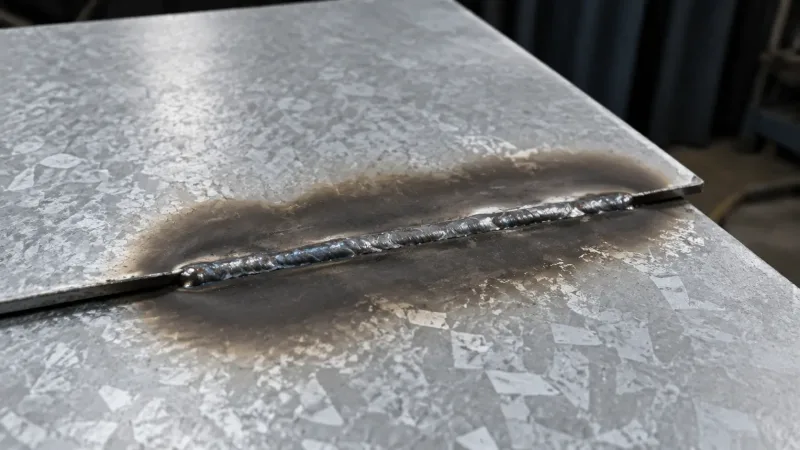
Eine Schweißverbindung an verzinktem Stahl — die Hitze des Schweißens hat die Zinkbeschichtung in einem breiten Band um die Schweißraupe vollständig abgebrannt und blanken Kohlenstoffstahl freigelegt, der eine sekundäre Rostschutzbehandlung erfordert, um den Korrosionsschutz wiederherzustellen.
Die Oberflächenbehandlung muss ebenfalls in die Gesamtkostenberechnung einbezogen werden. Drei Material- und Oberflächenbehandlungskombinationen, die üblicherweise in der Metallgehäusefertigung verwendet werden, können wie folgt eingestuft werden:
| Option | Material | Oberflächenbehandlung | Gesamtkosten |
|---|---|---|---|
| Option A | Kaltgewalzter Stahl (SPCC) | Vorbehandlung, einschließlich Beizen oder Phosphatieren, plus Pulverbeschichtung | Niedrigste: kostengünstiges Material, aber mehr Vorbehandlungsprozesse erforderlich |
| Option B | Verzinkter Stahl (SGCC/SECC) | Leichte Vorbehandlung plus Pulverbeschichtung oder keine zusätzliche Beschichtung | Mittel: etwas höhere Materialkosten, aber weniger Vorbehandlungsprozesse |
| Option C | Edelstahl (SUS304) | Bürsten oder Passivieren, üblicherweise ohne Beschichtung | Höchste: teureres Material, obwohl der Wegfall der Beschichtung die Veredelungskosten senken kann |
Ingenieure sollten den Oberflächenbehandlungsplan während der Designphase bestätigen und ihn zusammen mit der Materialauswahl bewerten. Die Oberflächenbehandlung sollte nicht erst nach der Materialauswahl berücksichtigt werden, da die beiden Entscheidungen sich direkt gegenseitig beeinflussen.
Oberflächenbehandlung und Beschichtungskompatibilität
Die Beschichtung von verzinktem Stahl erfordert eine ordnungsgemäße Vorbehandlung
Feuerverzinkter Stahl, oder SGCC, hat ein sichtbares Zinkblumenmuster und eine relativ hohe Oberflächenrauheit. Dies verleiht Pulverbeschichtung, die auf verzinkte Stahlgehäuse aufgetragen wird gute mechanische Haftung. Eine Vorbehandlung wird jedoch vor der Pulverbeschichtung dennoch empfohlen, um ein Abblättern der Beschichtung bei langfristiger Nutzung zu verhindern.
Elektroverzinkter Stahl, oder SECC, hat eine glattere Oberfläche und bietet daher weniger mechanische Haftung. Ein spezieller Ätzprimer oder eine Phosphatierungsbehandlung ist in der Regel erforderlich, um eine zuverlässige Beschichtungshaftung zu erzielen.
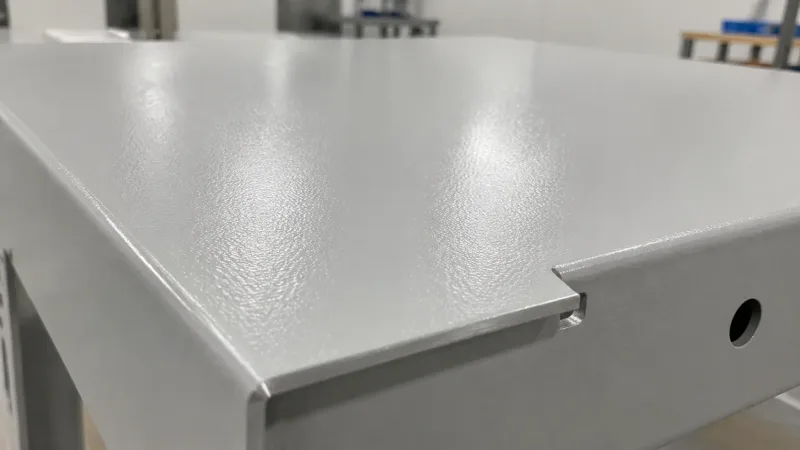
Ein pulverbeschichtetes Blechpanel mit der charakteristischen glatten, gleichmäßigen seidenglänzenden Oberfläche — Pulverbeschichtung ist die häufigste Oberflächenbehandlung für verzinkte und Kohlenstoffstahlgehäuse im Außenbereich und fügt 60–120 μm schützenden Polymerfilm hinzu.
Edelstahl erfordert üblicherweise keine Beschichtung
Edelstahl bietet bereits eine starke Korrosionsbeständigkeit und ein ansprechendes Oberflächenerscheinungsbild. Gängige Oberflächenveredelungen umfassen Bürsten, Spiegelpolieren und Passivieren.
For products requiring a high-quality appearance, brushed stainless steel can be used as the final surface without any additional coating.
Festigkeit, Gewicht und mechanische Eigenschaften
For sheet metal enclosures, the differences in strength and weight between stainless steel and galvanized steel are generally not significant.
- SUS304 stainless steel has a yield strength of approximately 205–215 MPa and a tensile strength of approximately 520 MPa.
- The substrate of galvanized steel generally has a yield strength of approximately 140–280 MPa, depending on its cold-rolling condition and annealing process.
The densities of the two materials are also very similar:
- Stainless steel: approximately 7.93 g/cm³
- Galvanized steel: approximately 7.85 g/cm³
At the same sheet thickness, the weight difference is practically negligible.
However, the factor that most strongly influences enclosure structural design is not the material itself but the selected sheet thickness.
Many electrical enclosures and industrial cabinets require only 1–2 mm sheet metal to meet their structural strength requirements. If the enclosure must withstand higher loads, stiffness should be increased by adding reinforcement ribs or using thicker sheet metal.
Biegen, Fertigung und Integrität der Zinkbeschichtung
Zinc Coating Condition During Bending
When hot-dip galvanized steel sheet used for enclosures is bent, the zinc coating on the outside of the bend is subjected to tensile stress. If the inside bend radius is too small, the zinc layer may crack or flake off along the outside of the bend.
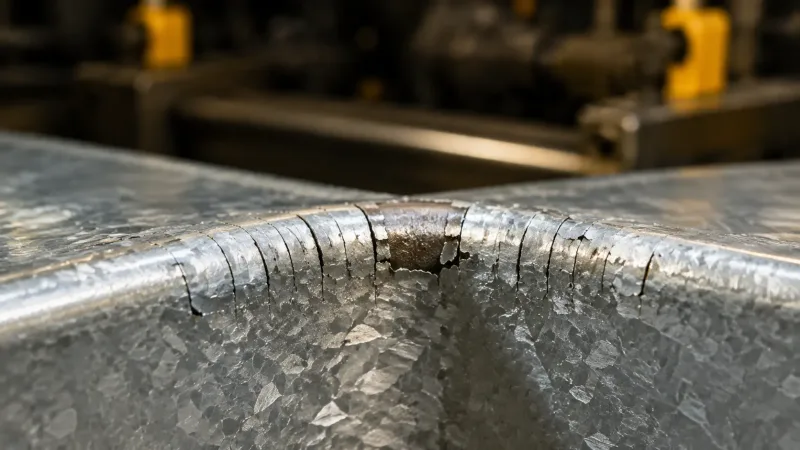
The outside surface of a tight bend on hot-dip galvanized steel — when the bend radius is too small, the zinc coating develops visible micro-cracks and flaking due to tensile stress, which can compromise the long-term corrosion protection at the bend.
Our engineering recommendation is to use an inside bend radius of at least 1.5 times the sheet thickness to reduce tensile damage to the zinc coating.
If the component structure requires a smaller bend radius, local zinc removal in the bending area can be considered, followed by corrosion-protection touch-up after bending.
Stainless Steel Work Hardening and Springback
The main fabrication challenges associated with stainless steel are work hardening and springback.
Stainless steel hardens rapidly during cold working, and its bending springback angle is approximately 1°–2° greater than that of carbon steel. Angle compensation is therefore required during bending.
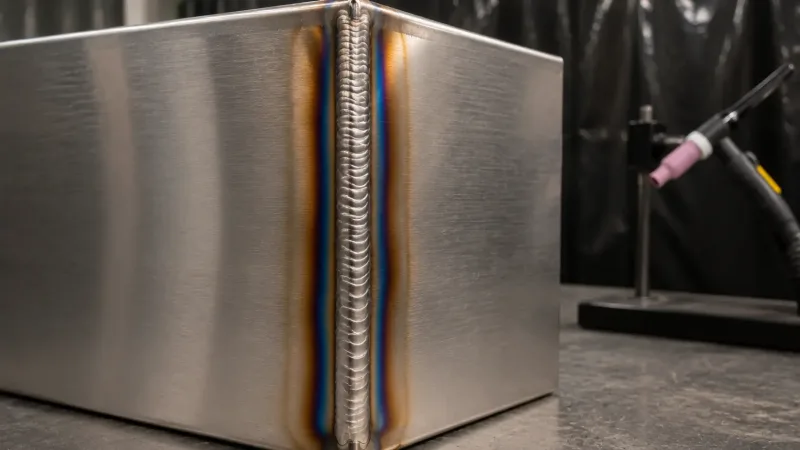
A TIG weld bead on a stainless steel enclosure panel — stainless steel welds cleanly but requires careful heat control. The straw-colored heat tint near the weld indicates the chromium oxide layer was affected by heat and should be passivated afterward.
Anwendungszuordnung: Welches Material sollte für welches Gehäuse verwendet werden?
Indoor and Controlled Environments
Examples include server cabinets, electrical distribution boxes, control panels, and indoor instrument enclosures.
Electrogalvanized steel, or SECC, with powder coating is recommended.
Indoor temperature and humidity conditions are generally stable, so the corrosion resistance of galvanized steel is usually sufficient. With powder coating, the enclosure can achieve a high-quality appearance at a cost significantly lower than stainless steel.
If an appearance similar to brushed stainless steel is required, hot-dip galvanized SGCC with a textured powder coating can also be selected.
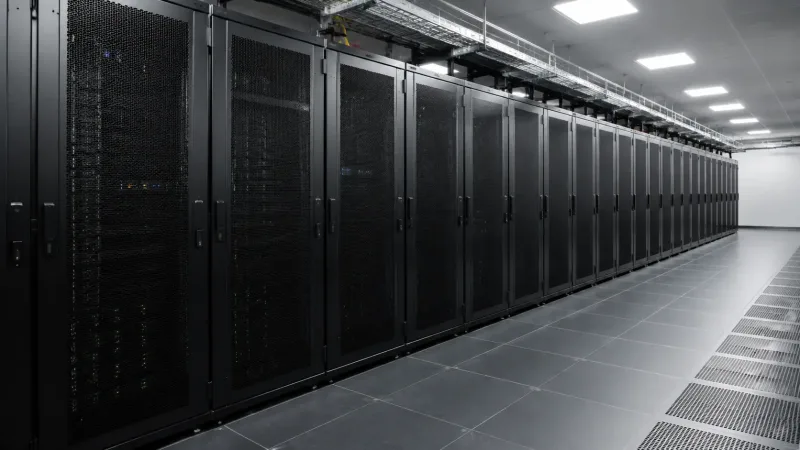
Indoor server enclosures in a climate-controlled data center — in stable indoor environments, electrogalvanized steel (SECC) with powder coating provides sufficient corrosion protection at a significantly lower cost than stainless steel.
Typical Outdoor Environments
Examples include telecommunications cabinets, security monitoring boxes, custom outdoor control box enclosures, and IoT equipment enclosures.
Hot-dip galvanized steel, or SGCC, with powder coating is recommended.
The hot-dip galvanized coating provides the initial corrosion protection, while the powder coating adds a second protective layer. In typical environments, this combination can provide 15–25 years of effective protection.
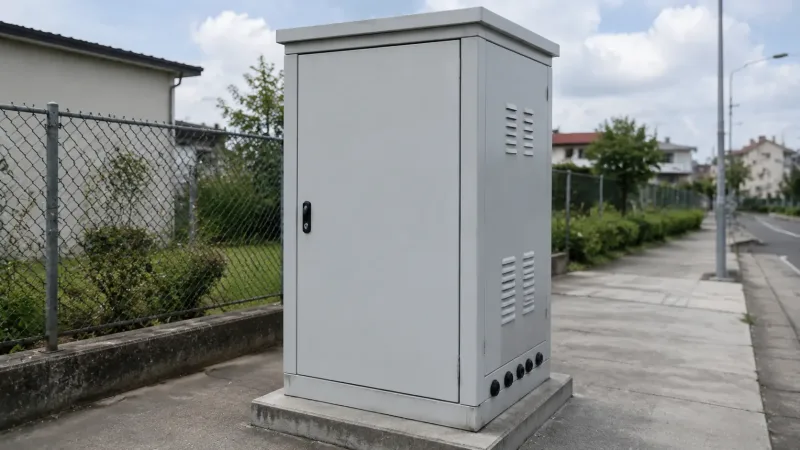
A typical outdoor telecommunications cabinet made from hot-dip galvanized steel with powder coating — this dual-layer protection system can provide 15–25 years of effective service in standard outdoor environments.
Coastal, High-Humidity, or Chemical Environments
Examples include seaside facilities, coastal telecommunications base stations, and control boxes used in chemical plants.
SUS304 or SUS316 stainless steel is recommended.
Coastal environments contain high levels of salt, which can significantly reduce the service life of ordinary galvanized steel. SUS304 can handle moderately saline environments, while SUS316 is more suitable for severe marine and chemical environments.
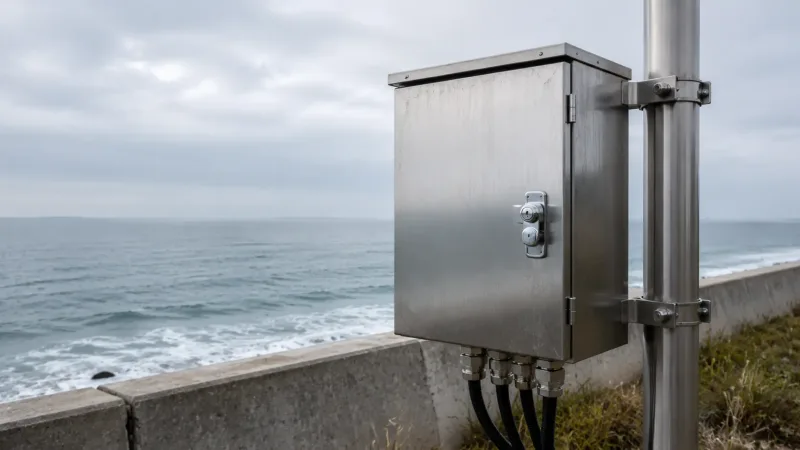
A SUS316 stainless steel enclosure installed at a coastal facility — stainless steel is the recommended material for seaside and high-salt environments because it resists chloride-induced pitting that would rapidly degrade galvanized steel.
Food, Pharmaceutical, and Hygienic Applications
Examples include food-processing equipment enclosures, pharmaceutical equipment housings, and cleanroom equipment.
SUS304 or SUS316 stainless steel must be used in these applications.
Zinc coatings are rapidly consumed in acidic or alkaline environments, and zinc ions may contaminate food or pharmaceutical products, making galvanized steel unsuitable for hygienic standards.
Stainless steel has a smooth, easy-to-clean, corrosion-resistant surface and is the standard choice for these applications.
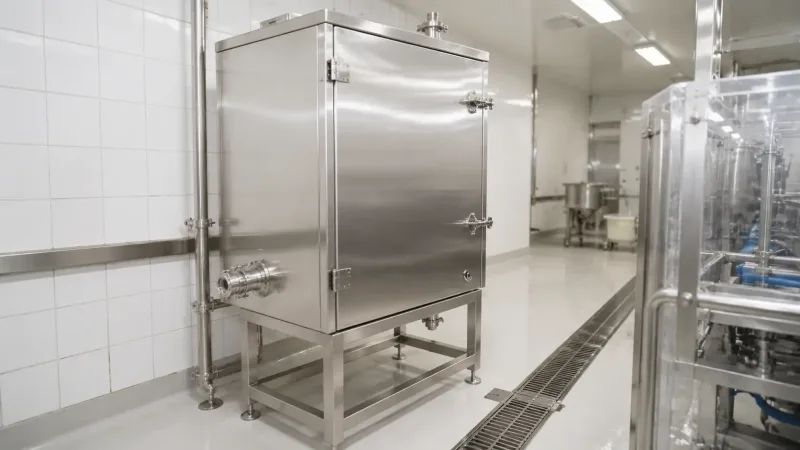
A SUS304 stainless steel equipment enclosure in a food processing environment — the smooth, non-porous stainless surface is easy to clean, resists chemical cleaning agents, and will not leach zinc ions into food products, making it the mandatory choice for hygienic applications.
Quick Material Selection Table:
| Einsatzumgebung | Empfohlenes Material | Recommended Surface Treatment | Neutral Salt Spray Test Target | Relativer Kostenaufwand |
|---|---|---|---|---|
| Indoor or controlled environment | SECC, electrogalvanized steel | Pulverbeschichtung | 100–300 hours | Niedrig |
| Indoor environment with higher appearance requirements | SGCC, hot-dip galvanized steel | Textured powder coating | 500–800 hours | Low to medium |
| Typical outdoor environment | SGCC, hot-dip galvanized steel | Pulverbeschichtung | 500–1,000 hours | Mittel |
| Coastal or high-humidity environment | SUS304 | Brushing or passivation | 1,000+ hours | Mittel bis hoch |
| Chemical or offshore environment | SUS316 | Brushing or passivation | 1,500+ hours | Hoch |
| Food or pharmaceutical applications | SUS304 or SUS316 | Electropolishing or passivation | 1,000+ hours | Hoch |
Wie SR-MFG Ihr Gehäuseprojekt unterstützt
SR-MFG bietet custom sheet metal fabrication for enclosure projects, from drawing review through volume production and delivery.
Whether you select stainless steel or galvanized steel, our engineering team can provide material-selection recommendations and design-for-manufacturability feedback during the quotation stage.
This includes bend-radius optimization, welding-plan evaluation, surface-treatment recommendations, and standardized material callout suggestions for your drawings. These reviews can generally be completed during the RFQ stage, helping identify and eliminate manufacturing risks before the formal order is placed.
SR-MFG provides a complete range of sheet metal fabrication processes, including laser cutting, CNC bending, TIG and MIG/MAG welding, self-clinching, tapping, powder coating, brushing, and passivation.
For projects requiring consistent volume production, we provide incoming material inspection, in-process inspection, and outgoing inspection to ensure that the material, dimensions, and surface quality of every production batch comply with your drawing specifications and acceptance standards.
If you are evaluating enclosure materials or preparing to submit an RFQ, you are welcome to send us your CAD files. Based on your operating environment, structural requirements, and project budget, we will provide targeted material recommendations and a complete quotation.