Warum “Was ist günstiger?” die falsche Frage ist
Ingenieure und Einkaufsteams fragen häufig, ob Punktschweißen oder Nieten günstiger ist. Die ehrliche Antwort lautet: das kommt darauf an, was Sie unter “Kosten” verstehen.
Ein einzelner Niet kostet wenige Cent. Ein einzelner Punktschweißpunkt verbraucht Strom im Wert von wenigen Cent. Keine dieser Zahlen sagt Ihnen etwas Nützliches über die Gesamtfertigungskosten beim Fügen zweier Blechteile. Die tatsächlichen Kosten liegen in allem, was diese Vorgänge umgibt – Maschinenabschreibung, Lohnsätze, Schulung und Zertifizierung, Prüfzeit, Nacharbeit, Ausschuss und wie sich jede Entscheidung auf nachgelagerte Prozesse wie Oberflächenbehandlung und Endmontage auswirkt.
Dieser Artikel gliedert die vollständige Kostenstruktur beider Verfahren, damit Sie Ihre Entscheidung auf die spezifischen Anforderungen Ihres Projekts und nicht auf eine allgemeine Annahme stützen können.
Was die Kosten beim Punktschweißen bestimmt
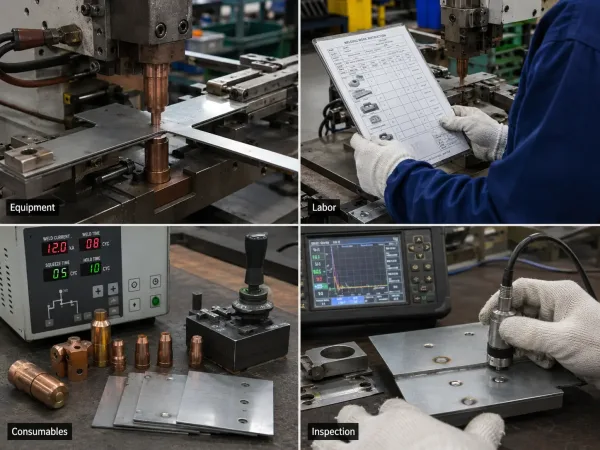
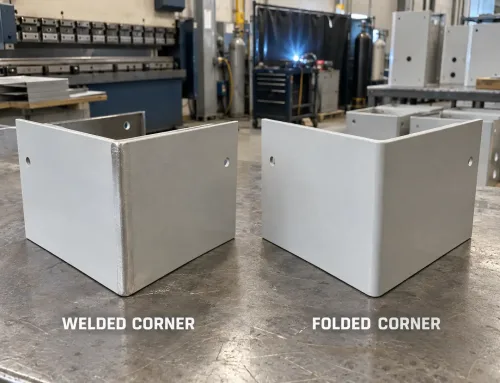
Dieses Bild zeigt die wichtigsten Kostenelemente des Punktschweißens, einschließlich Ausrüstung, Arbeit, Verbrauchsmaterialien und Prüfung.
Blech-Punktschweißen nutzt elektrischen Widerstand, um an der Grenzfläche zwischen zwei Metallblechen Wärme zu erzeugen und diese ohne Zusatzwerkstoff zu verschmelzen. Das Verfahren ist bei ähnlichen Metallen schnell und zuverlässig, doch die Kostenstruktur umfasst mehr als nur die Maschine selbst.
Ausrüstung und Einrichtung
Eine grundlegende manuelle Punktschweißeinrichtung kostet $500–$2,000. Automatisierte Zellen mit Roboterarmen beginnen bei etwa $15,000 und können je nach Komplexität $50,000 überschreiten. Die Werkzeugkosten sind im Vergleich zu anderen Fügeverfahren relativ gering, aber die Elektrodenwartung verursacht laufende Kosten – Kupferlegierungselektroden verschleißen im Betrieb und müssen regelmäßig abgerichtet oder ersetzt werden, typischerweise alle 5,000–10,000 Schweißungen.
Arbeitskraft und Zertifizierung
Punktschweißen erfordert einen qualifizierten Bediener, der Elektrodenkraft, Stromeinstellungen und Schweißzeitparameter versteht. In vielen Märkten benötigen Schweißer spezifische Zertifizierungen (z. B. AWS D8.1 für Karosserieblech), deren Erwerb und Aufrechterhaltung Kosten verursacht. Der Stundensatz für einen zertifizierten Punktschweiß-Bediener ist typischerweise 20–40% höher als für einen allgemeinen Montagearbeiter.
Verbrauchsmaterialien
Die wichtigsten Verbrauchsmaterialien sind Elektroden, Strom und manchmal Schutzgas. Die Stromkosten sind moderat, aber Schutzgas (falls erforderlich) fügt $0.01–$0.05 pro Schweißung hinzu. Über eine Produktionsreihe von 10,000 Teilen summieren sich diese Verbrauchsmaterialien zu einem bedeutenden Posten, der bei der Angebotserstellung leicht unterschätzt wird.
Prüfung und Qualitätskontrolle
Ein Blech-Prüfplan für Punktschweißungen kann Sichtprüfungen auf Schweißspritzer, Eindellungen und Schweißpunktdurchmesser umfassen, während strukturelle Anwendungen oft zerstörende Prüfungen (Schälversuche, Meißelversuche) oder Ultraschallprüfung erfordern. Eine einzelne Ultraschallprüfung kann $2–$5 pro Schweißung kosten. Wenn Ihr Teil 20 Schweißpunkte hat, sind das $40–$100 pro Teil allein für die Prüfung – ein Kostenfaktor, der beim Vergleich von “ein paar Cent pro Schweißung” leicht übersehen wird.”
Was die Kosten beim Nieten bestimmt
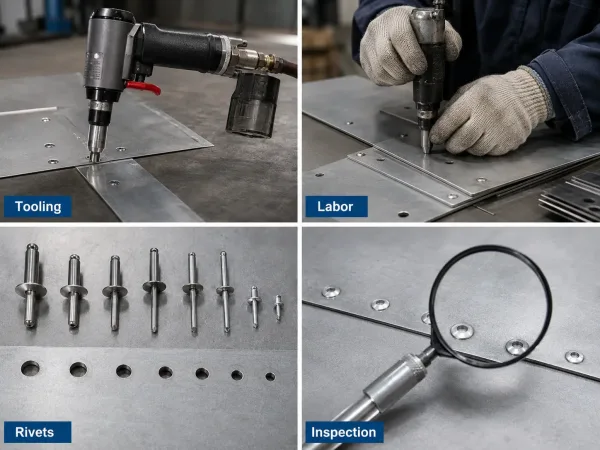
Dieses Bild erklärt die wichtigsten Kostenelemente des Nietens, einschließlich Werkzeuge, Arbeit, Nieten und Prüfung.
Blechmontage mit Nieten verwendet mechanische Verbindungselemente, um Bleche durch Verformung des Nietkörpers zu einer dauerhaften Verbindung zu fügen. Der Prozess ist unkompliziert und erfordert keine Wärme, aber die Kostenstruktur hat ihre eigenen Komplexitäten.
Ausrüstung und Werkzeuge
Manuelle Nietwerkzeuge kosten $20–$100 für Handnietzangen, während pneumatische oder hydraulische Systeme $200–$2,000 kosten. Die Investition in die Ausrüstung ist deutlich geringer als beim Punktschweißen, was ein Grund dafür ist, dass Nieten oft als die günstigere Option wahrgenommen wird. Wenn Ihr Design jedoch gebohrte Löcher erfordert, addieren Sie die Kosten für Bohrbits, Vorrichtungen und Werkzeuge zur Entgratung der Löcher zum Gesamtbetrag.
Arbeitskosten und Schulung
Das Nieten erfordert weniger spezialisierte Schulung – ein Bediener kann die Grundlagen in wenigen Stunden statt in Wochen erlernen. Dies senkt den Stundensatz, aber das Nieten ist pro Verbindung oft langsamer als das Punktschweißen. Bei einem Teil mit 15 Verbindungspunkten kann die gesamte Arbeitszeit die Zeit für 15 Punktschweißungen überschreiten, was den niedrigeren Stundensatz teilweise ausgleicht.
Verbrauchsmaterialien
Das wichtigste Verbrauchsmaterial ist die Niete selbst. Standard-Aluminium-Popnieten kosten $0.02–$0.10 pro Stück, während strukturelle Blindnieten $0.15–$0.50 pro Stück kosten können. Bohrbits verschleißen und müssen regelmäßig ersetzt werden. Die Nietkosten pro Teil sind vorhersehbar und leicht zu berechnen, was die Budgetierung einfach macht – aber sie sind nicht null, und sie skalieren linear mit der Anzahl der Verbindungen.
Prüfung und Qualitätskontrolle
Die Nietprüfung erfolgt hauptsächlich visuell und mechanisch – geprüft werden korrektes Setzen, Dornhaltung und Verbindungsfestigkeit. Dies ist einfacher und günstiger als die Prüfung von Punktschweißungen und kostet typischerweise $0.50–$2.00 pro Verbindung. Bei strukturellen Anwendungen erhöhen Zug- oder Scherprüfungen an Musterteilen das gesamte QC-Budget, aber die Kosten pro Teil bleiben geringer als bei Ultraschall-Schweißnahtprüfung.
Wie die Losgröße die Gleichung verändert
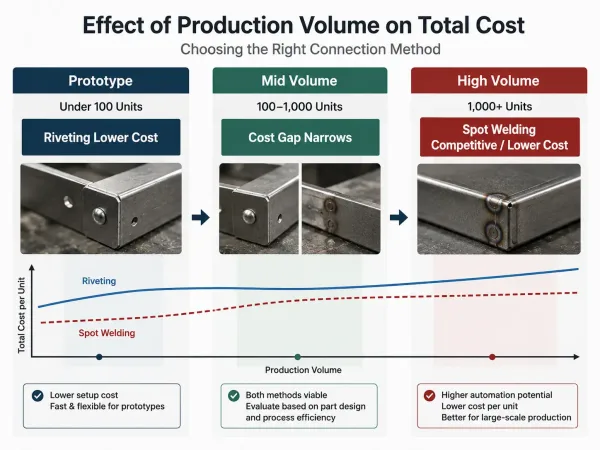
Das Produktionsvolumen verändert das Kostenverhältnis zwischen Punktschweißen und Nieten.
Das Kostenverhältnis zwischen Punktschweißen und Nieten ist nicht linear – es verschiebt sich mit dem Produktionsvolumen. Das Verständnis dieser Verschiebung ist entscheidend, um im Angebotsstadium die richtige Entscheidung zu treffen.
Prototypen- und Kleinserienfertigung (unter 100 Einheiten)
Bei Prototypenmengen kostet Nieten fast immer weniger. Die Investition in die Ausrüstung ist minimal, es ist keine Schweißzertifizierung erforderlich, und die Rüstzeit ist kurz. Eine Punktschweißeinrichtung für einen Prototypenlauf erfordert Programmierung, Elektrodenvorbereitung und Testschweißungen – alles Faktoren, die nicht wiederkehrende Kosten verursachen, die auf sehr wenige Teile umgelegt werden.
Mittlere Serienfertigung (100–1.000 Einheiten)
In diesem Bereich verringert sich die Kostendifferenz. Die höheren Rüstkosten des Punktschweißens verteilen sich auf mehr Teile, und die kürzere Taktzeit je Verbindung beginnt, den höheren Stundensatz auszugleichen. Bei Teilen mit vielen Verbindungspunkten (10 oder mehr) kann das Punktschweißen in diesem Stückzahlbereich mit dem Nieten konkurrenzfähig werden oder sogar günstiger sein.
Hochvolumenfertigung (1.000+ Einheiten)
Bei großen Stückzahlen ist das Punktschweißen bei den Gesamtkosten oft im Vorteil – insbesondere bei Automatisierung. Eine robotergestützte Punktschweißzelle kann 200–500 Schweißpunkte pro Stunde mit konstanter Qualität erzeugen, wodurch die Arbeitskosten pro Stück deutlich sinken. Auch beim Nieten gibt es Automatisierung, sie ist jedoch weniger verbreitet und in der Geschwindigkeit stärker begrenzt. Bei den meisten Blechbaugruppen mit mäßiger Komplexität wird das Punktschweißen irgendwo zwischen 500 und 2,000 Einheiten zur günstigeren Option.
Versteckte Kosten, die das Ergebnis beeinflussen
Die offensichtlichen Kosten – Ausrüstung, Arbeit, Verbrauchsmaterial – sind nur ein Teil des Bildes. Mehrere versteckte Kosten können den Gesamtkostenvergleich auf unerwartete Weise verschieben.
Nacharbeits- und Ausschussraten
Das Punktschweißen von dünnem Blech (unter 1.0 mm) birgt die Gefahr des Durchbrennens, was Ausschuss erzeugt. Eine 2–5%-Ausschussquote bei einer Serie von 10,000 Teilen bedeutet 200–500 Teile, die nachgearbeitet oder ersetzt werden müssen. Das Nieten vermeidet dieses Risiko, aber falsch gesetzte Nieten oder nicht mittige Bohrungen können ebenfalls Ausschuss erzeugen – typischerweise mit einer niedrigeren Quote (1–2%), aber nicht null.
Thermische Verformung und Nachbearbeitung
Punktschweißen erzeugt Wärme, die dünne Blechteile verformen kann, insbesondere Aluminium. Wenn das Teil enge Ebenheitstoleranzen erfordert (unter 0.5 mm/m), kann ein Richten nach dem Schweißen erforderlich sein—was $0.50–$2.00 pro Teil zusätzlich kostet. Das Nieten vermeidet thermische Verformung vollständig, was ein erheblicher Kostenvorteil für Teile sein kann, die direkt ohne weitere Bearbeitung in die Montage gelangen.
Befestigungselemente-Bestand und Lieferzeit
Nieten sind Standardartikel, aber wenn Ihr Teil einen bestimmten Typ, eine bestimmte Größe oder ein bestimmtes Material erfordert (z. B. strukturelle Nieten aus Edelstahl), können sich die Lieferzeiten auf 4–8 Wochen verlängern. Lieferengpässe stoppen die Produktion. Das Punktschweißen hat diese Abhängigkeit nicht – Elektroden und Strom sind immer verfügbar. Für Just-in-Time-Produktionsumgebungen ist dieses Lieferkettenrisiko ein realer Kostenfaktor, der schwer zu quantifizieren, aber wichtig zu berücksichtigen ist.
Prüfzeit und Zyklusauswirkung
Die Schweißpunktprüfung bei strukturellen Anwendungen erhöht die Taktzeit. Wenn jedes Teil eine Ultraschallprüfung von 10 Schweißpunkten bei 30 Sekunden pro Punkt erfordert, sind das 5 Minuten Prüfzeit pro Teil – Zeit, die bei großen Stückzahlen schnell anfällt. Die Nietenprüfung ist schneller, aber der kumulative Kostenunterschied hängt von Ihren Qualitätsanforderungen und der Produktionsmenge ab.
Blechspezifische Faktoren, die die Gesamtkosten beeinflussen
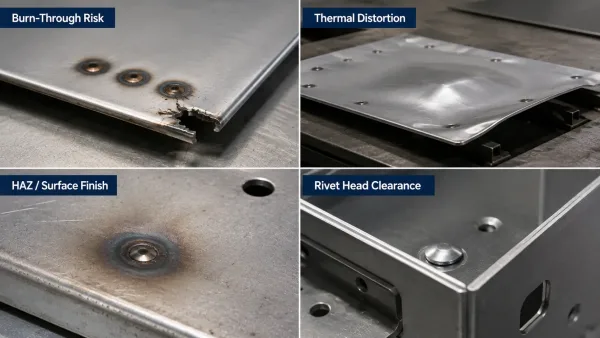
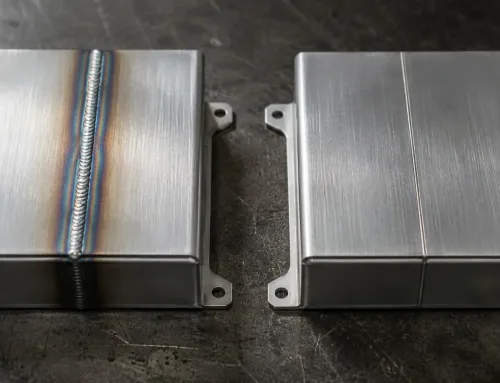
Wesentliche versteckte Kostenfaktoren wie Durchbrennen, Verzug, Prüfung und Nietkopffreiheit sind für die Blechverbindung dargestellt.
Die Blechfertigung hat einzigartige Einschränkungen, die die Kostenrechnung anders beeinflussen als bei dickeren Platten oder strukturellem Stahlbau. Diese Faktoren werden in allgemeinen Vergleichen zwischen Schweißen und Nieten oft übersehen.
Materialdicke und Durchbrennrisiko
Bei Blech unter 1.0 mm Stärke erfordert das Punktschweißen eine präzise Steuerung von Strom und Zeit, um Durchbrennen zu vermeiden. Dies bedeutet häufig langsamere Taktzeiten, häufigeres Elektrodenrunden und höhere Ausschussraten—alles Faktoren, die die Kosten erhöhen. Das Nieten unterliegt dieser Einschränkung nicht, allerdings können sehr dünne Bleche (unter 0.5 mm) nicht genug Material aufweisen, um einen Niet ordentlich zu halten, was unter Last zum Herausziehen führen kann.
Anforderungen an die Verbindungsfestigkeit
Bei der Auslegung von Blechverbindungen überzeugen Punktschweißungen durch ihre Scherfestigkeit, sind jedoch bei Zug- und Schälbeanspruchung schwächer. Wenn Ihr Bauteil Zug- oder Schälbeanspruchungen ausgesetzt ist, benötigen Sie möglicherweise mehr Schweißpunkte zum Ausgleich – was die Kosten erhöht. Nieten eignen sich gut für Scherlasten und können mit strukturellen Nietentypen für bestimmte Zuglasten ausgelegt werden, doch jede Niete erzeugt einen Spannungskonzentrationspunkt um das Loch, der in der Auslegung berücksichtigt werden muss.
Oberflächenbeschaffenheit und Nachbearbeitung
Beim Punktschweißen entsteht um jeden Schweißpunkt eine Wärmeeinflusszone (WEZ), die zu Verfärbungen oder Veränderungen der Oberflächenbeschaffenheit führen kann. Wenn das Teil lackiert oder pulverbeschichtet werden muss, kann die WEZ eine zusätzliche Vorbereitung erfordern. Das Nieten beeinflusst die Oberflächenbeschaffenheit nicht, aber Nietköpfe sind sichtbar und für kosmetische Teile möglicherweise nicht akzeptabel, sofern keine Senkniete verwendet werden – was einen Senkvorgang erfordert und zusätzliche Kosten verursacht.
Bauraum und Nietkopf-Freiraum
Nietköpfe ragen über die Blechoberfläche hinaus, typischerweise um 1–3 mm. Wenn das Teil in ein enges Gehäuse eingebaut wird, kann dieser Vorsprung mit anderen Komponenten kollidieren, was Konstruktionsänderungen oder Distanzbeilagscheiben erfordert. Punktschweißnähte liegen bündig mit der Oberfläche, was die Montage vereinfachen und den Bedarf an zusätzlichen Freimassnahmen verringern kann.
Ein Entscheidungsrahmen: Wann Punktschweißen vs. Nieten gewählt werden sollte
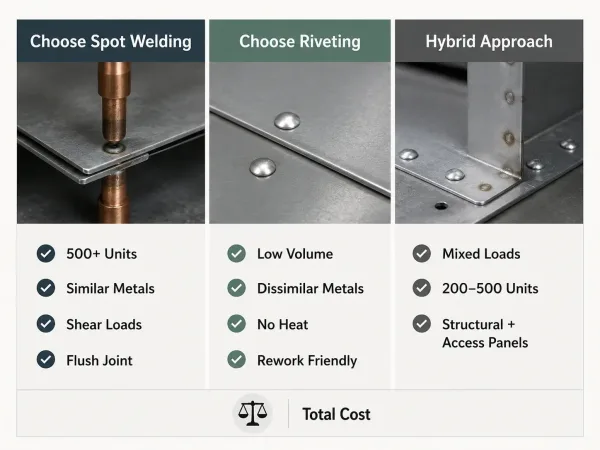
Dieser Entscheidungsrahmen hilft dem Leser, je nach Projektbedingungen zwischen Punktschweißen, Nieten oder einem Hybridansatz zu wählen.
Anstatt eine Methode pauschal als günstiger zu erklären, verwenden Sie diesen Rahmen, um die Merkmale Ihres Projekts der kostengünstigeren Option zuzuordnen.
Wählen Sie das Punktschweißen, wenn:
- Die Produktionsmenge übersteigt 500 Einheiten und eine Automatisierung ist möglich
- Die Teile bestehen aus ähnlichen Metallen (Stahl auf Stahl oder Aluminium auf Aluminium)
- Die Anforderungen an die Oberflächenbeschaffenheit moderat sind (keine bündige kosmetische Oberfläche erforderlich)
- Die Verbindung ist überwiegend Scherbeanspruchungen ausgesetzt
- Der Bauraum ist begrenzt und bündige Fugen werden bevorzugt
Wählen Sie das Nieten, wenn:
- Das Produktionsvolumen liegt unter 200 Einheiten oder das Projekt befindet sich in der Prototypenphase
- Die Teile bestehen aus unterschiedlichen Metallen (z. B. Aluminium und Stahl)
- Thermische Verformung ist ein Problem (enge Ebenheitstoleranzen erforderlich)
- Die Montageumgebung keine elektrischen Betriebsmittel zulässt
- Demontage oder Nacharbeit ist während des Produktlebenszyklus zu erwarten
Ziehen Sie einen hybriden Ansatz in Betracht, wenn:
- Die Teile haben gemischte Lastanforderungen (einige Verbindungen auf Scherung, andere auf Zug)
- Das Produktionsvolumen liegt im 200–500-Einheitenbereich, in dem der Kostenunterschied geringfügig ist
- Das Design ermöglicht Punktschweißen an tragenden Verbindungen und Nieten an Wartungsklappen oder abnehmbaren Abdeckungen
FAQs
Benötigen Sie Hilfe bei der Bewertung, welches Fügeverfahren für Ihr Blechprojekt geeignet ist? Unser Engineering-Team kann Ihre Zeichnungen prüfen und einen Kostenvergleich basierend auf Ihrer spezifischen Teilgeometrie, dem Material und den Mengenanforderungen erstellen. [DFM-Prüfung anfordern →]