Überlappungsverbindungen sind in der Blechfertigung allgegenwärtig. Gehäuse, Halter, Lüftungskanäle, Elektronikgehäuse — jede Baugruppe, bei der zwei Bleche an einer Überlappung zusammentreffen, stützt sich auf diesen Verbindungstyp. Trotz ihrer Häufigkeit sind schlecht konstruierte Überlappungsverbindungen nach wie vor einer der Hauptgründe für Nacharbeit beim Schweißen in der Blechfertigung. Der Unterschied zwischen einer Verbindung, die hält, und einer, die reißt, sich verzieht oder die Prüfung nicht besteht, geht in der Regel auf Entscheidungen in der Blechkonstruktionsphase zurück, nicht auf die Schweißphase.
Dieser Leitfaden behandelt die wichtigsten Konstruktionsparameter für zum Schweißen vorgesehene Blech-Überlappungsverbindungen: Überlappungsmaße, Dickenabstimmung, Verfahrensauswahl und die Fehler, die die Kosten in die Höhe treiben.
Was ist eine Überlappungsverbindung im Blech?
Eine Überlappungsverbindung entsteht, wenn zwei Blechteile sich überlappen und im Überlappungsbereich durch Schweißen verbunden werden. Im Gegensatz zu Stoßverbindungen, bei denen zwei Kanten bündig aneinanderstoßen, werden bei Überlappungsverbindungen die Bleche übereinander geschichtet. Das macht sie einfacher in der Montage — keine präzise Kantenausrichtung erforderlich — und gut geeignet für Blech, bei dem eine Kantenvorbereitung oft nicht praktikabel ist.
Einfache Überlappungsverbindung vs. bündige Überlappungsverbindung
Die einfache Überlappungsverbindung ist die gebräuchlichste Ausführung in der Blechbearbeitung. Ein Blech überlappt einfach das andere, und die Schweißnaht wird entlang der Kante des oberen Blechs oder über die Überlappungszone hinweg ausgeführt. Sie erfordert keine besondere Kantenvorbereitung und funktioniert mit praktisch jeder Blechdicke.
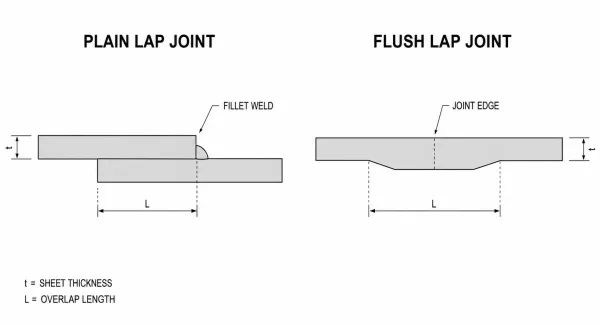
Querschnittsvergleich einer einfachen Überlappungsverbindung und einer bündigen (Schräg-)Überlappungsverbindung mit dem Unterschied bei der Kantenvorbereitung und dem Oberflächenprofil.
Eine Stumpf-Überlappverbindung (auch als Schrägstoß-Überlappung bezeichnet) besteht darin, die überlappenden Kanten anzuschrägen oder abzustufen, sodass die fertige Oberfläche bündig abschließt. Dies ist in der Standard-Blechfertigung weniger verbreitet, da es die Bearbeitungskosten erhöht, ist aber bei Anwendungen wichtig, bei denen eine glatte Außenoberfläche erforderlich ist — beispielsweise bei Flugzeugtafeln oder sichtbaren Gehäusen von Konsumgütern.
Bei den meisten industriellen Blechteilen ist die einfache Überlappverbindung die Standardausführung. Die folgenden Konstruktionsentscheidungen gelten in erster Linie für diese Ausführung.
Warum das Design von Überlappungsverbindungen für das Schweißen von Blechen wichtig ist
Eine Überlappverbindung, die in der Zeichnung einfach aussieht, kann in der Werkstatt überraschend komplexe Probleme verursachen. Bleche, die nicht dicht aneinander anliegen, erzeugen Spalte, die die Schweißnaht nicht sauber überbrücken kann. Eine zu geringe Überlappung lässt die Verbindung unter Schälbeanspruchung schwach werden. Eine Abweichung in der Blechdicke führt dazu, dass die dünne Seite durchbrennt, während die dicke Seite kaum verschmilzt.
Das sind keine Probleme der Schweißfertigkeit — es sind Konstruktionsprobleme. Wenn die Überlappung richtig dimensioniert ist, die Blechdicken übereinstimmen und das Schweißverfahren unter Berücksichtigung der Fügegeometrie gewählt wird, wird die Schweißnaht selbst unkompliziert. Wenn einer dieser Faktoren nicht stimmt, wird selbst ein erfahrener Schweißer Schwierigkeiten haben, ein einheitliches Ergebnis zu erzielen.
Eine richtige Konstruktion auf dem Papier bedeutet weniger Ausschuss, weniger Nacharbeit und Teile, die im Einsatz wie vorgesehen funktionieren.
Überlappungsabmessungen: Wie viel ist ausreichend?
Die Überlappungslänge — die Länge, um die sich die beiden Bleche überlappen — ist das mit Abstand wichtigste Maß in einer Überlappverbindungs-Konstruktion. Zu geringe Überlappung und die Verbindung mangelt es an Festigkeit, insbesondere unter Schäl- oder Zugbeanspruchung. Zu viel Überlappung erhöht Materialkosten, Schweißnahtlänge und Produktionszeit, ohne proportionalen Nutzen zu bringen.
Mindest-Überlappungsverhältnisse nach Materialdicke
Eine weithin anerkannte ingenieurtechnische Richtlinie ist, die Überlappung für allgemeine Anwendungen auf 2 bis 3-mal die Blechdicke (2t–3t) festzulegen. Für ein 1.0 mm Stahlblech bedeutet das eine minimale Überlappung von 2.0 mm, wobei 3.0 mm einen komfortableren Spielraum bietet.
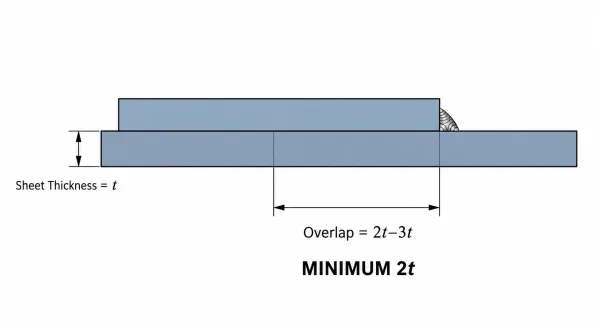
Bemaßter Querschnitt einer Blech-Überlappverbindung, der die empfohlene 2t–3t-Überlappungslänge relativ zur Blechdicke veranschaulicht.
Für dickere Konstruktionsplatten (über 3 mm) sind Überlappungsverhältnisse von 3t–4t üblich, insbesondere wenn die Verbindung erhebliche Lasten aufnimmt. AWS D1.3 (Structural Welding Code — Sheet Steel) enthält spezifische Anforderungen für verschiedene Dickenbereiche und Betriebsbedingungen.
| Blechdicke | Mindestüberlappung (Allgemein) | Empfohlene Überlappung (Strukturell) |
|---|---|---|
| 0,5 mm | 1,0 mm | 1,5 mm |
| 1,0 mm | 2.0 mm | 3,0 mm |
| 1,5 mm | 3,0 mm | 4,5 mm |
| 2.0 mm | 4,0 mm | 6,0 mm |
| 3,0 mm | 6,0 mm | 9,0–12,0 mm |
Wann eine breitere Überlappung verwendet werden sollte
Eine breitere Überlappung rechtfertigt den zusätzlichen Materialeinsatz in drei Situationen:
- Dichte Verbindungen — Durchgehende Schweißnähte, die für Gas- oder Flüssigkeitsdichtheit erforderlich sind, profitieren von einer größeren Überlappung, um eine vollständige Durchschweißung entlang der Naht zu gewährleisten.
- Hochbeanspruchte Stellen — Verbindungen in lasttragenden Winkeln, Rahmen oder Befestigungspunkten sollten im oberen Bereich des Bereichs 2t–3t oder darüber liegen.
- Wärmeempfindliche Werkstoffe — Aluminium und Edelstahl leiten Wärme anders ab als Baustahl. Eine breitere Überlappung gibt dem Schweißer mehr Spielraum, die Wärmeeinbringung zu steuern, ohne dass es zu einer Kantenverformung kommt.
Konsistenz ist genauso wichtig wie die Abmessung selbst. Wenn die Überlappung entlang der Verbindung variiert – aufgrund ungenauer Biegegenauigkeit oder uneinheitlicher Passung der Teile –, variiert auch die Schweißqualität entsprechend.
Blechdickenanpassung und ihre Auswirkung auf die Verbindungsqualität
Wenn zwei Bleche mit sehr unterschiedlichen Dicken überlappt werden, steht der Schweißprozess vor einem inhärenten Ungleichgewicht. Das dünnere Blech erwärmt sich schneller und nähert sich seinem Schmelzpunkt, während das dickere Blech noch Energie absorbiert. Das Ergebnis ist vorhersehbar: Durchbrennen auf der dünnen Seite, unvollständige Durchschmelzung auf der dicken Seite.
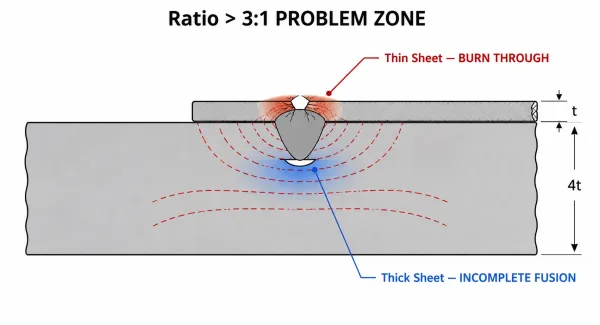
Querschnitt, der das Durchbrennen eines dünnen Blechs zeigt, verursacht durch ein Dickenverhältnis über 3:1 beim Schweißen einer Überlappverbindung.
Eine praktische Faustregel ist, das Dickenverhältnis unter 3:1 zu halten. Die Kombination eines 0.5 mm-Blechs mit einem 2.0 mm-Blech (Verhältnis 4:1) befindet sich bereits im Problemfeld. Das dünne Blech hat nicht die thermische Masse, um die Wärme zu absorbieren, die zum Verschmelzen des dickeren Partners benötigt wird.
Wenn eine große Dickendifferenz unvermeidbar ist, können mehrere Designanpassungen helfen:
- Widerstandspunktschweißen verwenden — Es gibt Energie in kurzen, kontrollierten Impulsen statt in einem kontinuierlichen Lichtbogen ab und verringert so das Risiko, das dünne Blech durchzubrennen.
- Schweißnaht versetzen — Ein leichtes Verschieben der Schweißnaht in Richtung des dickeren Blechs lenkt mehr Wärme in das Material, das sie benötigt.
- Gestufte Überlappung in Betracht ziehen — Das Einbringen einer Biegung oder Stufe im dickeren Blech erzeugt einen gleichmäßigeren Querschnitt im Schweißbereich.
Der entscheidende Punkt für Konstrukteure ist, dass die Dickenanpassung nicht nur eine Frage der Blechmaterialauswahl ist. Sie bestimmt direkt, ob die Verbindung im Produktionsmaßstab konsistent geschweißt werden kann.
Auswahl eines Schweißverfahrens für Überlappungsverbindungen
Die drei häufigsten Blechschweißverfahren für Überlappverbindungen – MIG, TIG und Widerstandspunktschweißen – stellen jeweils unterschiedliche Konstruktionsanforderungen. Die Auswahl des Verfahrens in der Konstruktionsphase und nicht in der Werkstatt stellt sicher, dass die Verbindungsgeometrie die gewählte Methode unterstützt.
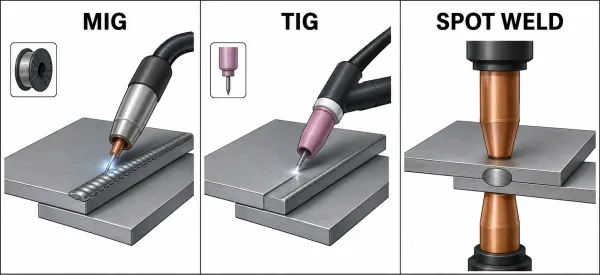
Visueller Vergleich von MIG-, TIG- und Widerstandspunktschweißen an Blech-Überlappverbindungen, mit Darstellung des Schweißnahtbilds und der Gerätezugänglichkeit.
MIG-Schweißen von Überlappverbindungen
MIG (GMAW) ist der am weitesten verbreitete Prozess für Stahl- und Edelstahl-Überlappungsnähte in der allgemeinen Fertigung. Er bietet eine gute Balance aus Geschwindigkeit und Vielseitigkeit bei Blechdicken ab etwa 0.8 mm aufwärts.
Für Überlappverbindungen eignet sich MIG gut mit einer Kehlnaht entlang der Kante des oberen Blechs. Zu den Designüberlegungen gehören die Sicherstellung ausreichenden Zugangs für das Schweißgerät — enge Ecken oder tiefe Aussparungen können den Abstand zwischen Kontaktspitze und Werkstück blockieren — und die Berücksichtigung des leichten Spalts, den die Drahtzufuhr zwischen den Blechen erzeugt.
TIG-Schweißen von Überlappverbindungen
TIG (GTAW) ermöglicht eine feinere Kontrolle über die Wärmeeinbringung und ist daher die bevorzugte Wahl für dünnes Aluminium, Edelstahl und alle Anwendungen, bei denen das Schweißnahtbild wichtig ist. Er ist langsamer und teurer als MIG, erzeugt aber sauberere, präzisere Nähte an Blechteilen.
Bei Überlappungsnähten kann der Bediener mit TIG die Wärme präzise in die Überlappungszone einbringen, was ein Vorteil bei unterschiedlichen Dicken oder wärmeempfindlichen Legierungen ist. Der Kompromiss ist die Geschwindigkeit — TIG-Überlappungsnähte bei Serienfertigung dauern deutlich länger als MIG- oder Punktschweißen.
Widerstandspunktschweißen von Überlappverbindungen
Punktschweißen ist der Standardprozess für die Serienmontage von Blechteilen — Fahrzeugkarosserieteile, Gerätegehäuse und Elektrikgehäuse. Es benötigt kein Zusatzmaterial, verursacht minimale Verzug und führt jede Naht in unter einer Sekunde aus.
Die Konstruktionsanforderungen sind spezifisch: die Überlappung muss breit genug sein, um den Elektrodenspitzen-Durchmesser plus Randabstand aufzunehmen (typischerweise 1.5× Elektroden-Durchmesser als Minimum), und die Bleche müssen während des Schweißens fest aneinanderliegen. Punktschweißen erfordert außerdem, dass beide Seiten der Verbindung zugänglich sind — eine Einschränkung, die einige geschlossene Geometrien ausschließt.
| Faktor | MIG | WIG | Punktschweißen |
|---|---|---|---|
| Geschwindigkeit | Mäßig | Langsam | Schnell |
| Präzision | Mäßig | Hoch | Mäßig |
| Zusatzwerkstoff | Ja | Ja | Nein |
| Typische Verwendung | Allgemeine Fertigung | Dünne/exotische Metalle, sichtbare Schweißnähte | Hochvolumige Montage |
| Min. Blechdicke | ~0,8 mm | ~0,5 mm | ~0,4 mm (mit geeigneter Ausrüstung) |
| Zugangsanforderung | Eine Seite | Eine Seite | Beide Seiten |
Häufige Fehler beim Design von Überlappungsverbindungen und wie man sie vermeidet
Die meisten Schweißprobleme bei Überlappungsverbindungen gehen auf eine Handvoll Fehler auf Konstruktionsebene zurück. Sie in der Zeichnung zu beheben ist weitaus günstiger, als sie nach dem Schweißen zu korrigieren.
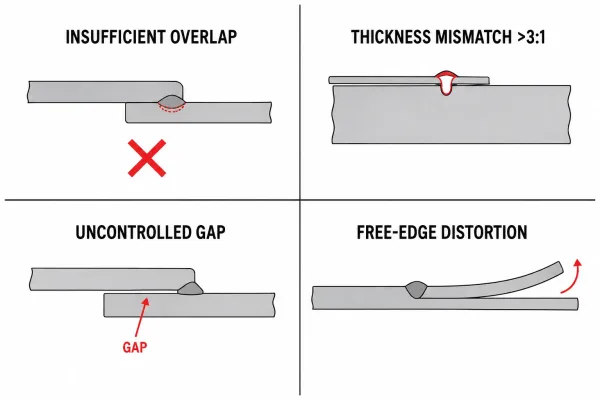
Vier häufige Konstruktionsfehler bei Blech-Überlappungsverbindungen: unzureichende Überlappung, zu große Dickenabweichung, unkontrollierter Spalt zwischen den Blechen und Verzug an der freien Kante.
Unzureichende Überlappung. Der häufigste Fehler. Eine geringe Überlappung verringert die lasttragende Fläche der Verbindung und macht sie anfällig für Schälversagen. Für allgemeine Blecharbeiten mindestens 2t Überlappung einhalten; für tragende Anwendungen auf 3t oder mehr erhöhen.
Zu große Dickenabweichung. Die Kombination von Blechen mit einem Verhältnis über 3:1 führt zu einem unausgewogenen Wärmehaushalt. Das dünne Blech brennt durch, bevor das dicke Blech die Schmelztemperatur erreicht. Wenn die Anwendung eine Dickenabweichung erfordert, auf Punktschweißen umstellen oder die Verbindung als gestufte Überlappung neu konstruieren.
Unkontrollierter Spalt zwischen den Blechen. Ein Spalt von mehr als 0.5 mm zwischen den überlappenden Blechen führt zu Poren, unvollständiger Durchschmelzung und uneinheitlichen Schweißnahtprofilen. Dies ist in der Regel ein Passungsproblem, das auf die Biegegenauigkeit des Blechs zurückzuführen ist, da ungleichmäßige Biegewinkel den Überlappungsspalt entlang der Verbindung verändern können. Engere Biegetoleranzen vorzugeben oder Positionierungsmerkmale (Laschen, Schlitze oder Pilotbohrungen) in die Konstruktion einzubringen, hält den Spalt unter Kontrolle.
Verzug ignorieren. Überlappungsverbindungen neigen beim Schweißen an der freien Kante zum Aufwärtskrümmen, bedingt durch unterschiedliche Wärmeausdehnung. Bei langen Nähten in dünnem Material kann dieser Verzug erheblich sein. Punktschweißpunkte in regelmäßigen Abständen vorzusehen oder einen leichten Vorbiege in entgegengesetzter Richtung einzubauen, wirkt dem Effekt entgegen.
Unpassende Schweißart zur Dichtheitsanforderung. Punktschweißungen sind effizient, aber nicht von Natur aus dicht. Wenn die Verbindung gas- oder flüssigkeitsdicht sein muss, ist eine durchgehende Schweißnaht erforderlich — und das verändert die Kostenrechnung völlig. Die Definition der Dichtheitsanforderung in der Zeichnung verhindert, dass der Fertiger raten muss.
Abwägung von Festigkeit, Kosten und Fertigbarkeit
Jeder Millimeter Überlappung erhöht Material, Schweißnahtlänge und Bearbeitungszeit. Das richtige Überlappstoß-Design muss der tatsächlichen Funktion der Verbindung entsprechen — nicht jede Verbindung erfordert maximale Festigkeit.
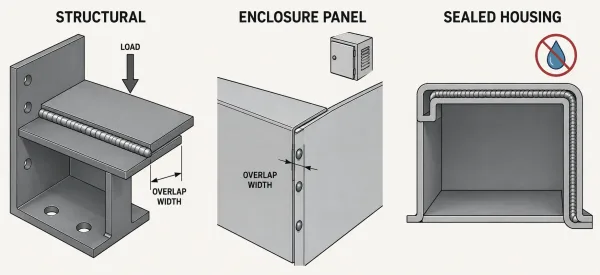
Drei Anwendungskategorien für Blech-Überlappungsverbindungen — tragende Konstruktion, Gehäusepaneel und dichtes Gehäuse — jeweils mit unterschiedlichen Überlappungs- und Schweißanforderungen.
- Tragende Verbindungen (Winkel, Rahmen, lasttragende Paneele) erfordern den oberen Bereich des Überlappungsbereichs und durchgehende oder eng beieinanderliegende Schweißnähte. Die zusätzlichen Kosten werden durch die Leistungsanforderung gerechtfertigt.
- Gehäusepaneele und Abdeckungen können oft kleinere Überlappungen mit Punktschweißungen verwenden. Die Verbindung muss die Teile zusammenhalten, nicht nennenswerte Lasten aufnehmen.
- Dichte Gehäuse benötigen durchgehende Schweißnähte, aber nicht unbedingt eine übermäßige Überlappung. Eine 2t-Überlappung mit einer Schweißnaht mit voller Durchschweißung ist für die Gasdichtheit in der Regel ausreichend.
Das Prinzip ist einfach: Konstruieren Sie die Verbindung für das, was das Bauteil leisten muss. Jeder unnötige Millimeter Überlappung oder zusätzliche Schweißpass erhöht die Kosten, ohne Mehrwert zu schaffen.
Wichtige Erkenntnisse
Bei der Konstruktion von Blech-Überlappungsverbindungen für das Schweißen bestimmen drei Faktoren sowohl die Verbindungsqualität als auch die Fertigungskosten: Überlappungsabstand (2t–3t als Ausgangswert), Dickenanpassung (Verhältnis unter 3:1 halten) und Auswahl des Schweißverfahrens (Verfahren an Geometrie und Produktionsvolumen anpassen). Die Berücksichtigung dieser Faktoren in der Konstruktionsphase verhindert die häufigsten — und teuersten — Schweißprobleme.
FAQs
Haben Sie ein Blechdesign mit Überlappungsnähten, das Sie überprüfen lassen möchten? Senden Sie Ihre Zeichnungen an SR-MFG für eine DFM-Bewertung (Design for Manufacturing) und ein schnelles, wettbewerbsfähiges Fertigungsangebot. Unser Engineering-Team kann potenzielle Schweißprobleme identifizieren, bevor die Produktion beginnt – das spart Ihnen Zeit und Nacharbeitskosten.