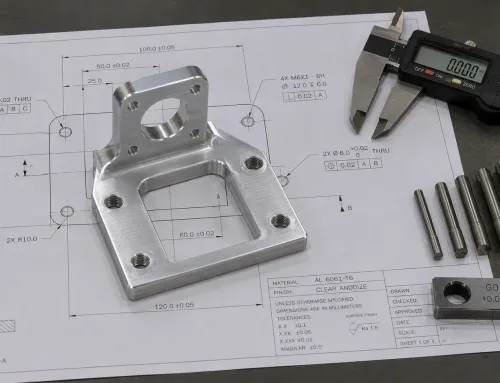
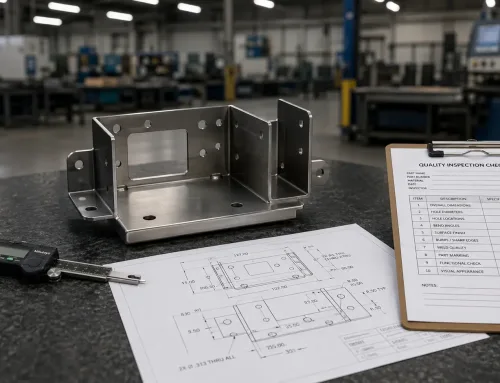
Qualitätsanforderungen werden über drei Phasen aufgebaut — Konstruktion, Beschaffung und Lieferantenbewertung — wobei jede Phase unterschiedliche Arten von Kriterien hinzufügt.
Bevor ein einziges Teil geschnitten, gebogen oder geschweißt wird, muss jemand eine grundlegende Frage beantworten: Wie sieht “gut” für dieses Teil aus? Diese Antwort — als spezifische, messbare Kriterien auf einer technische Zeichnung oder in einer Bestellung festgehalten — ist eine Qualitätsanforderung.
Sie ist die Grenze zwischen einem Teil, das funktioniert, und einem Teil, das Probleme in der Montagehalle verursacht.
Eine Qualitätsanforderung ist keine vage Anweisung, es “gut zu machen”. Sie ist eine formale Erklärung der Bedingungen, die ein gefertigtes Teil erfüllen muss, ausgedrückt in Zahlen, die sowohl ein Maschinenbediener als auch ein Prüfer verifizieren können: ein Durchmesser von 12,00 ±0,05 mm, eine Oberflächenrauheit von Ra 1,6 μm, ein Werkstoffzeugnis, das ASTM A36-Stahl bestätigt.
Im Kontext von ISO 9001 wird eine Anforderung definiert als ein “Bedürfnis oder eine Erwartung, die festgelegt, allgemein impliziert oder verpflichtend ist.”
Für gefertigte Teile werden Qualitätsanforderungen fast immer festgelegt — auf Zeichnungen, in Spezifikationen und in Bestellungen — denn Mehrdeutigkeit ist der schnellste Weg zu zurückgewiesenen Teilen und verzögerten Projekten.
Zu verstehen, was Qualitätsanforderungen umfassen, wer sie definiert und wie Lieferanten sie verifizieren, ist der erste Schritt, um Teile zu erhalten, die bei der ersten Lieferung Ihren Erwartungen entsprechen.
Was umfasst eine Qualitätsanforderung?
Eine Qualitätsanforderung ist keine einzelne Zahl. Sie ist eine Reihe von Kriterien, die zusammengenommen beschreiben, wie ein fertiges Teil aussehen, funktionieren und verifiziert werden soll.
Für die meisten kundenspezifisch gefertigten Metallteile, fallen diese Kriterien in vier Kategorien.
Maßliche Anforderungen
Maßliche Anforderungen spezifizieren die Größe, Form und geometrische Merkmale eines Teils.
Sie umfassen lineare Abmessungen (Lochdurchmesser, Wandstärke, Gesamtlänge), Toleranzen (die zulässige Abweichung vom Nennmaß, z. B. ±0,05 mm) und geometrische Toleranzen nach ASME Y14.5 — Ebenheit, Rechtwinkligkeit, Position und andere.
Maßliche Anforderungen sind die häufigste Quelle von Qualitätsstreitigkeiten, meist weil ein Konstrukteur eine enge Toleranz für ein Merkmal angibt, das tatsächlich keine benötigt.
Ein Loch mit einer Positionstoleranz von ±0,01 mm ist deutlich teurer herzustellen als eines mit ±0,10 mm.
Die richtige Toleranz zu spezifizieren — nicht die engste — ist Teil des Schreibens guter Qualitätsanforderungen.
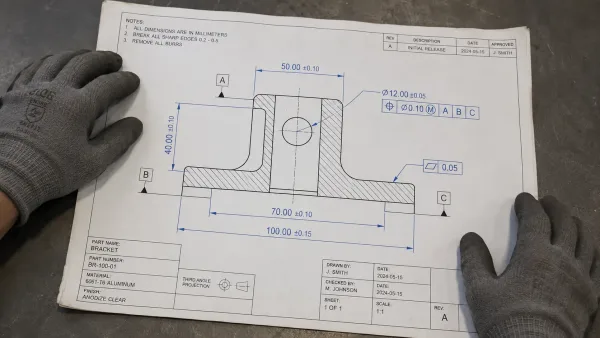
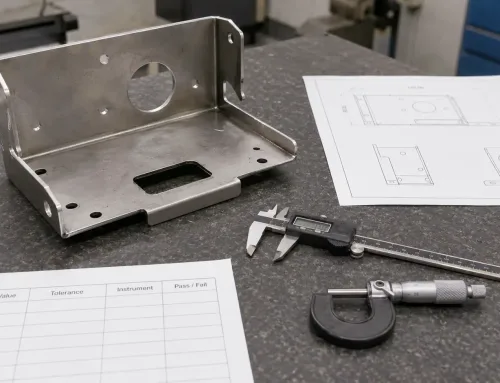
Eine technische Zeichnung mit GD&T-Toleranzen — das primäre Dokument, in dem maßliche Qualitätsanforderungen definiert werden.
Werkstoffanforderungen
Werkstoffanforderungen definieren, woraus das Teil besteht.
Mindestens sollte eine vollständige Blech-Werkstoffspezifikation die Werkstoffsorte oder die anwendbare Norm definieren — zum Beispiel 304 Edelstahl nach ASTM A240 oder 6061-T6 Aluminium nach AMS-QQ-A-250/11 — zusammen mit allen erforderlichen mechanischen Eigenschaften wie Mindeststreckgrenze oder Härte.
Für Teile, die in regulierte Branchen gehen — Medizin, Luft- und Raumfahrt, Lebensmittelverarbeitung — können Werkstoffanforderungen auch Rückverfolgbarkeit (Walzzeugnisse mit Schmelzlosnummern), chemische Zusammensetzungsgrenzen und Beschränkungen für bestimmte Substanzen (RoHS, REACH) umfassen.
“Stahl” oder “Aluminium” auf eine Zeichnung zu schreiben, ohne eine Spezifikationsnummer, überlässt die Werkstoffwahl dem Lieferanten, was selten das ist, was der Käufer beabsichtigt.
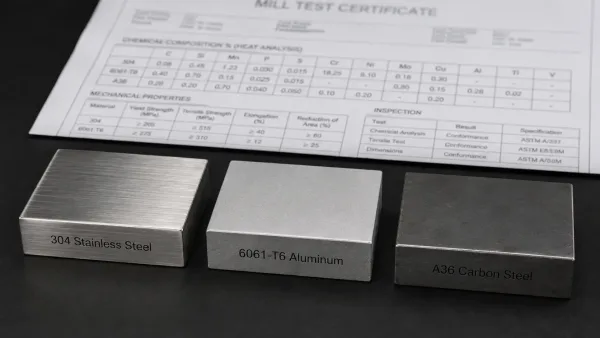
Werkstoffproben aus drei gängigen Legierungssorten neben einem Walzzeugnis, das veranschaulicht, wie Werkstoffanforderungen spezifiziert und verifiziert werden.
Oberflächen- und Finish-Anforderungen
Oberflächenanforderungen umfassen Rauheit, Beschichtung und kosmetisches Erscheinungsbild.
Oberflächenrauheit wird in Ra (arithmetischer Mittenrauwert) oder Rz (gemittelte maximale Höhe) gemessen, typischerweise im Bereich von Ra 0,4 μm (sehr fein, für Dichtflächen) bis Ra 12,5 μm (rau, für nicht sichtbare Strukturteile).
Beschichtungsanforderungen sollten die erforderliche Blechbearbeitungsprozess — wie Pulverbeschichtung, Eloxieren, Verzinken oder E-Coating — zusammen mit Beschichtungsdicke, Farbe und allen erforderlichen Leistungsstandards wie Salzsprühbeständigkeit identifizieren.
Eine Oberflächenangabe von “Lack” ist keine Qualitätsanforderung — es ist eine Aufforderung an den Lieferanten, die günstigste verfügbare Option zu wählen.
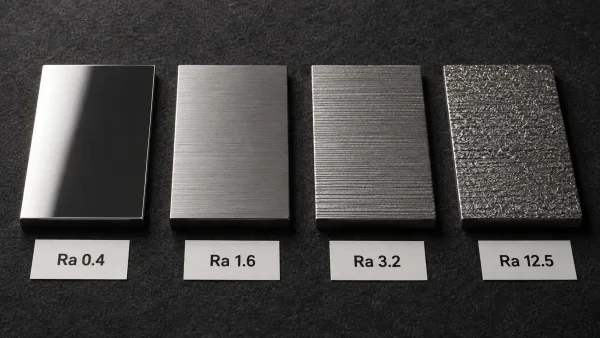
Oberflächenvergleich über vier Ra-Werte — vom Spiegelpolieren bis zum Grobschleifen — zeigt, warum die Angabe eines messbaren Rauheitswerts entscheidend ist.
Funktionale und leistungsbezogene Anforderungen
Funktionale Anforderungen beschreiben, was das Teil tun muss, nicht wie es aussehen soll.
Sie umfassen Dichtheitsprüfungen (15 psi für 30 Sekunden halten ohne Druckabfall), Schweißnahtintegrität (keine sichtbare Porosität, vollständige Durchdringung gemäß AWS D1.1), Tragfähigkeit, elektrische Leitfähigkeit oder Montagepassung (Paarung mit Teil X innerhalb von 0,05 mm Spiel).
Funktionale Anforderungen stehen oft an der Spitze der Prioritätshierarchie.
Wenn ein Maß außerhalb der Toleranz liegt, das Teil aber seinen Funktionstest dennoch besteht, kann die Abweichung akzeptabel sein.
Wenn das Teil einen Dichtheitstest nicht besteht, rettet es keine noch so große Maßhaltigkeit.
Die Angabe funktionaler Anforderungen neben dimensionalen gibt dem Hersteller ein klares Bild davon, worauf es tatsächlich ankommt.
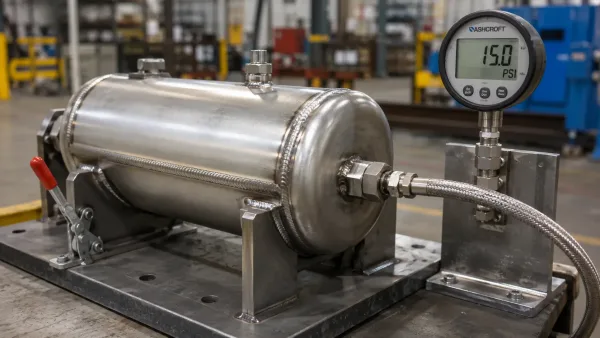
Ein funktionaler Dichtheitstest in Durchführung — das Teil muss den Druck halten ohne abzufallen, was eine leistungsbasierte Qualitätsanforderung demonstriert.
Wer definiert Qualitätsanforderungen — und wann?
Qualitätsanforderungen stammen nicht aus einer einzigen Quelle.
Sie werden aufgebaut durch drei Phasen, wobei jeweils verschiedene Personen und verschiedene Dokumente beteiligt sind.
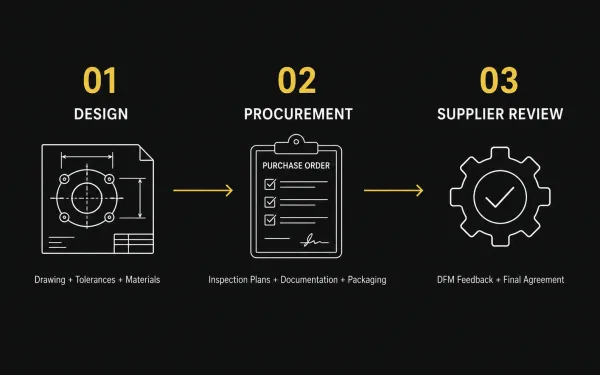
Qualitätsanforderungen werden über drei Phasen aufgebaut — Konstruktion, Beschaffung und Lieferantenbewertung — wobei jede Phase unterschiedliche Arten von Kriterien hinzufügt.
In der Konstruktionsphase, erstellt der Maschinenbauingenieur oder Produktdesigner die technische Zeichnung. Jedes Maß, jede Toleranz, jede Werkstoffangabe und jede Oberflächenangabe auf dieser Zeichnung ist eine Qualitätsanforderung.
Hier werden die folgenreichsten Entscheidungen getroffen — und hier beginnen die meisten Qualitätsprobleme, weil Ingenieure manchmal über- oder unterspezifizieren, ohne die Auswirkungen auf die nachgelagerte Fertigung vollständig zu berücksichtigen.
In der Beschaffungsphase, fügt der Einkäufer oder das Sourcing-Team Anforderungen hinzu, die über die Zeichnung hinausgehen: Prüfstichprobenpläne (AQL-Niveaus gemäß ISO 2859), Dokumentationsanforderungen (Werkstoffzeugnisse, Prüfberichte, PPAP-Einreichungen), Verpackungsspezifikationen und Lieferbedingungen.
Diese Anforderungen ändern nicht, wie das Teil hergestellt wird, aber sie definieren, wie es verifiziert, dokumentiert und versandt wird.
In der Lieferantenqualifizierungsphase prüft der Hersteller die Zeichnungen und die Bestellung und führt dann eine DFM-Prüfung für Blech durch, um Anforderungen zu identifizieren, die mit der tatsächlichen Fertigungsfähigkeit in Konflikt stehen könnten.
Hier identifiziert der Lieferant Merkmale, die schwierig oder unmöglich wie gezeichnet herzustellen sind — ein Radius, der zu klein für die verfügbaren Werkzeuge ist, eine Toleranz, die enger ist als der Prozess halten kann, eine Oberflächenbeschaffenheit, die einen zusätzlichen Arbeitsgang erfordert.
Die endgültigen, vereinbarten Qualitätsanforderungen sind diejenigen, die in der freigegebenen Zeichnungsrevision und der Qualitätsvereinbarung zwischen Käufer und Lieferant erscheinen.
Qualitätsanforderung vs. Qualitätsstandard vs. Qualitätsspezifikation
Diese drei Begriffe werden oft synonym verwendet, aber sie operieren auf unterschiedlichen Ebenen.
A Qualitätsstandard ist ein veröffentlichtes Rahmenwerk für das Qualitätsmanagement in einer Organisation. ISO 9001 ist das am weitesten verbreitete; weitere sind IATF 16949 (Automobil), AS9100 (Luft- und Raumfahrt) und ISO 13485 (Medizinprodukte).
Eine Norm sagt Ihnen, wie Sie Ihr Qualitätsmanagementsystem betreiben — sie sagt Ihnen nicht, wie dick die Pulverbeschichtung auf einer bestimmten Halterung sein soll.
A Qualitätsanforderung ist ein spezifisches, messbares Kriterium, das auf ein bestimmtes Teil oder Produkt angewendet wird.
Sie steht auf einer Zeichnung, in einem Spezifikationsblatt oder in einer Bestellposition.
“Bohrungsdurchmesser 8,00 ±0,05 mm” ist eine Qualitätsanforderung.
A Qualitätsspezifikation ist der vollständige technische Dokumentensatz, der ein Teil definiert — er umfasst die Zeichnung, Stückliste, Werkstoffspezifikationen, Prozessspezifikationen, Prüfkriterien und Abnahmestandards.
Betrachten Sie es als den Container, der alle Qualitätsanforderungen für ein bestimmtes Teil enthält.
| Begriff | Stufe | Umfang | Typisches Dokument |
|---|---|---|---|
| Qualitätsnorm | Organisation | Wie Qualität über alle Produkte hinweg verwaltet wird | ISO 9001, IATF 16949 |
| Qualitätsanforderung | Teil oder Produkt | Spezifische messbare Kriterien für ein Teil | Zeichnung, Bestellposition |
| Qualitätsspezifikation | Teil oder Produkt | Vollständige technische Definition eines Teils | Zeichnung + Stückliste + Prüfplan |
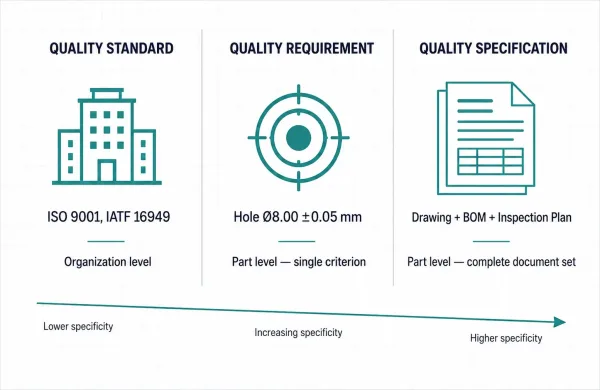
Drei verwandte, aber unterschiedliche Konzepte — eine Norm regelt die Organisation, eine Anforderung definiert ein einzelnes messbares Kriterium, und eine Spezifikation bündelt alle Anforderungen für ein Teil.
Was passiert, wenn Qualitätsanforderungen unklar sind?
Die teuersten Qualitätsprobleme in der Auftragsfertigung werden nicht durch schlechte Verarbeitung verursacht — sie werden durch unvollständige Anforderungen verursacht.
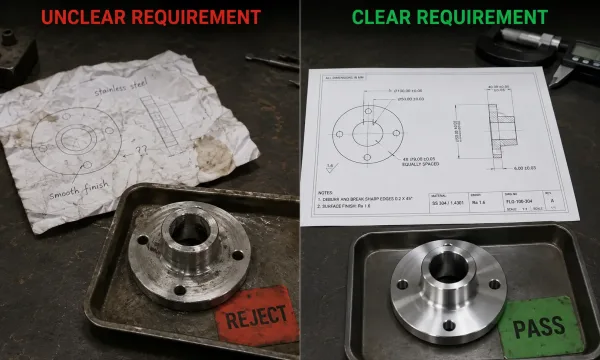
Das Ergebnis unklarer versus klarer Qualitätsanforderungen — vage Anweisungen führen zu zurückgewiesenen Teilen; präzise Spezifikationen führen zu Teilen, die die Prüfung beim ersten Mal bestehen.
Wenn eine Zeichnung oder Bestellung Lücken lässt, füllt der Lieferant diese mit Annahmen, und diese Annahmen stimmen oft nicht mit dem überein, was der Käufer im Sinn hatte.
Keine Toleranz angegeben. Der Lieferant greift standardmäßig auf eine allgemeine Toleranznorm zurück, typischerweise ISO 2768-mK für Metallteile.
Das bedeutet, dass lineare Maße bis 30 mm auf ±0,2 mm gehalten werden, was für viele Merkmale ausreichend ist, aber für eine Präzisionsbohrung oder ein Presssitzloch völlig unzureichend ist.
Der Käufer erhält Teile, die technisch innerhalb der Lieferantennorm liegen, aber funktional falsch sind.
Material nicht nach Güteklasse spezifiziert. Wenn “Edelstahl” ohne Werkstoffnummer auf eine Zeichnung geschrieben wird, erhält der Lieferant keine Orientierung hinsichtlich Korrosionsbeständigkeit, Umformbarkeit oder Schweißeignung.
Der Lieferant wird basierend auf Kosten und Verfügbarkeit auswählen, was zu einem Material führen kann, das in der vorgesehenen Umgebung korrodiert oder beim Umformen reißt.
Oberflächenbeschaffenheit unzureichend spezifiziert. “Glatte Oberfläche” ist keine messbare Anforderung.
Ohne einen Ra-Wert oder eine Beschichtungsspezifikation kann der Lieferant Teile mit einer Oberfläche liefern, die bei der Sichtprüfung akzeptabel erscheint, aber in der Anwendung versagt — eine Dichtfläche, die leckt, eine lackierte Oberfläche, die unter UV-Belastung abblättert.
Prüfkriterien fehlen. Wenn die Zeichnung nicht angibt, welche Maße kritisch sind (und daher an jedem Teil geprüft werden müssen) und welche allgemein sind (und durch Stichproben verifiziert werden können), wird der Lieferant entweder alles prüfen (was Kosten verursacht) oder nichts über eine Sichtprüfung hinaus prüfen (was Risiken birgt).
Keines der beiden Ergebnisse entspricht den Wünschen des Käufers.
Das Muster ist konsistent: Unklare Anforderungen führen zu Annahmen, Annahmen führen zu Abweichungen, und Abweichungen führen zu zurückgewiesenen Teilen, Rücksendungen und Terminverzögerungen.
Die Kosten für das Verfassen einer klaren Anforderung messen sich in Minuten. Die Kosten für das Unterlassen messen sich in Wochen.
Wie überprüfen Hersteller Qualitätsanforderungen?
Eine Qualitätsanforderung ist nur so gut wie der Prozess, der sie überprüft.
Renommierte Hersteller verwenden einen mehrstufigen Prüfansatz, der Defekte in verschiedenen Produktionsphasen erkennt.
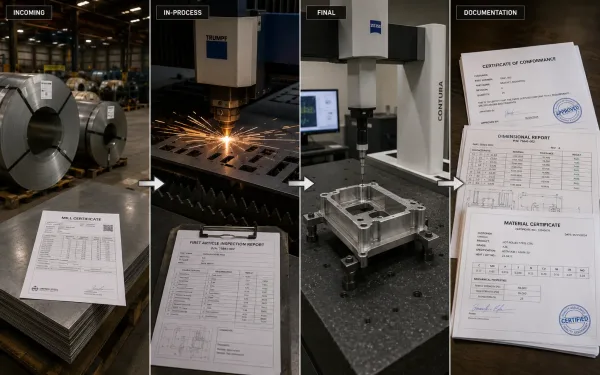
Ein mehrstufiger Prüfansatz — von der Eingangsmaterialverifizierung über die Prozessüberwachung, die abschließende Maßmessung bis hin zur formalen Dokumentation.
Eingangsmaterialverifizierung bestätigt, dass das Rohmaterial der Spezifikation entspricht.
Dies umfasst die Überprüfung des Werkszeugnisses um zu bestätigen, dass das gelieferte Material der geforderten Güteklasse, Spezifikation und den mechanischen Eigenschaften entspricht, und in einigen Fällen die Durchführung einer positiven Materialidentifikation (PMI) mittels Röntgenfluoreszenzanalyse (XRF) oder optischer Emissionsspektroskopie (OES) zur Bestätigung der Legierungszusammensetzung.
Zwischenprüfung erfolgt während der Produktion.
Bei der Blechbearbeitung umfasst dies typischerweise die Erstmusterprüfung (Messung jedes Maßes am ersten Teil vor dem Start der gesamten Charge), Prozessprüfungen in definierten Intervallen und die Überwachung von Prozessparametern wie Laserschneidgeschwindigkeit, Biegewinkel und Schweißeinstellungen.
Endprüfung erfolgt vor dem Versand.
Je nach Qualitätsanforderungen kann dies umfassen: vollständige Maßberichte (KMG-Messungen an kritischen Merkmalen), Oberflächenrauheitsprüfung (Profilometer-Messwerte), Schichtdickenmessungen (magnetische oder Wirbelstrommessgeräte), Sichtprüfung auf kosmetische Defekte und Funktionstests (Dichtheitsprüfungen, Montagepassungsprüfungen).
Dokumentation schließt den Kreis.
Ein Konformitätszertifikat (COC) bescheinigt, dass die Teile die in der Bestellung und Zeichnungsrevision angegebenen Anforderungen erfüllen.
Materialzertifikate, Prüfberichte und Testergebnisse werden als Nachweis beigefügt.
Für kritische Anwendungen bieten PPAP-Pakete (Production Part Approval Process) ein standardisiertes Format für diese Dokumentation.
Die spezifischen Prüfmethoden und -häufigkeiten richten sich nach den Qualitätsanforderungen selbst.
Engere Toleranzen erfordern präzisere Messinstrumente.
Höhere AQL-Werte erfordern größere Stichprobenumfänge.
Oberflächenkritische Teile erfordern kontrollierte Handhabung, um Kratzer zu vermeiden.
Die Anforderungen setzen den Standard; der Prüfprozess verifiziert ihn.
Wie Sie klare Qualitätsanforderungen für Ihre Teile schreiben
Für Ingenieure und Beschaffungsteams, die kundenspezifische Teile beziehen, bestimmt die Qualität der Anforderungen in Ihrer Zeichnung und Bestellung direkt die Qualität der Teile, die Sie erhalten.
Hier ist eine praktische Checkliste:
Material nach Güteklasse und Norm spezifizieren. Schreiben Sie “Edelstahl 304 nach ASTM A240” statt “Edelstahl”.”
Wenn das Material zusätzliche Eigenschaften erfüllen muss (Mindeststreckgrenze, Härte oder Korrosionsbeständigkeit), geben Sie diese explizit an.
Tolerieren Sie kritische Merkmale, nicht alles. Wenden Sie enge Toleranzen (±0,05 mm oder enger) nur auf Merkmale an, die Passung, Funktion oder Sicherheit beeinflussen.
Belassen Sie unkritische Merkmale bei allgemeinen Toleranzen (ISO 2768-mK oder gleichwertig).
Dies kontrolliert die Kosten ohne Qualitätseinbußen.
Oberflächenanforderungen quantifizieren. Ersetzen Sie “glatt” durch einen Ra-Wert.
Ersetzen Sie “Lack” durch einen Beschichtungstyp, eine Dicke und eine Leistungsnorm.
Wenn das Aussehen wichtig ist, definieren Sie akzeptable Fehlergrenzen oder stellen Sie ein visuelles Referenzmuster bereit.
Geben Sie Prüf- und Dokumentationsanforderungen an. Teilen Sie dem Lieferanten mit, was Sie sehen müssen: Erstmusterprüfberichte, Maßprüfdaten, Materialzertifikate, COC.
Wenn Sie eine AQL-Stichprobenprüfung auf einem bestimmten Niveau benötigen (zum Beispiel AQL 1,0, Allgemeine Prüfstufe II gemäß ISO 2859-1), schreiben Sie dies in die Bestellung.
Erläutern Sie die Funktion des Bauteils. Ein Ein-Satz-Hinweis — “diese Halterung wird in einem Marinegehäuse montiert und muss Salzsprühnebel widerstehen” — gibt dem Lieferanten Kontext, den keine Zeichnungsbemaßung liefern kann.
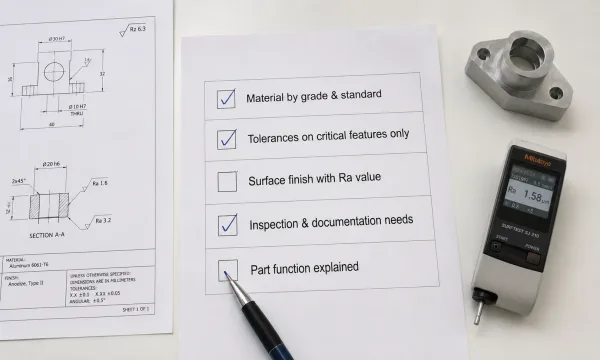
Eine praktische Fünf-Punkte-Checkliste für die Formulierung klarer Qualitätsanforderungen — abdeckend Material, Toleranzen, Oberflächenbeschaffenheit, Prüfanforderungen und Bauteilfunktion.
Lieferanten, die den Anwendungsfall verstehen, können potenzielle Probleme melden, bevor die Produktion beginnt.
FAQs
Benötigen Sie Hilfe bei der Überprüfung Ihrer Bauteilzeichnungen auf Fertigungsgerechtheit? Fordern Sie eine kostenlose DFM-Prüfung an — unser Engineering-Team prüft Ihre Toleranzen, Materialauswahl und Oberflächenanforderungen gegen unsere Produktionsfähigkeiten und meldet etwaige Probleme, bevor sie in der Fertigung zu Schwierigkeiten werden.