Suchen Sie nach “Bestellmenge”, und die erste Ergebnisseite zeigt Ihnen, wie man eine wirtschaftliche Bestellmenge (EOQ) berechnet — eine Formel, die Bestellkosten gegen Lagerhaltungskosten abwägt. Dieses Konzept ist real, beschreibt aber eine Bestandsauffüllungsentscheidung. Wenn Sie den Begriff auf einer Anfrage (RFQ) für kundenspezifisches Blech oder einem Preisblatt eines Lieferanten lesen, bedeutet er etwas viel Einfacheres: wie viele Teile Sie einen Hersteller bitten, in einem Abruf zu fertigen.
Diese einzelne Zahl steuert still die drei Dinge, die einen Einkäufer am meisten interessieren — wie das Angebot strukturiert ist, wie die Teile gefertigt werden und wann sie versandt werden. Dieser Eintrag definiert die Bestellmenge im Fertigungskontext, grenzt sie von den Bestandsbegriffen ab, mit denen sie verwechselt wird, und erklärt, was jede Mengenstufe auf der Lieferantenseite verändert.
Bestellmenge definiert
In der kundenspezifischen Fertigung ist die Bestellmenge die Anzahl der Einheiten einer einzelnen Teilenummer, die Sie in einer Bestellung (PO) verbindlich zusagen. Sie ist ein Input, kein Ergebnis: Sie geben sie an, und der Lieferant erstellt das Angebot, den Produktionsplan und den Liefertermin darum herum.
Da kundenspezifische Teile nach Ihrer Zeichnung gefertigt werden, hat der Hersteller keine Bedarfshistorie, aus der er schätzen könnte. Die Bestellmenge ist die erste Zahl, die der Kalkulator verwendet, um zu entscheiden, welche Kostenannahmen gelten — wie die Rüstzeit amortisiert wird, welcher Produktionsweg wirtschaftlich ist, wie viel Material gekauft wird und wie die Prüfung durchgeführt wird. Sie in der RFQ-Phase richtig zu treffen, ist weit günstiger, als sie nach der Angebotserstellung zu korrigieren.
Beachten Sie den Umfang: eine Teilenummer, ein Abruf. Ein Programm, das 10.000 Einheiten pro Jahr in vier Lieferungen kauft, hat eine Bestellmenge von 2.500 — nicht 10.000.
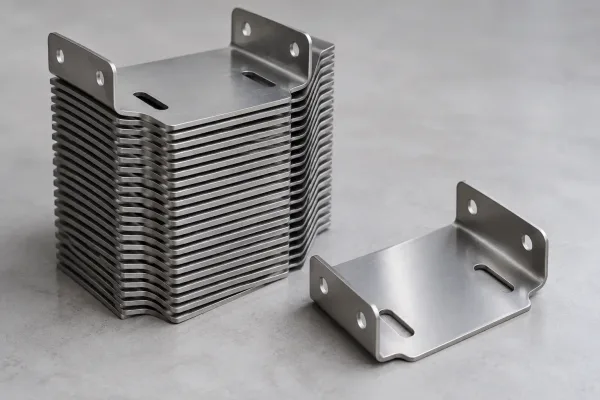
Eine Teilenummer, ein Abruf: ein einzelner Stapel identischer Halterungen als die in einer Bestellung verbindlich zugesagte Menge.
Bestellmenge vs. EOQ, MOQ und Jahresvolumen
Im B2B-Einkauf kursieren vier mengenbezogene Begriffe, und ihre Verwechslung ist teuer. Die folgende Tabelle zieht die Grenzen:
| Begriff | Definition | Festgelegt von | Was sie steuert |
|---|---|---|---|
| Bestellmenge | Teile, die in einer einzelnen PO für eine Teilenummer bestellt werden | Käufer | Dieses Angebot, dieser Produktionslauf, diese Lieferung |
| Wirtschaftliche Bestellmenge (EOQ) | Formelergebnis: die Auffüllmenge, die Bestell- plus Lagerhaltungskosten minimiert | Berechnet für Lagerbestand | Wiederauffüllung von Katalogartikeln — nicht anwendbar auf auftragsgefertigte Teile |
| Mindestbestellmenge (MOQ) | Die kleinste Menge, die ein Lieferant in einer Bestellung akzeptiert | Lieferant | Die Untergrenze, die Sie erreichen müssen, bevor ein Angebot existiert |
| Jahresvolumen | Gesamte vertraglich vereinbarte Teile pro Jahr über alle Abrufe hinweg | Einkäufer und Lieferant, per Vereinbarung | Rahmenpreisverhandlungen — nicht eine einzelne PO |
Eine EOQ-Berechnung setzt Wiederholungsbedarf für einen Lagerartikel voraus; kundenspezifische Blechteile haben weder das eine noch das andere. Der häufigere kaufmännische Fehler ist die Kalkulation gegen das Jahresvolumen: Ein Stückpreis, der für 50.000 Teile pro Jahr besprochen wird, bedeutet wenig, wenn Ihre erste PO über 500 Stück läuft, weil die Kosten hinter diesem Preis nie einem einzelnen Abruf zugeordnet wurden.
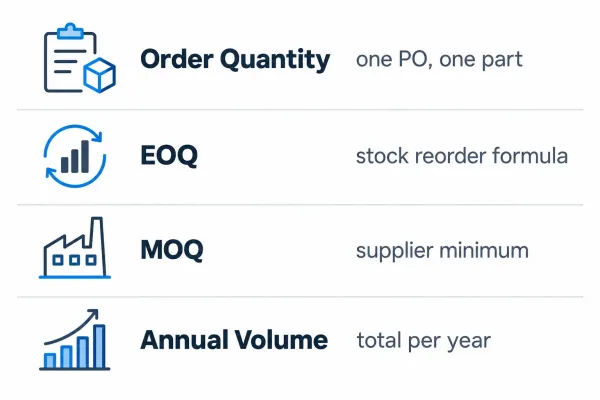
Vier Einkaufsbegriffe verglichen nach Definition, wer sie festlegt und was jeder steuert.
Wie die Bestellmenge Ihr Angebot prägt
Jedes kundenspezifische Angebot enthält Fixkosten: Maschinenrüstung, Entwicklung des Schneidprogramms, Erstmusterprüfung (FAI — eine dokumentierte Prüfung, dass das erste Teil der Zeichnung entspricht) und oft Vorrichtungs- oder Lehrenvorbereitung. Diese fallen einmal pro Produktionslauf an, unabhängig davon, wie viele Teile folgen.
Sie werden dann über die Bestellmenge verteilt. Eine 600setupandprogrammingburdenspreadover100partsadds6,00 pro Teil; die gleiche Belastung über 2.000 Teile adds $0,30. This is why unit prices fall in steps rather than smooth curves, and why suppliers quote in price tiers anchored to the quantity you declare.
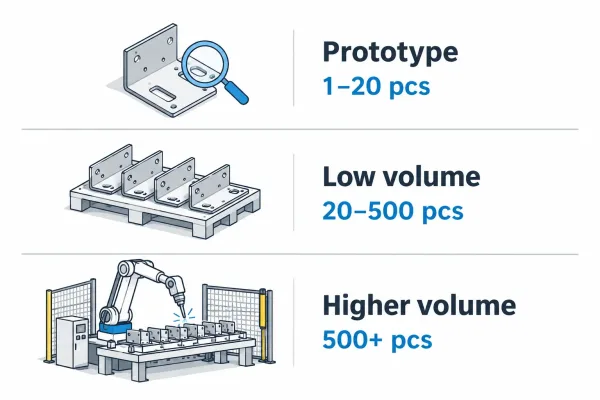
Der Stückpreis sinkt in Stufen mit steigender Bestellmenge, da fixe Rüstkosten auf mehr Teile verteilt werden.
Die Materialbeschaffung funktioniert genauso. Kleine Bestellungen werden möglicherweise zu einem Aufpreis aus Restblechen zugeschnitten, während größere Bestellungen ganze Bleche kaufen und Teile verschachteln — sie auf dem Blech anordnen, um Verschnitt zu minimieren — was die Materialkosten pro Einheit senkt.
Zwei Angebote sind nur bei gleicher Bestellmenge vergleichbar. Bevor Sie Angebote vergleichen, bestätigen Sie, dass jeder Lieferant die gleiche Menge, den gleichen Lieferplan und die gleiche Ersatzteilannahme zugrunde gelegt hat. Andernfalls messen die Stückpreise unterschiedliche Aufträge.
Wie die Bestellmenge den Produktionsweg bestimmt
Die Menge ändert nicht nur den Preis; sie ändert den Weg, den die Teile durch die Werkstatt nehmen. In der Praxis sortieren sich Aufträge in drei Bänder:
- Prototypen- und Musterstückzahlen (typischerweise 1–20 Teile). Die Arbeit läuft auf Engineering-Zeit: Laserschneiden, manuelles Biegen, Handschweißen, vollständige Erstmusterprüfung. Keine Werkzeugausstattung ist gerechtfertigt, und jedes Rüsten ist ein einmaliges Ereignis. Das Ziel ist die Designvalidierung, nicht der Stückpreis.
- Kleinserienproduktion (etwa 20–500 Teile). Standardwerkzeuge und wiederholbare Vorrichtungen kommen zum Einsatz, aber die Maschinen werden noch manuell beschickt, und Schweißen und Oberflächenbearbeitung laufen in Chargen. Die Kontrolle stützt sich auf die Erstmusterfreigabe, gefolgt von Prüfungen an jeder Chargengrenze.
- Höhere Stückzahlen (Hunderte bis Tausende von Teilen). Werkzeuginvestitionen — Gesenke, dedizierte Schneidverschachtelungen, Roboterschweißvorrichtungen — beginnen sich zu amortisieren, und die Kontrolle verschiebt sich von der Prüfung des ersten Teils zur statistischen Stichprobenprüfung während des Laufs. Revolverstanzen kann das Laserschneiden ersetzen, wo Trefferzahlen dedizierte Werkzeuge rechtfertigen; Roboterschweißen ersetzt manuelle Stationen, wo die Taktzeit es erfordert.
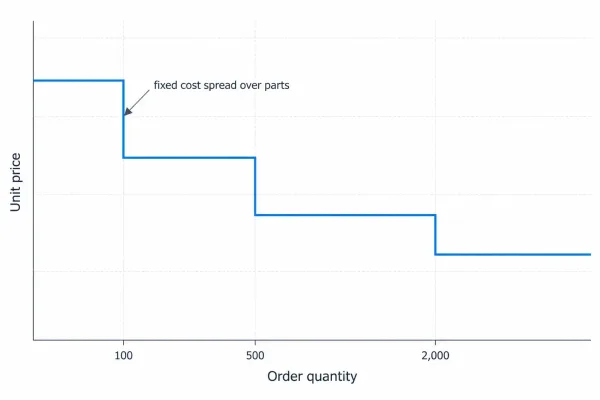
Aufträge teilen sich in drei Mengenbänder — Prototyp, Kleinserie und höhere Stückzahl — jeweils mit einem anderen Produktionsweg.
Eine Nuance hält dies ehrlich: Bei lasergeschnittenen, geformten Blechteilen ist der Werkzeugaufwand minimal, sodass eine höhere Menge hauptsächlich Arbeitseffizienz und sauberere Terminplanung bringt, statt einer anderen Maschine. Der Sprung zu teurer Werkzeugausstattung erfolgt, wenn das Bauteildesign selbst Stanzen oder Folgeverbundwerkzeuge unterstützt. Das DFM-Feedback (Design for Manufacturability), das Sie in der Angebotsphase erhalten, sagt normalerweise, auf welcher Seite dieser Grenze Ihr Teil liegt.
Wie die Bestellmenge die Lieferzeit beeinflusst
Die in der RFQ-Phase angegebene Lieferzeit geht von der genannten Bestellmenge aus. Ändern Sie die Menge, ändert sich der Zeitplan mit ihr, aus drei konkreten Gründen:
- Terminplanung. Die Maschinenstunden skalieren ungefähr mit der Teilezahl. Ein Auftrag über 5.000 Teile belegt die Laser- und Biegezellen länger und schiebt sein Startdatum hinter bereits in der Warteschlange befindliche Arbeit.
- Material. Größere Bestellungen können den Lagerbestand übersteigen und Distributor- oder Walzwerkbestellungen auslösen. Nicht-Standard-Güten oder -Dicken können Tage bis Wochen hinzufügen, bevor der Schnitt beginnt.
- Oberflächenbearbeitung. Pulverbeschichten, Galvanisieren und Lackieren laufen in Chargen — Gestelle und Becken. Größere Mengen erfordern mehr Ladungen, und Ladungen werden zusammen statt kontinuierlich geplant.
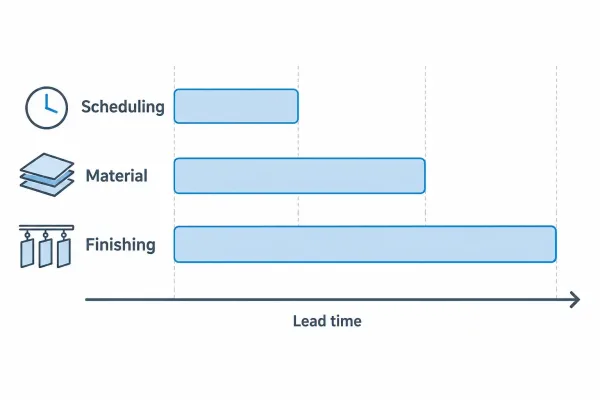
Die Lieferzeit setzt sich aus drei mengengesteuerten Faktoren zusammen: Maschinenterminplanung, Materialbeschaffung und Chargenoberflächenbearbeitung.
Die Aufteilung eines Auftrags in Lieferungen beseitigt diese Kosten nicht automatisch: Jede Lieferung verursacht erneut Rüst-, Materialhandhabungs- und Oberflächenbearbeitungsladungen. Wenn Sie mehrere Lieferungen planen, sagen Sie dies vor der Angebotserstellung, damit der Lieferant die Sequenz als Ganzes bepreisen und planen kann.
Bestellmenge in Ihrer RFQ angeben
Die meisten mengenbedingten Streitigkeiten gehen auf eine RFQ zurück, die eine Zahl ohne ihren Kontext angab. Um Angebote vergleichbar und die Produktion eindeutig zu halten, geben Sie Folgendes bei jeder RFQ an:
- Die Menge pro Teilenummer, pro Lieferung
- Den geplanten Lieferplan, falls Aufträge aufgeteilt werden (zum Beispiel 500 jetzt und 500 in Q3)
- Ob Teillieferungen akzeptabel sind und wer die zusätzliche Handhabung übernimmt
- Eine Ersatz- oder Überproduktionstoleranz für Tests und Schwund (ein übliches Muster sind 2–5% bei hochwertigen Gehäusen)
- Die akzeptable Mengentoleranz bei Lieferung — Unter- und Überlieferungsgrenzen
Jede Zeile entfernt eine Annahme, die der Lieferant sonst für Sie treffen würde, und jede stille Annahme ist ein Punkt, an dem zwei Lieferanten stillschweigend unterschiedliche Aufträge unter demselben Stückpreis anbieten können.
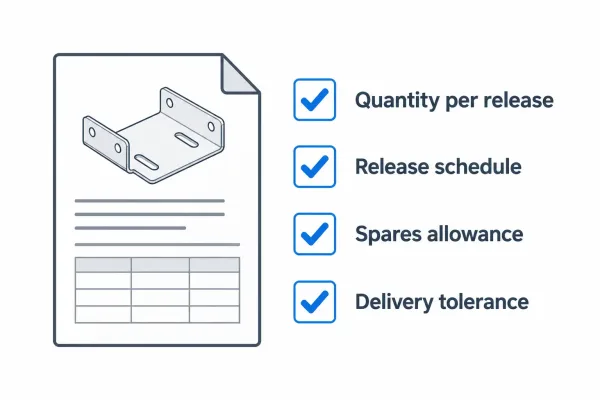
Die mengenspezifischen Felder, die auf einer RFQ anzugeben sind: Menge pro Lieferung, Lieferplan, Ersatztoleranz und Liefertoleranz.
Wichtige Erkenntnisse
- Die Bestellmenge ist die Teilezahl auf einer Bestellung — ein Input für das Angebot, nicht das Ergebnis einer Formel.
- Sie treibt den Preis durch Fixkostenamortisation, sodass sich Stückpreise in Stufen bei Mengenschwellen bewegen.
- Sie treibt den Produktionsweg durch Werkzeug- und Prozesskontrollentscheidungen, die sich nur bei bestimmten Stückzahlen amortisieren.
- Sie treibt die Lieferzeit durch Maschinenterminplanung, Materialbeschaffung und Chargenoberflächenbearbeitung.
- Im Zweifelsfall senden Sie die Zeichnung zusammen mit Ihrer Zielmenge und Ihrem Lieferplan; eine schnelle technische Prüfung beider ist schneller als drei Angebote abzugleichen, die auf unterschiedlichen Annahmen basieren.