Wenn eine Lieferung von Blechteilen mit einem Stapel von Endprüfprotokollen ankommt, ist es leicht anzunehmen, dass die Qualität durchgehend kontrolliert wurde. Oft war das nicht der Fall. Viele Teams behandeln die Prüfung immer noch als etwas, das erst nach Fertigstellung des Teils stattfindet. In der Blechfertigung ist diese Gewohnheit teuer.
Zwischenprüfung prüft Teile, während sie noch durch die Produktion laufen – nicht erst nach dem letzten Arbeitsschritt. Das Ziel ist nicht, häufiger zu prüfen, nur um des Prüfens willen. Es geht darum, Teile an den richtigen Prozessübergängen zu überprüfen, bevor eine kleine Abweichung zu Ausschuss, Nacharbeit oder einem verspäteten Liefertermin wird.
Dieser Glossareintrag erklärt, was die Prozessprüfung umfasst, wie sie sich von der Endprüfung und der Erstteilprüfung (FAI) unterscheidet, warum die frühe Fehlererkennung beim Blech eine größere Rolle spielt als die meisten annehmen, und was Einkäufer von einem Lieferanten verlangen können.
Was passiert, wenn Mängel zu spät entdeckt werden
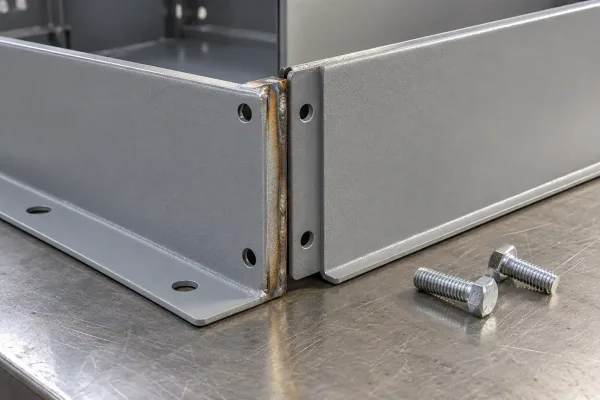
Bohrungsversatz nach dem Schweißen – in der Regel verursacht durch eine frühere Abweichung beim Schneiden oder Biegen.
Nehmen wir ein einfaches Umformteil. Das Laserschneiden lässt den Zuschnitt an einer Kante leicht übergroß. Das Biegen “funktioniert” noch, aber der Schenkel sitzt wenige Zehntelmillimeter vom Nennwinkel abweichend. Beim Schweißen wird der Halter dann mit der Seitenwand eines Gehäuses verbunden. Die Lochbilder stimmen nicht mehr überein. Die Baugruppe wird bei der Endkontrolle aussortiert.
Zu diesem Zeitpunkt sind die Kosten nicht mehr nur ein fehlerhafter Zuschnitt. Sie umfassen bereits umgeformte Teile, die dem Los zugeordnet sind, Schweißnacharbeit an Baugruppen, die zuvor noch akzeptabel aussahen, Beschichtungen oder Hardware, die nach der fehlerhaften Umformung montiert wurden, Terminverzug, während Ersatzteile produziert werden, sowie Streitigkeiten darüber, wer die Nacharbeit trägt. [[HG:3]] Den Biegewinkel nach der Umformung – vor dem Schweißen – zu prüfen, hätte die Fehlerkette gestoppt. Das ist die operative Begründung für die Inprozessprüfung: keine Papierarbeit um ihrer selbst willen, sondern das Unterbrechen von Fehlern, bevor spätere Operationen sie festschreiben.
Das Finden des Biegewinkels nach dem Umformen – vor dem Schweißen – hätte die Kette gestoppt. Das ist der operative Fall für die In-Prozess-Prüfung: nicht Papierkram um seiner selbst willen, sondern das Unterbrechen von Fehlern, bevor spätere Vorgänge sie festschreiben.
Was Prozessprüfung bedeutet
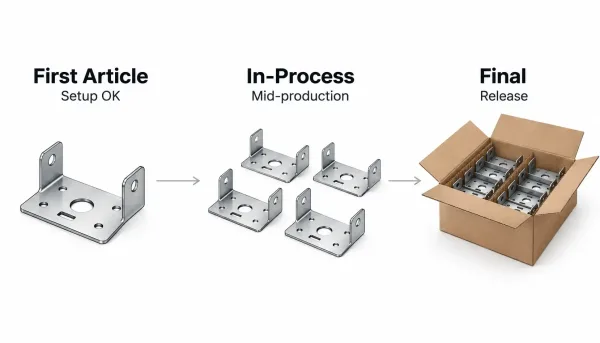
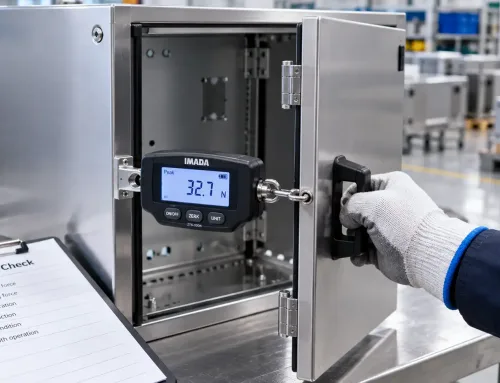
Die Erstbemusterung validiert die Einrichtung, die Inprozessprüfung steuert die Fertigung, die Endkontrolle bestätigt die Freigabe.
Die Inprozessprüfung ist eine Qualitätsprüfung, die während der Fertigung an definierten Punkten im Prozessablauf an noch nicht fertiggestellten Teilen durchgeführt wird. Sie beantwortet eine andere Frage als die Endkontrolle.
Die folgende Tabelle trennt die drei Stufen, die in Anfragen und Qualitätsplänen häufig vermischt werden.
| Phase | Hauptfrage | Typischer Zeitpunkt | Was ein bestanden bedeutet |
|---|---|---|---|
| Erstmusterprüfung (FAI) | Erzeugt diese Einrichtung ein konformes Erstteil? | Erstteil oder Erstlauf nach Einrichtänderung | Einrichtung, Werkzeug und Programm sind für den weiteren Betrieb in Ordnung |
| Zwischenprüfung | Liegen die Teile während der laufenden Produktion noch innerhalb der Spezifikation? | Nach kritischen Operationen, in Intervallen oder nach Prozessänderungen | Der aktuelle Prozess ist stabil; die Teile können zur nächsten Operation übergehen |
| Endprüfung | Erfüllen die fertigen Teile die Freigabeanforderungen? | Nach allen Fertigungsoperationen | Die Teile dürfen versandt oder abgenommen werden |
Die Erstbemusterung validiert den Start. Die Inprozessprüfung steuert die Mitte. Die Endkontrolle bestätigt das Ende. Wer sich nur auf den letzten Schritt verlässt, lässt die gesamte Mitte unkontrolliert.
Bei Blecharbeiten umfassen Prozesskontrollen in der Regel eine Kombination aus Maßmerkmalen (Lochpositionen, Biegewinkel, Flanschlängen), Oberflächenbeschaffenheit (Grate, Kratzer, Beschichtungsfehler), Montageeignung (Passung, Befestigungselemente, Schweißnahtbild vor der Endbearbeitung) und Prozessnachweisen, dass der erforderliche Vorgang tatsächlich durchgeführt wurde.
Wie sich Fehler über Blechbearbeitungsschritte hinweg aufsummieren
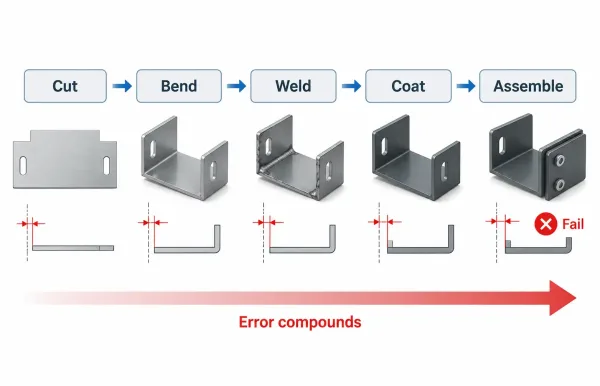
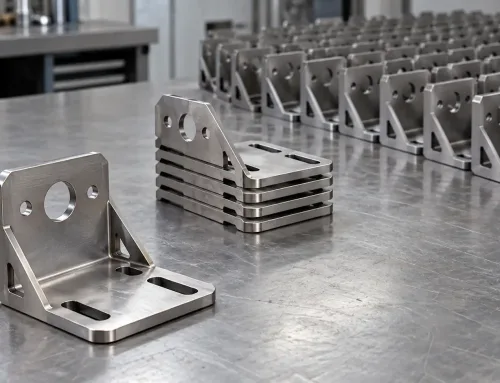
Ein kleiner Versatz beim Schneiden wächst durch nachfolgende Vorgänge an und führt bei der Endmontage zum Fehler.
Blechteile werden als Abfolge aufgebaut. Jeder Vorgang übernimmt das Ergebnis des vorherigen als Eingabe. Wenn ein früher Schritt abweicht, korrigieren ihn spätere Schritte nicht – sie bauen darauf auf.
Eine typische Fertigungskette sieht so aus:
- Schneiden / Stanzen — Rohteilgeometrie und Lochbild
- Umformen / Biegen — Winkel, Flansche, Prägezüge
- Fügen — Schweißen, Nieten oder Schraubelemente
- Oberfläche — Entgraten, Beschichten, Galvanisieren oder Polieren
- Montieren / Verpacken — Passende Teile, Etiketten, Endpräsentation
Ein Rohteilversatz von 0,3 mm mag nach dem Schneiden harmlos wirken. Nach dem Biegen verschiebt er einen Flansch. Nach dem Schweißen verschiebt er eine Passfläche. Nach dem Beschichten fügt die Schichtdicke einen weiteren kleinen Versatz hinzu. Bei der Endprüfung kann die Summe der Abweichungen eine funktionale Toleranz überschreiten, die nach dem Schneiden oder Umformen noch im grünen Bereich gewesen wäre.
Deshalb sind Kontrollen an kritischen Vorgängen wichtiger als “häufiger prüfen”. Die relevante Frage lautet: An welchen Übergängen hört ein Fehler auf, korrigierbar zu sein, und beginnt er, teuer zu werden? In den meisten Blechprogrammen liegen diese Übergänge nach dem Schneiden, nach dem Umformen, nach dem Schweißen sowie vor dem Beschichten oder der Endmontage.
Kritische Prüfpunkte und worauf es ankommt
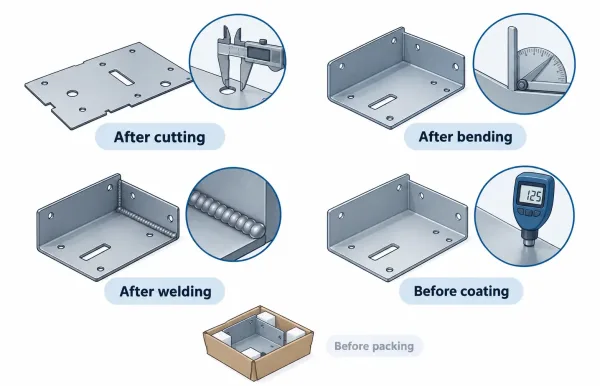
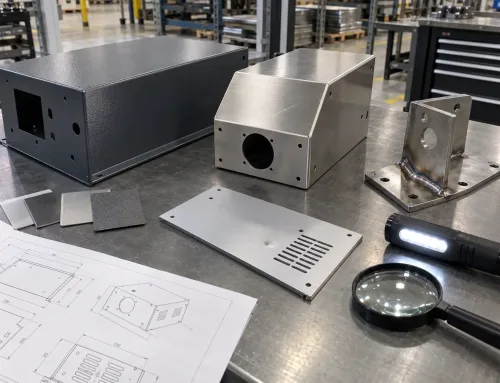
Hochwertige Kontrollen finden nach dem Schneiden, nach dem Biegen, nach dem Schweißen und vor dem Beschichten statt.
Die Inprozessprüfung ist dann am wirkungsvollsten, wenn sie an das Prozessrisiko gekoppelt ist und nicht nur einem allgemeinen Plan folgt. Zeit- oder mengenbasierte Intervalle helfen, Abweichungen zu erkennen, doch die wertvollsten Kontrollen liegen an spezifischen Vorgangsgrenzen.
Nach dem Schneiden und Stanzen
Kontur des Zuschnitts, kritische Lochdurchmesser und Abstände sowie die Übereinstimmung der Entgratung mit der Zeichnung bestätigen. Ein fehlerhaftes Verschachtelungsprogramm oder ein verschlissener Stempel kann eine ganze Charge innerhalb weniger Minuten beeinträchtigen. Hier einzugreifen schützt jeden nachfolgenden Fertigungsschritt.
Nach dem Biegen und Umformen
Biegewinkel, Flanschlängen und Ausrichtung der umgeformten Merkmale gegen das Abwicklungsprofil und das 3D-Modell prüfen. Das Biegen ist einer der häufigsten Punkte, an denen Prozessdaten verhindern, dass eine Charge zu einem größeren Verschrottungsproblem wird.
Nach dem Schweißen oder Fügen
Fügestelle, Verzug und Passung prüfen, bevor Schleifen, Beschichten oder der Einbau von Normteilen die Geometrie verdecken. Schweißverzug, der vor der Endbearbeitung grenzwertig ist, kann nach dem Lackieren oder nach der Montage auf eine bearbeitete Fläche inakzeptabel werden.
Vor der Oberflächenbehandlung
Oberflächenreinheit, verbleibende Grate und Maße prüfen, die durch die Beschichtung verändert werden. Pulverbeschichtung, Eloxieren und Galvanisieren erhöhen die Schichtdicke. Wenn ein kritisches Loch oder eine Kante maskiert oder beeinflusst wird, gehört die Prüfung an diese Stelle – nicht erst in die Endkontrolle.
Vor der Endmontage oder Verpackung
Normteile, Gewindequalität, Beschriftungen und Schnittstellen bestätigen, die der Kunde sehen oder nutzen wird. Solange das Teil nicht freigegeben ist, handelt es sich noch um eine Zwischenkontrolle; es ist der letzte kostengünstige Zeitpunkt für Korrekturen.
Art der Merkmale und Stichprobenumfang sollten sich nach Zeichnung, Risiko und Losgröße richten. Ein Gehäuseblech in hoher Stückzahl kann Intervallprüfungen des Biegewinkels alle N Teile erfordern. Ein Einzelstück als Schweißbaugruppe kann eine 100%-Prüfung der Passung nach dem ersten Fügevorgang erfordern.
Musterläufe im Vergleich zu Produktionschargen
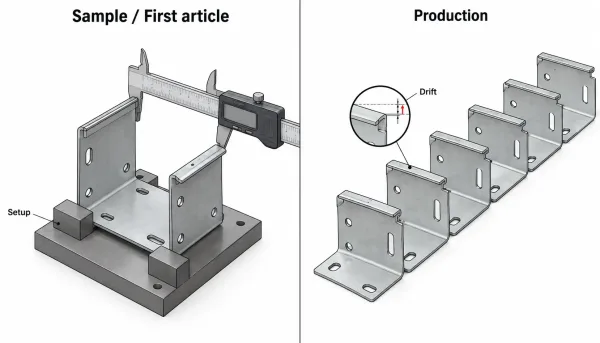
Muster dienen der Prozesseinrichtung; in der Serienfertigung werden Intervall- oder ereignisbasierte Prüfungen eingesetzt, um Drift frühzeitig zu erkennen.
Die Prioritäten der Zwischenprüfung ändern sich je nach Fertigungsstadium.
Bei Musterfertigung oder Erstteilen liegt der Schwerpunkt auf der Gültigkeit der Prozesseinrichtung: Stimmt das programmierte Abwicklungsprofil mit der Revision überein? Erzeugen die Biegeabzüge die vorgesehenen Winkel? Passt die erste geschweißte Baugruppe zu den Passungsteilen? Dokumentationen aus dieser Phase werden von Einkäufern oft später als Nachweis angefordert, dass der Prozess qualifiziert war.
Während der Produktion verlagert sich der Schwerpunkt auf Stabilität und Drift. Werkzeugverschleiß, Materialchargenwechsel, Bedienerwechsel und Termindruck äußern sich in einer schleichenden Verschiebung – Bohrpositionen wandern, Biegewinkel öffnen oder schließen sich, Schichtdicken variieren. Intervall- und ereignisbasierte Prüfungen dienen dazu, diese Bewegung zu erfassen, bevor ein Behälter gefüllt ist.
Ereignisbasierte Auslöser verdienen besondere Aufmerksamkeit. Ein Werkzeugwechsel, ein Materialchargenwechsel, ein Maschinenunfall oder eine Zeichnungsänderung sollten die Inprozessprüfungen neu starten oder verschärfen. Viele entgangene Fehler entstehen in der Lücke nach “es hat sich etwas geändert”, aber bevor jemand die nächsten Teile als zusätzlich zu prüfend einstuft.
Wie Einkäufer Prozessprüfung spezifizieren können
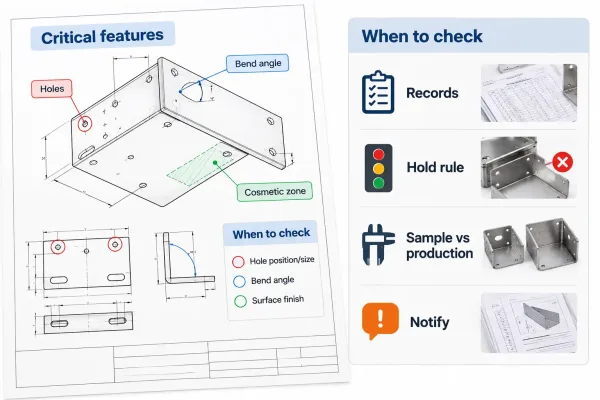
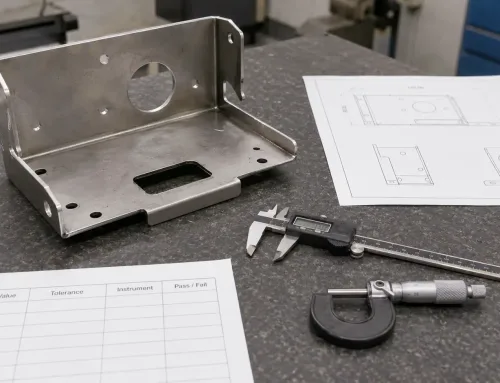
Legen Sie kritische Merkmale, Prüfzeitpunkte, Aufzeichnungen und Sperregeln fest, bevor die Produktion beginnt.
Einkäufer müssen den Prüfplan der Firma nicht selbst entwerfen. Sie müssen jedoch definieren, was “kontrolliert” für die Teile bedeutet, die sie kaufen. Mehrdeutigkeit an dieser Stelle ist eine häufige Ursache für Streitigkeiten über Nacharbeit.
Praktische Schritte für die Anfrage- und Bestellunterlagen:
- Kennzeichnen Sie kritische Merkmale auf der Zeichnung. Markieren Sie Bohrbilder, Biegewinkel, Dichtflächen und Optikzonen, die über Zwischenoperationen hinweg eingehalten werden müssen – nicht nur am Ende.
- Geben Sie an, wann Prüfungen durchzuführen sind, nicht nur, was zu messen ist. Zum Beispiel: “Biegeangle nach dem Umformen und vor dem Schweißen am ersten Stück und alle 25 Stück geprüft” oder “Keine Beschichtung, bevor die Maßprüfung des Bohrbildes dokumentiert ist.”
- Definieren Sie die erwarteten Aufzeichnungen. Eine einfache Inprozessaufzeichnung sollte Teile- oder Chargenidentität, Operation, gemessenes Merkmal, Ergebnis sowie Bediener oder Datum ausweisen.
- Einigen Sie sich auf Reaktionsregeln. Was passiert, wenn eine Prüfung fehlschlägt? Charge sperren, sortieren, innerhalb einer festgelegten Zeit benachrichtigen und vor dem Fortfahren eine Freigabe einholen. Prozessprüfung ohne Reaktionsregel ist nur Papierkram.
- Trennen Sie Muster- und Serienerwartungen. Erstmusterprüfberichte sind nicht dasselbe wie laufende Inprozesskontrolle. Beides sollte im Qualitätsplan für nicht-triviale Aufträge enthalten sein.
Verwenden Sie diese Checkliste bei der Prüfung eines RFQ- oder PO-Pakets:
- Kritische Maße und Optikzonen sind auf der Zeichnung gekennzeichnet
- Erforderliche Inprozess-Prüfpunkte sind je Operation aufgeführt
- Stichprobenumfang oder -häufigkeit sind angegeben, wenn das Risiko dies rechtfertigt
- Prüfprotokolle und deren Aufbewahrung sind definiert
- Regeln für die Meldung von Nonconformances und die Sperrung sind definiert
- Stichproben-/FAI-Anforderungen sind von den Produktionsprüfungen getrennt
Wichtige Erkenntnisse
- Die Inprozessprüfung überprüft Teile während während der Produktion an definierten Prozesspunkten; sie ist nicht dasselbe wie Endprüfung oder FAI.
- Fehler im Blechbau verstärken sich über Schneiden → Umformen → Fügen → Oberflächenbehandlung. Frühe Prüfungen sind günstiger als späte Ausschussbildung.
- Die wertvollsten Prüfpunkte liegen in der Regel nach dem Schneiden, nach dem Umformen, nach dem Schweißen und vor der Beschichtung oder Montage.
- Probeläufe weisen die Einrichtung nach; Produktionsläufe steuern die Drift. Beide benötigen explizite Anforderungen.
- Einkäufer reduzieren Streitigkeiten, indem sie Prüfpunkte, Protokolle und Reaktionsregeln in Zeichnungen und Kaufunterlagen aufnehmen.
FAQs
Für beste Ergebnisse, betrachten Sie die Zwischenprüfung als Teil der technischen Definition des Teils und nicht als optionale Gewohnheit des Lieferanten. Kennzeichnen Sie die Merkmale, die über Umformung und Fügung hinweg einzuhalten sind, legen Sie die Prüfpunkte und Aufzeichnungen vor Produktionsbeginn fest, und prüfen Sie die Musterbelege, bevor die Charge freigegeben wird. Wenn diese drei Punkte klar sind, wird die Endprüfung zur Bestätigung und nicht mehr zum ersten echten Qualitätstor.
Wenn Sie Prüfanforderungen für kundenspezifische Blechteile definieren, kann unser Engineering-Team Ihre Zeichnungen prüfen und aufzeigen, welche Prozessprüfpunkte für Ihre Geometrie und Ihren Oberflächenaufbau typischerweise relevant sind – bevor die RFQ herausgeht.