Abnahmekriterien sind die im Voraus festgelegten, messbaren Bedingungen, die ein gefertigtes Teil erfüllen muss, bevor es für den Versand freigegeben wird. Sie übersetzen die Konstruktionsabsicht eines Teils in konkrete Pass/Fail-Regeln, die Prüfer an definierten Kontrollpunkten anwenden — und verwandeln subjektive Ermessensentscheidungen in objektive, dokumentierte Entscheidungen.
Was sind Akzeptanzkriterien?
In der Fertigung definieren Akzeptanzkriterien, wie “gut genug” für ein bestimmtes Teil aussieht. Sie sind nicht dasselbe wie Spezifikationen. Eine Spezifikation beschreibt, was ein Teil sein soll — seine Abmessungen, sein Material und seine Oberfläche. Akzeptanzkriterien beschreiben, wie festgestellt wird, ob das Teil diese Spezifikation tatsächlich erfüllt — welche Messungen durchzuführen sind, welche Prüfmethoden und -instrumente zu verwenden sind und welcher Wertebereich akzeptabel ist.
Zum Beispiel könnte eine Spezifikation einen Lochdurchmesser von 10 mm vorschreiben. Die Akzeptanzkriterien würden festlegen, dass der gemessene Durchmesser zwischen 9,95 mm und 10,05 mm, liegen muss, gemessen mit einem Bolzenlehre oder Koordinatenmessgerät (KMG), bei einer definierten Prüfhäufigkeit.
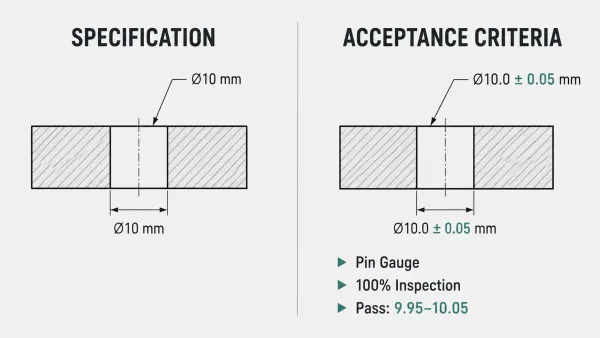
Ein technisches Vergleichsdiagramm, das den Unterschied zwischen einer Spezifikation (“Lochdurchmesser 10 mm”) und den zugehörigen Akzeptanzkriterien (“10,0 ± 0,05 mm, Bolzenlehre, 100%-Prüfung”) veranschaulicht und zeigt, wie jedes auf einer Zeichnung dokumentiert wird.
Diese Unterscheidung ist wichtig, weil Spezifikationen ohne Akzeptanzkriterien Raum für Interpretation lassen. Wenn ein Käufer und ein Hersteller uneinig darüber sind, ob ein Teil akzeptabel ist, liegt die Ursache fast immer in einer Lücke zwischen dem, was spezifiziert wurde, und dem, was tatsächlich als bestehbar definiert wurde.
Attributkriterien vs. variable Kriterien
Akzeptanzkriterien in der Fertigung fallen in zwei Kategorien, und der gewählte Typ beeinflusst, wie Teile geprüft werden und welches statistische Vertrauen erforderlich ist.
Attributkriterien erzeugen ein binäres Ergebnis — konform oder nicht konform, bestanden oder nicht bestanden. Sie gelten für Merkmale, die nicht sinnvoll auf einer kontinuierlichen Skala gemessen werden können. Beispiele sind die Oberflächenbeschaffenheitsklassifizierung (glatt vs. strukturiert), das Vorhandensein von Etiketten oder ob eine Schweißnaht durchgehend oder unterbrochen ist. Ein Prüfer klassifiziert jede Einheit anhand eines definierten Standards, ohne einen numerischen Wert zu erfassen.
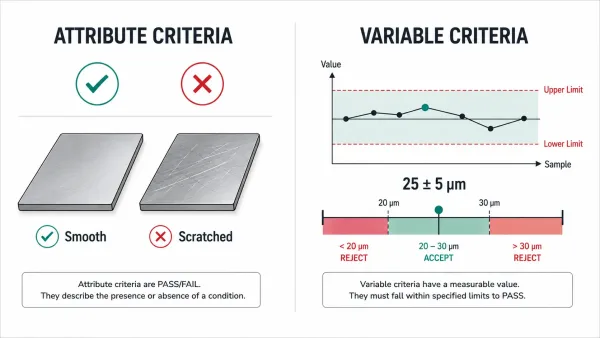
Ein technisches Vergleichsdiagramm, das Attributkriterien (binäre Pass/Fail-Entscheidung) auf der linken Seite und variable Kriterien (numerische Messung gegen einen Toleranzbereich) auf der rechten Seite zeigt, mit repräsentativen Beispielen für jeden Typ.
Variable Kriterien erzeugen eine gemessene Zahl, die mit einem Spezifikationsbereich verglichen wird. Dimensionale Toleranzen (±0,1 mm), Härtewerte (HRC 58–62) und Beschichtungsdicke (25 ± 5 μm) sind alles variable Kriterien. Da variable Daten statistisch analysiert werden können, ermöglichen sie die Verwendung von Prozessfähigkeitsindizes (Cpk) und Stichprobenplänen, die die Prüfkosten senken und gleichzeitig das Vertrauen in die Losqualität aufrechterhalten.
Die meisten Blechteile erfordern eine Mischung aus beiden Typen. Lochdurchmesser und Biegewinkel werden typischerweise durch variable Kriterien kontrolliert, während visuelle Defekte (Kratzer, Dellen, Verfärbungen) nach Attributkriterien beurteilt werden.
Woher Akzeptanzkriterien stammen
Akzeptanzkriterien entstehen nicht aus dem Nichts. Sie stammen aus drei Quellen, und eine gut vorbereitete Zeichnung wird alle zutreffenden referenzieren.
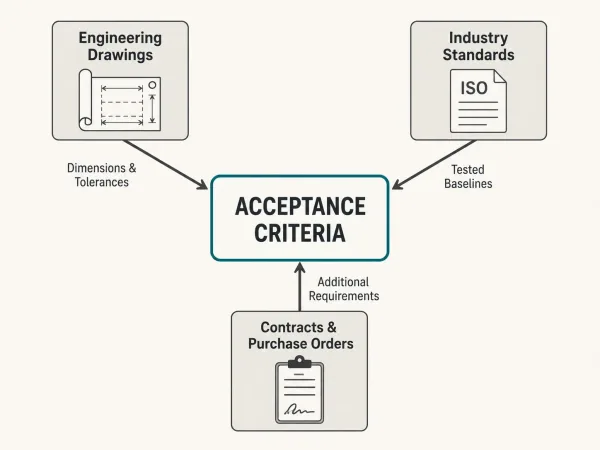
Ein strukturiertes Diagramm, das die drei Ursprünge von Akzeptanzkriterien in der Fertigung veranschaulicht — technische Zeichnungen, Industrienormen und Verträge/Bestellungen — jeweils verbunden mit einem zentralen “Akzeptanzkriterien”-Block.
Technische Zeichnungen sind die primäre Quelle. Wenn ein Ingenieur eine Abmessung mit einer Toleranz spezifiziert — sagen wir, 50,0 ± 0,2 mm — ist diese Toleranz ein Akzeptanzkriterium. Der Schriftkopf der Zeichnung definiert oft Standardtoleranzen für Abmessungen ohne explizite Werte, und Hinweise können spezifische Prüfmethoden oder Normen referenzieren.
Industrienormen bieten getestete Grundlagen, auf die sich sowohl Käufer als auch Hersteller beziehen können. Gängige Normen sind ISO 2768 für allgemeine Toleranzen, ASTM A36 für mechanische Eigenschaften von Kohlenstoffstahl, ISO 5817 für Schweißqualitätsstufen und ASTM B117 für Salzsprühnebel-Korrosionstests. Das Referenzieren einer Norm auf der Zeichnung beseitigt Mehrdeutigkeit — beide Parteien wissen genau, was “akzeptabel” bedeutet.
Verträge und Bestellungen fügen manchmal Anforderungen hinzu, die über das hinausgehen, was die Zeichnung spezifiziert. Ein Käufer könnte einen Erstmusterprüfbericht (FAI), spezifische Verpackungsmethoden oder eine engere Toleranz als die Norm erlaubt verlangen. Diese vertraglichen Anforderungen werden Teil der Akzeptanzkriterien und sollten zusammen mit der Zeichnung dokumentiert werden, um Verwirrung während der Produktion zu vermeiden.
Was Akzeptanzkriterien bei Blechteilen abdecken
Für Käufer und Ingenieure, die kundenspezifische Blechfertigung, beschaffen, erstrecken sich Akzeptanzkriterien typischerweise über fünf Dimensionen. Zu verstehen, was jeder Bereich abdeckt, hilft sicherzustellen, dass nichts Kritisches auf der Zeichnung undefiniert bleibt.
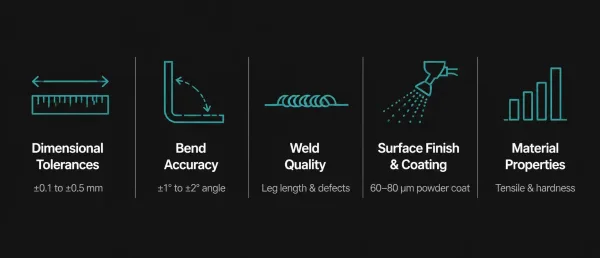
Eine strukturierte Infografik, die die fünf Schlüsseldimensionen von Abnahmekriterien für gefertigte Blechteile darstellt, jeweils mit einem repräsentativen Symbol und einer kurzen Beschreibung.
Maßtoleranzen steuern lineare Maße (Länge, Breite, Höhe), Bohrungspositionen und -durchmesser sowie Ausschnittprofile. Für Blechteile, die durch Laserschneiden oder Stanzen hergestellt werden, sind Maßtoleranzen von ±0,1 mm bis ±0,5 mm üblich, abhängig vom Verfahren und der Materialdicke.
Biegegenauigkeit umfasst den Biegewinkel (typischerweise ±1° bis ±2°), den Biegeradius und die resultierende Schenkellänge. Biegetoleranzen werden durch Materialtyp, Dicke und das Biegeverfahren (Luftbiegen, Prägebiegen oder Einprägen) beeinflusst. Eine auch nur leicht abweichende Biegung kann zu Montagekonflikten führen oder das Teil schwächen.
Schweißqualität wird durch die Schweißnahtgröße (Schenkellänge, Kehlnahtdicke), das Erscheinungsbild (Gleichmäßigkeit, Spritzer) und zulässige Fehler (Porosität, Einbrandkerben, unvollständige Verschmelzung) definiert. Normen wie AWS D1.1 (Baustahl) oder ISO 5817 (Schmelzschweißen) klassifizieren die Schweißqualität in Stufen — und die Zeichnung sollte angeben, welche Stufe gilt.
Oberflächenbeschaffenheit und Beschichtung Anforderungen umfassen Beschichtungstyp und -dicke (z. B. Pulverbeschichtung bei 60–80 μm), Haftung (gemessen durch Gitterschnittprüfung nach ASTM D3359), Farbabstimmung und Korrosionsbeständigkeit (oft validiert durch Salzsprühnebeltest nach ASTM B117). Für Teile, die eine bestimmte Oberflächenrauheit erfordern, sollten Ra-Werte (z. B. Ra 0,8 μm) auf der Zeichnung angegeben werden.
Materialeigenschaften umfassen die chemische Zusammensetzung und mechanische Eigenschaften wie Zugfestigkeit, Streckgrenze und Härte. Diese werden typischerweise durch Werkszeugnisse des Materiallieferanten verifiziert, und die Zeichnung sollte die anwendbare Materialnorm referenzieren (z. B. ASTM A240 für Edelstahl, EN 10025 für Baustahl).
Wenn Akzeptanzkriterien fehlen oder unklar sind
Die teuersten Probleme bei der Beschaffung von Sonderteilen entstehen selten durch schlechte Fertigung — sie entstehen durch unklare Erwartungen. Wenn eine Zeichnung keine Abnahmekriterien definiert, muss der Hersteller auf Branchennormen oder interne Fertigungsqualitätsanforderungen. zurückgreifen. Diese Standardwerte sind oft angemessen, aber es ist nicht garantiert, dass sie mit den Vorstellungen des Käufers übereinstimmen.
Die Konsequenzen sind vorhersehbar. Teile werden produziert, versandt und dann bei der Wareneingangsprüfung zurückgewiesen, weil der Käufer eine engere Toleranz, eine andere Oberflächenbeschaffenheit oder eine bestimmte Prüfmethode erwartet hat, die nie kommuniziert wurde. Das Ergebnis ist ein Kreislauf aus Nacharbeitsanforderungen, Lieferverzögerungen und Kostenüberschreitungen, die mit ein paar Zeilen auf der Zeichnung hätten vermieden werden können.
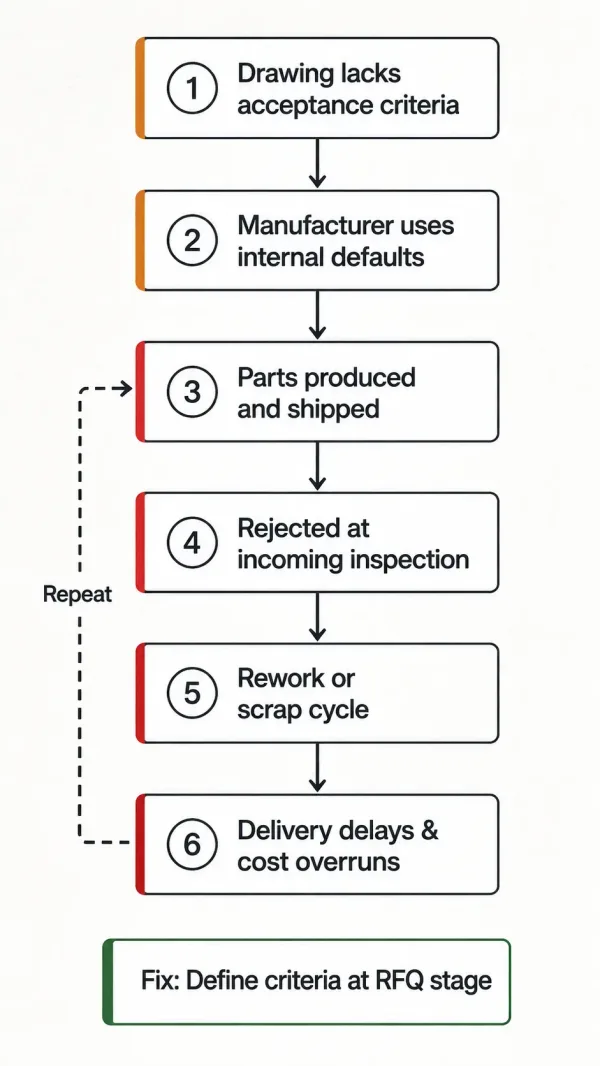
Ein Flussdiagramm, das den negativen Kreislauf veranschaulicht, der entsteht, wenn Abnahmekriterien auf einer Zeichnung undefiniert sind — von unklaren Spezifikationen über Fertigungsstandardwerte, Versand, Zurückweisung bei der Wareneingangsprüfung, Nacharbeit und Lieferverzögerungen.
Dies gilt insbesondere für Kleinserien- oder Prototypen-Blechprojekte, bei denen die Kosten einer einzelnen nachgearbeiteten Charge den ursprünglichen Auftragswert übersteigen können. Zeit in die Definition von Abnahmekriterien vor der Angebotsphase zu investieren — nicht erst nach Ankunft der Teile — ist eine der effektivsten Möglichkeiten, das Beschaffungsrisiko zu reduzieren.
Wie man Akzeptanzkriterien auf seinen Zeichnungen spezifiziert
Wenn Ihre Zeichnung derzeit auf allgemeine Hinweise wie “Teile müssen Qualitätsstandards erfüllen” setzt, liefert sie nicht genügend Informationen. Hier sind fünf Schritte, um Ihre Abnahmekriterien umsetzbar zu machen.
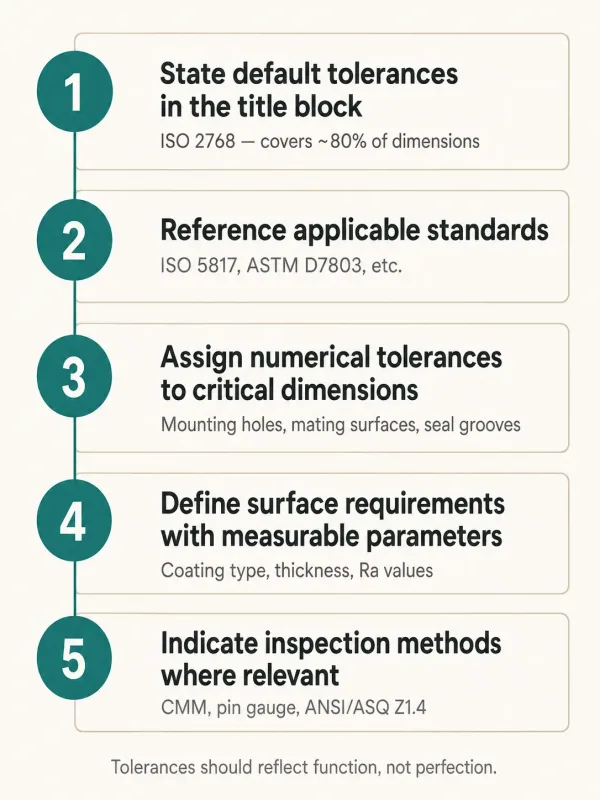
Ein fünfstufiger visueller Leitfaden, der veranschaulicht, wie Abnahmekriterien auf technischen Zeichnungen spezifiziert werden — von der Definition von Schriftfeldtoleranzen bis zur Angabe von Prüfmethoden.
Geben Sie Standardtoleranzen im Schriftfeld an. Definieren Sie das Toleranzband für Maße, die keine individuelle Bemaßung tragen. Übliche Wahlmöglichkeiten folgen ISO 2768 (Fein- oder Mittelklasse) oder einer unternehmensspezifischen Norm. Dieser einzelne Schritt beseitigt Unklarheiten für etwa 80 % der Maße auf einer typischen Blechzeichnung.
Referenzieren Sie anwendbare Normen. Wenn ein Teil eine bestimmte Materialgüte, Schweißqualitätsstufe oder Beschichtungsspezifikation erfüllen muss, zitieren Sie die Normnummer und Ausgabe direkt auf der Zeichnung. Zum Beispiel: “Schweißqualität nach ISO 5817, Klasse B” oder “Pulverbeschichtung nach ASTM D7803, 60–80 μm.”
Weisen Sie kritischen Maßen numerische Toleranzen zu. Für Merkmale, die direkt Passung, Funktion oder Sicherheit beeinflussen — wie Montagelochpositionen, Passflächen oder Dichtungsnuten — geben Sie explizite Toleranzen an, anstatt sich auf den Schriftfeldstandard zu verlassen. Engere Toleranzen sind teurer in der Herstellung, daher sollten Sie sie nur dort anwenden, wo die Funktion es erfordert.
Definieren Sie Oberflächenanforderungen mit messbaren Parametern. Anstatt “gute Oberflächenbeschaffenheit” zu schreiben, geben Sie Beschichtungstyp, Dickenbereich, Haftungsmethode und etwaige Umgebungstests an (Salzsprühstunden, UV-Belastung). Für blanke Metalloberflächen geben Sie den Ra-Wert und die Messmethode an.
Geben Sie Prüfmethoden an, wo relevant. Wenn ein Maß mit einem bestimmten Instrument (KMG, Bolzenlehre, optischer Komparator) oder in einer bestimmten Häufigkeit (100 % Prüfung vs. Stichprobenprüfung nach ANSI/ASQ Z1.4) verifiziert werden muss, geben Sie dies auf der Zeichnung an. Dies stellt sicher, dass der Prüfprozess des Herstellers Ihren Erwartungen entspricht.
Ein abschließender Hinweis: Abnahmekriterien sollten die Funktion widerspiegeln, nicht Perfektion. Wenn ein Maß kosmetisch ist und keinen Einfluss auf die Montage hat, reduziert eine weitere Toleranz die Kosten ohne Qualitätseinbußen. Reservieren Sie enge Toleranzen für Merkmale, die wirklich wichtig sind.
FAQs
Wenn Ihre aktuellen Zeichnungen keine definierten Abnahmekriterien enthalten — oder wenn Sie unsicher sind, ob Ihre bestehenden Spezifikationen ausreichend sind — kann unser Engineering-Team Ihre Teile vor der Angebotserstellung prüfen. Eine schnelle DFM-Prüfung in der RFQ-Phase verhindert oft wochenlanges Hin und Her später in der Produktion.