Arten von Prüfstandards in der Blechfertigung
Internationale und industrielle Standards
Die meisten Prüfstandards für Blechkonstruktionen basieren auf weithin anerkannten technischen Rahmenwerken.
- ISO 2768 definiert allgemeine Toleranzen für lineare und winklige Maße.
- ASTM-Standards decken Materialeigenschaften ab. Zum Beispiel, ASTM A1008 gilt für kaltgewalztes Stahlblech, ASTM A240 gilt für Edelstahlblech und -platten, und ASTM B209 gilt für Aluminium- und Aluminiumlegierungsblech und -platten.
- AWS D9.1, AWS D1.1 und ISO 5817 bieten detaillierte Abnahme- und Ablehnungskriterien für Schweißfehler wie Porosität, Einbrandkerben und Bindefehler.
Diese internationalen Standards bieten eine Grundlage für Prüfanforderungen. Fertigungsbetriebe, die globale Kunden bedienen, müssen oft mehrere Standardsysteme gleichzeitig verstehen und einhalten.
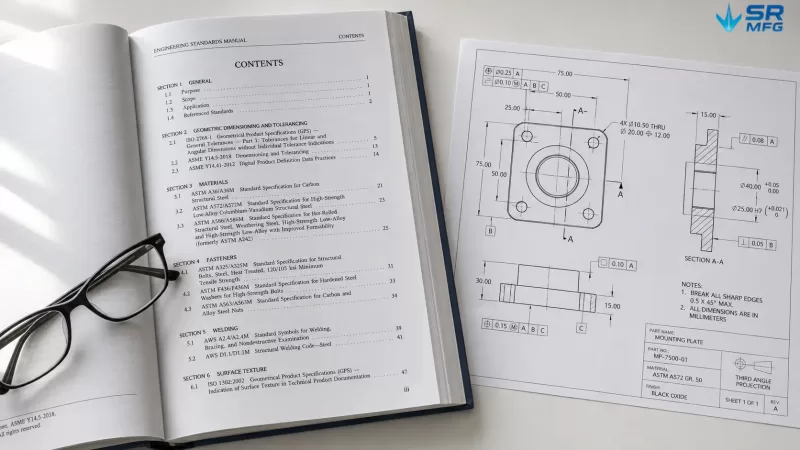
Internationale Standards wie ISO 2768 und ASTM-Spezifikationen dienen als technische Grundlage, auf der projektspezifische Prüfkriterien aufgebaut werden.
Unternehmensstandards und projektspezifische Standards
Einige OEM-Blechfertigungsprojekte erfordern Prüfstandards, die über internationale Anforderungen hinausgehen. Zum Beispiel kann ein europäischer Automobilkunde Grenzmuster zur Klassifizierung von Oberflächenfehlern verlangen, mit strengeren visuellen Abnahmekriterien als denen, die durch ISO- oder ASTM-Standards definiert sind.
Eingangsprüfung, Zwischenprüfung und Endprüfung
Prüfstandards werden in drei Schlüsselphasen angewendet:
- Eingangsprüfung — Überprüft Materialgüte, Dicke und Oberflächenbeschaffenheit anhand von Materialzeugnissen, bevor das Rohmaterial in die Produktion gelangt.
- Zwischenprüfung, einschließlich Erstmusterprüfung (FAI) — Erkennt Abweichungen während der Produktion, wenn Korrekturmaßnahmen noch relativ kostengünstig sind.
- Endprüfung — Bestätigt, dass die fertigen Teile alle dimensionalen, optischen und funktionalen Anforderungen vor dem Versand erfüllen.
Jede Phase erfordert unterschiedliche Prüfwerkzeuge, Prüfhäufigkeit und Abnahmekriterien. Diese sollten im Prüfstandarddokument klar definiert sein.
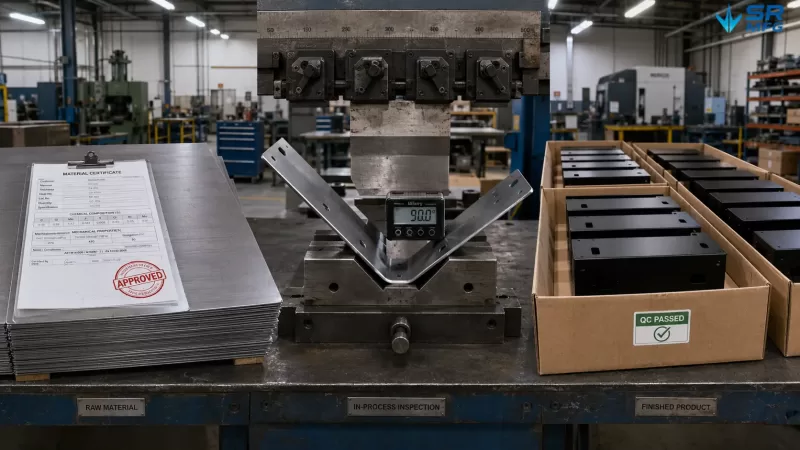
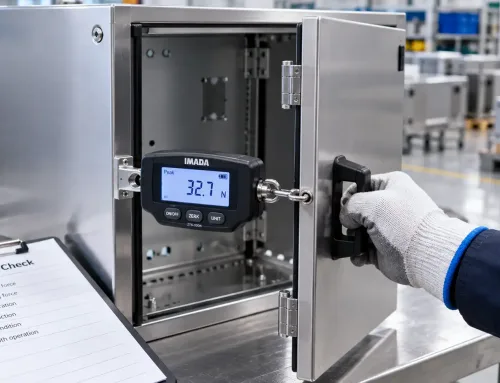
Prüfstandards werden in drei Schlüsselphasen der Produktion angewendet — Eingangsmaterialprüfung, Zwischenqualitätskontrollen und Endprüfung — jede mit eigenen Werkzeugen, Häufigkeit und Abnahmekriterien.
Prüfstandards über den gesamten Fertigungsprozess
Hier sind Prüfstandards am engsten mit kundenspezifische Blechfertigung. verbunden. Jede Prozessstufe bringt unterschiedliche Qualitätsrisiken mit sich, daher sind gezielte Verifizierungsmethoden erforderlich.
Materialprüfung
Bevor irgendein Schneidvorgang beginnt, muss das Rohmaterial verifiziert werden. Dazu gehört die Überprüfung der Materialgüte und Dicke anhand des Materialzeugnisses, die Inspektion der Oberfläche auf Rost, Kratzer oder Walzhaut sowie die Überprüfung der Blechebenheit.
Für Edelstahl und Aluminium, Materialrückverfolgbarkeit, einschließlich Schmelzennummer und Chargennummer, ist häufig eine vertragliche Anforderung in B2B-Lieferketten.
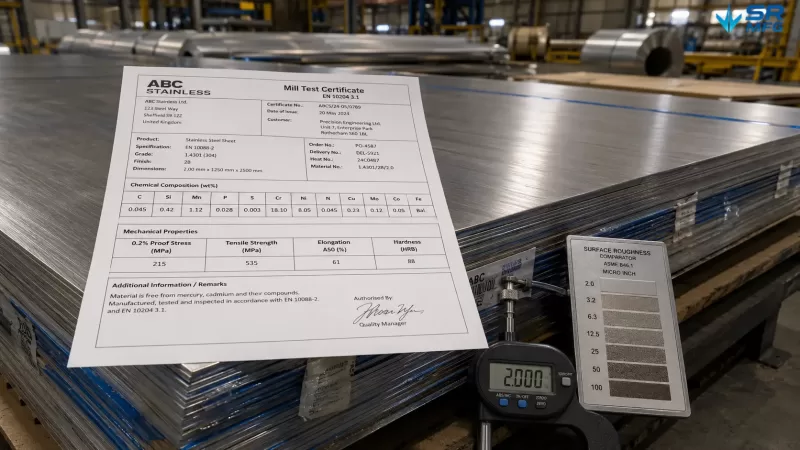
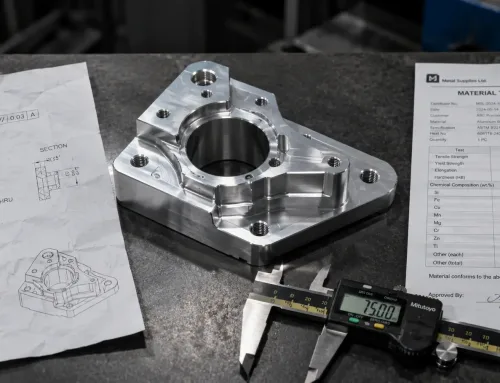
Die Wareneingangsprüfung beginnt mit der Überprüfung des Werkszeugnisses — Bestätigung, dass Werkstoffgüte, chemische Zusammensetzung, Schmelzennummer und mechanische Eigenschaften der Bestellspezifikation entsprechen.
Schneiden und Stanzen
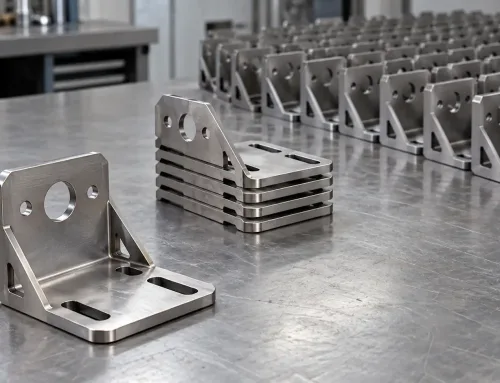
Unabhängig davon, ob das Verfahren Laserschneiden, Plasmaschneiden oder Stanzen, einsetzt, konzentriert sich die Prüfung auf die Maßgenauigkeit des Schnittprofils, die Kantenqualität, die Gratthöhe, den Grat, die Schnittfugenkonsistenz und die Blechebenheit nach dem Schneiden.
Jedes Schneidverfahren hat unterschiedliche Leistungsgrenzen. Faserlaserschneiden kann häufig etwa ±0,1 mm Genauigkeit bei Profilmerkmalen erreichen, während beim Stanzen je nach Werkzeugverschleiß und Merkmalsgeometrie größere Toleranzen erforderlich sein können.
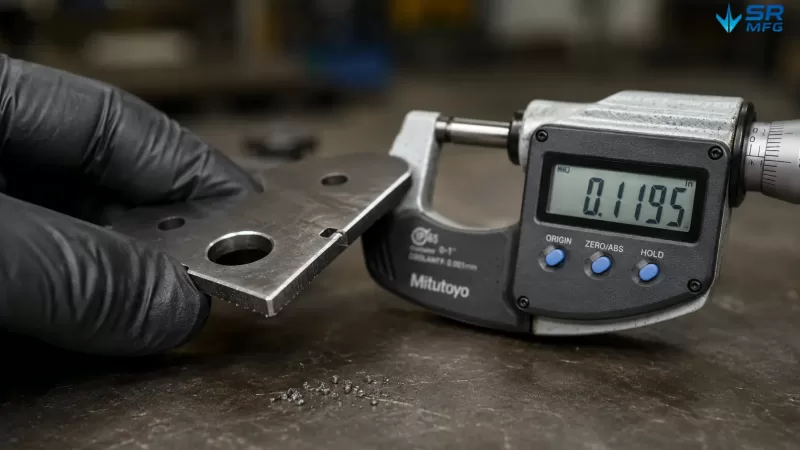
Kantenqualitätsprüfung an einem lasergeschnittenen Teil — Überprüfung von Gratthöhe, Schnittfugenbreite und Maßgenauigkeit des Schnittprofils gegen die Toleranzgrenzen des Prüfstandards.
Biegen und Umformen
Die Hauptprüfziele beim Biegen sind Biegewinkelgenauigkeit, Biegeradiuskonsistenz und Rückfederungskompensation.
Winkellehren und Universal-Halbwinkeltransporteuere sind gängige Werkstattprüfmittel. Für komplexere Teile kann ein Koordinatenmessgerät (KMG) erforderlich sein. Das Rückfederungsverhalten unterscheidet sich erheblich zwischen Baustahl, Edelstahl und Aluminium, daher müssen die Prüfkriterien den spezifischen umgeformten Werkstoff berücksichtigen.
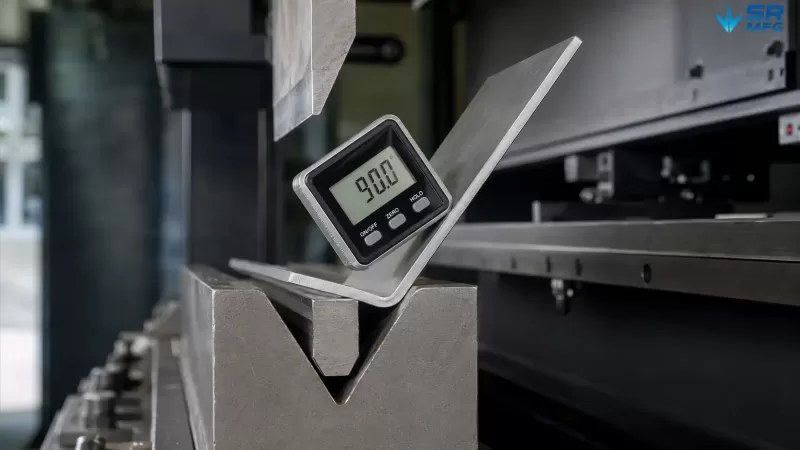
Die Biegewinkelgenauigkeit wird mit einer digitalen Winkellehre direkt an der Abkantpresse überprüft. Die Rückfederungskompensation muss während der Einrichtung eingeplant werden, um sicherzustellen, dass der endgültige Winkel der Zeichnungsspezifikation entspricht.
Schweißen
In Blechschweißen, beginnt die Prüfung üblicherweise mit der Sichtprüfung, wobei auf Spritzer, Einbrandkerben, Porosität, Nahtgröße, Kehlnahtdicke und Schenkellänge geprüft wird.
Für kritische Strukturverbindungen kann zerstörungsfreie Prüfung erforderlich sein, wie z. B. Eindringprüfung (PT), Ultraschallprüfung (UT) oder Durchstrahlungsprüfung (RT). Anwendbare Standards wie AWS D1.1, ISO 5817 oder kundenspezifische Schweißspezifikationen definieren zulässige Fehlergrenzen.
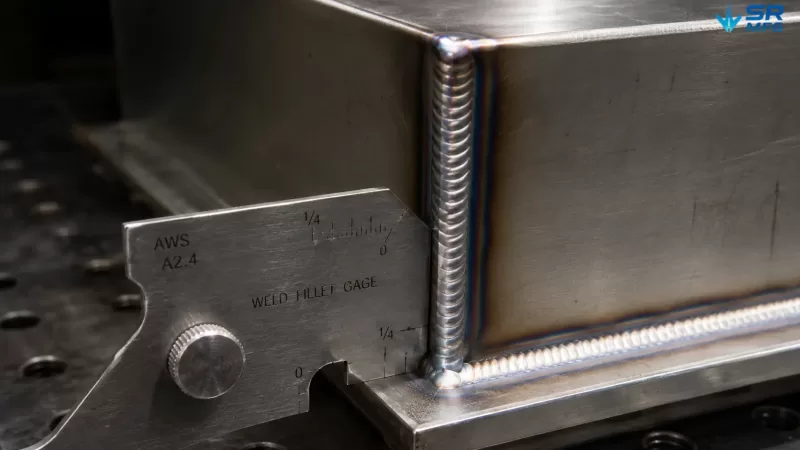
Die Schweißnahtprüfung beginnt mit der Sichtprüfung — Überprüfung von Nahtgröße, Oberflächenprofil und Fehlern wie Porosität und Einbrandkerben. Für Strukturverbindungen können zusätzliche zerstörungsfreie Prüfverfahren erforderlich sein.
Montage und Passungsprüfung
Wenn mehrere gefertigte Teile montiert werden, verlagert sich die Prüfung auf Passgenauigkeit. Dies umfasst die Lochausrichtung zwischen Paarungsteilen, die Spalttoleranz an Verbindungsstellen und die Gesamtmontagemaße.
Spezielle Gut-/Schlecht-Lehren, Montagevorrichtungen und KMG-Messung werden üblicherweise verwendet, um Passung und Montagekonsistenz zu verifizieren.
Oberflächenbehandlungsprüfung
Die Oberflächenveredelung für Blech, wie Nasslackierung, Pulverbeschichtung, Eloxieren und Feuerverzinkung, erfordert ebenfalls verfahrensspezifische Prüfstandards.
Häufige Prüfpunkte sind:
- Beschichtungsdicke, gemessen durch Magnetinduktion oder Wirbelstromsonden
- Haftung, geprüft durch Gitterschnitt- oder Abreißverfahren gemäß ISO 2409 / ASTM D3359
- Korrosionsbeständigkeit, verifiziert durch Salzsprühnebelprüfung gemäß ASTM B117
- Farbabweichung, häufig gemessen durch Delta-E-Werte
- Sichtprüfung, durchgeführt unter kontrollierten Beleuchtungsbedingungen für optisch kritische Teile
Für sichtbare Komponenten sollten die Anforderungen an das Oberflächenerscheinungsbild ebenso klar definiert werden wie die Maßanforderungen.
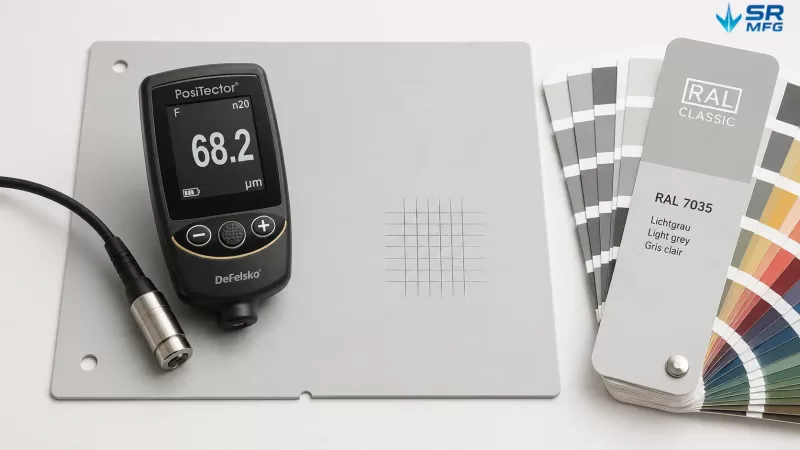
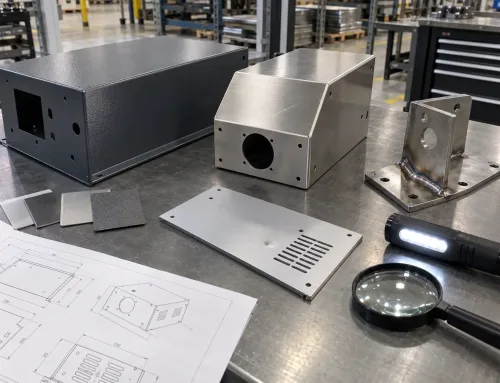
Die Oberflächenbehandlungsprüfung umfasst Schichtdickenmessung, Haftungsprüfung und Farbverifizierung — jeweils mit spezifischen Werkzeugen und Abnahmekriterien, die im Prüfstandard definiert sind.
Prüfmethoden und Werkzeuge
Maßmessung
Gängige manuelle Prüfwerkzeuge umfassen Messschieber, Mikrometer, Höhenmessgeräte und Messuhren.
Fortschrittliche Messgeräte können umfassen Koordinatenmessgeräte (KMG), portable Gelenkmessarme und Laserscanner. Die richtige Wahl hängt von der Teilekomplexität, der erforderlichen Messauflösung und dem Produktionsvolumen ab.
Für die Serienproduktion lohnt sich oft die Investition in dedizierte Prüfvorrichtungen, da sie mehrere Maße innerhalb von Sekunden prüfen können.
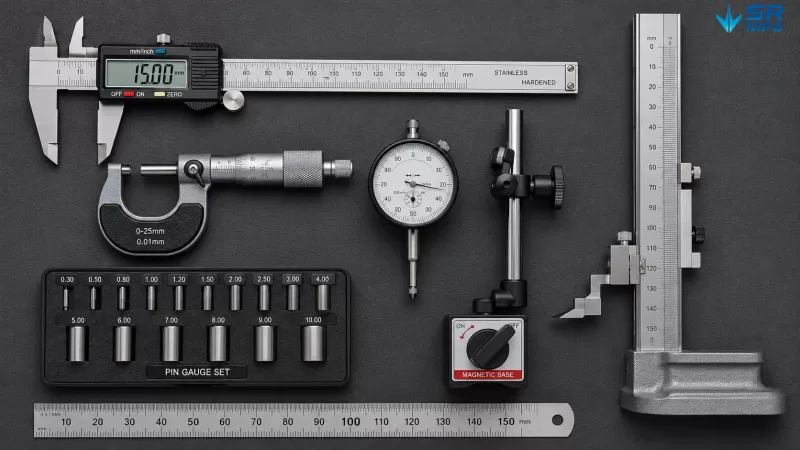
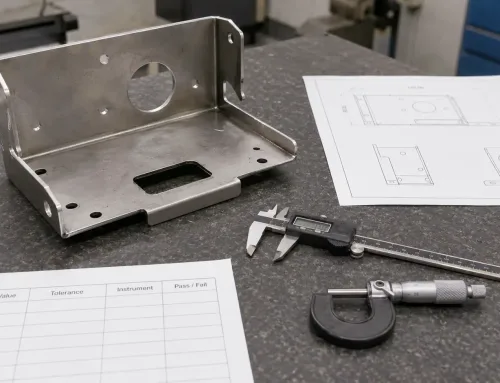
Die dimensionelle Prüfung in der Werkstatt stützt sich auf eine Reihe von Werkzeugen — von manuellen Instrumenten wie Messschiebern und Mikrometern bis hin zu fortschrittlichen Geräten wie KMGs und Laserscannern, je nach Teilekomplexität und Produktionsvolumen.
Stichprobenpläne und statistische Methoden
Es ist nicht immer praktikabel, jedes Maß an jedem Teil in jedem Produktionslauf zu prüfen.
Stichprobenprüfung basierend auf AQL, oder Annehmbare Qualitätsgrenzlage (Acceptable Quality Level), gemäß ISO 2859-1 / ANSI/ASQ Z1.4, bietet eine statistische Grundlage für die Entscheidung, wie viele Teile in jeder Charge geprüft werden sollten.
Für kritische Maße kann, Statistische Prozesskontrolle (SPC) mit Regelkarten die Prozessstabilität verfolgen. Cpk, oder Prozessfähigkeitsindex, quantifiziert, ob ein Prozess die Toleranzanforderungen konsistent erfüllen kann.
Automatisierte optische Inspektion und künstliche Intelligenz
Moderne Fertigungsbetriebe setzen zunehmend ein Automatisierte optische Inspektion (AOI) auch durch KI-gesteuerte Vision-Inspektionssysteme.
Diese Technologien nutzen maschinelles Sehen, manchmal unterstützt durch Industriekameras, Vision-Algorithmen oder Deep-Learning-Modelle, um gefertigte Teile mit akzeptierten und abgelehnten Referenzbildern zu vergleichen.
Der Hauptvorteil ist Serienproduktion. Im Gegensatz zu menschlichen Prüfern sind KI-Systeme nicht von Ermüdung oder subjektiver Urteilsdrift betroffen. Diese Systeme erfordern jedoch eine Vorabinvestition in Trainingsdaten, Systemkalibrierung und Integration mit der Manufacturing Execution System (MES).
Prüfstandards und fertigungsgerechte Konstruktion
Die Prüfkosten werden stark von Konstruktionsentscheidungen beeinflusst.
Wenn beispielsweise ein Maß, das funktional nur ±0,3 mm erfordert, als ±0,05 mm, spezifiziert wird, benötigt der Hersteller möglicherweise strengere Prozesskontrolle, teurere Messgeräte, längere Prüfzeiten und eine höhere Ausschussrate. All diese Faktoren erhöhen die Teilekosten, ohne die tatsächliche Leistung zu verbessern.
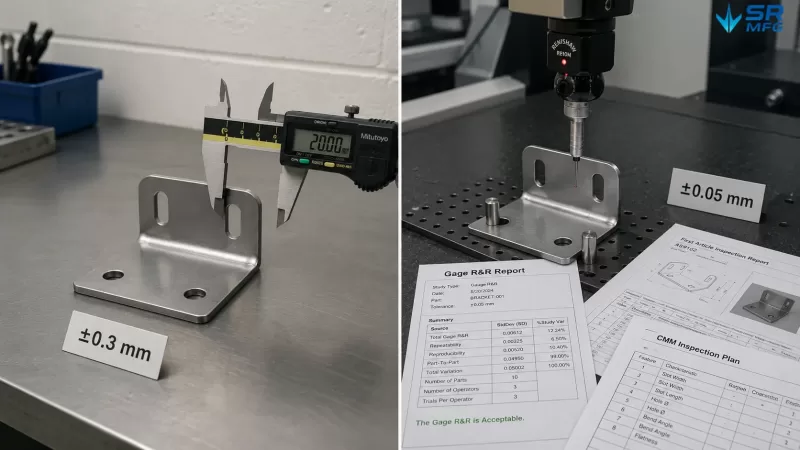
Die Spezifizierung engerer Toleranzen als funktional notwendig erhöht die Prüfkosten, erfordert fortschrittlichere Geräte und verlängert die Durchlaufzeit — ohne die tatsächliche Leistung des Teils zu verbessern.
Konstrukteure können die Prüfkomplexität reduzieren durch:
- Sicherstellung, dass kritische Merkmale für Messwerkzeuge zugänglich sind
- Klare Definition von Bezugselementen
- Anwendung von Toleranzen basierend auf funktionalen Anforderungen
- Vermeidung pauschaler enger Toleranzen über alle Maße hinweg
- Trennung kritischer Maße von nicht-kritischen Maßen
Die frühzeitige Zusammenarbeit zwischen dem Konstruktionsteam und dem Qualitätstechnikteam ist der effektivste Weg, um Prüfmachbarkeit mit Konstruktionsabsicht abzustimmen, bevor die Werkzeug- und Produktionsplanung beginnt.
Prüfstandards in der B2B-Beschaffung
Bestellungen und Verträge
Vage Formulierungen in Bestellungen wie “Teile müssen Qualitätsstandards entsprechen” ist eine häufige Ursache für Lieferantenstreitigkeiten.
Ein besserer Ansatz ist, spezifische Normnummern im Vertrag zu referenzieren, Maßprüfkriterien beizufügen, Messmethoden zu definieren und Abnahmeklassen klar anzugeben, wie z. B. AQL 1.0 mit Nullakzeptanz für kritische Fehler.
Erstmusterprüfung
Käufer in der Luft- und Raumfahrt-, Automobil- und Medizingeräteindustrie verlangen häufig einen formellen Erstmusterprüfbericht bevor sie die Serienproduktion freigeben.
In der Luft- und Raumfahrt wird die FAI üblicherweise gemäß AS9102. durchgeführt. Der FAI-Bericht dokumentiert den gemessenen Wert jeder Zeichnungsabmessung sowie die verwendeten Messwerkzeuge, Materialzertifikate und Prozessparameter.
Ein vollständiger FAI-Bericht gibt dem Käufer die Sicherheit, dass der Lieferant die Spezifikation versteht und die Anforderungen erfüllen kann, bevor die Vollproduktion beginnt.
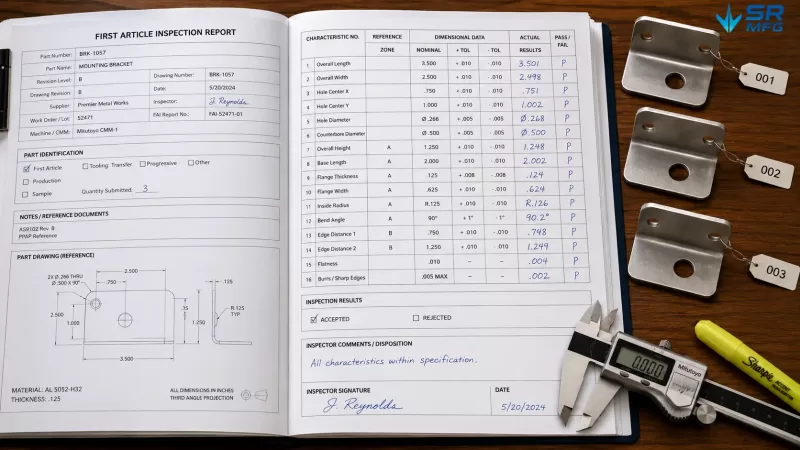
Ein First Article Inspection (FAI)-Bericht dokumentiert die gemessenen Werte jeder kritischen Abmessung zusammen mit den verwendeten Werkzeugen, Materialzertifikaten und Prozessparametern — und gibt dem Käufer einen nachprüfbaren Nachweis, dass der Lieferant die Spezifikation erfüllen kann.
Lieferantenaudits
Über die Prüfung von Inspektionsberichten hinaus können erfahrene Käufer Vor-Ort-Lieferantenaudits durchführen, um zu überprüfen, ob die Fertigungswerkstatt über Folgendes verfügt:
- Kalibrierte Messgeräte
- Geschultes Prüfpersonal
- Rückverfolgbare Qualitätsaufzeichnungen
- Wirksame Korrekturmaßnahmenverfahren
Die Zuverlässigkeit einer Prüfnorm hängt von der Stärke des Qualitätskontrollsystems ab, das sie umsetzt.
Häufige Fehler
Mehrere wiederkehrende Fehler können die Wirksamkeit von Prüfnormen in der Blechfertigung beeinträchtigen:
- Übernahme von Normen aus einem früheren Projekt ohne sie an die neue Bauteilgeometrie, das Material oder die Funktion anzupassen.
- Festlegung unnötig enger Toleranzen, was die Kosten und Durchlaufzeiten erhöht, ohne das Endprodukt zu verbessern.
- Konzentration ausschließlich auf die Maßprüfung unter Vernachlässigung von Oberflächenqualität und Erscheinungsanforderungen, was nach der Lieferung zu Kundenbeschwerden führt.
- Versäumnis, Messinstrumente zu kalibrieren oder fehlende Rückverfolgbarkeit zu nationalen Normen, was die Prüfdaten unzuverlässig macht.
- Behandlung der Prüfung nur als Endkontrolle, anstatt sie in den gesamten Produktionsprozess zu integrieren. Fehler sind in früheren Phasen wesentlich kostengünstiger zu erkennen und zu korrigieren.
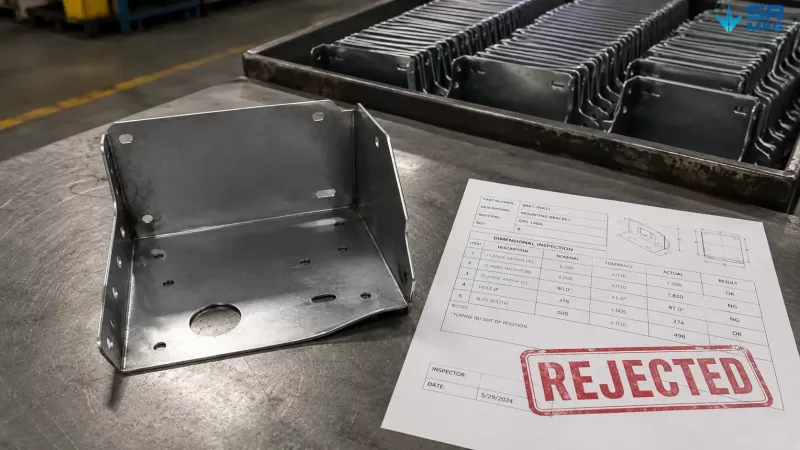
Wenn die Prüfung nur als Endkontrolle behandelt wird — anstatt in jede Produktionsstufe integriert zu werden — können sich Fehler über eine gesamte Charge ansammeln, bevor sie entdeckt werden, was die Ausschusskosten und Nacharbeitszeit erheblich erhöht.
Prüfnorm vs. verwandte Qualitätsbegriffe
| Begriff | Hauptunterschied zur Prüfnorm |
|---|---|
| Qualitätsnorm | Breiterer Anwendungsbereich; umfasst Managementsystemanforderungen wie ISO 9001. Eine Prüfnorm ist eine technische Teilmenge. |
| Spezifikation / Zeichnung | Definiert, was das Teil sein soll. Eine Prüfnorm definiert, wie es verifiziert wird. |
| Abnahmekriterien | Definiert nur die Bestanden/Nicht-bestanden-Schwelle. Eine Prüfnorm umfasst die Kriterien sowie Methoden, Werkzeuge und Stichprobenpläne. |
| Kontrollplan | Ein dynamisches Dokument, das Prozessschritte Prüf- und Kontrollmaßnahmen zuordnet. Die Prüfnorm liefert den technischen Inhalt, auf den es verweist. |
| Standardarbeitsanweisung (SOP) | Allgemeine Betriebsanleitung. Eine Prüfnorm konzentriert sich speziell auf Qualitätsverifizierungsaufgaben. |
Wie man eine effektive Prüfnorm erstellt
Eine praktische Prüfnorm kann mit dem folgenden Sieben-Schritte-Rahmen entwickelt werden:
- Identifizierung von Critical-to-Quality (CTQ)-Merkmalen basierend auf Designabsicht, FMEA-Ergebnis oder Kundenanforderungen.
- Messmethoden und Werkzeuge auswählen die der erforderlichen Auflösung und Wiederholbarkeit entsprechen.
- Die Probenahmestrategie festlegen: 100%-Prüfung für sicherheitskritische Merkmale, AQL-Stichprobenprüfung für Routineabmessungen und SPC-gesteuerte Prüfhäufigkeit für stabile Prozesse verwenden.
- Annahme- und Ablehnungskriterien festlegen anhand numerischer Grenzwerte, visueller Grenzmuster oder funktionaler Tests.
- Das Prüfstandarddokument erstellen mit klarer Formatierung, Revisionskontrolle und Genehmigungsverfahren.
- Bediener schulen und den Messprozess validieren durch Gage-R&R-Studien zur Bestätigung der Zuverlässigkeit des Messsystems.
- Regelmäßig überprüfen und aktualisieren. Ein Prüfstandard ist ein lebendiges Dokument und sollte überarbeitet werden, wenn sich Design-, Prozess- oder Kundenanforderungen ändern.
Was ist der Unterschied zwischen einer Prüfnorm und einer Qualitätsnorm?
A Qualitätsstandard ist breiter gefasst. Er umfasst Managementsysteme und organisatorische Prozesse, wie z. B. ISO 9001.
Eine Prüfnorm ist eine technische Teilmenge, die sich konzentriert auf wie überprüft wird, ob ein Produkt akzeptabel ist. Er umfasst spezifische Messmethoden, Stichprobenpläne, Prüfwerkzeuge und Bestanden/Nicht-bestanden-Kriterien.