Was ist Oberflächenbeschaffenheit?
Oberflächenbeschaffenheit, auch bezeichnet als Oberflächentextur oder Oberflächenqualität, beschreibt den geometrischen Zustand der Außenfläche eines Materials nach der Fertigung.
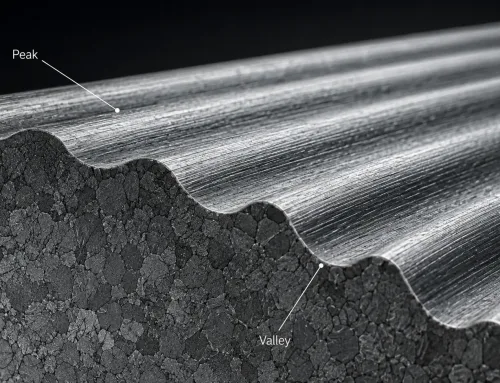
Sie wird hauptsächlich durch drei Elemente definiert:
- Rauheit — feine, eng beieinanderliegende Oberflächenunregelmäßigkeiten
- Welligkeit — breitere, wiederkehrende Oberflächenabweichungen
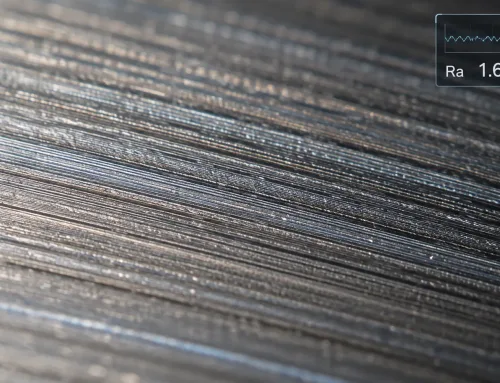
- Rillenrichtung — die vorherrschende Richtung des Oberflächenmusters
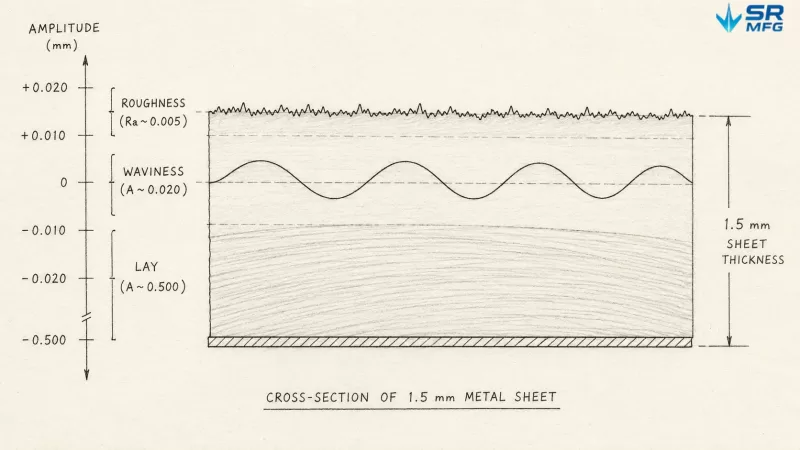
Die Oberflächenbeschaffenheit wird durch drei messbare Elemente definiert: Rauheit (Unregelmäßigkeiten auf Mikroebene), Welligkeit (breitere periodische Abweichungen) und Rillenrichtung (das vorherrschende Richtungsmuster).
Über die Blechfertigungsprozess, ist die Oberflächenbeschaffenheit das kombinierte Ergebnis jedes Prozesses, den das Teil durchläuft, vom Zustand des eingehenden Blechs über Schneiden, Biegen, Schweißen, Entgraten bis hin zur abschließenden Oberflächenbehandlung.
Es ist wichtig, zwischen Oberflächenbeschaffenheit auch durch Oberflächenbehandlung. zu unterscheiden. Ein Blechoberflächenveredelungsprozess wird verwendet, um die Oberfläche zu verändern, wie Pulverbeschichtung, Eloxieren, Galvanisieren oder Passivieren. Die Oberflächenbeschaffenheit beschreibt den endgültigen Zustand der Oberfläche. Oberflächenrauheit ist ein messbares Merkmal der Oberflächenbeschaffenheit. In der realen Produktion kann eine Verwechslung dieser Begriffe leicht zu Kommunikationsfehlern zwischen Konstruktions-, Einkaufs-, Produktions- und Qualitätsteams führen.
Warum die Oberflächenbeschaffenheit wichtig ist
Der Oberflächenzustand eines Metallteils beeinflusst direkt seine Funktion, Montageleistung, sein Erscheinungsbild und seine Lebensdauer.
Funktionale Leistung
Eine zu raue Oberfläche kann zu Dichtungsversagen führen, den Verschleiß auf Gleitkontaktflächen beschleunigen und Spannungskonzentrationen an mikroskopischen Spitzen erzeugen, was die Ermüdungslebensdauer verringert. Andererseits kann eine zu glatte Oberfläche einen Schmierfilm nicht zurückhalten.
Montage und Passung
Wenn Blechteile durch Befestigungselemente, Presspassungen oder Dichtungsflächen mit anderen Komponenten zusammengefügt werden müssen, kann die Oberflächenbeschaffenheit die Toleranzkette beeinflussen. Oberflächenzustandsunterschiede zwischen Lieferanten führen häufig zu Montageproblemen, die schwer zu diagnostizieren sind.
Erscheinungsbild und Markenwahrnehmung
Bei Konsumgütern, Architekturpaneelen und sichtbaren Außensteuergehäusen, ist die Oberflächenbeschaffenheit eines der unmittelbarsten Qualitätssignale.Kratzer, ungleichmäßige Maserungsrichtung, inkonsistenter Glanz oder sichtbare Polierspuren können sofort bemerkt werden.
Kompatibilität mit nachgelagerten Prozessen
Eine schlechte Grundoberfläche kann jede nachgelagerte Beschichtung beeinträchtigen. Beschichtung über Walzhaut, Schweißspritzer, tiefe Schleifspuren oder Verunreinigungen kann zu schlechter Haftung, ungleichmäßigem Erscheinungsbild oder vorzeitiger Korrosion führen.
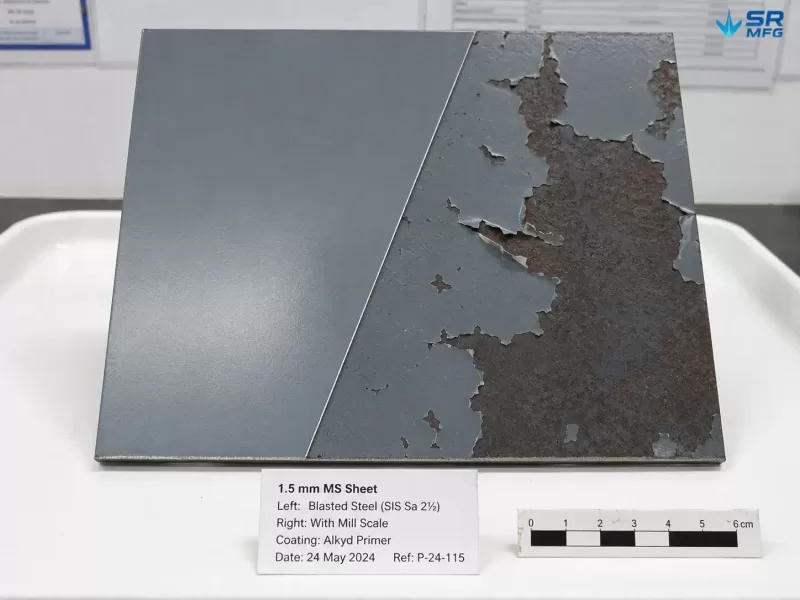
Beschichtung, die auf eine unzureichend vorbereitete Oberfläche aufgetragen wird (rechts), haftet nicht, während dieselbe Beschichtung zuverlässig auf einer ordnungsgemäß gestrahlten Oberfläche (links) haftet — die Grundoberflächenqualität bestimmt jede nachgelagerte Beschichtung.
Oberflächenbeschaffenheitsparameter: Ra, Rz und wie sie gemessen werden
Technische Zeichnungen verwenden messbare Parameter zur Spezifikation der Oberflächenbeschaffenheit. Gängige Rauheitsparameter sind:
- Ra — Arithmetischer Mittenrauwert
Das arithmetische Mittel der Profilhöhenabweichungen innerhalb einer Messstrecke. Es ist der weltweit am weitesten verbreitete Oberflächenrauheitsparameter. - Rz — Gemittelte Rautiefe des Profils
Die durchschnittliche maximale Spitze-zu-Tal-Höhe über mehrere Messstrecken. Rz kann extreme Abweichungen erfassen, die Ra möglicherweise verbirgt. - Rq — Quadratischer Mittenrauwert
Ähnlich wie Ra, aber empfindlicher gegenüber Ausreißern. Es wird in speziellen Anwendungen verwendet. - Rt — Gesamthöhe des Profils
Der maximale Abstand von Spitze zu Tal über die gesamte Auswertungslänge.
Die Oberflächenrauheit kann gemessen werden mit kontaktbasierten oder berührungslosen Methoden.
- Kontaktprofilometer verwenden einen Diamanttaster, der über die Oberfläche geführt wird.
- Berührungslose Methoden umfassen Laserscanning und Weißlichtinterferometrie.
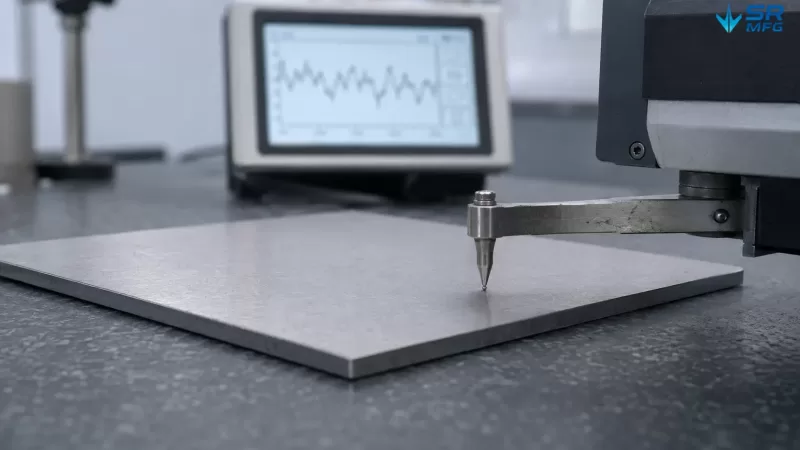
Abdrücke, insbesondere auf poliertem oder gebürstetem Edelstahl.
Die Messmethode ist entscheidend. Dieselbe Oberfläche kann leicht unterschiedliche Ergebnisse liefern, je nachdem, ob eine kontaktbasierte oder berührungslose Messung verwendet wird. Aus diesem Grund sollten die technische Spezifikation und das Prüfverfahren übereinstimmen.
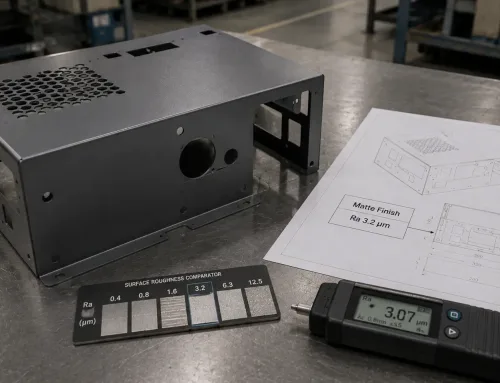
Auf Werkstattzeichnungen wird die Oberflächenbeschaffenheit üblicherweise mit hakenförmigen Oberflächentextursymbolen gemäß Normen wie ISO 21920-1:2021 oder ASME Y14.36. angegeben. Ra- oder Rz-Werte werden über oder neben dem Symbol platziert. Zusätzliche Hinweise können “nach Beschichtung”, “nur sichtbare Oberflächen” oder einen bestimmten Prüfstandard angeben.
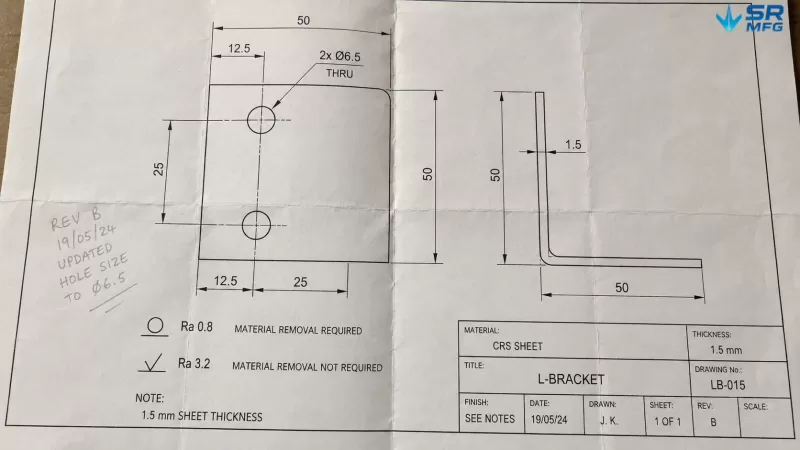
Auf Fertigungszeichnungen werden die Anforderungen an die Oberflächenbeschaffenheit mit standardisierten Symbolen angegeben — Ra-Werte neben dem Symbol definieren die erforderliche Rauheit für jede kritische Oberfläche.
Wie Blechfertigungsprozesse die Oberflächenbeschaffenheit beeinflussen
Nur sehr wenige Ressourcen erklären, wie die gesamte Fertigungskette die endgültige Oberflächenqualität beeinflusst. Genau das müssen Käufer von kundenspezifischen Blechteilen jedoch verstehen.
Zustand des Ausgangsmaterials
Die Kontrolle der Oberflächenbeschaffenheit beginnt vor der Fertigung. Kaltgewalzter Stahl weist typischerweise eine glattere Ausgangsoberfläche auf, oft etwa Ra 0,8–1,6 µm, während warmgewalzter Stahl etwa Ra 6,3–12,5 µm. aufweisen kann. Die Wahl des richtigen Grundmaterials kann teure Nachbearbeitungsarbeiten später vermeiden.
Schneiden
Qualität der Laserschnittkante zeigt sich oft in einem charakteristischen Riefenmuster und einer dünnen wärmebeeinflussten Zone entlang der Kante. Plasmaschneiden erzeugt rauere Kanten mit Grat. Wasserstrahlschneiden hinterlässt eine sandgestrahlte Textur ohne Wärmeeinwirkung. Scheren und Stanzen können Grate und Materialaufwurf an der Kante erzeugen.
Jede Schneidmethode hinterlässt eine einzigartige Oberflächensignatur, die bei der nachgelagerten Bearbeitung berücksichtigt werden muss.
Biegen und Umformen
Biegewerkzeuge kontaktieren die Blechoberfläche unter hohem Druck und können Werkzeugmarkierungen, Kratzer, Druckstellen oder leichte Abdrücke, hinterlassen, insbesondere auf poliertem oder gebürstetem Edelstahl. Werkzeugzustand, Biegeradius und der Zeitpunkt der Entfernung der Schutzfolie beeinflussen alle das endgültige Oberflächenerscheinungsbild.
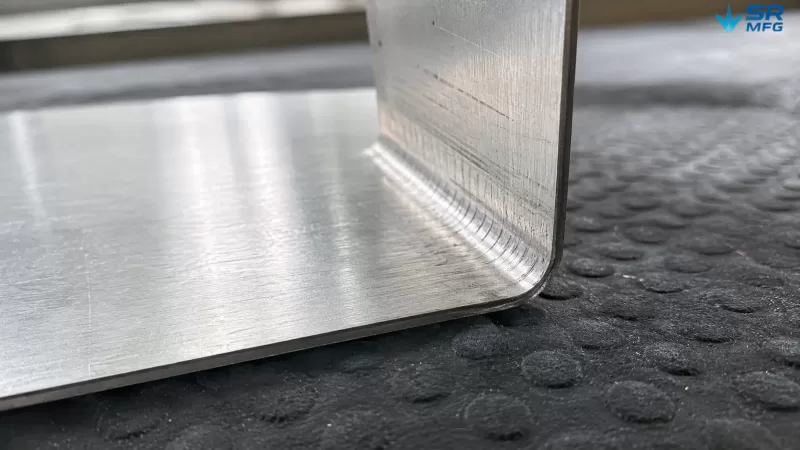
Biegen unter hohem Druck kann Werkzeugmarkierungen und Kratzer auf der dünnen Blechoberfläche hinterlassen, besonders sichtbar auf polierten oder gebürsteten Edelstahloberflächen.
Schweißen
Schweißen kann Spritzer, WärmeVerfärbungen, Oxidationsmarkierungen und eine wärmebeeinflusste Zone mit veränderter Mikrostruktur verursachen. Die Wiederherstellung eines einheitlichen Erscheinungsbildes einer Schweißnaht ist oft einer der arbeitsintensivsten Schritte in der Blechfertigung.
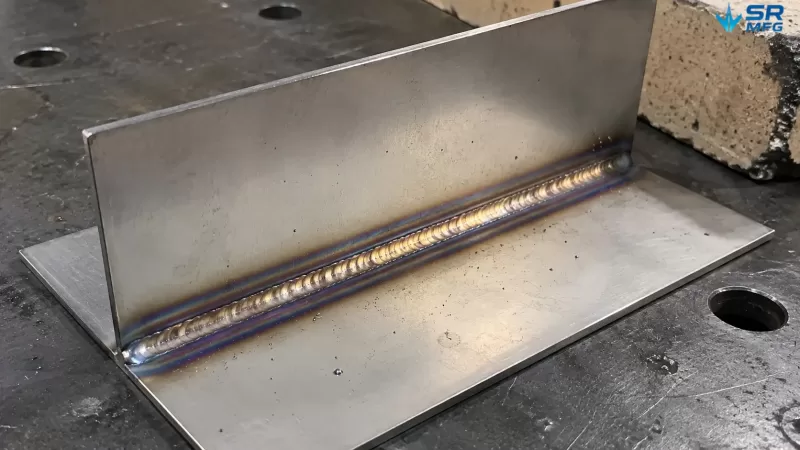
Schweißen verursacht Wärmeverfärbungsbänder und Spritzer auf der umgebenden Oberfläche — die Wiederherstellung eines einheitlichen Erscheinungsbildes einer Schweißnaht ist oft der arbeitsintensivste Schritt in der Blechfertigung.
Sekundäre Nachbearbeitung, Planheitskorrektur, Werkzeugverschleiß und Inspektion können nach dem Stanzen Kosten verursachen.
Grate und scharfe Kanten sind sowohl ein Oberflächenqualitätsproblem als auch ein Sicherheitsproblem. Gleitschleifen, Bürstenentgraten und Vibrationsfinishing erzeugen alle unterschiedliche Kantenprofile und Oberflächentexturen.
Gängige Oberflächenbehandlungsoptionen für Blechteile
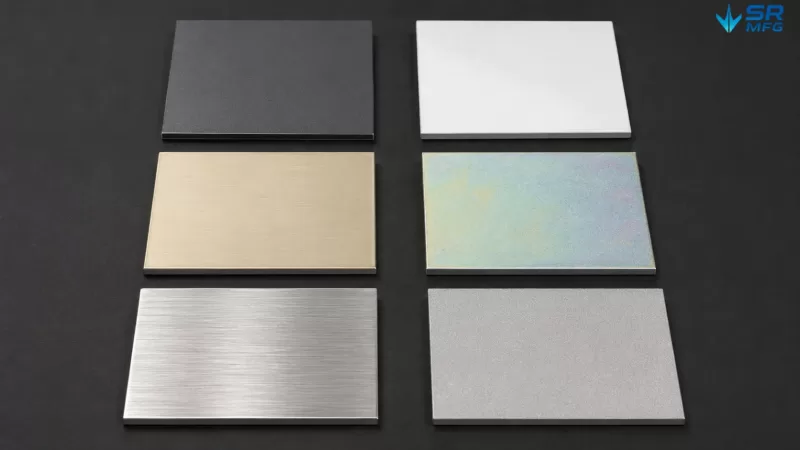
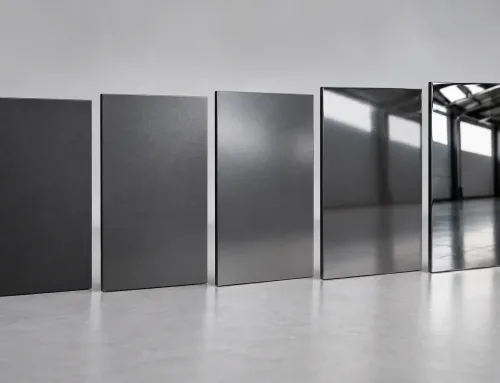
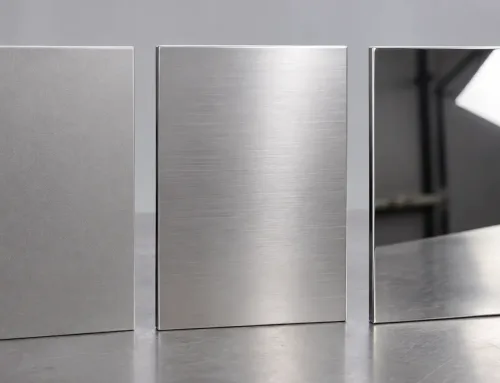
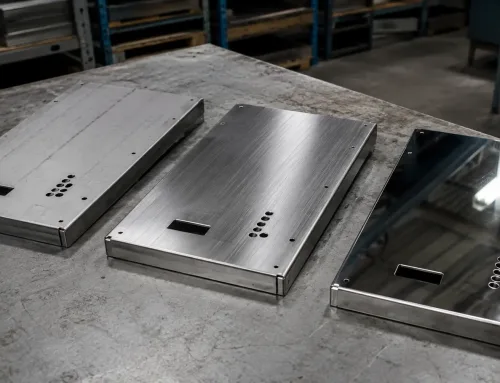
Dasselbe Grundmetall kann je nach angewandter Oberflächenbehandlung völlig unterschiedliche Erscheinungsbilder und funktionale Eigenschaften annehmen — von matter Pulverbeschichtung bis hin zu spiegelähnlichem Polieren.
Pulverbeschichtung
Pulverbeschichtung für Blechteile trägt trockenes Pulver durch elektrostatische Anziehung auf das Teil auf und härtet es bei hoher Temperatur aus, um eine dauerhafte Beschichtung zu bilden, typischerweise etwa 60–120 µm dick. Sie bietet hervorragende Schlagfestigkeit, Korrosionsschutz und eine breite Farbpalette. Die Beschichtung ist jedoch relativ dick, schwer zu reparieren und schwieriger präzise abzukleben.
Nasslackierung / Flüssiglackierung
Nasslackierung, oder Flüssiglackierung kann dünnere Beschichtungen erzielen, typischerweise etwa 15–50 µm, und bietet eine breitere Palette von Glanzgraden, Metalleffekten und Spezialoberflächen. Sie ist leichter zu reparieren als Pulverbeschichtung, aber ihre Gesamthaltbarkeit ist in der Regel geringer.
Eloxieren
Aluminium-Eloxierung ist ein elektrochemischer Prozess, der eine harte Oxidschicht auf Aluminium- und Titanoberflächen bildet. Typ-II-Anodisierung bietet dekorative Oberflächen und kann eingefärbt werden, während Typ III, auch bekannt als Hartanodisierung, eine dickere und verschleißfestere Schicht erzeugt. Dieser Prozess ist nicht für Stahl geeignet.
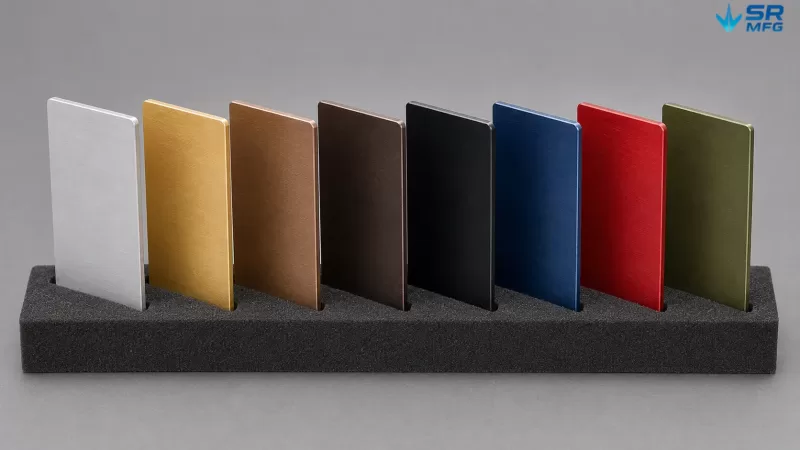
Die Typ-II-Anodisierung erzeugt eine poröse Oxidschicht auf dünnem Aluminiumblech, die Farbstoffe aufnimmt — und so eine breite Palette langlebiger, verblassungsbeständiger Farben für dekorative und architektonische Anwendungen ermöglicht.
Galvanisieren
Metallbeschichtung für Korrosionsbeständigkeit, Leitfähigkeit oder dekoratives Aussehen kann Verzinken, Vernickeln oder Verchromen umfassen, wobei eine dünne Metallschicht auf der Bauteiloberfläche abgeschieden wird.
Bürsten und Polieren
Bürsten und Polieren sind mechanische Oberflächenbearbeitungsverfahren. Bürsten erzeugt eine gerichtete Struktur auf Edelstahl oder Aluminium, während Polieren eine reflektierende oder spiegelähnliche Oberfläche erzeugen kann.
Kugelstrahlen / Sandstrahlen
Strahlen verwendet Hochgeschwindigkeits-Strahlmittel, um eine gleichmäßige matte Textur zu erzeugen. Es wird häufig als Oberflächenvorbereitung vor dem Lackieren oder Beschichten eingesetzt und kann auch als abschließende dekorative Oberfläche dienen.
Passivierung
Edelstahlpassivierung ist eine chemische Behandlung, die freie Eisenverunreinigungen von der Oberfläche entfernt und die natürliche Chromoxidschicht stärkt, wodurch die Korrosionsbeständigkeit verbessert wird, ohne das Aussehen wesentlich zu verändern.
Leitfaden für Oberflächenbehandlung und Materialkompatibilität
Nicht jede Oberflächenbehandlung ist für jedes Material geeignet. Die folgende Tabelle bietet eine vereinfachte Kompatibilitätsübersicht.
| Material | Pulverbeschichtung | Nasslackierung | Eloxieren | Verzinken / Feuerverzinken | Bürsten / Polieren | Strahlen | Passivierung |
|---|---|---|---|---|---|---|---|
| Kohlenstoffstahl | ✓ | ✓ | ✗ | ✓ | ✓ | ✓ | ✗ |
| Edelstahl 304/316 | ✓ | ✓ | ✗ | ✓ Spezielle Vorbehandlung erforderlich | ✓ | ✓ | ✓ |
| Aluminium 5052/6061 | ✓ | ✓ | ✓ | ✓ Zinkat-Vorbehandlung erforderlich | ✓ | ✓ | ✗ |
| Verzinkter Stahl | ✓ | ✓ | ✗ | ✗ | ✗ | ✗ | ✗ |
| Kupfer / Messing | ✓ | ✓ | ✗ | ✓ | ✓ | ✓ | ✗ |
Besondere Aufmerksamkeit sollte inkompatiblen Kombinationen gewidmet werden. Anodisieren ist nur für Aluminium und Titan geeignet. Aluminium-Galvanisieren erfordert eine spezielle Zinkat-Vorbehandlung. Verzinkte Oberflächen schränken spätere Bearbeitungsoptionen ein, da hohe Temperaturen und chemische Behandlungen die Zinkschicht beschädigen können.
DFM: Wie man die richtige Oberflächenbeschaffenheit spezifiziert und erreicht
So spezifizieren Sie die Oberflächenbeschaffenheit auf einer Zeichnung
Verwenden Sie Standard-Oberflächensymbole gemäß ISO 1302 oder ASME Y14.36, und definieren Sie klar den erforderlichen Ra- oder Rz-Wert. Fügen Sie präzise Hinweise hinzu, die erklären:
- Welche Oberflächen kritisch sind, wie z. B. “nur sichtbare Außenflächen”
- Ob die Anforderung gilt vor der Beschichtung oder nach der Beschichtung
- Welche Prüfnorm oder Messmethode verwendet werden soll
Typische Ra-Bereiche nach Blechbearbeitungsverfahren
Die folgende Tabelle zeigt gängige Oberflächenrauheitswerte, die in der Blechfertigung typischerweise erreicht werden können.
| Verfahren | Typischer Ra-Wert (µm) |
|---|---|
| Lasergeschnittene Kante | 3.2–12.5 |
| Geschützte Biegefläche | 0.4–1.6 |
| Im Schweißzustand | 6.3–25.0 |
| Nach Pulverbeschichtung | 0,8–3,2, je nach Beschichtungstextur |
| Nach Typ-II-Anodisierung | Behält in der Regel die Oberflächenbeschaffenheit des Grundmaterials bei |
| Nach dem Strahlen | 1.6–6.3 |
Konstruktionsmerkmale, die die Oberflächenbeschaffenheit beeinträchtigen können
Tiefe innere Nuten können Beschichtungsmedien und Chemikalien einschließen. Sehr kleine Innenradien können verhindern, dass Werkzeuge oder Strahlmittel die Oberfläche erreichen. Dünne Flansche können sich in Hochtemperatur-Härteöfen verformen. Nach dem Schweißen eingeschlossene Oberflächen können für die Nachbearbeitung unzugänglich werden.
Die Identifizierung dieser Merkmale während DFM-Prüfung kann kostspielige Nacharbeit verhindern.
Wechselwirkung zwischen Oberflächenbeschaffenheit und Toleranzen
Aggressive Oberflächenbearbeitung, wie starkes Schleifen, materialabtragendes Strahlen oder dicke Beschichtung, verändert die Bauteilabmessungen. Anforderungen an die Oberflächenbeschaffenheit und Maßtoleranzen müssen aufeinander abgestimmt werden , um Konflikte zwischen Aussehen, Funktion und Fertigbarkeit zu vermeiden.
Qualitätskontrolle und häufige Oberflächenfehler
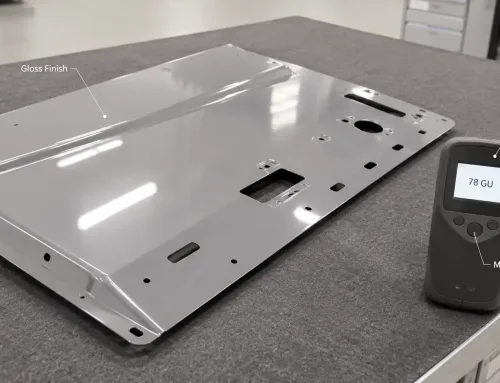
Inspektionsmethoden für Blech können Profilometermessung für quantitative Ra- oder Rz-Daten, visuellen Vergleich mit Standard-Rauheitsmustern, Gitterschnitt-Haftungstests, Salzsprühtests und Glanzmessgerät-Messwerte für dekorative Oberflächen umfassen.
Gängige Tests umfassen:
- Gitterschnitttest, wie z. B. ASTM D3359, für die Haftung von Beschichtungen
- Salzsprühtest, wie z. B. ASTM B117, für die Korrosionsbeständigkeit
- Glanzmessung für sichtbare oder dekorative Oberflächen
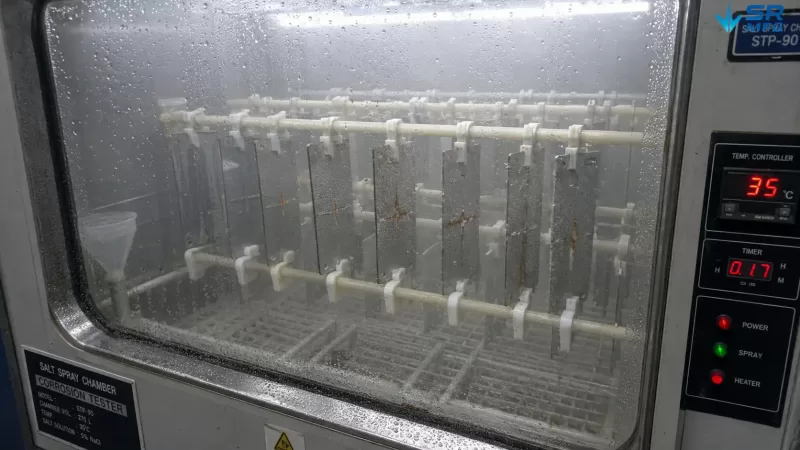
Beschichtete Prüfkörper werden in einer geschlossenen Kammer gemäß ASTM B117 kontinuierlichem Salznebel ausgesetzt — ein standardisiertes beschleunigtes Verfahren zur Bewertung der Korrosionsbeständigkeit von Oberflächenbehandlungen.
Häufige Fehler und Korrekturmaßnahmen
| Fehler | Mögliche Ursache | Typische Korrekturmaßnahme |
|---|---|---|
| Orangenschalenbildung | Beschichtung zu dick oder unsachgemäße Aushärtungsparameter | Sprüheinstellungen und Ofenaushärtungsprofil anpassen |
| Läufer / Nasenbildung | Übermäßige Schichtdicke in einem einzigen Durchgang | Einschichtige Beschichtungsdicke reduzieren |
| Nadelstiche | Substratverunreinigung oder Ausgasung | Vorbehandlungsreinigung verbessern und Substratausgasung prüfen |
| Haftungsversagen | Unzureichende Oberflächenvorbehandlung | Vorbehandlungsprozess und Strahlgrad verifizieren |
| Schweißverfärbung | Übermäßige Wärmeeinbringung oder unzureichendes Schutzgas | Schweißparameter optimieren und bei Bedarf Spülgas verwenden |
| Farbabweichung | Chargenunterschiede oder inkonsistente Aushärtung | Dieselbe Pulvercharge verwenden und Gleichmäßigkeit der Ofentemperatur kontrollieren |
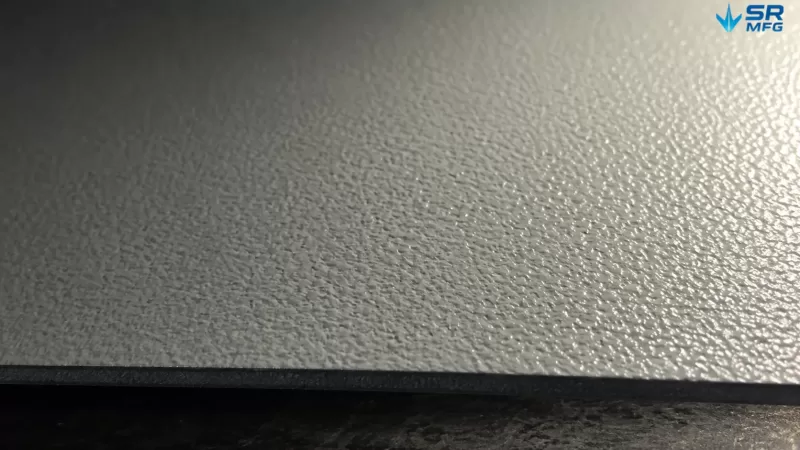
Orangenschalenbildung — ein häufiger Pulverbeschichtungsfehler, verursacht durch übermäßige Schichtdicke oder unsachgemäße Aushärtung — wird bei der Prüfung unter gerichtetem Streiflicht deutlich sichtbar.
Häufige Missverständnisse über die Oberflächenbeschaffenheit
“Ein niedrigerer Ra-Wert ist immer besser.”
Die richtige Oberflächenbeschaffenheit hängt von der Funktion ab. Eine Dichtfläche kann einen niedrigen Ra-Wert erfordern, während eine Oberfläche, die Farbe oder Beschichtung aufnehmen muss, ein Mindestmaß an Rauheit für die mechanische Haftung benötigt.
“Oberflächenbehandlung kann Defekte des Grundmaterials verbergen.”
Beschichtungen verstärken oft eher Defekte in der Grundoberfläche, anstatt sie zu verbergen. Tiefe Schleifspuren, Kratzer und raue Schweißnachbearbeitung können durch die Pulverbeschichtung hindurch sichtbar bleiben.
“Pulverbeschichtung und Flüssiglackierung sind austauschbar.”
Sie unterscheiden sich in Beschichtungsdicke, Flexibilität, Reparierbarkeit, Kostenstruktur und Erscheinungsbild. Die richtige Wahl hängt von den Anwendungsanforderungen ab.
“Alle Metalle können eloxiert werden.”
Nur Aluminium und Titan können wirksame eloxierte Oxidschichten bilden. Das Eloxieren von Stahl erzeugt keine nutzbare Oberfläche.
“Oberflächenbeschaffenheit betrifft nur das Erscheinungsbild.”
Die Oberflächenbeschaffenheit beeinflusst direkt Korrosionsbeständigkeit, Ermüdungsverhalten, Dichtintegrität, Beschichtungshaftung und Lebensdauer.