Wenn ein Blechprototyp oder eine Kleinserie eine Schutz- oder Dekorationsbeschichtung benötigt, greifen Ingenieure oft standardmäßig auf das Verfahren zurück, das sie zuletzt verwendet haben. Diese Abkürzung funktioniert – bis die Teile zurückkommen mit abgeplatzter Beschichtung an gebogenen Kanten, Maßen, die nicht mehr in die Baugruppe passen, oder Stückkosten, die die Hälfte des Projektbudgets auffressen.
Pulverbeschichtung und Eloxieren sind die zwei häufigsten Oberflächenverfahren für Blechteile. Beide schützen vor Korrosion und verbessern das Erscheinungsbild, aber sie funktionieren nach grundlegend unterschiedlichen Mechanismen, verhalten sich auf Blechgeometrien unterschiedlich und haben sehr unterschiedliche Kostenstrukturen bei kleinen Stückzahlen. Die richtige Wahl beginnt mit dem Verständnis dessen, was jedes Verfahren tatsächlich mit Ihrem Teil macht.
Was sich zwischen den beiden Verfahren tatsächlich ändert
Der Pulverbeschichtungsprozess ist additiv. Ein trockenes Pulver – typischerweise Polyester, Epoxid oder eine Mischung – wird elektrostatisch auf die Teiloberfläche gesprüht und dann in einem Ofen bei 160–200 °C ausgehärtet. Das Pulver schmilzt, fließt und vernetzt zu einem durchgehenden Film, der mechanisch an das Substrat bindet. Die Beschichtung sitzt auf dem Metall.
Eloxieren ist ein Konversionsverfahren. Das Teil wird in ein saures Elektrolytbad (üblicherweise Schwefelsäure) getaucht und als Anode in einem Stromkreis angeschlossen. Der kontrollierte Strom wandelt die Aluminiumoberfläche in Aluminiumoxid (Al₂O₃) um. Die Oxidschicht wächst von der ursprünglichen Oberfläche nach innen – etwa die Hälfte der Schicht baut sich in das Metall ein, die Hälfte wächst nach außen. Das bedeutet, dass Eloxieren die Oberfläche selbst verändert, anstatt eine separate Schicht hinzuzufügen.
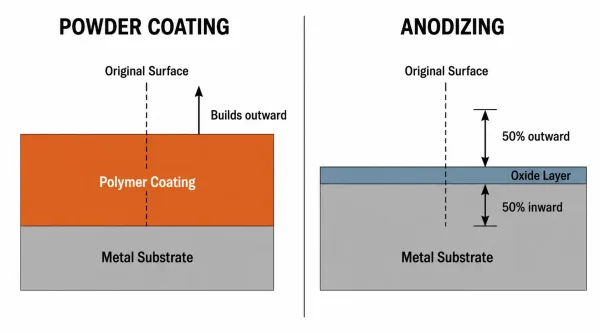
Querschnittsvergleich, der zeigt, wie Pulverbeschichtung einen Polymerfilm auf der Metalloberfläche aufbaut, während Eloxieren die Aluminiumoberfläche in eine Aluminiumoxidschicht umwandelt, die teilweise nach innen wächst.
Der Unterschied ist für Blechteile wichtig. Ein pulverbeschichtetes Teil wird in jeder Dimension geringfügig größer. Ein eloxiertes Teil bleibt sehr nahe an seiner ursprünglichen Größe. Dieser Unterschied wirkt sich direkt darauf aus, wie Teile in Baugruppen zusammenpassen.
Leistungsvergleich, der für Blech relevant ist
Schichtdicke und Maßauswirkung
Pulverbeschichtung fügt typischerweise 60–120 µm (0,06–0,12 mm) pro Seite hinzu. An scharfen Kanten und engen Biegungen – die bei Blech üblich sind – kann sich die Beschichtung aufgrund des “Faraday-Käfig”-Effekts auf 150 µm oder mehr aufbauen, wobei sich elektrostatische Ladung an Kanten konzentriert und überschüssiges Pulver anzieht.
Eloxieren fügt nur 5–25 µm pro Seite für Typ II (standard dekorativ) und 25–150 µm für Typ III (Hardcoat) hinzu. Standard-Blechteile verwenden fast immer Typ II, sodass die Maßänderung minimal ist – typischerweise unter 0,025 mm pro Seite.
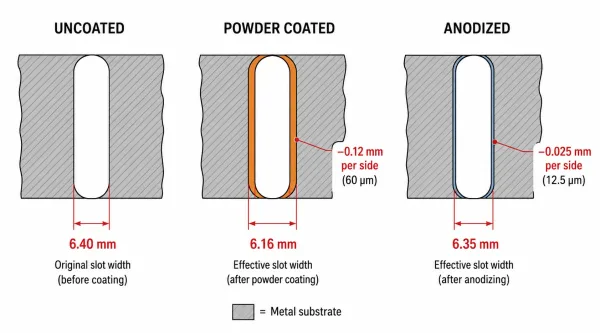
Querschnitt eines Blech-Langlochs, der zeigt, wie Pulverbeschichtung (60–120 µm pro Seite) die effektive Schlitzbreite um bis zu 0,24 mm reduziert, während Eloxieren (5–25 µm pro Seite) sie nur um 0,01–0,05 mm reduziert.
Bei einem Blechhalter mit einem Langloch für eine M6-Schraube reduziert 60 µm Pulverbeschichtung auf jeder Seite die effektive Schlitzbreite um 0,12 mm. Bei einem eng tolerierten Schlitz (±0,1 mm) kann das das Teil außerhalb der Spezifikation bringen. Eloxieren würde denselben Schlitz nur um 0,01–0,025 mm reduzieren – gut innerhalb typischer Blechtoleranzen.
Korrosions- und Verschleißbeständigkeit
Pulverbeschichtung bietet eine physische Barriere zwischen der Umgebung und dem Metall. Eine gut aufgebrachte Polyester-Pulverbeschichtung auf Stahl oder Aluminium kann 000+ Stunden Salzsprühtest (ASTM B117) bestehen. Sobald die Beschichtung jedoch abgeplatzt oder zerkratzt ist, kann sich Korrosion unter dem Film ausbreiten – oft zunächst unsichtbar.
Eloxieren erzeugt eine harte, keramikähnliche Oxidschicht, die chemisch an das Aluminium gebunden ist. Typ-II-Eloxieren bietet guten Korrosionsschutz für die meisten Innen- und milden Außenumgebungen. Die Oxidschicht ist extrem hart (etwa 9 auf der Mohs-Skala, vergleichbar mit Saphir), sodass sie Kratzern und Abrieb weit besser widersteht als Pulverbeschichtung. Jedoch, Eloxieren funktioniert nur auf Aluminium und Titan – es kann nicht auf Stahl oder Edelstahl angewendet werden.
Für Blechteile, die Handhabungsverschleiß ausgesetzt sind (Halter, Abdeckungen, Chassis), ist Pulverbeschichtung nachsichtiger gegenüber Stößen, weil der Polymerfilm Energie absorbiert. Eloxieren ist härter, aber spröder – ein scharfer Aufprall kann die Oxidschicht reißen lassen.
Erscheinungsbild und Farboptionen
Pulverbeschichtung bietet praktisch unbegrenzte Farbauswahl. RAL, Pantone und kundenspezifische Farbanpassung sind Standard. Die Blech-Oberflächenbeschaffenheit kann glatt, strukturiert, matt oder glänzend sein. Sie deckt auch Oberflächenfehler wie Bearbeitungsspuren und kleinere Kratzer ab, was nützlich ist, wenn kosmetische Konsistenz über eine Charge hinweg wichtig ist.
Eloxieren erzeugt ein metallisches Erscheinungsbild, das das Aussehen des darunterliegenden Aluminiums bewahrt. Die Farboptionen sind begrenzt – klar (silber), schwarz, gold, bronze und einige andere Töne sind Standard. Kundenspezifische Farben sind möglich, aber weniger vorhersehbar, da der endgültige Farbton von der Aluminiumlegierung, der Oberflächenvorbereitung und der Badchemie abhängt. Farbabweichungen von Charge zu Charge sind ein bekanntes Problem beim Eloxieren, insbesondere über verschiedene Produktionsläufe hinweg.
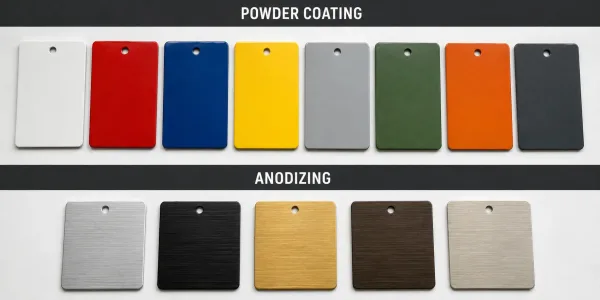
Pulverbeschichtung bietet eine breite Palette von RAL- und Pantone-Farben (obere Reihe), während Eloxieren auf metallische Töne beschränkt ist, die das natürliche Aluminiumerscheinungsbild bewahren (untere Reihe).
Wie die Kleinserienfertigung die Kostenrechnung verändert
In erfordert die Kleinserien-Blechfertigung, Der Stückkostenunterschied zwischen Pulverbeschichtung und Eloxieren verschiebt sich erheblich je nach Chargengröße.
Beim Pulverbeschichten sind die wichtigsten Fixkosten die Ofeneinrichtung, die Maskierungsvorbereitung und der Farbwechsel. Eine kleine Charge (1–10 Teile) kann $15–40 pro Teil kosten, da sich diese Rüstkosten auf sehr wenige Stücke verteilen. Bei 100+ Teilen können die Kosten pro Teil auf $3–8 sinken, weil sich die Rüstkosten amortisieren. Wenn das Projekt eine Nicht-Standardfarbe erfordert, kann der Pulverhersteller eine Mindestbestellmenge von 20–50 kg verlangen—genug für Hunderte von Teilen, was Sonderfarben in kleinen Chargen unverhältnismäßig teuer macht.
Beim Eloxieren sind die wichtigsten Fixkosten das Aufspannen (Montage der Teile auf der Kathodenvorrichtung), die Badpflege und die Maskierung. Kleine Chargen (1–10 Teile) kosten typischerweise $20–50 pro Teil. Bei 50–100 Teilen sinken die Kosten auf $5–15 pro Teil. Sonderanforderungen—wie enge Farbanpassung, Type III Hardcoat oder komplexe Maskierung für Gewindebohrungen—erhöhen die Kosten bei jedem Volumen.
Eine praktische Faustregel: Für einfache Aluminium-Blechbauteile in Standardfarben ist Pulverbeschichten in der Regel ab 30–50 Teilen günstiger. Unterhalb dieser Schwelle sind die Kosten vergleichbar, und die Entscheidung sollte von der Funktion statt vom Preis getrieben werden.
Ein Faktor, der oft übersehen wird: Nacharbeitskosten. Wenn ein pulverbeschichtetes Teil die Prüfung nicht besteht (falsche Farbe, schlechte Haftung, Beschichtungsschaden), muss es entlackt und neu beschichtet werden—was einen weiteren Zyklus aus Arbeit und Ofenzeit hinzufügt. Ein eloxiertes Teil, das die Prüfung nicht besteht, ist schwerer nachzuarbeiten, da die Oxidschicht chemisch abgetragen werden muss, was die Abmessungen beeinträchtigen kann. Beide Verfahren bergen ein Nacharbeitsrisiko bei geringen Stückzahlen, wo die Prozesskontrolle weniger konsistent ist.
Konstruktionsspezifische Überlegungen für Blechteile
Kantenbeschichtungsaufbau
Blechbauteile werden vor dem Umformen geschnitten—Laserschneiden, Stanzen oder Scheren hinterlässt freiliegende Kanten. Pulverbeschichtung neigt dazu, sich an diesen scharfen Kanten dicker aufzubauen, was einen sichtbaren “Bilderrahmen”-Effekt erzeugt, bei dem Kanten dunkler oder glänzender erscheinen als flache Oberflächen. Schlimmer noch, die Beschichtung auf scharfen Kanten neigt eher zum Abplatzen unter Stoßbelastung.
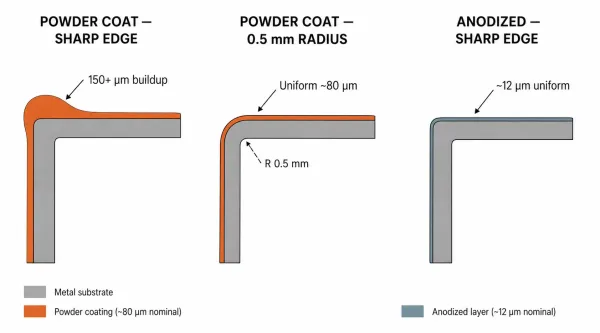
Pulverbeschichtung baut sich aufgrund des Faraday-Käfig-Effekts deutlich an scharfen Blechkanten auf, während Eloxieren eine gleichmäßigere dünne Schicht über Kanten und flache Oberflächen beibehält.
Um dies zu handhaben, spezifizieren Sie einen Mindestkantenradius von 0,5 mm bei pulverbeschichteten Teilen. Eine kleine Fase oder ein Radius bricht die Kantenschärfe und ermöglicht eine gleichmäßigere Beschichtungsdicke. Beim Eloxieren ist der Kantenaufbau weit weniger signifikant, da die Schicht viel dünner ist.
Schweißnähte
Schweißnähte an Blechbauteilen erzeugen lokale Oberflächentexturveränderungen. Pulverbeschichtung kann kleinere Schweißfehler abdecken, aber tiefe Unterschnitte oder Spritzer werden durch das Finish sichtbar. Eloxieren folgt der ursprünglichen Oberfläche eng, sodass Schweißmarkierungen und wärmebeeinflusste Zonen nach dem Eloxieren oft als Farbvariationen erscheinen.
Wenn das Teil sichtbare Schweißnähte hat und das kosmetische Erscheinungsbild wichtig ist, ist Pulverbeschichtung nachsichtiger. Wenn die Maßgenauigkeit im Schweißbereich wichtig ist, bewahrt Eloxieren die ursprüngliche Geometrie getreuer.
Gewindebohrungen und Montageflächen
Pulverbeschichtung bedeckt alles—einschließlich Gewindebohrungen und Passflächen. Wenn eine M5-Gewindebohrung beschichtet wird, muss die Beschichtung entfernt werden, sonst lässt sich die Schraube nicht richtig eindrehen. Optionen sind Maskierung (Stopfen vor dem Beschichten einsetzen) oder Nachschneiden nach der Beschichtung. Beides erhöht Kosten und Zeit, besonders bei geringen Stückzahlen, wo die Maskierungsarbeit einen größeren Anteil am Gesamtaufwand ausmacht.
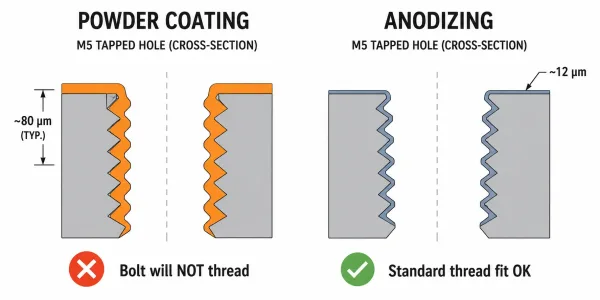
Pulverbeschichtung füllt und bedeckt Gewindegänge, was Maskierung oder Nachschneiden erfordert, während die dünne Oxidschicht beim Eloxieren (5–25 µm) normalerweise nicht in den Standard-Gewindeeingriff eingreift.
Aluminium-Eloxierung beschichtet ebenfalls Gewindebohrungen, aber die viel dünnere Schicht (5–25 µm) beeinträchtigt normalerweise nicht die Standard-Gewindepassungen. Für die meisten Gewindebohrungen an Blechbauteilen erfordert Eloxieren keine Maskierung.
Verformungsrisiko bei dünnem Blech
Teile unter 2 mm Dicke sind empfindlicher gegenüber thermischen Prozessen. Pulverbeschichtungshärtung bei 180–200 °C kann bei großen flachen dünnen Platten zu leichter Verformung führen, besonders wenn das Teil asymmetrische Ausschnitte oder Versteifungsmerkmale aufweist. Eloxieren arbeitet bei niedrigeren Temperaturen (etwa 20 °C für das Bad, mit etwas Erwärmung während der Versiegelung), sodass das Risiko thermischer Verformung minimal ist.
Für dünne, flache Blechbauteile (Platten, Abdeckungen, Gehäuse), ziehen Sie Eloxieren in Betracht, wenn die Maßebenheit kritisch ist. Für umgeformte Teile mit Biegungen und Flanschen verhindert die strukturelle Steifigkeit durch die Umformung normalerweise eine Verformung während der Pulverbeschichtung.
Wann Pulverbeschichtung vs. Eloxieren wählen
Die folgende Tabelle fasst die Entscheidungslogik für Blechbauteile zusammen:
| Ihr Teil benötigt | Bessere Wahl | Warum |
|---|---|---|
| Farbabstimmung auf ein bestimmtes RAL/Pantone | Pulverbeschichtung | Breites Farbspektrum, gleichbleibend von Charge zu Charge |
| Aluminiumteil mit metallischem Erscheinungsbild | Eloxieren | Bewahrt die natürliche Aluminiumoptik |
| Stahl- oder Edelstahlsubstrat | Pulverbeschichtung | Eloxieren funktioniert nur bei Aluminium/Titan |
| Enge Maßtoleranz bei Montagepassungen | Eloxieren | Minimale Schichtdickenzunahme (5–25 µm) |
| Schlagfestigkeit (Teile werden gehandhabt/montiert) | Pulverbeschichtung | Polymerfilm absorbiert Stöße besser |
| Kratz- und Abriebfestigkeit | Eloxieren (Typ III) | Härtere Oberfläche (Mohs ~9) |
| Große Flachpaneele, bei denen Ebenheit wichtig ist | Eloxieren | Kein Hochtemperatur-Härtungsschritt |
| Kostensensitive Charge von 100+ Teilen | Pulverbeschichtung | Bessere Skaleneffekte |
| Kleine Stückzahl (1–20 Teile) in Standardfarbe | Entweder – Angebote vergleichen | Rüstkosten sind vergleichbar |
| Teile mit vielen Gewindebohrungen | Eloxieren | In der Regel kein Abkleben erforderlich |
Wenn das Teil aus Aluminium ist und das Hauptaugenmerk auf dem kosmetischen Erscheinungsbild in einer bestimmten Farbe liegt, ist Pulverbeschichtung die Standardwahl. Wenn das Teil aus Aluminium ist und das Hauptaugenmerk auf Maßgenauigkeit oder Verschleißfestigkeit liegt, ist Eloxieren die Standardwahl. Wenn das Teil aus Stahl oder Edelstahl ist, ist Pulverbeschichtung die einzige Option von beiden.
Wie man die Oberflächenqualität bei eingehenden Teilen überprüft
Bei Kleinserienfertigung, bei der jedes Teil zählt, lohnt sich ein Vorversandprüfung vor der Wareneingangsprüfung. Folgendes ist zu prüfen:
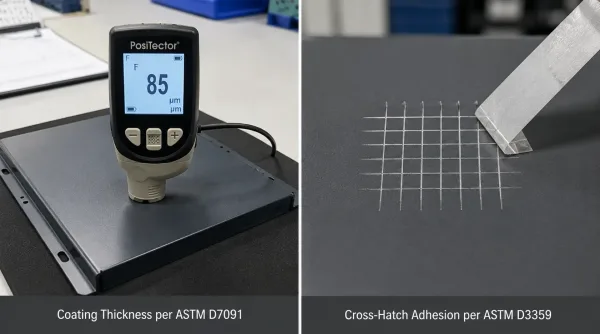
Wichtige Wareneingangsprüfmethoden für fertige Blechteile: Schichtdickenmessung mit einem Wirbelstrommessgerät (links) und Gitterschnitt-Haftungstest nach ASTM D3359 (rechts).
Pulverbeschichtung:
- Schichtdicke: Messung mit einem magnetischen oder Wirbelstrommessgerät nach ASTM D7091. Zielbereich: 60–120 µm auf flachen Oberflächen, nicht mehr als 150 µm an Kanten.
- Haftung: Gitterschnitt-(Grid-)Test nach ASTM D3359 durchführen. Bewertung 4B oder 5B ist akzeptabel – nicht mehr als 5% Beschichtungsentfernung.
- Sichtprüfung: Auf Orangenschaleneffekt, Läufer, Hänger, Nadelstiche und blanke Stellen prüfen – besonders an Innenecken und Kanten.
Eloxieren:
- Schichtdicke: Mit einem Wirbelstrommessgerät messen. Typ II Ziel: 5–25 µm.
- Versiegelungsqualität: Ein Farbstoffflecktest (ASTM B136) prüft, ob die anodische Schicht ordnungsgemäß versiegelt ist. Schlechte Versiegelung führt zu vorzeitiger Korrosion.
- Farbkonsistenz: Mit einem Referenzmuster vergleichen, wenn Farbabstimmung spezifiziert ist. Akzeptieren, dass geringe Chargenvariation beim Eloxieren inhärent ist.
Für beide Verfahren:
- Salzsprühbeständigkeit: Wenn die Teile für Außen- oder Meeresumgebungen bestimmt sind, Salzsprühtestergebnisse nach ASTM B117 anfordern. Übliche Anforderungen: 500 Stunden (Innenbereich), 1.000 Stunden (Außenbereich), 2.000+ Stunden (Marine/Küste).
Wichtige Erkenntnisse
- Pulverbeschichtung trägt eine Polymerschicht auf das Metall auf; Eloxieren wandelt die Aluminiumoberfläche in eine Oxidschicht um. Der Unterschied im Mechanismus bestimmt alles Weitere.
- Die Schichtdicke ist für Blechbaugruppen entscheidend. Pulverbeschichtung trägt 60–120 µm pro Seite auf; Eloxieren trägt 5–25 µm auf. Legen Sie Ihre Toleranzen entsprechend aus.
- Bei geringen Stückzahlen (1–20 Teile) werden die Kostenunterschiede durch Rüstung und Abdeckung bestimmt, nicht durch das Material. Holen Sie Angebote für beide Verfahren ein, bevor Sie sich entscheiden.
- Für Stahl- und Edelstahlblech ist Pulverbeschichtung die einzige Option. Eloxieren ist auf Aluminium und Titan beschränkt.
- Blechspezifische Probleme – Kantenaufbau, Schweißnahterscheinung, Abdeckung von Gewindebohrungen und Verformung dünner Platten – sollten Ihre Wahl ebenso beeinflussen wie Material und Farbe.
Suchen Sie eine Oberflächenempfehlung für Ihre Blechteile? Laden Sie Ihre Zeichnung für eine kostenlose DFM-Prüfung hoch, und wir beraten Sie zur besten Oberflächenoption basierend auf Ihren Material-, Geometrie- und Stückzahlenanforderungen.