Kleben hat sich als gängige Fügetechnik für Blechbaugruppen in der Automobilindustrie, Elektronik, Hausgeräteindustrie und bei industriellen Gehäusen etabliert. Es verteilt Spannungen gleichmäßig, erzeugt keine Wärmeeinflusszone und kann verschiedene Metalle fügen. Diese Vorteile machen das Kleben zu einer wichtigen Fügetechnik für Blechbaugruppen und zu einer Alternative zum Punktschweißen und zur mechanischen Befestigung.
Die meisten Leitfäden beantworten jedoch nur, ob ein Teil geklebt werden kann. Sie gehen selten auf die Frage ein, die für Produktionseinkäufer und Ingenieure am wichtigsten ist:
Kann der Prozess die Serienfertigung unterstützen?
Die Antwort hängt weniger vom Klebstoff selbst ab, als viele annehmen. Die Produktionskapazität wird hauptsächlich durch drei Fertigungsfaktoren bestimmt:
- Aushärtezyklus
- Dosierkonstanz
- Vorrichtungsumlauf
Dieser Artikel untersucht jeden Faktor, um Ihnen zu helfen, festzustellen, ob Klebebindung für Hochvolumen-Blechaufträge geeignet ist.
Was begrenzt die Klebebindungskapazität in der Blechproduktion?
In der Prototypen- oder Kleinserienproduktion ist die Klebebindung relativ einfach: Klebstoff auftragen, Teile spannen und auf die Aushärtung warten.
In der Hochvolumenproduktion kann jedoch jeder Schritt die Kapazität begrenzen.
Der tatsächliche Fertigungsprozessablauf für jedes Teil besteht aus vier Schritten:
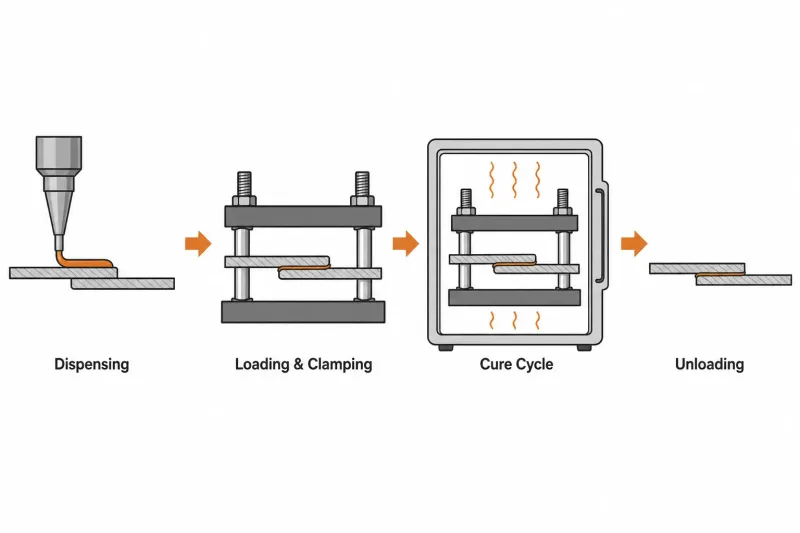
Die vier aufeinanderfolgenden Schritte eines Kleb-Produktionszyklus. Jedes Blechteil durchläuft Dosieren, Spannen, Aushärten und Entnehmen — der langsamste Schritt bestimmt die Gesamtkapazität der Linie.
- Dosierzeit — die Zeit, die zum Auftragen des Klebstoffs auf die Klebefläche benötigt wird
- Einlegezeit — die Zeit, die zum Positionieren und Spannen der Teile in der Vorrichtung benötigt wird
- Aushärtezeit — die Zeit, die der Klebstoff benötigt, um Handfestigkeit zu erreichen
- Entnahmezeit — die Zeit, die zum Entnehmen der geklebten Baugruppe aus der Vorrichtung benötigt wird
Der langsamste Schritt bestimmt die Kapazität der gesamten Produktionslinie.
Bei den meisten Blechbindungsprozessen ist die Aushärtungszeit der Hauptengpass. Es kann auch einen erheblichen Unterschied zwischen der im technischen Datenblatt des Lieferanten angegebenen Aushärtungszeit und dem tatsächlichen Produktionszyklus geben.
Deshalb kann ein Klebebindungsprozess, der in einer Prototypenwerkstatt gut funktioniert, zu einer ernsthaften Einschränkung werden, wenn die Produktion auf Tausende von Teilen erhöht wird.
Aushärtungszyklus — Ein oft übersehener Kapazitätsengpass
Die Aushärtungszeit ist der größte Faktor, der die Klebebindungskapazität beeinflusst. Die Aushärtungsmethode bestimmt, ob der Prozess mit dem Gesamtproduktionsplan Schritt halten kann.
Raumtemperatur-Aushärtung
Bei Raumtemperatur härtende Klebstoffe benötigen üblicherweise 4–72 Stunden, um die volle strukturelle Festigkeit zu erreichen.
Diese Methode ist für die Offline-Montage in kleinen Stückzahlen geeignet, jedoch nicht für Produktionslinien, die wöchentlich Tausende von Teilen versenden müssen.
Wärmehärtung
Wärmehärtende Klebstoffe werden häufig in der Großserienfertigung eingesetzt.
Bei Temperaturen von 120°C–180°C erreichen die meisten Strukturklebstoffe innerhalb von 15–30 Minuten Handfestigkeit, wodurch der Bindungszyklus näher an das Schweißen oder die mechanische Befestigung heranrückt.
Die Aushärtungsausrüstung beeinflusst auch die Produktionseffizienz:
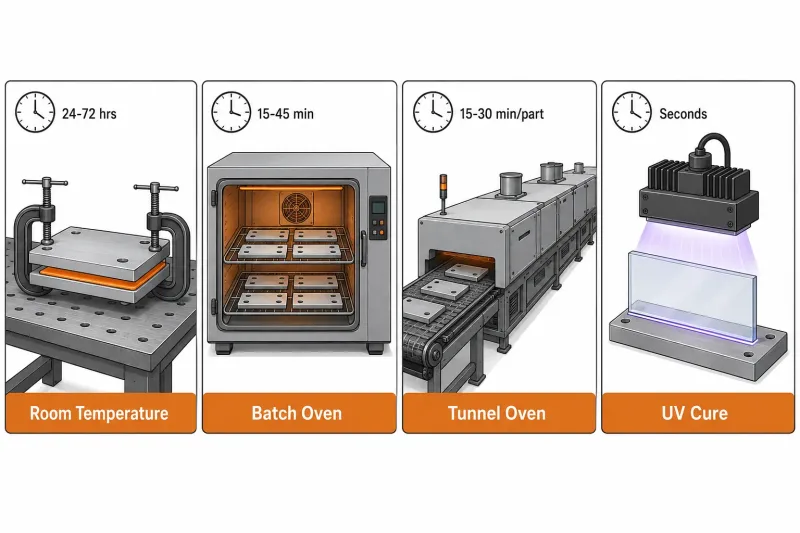
Vier Aushärtungsmethoden im Vergleich nach Taktzeit und Produktionsumfang. Bei Großserienaufträgen werden in der Regel Chargen- oder Durchlauföfen benötigt, um die Produktionspläne einzuhalten.
| Aushärtungsmethode | Typischer Zyklus | Geeignet für | Einschränkung |
|---|---|---|---|
| Raumtemperatur-Aushärtung | 4–72 Stunden | Prototypen, Reparaturen und Kleinserienproduktion | Kann Hochvolumenproduktionspläne nicht einhalten |
| Batchofen | 15–45 Minuten pro Charge | Mittlere Produktion (500–2.000 Teile/Tag) | Batch-Be- und -Entladung reduzieren die Flexibilität |
| Kontinuierlicher Tunnelofen | 15–30 Minuten pro Teil | Hochvolumenproduktion (über 2.000 Teile/Tag) | Höhere Investition in Ausrüstung |
| UV-Härtung für dünne Klebefugen | Sekunden | Transparente Materialien oder sehr dünne Substrate | Begrenzt auf bestimmte Klebstofftypen und Bauteilgeometrien |
Für die meisten Blechprojekte in Großserie ist die Wärmehärtung in einem speziellen Ofen eine Grundvoraussetzung und keine optionale Geräteerweiterung.
Klebeverbindung vs. Schweißen in der Großserienproduktion
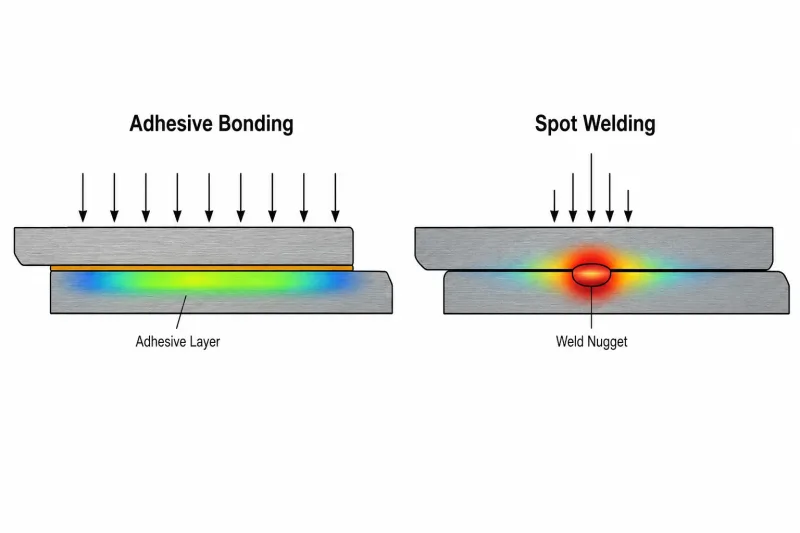
Querschnittsvergleich, der zeigt, wie die Klebeverbindung die Spannung über die gesamte Klebefläche verteilt, während das Punktschweißen die Spannung an einzelnen Schweißpunkten konzentriert – ein entscheidender Faktor bei der Auslegung von Verbindungen.
Beim Vergleich von Klebeverbindungen mit Blechschweißen lautet die eigentliche Frage nicht, welches Verfahren besser ist, sondern:
Ab welcher Produktionsmenge ist welches Verfahren sinnvoller?
Die folgende Tabelle vergleicht die beiden Verfahren anhand wichtiger Produktionsfaktoren:
| Faktor | Klebeverbindung | Punktschweißen |
|---|---|---|
| Investition in Ausrüstung | Vorrichtungen und Härteofen | Punktschweißgerät und Elektroden |
| Stückkosten bei hohem Volumen | Niedriger; es ist kein erfahrener Schweißer an jeder Station erforderlich | Höher, einschließlich Arbeitskosten und Elektrodenverschleiß |
| Produktionszyklus | Hängt von der Härtungsmethode ab; Wärmehärtung dauert in der Regel 15–30 Minuten | Sehr schnell pro Schweißung, in der Regel 2–5 Sekunden |
| Spannungsverteilung | Gleichmäßig über die geklebte Fläche verteilt | An den Schweißpunkten konzentriert |
| Verbindungsdesign | Am besten für Überlappungsverbindungen geeignet | Geeignet für Überlappungsverbindungen und einige T-Verbindungen |
| Unterschiedliche Metalle | Geeignet für Aluminium-zu-Stahl- und beschichtete Metallverbindungen | Schwieriger aufgrund von galvanischer Korrosion und metallurgischen Problemen |
| Inline-Qualitätsprüfung | Schwieriger, da die Klebefuge in der Regel verborgen ist | Einfacher, da der Schweißpunkt inspiziert oder gemessen werden kann |
| Verzerrungsrisiko | Kein Wärmeeintrag und geringes Verzerrungsrisiko | Dünnes Blech neigt eher zur Verzerrung |
| Minimales praktisches Volumen | Etwa 500–1.000 Teile, um die Vorrichtungsinvestition zu rechtfertigen | Für jedes Volumen geeignet |
Das Kleben beginnt einen Kostenvorteil zu zeigen, wenn das Auftragsvolumen die Vorrichtungsinvestition rechtfertigt und die Fügung ausreichend Überlappung aufweist.
- Unter 500 Teile: Schweißen ist in der Regel einfacher umzusetzen und schneller einsatzbereit.
- Über 1,000 Teile: Der Kostenvorteil pro Stück bei der Klebeverbindung nimmt schrittweise zu.
Dieser Vorteil wird noch bedeutender, wenn reduzierte Verformung, der Wegfall des Nachschleifens von Schweißnähten und die Vermeidung von Kontaktkorrosion zwischen unterschiedlichen Metallen berücksichtigt werden.
Oberflächenvorbereitung für die skalierte Produktion
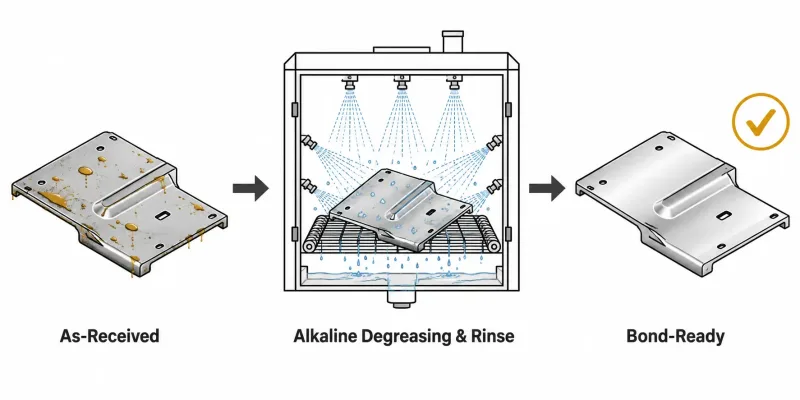
Der Arbeitsablauf der Oberflächenvorbereitung für die Klebeverbindung in Großserie: eingehende Teile mit Stanzöl durchlaufen eine alkalische Entfettung und Spülung, bevor sie sauber und bereit für den Klebstoffauftrag an der Klebestation ankommen.
Die Oberflächenvorbereitung ist einer der häufigsten Fehlerpunkte beim Kleben in hohen Stückzahlen.
Wenn Blechteile an der Klebestation ankommen, können ihre Oberflächen Folgendes enthalten:
- Stanzöl
- Ziehöl
- Korrosionsschutzöl
Diese Verunreinigungen gehören zu den häufigsten Ursachen für Klebeverbindungsversagen, werden jedoch bei Design-Reviews leicht übersehen.
In der Kleinserienfertigung können Bediener jedes Teil mit einem Lösungsmittel abwischen.
In der Großserienfertigung muss die Oberflächenvorbereitung jedoch in den Produktionsprozess integriert werden. Die drei gängigen Methoden sind:
Inline-Entfettung
Ein Sprühwäscher oder Tauchreinigungssystem wird vor der Klebestation installiert.
Dies ist die gängigste Methode für Stahl- und Aluminiumblechteile. Die Teile durchlaufen eine alkalische Reinigung, Spülung und Trocknung, bevor sie in die Klebestation gelangen.
Offline-Lösungsmittelabwischung
Die Teile werden manuell oder automatisch mit Aceton oder Isopropylalkohol abgewischt.
Diese Methode ist einfach, aber arbeitsintensiv. Die Konsistenz hängt von der Technik des Bedieners ab, was es schwierig macht, bei Tausenden von Teilen das gleiche Ergebnis zu erzielen.
Plasma- oder Koronabehandlung
Diese Methode aktiviert die Metalloberfläche auf molekularer Ebene und verbessert die Benetzung des Klebstoffs.
Sie ist besonders geeignet für Aluminium und Edelstahl, da deren natürliche Oxidschichten die Klebeleistung beeinträchtigen können. Obwohl sie eine zusätzliche Geräteinvestition erfordert, kann sie die Zuverlässigkeit der Verbindung erheblich verbessern.
Oberflächenvorbereitung für verschiedene Metalle
Die richtige Methode hängt vom Grundwerkstoff ab.
Baustahl mit niedrigem Kohlenstoffgehalt hat eine mäßige Oberflächenenergie und bindet in der Regel bereits nach alleiniger Entfettung gut.
Aluminium und Edelstahl erfordern in der Regel eine zusätzliche Oberflächenaktivierung, wie z. B. Plasmabehandlung oder chemische Primer, da ihre Oberflächenoxidsschichten die Benetzung des Klebstoffs beeinflussen.
In der Praxis verwenden die meisten Blech-Klebelinien in Großserie eine Kombination aus Entfettung und Primer.
Obwohl dies einen weiteren Prozessschritt hinzufügt, verbessert es die Konsistenz über verschiedene Schichten und Bediener hinweg.
Vorrichtungsdesign und Produktionseffizienz
Das Vorrichtungsdesign wird oft unterschätzt, wenn das Kleben vom Prototyping in die Massenproduktion skaliert wird.
Vorrichtungen bleiben während der Klebstoffaushärtung belegt und können nicht wiederverwendet werden, bis die geklebte Baugruppe entnommen ist.
Dies schafft eine direkte Beziehung zwischen:
- Aushärtungszeit
- Anzahl der Vorrichtungen
- Produktionseffizienz
Die Berechnung ist einfach:
Wenn die Aushärtezeit 20 Minuten beträgt und jede Vorrichtung eine Baugruppe aufnimmt, kann eine Vorrichtung nur drei Teile pro Stunde produzieren. Um 60 Teile pro Stunde zu produzieren, sind 20 Vorrichtungen erforderlich.
Die Vorrichtungsinvestition ist ein realer Kostenfaktor und muss in die Projektkostenberechnung einbezogen werden.
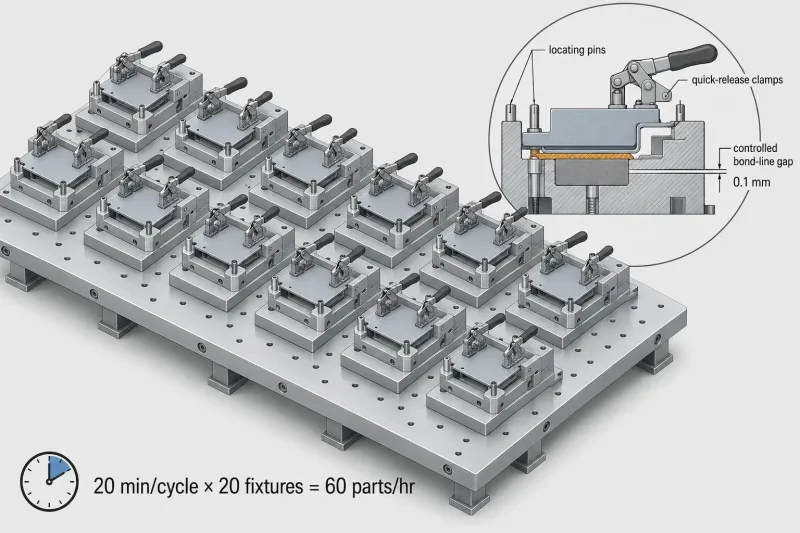
Beträgt die Aushärtungszeit 20 Minuten pro Teil, sind für die Produktion von 60 Baugruppen pro Stunde 20 Vorrichtungen erforderlich, die parallel arbeiten. Die Einblendung zeigt wichtige Merkmale der Vorrichtung: Passierbolzen, Schnellspannhebel und eine kontrollierte Klebefugendicke.
Die Hauptfaktoren, die beim Design von Produktionsvorrichtungen zu berücksichtigen sind, umfassen:
- Be- und Entladegeschwindigkeit – Schnellspannhebel und Passierbolzen verkürzen die Hilfsproduktionszeit außerhalb des Aushärtungszyklus
- Vorrichtungsmaterial – Aluminiumvorrichtungen heizen und kühlen in Aushärteöfen schneller, verschleißen aber stärker; Stahlvorrichtungen sind langlebiger, haben aber eine größere Wärmekapazität
- Anpresskraft – zu hohe Kraft drückt den Klebstoff heraus und führt zu einer unzureichenden Klebefuge; zu geringe Kraft hinterlässt Lücken und Hohlräume
- Toleranzkontrolle – Vorrichtungen müssen an allen Positionen eine gleichbleibende Klebefugendicke einhalten, in der Regel innerhalb von 0.05–0.2 mm
Für sehr hohe Produktionsvolumina können Mehrstationen-Vorrichtungen 4, 8 oder 16 Baugruppen pro Zyklus kleben, wodurch die auf jedes Teil entfallenden Vorrichtungskosten reduziert werden.
Dies erhöht jedoch auch die Komplexität der Klebstoffdosierung und der Qualitätsprüfung.
Qualitätskontrolle für hochvolumige geklebte Baugruppen
Die Qualitätskontrolle für geklebte Baugruppen unterscheidet sich grundlegend von der Qualitätskontrolle für geschweißte Baugruppen.
Punktschweißungen können visuell oder mit einfachen Lehren geprüft werden. Klebfugen sind im Inneren der Verbindung verborgen, und viele Versagensarten können ohne zerstörende Prüfung nicht festgestellt werden.
Ein strukturierter Prüfplan für die Großserienfertigung verwendet in der Regel mehrere Kontrollebenen:
Vollständige Erstmusterprüfung
Das erste geklebte Produkt jeder Schicht oder Charge wird einer zerstörenden Schäl- oder Zugprüfung unterzogen, um zu bestätigen, dass der Prozess unter Kontrolle ist.
Periodische zerstörende Stichprobenprüfung
Alle 50 oder 100 Teile wird eine Probe bis zum Versagen geprüft und die Versagensart dokumentiert.
- Kohäsionsbruch: Der Klebstoff reißt innerhalb seiner selbst, was auf eine gute Verbundqualität hinweist.
- Adhäsionsbruch an der Grenzfläche: Der Klebstoff löst sich vollständig von der Metalloberfläche, was auf ein Problem bei der Oberflächenvorbereitung hinweist.
In-Prozess-Überwachung
Die folgenden Parameter sollten kontinuierlich aufgezeichnet werden:
- Dosierdruck
- Klebstoffraupenbreite
- Ofentemperaturprofil
Sichtprüfung
Prüfung auf:
- Klebstoffaustritt auf sichtbaren Oberflächen
- Ungleichmäßige Klebfugen
- Luftblasen entlang der Ränder der Klebfuge
Häufige Klebeverbindungsfehler
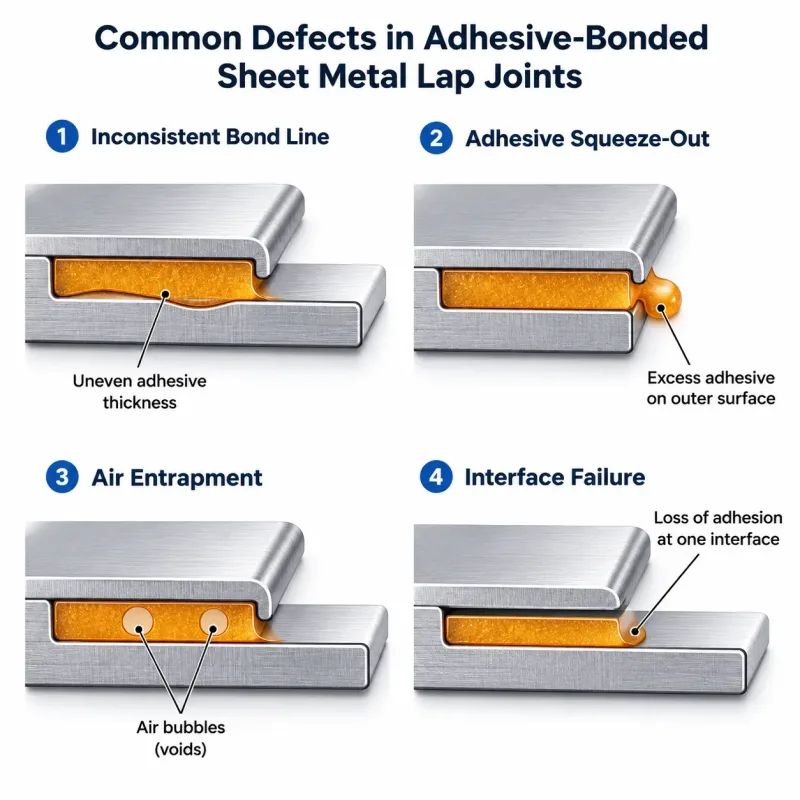
Vier typische Defekte bei der Klebeverbindung in der Großserienfertigung, im Querschnitt dargestellt. Die frühzeitige Erkennung dieser Versagensarten — durch Erstmusterprüfung und regelmäßige Stichprobenentnahme — ist entscheidend für die Sicherstellung einer gleichbleibenden Klebequalität.
Die häufigsten Fehler beim Hochvolumen-Kleben von Blechen umfassen:
- Uneinheitliche Klebschichtdicke — in der Regel verursacht durch Verschleiß der Vorrichtung oder uneinheitliche Teilemaße
- Klebstoffaustritt — Klebstoff tritt auf sichtbaren Oberflächen auf, in der Regel aufgrund übermäßiger Klemmkraft oder übermäßiger Klebstoffmenge
- Lufteinschluss — eingeschlossene Luft bildet Hohlräume und verringert die Klebefestigkeit, in der Regel weil der Klebstoff als durchgehende Perle statt in einem unterbrochenen Muster aufgebracht wird
- Grenzflächenversagen — der Klebstoff löst sich vollständig von der Metalloberfläche, fast immer aufgrund unzureichender Oberflächenvorbereitung
Ist Klebeverbindung für Ihr Auftragsvolumen geeignet?
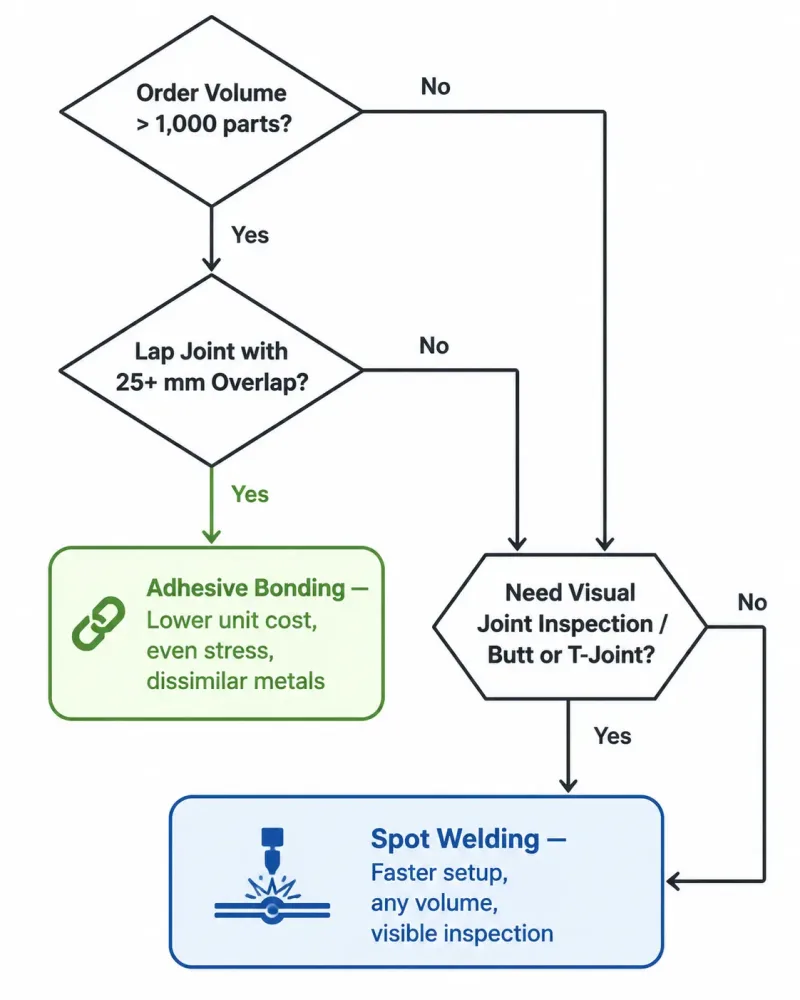
Eine vereinfachte Entscheidungshilfe für die Auswahl zwischen Klebeverbindung und Punktschweißen. Die wichtigsten Faktoren sind Auftragsvolumen, Fügegeometrie und ob eine visuelle Prüfung im Prozess erforderlich ist.
Klebeverbindungen sind nicht immer besser oder schlechter als Schweißen oder mechanische Befestigung.
Ihre Eignung hängt von einer Kombination ab aus:
- Produktionsstrategie und Auftragsvolumen
- Verbindungsdesign
- Lieferantenproduktionskapazität
Die folgenden Bedingungen können Ihnen bei der Entscheidung helfen.
Klebeverbindung ist geeignet, wenn
- Das Auftragsvolumen 500–1.000 Teile übersteigt, genug, um Investitionen in Vorrichtungen und Öfen zu rechtfertigen
- Die Verbindung verwendet ein Überlappungsdesign mit mindestens 25 mm Überlappung
- Unterschiedliche Metalle müssen verbunden werden, wie Aluminium mit Stahl oder beschichtetes mit unbeschichtetem Metall
- Das optische Erscheinungsbild wichtig ist und Schweißmarken oder Wärmeverformung nicht akzeptabel sind
- Das Bauteil erfordert strukturelle Fügung und Abdichtung in einem Arbeitsgang
- Das Blech ist nicht dicker als 1,5 mm, und Schweißen kann zu Durchbrand oder Verzug führen
Schweißen ist weiterhin besser geeignet, wenn
- Die Verbindung muss hohen Schälbelastungen oder dynamischen Ermüdungslasten standhalten
- Die Baugruppe verwendet Stumpfstöße oder T-Stöße, die für Klebeverbindungen ungeeignet sind
- Das Auftragsvolumen ist zu gering, um die Kosten für Vorrichtungen und Aushärtungsanlagen zu rechtfertigen
- Eine visuelle In-Prozess-Prüfung der Verbindung ist erforderlich
- Die Produktion wechselt häufig zwischen verschiedenen Teilenummern
Wenn der Lieferant über eine Wärmehärtungskapazität verfügt und die Teile für die Klebung geeignete Überlappungsnähte aufweisen, kann die Klebeverbindung im Großserien-Blechfertigung eine stabile Qualität bieten und dabei nach Einrichtung der Produktionslinie geringere Stückkosten als das Schweißen erzielen.
Nächste Schritte für ein hochvolumiges Klebeverbindungsprojekt
Wenn Sie eine Klebeverbindung für einen Großserienauftrag im Blechbereich evaluieren, beginnen Sie mit den folgenden Schritten:
- Eignung des Fügedesigns bestätigen
Bestätigen Sie, dass die Überlappung mindestens 25 mm beträgt und dass der Klebschichtspalt innerhalb von 0.05–0.2 mm gehalten werden kann. - Härtungsmethode mit dem Lieferanten besprechen
Bestätigen Sie die Wärmehärtungskapazität des Lieferanten durch eine Geräteprüfung oder einen Werksbesuch und ermitteln Sie den tatsächlichen Produktionszyklus. - Produktionsprozess-Regelplan anfordern
Der Plan sollte Erstmusterprüfstandards, die Stichprobenhäufigkeit und die Defektdefinitionen umfassen. - Pilotlos durchführen
Verwenden Sie das schnelle Blech-Prototyping, um eine erste Charge von 50–100 Teilen herzustellen und die Prozesswiederholbarkeit vor Beginn der Großserienfertigung zu überprüfen.
SR-MFG arbeitet mit Engineering- und Beschaffungsteams zusammen, um Klebeverbindungsprozesse für Großserienaufträge im Blechbereich zu planen, einschließlich Verbindungsdesign-Reviews und Produktionshochlauf.
Wenn Sie die Klebeverbindung für Ihr nächstes Projekt evaluieren, kontaktieren Sie unser Team, um Ihr Auftragsvolumen und Ihren Produktionszeitplan zu besprechen.