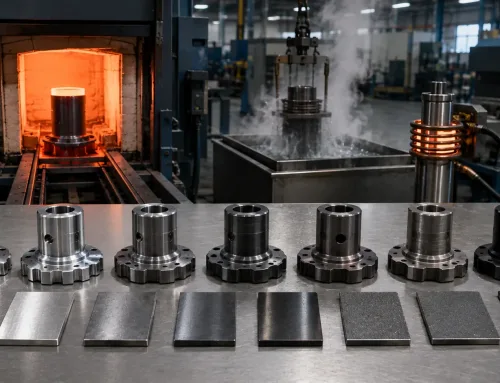
RWalzen ist ein Druckumformprozess, der die Form von Stahlblöcken oder Brammen zwischen rotierenden Walzen verändert. Es wird in Warmwalzen und Kaltwalzen unterteilt, wobei letzteres üblicherweise zur Herstellung von kaltgewalztem Kohlenstoffstahlblech.
verwendet wird. Beim Warmwalzen muss die Rohbramme vor dem Hochtemperaturwalzen auf 1.100–1.250 °C erwärmt werden. Warmgewalztes Kohlenstoffstahlblech und -band sind typische Produkte dieses Verfahrens.
Heute ist die Warmbandwalztechnologie ausgereift, die Instrumentierung fortschrittlich, die Produktqualität relativ stabil und die Produktionslinien erreichen hohe Betriebsraten.
Das Walzen ist jedoch ein komplexer Prozess. Betriebsbedingungen und Anlagenzustand in jeder Phase können die Endproduktqualität beeinflussen und zu verschiedenen Fehlern bei warmgewalztem Stahlband.
führen. Produktionsprozess für warmgewalztes Stahlband
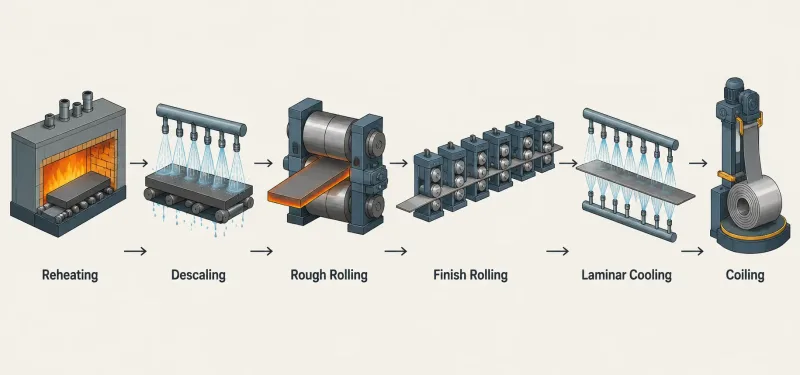
Die sechs Hauptstufen einer Warmbandwalzstraße: Wiedererwärmung → Entzunderung → Vorwalzen → Fertigwalzen → laminare Kühlung → Haspeln. Jede Stufe spielt eine entscheidende Rolle für die endgültige Bandqualität.
Häufige Fehler bei warmgewalztem Stahlband
Eingewalzter Zunder
1 Fehlermerkmale
Eingewalzter Zunder ist ein Oberflächenfehler, der entsteht, wenn Zunder beim Warmwalzen in das Stahlband eingedrückt wird.
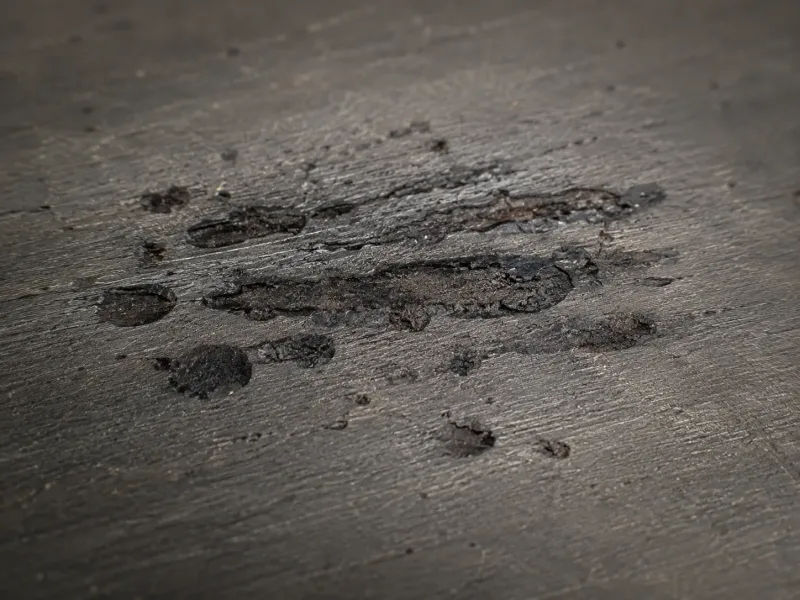
Eingewalzter Zunder erscheint als dunkle, unregelmäßige Oxidflecken, die in die Bandoberfläche eingebettet sind. Diese Fehler entstehen, wenn Eisenoxidzunder aus der Wiedererwärmung oder dem Walzen nicht vollständig entfernt wird und bei nachfolgenden Stichen in den Stahl eingedrückt wird.
Je nach Ursprung kann er klassifiziert werden als:
- Primärzunder, der im Wiedererwärmungsofen gebildet wird;
- Sekundärzunder, der während des Walzens gebildet und in die Bandoberfläche eingedrückt wird;
- Sekundärzunder, der durch Ablösen des Oxidfilms von der Walzenoberfläche verursacht und in das Band eingedrückt wird.
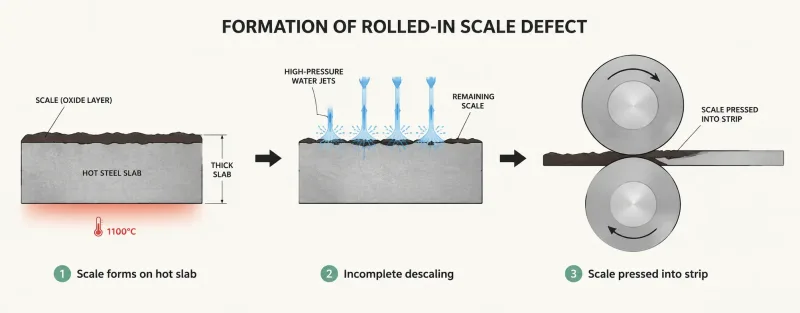
Querschnittsansicht zur Veranschaulichung des Mechanismus von eingewalztem Zunder: Oxidzunder bildet sich auf der Brammenoberfläche (links), übersteht eine unvollständige Entzunderung (Mitte) und wird während der Walzenkompression mechanisch in die weiche Stahloberfläche eingedrückt (rechts).
2 Ursachen
- Schwere Längsrisse auf der Brammenoberfläche;
- Unsachgemäße Brammenerwärmungsverfahren oder -bedienung, wodurch Primärzunder schwer vollständig zu entfernen ist;
- Niedriger Druck des Hochdruck-Entzunderungswassers oder verstopfte Düsen, wodurch während des Walzens entstehender Zunder in die Bandoberfläche eingedrückt werden kann;
- Übermäßige Walzgeschwindigkeit oder unzureichende Walzenkühlung, wodurch sich der Oxidfilm auf den Walzen ablöst und in das Band eingebettet wird.
3 Auswirkungen
Es verringert die Oberflächengüte des Bandes und beeinträchtigt die nachfolgende Beschichtungsleistung.
4 Vorbeugungs- und Korrekturmaßnahmen
- Brammeninspektion gemäß den geforderten Materialspezifikationen. verstärken. Brammen mit schweren Längsrissen sollten gereinigt und vor der Verwendung freigegeben werden;
- Geeignete Brammenerwärmungsverfahren entwickeln und den festgelegten Erwärmungsprozess einhalten;
- Das Hochdruck-Entzunderungssystem regelmäßig inspizieren, ausreichenden Wasserdruck aufrechterhalten und Düsenverstopfung verhindern;
- Das Walztempo kontrollieren und eine effektive Walzenkühlung sicherstellen, um ein Ablösen des Oxidfilms zu verhindern.
Schalen
1 Fehlermerkmale
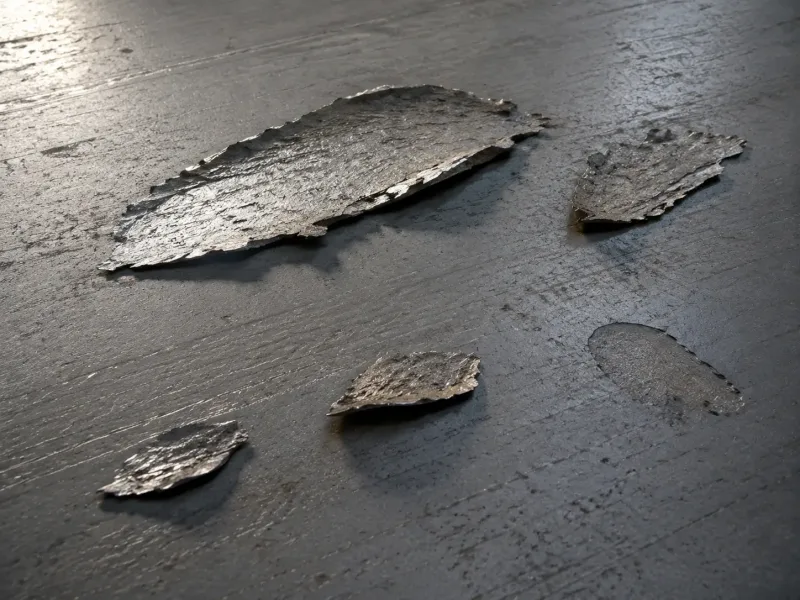
A Schale ist eine unregelmäßige, erhabene Metallschuppe, die an der Oberfläche des Stahlbandes anhaftet.
Schalen können erscheinen als:
- Blattförmig;
- Federförmig;
- Streifenförmig;
- Schuppenförmig;
- Zungenförmig.
Blasenfehler erscheinen als zufällig verteilte kreisförmige oder ovale Ausbeulungen auf der Bandoberfläche. Diese gasbedingten Fehler können während des Walzens aufbrechen und Risse auf der Oberfläche verursachen. Einige innenliegende Blasen sind erst nach dem Querschneiden des Bandes sichtbar.
Schuppen werden hauptsächlich in zwei Typen unterteilt:
Der erste Typ bleibt mit dem Grundmetall verbunden und wird auf die Bandoberfläche gefaltet, was die Entfernung erschwert.
Der zweite Typ ist nicht mit dem Grundmetall verbunden, haftet aber an der Oberfläche. Er löst sich leicht ab und hinterlässt eine relativ glatte Vertiefung.
2 Ursachen
- Vorhandene Schuppen, Überlappungen oder ähnliche Fehler auf der Brammenoberfläche wurden nicht vollständig entfernt und blieben nach dem Walzen zurück;
- Rückstände von der Flammreinigung blieben auf der Bramme zurück und wurden während des Walzens in das Band eingepresst.
3 Auswirkungen
Schuppen können Metallabplatzungen oder Löcher bei der nachfolgenden Verarbeitung oder Verwendung verursachen.
4 Vorbeugung und Korrekturmaßnahmen
Brammeninspektion verstärken. Alle Schuppen oder Flammreinigungsrückstände müssen vor dem Walzen vollständig entfernt werden.
Blasen
1 Fehlermerkmale
Blasen sind zufällig verteilte kreisförmige oder ovale Ausbeulungen auf der Stahlbandoberfläche.
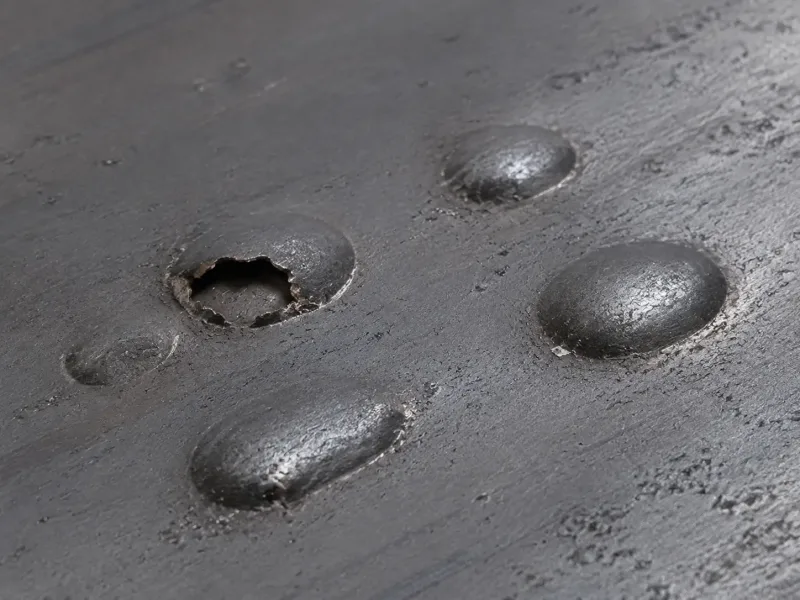
Blasenfehler erscheinen als zufällig verteilte kreisförmige oder ovale Ausbeulungen auf der Bandoberfläche. Diese gasbedingten Fehler können während des Walzens aufbrechen und Risse auf der Oberfläche verursachen. Einige innenliegende Blasen sind erst nach dem Querschneiden des Bandes sichtbar.
Ihre Ränder sind im Allgemeinen glatt. Wenn eine Blase während des Walzens aufbricht, kann die Bandoberfläche reißen oder abplatzen.
Einige Blasen treten nicht sichtbar hervor. Nach dem Dressierwalzen kann die Oberfläche glänzend erscheinen, während der Schnittquerschnitt Delaminierung zeigt.
2 Ursachen
- Schlechte Desoxidation oder unsachgemäßes Stickstoffspülen, wodurch sich übermäßig Gas im Inneren der Bramme ansammelt;
- Übermäßige Verweilzeit im Ofen, wodurch oberflächennahe Gaseinschlüsse freigelegt oder konzentriert werden.
3 Auswirkungen
Blasen können Delaminierung oder schlechte Schweißqualität bei der nachfolgenden Verarbeitung oder Verwendung verursachen.
verursachen.
- 4 Vorbeugung und Korrekturmaßnahmen;
- Brammeninspektion verstärken und keine Brammen mit freiliegenden Blasenfehlern verwenden;.
Brammen streng nach den Prozessanforderungen erwärmen und übermäßige Verweilzeit im Ofen vermeiden.
Cobbling
1 Fehlermerkmale Cobbling.
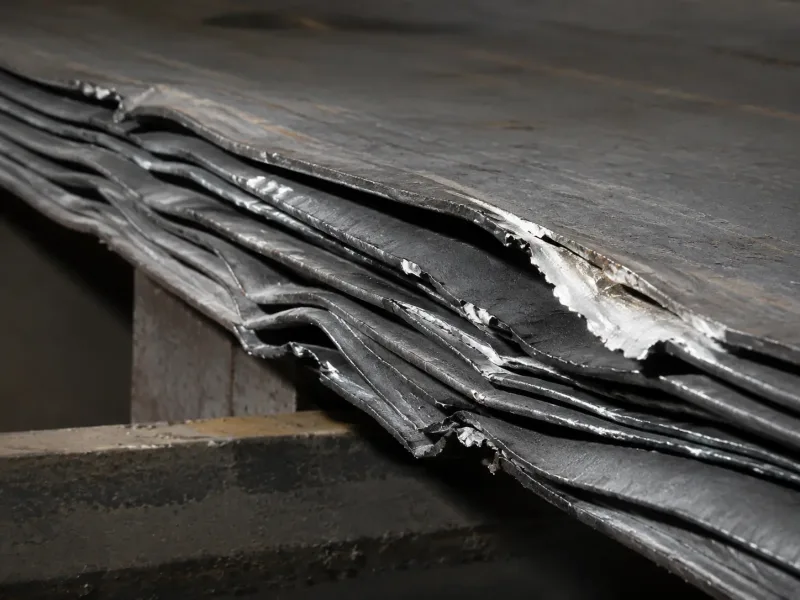
[caption id="attachment_4657" align="aligncenter" width="800"].
Cobbling erzeugt mehrere überlappende Schichten, gefaltete Abschnitte und Risse auf der Bandoberfläche. Dieser schwere Fehler resultiert typischerweise aus ungleichmäßiger Banddehnung während des Fertigwalzens und macht das Material unbrauchbar.
- 2 Ursachen;
- Unsachgemäße Walzspalteinstellung oder schlechte Abstimmung zwischen Walzenprofil und Form des einlaufenden Bandes, was zu ungleichmäßiger Banddehnung führt;
- Ungleichmäßige lokale Brammenerwärmungstemperatur oder ungleichmäßige Werkstücktemperatur;
- Falsche Seitenführungseinstellung des Fertigwalzgerüsts;.
Nicht übereinstimmende Banddurchlaufgeschwindigkeiten während des Fertigwalzens.
3 Auswirkungen.
Cobbling kann zum Bandbruch während des Walzens führen. Stahlbleche mit diesem Fehler sind im Allgemeinen unbrauchbar.
- 4 Vorbeugung und Korrekturmaßnahmen;
- Verbesserung der Brammenerwärmungs-Temperaturregelung zur Aufrechterhaltung einer gleichmäßigen Werkstücktemperatur;
- Korrekte Einstellung der Seitenführung der Fertigstraße;
- Gleichmäßiger Metallfluss durch alle Gerüste beim kontinuierlichen Walzen.
Walzmarkierungen
1 Fehlermerkmale
Walzmarkierungen sind periodisch verteilte, unregelmäßig erhabene oder vertiefte Fehler auf der Stahlbandoberfläche.
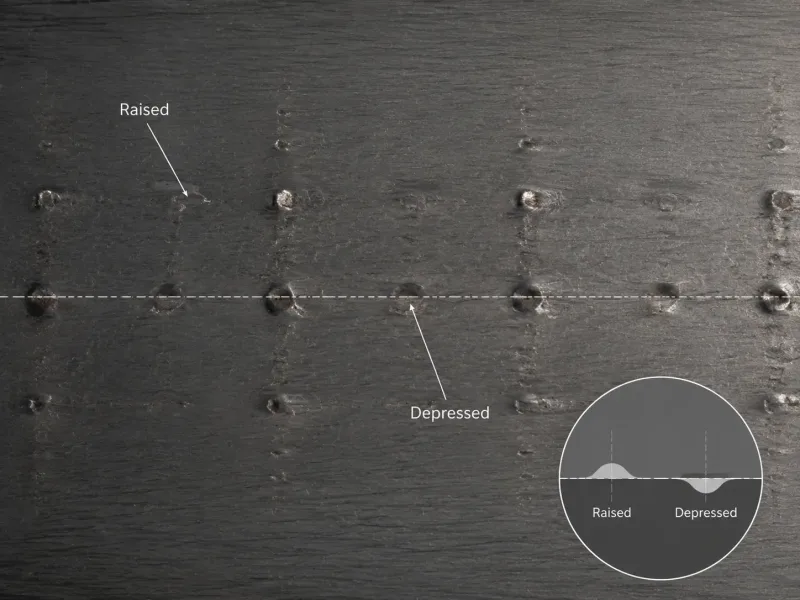
Walzmarkierungen erscheinen als periodisch angeordnete erhabene oder vertiefte Fehler entlang der Bandoberfläche. Ihr regelmäßiges Abstandsmuster entspricht direkt dem Umfang der verursachenden Arbeitswalze, wodurch sie durch ihre rhythmische Wiederholung identifizierbar sind.
2 Ursachen
Risse, lokaler Materialabtrag oder Fremdkörper auf der Walzenoberfläche erzeugen unebene Bereiche.
Beim Walzen oder Fertigwalzen werden diese unebenen Bereiche auf die Bandoberfläche eingeprägt und bilden erhabene oder vertiefte Fehler.
3 Auswirkungen
- Erhabene Walzmarkierungen können bei nachfolgendem Walzen Faltfehler verursachen;
- Vertiefte Walzmarkierungen können bei nachfolgendem Walzen Löcher verursachen.
4 Vorbeugende und korrigierende Maßnahmen
- Regelmäßige Prüfung der Walzenoberflächenqualität anhand klar definierter In-Prozess-Prüfstandards und umgehende Behebung von lokalem Materialabtrag oder anhaftenden Fremdkörpern;
- Nach anormalen Ereignissen wie Bandklemmung, Bandpeitschen oder Cobbling die Walzenoberfläche sofort inspizieren, um Schäden oder Fremdkörperanhaftungen zu verhindern;
- Wenn Oberflächenrisse auf einer Walze festgestellt werden, die Walzstraße sofort stoppen und die Walzenoberfläche inspizieren.
Zusammengedrückter Coil
1 Fehlermerkmale
Ein Stahlcoil, der eine ovale Form annimmt, wird als zusammengedrückter Coil.
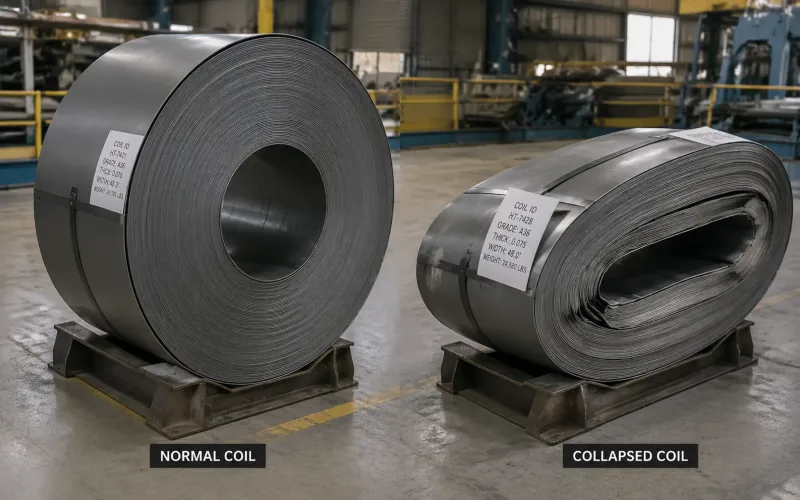
Links: ein normaler, fest gewickelter Stahlcoil mit kreisförmigem Querschnitt. Rechts: ein zusammengedrückter Coil, der durch unzureichende Wickelspannung oder übermäßigen Stapelaufprall eine ovale Form angenommen hat. Zusammengedrückte Coils sind schwer zu verpacken, zu transportieren und abzuwickeln.
2 Ursachen
- Übermäßiger Aufprall bei der Coil-Handhabung;
- Unzureichende Wickelspannung oder horizontale, mehrschichtige Coil-Stapelung.
3 Auswirkungen
Es beeinträchtigt die Coil-Verpackung und -Handhabung. Ein stark zusammengedrückter Coil kann möglicherweise nicht abgewickelt werden.
4 Vorbeugende und korrigierende Maßnahmen
- Coils sorgfältig handhaben und übermäßigen Aufprall vermeiden;
- Die Wickelspannung korrekt einstellen, die Anzahl der horizontal gestapelten Schichten begrenzen und bei Bedarf vertikale Coil-Lagerung verwenden.