
Feuerverzinkter Stahl (HDG)
Schutz
Die Zinkbeschichtung bildet eine dauerhafte Barriere gegen Rost.
& Schweißeignung
Kompatibel mit den meisten Blechverarbeitungsprozessen.
& Langlebigkeit
Geringerer Wartungsaufwand und niedrigere Gesamtkosten über die Produktlebensdauer.
Feuerverzinkter Stahl Grundlagen
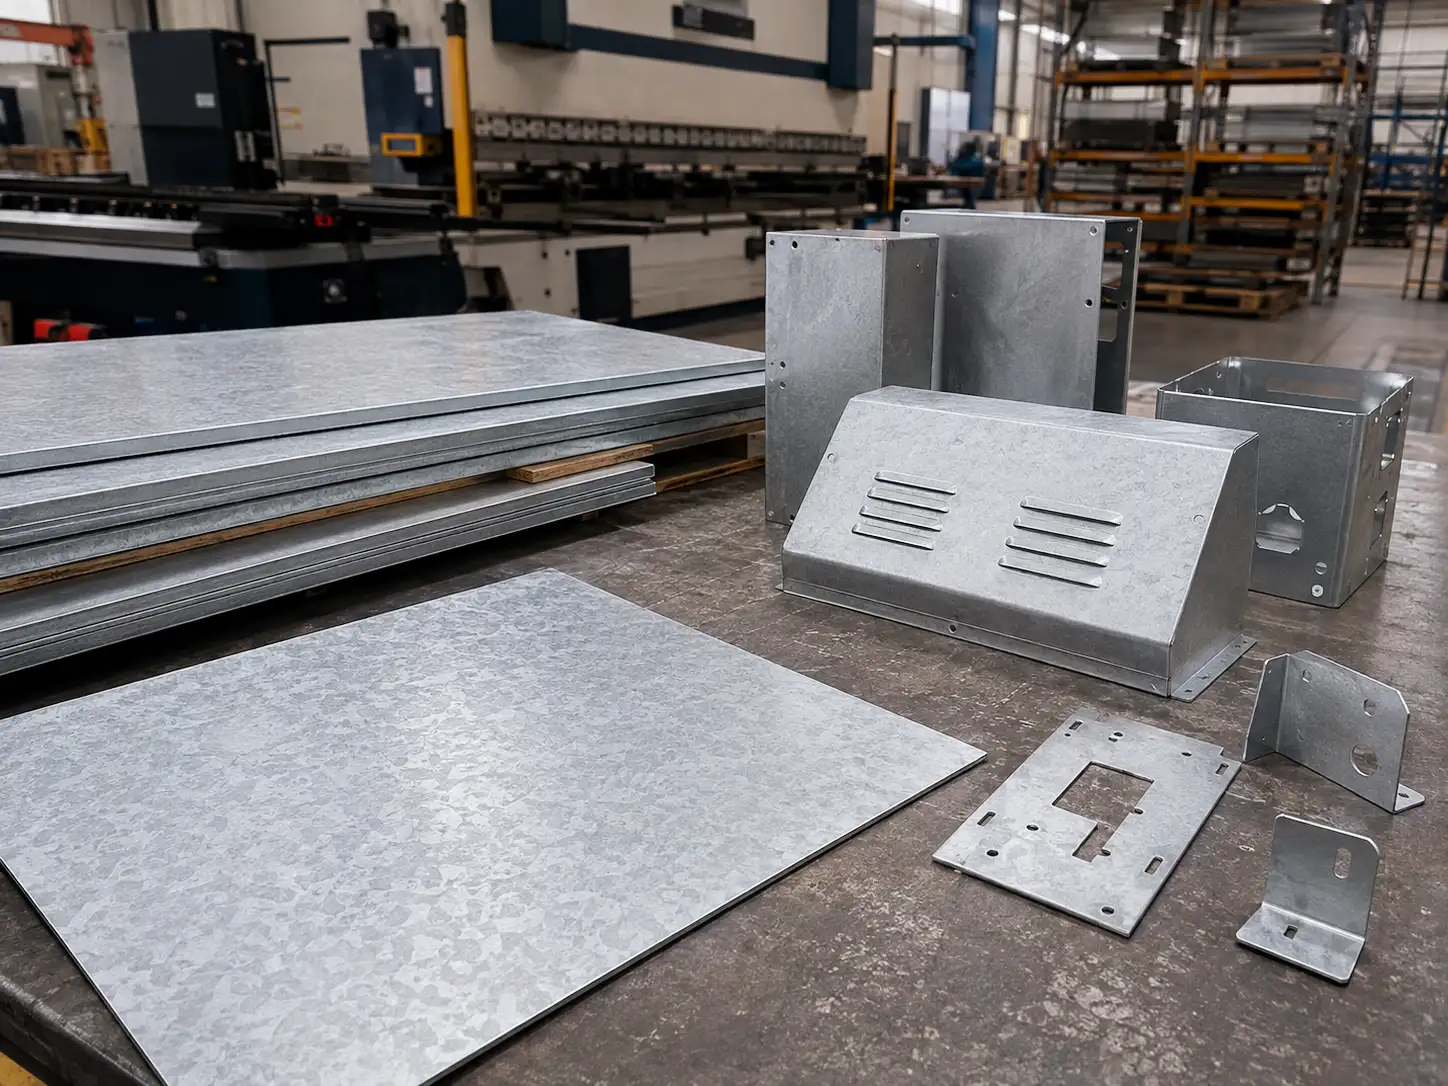
Feuerverzinkter Stahl ist ein Stahlblechprodukt, das durch Aufbringen einer Zink- oder Zinklegierungsbeschichtung auf die Oberfläche von Stahlband durch ein kontinuierliches Feuerverzinkungsverfahren.
hergestellt wird. Die Produktion umfasst im Allgemeinen drei Kernphasen: Vorbehandlung, Feuerverzinkung, und Nachbehandlung. Die Korrosionsbeständigkeit von HDG resultiert hauptsächlich aus seinem dualen Schutzmechanismus. Einer ist die Sperrschutz als durch die Zinkbeschichtung gebotene Barrierewirkung, die den Stahl von korrosiven Medien isoliert. Der andere ist kathodischen, der kathodische Schutz, bei dem das Zink zuerst korrodiert, um den Grundstahl zu schützen. Zusammen verleihen diese beiden Mechanismen HDG eine lange Lebensdauer auch in rauen Umgebungen.
Wie es sich von anderen Materialien unterscheidet
| Vergleichsfaktor | HDG (Feuerverzinkter Stahl) | elektrogalvanisiertem Stahl (EG) | Kaltgewalzter Stahl | Edelstahl |
|---|---|---|---|---|
| Beschichtungsdicke | 60–120 μm | 5–25 μm | Keine Beschichtung | Chromhaltige Legierung |
| Korrosionsbeständigkeit | Sehr hoch (Opferanodenschutz) | Mäßig | Gering | Ausgezeichnet (Passivschichtschutz) |
| Verarbeitungskosten | Mittel | Relativ hoch | Niedrig | Hoch |
| Schweißbarkeit | Erfordert spezialisierte Verarbeitung | Gute | Ausgezeichnet | Relativ gering |
| Typische Anwendungen | Konstruktionsstahlbau, Automobilchassis | Gerätegehäuse, elektronische Produkte | Allgemeine Strukturteile | Hochkorrosive Umgebungen |
Kernmaterialeigenschaften von feuerverzinktem Stahl
Feuerverzinkter Stahl bietet ein ausgezeichnetes Gesamtleistungsprofil, weshalb es weit verbreitet ist in industriellen Schutzanwendungen. Seine Kerneigenschaften erstrecken sich über mehrere Schlüsselbereiche, und diese Eigenschaften beeinflussen direkt sowohl die Materialauswahl auch durch Verarbeitungsmethoden.
erhöhen. Normen und Gütesysteme für feuerverzinkten Stahl
Feuerverzinkter Stahl wird durch verschiedene Normensysteme weltweit geregelt. Das Verständnis dieser Normen ist besonders wichtig, da sich jedes System in Gütebezeichnung, Beschichtungsgewicht und Leistungsanforderungen. unterscheidet. Nachfolgend sind die wichtigsten HDG-Normensysteme aufgeführt, die weltweit üblicherweise verwendet werden:
| Normensystem | Normnummer | Herausgebende Organisation | Hauptmerkmale | Typische Verwendungsregionen |
|---|---|---|---|---|
| Chinesische Norm | GB/T 2518-2019 | Standardisierungsverwaltung von China | Basierend auf europäischen Normen, mit zusätzlichen Anforderungen für den chinesischen Markt und stärkerer Betonung auf Bauanwendungen | China |
| Europäische Norm | EN 10346:2015 | Europäisches Komitee für Normung (CEN) | Detaillierteres Klassifizierungssystem, das Bauproduktvorschriften abdeckt | Europäischer Wirtschaftsraum |
| Amerikanische Norm | ASTM A653/A653M | ASTM International | Konzentriert sich stärker auf Streckgrenzengüten, mit Beschichtungsgewicht in Unzen angegeben | Nordamerika |
| Japanische Norm | JIS G 3302 | Japanese Industrial Standards Committee | Einfache Klassifizierung, praxisorientiert und mit einem relativ längeren Aktualisierungszyklus | Japan und Teile Ostasiens |
| Internationale Norm | ISO 3575, ISO 4998 | International Organization for Standardization (ISO) | Breite Anwendbarkeit, ausgelegt zur Unterstützung der internationalen Handelskoordination | Weltweit |
Hinweis: Die Entsprechung zwischen verschiedenen Normen ist nur zur Orientierung. In der Praxis sollten Sie beim Vergleich technischer Parameter stets die jeweilige Norm selbst heranziehen.
So wählen Sie die richtige feuerverzinkte Stahlgüte und Beschichtung für Ihr Projekt
Bei der Auswahl von feuerverzinkter Stahl (HDG), reicht die Dicke allein nicht aus. Sie müssen auch vier Schlüsselfaktoren gleichzeitig berücksichtigen: die Einsatzumgebung, die Fertigungsprozess, die Anforderungen an das Erscheinungsbild, und etwaige nachfolgende Oberflächenbehandlung. Eine dickere Beschichtung ist nicht immer besser. Eine schwerere Beschichtung bietet zwar stärkeren Korrosionsschutz, kann jedoch die Verarbeitung erschweren.
Empfohlene Beschichtungsgewichte und Spezifikationen nach Anwendung
| Einsatzumgebung | Empfohlener Beschichtungsbereich | Empfohlenes Substrat / Spezifikation | Auswahlhilfe |
|---|---|---|---|
| Trockene Innenumgebung | Z100–Z140 | DX51D / SGCC, 0,6–1,5 mm | Priorisiert Kosteneffizienz und allgemeine Fertigbarkeit |
| Innenumgebungen mit Kondensation oder leichter Korrosion | Z140–Z200 | DX51D / DX52D, 0,8–2,0 mm | Häufig verwendet für Schränke und Gerätegehäuse |
| Allgemeine Außenumgebung | Z200–Z275 | DX51D, S250GD, 1,0–2,5 mm | Bietet ein gutes Gesamtgleichgewicht der Leistung |
| Außenanwendungen mit höheren Anforderungen an die Korrosionsbeständigkeit | Z275 und höher | S250GD / S350GD, 1,5–3,0 mm | Häufiger verwendet für Halterungen und Strukturteile |
| Teile, die pulverbeschichtet oder lackiert werden | Z100–Z200 oder ZF | Substrate mit einer stabileren Oberflächenbeschaffenheit oder nachgewalzter Oberfläche | Vorbehandlung und Haftung der Beschichtung genau beachten |
| Tiefziehen oder komplexes Biegen | Moderate Beschichtungsmasse bevorzugt | DX52D–DX54D, SGCD-Serie | Nicht automatisch die schwerste Beschichtung wählen; Formstabilität priorisieren |
Hinweis: Diese Tabelle ist als allgemeine Auswahlreferenz für das Engineering. Die tatsächliche Materialverfügbarkeit und Spezifikationsbereiche können je nach Lieferant variieren.
Gängige Spezifikationen und Verarbeitungsanforderungen für feuerverzinkten Stahl (HDG)
Feuerverzinkter Stahl (HDG) ist in standardisierten Größenbereichen erhältlich und weist klar definierte Verarbeitungsanforderungen auf. Auf dem Markt wird dünnwandiges HDG am häufigsten in Coil auch durch Datenblatt Form geliefert. Die meisten Lieferanten bieten Material im 0,4–3,0 mm Bereich an, obwohl auch dickere Strukturgüten erhältlich sind. Genaue Spezifikationen können von Lieferant zu Lieferant etwas variieren.
Referenztabelle für gängige Spezifikationen
| Position | Typischer Bereich | Gängige Größen | Hinweise |
|---|---|---|---|
| Dicke | 0,4–3,0 mm ist am häufigsten | 0,5 / 0,8 / 1,0 / 1,2 / 1,5 / 2,0 mm | Haushaltsgeräte und allgemeine Blechanwendungen konzentrieren sich überwiegend auf dünnere Stärken |
| Blechbreite / Coilbreite | Hängt vom Walzwerk ab | 1000 / 1219 / 1250 mm sind gängig | Sollte zusammen mit der Materialausnutzung beim Stanzen betrachtet werden |
| Beschichtungsmasse | Z100–Z275 ist gängig, wobei einige Produkte bis zu Z600 | Z140, Z200, Z275 werden häufig verwendet | Je schwerer die Beschichtung, desto besser die Korrosionsbeständigkeit |
| Oberflächenbeschaffenheit | Normaler Zinkblumen, minimierter Zinkblumen, nachgewalzt | Standardoberfläche, verbesserte Oberfläche | Beeinflusst das Erscheinungsbild und die Lackierleistung |
| Nachbehandlung | Passivierung, Ölung, chromfreie Passivierung usw. | Hängt vom Walzwerkangebot ab | Beeinflusst die Lagerung, Weißrostvorbeugung und die Weiterverarbeitung |
Referenztabelle für Verarbeitungsanforderungen
| Verarbeitungsmethode | Empfohlene Vorgehensweise | Wichtige Überlegungen |
|---|---|---|
| Biegen | Den minimalen Innenbiegeradius zuerst | bestätigen |
| Stanzen | Verwenden Sie Schwerere Beschichtungen oder höherfeste Güten erfordern besondere Sorgfalt, um übermäßig kleine Biegeradien zu vermeiden umformgeeignetes Substrat | wann immer möglich |
| Laserschneiden | Verwenden Sie Werkzeugschmierung und Beschichtungsverschleiß müssen kontrolliert werden Einstellungen mit geringer Spritzerbildung | Schnittkanten verlieren ihre vollständige Zinkbeschichtung und erfordern möglicherweise eine Ausbesserung |
| Punktschweißen | Anpassen Schweißstrom und Elektrodendruck separat | Die Zinkbeschichtung kann die Elektrodenstandzeit beeinträchtigen |
| Pulverbeschichtung / Lackierung | Durchführung einer ordnungsgemäßen Entfettung und Oberflächenvorbehandlung | Dies beeinflusst direkt die Haftung und die Gleichmäßigkeit des Erscheinungsbildes |
Während Blechverarbeitung, feuerverzinkter Stahl (HDG) erfordert eine Anpassung der Prozessparameter an seine besonderen Materialeigenschaften. Verschiedene Fertigungsverfahren stellen unterschiedliche Anforderungen an Beschichtungsschutz, daher ist es wichtig, die Prozesskompatibilität des Materials, potenzielle Probleme, und die entsprechenden Prozessempfehlungen zu verstehen.
HDG-Kompatibilität mit gängigen Fertigungsverfahren
| Prozessart | Kompatibilität | Häufige Probleme | Prozessempfehlungen |
|---|---|---|---|
| Laserschneiden | Gute | Freiliegende Schnittkanten, lokale Brandschäden | Auftragen Korrosionsschutzausgleich an kritischen Kanten |
| Stanzen | Gute | Beschichtungskratzer, Werkzeugverschleiß | Verwenden Sie umformgeeignetes Material und Schmierung kontrollieren |
| Biegen | Gute | Beschichtungsdehnung am äußeren Biegeradius | Steuerung der Biegeradius und Beachtung der Walzrichtung |
| Schweißen | Machbar | Rauchentwicklung, Spritzer, Elektrodenverschleiß | Einrichten eines dedizierten Schweißfensters für HDG |
| Pulverbeschichtung / Lackierung | Gute | Schlechte Haftung, Pinholes | Durchführung von Entfettung, Phosphatierung oder einer anderen geeigneten Vorbehandlung |
| Passivierung / Ölung | Häufige | Kompatibilität mit nachgelagerter Reinigung | Den Art der Nachbehandlung basierend auf dem finalen Fertigungsprozess |
Oberflächenzustand und Qualitätskontrolle von feuerverzinktem Stahl (HDG)
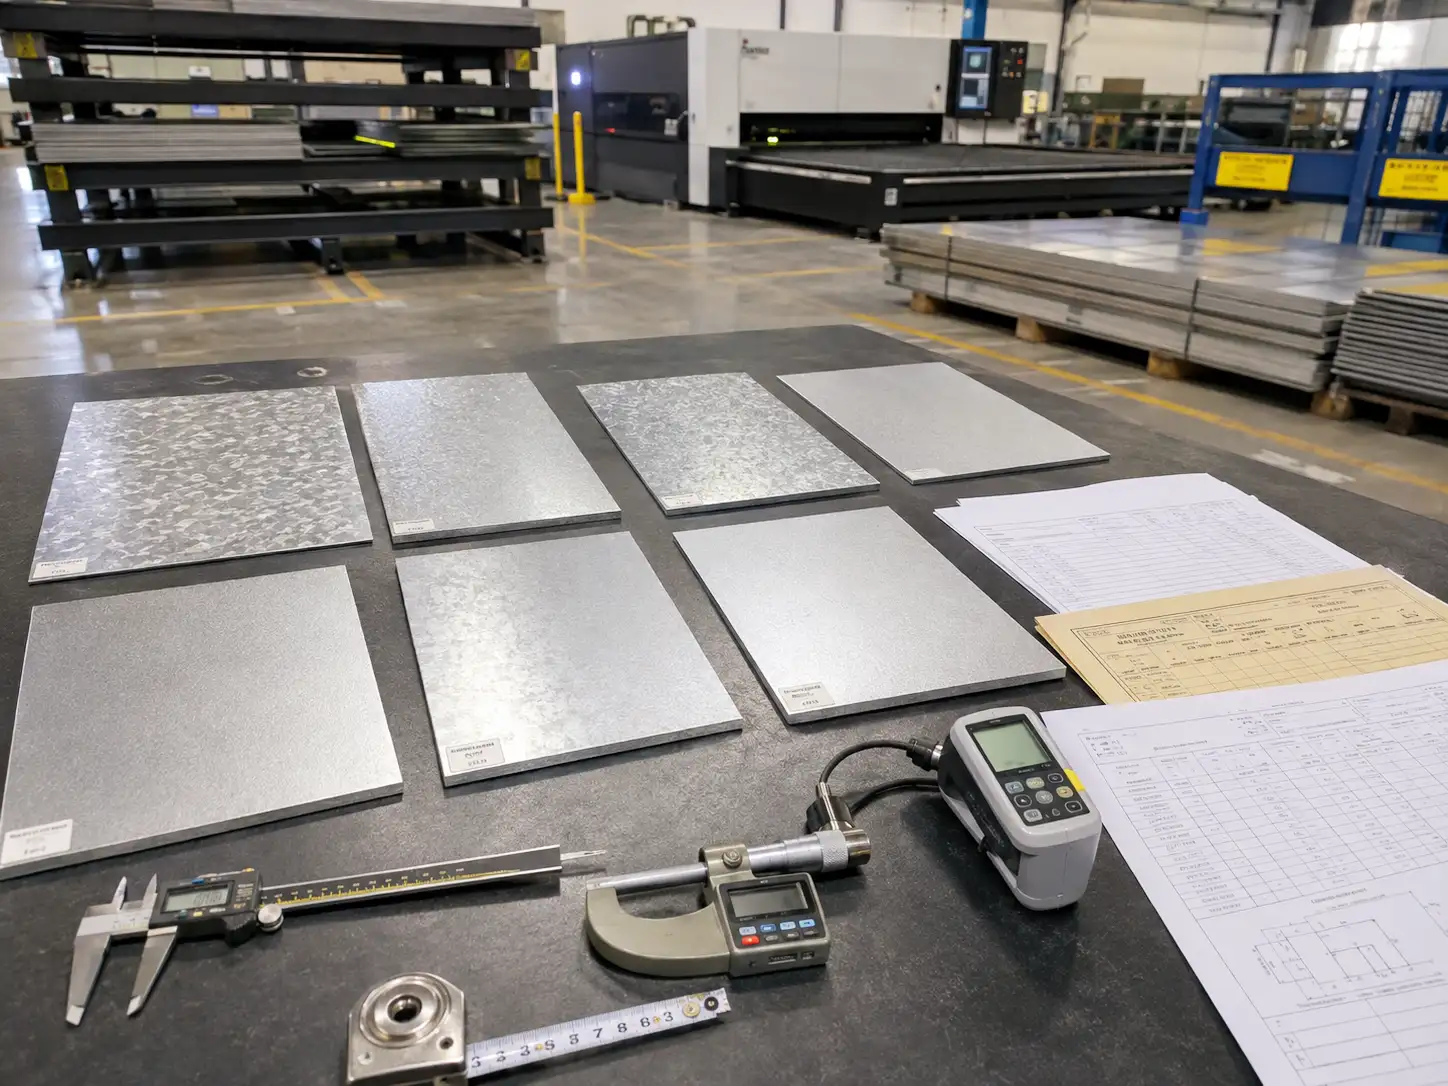
Der Oberflächenzustand von feuerverzinkter Stahl (HDG) hat einen direkten Einfluss auf Korrosionsbeständigkeit, Erscheinungsbild, und die nachgelagerte Verarbeitungsleistung. Das Verständnis der verschiedenen Oberflächenausführungen, häufiger Defekte und Prüfmethoden ist wesentlich für die Aufrechterhaltung Produktqualität.
Vergleich der Oberflächenveredelung
| Oberflächenbehandlung | Erscheinungsbild | Typische Anwendungen | Wichtige Überlegungen |
|---|---|---|---|
| Normaler Zinkblumenmuster | Sichtbares Kristallmuster mit stark industriellem Erscheinungsbild | Allgemeine Strukturteile, Innenkomponenten | Erscheinungsbildkonsistenz ist in der Regel mittelmäßig |
| Minimiertes Zinkblumenmuster / kleines Zinkblumenmuster | Gleichmäßigeres Oberflächenerscheinungsbild | Allgemeine Sichtteile | Etwas höhere Kosten |
| Nachgewalzt / dressiert | Glattere und gleichmäßigere Oberfläche | Lackierte Teile, Haushaltsgerätekomponenten, Schrankteile | Besser geeignet für Anwendungen mit höheren Anforderungen an die Oberflächenqualität |
| Passivierte Oberfläche | Besserer Widerstand gegen Weißrost | Projekte mit längeren Lagerungs- oder Transportzyklen | Kompatibilität mit nachfolgenden Beschichtungsprozessen sollte bestätigt werden |
| Geölte Oberfläche | Bessere Umformschmierung und Kurzzeitschutz | Gestanzte und gebogene Teile | Muss vor dem Lackieren oder Beschichten gereinigt werden |
Häufige Oberflächenprobleme und Prüfmethoden
| Problemtyp | Typisches Erscheinungsbild | Mögliche Ursachen | Inspektionsmethode |
|---|---|---|---|
| Weißer Rost / Lagerungsverfärbungen | Weiße, grauweiße oder dunkle Ablagerungen | Feuchte Lagerungsbedingungen, schlechte Belüftung | Sichtprüfung, Rückverfolgbarkeitsprüfung von Lagerung und Transport |
| Blanke Stellen / unbeschichtete Bereiche | Lokale Bereiche ohne Zinkbeschichtung | Substratverunreinigung, Prozessanomalien | Sichtprüfung, lokale Nachprüfung |
| Oberflächenrauheit / Einschlüsse | Rauhe Haptik, lokale Partikel | Substratzustandsprobleme oder Beschichtungsprozessanomalien | Sichtprüfung und vergrößerte Untersuchung |
| Unzureichendes Beschichtungsgewicht | Reduzierte Korrosionslebensdauer | Beschichtungskontrolle unterhalb des Zielniveaus | Beschichtungsmassentest in Übereinstimmung mit ASTM A90/A90M |
| Oberflächenwelligkeit / Umformmarkierungen | Wird vor dem Lackieren sichtbar | Unzureichendes Nachwalzen oder Spannung während Lagerung und Handhabung | Sichtprüfung, Probenverifizierung |
Kostenstruktur und Materialauswahl-Abwägung für feuerverzinkten Stahl (HDG)
Weil Schichtgewichts wirkt sich direkt auf beides aus Kosten auch durch Lebensdauer, ist unser üblicher Ansatz, die Einsatzumgebung, Ziellebensdauer, und etwaige nachfolgende Oberflächenbehandlung gemeinsam zu bewerten, anstatt das Material isoliert zu betrachten.
Materialkosten vs. Gesamtkostenvergleich
| Materialtyp | Anfangskosten | Korrosionsbeständigkeit | Bedarf an zusätzlicher Behandlung | Gesamtkosteneigenschaften |
|---|---|---|---|---|
| Kaltgewalzter Stahl (CR) | Niedrig | Niedrig | Erfordert üblicherweise Lackierung oder Galvanisierung | Am besten geeignet für Innenanwendungen und Projekte mit geringen Korrosionsschutzanforderungen |
| Feuerverzinkter Stahl (HDG) | Mittel | Mittel bis hoch | Kann direkt verwendet oder weiter beschichtet werden | Beste Gesamtbalance und den am weitesten verbreitete Option |
| Elektrogalvanisierter Stahl (EG/ZE) | Mittel | Mäßig niedrig | Häufig verwendet für Teile mit höheren Anforderungen an die Oberflächenoptik | Bessere Optik, aber weniger für den Außenbereich geeignet als Feuerverzinkung (HDG) |
| Edelstahl | Hoch | Hoch | Erfordert üblicherweise keine zusätzliche Beschichtung | Zuverlässiger in stark korrosiven Umgebungen, aber mit höherem Budgetbedarf |
