
TA1/TA2 (Reintitan)
Korrosionsbeständigkeit
(Hohes Festigkeits-Gewichts-Verhältnis)
Umformbarkeit
Schweißbarkeit
TA1/TA2 (Reintitan): Grundlagen
Reintitan bezeichnet industrielles Titan mit einem Titangehalt von über 99%. Es wird je nach Verunreinigungsgehalt und mechanischen Eigenschaften in mehrere Grade eingeteilt. Im chinesischen Normensystem sind TA1 und TA2 die zwei am häufigsten verwendeten Reintitan-Grade, die jeweils ASTM Grad 1 und Grad 2.
entsprechen. Sowohl TA1 als auch TA2 gehören zur Alpha-Titan-Familie. Es handelt sich um Titanbasiswerkstoffe, deren Festigkeit, Duktilität und Verarbeitungsverhalten durch die Steuerung der Gehalte an interstitiellen und Verunreinigungselementen wie Sauerstoff, Eisen, Kohlenstoff, Stickstoff und Wasserstoff definiert werden.
Titan hat eine Dichte von etwa 4,5 g/cm³, was nur etwa 57% der von Stahl entspricht.
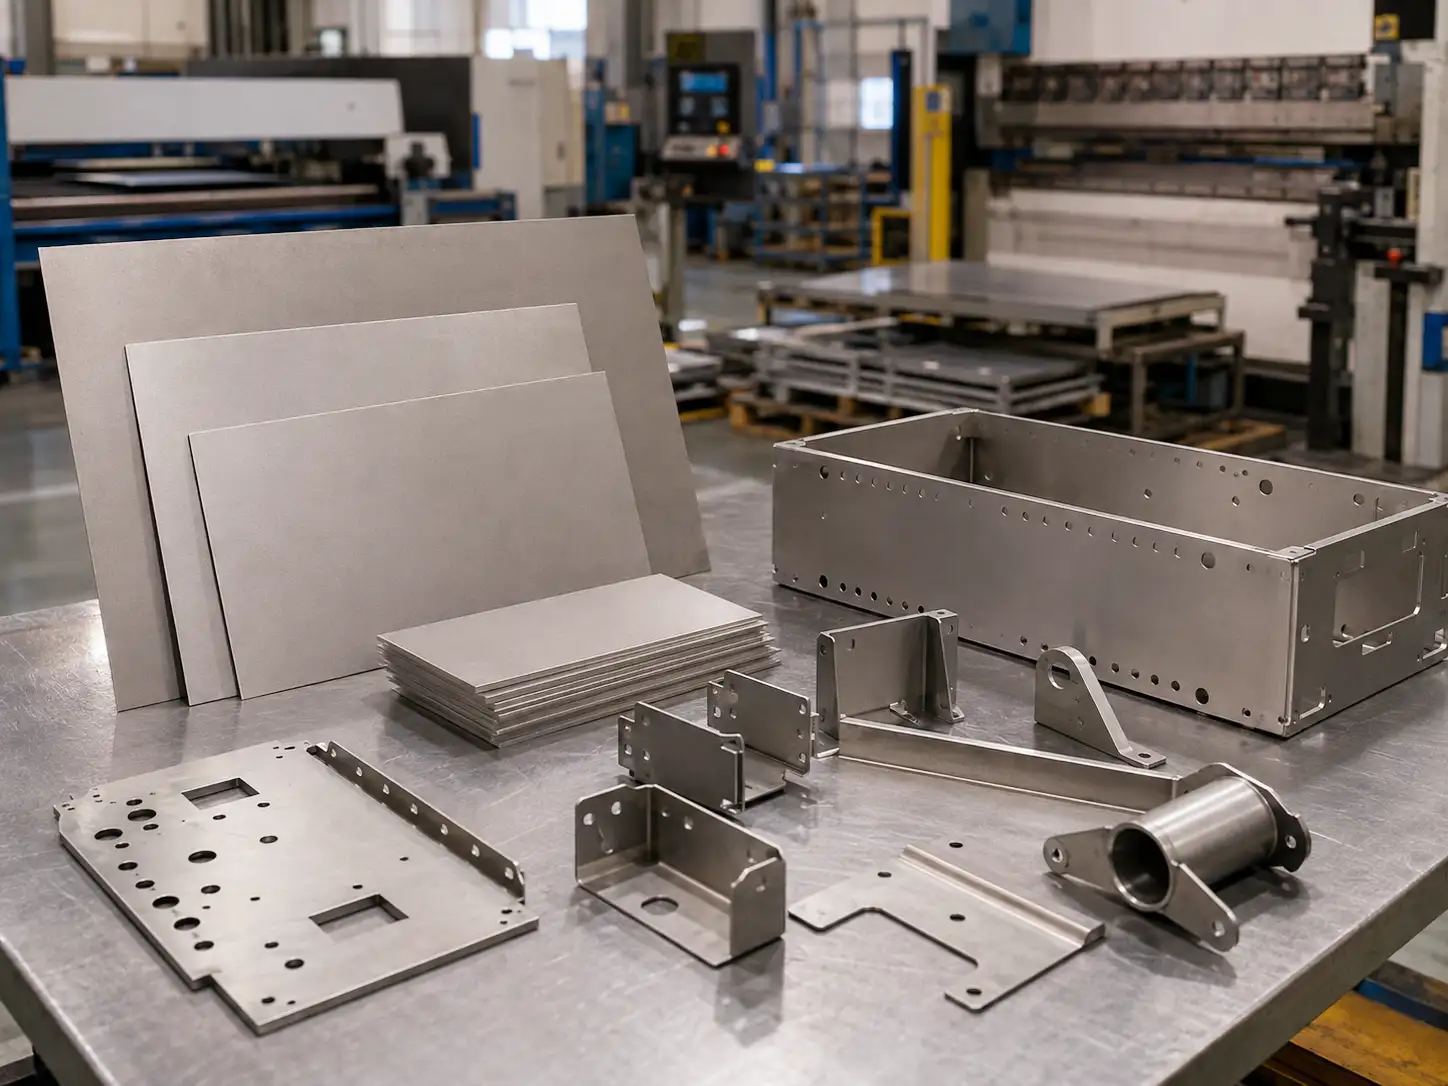
Grundlegende Übersicht über TA1/TA2 Reintitan
| Position | TA1 | TA2 |
|---|---|---|
| Materialkategorie | Reintitan | Reintitan |
| Materialpositionierung | Stärker auf Umformbarkeit ausgerichtet | Ausgewogener zwischen Festigkeit und allgemeiner industrieller Nutzung |
| Typische Eigenschaften | Höhere Reinheitskontrolle und bessere Duktilität | Höhere Festigkeit und breitere industrielle Vielseitigkeit |
| Typischer Wert | Komplexe Umformung, saubere Umgebungen, Leichtbauteile | Chemische Verfahrenstechnik, Meerestechnik, Wärmetauscher, geschweißte Strukturteile |
| Übliche ausländische Bezeichnung | Wird üblicherweise als Grade 1 verstanden | Wird üblicherweise als Grade 2 verstanden |
Wie TA1/TA2 Grade 1 / Grade 2 entsprechen
TA1 entspricht ASTM Grade 1. Auf dem internationalen Markt ist dieser Grad für seine sehr hohe Reinheit und hervorragende Umformbarkeit bekannt.
TA2 entspricht ASTM Grade 2, dem am weitesten verbreiteten Grad auf dem globalen Reintitan-Markt, da es ein praktisches Gleichgewicht zwischen Kosten, Festigkeit und Duktilität bietet.
Verständnis der Entsprechung zwischen TA1/TA2 und Grade 1 / Grade 2
| Chinesische Güte | Übliche ausländische Bezeichnung | Üblicher UNS-Grade | Kommunikationsempfehlung |
|---|---|---|---|
| TA1 | Grad 1 | R50250 | Geben Sie die maßgebliche Norm und Produktform klar auf Zeichnungen, Anfragen und Anforderungen an Materialzertifikate an |
| TA2 | Grad 2 | R50400 | Bestätigen Sie die Mindestanforderungen an die mechanischen Eigenschaften, den Dickenbereich und die Oberflächenanforderungen vor der Angebotserstellung |
Hinweis: Verschiedene Normen können geringfügige Unterschiede bei Datenwerten und Parameterbereichen aufweisen. Selbst wenn die Gradäquivalenz korrekt ist, sollten die tatsächlichen Projektanforderungen stets auf der spezifischen Norm und dem für dieses Projekt definierten Grad basieren.
Was ist der Unterschied zwischen TA1 und TA2?
Der Hauptunterschied zwischen TA1 und TA2 liegt in der Strenge der Kontrolle von Verunreinigungselementen. TA1 hat strengere Obergrenzen für interstitielle Elemente wie Sauerstoff, Stickstoff und Kohlenstoff, was ihm höhere Reinheit verleiht und klare Vorteile bei Duktilität und Umformbarkeit bietet. TA2 erlaubt einen etwas breiteren Verunreinigungsbereich, liefert höhere Festigkeit und bietet ein ausgewogeneres Gesamtleistungsprofil.
TA1 eignet sich besser für Projekte mit komplexer Bauteilgeometrie, mehrfachen Biegungen oder Tiefziehen.
TA2 eignet sich besser für allgemeine Struktur- und Funktionsteile, die ein gewisses Maß an Festigkeit bei gleichzeitig guter Korrosionsbeständigkeit erfordern.
Schnellvergleich von TA1 und TA2 für die Materialauswahl
| Auswahlfaktor | TA1 (Grad 1) | TA2 (Grad 2) |
|---|---|---|
| Zugfestigkeitsbereich | ≥240 MPa | ≥345 MPa |
| Streckgrenzenbereich | ≥138–140 MPa | ≥275 MPa |
| Dehnungsbereich | ≥24% | ≥20% |
| Sauerstoffkontrolle | Sehr niedrig (≤0,18%) | Niedrig (≤0,25%) |
| Kernvorteil | Höchste Duktilität und beste Umformgrenze | Bessere Festigkeit und stärkeres Gesamtkosten-Leistungs-Verhältnis |
| Empfohlene Verfahrensrichtung | Tiefziehen, komplexes Biegen, enges Bördeln | Allgemeine Blechumformung, Fertigung von Strukturbauteilen |
| Empfohlene Anwendungen | Medizinische Implantate, Tiefbohrungsteile, Schichten aus explosionsgeschweißtem Plattierblech | Druckbehälter, Rohrleitungsformstücke, Wärmetauscher |
Chemische Zusammensetzung und wichtigste Leistungsparameter von TA1/TA2 kommerziell reines Titan
Chemische Zusammensetzung, mechanische Eigenschaften und physikalische Eigenschaften sind die Grundlage für Entscheidungen im Konstruktionsprozess.
Referenz-Chemische Zusammensetzung von TA1/TA2
| Element | TA1 (Grade 1) Maximaler Gehalt | TA2 (Grade 2) Maximaler Gehalt |
|---|---|---|
| Titan (Ti) | ≥99,5% | ≥99,2% |
| Sauerstoff (O) | ≤0,18% | ≤0,25% |
| Eisen (Fe) | ≤0,20% | ≤0,30% |
| Kohlenstoff (C) | ≤0,08% | ≤0,08% |
| Stickstoff (N) | ≤0,03% | ≤0,03% |
| Wasserstoff (H) | ≤0,015% | ≤0,015% |
Wichtige physikalische und mechanische Eigenschaften von TA1/TA2
| Eigenschaft | TA1 Referenz | TA2 Referenz | Technische Bedeutung |
|---|---|---|---|
| Dichte, g/cm³ | Ca. 4,5 bis 4,51 | Ca. 4,5 bis 4,51 | Geeignet für Leichtbaukonstruktion und Kontrolle des Versandgewichts |
| Schmelzpunkt, °C | Ca. 1670 | Ca. 1660 | Wichtig für die Bewertung von Schweiß- und Warmarbeitsfenstern |
| Wärmeausdehnungskoeffizient, /K | Ca. 8,4×10⁻⁶ bis 8,6×10⁻⁶ | Ca. 8,4×10⁻⁶ bis 8,6×10⁻⁶ | Trägt zur Aufrechterhaltung der Maßstabilität bei Temperaturschwankungen bei |
| Elastizitätsmodul, GPa | Ca. 105 bis 106 | Ca. 105 bis 110 | Relevant für die Bewertung von Rückfederung und Steifigkeit nach der Umformung |
| Zugfestigkeit, MPa | Typische Untergrenze für geglühtes Blech liegt bei etwa 240 | Typische Untergrenze für geglühtes Blech liegt bei etwa 345 bis 400 | Beeinflusst die strukturelle Tragfähigkeit und die Grenzen der Materialauswahl |
| Streckgrenze, MPa | Beginnt bei etwa 138 bis 140 | Beginnt bei etwa 275 | Beeinflusst die Rückfederungskontrolle und die strukturelle Sicherheitsmarge |
| Dehnung, % | Üblicherweise etwa 24 bis 30 oder höher | Üblicherweise etwa 20 bis 25 oder höher | Beeinflusst das bearbeitbare Fenster für Biegen, Umformen und Tiefziehen |
| Wärmeleitfähigkeit, W/m·K | Ca. 17 bis 22 | Ca. 17 bis 22 | Beeinflusst den Wärmeeintrag und die Bewertung der wärmebeeinflussten Zone beim Schweißen |
Übliche Blechverarbeitungs-Kompatibilität für TA1/TA2
| Verfahren | TA1 | TA2 | Konstruktive Hinweise |
|---|---|---|---|
| Laserschneiden | Geeignet | Geeignet | Auf Wärmeeintrag, Schnittkantenqualität und Anlaufschutz achten |
| Biegen | Besser geeignet für komplexes Biegen | Geeignet für allgemeines Biegen | Auf Rückfederung, Innenradius-Einstellung und Oberflächenschutz achten |
| Stanzen und Umformen | Geeignet | Geeignet | Auf Werkzeugoberflächenzustand, Schmierung und Umformtiefe achten |
| Tiefziehen | Besser | Gute | TA1 hat einen klaren Vorteil bei der Duktilität |
| Schweißen | Geeignet | Geeignet | Schutzgasabdeckung, Sauberkeit und Kontrolle der wärmebeeinflussten Zone sind entscheidend |
| Bürsten, Polieren und Schutzfolienmanagement | Geeignet | Geeignet | Bei Sichtteilen sollten Kratzschutz und Verpackungsplanung frühzeitig berücksichtigt werden |
Typische Anwendungen von TA1/TA2 und Materialauswahllogik
Typische Anwendungen und empfohlene Verwendung von TA1/TA2
| Anwendung | Empfohlenes Material | Warum es empfohlen wird |
|---|---|---|
| Medizinische Implantate | TA1 (Grad 1) | Höhere Reinheit unterstützt die Biokompatibilität, und die hervorragende Duktilität eignet sich gut für komplexe Implantatformen |
| Plattenwärmetauscher | TA1 (Grad 1) | Hervorragende Umformbarkeit unterstützt präzise Wellstrukturen, während die Dünnwandkonstruktion die Wärmeübertragungseffizienz verbessert |
| Tiefgezogene Teile | TA1 (Grad 1) | Hohe Dehnung und Brucheinschnürung ermöglichen größere Ziehverhältnisse und weniger Umformschritte |
| Plattierung für explosionsgeschweißte Platten | TA1 (Grad 1) | Höhere Reinheit trägt zur Sicherstellung einer stabilen Verbindungsqualität an der Plattierungsschnittstelle bei |
| Druckbehälter | TA2 (Grad 2) | Höhere Festigkeit erfüllt die Druckanforderungen, während die Korrosionsbeständigkeit einen langfristig sicheren Betrieb unterstützt |
| Chemische Rohrleitungssysteme | TA2 (Grad 2) | Bietet ein ausgewogenes Gesamtleistungsprofil für eine Vielzahl korrosiver Medien |
| Luft- und Raumfahrtstrukturteile | TA2 (Grad 2) | Der Festigkeitsvorteil in Kombination mit geringem Gewicht trägt zur Erfüllung der Anforderungen in der Luft- und Raumfahrt bei |
| Wärmetauscher | TA2 (Grad 2) | Die Kombination aus guter Wärmeübertragungsleistung und Korrosionsbeständigkeit eignet sich gut für den Wärmetauschereinsatz |
| Marine Meerwassersysteme | TA2 (Grad 2) | Hervorragende Meerwasserkorrosionsbeständigkeit macht es für den langfristigen marinen Einsatz geeignet |
| Allgemeine industrielle Blechteile | TA2 (Grad 2) | Starke Gesamtkosten-Leistungs-Balance mit guter Fertigungsanpassungsfähigkeit |
Welche Informationen sollten Sie in einer RFQ angeben für TA1/TA2, um dem Lieferanten eine schnellere Angebotserstellung zu ermöglichen?
TA1/TA2 RFQ-Einreichungscheckliste
| Position | Empfohlene bereitzustellende Informationen | Mehrwert für schnellere Angebotserstellung |
|---|---|---|
| Werkstoffgüte und Norm | TA1 oder TA2, mit klar angegebener anwendbarer Norm | Hilft dem Lieferanten, die Materialspezifikation schnell zu bestätigen |
| Produktform | Blech, Coil, Schnittteil, Biegeteil, Schweißbaugruppe | Erleichtert die Zuordnung des richtigen Rohmaterials und Fertigungswegs |
| Dicke, Abmessungen und Menge | Teilegröße, Blechdicke, Bestellmenge, Jahresbedarf | Hilft bei der Berechnung der Materialausnutzung und der volumenbasierten Kosten |
| Eine Produktionsreifeprüfung ist eine strukturierte Überprüfung von: | 2D-Zeichnung, 3D-Datei, Revisionsnummer | Unterstützt die Prozessbewertung und Abwicklungsberechnung |
| Umform- und Schweißanforderungen | Biegestellen, Umformtiefe, Schweißverfahren, Oberflächenanforderungen | Hilft bei der Bestimmung des machbaren Verarbeitungsfensters für TA1 oder TA2 |
| Einsatzumgebung | Medium, Temperatur, Meerwasser- oder Chemikalienexposition, Innen- oder Außenanwendung | Hilft bei der Bewertung der Korrosionsgrenzen und unterstützt die Materialauswahl |
| Oberflächenanforderungen | Gebürstete Oberfläche, Polieren, Schutzfolie, akzeptable Farbabweichung und Kratzerstandard | Hilft bei der Festlegung von Oberflächenschutz und Verpackungsvereinbarungen |
| Inspektion und Dokumentation | Materialzertifikat, Maßbericht, Oberflächenstandard, Anforderungen an Drittanbieterprüfung | Hilft, Qualitäts- und Lieferanforderungen in einem Schritt abzustimmen |
| Lieferanforderungen | Muster-Vorlaufzeit, Produktionsplan, Verpackung, Versandmethode, Bestimmungsort | Hilft bei der Bewertung von Produktionsplanung und Logistikkosten |
