
T2/T3 (Reinkupfer / Rotkupfer)
Elektrische
Leitfähigkeit
Thermisch
Leitfähigkeit
Umformbarkeit
T2/T3 Reinkupfer: Die Grundlagen
Sowohl T2 als auch T3 gehören zur Kategorie des kommerziell reinen Kupfers. Auf dem Markt werden sie auch häufig als Reinkupfer, Rotkupfer oder Violettkupfer bezeichnet. In der Praxis beziehen sich diese Bezeichnungen im Allgemeinen auf dieselbe Materialfamilie, wobei die Unterschiede hauptsächlich auf Namenskonventionen und Verwendungskontext zurückzuführen sind.
Reines Kupfer ist ein industrielles Kupfermaterial mit sehr hohem Kupfergehalt. Da die Oberfläche nach der Oxidation einen rötlichen Farbton annimmt, wird es oft als rotes Kupfer oder purpurnes Kupfer bezeichnet. T2 und T3 sind Gütebezeichnungen, die nach chinesischen Normen für reines Kupfer definiert sind. Das “T” steht für Kupfer, während die Zahl den Reinheitsgrad angibt. Je kleiner die Zahl, desto höher die Reinheit.
Güteübersicht
| Güte | Gängige Bezeichnungen | Materialkategorie | Hauptmerkmal zur Identifikation | Bester Ausgangspunkt für |
|---|---|---|---|---|
| T2 | Nr. 2 Reinkupfer, Rotkupfer, Violettkupfer | Kommerziell reines Kupfer | Kupfergehalt ≥ 99,90%, hervorragende elektrische und thermische Leitfähigkeit | Käufer, die Teile mit klaren Leitfähigkeits- oder Wärmeübertragungsanforderungen beschaffen |
| T3 | Nr. 3 Reinkupfer, Rotkupfer | Kommerziell reines Kupfer | Kupfergehalt ≥ 99,70%, kosteneffizienter | Strukturteile, allgemeine leitfähige Teile und kostenempfindliche Projekte |
Unterschiede zwischen T2- und T3-Reinkupfer
Der Hauptunterschied zwischen T2 und T3 liegt im Reinheitsgrad, der sich direkt darauf auswirkt, wie sie in realen Anwendungen abschneiden.
T2 vs. T3 Vergleich
| Position | T2 | T3 | Auswirkung auf Kaufentscheidungen |
|---|---|---|---|
| Chemische Zusammensetzung Güte | Cu+Ag ≥ 99,90% | Cu+Ag ≥ 99,70% | Je klarer das Leitfähigkeits- oder Wärmeziel, desto wichtiger ist es, zuerst T2 zu bestätigen |
| Typische Anwendungstendenz | Stromführende Teile, Klemmen, Sammelschienen, Wärmeableitungsteile | Allgemeine Reinkupferteile, Teile, bei denen Leistungsgrenzen zuerst bestätigt werden müssen | Wenn die Zeichnung nur “Reinkupfer” angibt, fragen Lieferanten normalerweise nach dem Verwendungszweck |
| Eignung für Leitfähigkeitsanforderungen | Wird bei projektübergreifenden Standards häufiger als bevorzugte Option behandelt | Besser zuerst anhand tatsächlicher Testdaten oder Projektanforderungen bestätigen | Es ist am besten, die Ziel-Leitfähigkeit direkt in der RFQ anzugeben |
| Bearbeitungsschwerpunkt | Umformbarkeit, Kantenqualität, Oberflächenschutz | Umformbarkeit, Kantenqualität, Oberflächenschutz | Beide Güten sollten zusammen mit Härtezustand und Dicke bewertet werden |
| Hinweise zum Einkauf | Entspricht häufig C11000 / C1100 | Empfohlen, Zusammensetzung, Härtezustand und Endverwendung Punkt für Punkt zu bestätigen | Je vollständiger die Zeichnungsinformationen, desto schneller und zuverlässiger das Angebot |
Wie die wichtigsten Spezifikationen von T2/T3 Reinkupfer bewertet werden
Die chemische Zusammensetzung bestimmt die grundlegenden Materialeigenschaften und die Leistungsgrenze. Bei reinem Kupfer ist der Kupfergehalt der Schlüsselindikator, während die Kontrolle der Verunreinigungen sowohl die elektrische Leitfähigkeit als auch die Verarbeitbarkeit beeinflusst. Wismut und Blei können die Warmverfestigungseigenschaften beeinträchtigen. Antimon und Arsen können die elektrische Leitfähigkeit verringern. Ein zu hoher Sauerstoffgehalt kann zudem in reduzierenden Atmosphären die Gefahr einer Wasserstoffversprödung bewirken. Diese Werte helfen Ihnen zu prüfen, ob das Material die Mindestanforderungen Ihres Projekts erfüllt.
Chemische Zusammensetzung
| Güte | Cu+Ag | Wesentliche Verunreinigungsgrenzwerte | Hinweise |
|---|---|---|---|
| T2 | ≥ 99,90% | Bi ≤ 0,001%, Sb ≤ 0,002%, As ≤ 0,002%, Fe ≤ 0,005%, Pb ≤ 0,005%, S ≤ 0,005% | Höhere Reinheitsgüte, besser geeignet für Projekte mit anspruchsvollen Anforderungen an die elektrische oder thermische Leitfähigkeit |
| T3 | ≥ 99,70% | Bi ≤ 0,002%, Pb ≤ 0,01% | Wenn die Zeichnung T3 vorgibt, sollten gleichzeitig der Härtezustand und der vorgesehene Anwendungsbereich definiert werden |
Physikalische Eigenschaften
| Eigenschaft | Typischer Wert oder Bereich | Bedeutung für Blechbauteile |
|---|---|---|
| Elektrische Leitfähigkeit | T2 im weichgeglühten Zustand wird üblicherweise mit nahezu 100% IACS angegeben. Für T3 und andere Härtezustände sollten die tatsächlichen Werte anhand des Materialzeugnisses oder der Prüfdaten bestätigt werden. | Nützlich für die erste Materialauswahl für stromführende Teile, Kontaktteile und leitfähige Verbinder |
| Wärmeleitfähigkeit | Reinkupfer bietet eine sehr hohe Wärmeleitfähigkeit. Der genaue Wert sollte anhand von Güte, Härtezustand und Prüfverfahren bestätigt werden. | Geeignet für Kühlkörper, thermische Grundplatten und Wärmeverteiler |
| Dichte | 8,9 bis 8,92 g/cm³ | Erleichtert die vorherige Schätzung von Teilegewicht, Zuschnittgewicht und Verpackungsanforderungen |
| Schmelzpunkt | Ca. 1083 °C | Der Wärmeeintrag sollte frühzeitig berücksichtigt werden, wenn Schweißen, Löten oder Wärmebehandlung geplant werden |
| Wärmeausdehnungskoeffizient | 17,6 bis 17,7 × 10⁻⁶ /K | Maßänderungen sollten bei Montagetoleranzen, Hochtemperatureinsatz und thermischen Wechselbedingungen berücksichtigt werden |
Mechanische Eigenschaften je Zustand
| Härtezustand | Zugfestigkeit | Streckgrenze | Dehnung | Biegbarkeit | Geeignete Teiletypen |
|---|---|---|---|---|---|
| O / Weich | 179 bis 262 MPa | Ca. 69 MPa | Ca. 35% | Gut geeignet für Biegen mit kleinem Radius und Tiefziehen | Komplexe Biegeteile, Ziehteile und leitfähige Teile mit anspruchsvolleren Geometrien |
| H02 / 1/2 hart | 255 bis 317 MPa | Ca. 255 MPa | Ca. 20% | Geeignet für allgemeines Biegen | Klemmen, Stützlaschen und Teile, die ein Gleichgewicht aus Festigkeit und Umformbarkeit erfordern |
| H04 / hart | 297 bis 359 MPa | Ca. 310 MPa | Ca. 8% | Besser geeignet für leichtes Umformen und flache Teile | Flache leitfähige Teile und Blechkomponenten mit höheren Steifigkeitsanforderungen |
Ist T2/T3 Reinkupfer für Blechumformteile geeignet?
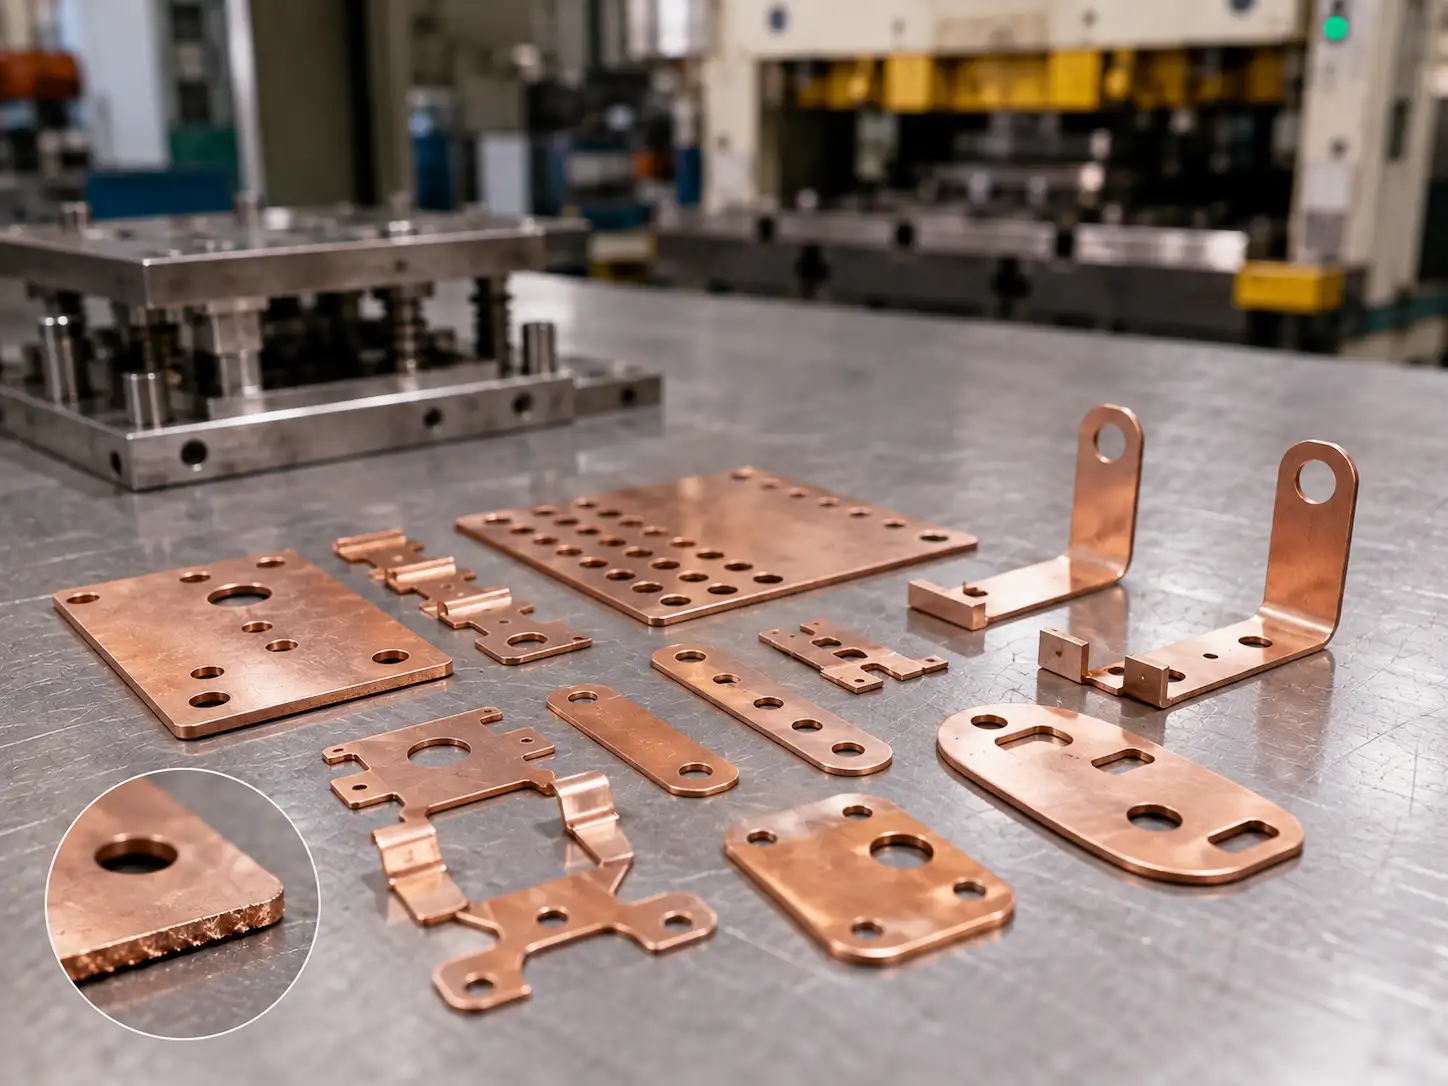
Stanzen und Lochen
Reinkupfer ist relativ weich, sodass sich beim Stanzen und Laserschneiden leicht Grate bilden können. Beim Hochgeschwindigkeitsstanzen sind die Kontrolle des Schnittspalts und die Schärfe der Stempelkanten besonders wichtig. Die hohe Wärmeleitfähigkeit ermöglicht zudem eine schnelle Wärmeableitung beim Schneiden, was bedeutet, dass beim Laserschneiden die Prozessparameter sorgfältiger abgestimmt werden müssen.
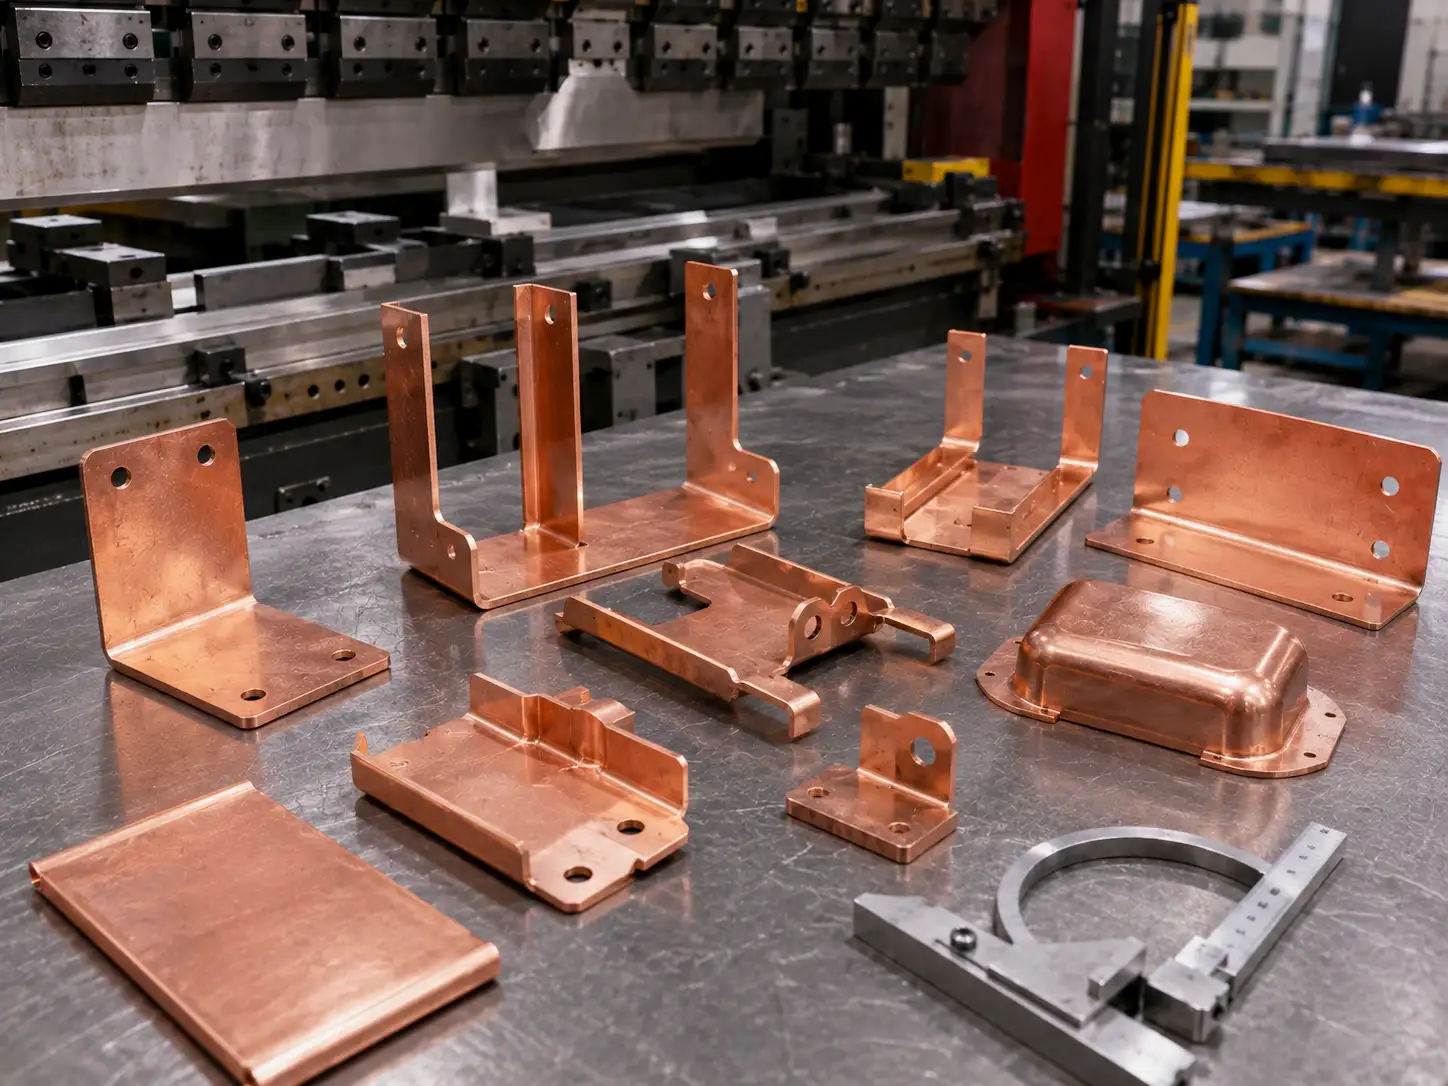
Biegen und Umformen
Reinkupfer besitzt hervorragende Kaltumformungseigenschaften, und das Biegen ist eines seiner Hauptumformverfahren. Die Biegeleistung wird jedoch stark vom Härtezustand, der Materialdicke, dem Innenbiegeradius und der Walzrichtung beeinflusst. Diese Faktoren können einen spürbaren Unterschied im Endergebnis ausmachen. Beim Prototyping sollten Sie diese Details vorab mit dem Lieferanten klären, insbesondere wenn das Teil enge Maßtoleranzen oder optische Anforderungen aufweist.
Schweißen, Hartlöten und Montage
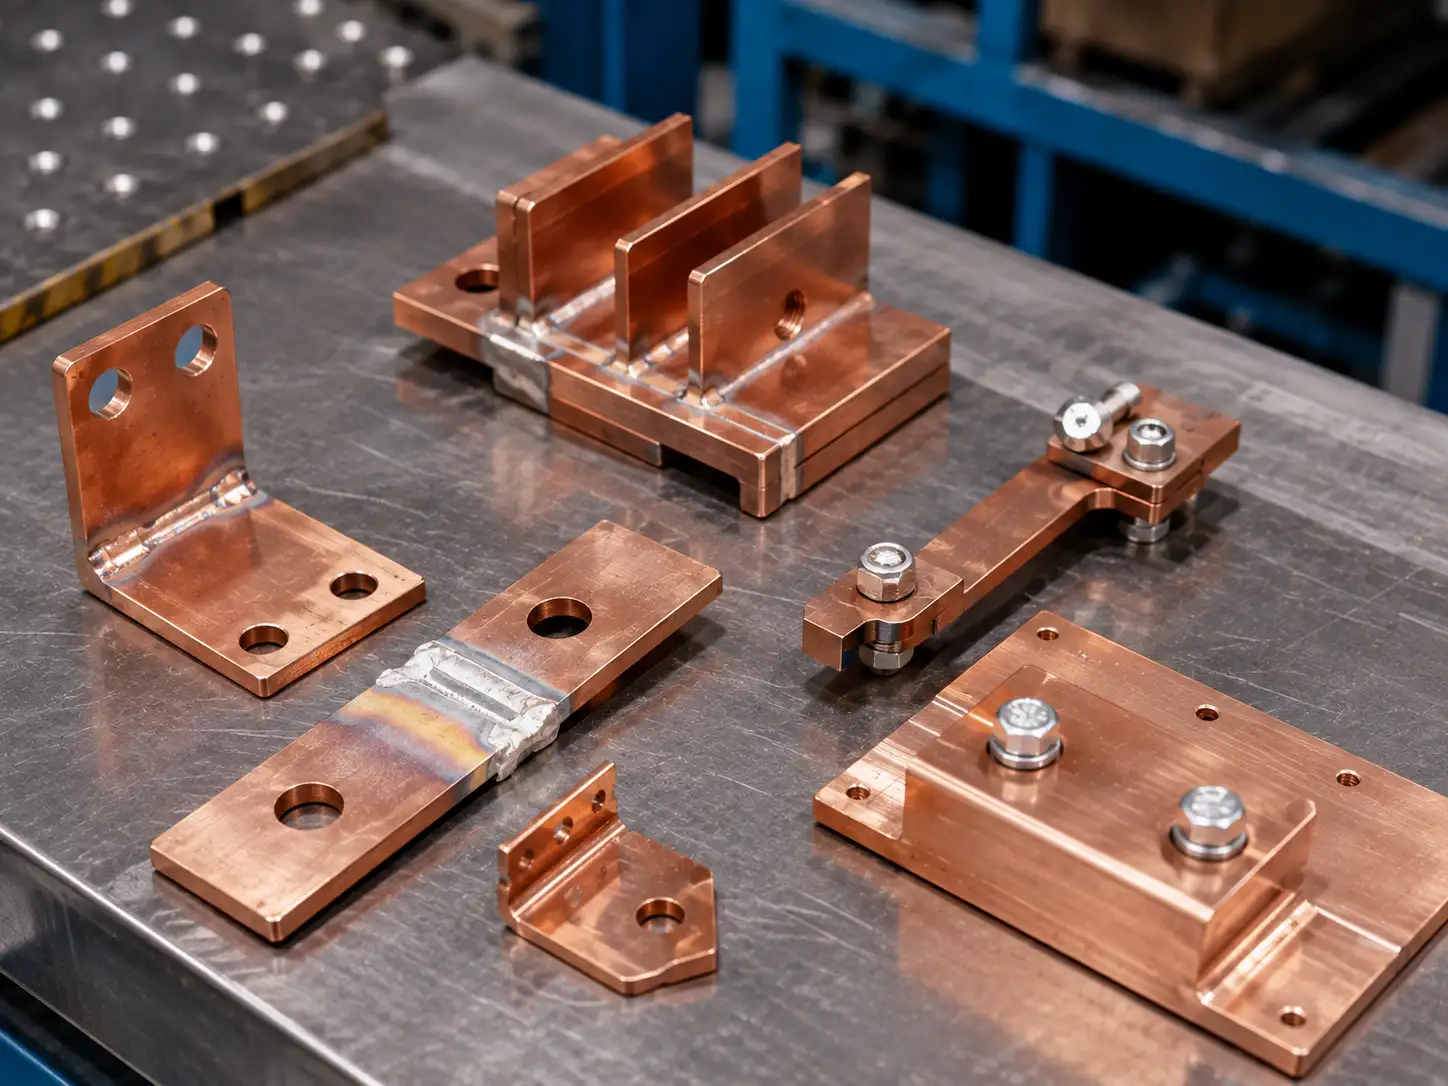
Sowohl T2 als auch T3 bieten gutes Hart- und Weichlöten. Ein Punkt, der besondere Aufmerksamkeit erfordert, ist die Gefahr der Wasserstoffversprödung bei diesen Güten, insbesondere bei T3. Sie sollten nicht in reduzierenden Atmosphären bei erhöhten Temperaturen geglüht, geschweißt oder anderweitig verarbeitet werden, insbesondere oberhalb von 370°C.
Aussehen und Oberflächenschutz
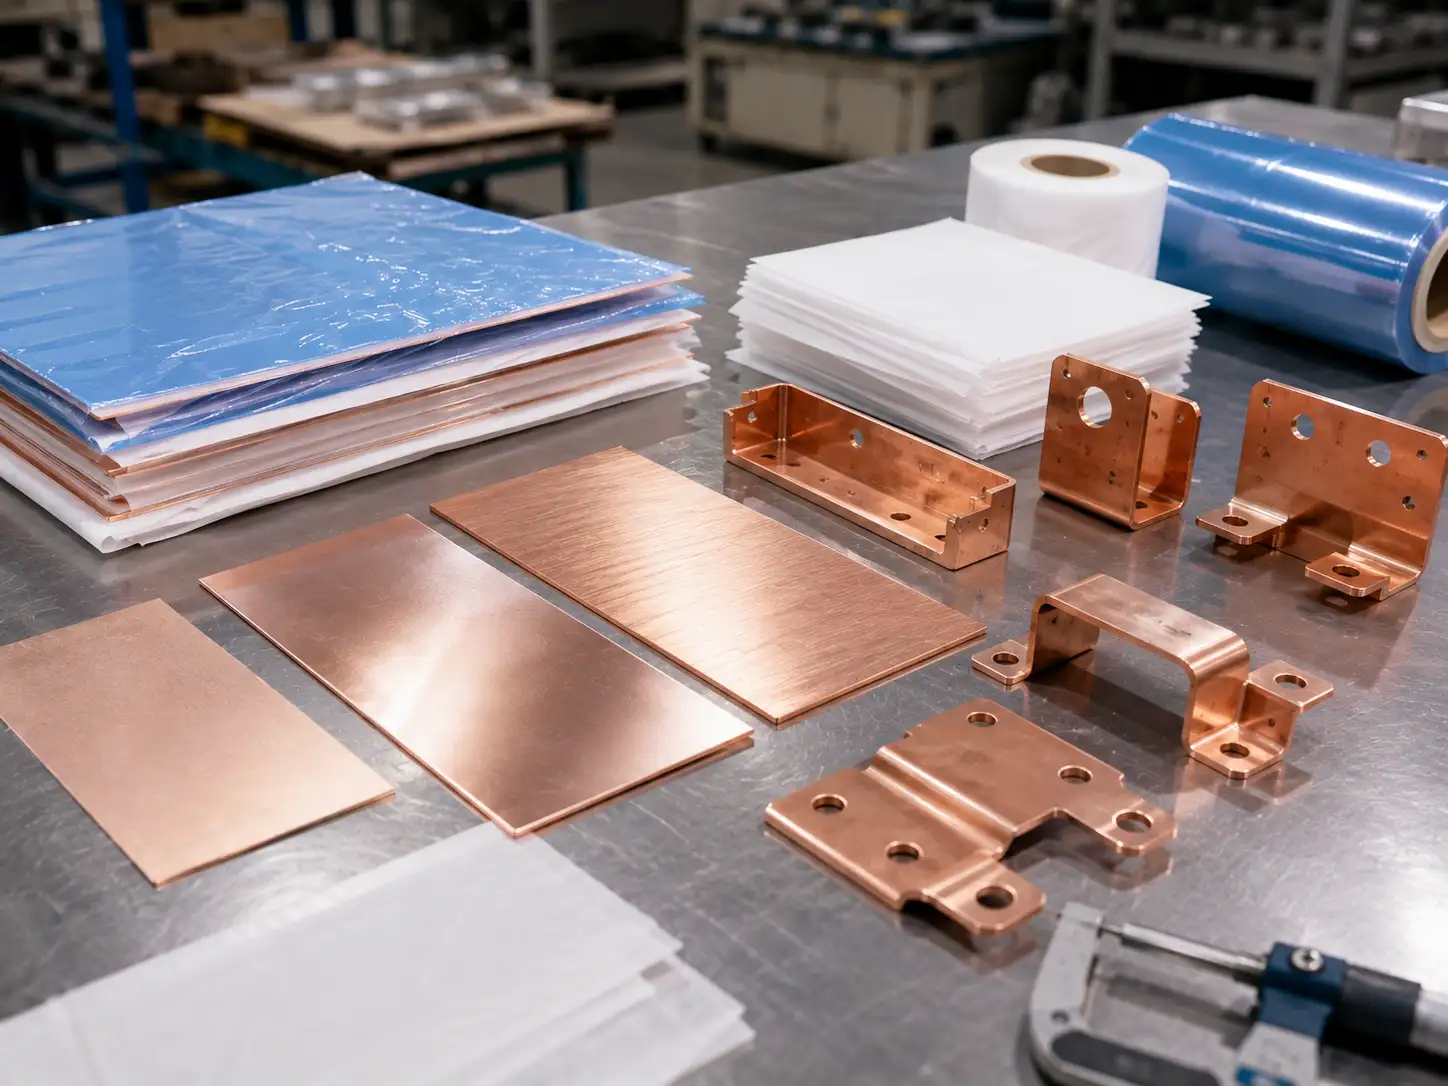
Kratzer auf dem Rohmaterial, oxidationsbedingte Farbabweichungen und Handhabungsschäden während der Fertigung müssen streng kontrolliert werden. Bei der Beschaffung ist es am besten, den erforderlichen Oberflächenstandard vorab zu definieren, z. B. gebürstet oder Spiegeleffekt, ob leichte Farbabweichungen akzeptabel sind und welche Art von Schutzverpackung erforderlich ist, z. B. Folgeschutz oder Zwischenlagepapier.
Kompatibilität mit Blechbearbeitungsprozessen
| Verfahren | Eignung | Hauptrisikopunkte | Konstruktions- oder Beschaffungsempfehlungen |
|---|---|---|---|
| Stanzen / Lochen | Hoch | Grate, Kanteneindrückungen, Oberflächenkratzer | Dicke, Toleranz, Funktion der Lochkante und Anforderungen an den Oberflächenschutz spezifizieren |
| Biegen / Umformen | Hoch | Rückfederung, Biegerisse, Einfluss der Walzrichtung | Härtezustand, Innenradius und Biegerichtung spezifizieren und Mustervalidierung priorisieren |
| Weichlöten / Hartlöten | Hoch | Verfärbung der Wärmeeinflusszone, lokale Verformung | Lage des Schweißbereichs und Anforderungen nach dem Schweißen klar definieren |
| Schutzgasschweißen / Laserschweißen / Widerstandsschweißen | Mittel | Engeres Prozessfenster und strengere Kontrolle der Wärmeeinbringung | Prozessmachbarkeit vorab mit dem Lieferanten bestätigen |
| Oberflächenveredelung / Galvanisierung | Hoch | Vorbehandlungskontrolle und Erscheinungsbildkonsistenz | Endgültigen Oberflächenstandard und Galvanisierungsziel klar definieren |
Häufige Blechumformanwendungen für T2/T3 Reinkupfer
In der Blechfertigung werden T2 und T3 am häufigsten für drei Arten von Teilen verwendet: leitfähige Komponenten, Wärmemanagementkomponenten und Kupferteile, die Aussehen und Funktion in Einklang bringen müssen. Es gibt auch andere Anwendungen, aber diese drei sind die typischsten.
Anwendungseignungsleitfaden
| Anwendung | Häufigere Wahl | Warum | Informationen, die bei der Bestellung angegeben werden sollten |
|---|---|---|---|
| Stromschienen, Klemmen, Kontaktclips, leitfähige Verbinder | T2 | Klare Hochleitfähigkeitsanforderung und einfachere Kommunikation über Standards hinweg | Leitfähigkeitsziel, Härtezustand, Leitfähigkeitsanforderungen an Lochkanten, Galvanisierungsanforderungen |
| Kühlkörper, thermische Grundplatten, Wärmeverteiler | T2 | Wärmeleitfähigkeitsdaten sind klarer etabliert und technische Referenzen sind breiter verfügbar | Wärmeflussrichtung, Ebenheit, Dickentoleranz, nachgelagertes Montageverfahren |
| Abschirmteile, Funktionsabdeckungen, Kupferteile mit optischen Anforderungen | T2 oder T3 | Abhängig von Leitfähigkeitsziel, Oberflächenstandard und Einkaufsbedingungen | Oberflächenabnahmestandard, Schutzfolienverfahren, Farbabweichungsstandard, Verpackungsverfahren |
Angebotsanfrage-Checkliste
| Position | Vom Kunden bereitzustellende Informationen | Warum es wichtig ist |
|---|---|---|
| Güte | T2 oder T3 | Definiert die Materialkategorie und den Reinheitsgrad von Anfang an |
| Referenznorm | GB/T 5231, ASTM B152 oder die in der Zeichnung angegebene Norm | Hilft dem Lieferanten, direkt nach der korrekten Spezifikation zu arbeiten |
| Dicke, Größe und Menge | Blechdicke, Zuschnittgröße, Bestellmenge, Jahresbedarf | Beeinflusst Materialausnutzung, Prozessplanung und Preisstruktur |
| Lieferzustand | Weich, halbhart, hart oder der in der Zeichnung angegebene Zustand | Beeinflusst direkt die Biegbarkeit, Festigkeit und die Erwartungen an die elektrische Leitfähigkeit |
| Elektrische oder thermische Anforderungen | IACS, MS/m, Temperaturanstiegsbedingungen, Wärmeflussanforderungen | Bestimmt die Materialauswahl und den Prüfansatz |
| Oberflächenanforderungen | Schutzfolie, gebürstete Oberfläche, Polieren, Beschichten, zulässige Farbabweichung | Beeinflusst den Prozessweg und die Abnahmekriterien |
| Ob das Teil optischen Anforderungen unterliegt | Angeben, ob das Teil nach einem Oberflächenstandard kontrolliert werden muss | Beeinflusst Kratzerkontrolle, Dellenkontrolle, Verpackung und Prüfverfahren |
| Sekundäre Arbeitsgänge | Biegen, Schweißen, Nieten, Siebdruck, Beschichten und so weiter | Beeinflusst die Zustandsauswahl und die vorgelagerte Prozessplanung |
| Dokumentationsanforderungen | Materialzertifikat, Leitfähigkeitstest, Maßbericht, Erstmusterprüfbericht | Beeinflusst Prüfkosten und Lieferdokumentation |
| Verpackungsanforderungen | Einzeltrennung, Vakuumverpackung, Oxidationsschutz, Palettierungsverfahren | Beeinflusst direkt den Oberflächenzustand bei Anlieferung |
