
SUS301 (Hochfester austenitischer Edelstahl) Auswahlratgeber
Festigkeit steigt deutlich
durch Kaltumformung.
Ideal für Federn, Clips und
elastische Komponenten.
Gute Umformbarkeit im geglühten
und niedrig gehärteten Zustand.
SUS301 (Hochfester austenitischer Edelstahl): Die Grundlagen
SUS301 ist ein metastabiler austenitischer Edelstahl mit einer typischen Zusammensetzung von 16%–18% Chrom auch durch 6%–8% Nickel, mit einem Kohlenstoffgehalt unter 0,15%.
SUS301 und 304 Edelstahl sind in ihrer Zusammensetzung sehr ähnlich, aber der größte Unterschied liegt in dem, was sie erreichen sollen. 304 soll eine ausgewogene Gesamtleistung bieten, während 301 darauf ausgelegt ist, hohe Festigkeit durch Kaltumformung zu erreichen. Der Nickelgehalt von 301 ist etwas niedriger als der von 304, der typischerweise etwa 8%–10,5% Nickel enthält. Aufgrund dieses niedrigeren Nickelgehalts neigt 301 eher dazu, während der Kaltumformung eine martensitische Umwandlung zu durchlaufen, wodurch es deutlich höhere Festigkeiten erreichen kann.
Wesentliche Leistungsmerkmale und Einsatzgrenzen von SUS301
Es ist wichtig, sowohl die Stärken als auch die Grenzen von SUS301 zu verstehen. Es ist kein universelles Material, daher ist ein klares Verständnis seiner Eigenschaften und Einschränkungen entscheidend für die richtige Wahl.
SUS301: Vorteile und Einschränkungen auf einen Blick
| Eigenschaft | Bewertung | Hinweise |
|---|---|---|
| Festigkeitsbereich | Breit (520–1500+ MPa) | Muss je nach Lieferzustand ausgewählt werden |
| Kaltverfestigungsfähigkeit | Sehr stark | Rissrisiko sollte bei komplexer Umformung bewertet werden |
| Rückfederungsneigung | Relativ hoch | Umformwerkzeuge erfordern möglicherweise Kompensation |
| Magnetismus | Unmagnetisch im geglühten Zustand; magnetisch nach Kaltumformung | Sollte bei Anwendungen mit magnetischen Anforderungen berücksichtigt werden |
| Korrosionsbeständigkeit | Mäßig (besser als Kohlenstoffstahl, geringer als 304/316) | Nicht geeignet für stark korrosive Umgebungen |
| Wärmebehandlungsverfestigung | Nicht möglich | Kaltumformung ist die einzige Verfestigungsmethode |
| Schweißbarkeit | Mittelmäßig | Eine Nachbehandlung nach dem Schweißen kann erforderlich sein, um die Leistung wiederherzustellen |
| Zerspanbarkeit | Schlechter nach Kaltumformung | Geeignete Werkzeuge sind bei hohen Festigkeitsanforderungen erforderlich |
Gängige Normen und äquivalente Werkstoffbezeichnungen
| Normensystem | Werkstoff / Bezeichnung | Hinweise |
|---|---|---|
| Japanische Norm | JIS SUS301 | Die am häufigsten verwendete japanische Bezeichnung |
| Chinesische Norm | 12Cr17Ni7 (früher 1Cr17Ni7) | Entsprechende Werkstoffbezeichnung nach GB/T 20878 |
| US-amerikanische Norm | ASTM 301 / UNS S30100 | ASTM bezeichnet die Normspezifikation, während UNS die einheitliche Bezeichnung ist |
| Europäische Norm | EN 1.4310 / X10CrNi18-8 | EN verwendet eine numerische Bezeichnung plus eine chemische Kurzbezeichnung |
| Deutsche Norm | DIN 1.4310 | Konsistent mit dem europäischen Bezeichnungssystem |
| ISO-Norm | X5CrNi17-7 | Entsprechende ISO-Bezeichnung |
Typischer chemischer Zusammensetzungsbereich
| Element | Gehaltsbereich | Funktion |
|---|---|---|
| Kohlenstoff (C) | ≤0,15% | Niedrigerer Kohlenstoffgehalt verbessert im Allgemeinen die Schweißbarkeit, während höherer Kohlenstoffgehalt die Härte erhöht |
| Chrom (Cr) | 16.00%–18.00% | Das wichtigste korrosionsbeständige Element; bildet den Passivfilm |
| Nickel (Ni) | 6.00%–8.00% | Stabilisiert die austenitische Struktur; niedriger als 304 |
| Mangan (Mn) | ≤2,00% | Trägt zur Stabilisierung des Austenits bei |
| Silizium (Si) | ≤1,00% | Wirkt als Desoxidationsmittel |
| Phosphor (P) | ≤0,045% | Ein Verunreinigungselement; niedriger ist besser |
| Schwefel (S) | ≤0,030% | Ein Verunreinigungselement, das die Verarbeitungsleistung beeinflusst |
Gängige Lieferzustände und mechanische Eigenschaften
| Lieferzustand | Zugfestigkeit (≥) | Streckgrenze (≥) | Dehnung (≥) | Härtebereich |
|---|---|---|---|---|
| Geglüht | 520 MPa | 205 MPa | 40% | ≤200 HV |
| 1/4 hart (1/4H) | 750 MPa | — | — | 250–310 HV |
| Halbhart (1/2H) | 930 MPa | 510 MPa | 18% | 310–360 HV |
| 3/4 hart (3/4H) | 1130 MPa | 745 MPa | 12% | 370–420 HV |
| Vollhart | 1275 MPa | 930 MPa | 8% | 430–480 HV |
| Extra hart (EH) | 1420 MPa | 1130 MPa | 5% | 490–540 HV |
| Super extra hart (SH / SEH) | 1500 MPa | 1275 MPa | — | — |
Warum SUS301 Höhere Festigkeit erreichbar
Dies ist der Schlüssel zum Verständnis von SUS301. Der Grund, warum SUS301 hohe Festigkeit erreichen kann ohne Wärmebehandlung ist, dass es eine der stärksten Kaltverfestigungsreaktionen unter den Edelstählen aufweist.
Genauer gesagt: Wenn SUS301 einer Kaltverformung unterzogen wird, wandelt sich ein Teil seiner internen austenitischen Kristallstruktur in Martensit um. Diese Phasenumwandlung ist kein Defekt oder Qualitätsproblem – sie ist genau das, was SUS301 seinen Vorteil verleiht. Mit zunehmender Kaltverformung steigt der Martensitanteil, und die Festigkeit des Materials nimmt ebenfalls deutlich zu.
Vergleich des Festigkeitsverlaufs und der Umformschwierigkeit nach Lieferzustand
| Lieferzustand | Festigkeitsniveau | Umformschwierigkeit | Empfohlene Anwendungen |
|---|---|---|---|
| Geglüht | ★☆☆☆☆ | Sehr einfach | Tiefziehen, komplexe Umformung, Schweißteile |
| 1/4H | ★★☆☆☆ | Relativ einfach | Allgemeines Stanzen, leichte Umformung |
| 1/2H | ★★★☆☆ | Mäßig | Umgeformte Teile, die ein bestimmtes Festigkeitsniveau erfordern |
| 3/4H | ★★★★☆ | Relativ schwierig | Hochfeste Strukturteile |
| Vollhart | ★★★★★ | Schwierig | Federklammern, Blattfedern und andere elastische Teile |
| EH / SH | ★★★★★ | Sehr schwierig | Ultrahochfeste Federn und Spezialanwendungen |
Wichtige Bearbeitungshinweise für SUS301 in Blech-, Stanz- und Federkomponenten
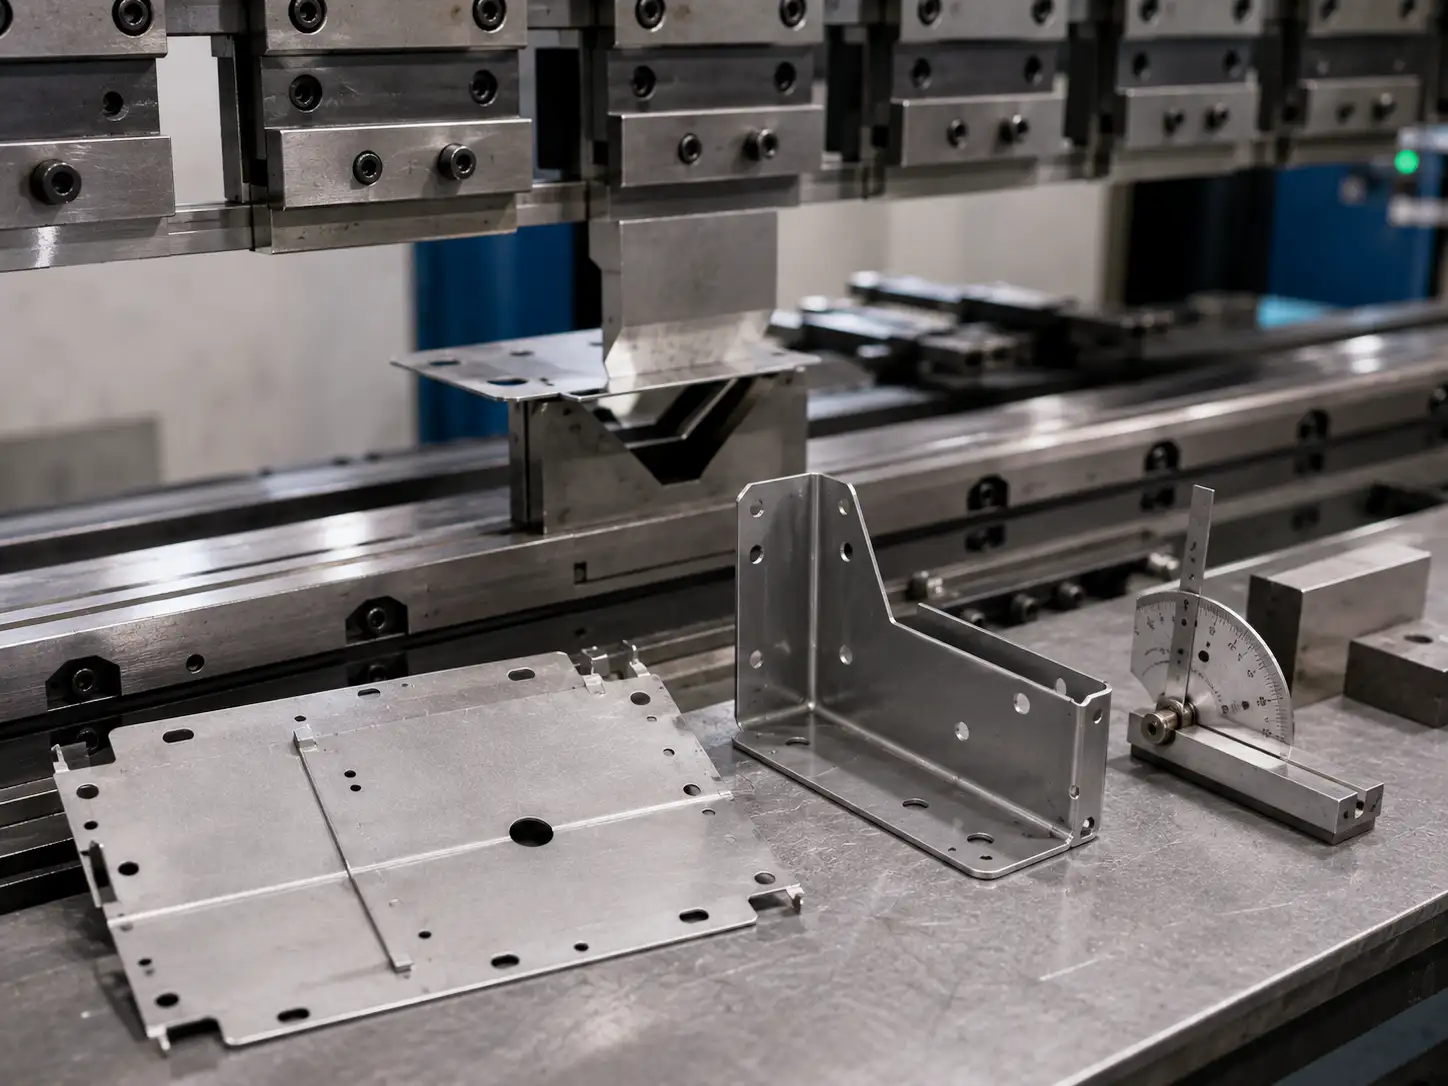
Rückfederungskontrolle
Aufgrund seiner hohen Festigkeit und seines relativ niedrigen Streckgrenzen-Zugfestigkeits-Verhältnisses neigt SUS301 nach dem Biegen und Stanzen zu einer deutlichen Rückfederung. Die Werkzeugkonstruktion muss daher eine Rückfederungskompensation berücksichtigen, die von Faktoren wie Materialzustand, Dicke und Biegewinkel abhängt.
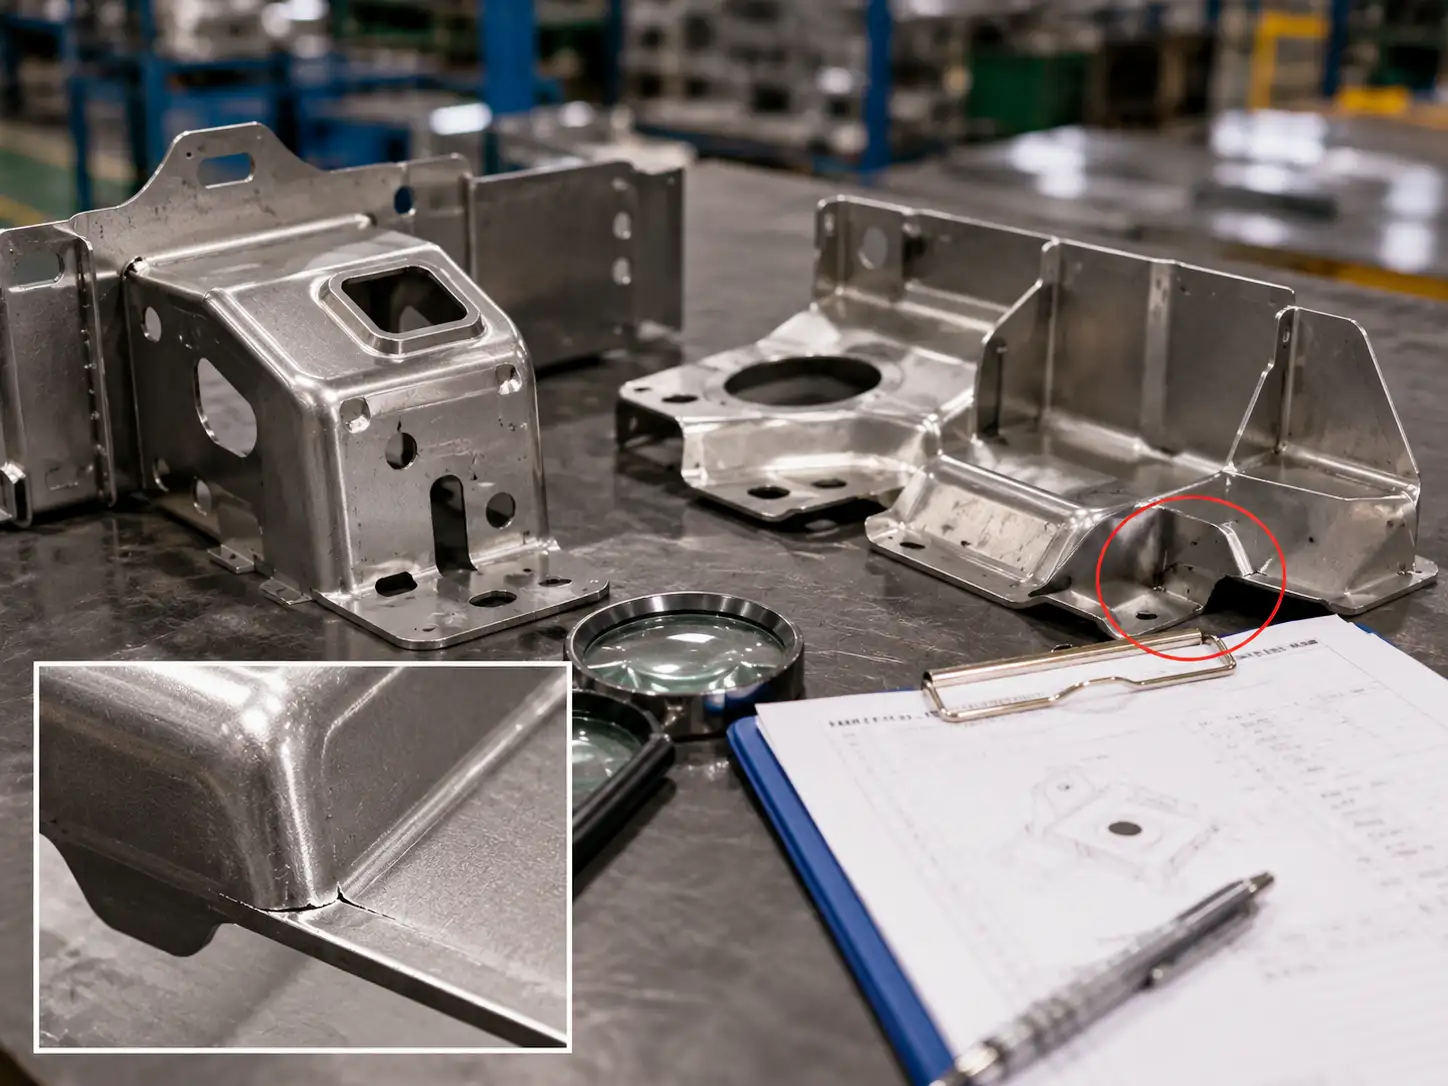
Rissrisiko
301 verfestigt sich sehr schnell, und seine Duktilität sinkt während der Kaltumformung rasch. Bei Teilen mit komplexen Formen oder großen Verformungsmengen sollte das Rissrisiko sorgfältig bewertet werden.
Kantenqualität
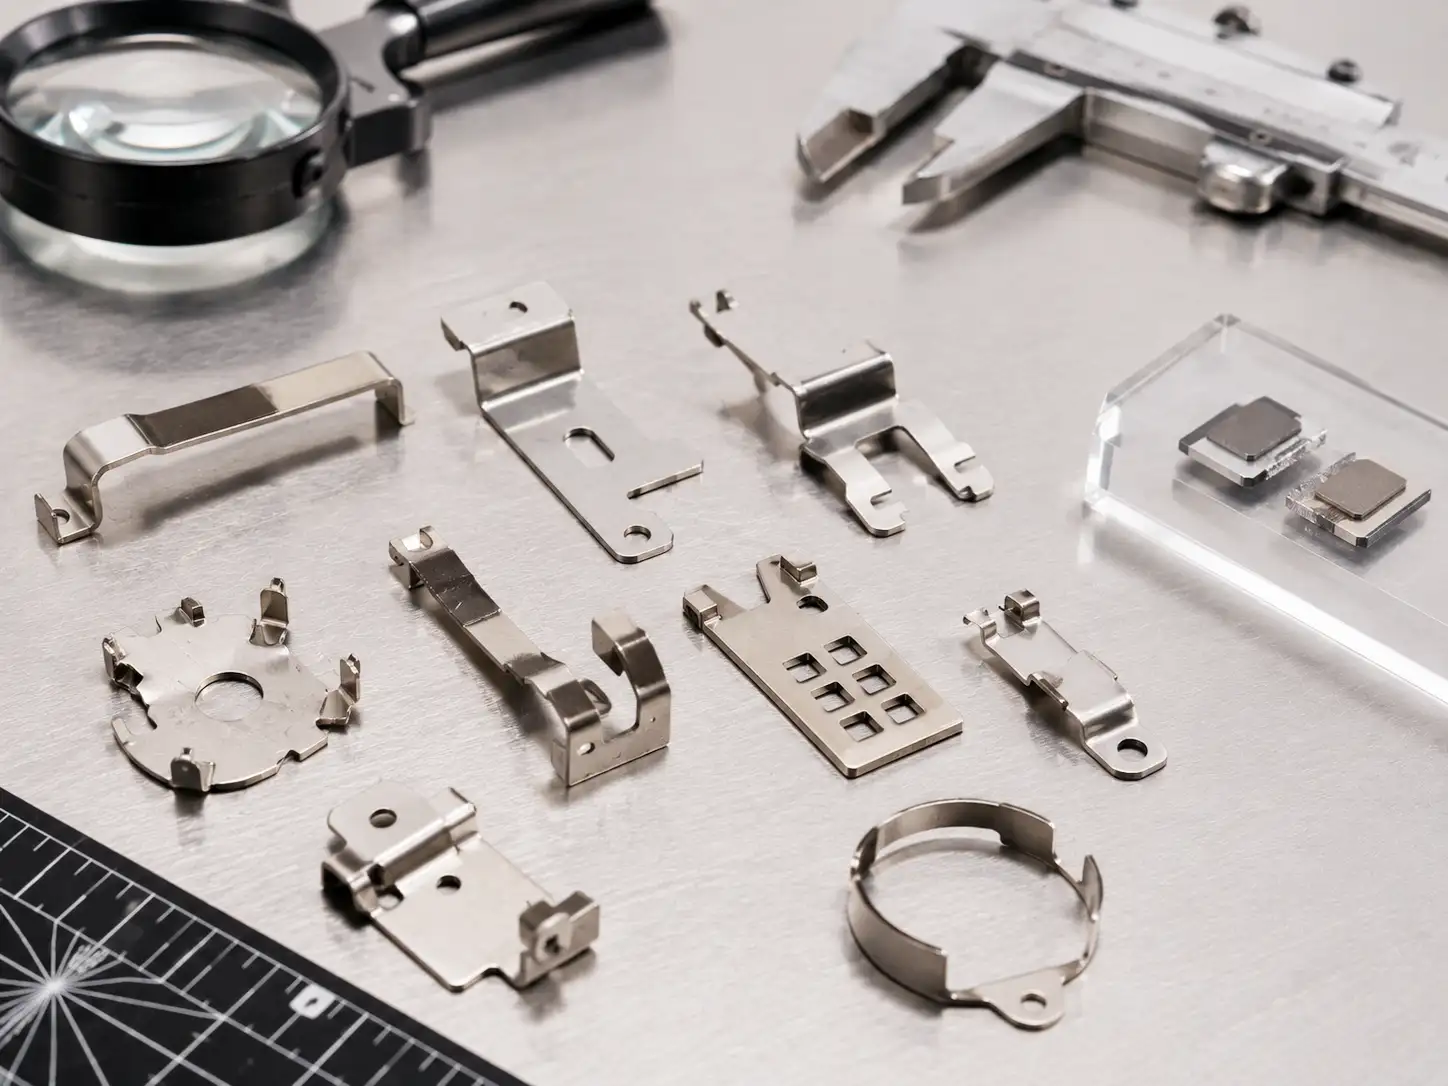
301 wird häufig für dünnwandige Teile wie Federklammern, Haltenasen und Kontaktelemente verwendet. Diese Teile stellen in der Regel hohe Anforderungen an die Kantenqualität. Grate, sichtbare Risse und Mikrorisse können die endgültige Leistung beeinträchtigen.
Charge-zu-Charge-Konsistenz
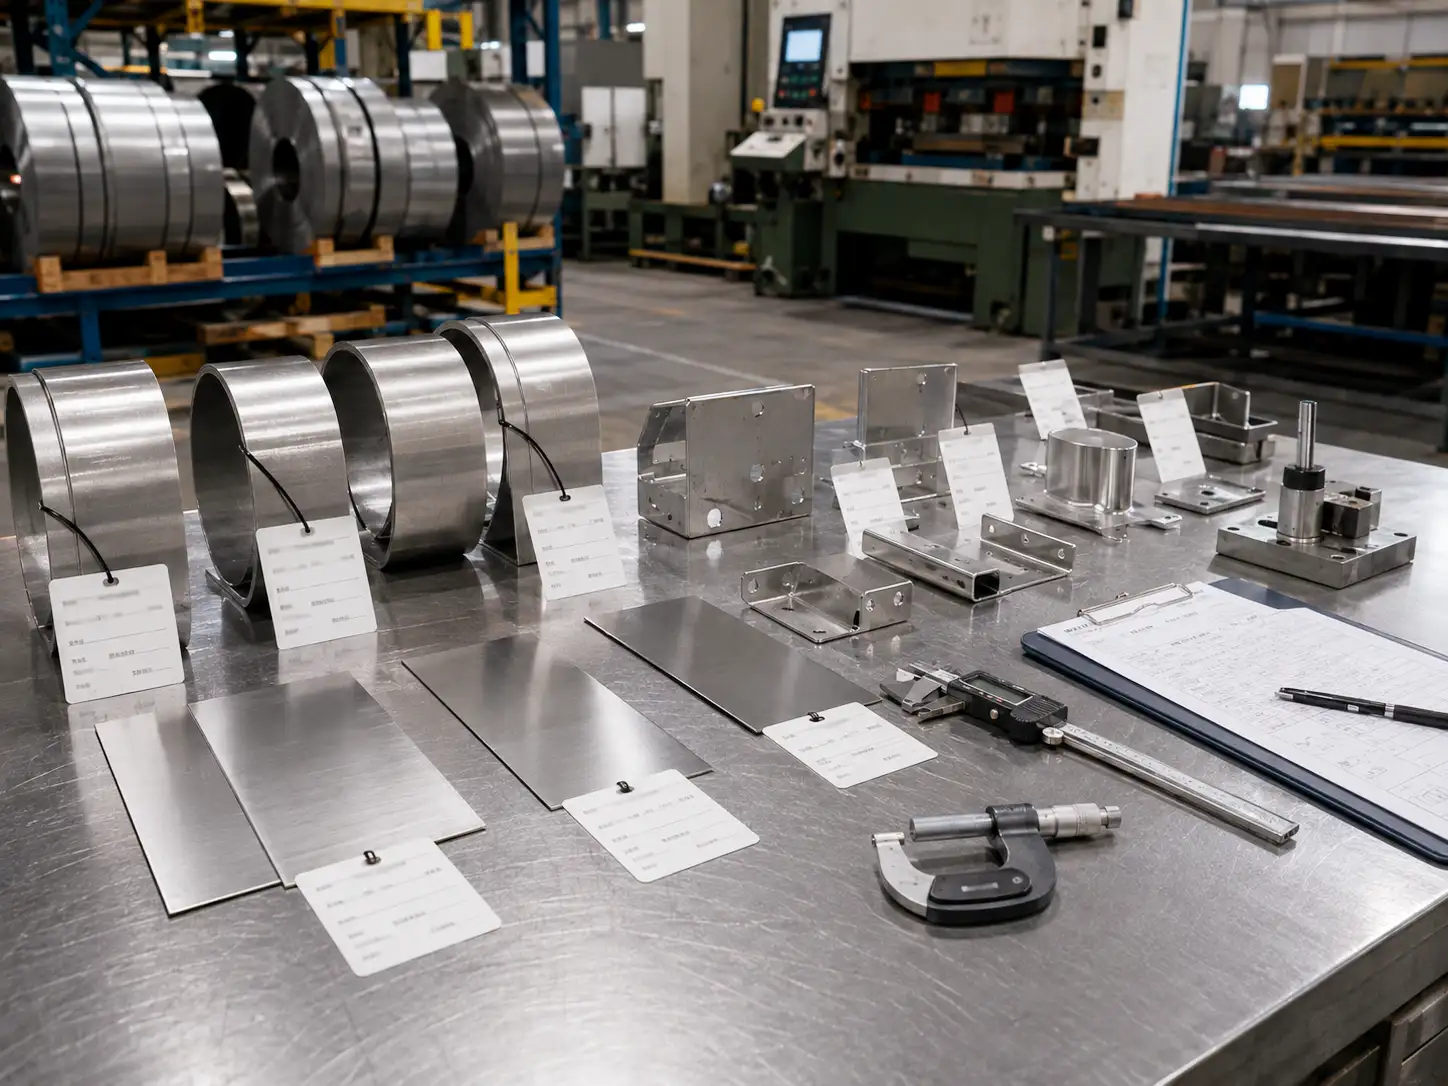
Die Leistung von SUS301 reagiert recht empfindlich auf den Kaltverformungsgrad, daher ist die Konsistenz von Charge zu Charge entscheidend. In der Massenproduktion empfiehlt es sich, einen Erstmusterprüfprozess einzurichten und zu bestätigen, dass die eingehenden Materialwerte der Spezifikation entsprechen, bevor die Vollproduktion beginnt. Schwankungen zwischen Chargen können wiederholte Prozessanpassungen erzwingen, was wiederum Effizienz und Ausbeute beeinträchtigt.
Richtungseigenschaften
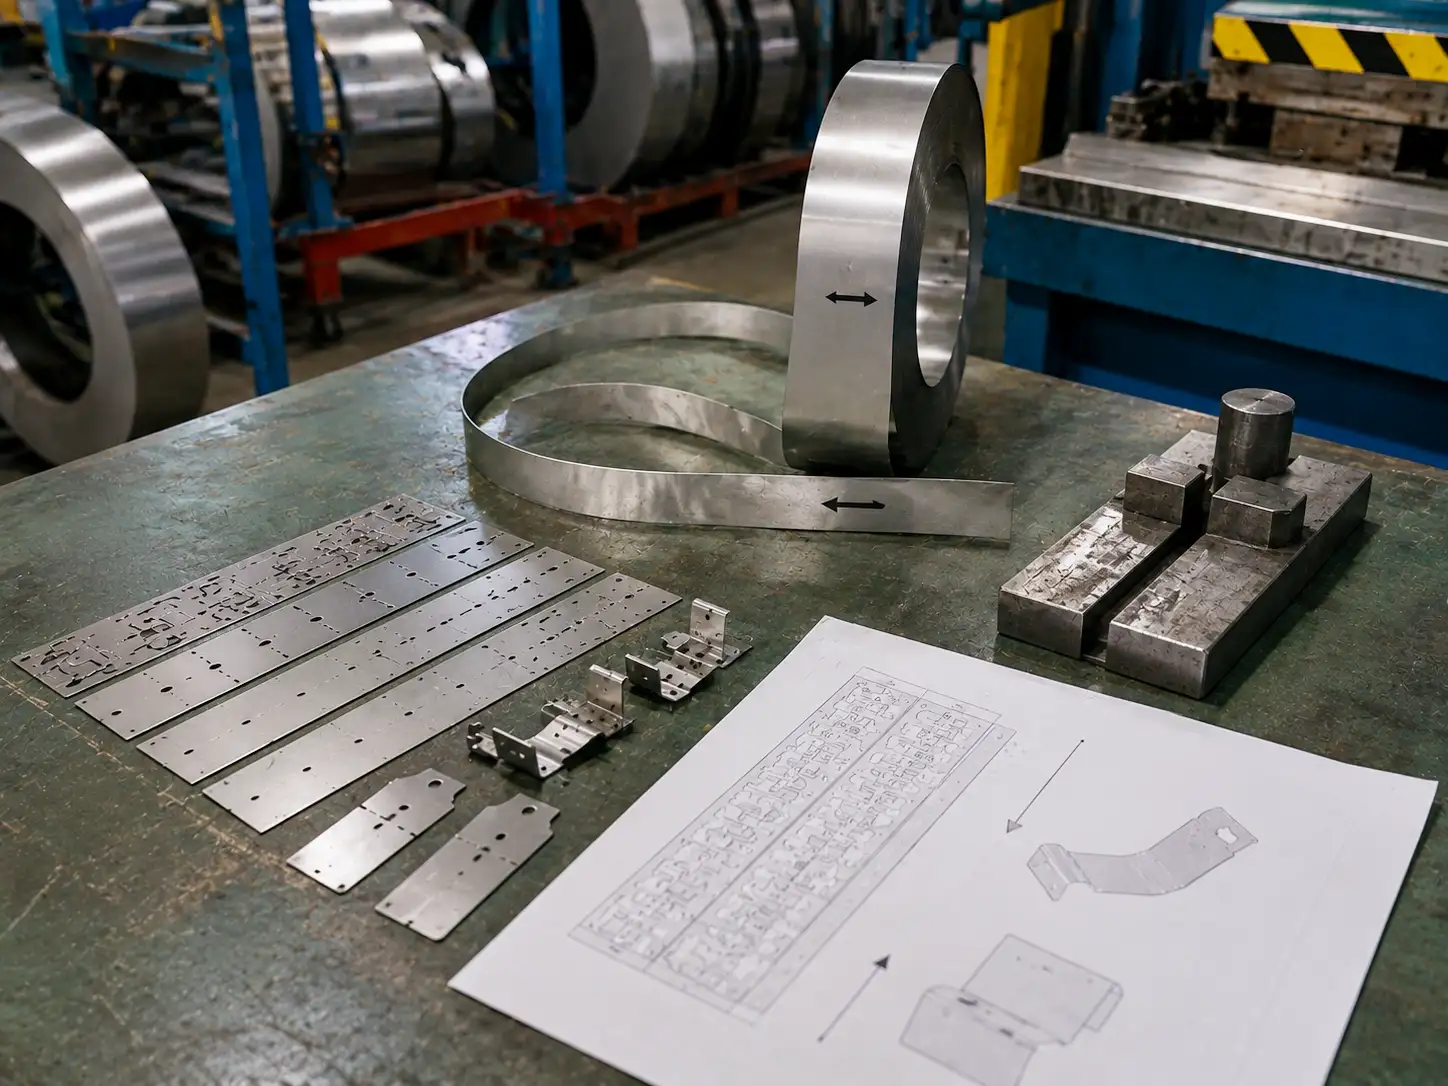
Kaltgewalztes Band weist Walzrichtungseigenschaften bzw. Anisotropie auf, d. h. seine mechanischen Eigenschaften unterscheiden sich zwischen Walzrichtung und Querrichtung. Bei Teilen, die empfindlich auf die Belastungsrichtung reagieren, wie Federn unter einachsiger Spannung, sollte die Materialorientierung beim Zuschnitt sorgfältig berücksichtigt werden, damit die Walzrichtung möglichst mit der Hauptbetriebsspannung übereinstimmt.
Stufenweise Umformung
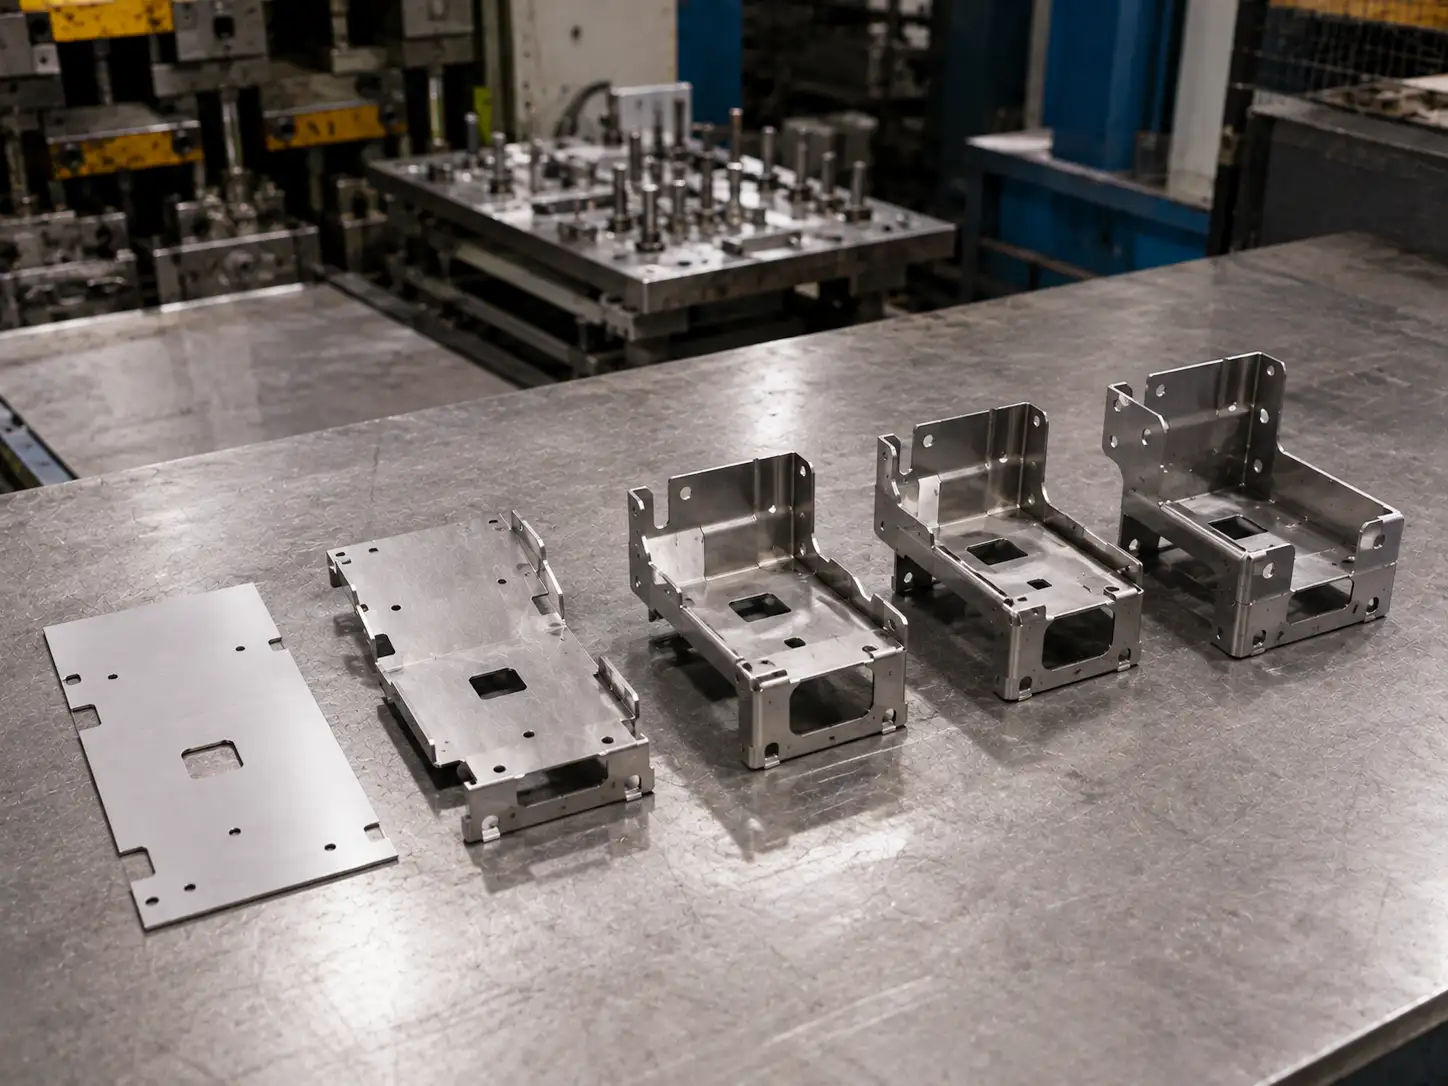
Bei strukturell komplexen Umformteilen kann ein einzelner Umformschritt die Verformungsgrenze des Materials überschreiten, wenn die Dehnung zu hoch ist. In solchen Fällen wird ein stufenweises Umformverfahren empfohlen, wobei bei Bedarf zwischen den wichtigsten Schritten eine Glühung eingefügt wird, um die Duktilität wiederherzustellen und die Umformschwierigkeit nachfolgender Operationen zu verringern.
SUS301 vs. SUS304 / SUS304L
| Vergleichsfaktor | SUS301 | SUS304 | SUS304L |
|---|---|---|---|
| Zugfestigkeitsbereich | 520–1500+ MPa | 520–1000+ MPa | 520–900+ MPa |
| Kaltverfestigungsfähigkeit | Sehr stark | Mäßig | Mäßig |
| Korrosionsbeständigkeit | Mäßig | Gute | Gut (besser für Schweißanwendungen) |
| Schweißbarkeit | Mittelmäßig | Gute | Ausgezeichnet |
| Tiefziehbarkeit | Relativ gering | Ausgezeichnet | Ausgezeichnet |
| Umformrückfederung | Relativ hoch | Niedriger | Niedriger |
| Kosten | Etwas geringer | Basiswert | Etwas höher |
| Hauptpositionierung | Hochfeste Feder- und Elastizitätsteile | Ausgewogene Gesamtleistung | Geschweißte Strukturteile |
Hinweis: Für hochfeste elastische Anwendungen, ist SUS301 in der Regel die bessere Wahl. Für ausgewogene Gesamtleistung und Schweißanforderungen ist SUS304 oder SUS304L im Allgemeinen besser geeignet.
Für welche Produkttypen ist SUS301 am besten geeignet, und wo sollte es mit Vorsicht eingesetzt werden?
Wenn Sie ein Material benötigen, das in dünnwandiger Form relativ hohe Festigkeit und Elastizität liefern kann, ist SUS301 oft die bevorzugte Option.
| Besser geeignet für SUS301 | Projekte, die eine sorgfältigere Bewertung erfordern |
|---|---|
| Federklammern, Schnappmerkmale und Halteelemente | Langzeiteinsatz in aggressiv korrosiven Umgebungen |
| Kontaktfedern und Schalterfederkomponenten | Strukturteile, die nach dem Schweißen noch hohe Festigkeit benötigen |
| Hochfeste Dünnblech-Verstärkungsteile | Komplexe tiefgezogene Umformteile |
| Langlebige Teile, die Rückstellkraft erfordern | Sichtteile mit höheren Anforderungen an Korrosionsreserve und Oberflächengüte |
Was sollte beim Kauf von SUS301 neben der Werkstoffsorte noch bestätigt werden?
Das größte Risiko beim Kauf von SUS301 ist nicht unbedingt, dass mit dem Material selbst etwas nicht stimmt, sondern dass die Einkaufsspezifikation zu vage ist, als dass der Lieferant Ihre Anforderungen vollständig verstehen könnte. Im Folgenden sind die wichtigsten Details aufgeführt, die mit dem Lieferanten klar bestätigt werden sollten.
Beschaffungs-Checkliste
| Zu bestätigender Punkt | Details | Wichtigkeit |
|---|---|---|
| Normensystem | JIS, ASTM, GB oder EN? Verschiedene Normen erlauben unterschiedliche Toleranzen für Zusammensetzung und Eigenschaften | ★★★ |
| Werkstoffbezeichnung | SUS301, 301, 1.4310, S30100 usw. Stellen Sie sicher, dass die äquivalente Sorte eindeutig identifiziert ist | ★★★★ |
| Lieferzustand | Geglüht, 1/4H, 1/2H, 3/4H, Full Hard, EH oder SH? Dies muss klar angegeben werden | ★★★★★ |
| Dickenangabe | Nenndicke (mm) und zulässiger Toleranzbereich | ★★★★★ |
| Dickentoleranz | Anwendbare Toleranznorm, wie JIS G 4305 oder ISO 9445 | ★★★★ |
| Breitenangabe | Coilbreite oder Längsschnittanforderung für Bandmaterial | ★★★★ |
| Breitentoleranz | Ob eine enge Kontrolle erforderlich ist, insbesondere bei Präzisionsteilen | ★★★★ |
| Oberflächenbeschaffenheit | No.1, 2B, BA, No.4, HL usw., je nach Anwendung | ★★★★ |
| Kantenzustand | Ob Schnittkanten entgratet werden müssen und ob Mikrorisse akzeptabel sind | ★★★★ |
| Ebenheitsanforderung | Bei Federteilen und Präzisionskomponenten beeinflusst die Ebenheit direkt die Montage | ★★★★ |
| Anforderung an die elastischen Eigenschaften | Wenn eine Eigenspannungskontrolle erforderlich ist, sollte dies im Voraus angegeben werden | ★★★★ |
| Charge-zu-Charge-Konsistenz | Bei großen Einkaufsmengen den akzeptablen Bereich der Eigenschaftsschwankungen zwischen Chargen bestätigen | ★★★ |
| Materialzeugnis | Werkszeugnis (MTC / COA) einschließlich chemischer Zusammensetzung und mechanischer Eigenschaften | ★★★★★ |
| Umweltkonformität | Ob RoHS, REACH und andere Anforderungen für das Endprodukt erfüllt werden | ★★★ |
| Herkunft / Lieferant | Lieferantenqualifikationen und Lieferstabilität bestätigen | ★★★ |
