
QSn6.5-0.1 Phosphor-Zinnbronze
Ermüdungsfestigkeit
Beständigkeit
Beständigkeit
Leistungs-
QSn6.5-0.1 Phosphor-Zinnbronze: Grundlegender Überblick
QSn6.5-0.1 gehört zur Familie der Zinnbronzen und ist eine Phosphor-Zinnbronze-Güte, die im chinesischen nationalen Normensystem definiert ist.
Phosphor-Zinnbronze ist eine kupferbasierte Legierung, bei der Zinn das Hauptlegierungselement ist, während Phosphor zur Desoxidation und Sekundärverfestigung zugesetzt wird.
Die “6,5” gibt einen Zinngehalt von etwa 6,5% an, und die “0,1” gibt einen Phosphorgehalt von etwa 0,1% an.
Zinn bildet eine feste Lösung in der Kupfermatrix, was die Festigkeit, Elastizitätsgrenze und Verschleißfestigkeit des Materials wirksam verbessert. Obwohl der Phosphorgehalt relativ niedrig ist, spielt er beim Schmelzen eine wichtige desoxidierende Rolle. Eine kleine Menge verbleibt auch in fester Lösung in der Matrix, was zur Verbesserung der Gussqualität, der Materialfließfähigkeit und der Ermüdungsleistung beiträgt.
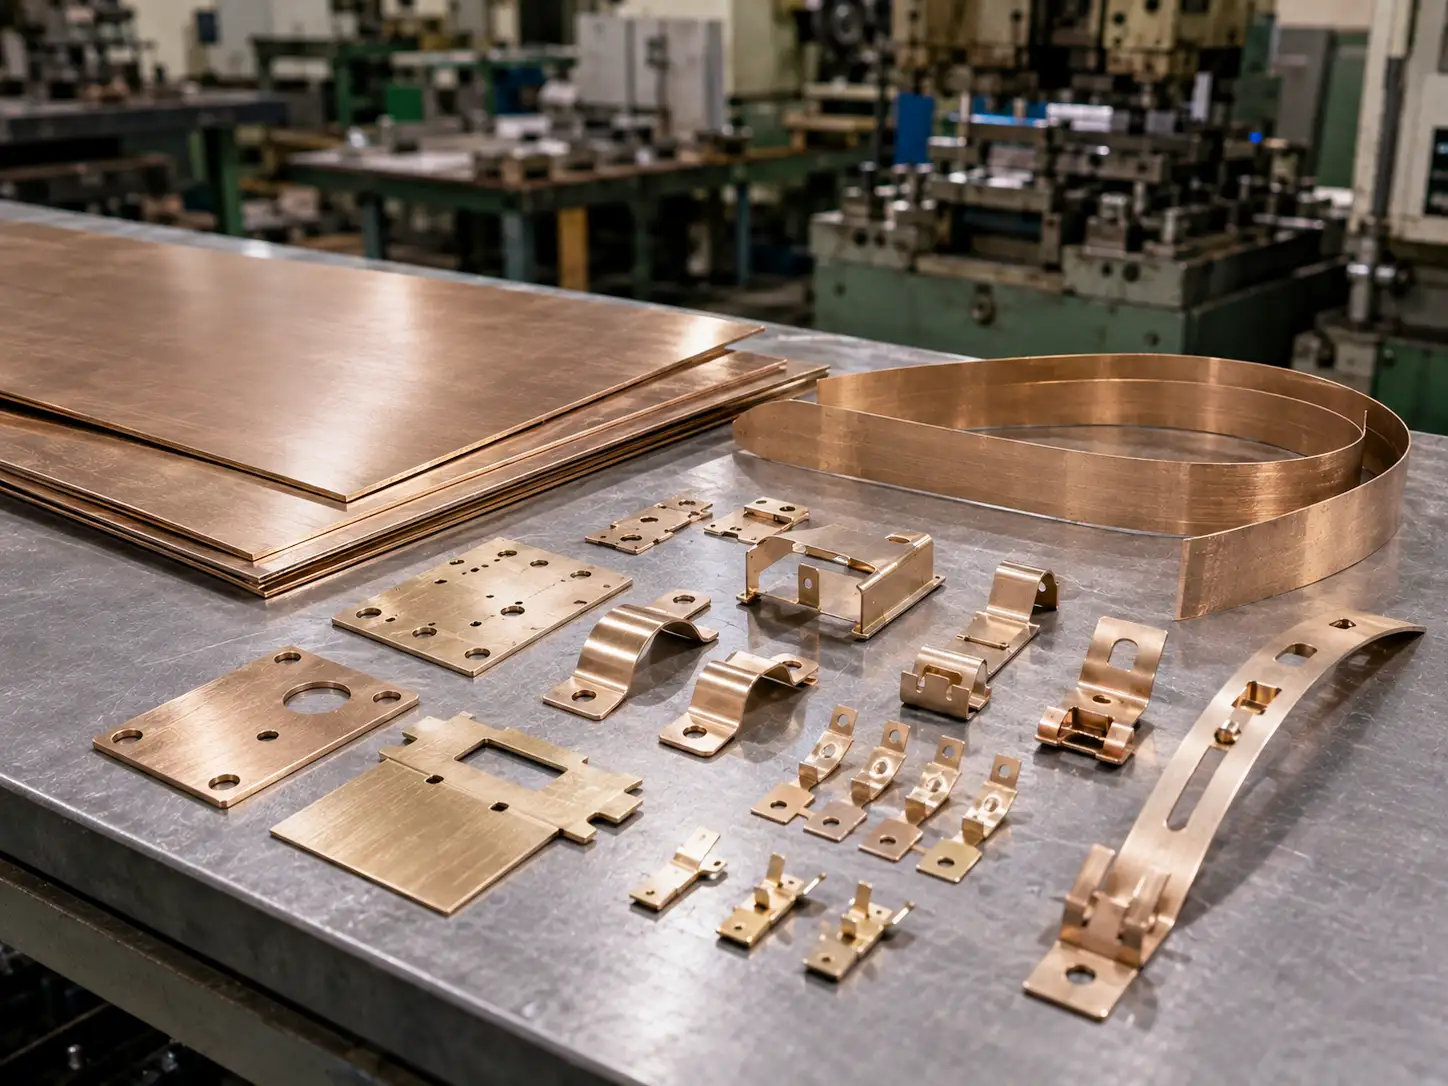
Kurzübersicht über QSn6.5-0.1
| Position | Details |
|---|---|
| Materialkategorie | Phosphor-Zinnbronze (Kupfer-Zinn-Phosphor-Legierung) |
| Hauptlegierungselemente | Zinn (Sn) 6,0%–7,0%, Phosphor (P) 0,10%–0,25% |
| Typische Eigenschaften | Hohe Festigkeit, hohe Elastizität, Verschleißfestigkeit, Korrosionsbeständigkeit, nichtmagnetisch |
| Häufige Anwendungsbereiche | Federelemente, verschleißfeste Teile, leitfähige Federkontakte, Komponenten für Präzisionsinstrumente |
| Wichtige Beschaffungsaspekte | Härtezustand, Dickenbereich, Leistungsanforderungen und Normäquivalenz |
Wie schneidet QSn6.5-0.1 im Vergleich zu gängigen ausländischen Güten ab?
QSn6.5-0.1 Phosphor-Zinnbronze ist auf internationalen Märkten unter mehreren annähernden Äquivalenten bekannt. In verschiedenen Ländern und Projekten kann sie unter unterschiedlichen Gütebezeichnungen erscheinen, wie z. B. C5191 im japanischen JIS-System, CuSn6 im europäischen EN-System und C51900 im US-amerikanischen UNS-Bezeichnungssystem.
Diese Güten sind in ihrer Zusammensetzung weitgehend ähnlich wie QSn6.5-0.1. Es können jedoch noch kleine Unterschiede zwischen den einzelnen Normensystemen bestehen, insbesondere beim Phosphorbereich, bei den Verunreinigungsgrenzen, den Härtezustandsbezeichnungen und den Leistungsanforderungen.
Gängige Güteäquivalente für QSn6.5-0.1
| Chinesische Güte | Gängiges internationales Äquivalent | Referenz-Normensystem | Hinweise zur Verwendung | Punkte, die bei der Kommunikation bestätigt werden sollten |
|---|---|---|---|---|
| QSn6,5-0,1 | C51900 | ASTM B103 (US-Norm) | Zusammensetzung ist weitgehend ähnlich, aber die genaue Spezifikation sollte dennoch bestätigt werden | Normversion, Härtezustand, Dickentoleranz |
| QSn6,5-0,1 | CuSn6 | EN 12163 (Europäische Norm) | Eine gängige Bezeichnung in der EU, mit möglichen geringfügigen Zusammenschaftsunterschieden | Härtezustandscode, Leistungsanforderungen |
| QSn6,5-0,1 | C5191 | JIS H3270 (Japanische Norm) | Häufig auf dem japanischen Markt verwendet | Normäquivalenz, Oberflächenanforderungen |
| QSn6,5-0,1 | CuSn6 | ISO 427 (Internationale Norm) | Gängige internationale Bezeichnung | Tatsächlich geltende Norm |
Materialeigenschaften und wichtige Auswahlparameter
Wichtige Parameter von QSn6.5-0.1 und ihre Bedeutung für die Materialauswahl
| Parameter | Was er bewirkt | Warum es bei der Materialauswahl wichtig ist | Auswirkung auf die Verarbeitung | Projekttypen, die darauf achten sollten |
|---|---|---|---|---|
| Zinngehalt 6,0%–7,0% | Bildet die Grundlage für Festigkeit und Elastizität | Bestimmt das kernmechanische Leistungsniveau des Materials | Beeinflusst die Rückfederung beim Stanzen und die Schwierigkeit des Biegens und Umformens | Federteile, lasttragende Teile |
| Phosphorgehalt 0,10%–0,25% | Desoxidiert und verbessert die Elastizitätsgrenze | Erhöht die Ermüdungslebensdauer und die Genauigkeit der elastischen Rückstellung | Beeinflusst Schweißprozessparameter | Hochfrequente Federelemente, langlebige Teile |
| Zugfestigkeit ≥315 MPa | Bestimmt die Widerstandsfähigkeit gegen äußere Belastungen | Hilft zu bestätigen, ob das Teil die Belastungsanforderungen erfüllen kann | Höhere Festigkeit erhöht in der Regel den Werkzeugverschleiß beim Stanzen | Strukturteile, Federklammern |
| Dehnung ≥40% | Gibt die plastische Verformungsfähigkeit an | Höhere Dehnung bietet eine größere Umformsicherheitsmarge | Höhere Dehnung ist vorteilhaft für Tiefziehen und komplexes Biegen | Gehäuse und Abdeckungen, die komplexe Umformung erfordern |
| Elektrische Leitfähigkeit ca. 13,5% bis 17% | Spiegelt die Leitfähigkeitsleistung wider | Hilft zu bestimmen, ob Anforderungen an den Kontaktwiderstand erfüllt werden können | Bietet auch Orientierung für die Auswahl von Beschichtungen und Oberflächenbehandlungen | Steckverbinder, Kontaktfedern |
| Dichte ca. 8,8 g/cm³ | Wird zur Gewichtsberechnung verwendet | Beeinflusst das Teilegewicht und die Kostenkalkulation | Kann auch für die Vorschubstabilität beim Hochgeschwindigkeitsstanzen relevant sein | Gewichtsempfindliche Komponenten |
Für welche Arten von Teilen ist es geeignet?
QSn6.5-0.1 bietet ein starkes Gesamtleistungsgleichgewicht und eignet sich besonders gut für Teile, die mehrere Funktionen kombinieren müssen.
Häufige Anwendungen von QSn6.5-0.1 und warum es verwendet wird
| Anwendung | Leistungsschwerpunkt | Warum es geeignet ist | Verarbeitungshinweise |
|---|---|---|---|
| Kontaktfedern und Federklammern | Elastizität, Ermüdungsbeständigkeit, Leitfähigkeit | Balanciert Federkraft mit einem nutzbaren Maß an Leitfähigkeit | Zustand, Gratrichtung, Kontaktoberflächenqualität |
| Steckverbinderanschlüsse und Relais-Federstrukturen | Kontaktstabilität, Spannungsrelaxation, Festigkeit | Gut geeignet, um den Kontaktdruck über lange Zeiträume aufrechtzuerhalten | Zustandskonsistenz, Oberflächenbehandlung, Maßhaltigkeit |
| Schnappklammern und Halteklammern | Streckgrenze, Rückfederung, Ermüdungsbeständigkeit | Geeignet für Anwendungen mit wiederholter Montage | Biegeradius, Rückfederungskontrolle |
| Membranen, gewellte Teile, Vibrationselemente | Ermüdungsbeständigkeit, Empfindlichkeit, Maßhaltigkeit | Geeignet für zyklische Verformungsbedingungen | Dickentoleranz, Umformkonsistenz |
| Buchsen und dünnwandige Verschleißteile | Verschleißfestigkeit, Korrosionsbeständigkeit, Stabilität | Geeignet für Reibungs- und Langzeiteinsatzbedingungen | Oberflächenrauheit, Passmaße |
| Verschleißfeste Teile für Präzisionsinstrumente | Verschleißfestigkeit, Korrosionsbeständigkeit, Festigkeit | Geeignet für kleine Präzisionsstrukturteile | Kantenqualität, Montagepassung |
QSn6.5-0.1 Phosphor-Zinn-Bronze weist eine gute Eignung für die Blechbearbeitung auf, das Material muss jedoch weiterhin entsprechend den spezifischen Prozessanforderungen ausgewählt und kontrolliert werden.
| Prozessart | Eignung | Hauptvorteile | Häufige Risiken | Was frühzeitig im Projekt geklärt werden sollte |
|---|---|---|---|---|
| Präzisionsstanzen | Hoch | Gute Kaltumformbarkeit, gut geeignet für Federteile und Kontaktteile | Gratbildung, Werkzeugverschleiß, Maßabweichungen | Härtezustand, Dicke, Coil-Ebenheit, Kantenqualität |
| Biegen und Standardumformung | Hoch | Kann Umformverhalten mit elastischer Funktion in Einklang bringen | Rückfederungsabweichung, engeres Umformfenster | Minimaler Biegeradius, Biegerichtung, Härtezustand |
| Komplexe Umformung elastischer Strukturen | Relativ hoch | Geeignet für Federarme, Clips und Kontaktarme | Serienkonsistenz, Abweichung der Kontaktkraft | Elastizitätsziel, Ermüdungslebensdauer, Methode zur Mustervalidierung |
| Weichlöten / Hartlöten | Hoch | Ausgereiftes und weit verbreitetes Fügeverfahren | Oberflächenveränderungen in der Wärmeeinflusszone | Fügestelle, Sauberkeit, Anforderungen an die Nachbehandlung |
| Widerstandsschweißen / Schutzgasschweißen | Anwendbar | Kann lokales Fügen und Montieren unterstützen | Durch Wärmeeintrag verursachte Maß- und Oberflächenveränderungen | Schweißbereich, Wärmeeintrag, Montagetoleranz |
| Oberflächenbehandlung und Montage | Hoch | Geeignet für Kontakt- und Montageanforderungen | Abweichung der Kontaktoberflächenqualität und Maßkonsistenz | Oberflächenbearbeitungsplan, Anforderungen an die Kontaktfläche, Prüfstandards |
Was sollten Sie bei der Auswahl von QSn6.5-0.1 klären?
Die richtige Werkstoffgüte zu wählen ist nur der erste Schritt. Auch der Härtezustand muss stimmen. QSn6.5-0.1 ist in verschiedenen Lieferzuständen erhältlich, darunter kaltgewalzte und geglühte Härtezustände, und die Unterschiede bei Festigkeit, Härte und Duktilität können erheblich sein. Eine der häufigsten Lücken in frühen Projektinformationen ist, dass die Zeichnung nur die Werkstoffgüte angibt, ohne den Härtezustand zu definieren. Ist der Härtezustand falsch, können sowohl die Verarbeitungsergebnisse als auch die Funktionsleistung von den Erwartungen abweichen.
Ein Material kann ausreichende Festigkeit aufweisen und dennoch schwer umformbar sein. Eine Zugfestigkeit von ≥315 MPa ist für viele Strukturteile ausreichend, aber bei Bauteilen, die Tiefziehen oder Biegen mit kleinem Radius erfordern, müssen Dehnung und Härtezustand gemeinsam betrachtet werden. Die alleinige Betrachtung der Festigkeit kann leicht umformungsbedingte Risiken übersehen.
Bei Teilen mit elastischen Anforderungen reicht ein erfolgreiches einmaliges Umformergebnis nicht aus. Die entscheidenden Leistungsindikatoren für elastische Komponenten sind Elastizitätsgrenze und Ermüdungslebensdauer, und diese Werte sind nicht immer explizit in Standarddatenblättern angegeben. Wenn das Projekt elastische Leistung umfasst, sollte in der Anfrage klar definiert werden, wie die Elastizität verifiziert wird und welche Abnahmekriterien gelten.
Bei Teilen mit Leitfähigkeitsanforderungen müssen auch Struktur und Oberflächenzustand berücksichtigt werden. QSn6.5-0.1 hat eine elektrische Leitfähigkeit von etwa 13,5% bis 17% IACS, was für die meisten elektrischen und elektronischen Anwendungen ausreichend ist. Wenn jedoch die Kontaktfläche sehr klein ist oder die Arbeitsumgebung strenge Anforderungen an den Kontaktwiderstand stellt, kann dennoch eine Edelmetallbeschichtung erforderlich sein, um den Oberflächenkontaktwiderstand zu reduzieren.
Ein Material kann bei Mustern gut funktionieren und dennoch eine separate Bestätigung für die Serienkonsistenz erfordern. Material in der Musterphase wird oft sorgfältig ausgewählt, wobei Chargenabweichungen bewusst minimiert werden. In der Serienproduktion stammt das Material üblicherweise aus Standardlieferchargen, und gewisse Leistungsschwankungen innerhalb des Standardbereichs sind normal. Bei Projekten mit hohen Präzisions- oder elastischen Leistungsanforderungen ist es ratsam, vor Produktionsbeginn mit dem Lieferanten die Häufigkeit der Chargenprüfung und den akzeptablen Bereich der Leistungsabweichung zu vereinbaren.
Selbst wenn die Zeichnung bereits den Werkstoffnamen angibt, müssen noch Norm, Härtezustand und wesentliche Leistungsanforderungen ergänzt werden. Dieselbe Werkstoffgüte kann unter verschiedenen Normen geringfügige Unterschiede im Zusammensetzungsbereich und in den Leistungskriterien aufweisen. Der Werkstoffgütename allein reicht nicht aus, um das Material vollständig zu definieren. Die Ergänzung der geltenden Norm und der Härtezustandsanforderung ist ein notwendiger Schritt zur Reduzierung des Lieferrisikos.
QSn6.5-0.1 Werkstoffauswahl-Checkliste
| Zu bestätigender Punkt | Warum es wichtig ist | Zugehöriges Risiko | Empfohlene Phase für die Bestätigung |
|---|---|---|---|
| Werkstoffgüte und Norm | Definiert das Materialsystem und die Bewertungsgrundlage | Fehlausrichtung bei der standardübergreifenden Kommunikation | Zeichnungsprüfungsphase |
| Lieferzustand | Bestimmt direkt Festigkeit, Dehnung und Biegefester Fenster | Variation bei Rückfederung und Umformergebnisse | Designprüfungsphase |
| Dicke und Toleranz | Beeinflusst Stanzen, Biegen und Kontaktleistung | Funktionsvariation und Montageabweichung | Vor der Bemusterung |
| Elastisches Leistungsziel | Bestimmt Kontaktkraft und langfristiges Rückstellverhalten | Produktionsleistungsdrift nach Musterfreigabe | Vor der Bemusterung und während der Musterprüfung |
| Leitfähigkeits- und Kontaktanforderungen | Beeinflusst elektrische Leistung und Auswahl der Oberflächenbehandlung | Variation der Kontaktstabilität | Zeichnungs- und Angebotsphase |
| Oberflächen- und Nachbehandlungsanforderungen | Beeinflusst Montage, Löten und Qualität der Kontaktfläche | Oberflächeninkonsistenz und Maßänderung | Vor der Bemusterung |
| Anforderungen an die Produktionskonsistenz | Beeinflusst Serienproduktionstempo und Qualitätskontrollmethode | Verringerte Stabilität nach Hochfahren der Stückzahlen | Vor Produktionsstart |
Welche Informationen sollten bei der Übermittlung einer Anfrage für QSn6.5-0.1 bereitgestellt werden?
QSn6.5-0.1 Anfrage-Informationscheckliste
| Informationspunkt | Empfohlenes Detaillierungsniveau | Auswirkung auf die Bewertung | Hinweise |
|---|---|---|---|
| Materialgüte | Empfohlen, vollständig bereitzustellen | Bestimmt die Materialfamilie und anfängliche Gleichwertigkeit | Es ist am besten, QSn6.5-0.1 oder den vom Kunden festgelegten Materialnamen anzugeben |
| Anwendbare Norm | Empfohlen, vollständig bereitzustellen | Bestimmt Zusammensetzungsgrenzen und Bewertungsgrundlage | Geeignet, um die Kunden- oder Zeichnungsnorm anzugeben |
| Materialform | Empfohlen, vollständig bereitzustellen | Beeinflusst Prozessroute und Beschaffungsmethode | Blech, Band, Coil, Spaltband und ähnliche Formen |
| Dicke, Breite und Größenbereich | Empfohlen, vollständig bereitzustellen | Beeinflusst Stanzen, Biegen, Werkzeugbau und Kosten | Je klarer die Abmessungen, desto schneller die Bewertung |
| Lieferzustand | Empfohlen, vollständig bereitzustellen | Bestimmt Festigkeit, Dehnung und Biegefester Fenster | Effizienter, wenn zusammen mit elastischen Leistungszielen bereitgestellt |
| Zeichnung und kritische Toleranzen | Empfohlen, vollständig bereitzustellen | Bestimmt Prozessschwierigkeit und Prüfmethode | Es ist besser, kritische Abmessungen und Kontaktbereiche klar zu kennzeichnen |
| Anforderungen an die elastische Leistung | Empfohlen, vollständig bereitzustellen | Beeinflusst Härtegradauswahl und Funktionsvalidierung | Nützlich, um Ziele wie Rückstellkraft oder Kontaktkraft anzugeben |
| Leitfähigkeits- oder Kontaktleistungsanforderungen | Empfohlen, vollständig bereitzustellen | Beeinflusst die Materialbeurteilung und die Wahl der Oberflächenbehandlung | Besonders relevant für Kontakte, Anschlüsse und Kontaktfedern |
| Oberflächenanforderungen | Empfohlen, vollständig bereitzustellen | Beeinflusst die Montage, die Kontaktleistung und die Planung der Nachbehandlung | Wie z. B. Beschichtung, Sauberkeit oder Oberflächengüte |
| Muster- und Produktionsmenge | Empfohlen, vollständig bereitzustellen | Beeinflusst das Entwicklungstempo und die Angebotsstruktur | Muster- und Serienmengen sollten am besten getrennt aufgeführt werden |
| Anwendungs- oder Montageanforderungen | Empfohlen, vollständig bereitzustellen | Beeinflusst die Funktionsbeurteilung und die Prozessgrenzen | Hilft dem Lieferanten, die tatsächlichen Einsatzbedingungen zu verstehen |
| Verpackungs- und Transportanforderungen | Empfohlen | Beeinflusst die Versandmethode und die Lieferdetails | Besonders wichtig für dünne Bandmaterialien und Sichtteile |
