
H68/H70 Messing
Kaltumformbarkeit
Tiefziehleistung
Korrosionsbeständigkeit
H68/H70 Messing: Grundlegender Überblick
Sowohl H68 als auch H70 sind Kupfer-Zink-Messinglegierungen, die üblicherweise als Standardmessing bezeichnet werden. Der Hauptunterschied liegt im Kupfergehalt: H68 enthält 67% bis 70% Kupfer, während H70 etwa 68,5% bis 71,5% enthält.
Selbst ein geringer Unterschied im Kupfergehalt kann zu merklichen Leistungsunterschieden führen, weshalb dieser Punkt Beachtung verdient.
Beide Sorten sind einphasige Alpha-Messinglegierungen. Bei Raumtemperatur haben sie eine einkristalline Struktur und bieten hervorragende Duktilität und Umformzähigkeit. Das ist einer der Hauptgründe, warum sie so häufig in der Blechfertigung eingesetzt werden.
In einigen Projekten werden H68 und H70 nebeneinander in Betracht gezogen, da ihr Kupfergehalt relativ ähnlich ist und sie in vielen Anwendungen austauschbar verwendet werden können.
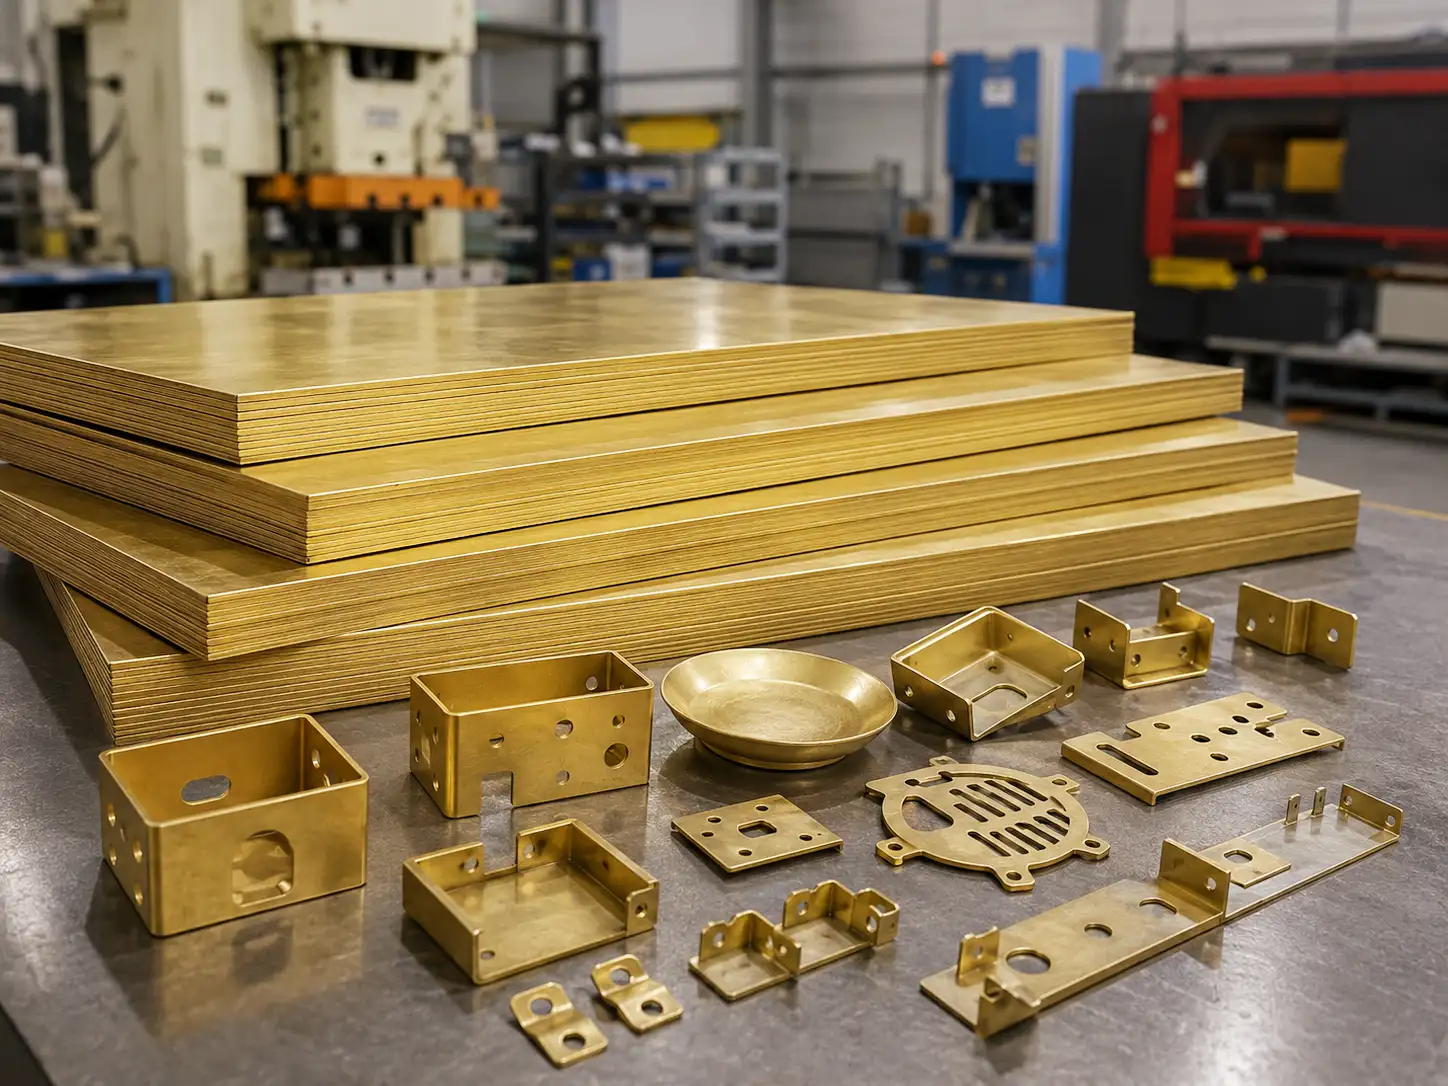
Schnellidentifikationsleitfaden für H68/H70 Messing
| Güte | Materialkategorie | Gängige Lieferformen | Gängige Anwendungsbereiche |
|---|---|---|---|
| H68 | Einphasiges Alpha-Messing (Kupfer-Zink-Legierung) | Blech, Band, Rohr, Stange | Komplexe Tiefziehteile, Gehäuse, Rohre, Kühler, Patronenhülsen, Anschlüsse |
| H70 | Einphasiges Alpha-Messing (Kupfer-Zink-Legierung) | Blech, Band, Rohr, Stange | Blechstanztteile, leitfähige Teile, Dekorteile, Scharniere, Steckverbinder |
Was ist der Unterschied zwischen H68 und H70 Messing?
Der Kernunterschied zwischen H68 und H70 wurde bereits in der obigen Übersicht erwähnt. Die folgenden Abschnitte erläutern die spezifischen Unterschiede im Detail.
H68 vs. H70 Messing-Vergleich
| Vergleichsposition | H68 | H70 | Hinweis zur Materialauswahl |
|---|---|---|---|
| Kupfergehalt | 67%–70% | 68.5%–71.5% | Unterschied beträgt etwa 1%–1,5% |
| Duktilität / Dehnung | Ausgezeichnet, 35%–45% | Gut, 30%–35% | H68 wird für komplexe Tiefziehteile bevorzugt |
| Tiefziehfähigkeit | Ausgezeichnet, Ziehverhältnis bis zu 8:1 | Gut, geeignet für Standardtiefziehen | Wählen Sie H68 für extreme Tiefziehanforderungen |
| Zugfestigkeit, weichgeglüht | ≥290 MPa | 370–470 MPa | Auswahl basierend auf Festigkeitsanforderungen |
| Zugfestigkeit, hart | Bis zu 660 MPa | 470–560 MPa | Hochfeste Härtezustände sind mit H68 leichter zu erreichen |
| Elektrische Leitfähigkeit | Etwa 27% IACS | 38%–44% IACS | Wählen Sie H70 zuerst, wenn Leitfähigkeit wichtig ist |
| Wärmeleitfähigkeit | 116–121 W/(m·K) | Etwa 120 W/(m·K) | Die beiden sind ähnlich |
| Schweißbarkeit | Gute | Besser | Beide sind für Standard-Schweißanwendungen geeignet |
| Typische Teilearten | Komplexe Umformteile, dünnwandige Tiefziehteile, Präzisionsgehäuse | Leitfähige Teile, dekorative Blechteile, Standard-Stanzteile | Auswahl basierend auf Teilekomplexität und funktionalen Anforderungen |
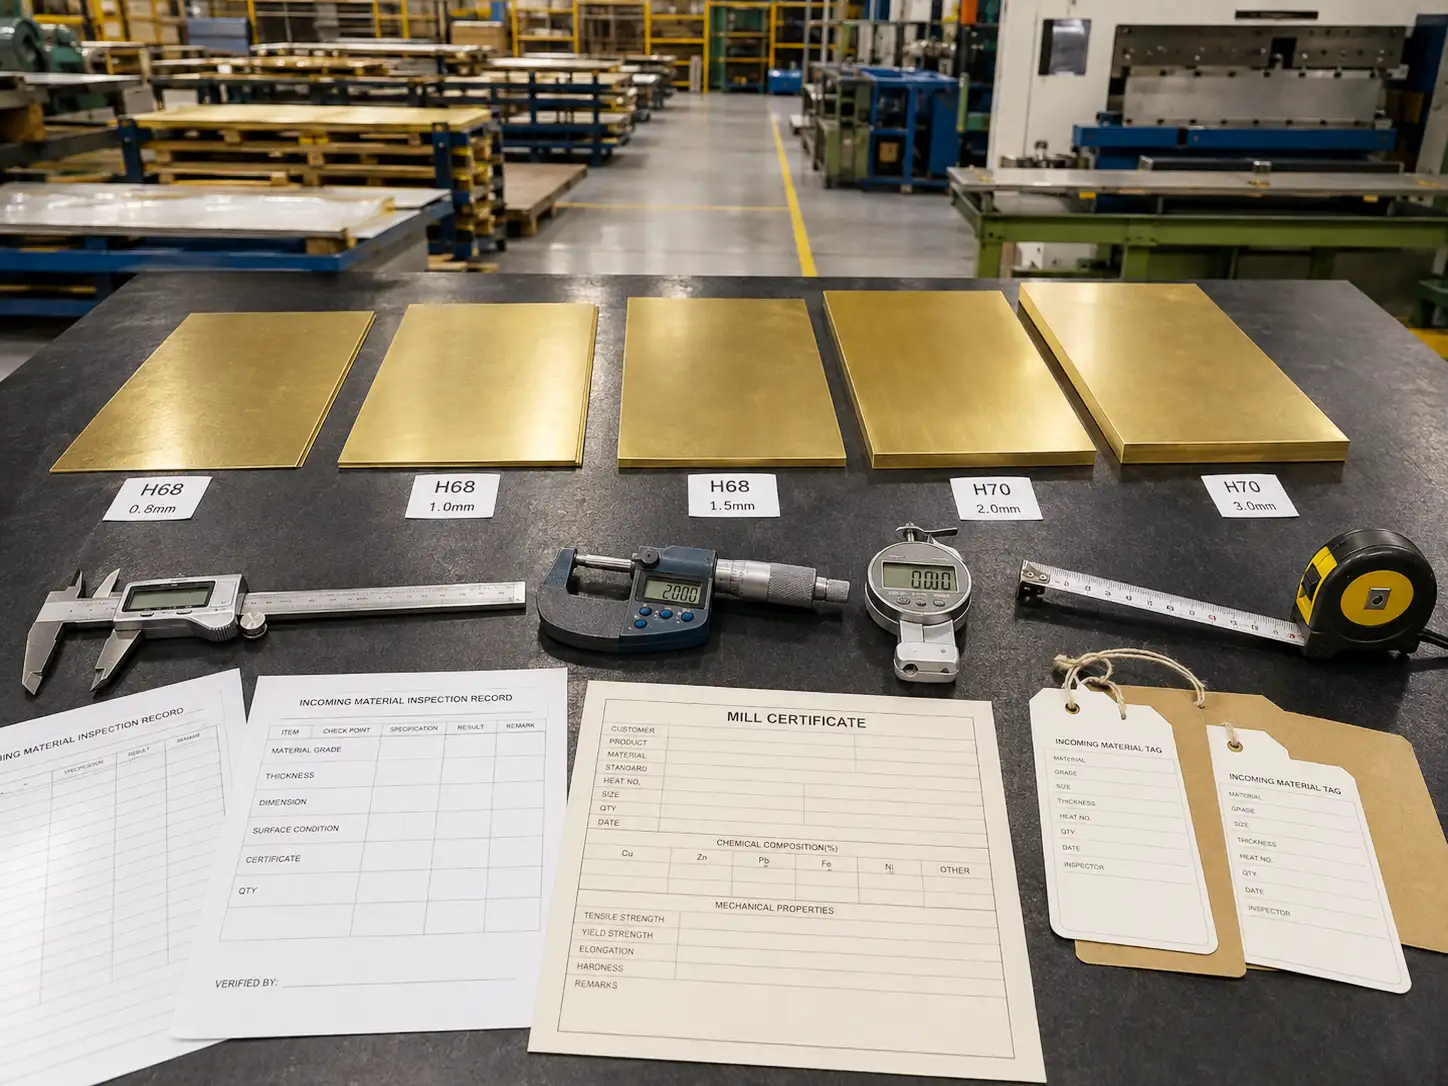
Chemische Zusammensetzung von H68/H70 Messing
| Element | H68 (%) | H70 (%) | Hinweise |
|---|---|---|---|
| Kupfer (Cu) | 67.0–70.0 | 68.5–71.5 | Hauptelement |
| Zink (Zn) | Rest, ca. 30–33 | Rest, ca. 28,5–31,5 | Legierungselement |
| Blei (Pb) | ≤ 0,03 | ≤ 0,05 | Verunreinigungskontrolle |
| Eisen (Fe) | ≤ 0,10 | ≤ 0,10 | Verunreinigungskontrolle |
| Nickel (Ni) | ≤ 0,05 | ≤ 0,05 | Verunreinigungskontrolle |
| Zinn (Sn) | ≤ 0,05 | ≤ 0,05 | Verunreinigungskontrolle |
| Sonstige Verunreinigungen gesamt | ≤ 0,3 | ≤ 0,3 |
Physikalische Eigenschaften von H68/H70 Messing
| Härtezustand | Dickenbereich | Zugfestigkeit | Dehnung | Härte |
|---|---|---|---|---|
| O60, weichgeglüht | 0,3 bis 10 mm | ≥290 MPa | ≥40% | HV ≤ 90 |
| H01, viertelhart | 0,3 bis 10 mm | 325 bis 410 MPa | ≥35% | HV 85 bis 115 |
| H02, halbhart | 0,3 bis 10 mm | 355 bis 440 MPa | ≥25% | HV 100 bis 130 |
| H04, hart | 0,3 bis 10 mm | 410 bis 540 MPa | ≥10% | HV 120 bis 160 |
| H06, extrahart | 0,3 bis 10 mm | 520 bis 620 MPa | ≥3% | HV 150 bis 190 |
| H08, federhart | 0,3 bis 10 mm | ≥570 MPa | Nach Vereinbarung zu bestätigen | HV ≥ 180 |
| M20, warmgewalzt | 4 bis 60 mm | ≥290 MPa | ≥40% | Nach Vereinbarung zu bestätigen |
Lieferformen und Härtezustände von H68/H70 Messing
| Produktform | Gängige Härtezustände | Worauf zu achten ist |
|---|---|---|
| Blech | O60, H01, H02, H04 | Gehäuse, Abdeckungen, Tiefziehteile, Biegeteile |
| Band | O60, H01, H02, H04, H06, H08 | Klemmen, Federkontakte, Stanzteile für Folgeverbundwerkzeuge |
| Stange | H02, H04 und andere | Sekundärbearbeitung, Steckverbinder, Befestigungselemente |
| Rohr | Geglüht, hart, und andere | Rohre, wärmeübertragungsbezogene Teile, Baugruppenkomponenten |
| Draht / Flachdraht | O60, H00, H02, H04 und andere | Kaltumformung, Befestigungselemente, kleine leitfähige Teile |
Welche Blechbearbeitungsverfahren gibt es H68/H70 Messing geeignet?
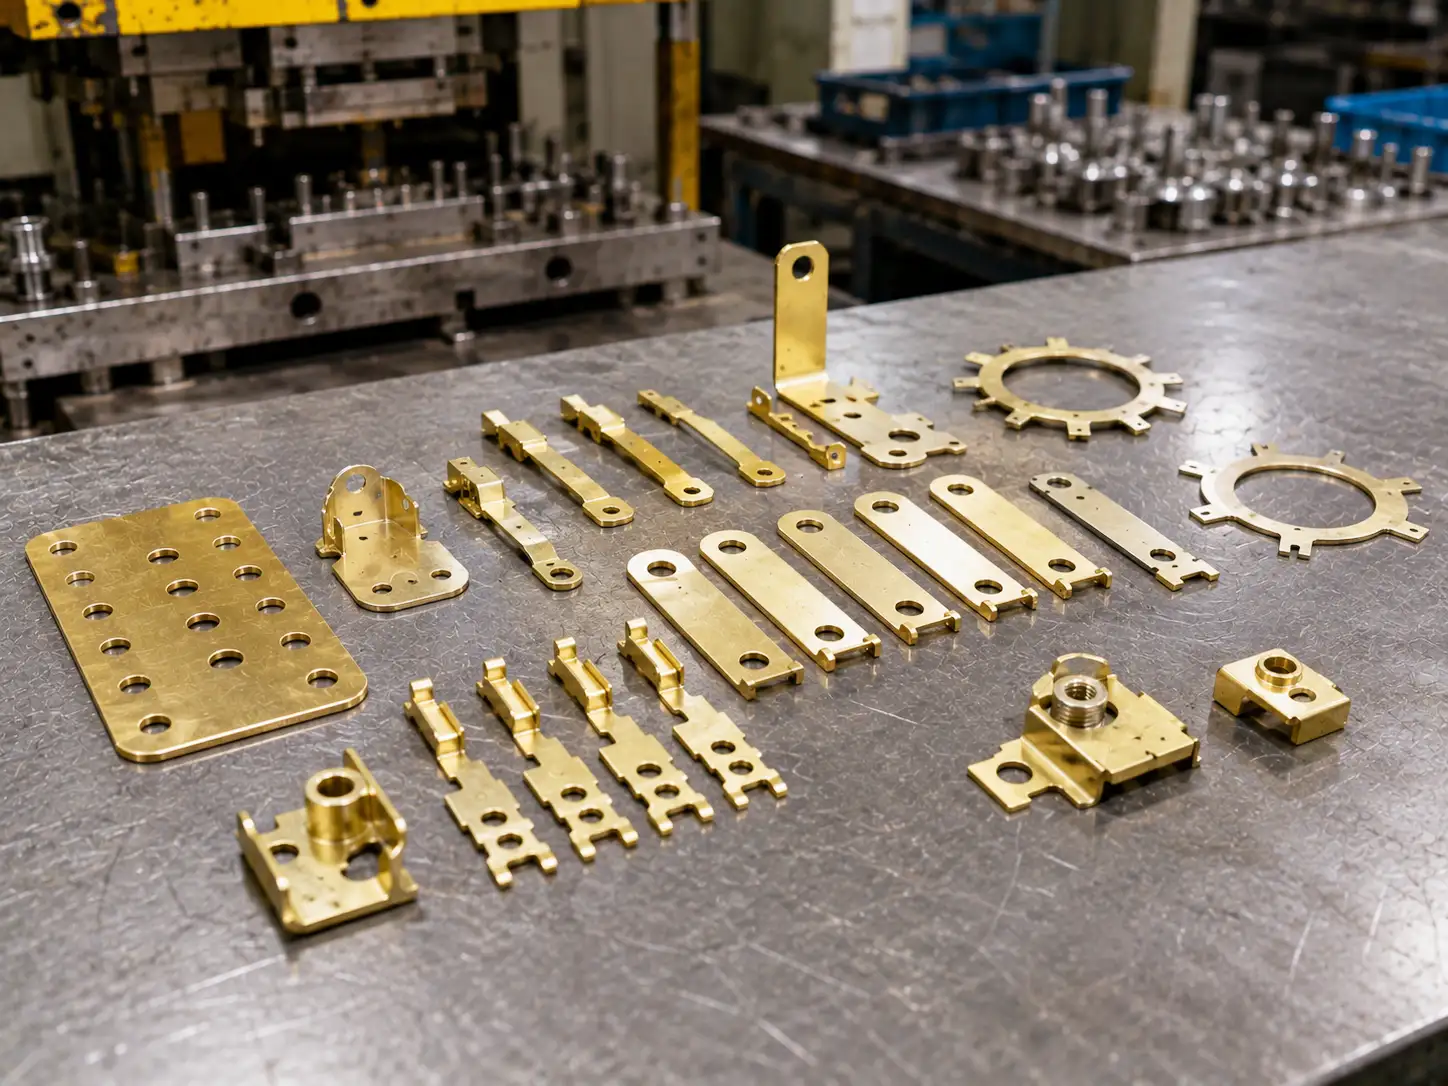
Stanzen / Blanken
Sowohl H68 als auch H70 eignen sich sehr gut für Standard-Stanz-, Loch- und Blankprozesse. Innerhalb des üblichen Blechdickenbereichs von 0,3 mm bis 3,0 mm ist die Schnittkantenqualität in der Regel stabil. Beide Werkstoffe werden auch häufig für komplexe Kaltstanzteile und Tiefziehteile verwendet.
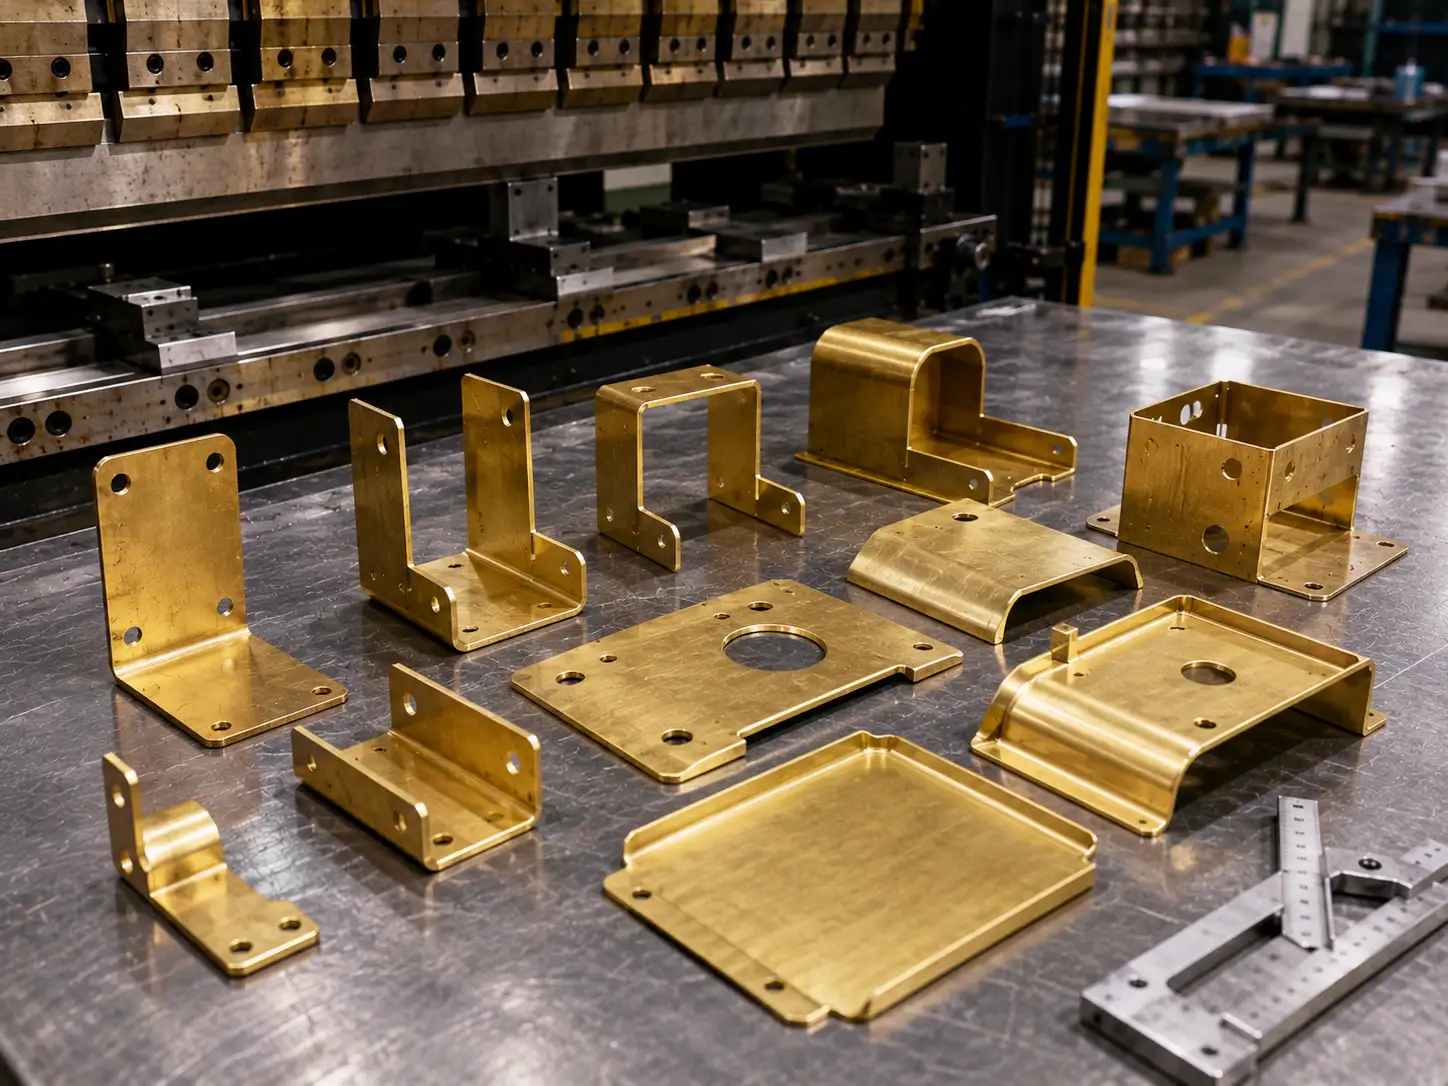
Biegen und Umformen
Die Biegeleistung von H68 und H70 hängt hauptsächlich von der gewählten Härte ab. In geglühten und halbharten Zuständen können beide Werkstoffe relativ kleine Biegeradien erreichen, typischerweise etwa eine Materialdicke. Für harte Zustände wird in der Regel ein größerer Biegeradius von etwa dem 1,5- bis 2-fachen der Materialdicke empfohlen, um das Risiko von Rissen auf der Außenfläche zu verringern.
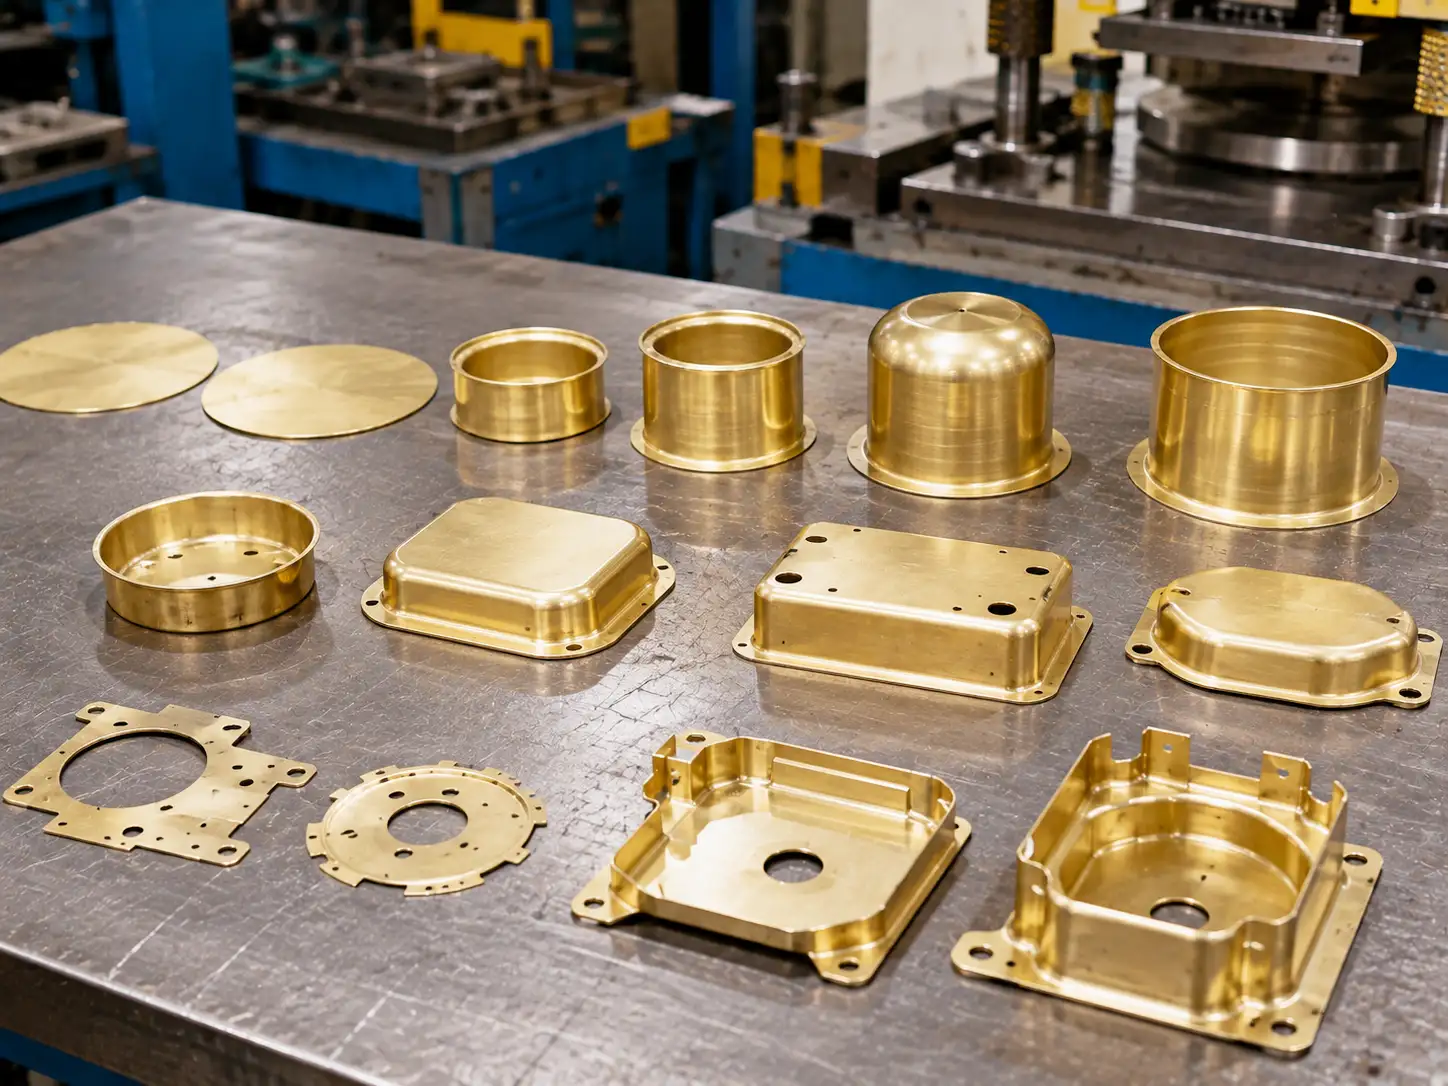
Tiefziehen und komplexe Kaltumformung
Tiefziehen und komplexe Kaltumformung gehören zu den stärksten Prozessvorteilen von H68 und H70. Beide Werkstoffe bieten hervorragende Duktilität innerhalb der Messingfamilie und eignen sich besonders gut für Gehäuse, Abdeckungen und dünnwandige Tiefziehteile. H70 neigt aufgrund seiner höheren Dehnung dazu, bei Teilen mit großen Ziehverhältnissen gleichmäßiger zu performen. H68 wird oft für Tiefziehteile bevorzugt, die nach der Umformung noch eine gewisse Festigkeit behalten müssen.
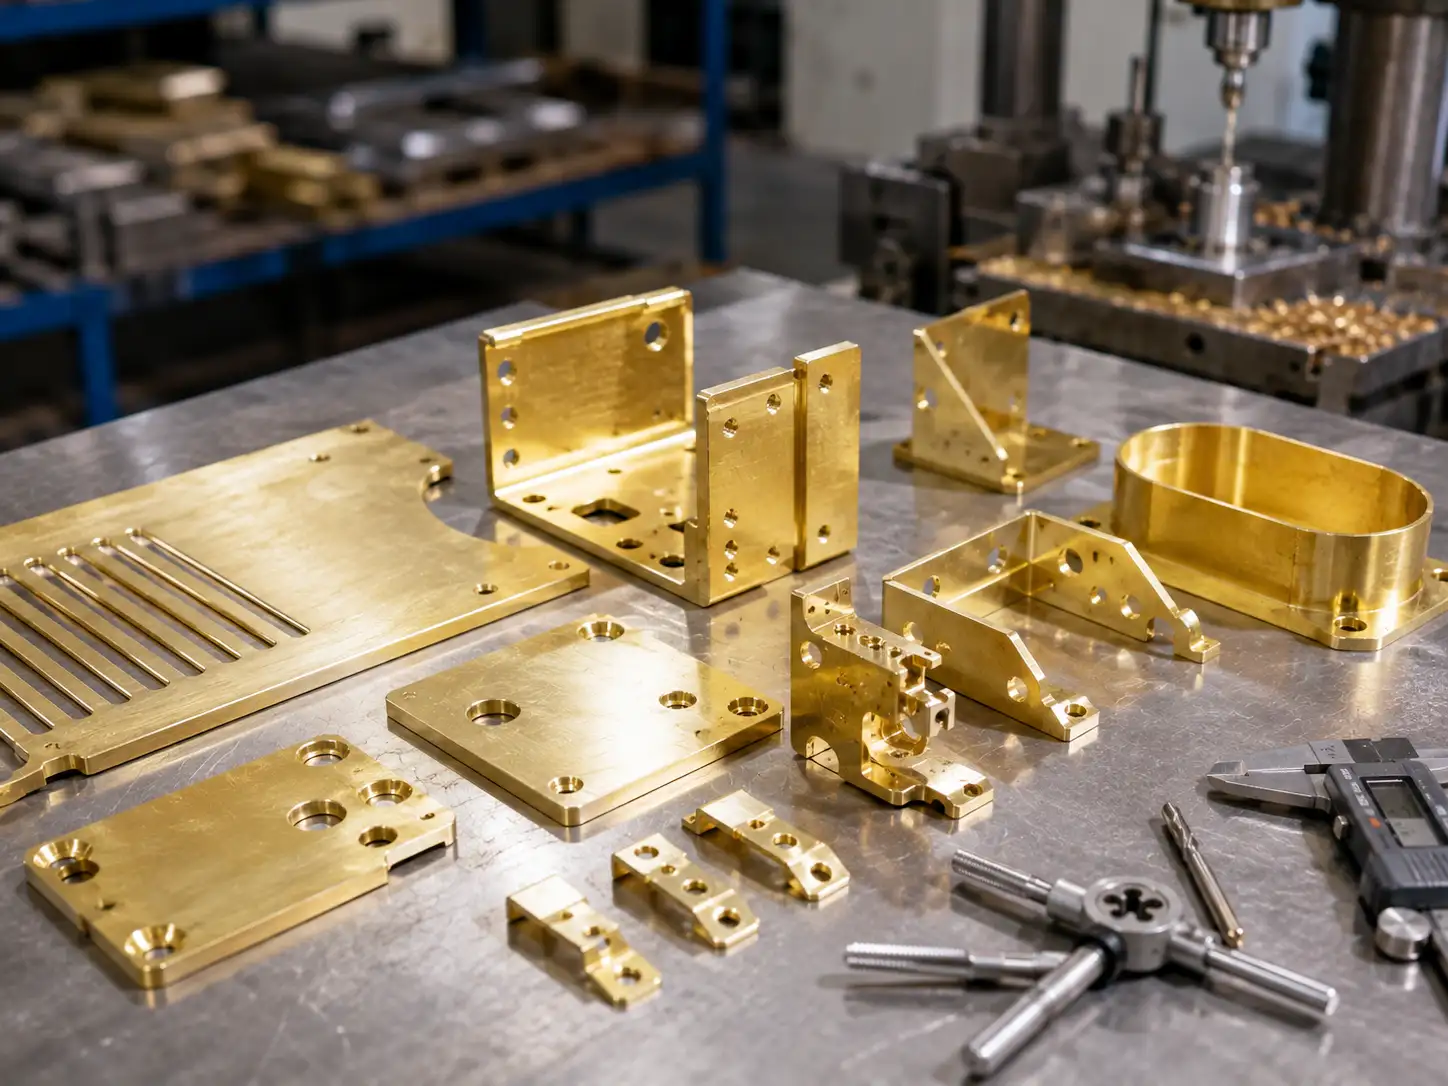
Zerspanung und Sekundäroperationen
Einige Stanzteile erfordern nach der Umformung auch Sekundäroperationen wie Polieren, Gewindeschneiden, Entgraten oder Bohren. H68 und H70 bieten beide eine gute Zerspanbarkeit und können unter Standardverarbeitungsbedingungen eine stabile Bearbeitungsqualität liefern.
Prozesskompatibilität von H68/H70 Messing
| Prozessart | Eignung | Wichtige Überlegungen | Typische Teilebeispiele |
|---|---|---|---|
| Stanzen und Blanken | Geeignet | Werkzeugspiel, Gratkontrolle, Lochkantenqualität | Unterlegscheiben, Klemmen, Abdeckungen, Kontaktstreifen |
| Biegen und Umformen | Geeignet | Härte, Biegeradius, Rückfederung | Halterungen, Clips, Gehäuserahmen |
| Tiefziehen und komplexe Kaltumformung | H70 hat einen stärkeren Vorteil, obwohl H68 auch weit verbreitet ist | Ziehverhältnis, Eckradius, Schmierung, Anzahl der Umformschritte | Gehäuse, Abdeckungen, Rohre, Balgen |
| Zerspanung und Sekundäroperationen | Geeignet als unterstützende Prozessroute | Gewindeschneiden, Kantenbeschnitt, Bohren, Toleranzübergang | Nach dem Stanzen bearbeitete Teile, Montageverbinder |
| Schweißen und Löten | Hohe Kompatibilität mit Löten | Sauberkeit der Verbindung, Wärmeeffekte, Oberflächenschutz | Rohrbaugruppen, Kontaktverbindungsteile |
Oberflächenveredelung und Erscheinungsbild – Überlegungen für H68/H70 Messing
Gängige Oberflächenbehandlungen und typische Anwendungen für H68/H70 Messing
| Oberflächenbehandlung | Hauptzweck | Geeignete Teiletypen | Im Voraus zu bestätigende Punkte |
|---|---|---|---|
| Vernickelung | Korrosionsbeständigkeit und Verschleißfestigkeit | Befestigungselemente, Strukturteile | Beschichtungsdicke, Dichtungsanforderungen |
| Verzinnen | Verbesserte Lötbarkeit und Korrosionsbeständigkeit | Leitfähige Teile, Klemmen | Lagerbedingungen nach der Beschichtung, Lötbarkeitstests |
| Versilberung | Verbesserte Leitfähigkeit und Optik | Hochfrequenzsteckverbinder, Kontakte | Schichtdicke, Antitarnish-Behandlung |
| Vergoldung | Leitfähigkeit und Zuverlässigkeit | High-End-Steckverbinder, Präzisionskontakte | Kostenaspekte, Schichtdicke |
| Polieren | Hochglanzoptik | Dekorteile, Geräteblenden | Glanzgrad, Gleichmäßigkeit |
| Gebürstete Oberfläche | Strukturierte Oberflächenoptik | Elektronikgehäuse, Blenden | Strichrichtung, Texturfeinheit |
| Passivierung / Oxidationsschutzbehandlung | Kurzzeitiger Anlaufschutz | Lagerteile, Halbfertigteile | Schutzfrist, Verpackungsmethode |
| Schutzölbeschichtung | Mittelfristiger Korrosionsschutz | Teile, die auf die Montage warten | Ob die nachfolgende Montage oder das Schweißen beeinträchtigt wird |
Anwendungsszenarien und Prioritäten der Materialauswahl für H68/H70 Messing
| Teiletyp | Typische Anforderungen | Zu bevorzugende Materialrichtung | Konstruktionshinweis |
|---|---|---|---|
| Klemmen, Kontaktclips | Leitfähigkeit, Stanzleistung, lokale Federeigenschaften | H70 | Zuerst Bandvergütung und Beschichtungsanforderungen bestätigen |
| Dekorabdeckungen, Typenschilder | Optik, Ebenheit, Oberflächenkonsistenz | H68 oder H70 | Zuerst die Oberflächengüte des eingehenden Blechs und die Schutzfolie bestätigen |
| Dünnwandige Stanzteile | Hochvolumen-Stanzen, Lochrandqualität, Montagepassung | H68 | Schnittspalt und Gratrichtung sollten im Voraus bestätigt werden |
| Tiefgezogene Gehäuse | Tiefziehen, sanfte Eckenübergänge, stabile Wandstärke | H70 | Es ist am besten, das Ziehfenster zuerst mit Mustern zu validieren |
| Rohre, Balge | Umformbarkeit, Fügeverfahren, Korrosionsbeständigkeit | H70 | Fügeverfahren und Wärmeeffekte genau beachten |
| Leitfähige Teile mit Optikanforderungen | Umformbarkeit, Optik, Leitfähigkeit | H70 | Leitfähigkeit, Beschichtungsspezifikation und Optikstandard gemeinsam festlegen |
Welche Informationen sollten vor dem Kauf bestätigt werden H68/H70 Messingteile?
H68/H70 Messing RFQ-Checkliste
| Informationskategorie | Erforderlich / Empfohlen | Beispiel | Auswirkungen auf Angebot oder Bewertung |
|---|---|---|---|
| Materialgüte | Erforderlich | H68 oder H70 | Unterschiedliche Sorten variieren in Preis und Verfügbarkeit |
| Lieferzustand | Erforderlich | Geglüht, halbhart, hart oder vom Lieferanten empfohlen | Beeinflusst die Rohstoffbeschaffung und das Fertigungsverfahren |
| Eingangsgröße des Materials | Empfohlen | Blech 1000 × 2000 mm, Bandbreite 300 mm | Beeinflusst die Materialausnutzung und das Verschachtelungslayout |
| Fertigteilabmessungen | Erforderlich | 200 × 150 × 5 mm | Bestimmt den Materialverbrauch und die Bearbeitungszeit |
| Zeichnungsrevision | Erforderlich | REV.A oder neueste Revision | Stellt sicher, dass die technischen Anforderungen übereinstimmen |
| Anforderungen an Maßtoleranzen | Empfohlen | Allgemeine Maße ±0,1 mm, kritische Maße ±0,05 mm | Beeinflusst den Bearbeitungsaufwand und die Prüfmethode |
| Menge / Losgröße | Erforderlich | Erste Charge 500 Stk., Monatsbedarf 2000 Stk. | Beeinflusst die Werkzeugzuordnung und den Stückpreis |
| Anforderungen an die Oberflächenbeschaffenheit | Erforderlich | Vernickelung 3–5 μm oder Polieren auf Ra 0,8 | Wird in der Regel fremdvergeben, beeinflusst daher Kosten und Lieferzeit |
| Oberflächenstandard | Empfohlen | Keine Kratzer, keine Pressspuren, gleichmäßige Farbe | Ein klarer Standard oder ein genehmigtes Muster sollte bereitgestellt werden |
| Prüfanforderungen | Empfohlen | Materialzertifikat, 5% Maßstichprobenprüfung | Beeinflusst die Qualitätskontrollkosten |
| Einsatzumgebung | Empfohlen | Trockene Innenumgebung oder feuchte Außenumgebung | Beeinflusst die Materialauswahl und die Oberflächenbehandlung |
| Lieferzeitanforderung | Erforderlich | Muster in 2 Wochen, Serienproduktion in 4 Wochen | Beeinflusst die Produktionsplanung |
