
AA 7075-T6 (7xxx-Serie, ultrahochfeste Aluminium-Zink-Magnesium-Kupfer-Legierung)
Festigkeit
Hervorragendes Festigkeits-
zu-Gewicht-Verhältnis
Zerspanbarkeit
Optimiert für CNC
und Präzisionsteile
Leistungs-
Zuverlässig unter zyklischen
und dynamischen Lasten
(T6-Zustand)
Konzipiert für maximale
Festigkeit und Stabilität
AA 7075-T6 (7xxx-Serie, Ultrahochfeste Aluminium-Zink-Magnesium-Kupfer-Legierung): Die Grundlagen
AA 7075-T6 gehört zur 7xxx-Serie der Aluminiumlegierungen. Das bestimmende Merkmal der 7xxx-Serie ist die Verwendung von Zink, Magnesium und Kupfer als Hauptlegierungselemente in der Aluminiummatrix. Das Zusammenspiel dieser Elemente in Verbindung mit einer sorgfältig kontrollierten Wärmebehandlung verleiht AA 7075-T6 eine Festigkeit, die weit über die gewöhnlicher Aluminiumlegierungen hinausgeht.
Das Suffix T6 bezieht sich auf seinen Zustand. Das “T” zeigt an, dass die Legierung durch Wärmebehandlung ausgehärtet wurde, und die “6” bedeutet, dass sie lösungsgeglüht und anschließend künstlich gealtert wurde. In der Praxis wird das Material zunächst bei etwa 450°C mehrere Stunden gehalten, damit sich die Legierungselemente gleichmäßig in der Aluminiummatrix lösen, dann schnell abgeschreckt, um einen übersättigten Zustand zu erhalten, und schließlich bei etwa 120°C etwa 24 Stunden lang gealtert, damit sich feine Ausscheidungen gleichmäßig im gesamten Material bilden. Dieser Prozess bringt 7075 in seinen Spitzenfestigkeitszustand, weshalb es als ultrahochfeste Aluminium-Zink-Magnesium-Kupfer-Legierung.
bezeichnet wird. Diese Beschreibung ist wohlverdient. Unter allen Aluminiumlegierungsfamilien liegt die 7xxx-Serie im Allgemeinen am oberen Ende des Festigkeitsbereichs.
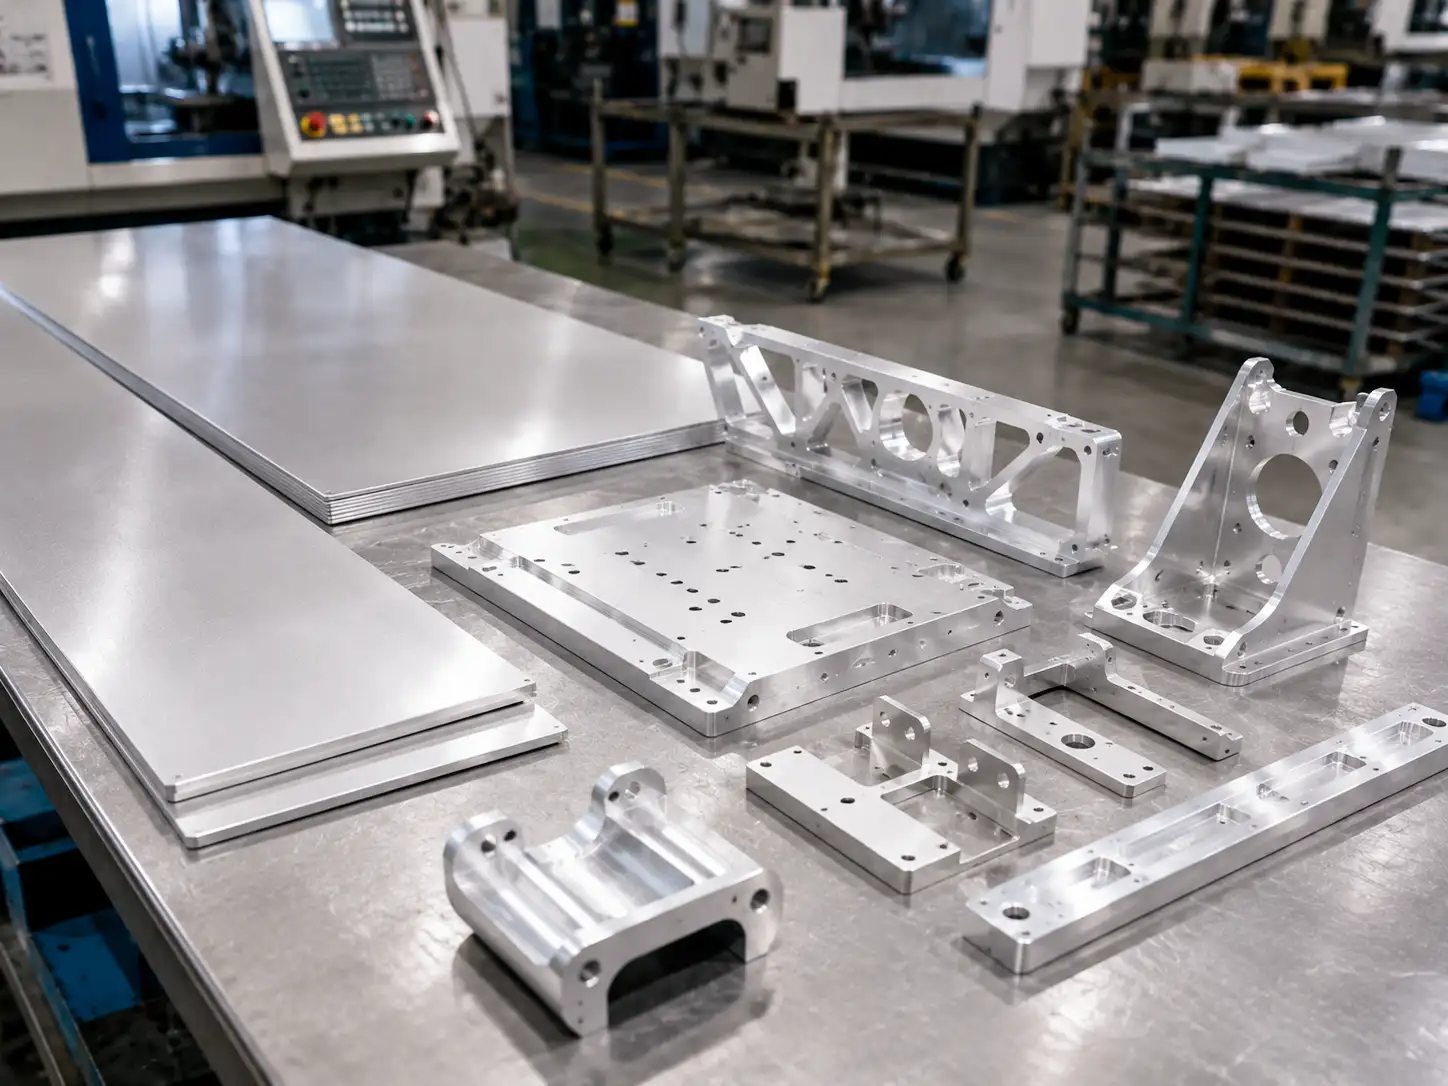
Kernleistungsgrenzen von AA 7075-T6
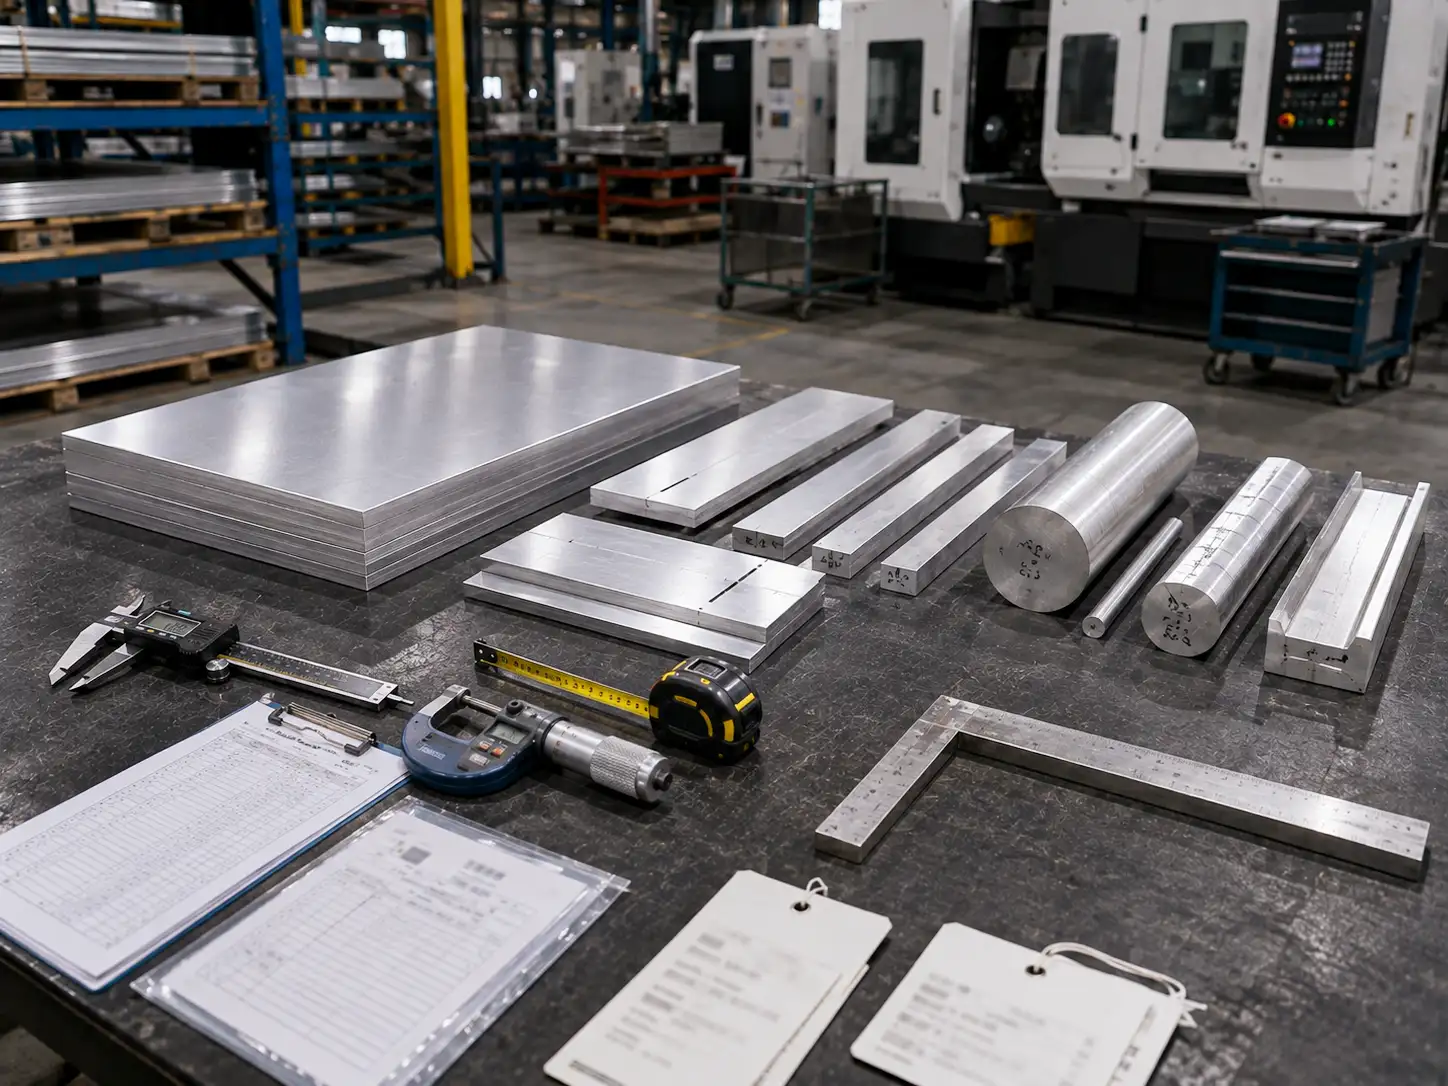
Gängige 7075-Legierungen und Wärmebehandlungszustände
| Legierung / Zustand | Kurze Erklärung |
|---|---|
| 7075-T6 | Lösungsgeglüht und künstlich gealtert; höchster Festigkeitszustand und der gängigste Standardlieferzustand |
| 7075-T651 | T6 mit Spannungsabbau durch Recken; geringere Verformung bei der Bearbeitung, üblicherweise für Platten verwendet |
| 7075-T73 / T7351 | Überalterter Zustand; verzichtet auf einen Teil der Festigkeit zugunsten einer besseren Spannungsrisskorrosionsbeständigkeit |
| 7075-T76 / T7651 | Zwischen T6 und T73; balanciert Festigkeit und Korrosionsbeständigkeit |
| 7075-O | Weichgeglühter Zustand; weich und besser für die Umformung vor einer späteren Wärmebehandlung geeignet |
Wichtige Verarbeitungs- und Fertigungsaspekte für AA 7075-T6
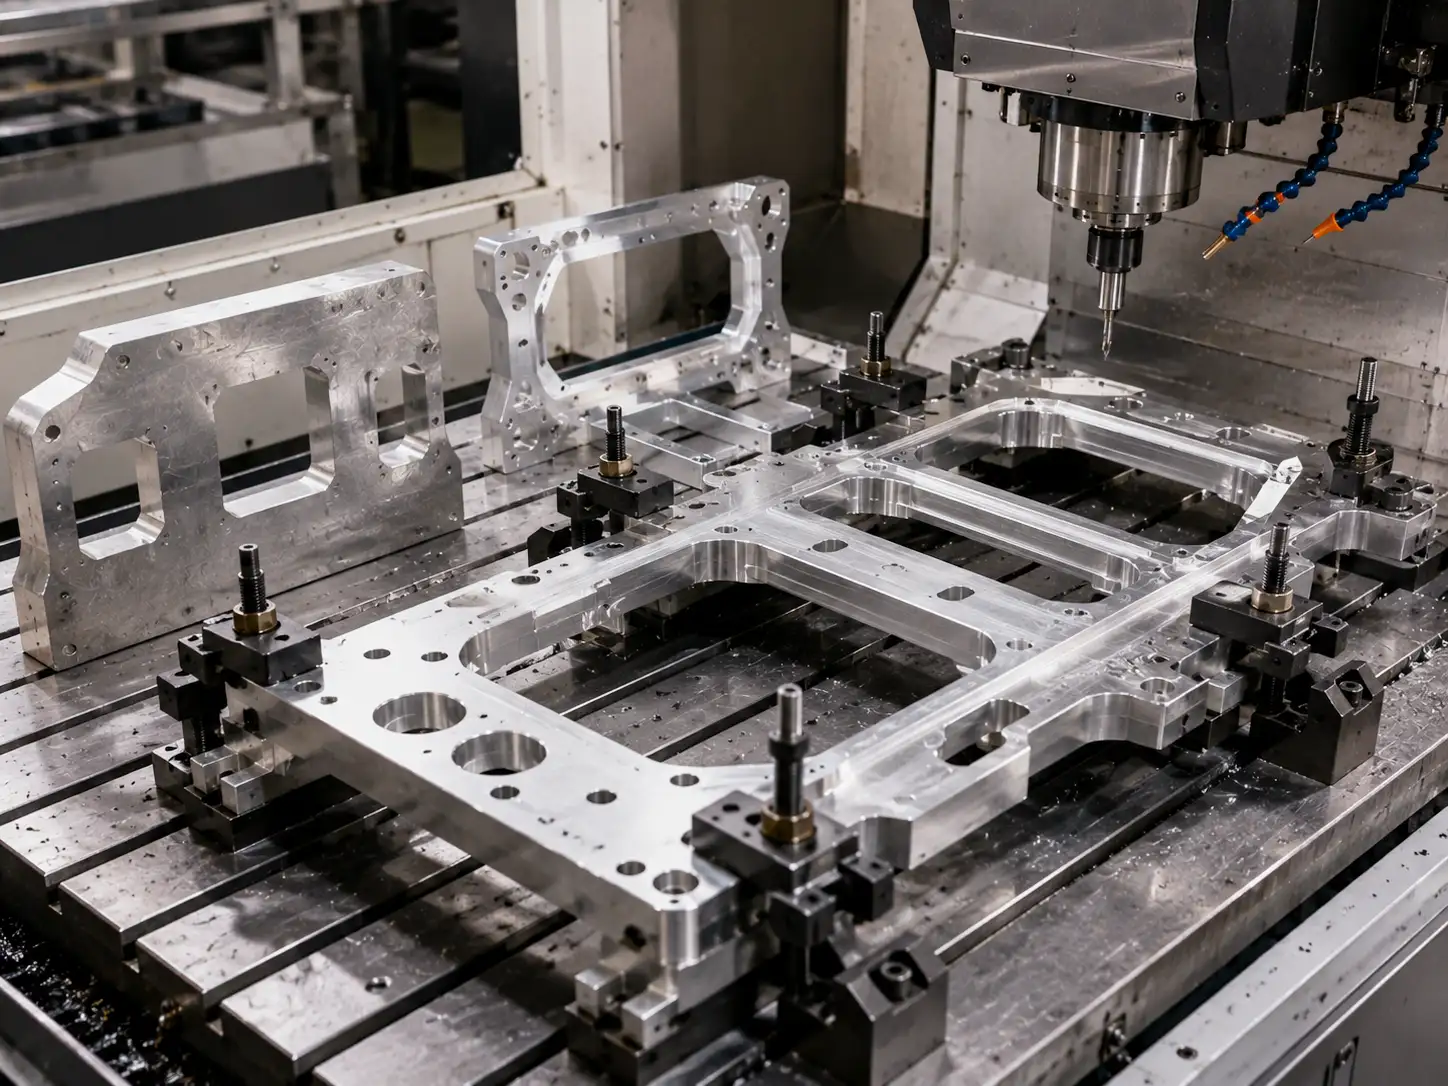
Kontrolle der Bearbeitungsverformung
Aufgrund seiner inneren Eigenspannungen und hohen Festigkeit kann sich AA 7075-T6 bei der Bearbeitung dünnwandiger oder geometrisch komplexer Teile verformen. Gängige Strategien sind symmetrische Bearbeitung, stufenweiser Materialabtrag und spannungsarme Aufspannung. Bei Teilen mit besonders engen Toleranzen kann ein Spannungsarmglühen zwischen Schrupp- und Schlichtbearbeitung eingefügt werden.
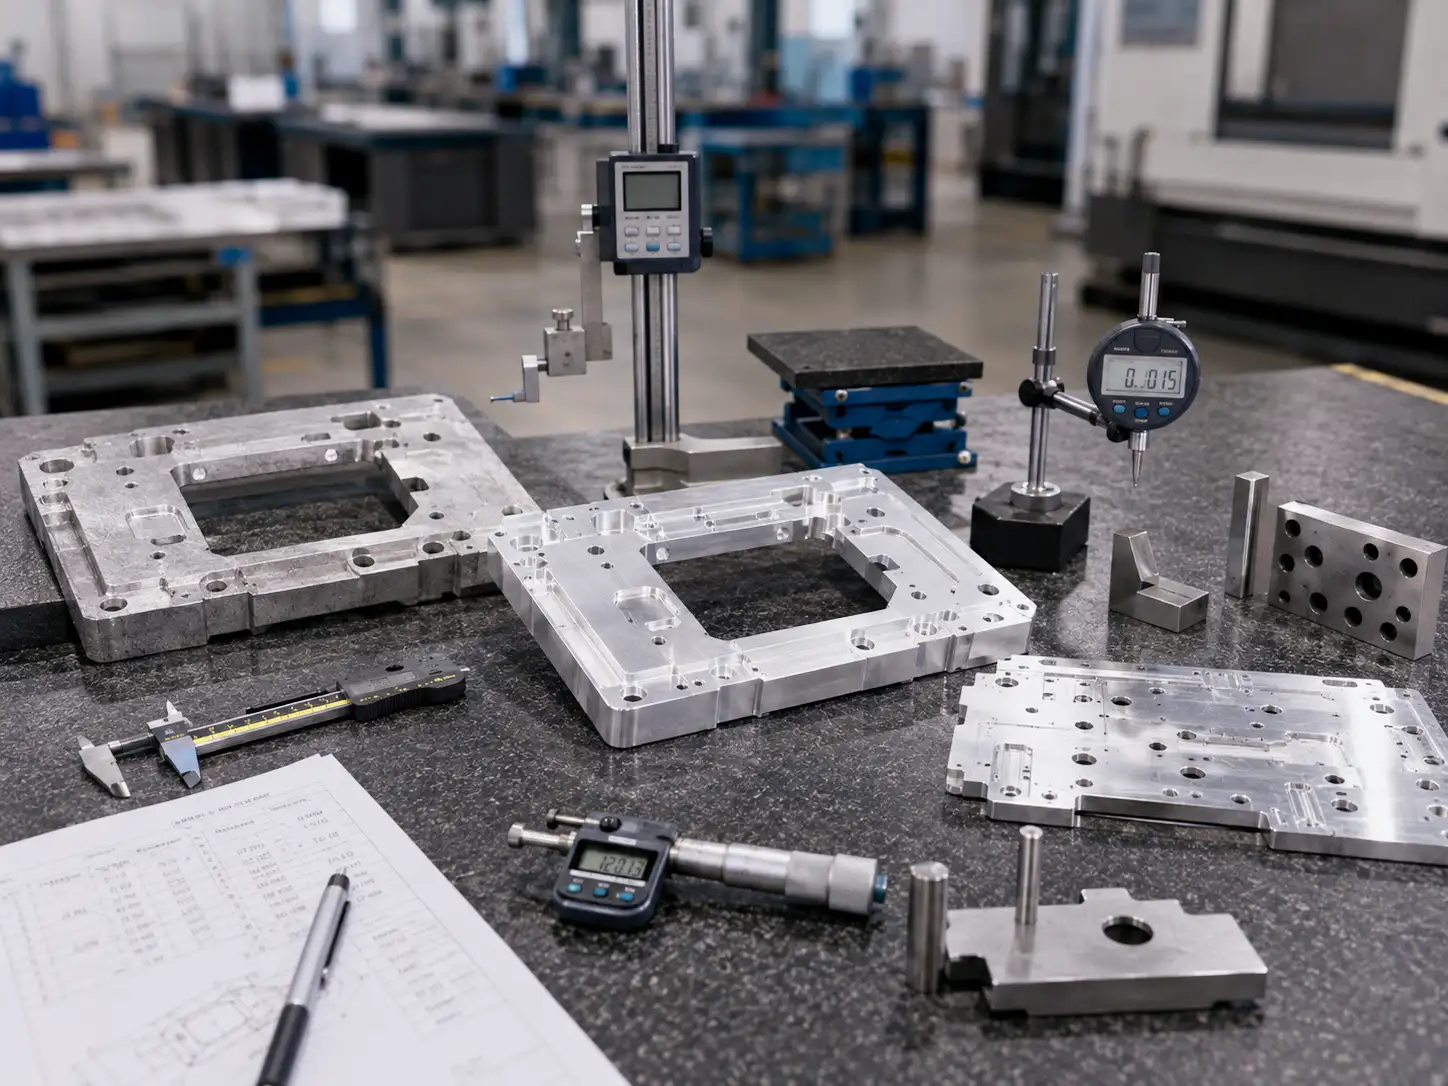
Maßhaltigkeit nach der Wärmebehandlung
Im T6-Zustand können sich, wenn bei der späteren Bearbeitung viel Material abgetragen wird oder das Teil ungleichmäßig erwärmt wird, Eigenspannungen abbauen und geringfügige Maßänderungen verursachen. Für Teile mit extrem anspruchsvollen Passungs- und Toleranzanforderungen, T651 wird manchmal bevorzugt, da der zusätzliche Spannungsabbau durch Recken einen besseren Ausgangspunkt für die Maßhaltigkeit bietet.
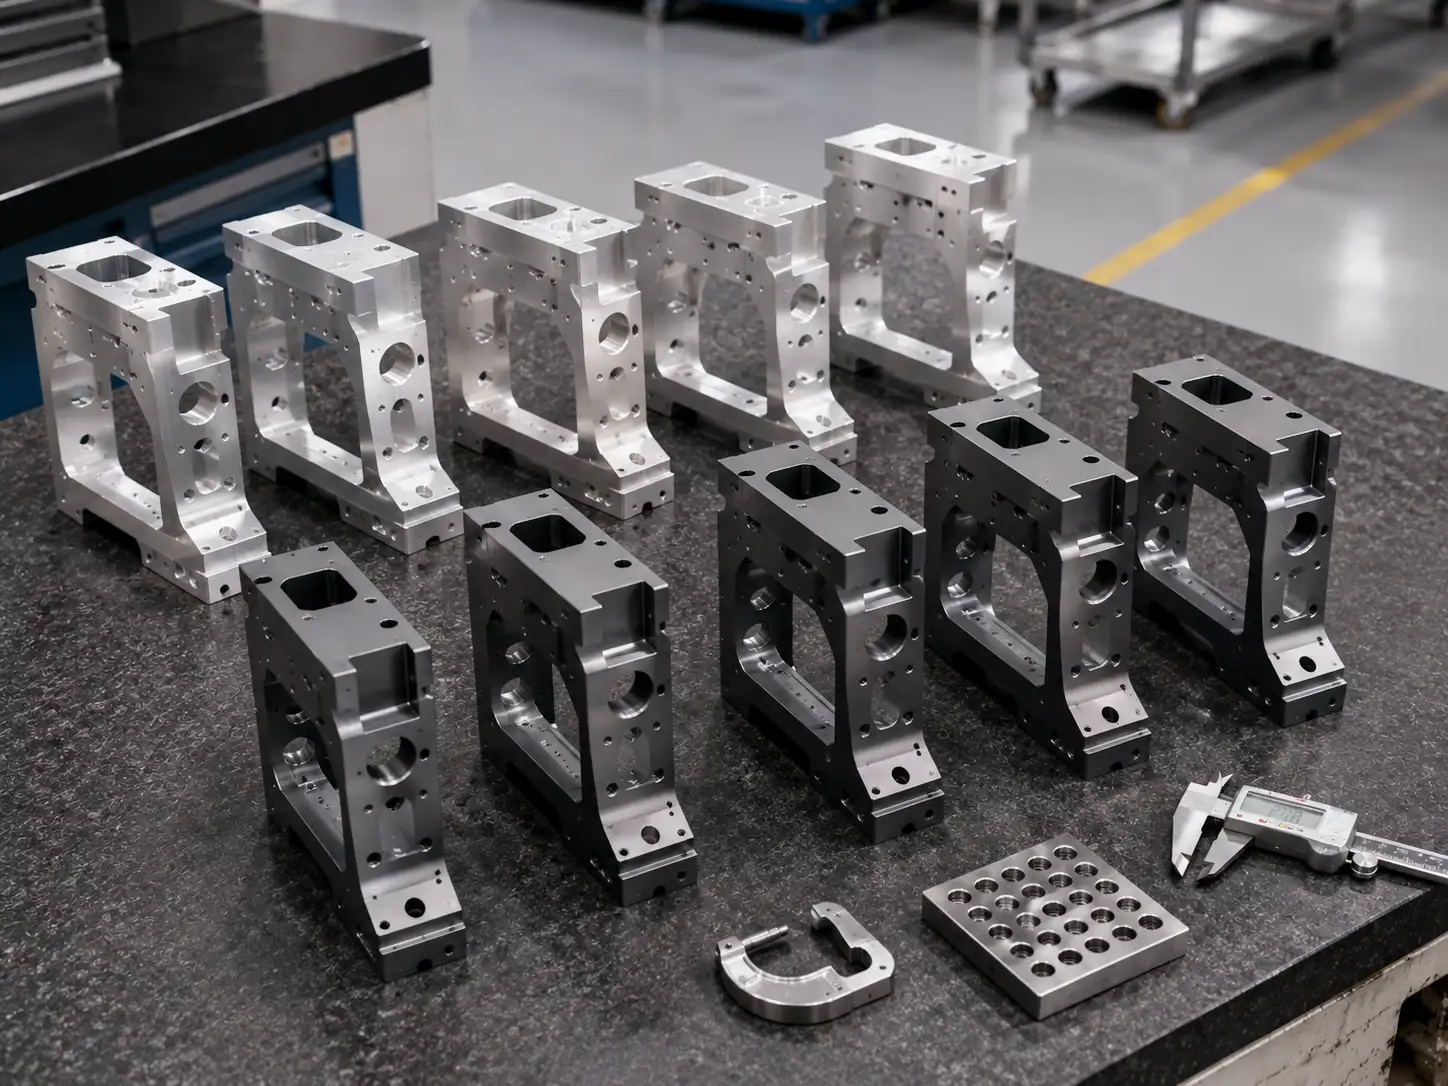
Auswirkung der Oberflächenbehandlung
Vor dem Eloxieren oder anderen Oberflächenbehandlungen ist es wichtig, mögliches Maßwachstum durch die Schichtdicke sowie die Erscheinungsgleichmäßigkeit zu berücksichtigen. In Zeichnungen sollte klar angegeben werden, ob kritische Passungsmaße vor oder nach der Oberflächenbehandlung gelten. Im Vergleich zu Legierungen der 6xxx-Serie ist 7075 hinsichtlich der Farbgleichmäßigkeit nach dem Eloxieren anspruchsvoller, daher sollten Abnahmekriterien vorab mit dem Lieferanten vereinbart werden.
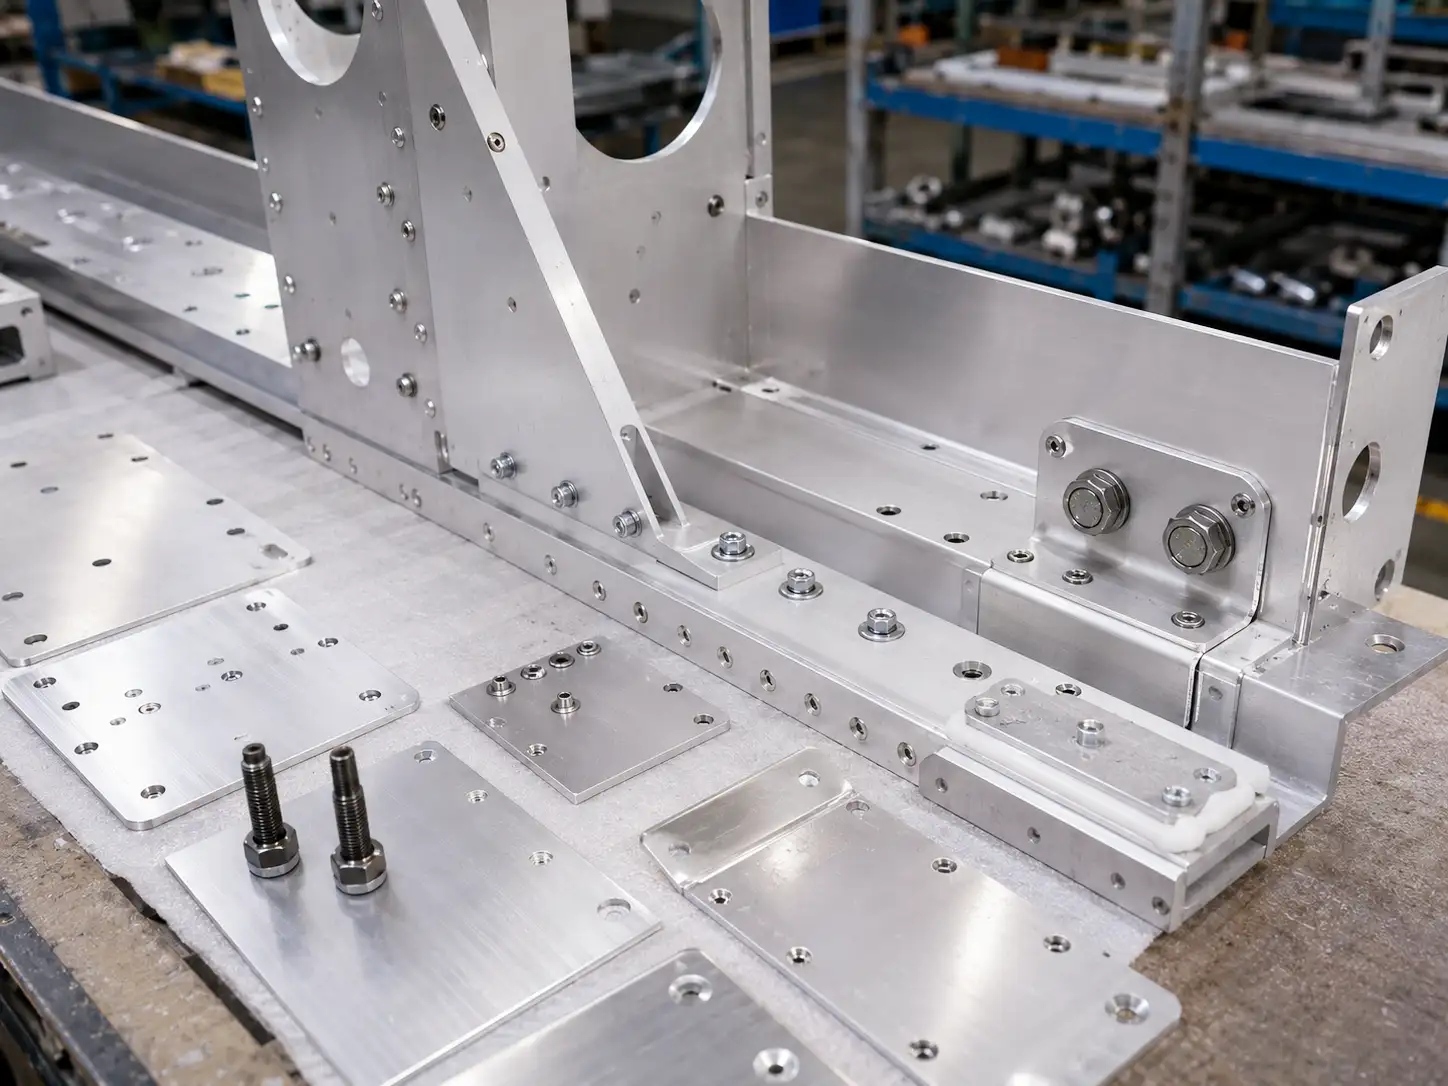
Wahl der Fügemethode
Angesichts der Schweißeinschränkungen ist für dauerhafte Verbindungen in der Regel die Verwendung von Nieten oder hochfesten verschraubten mechanischen Verbindungen besser geeignet. Für nicht-strukturelle Abdichtungen oder angebaute Komponenten können auch hochleistungsfähige Strukturklebstoffe geeignet sein. In allen Fällen sollte die Verbindungskonstruktion übermäßige Spannungskonzentrationen vermeiden.
Für welche Teiletypen und Projektbedingungen ist AA 7075-T6 geeignet?
AA 7075-T6 ist kein universeller Werkstoff. Es ist am besten geeignet, wenn das Projekt Folgendes erfordert hohe Tragfähigkeit, hochfeste Unterstützung, Leichtbau, minimales Schweißen und nur moderate Anforderungen an die Korrosionsbeständigkeit.
Typische Teileanwendungen
| Teiletyp | Empfehlungsstufe | Warum es sinnvoll ist |
|---|---|---|
| Hochfeste Halterungen und Verbindungsblöcke | Sehr empfehlenswert | Hochbelastete Strukturteile, üblicherweise spanend bearbeitet, bei denen die Werkstoffeigenschaften voll genutzt werden können |
| Vorrichtungskörper und Positionierblöcke | Sehr empfehlenswert | Gute Wahl, wenn Steifigkeit, Stabilität und Verschleißfestigkeit gleichermaßen wichtig sind |
| Lasttragende Teile in Bewegungsmechanismen | Sehr empfehlenswert | Gut geeignet für zyklische Belastung und Ermüdungsbeanspruchung, bei denen Ermüdungsleistung und spezifische Festigkeit entscheidend sind |
| Leichtbaustrukturteile | Empfohlen | Für gewichtsempfindliche Strukturen hilft seine hohe spezifische Festigkeit, die Masse zu reduzieren |
| Luft- und Raumfahrtstrukturkomponenten | Empfohlen | Gut geeignet für hochbeanspruchte Teile wie Flügel- und Rumpfrahmenkomponenten |
| Formplatten / Werkzeugplatten | Empfohlen | Hohe Festigkeit, gute Bearbeitbarkeit und Polierbarkeit machen es geeignet für Kunststoffformen und Niederdruck-Druckgussformen |
| Geschweißte Strukturteile | Nicht empfohlen | Schlechte Schweißeignung und erheblicher Festigkeitsverlust im Schweißbereich |
| Teile, die Meeresumgebungen ausgesetzt sind | Mit Vorsicht verwenden | Die Korrosionsbeständigkeit ist nur mäßig, daher kann eine Schutzbehandlung oder ein anderer Zustand erforderlich sein |
Die Materialauswahl kann manchmal frustrierend sein. Ein häufiges Beispiel ist der Wunsch nach der Festigkeit von AA 7075-T6, während man mit dessen Schweißeignung oder Kosten weniger zufrieden ist. In solchen Fällen ist es sinnvoll, einen praktischen Ersatzin Betracht zu ziehen: ein Material mit weitgehend ähnlicher Leistung, bei dem ein bestimmter Kompromiss akzeptabel ist.
Die folgenden sind nützliche Alternativen zur Berücksichtigung:
| Option | Hauptgrund für die Berücksichtigung | Am besten geeignete Anwendungen |
|---|---|---|
| 7075-T651 | Bessere Maßhaltigkeit bei der Bearbeitung | Hochpräzisionsteile und Anwendungen, bei denen Verformung streng kontrolliert werden muss |
| 7075-T73 / T7351 | Bessere Spannungsrisskorrosionsbeständigkeit | Korrosive Umgebungen und Teile unter dauerhafter Zugspannung |
| 6061-T6 / 6082-T6 | Bessere Schweißeignung und ausgewogenere Gesamtkosten | Geschweißte Konstruktionen, kostensensitive Projekte und Anwendungen mit moderaten Festigkeitsanforderungen |
| 5052-H32 / 5083-H112 | Bessere Umformbarkeit und Korrosionsbeständigkeit | Blechumformung, Meeresumgebungen und geschweißte Konstruktionen |
| 7050-T7451 | Bessere Konsistenz der Dickenrichtungseigenschaften bei großen Querschnitten | Dickblech, große Schmiedestücke und große hochbeanspruchte Komponenten |
| 2024-T3 / T351 | Starke Ermüdungsleistung und gute Schadenstoleranz | Ermüdungskritische Luftfahrtteile und Strukturen mit höheren Anforderungen an die Schadenstoleranz |
Welche Projektbedingungen sollten vor dem Kauf oder der Bemusterung bestätigt werden?
Für 7075 müssen Lastbedingungen, Fertigungsroute, Zustand, Oberflächenbehandlung und Rückverfolgbarkeitsanforderungen von Anfang an klar definiert werden. Bei dieser Legierung ist der spezifizierte Zustand eng mit der späteren Maßhaltigkeit verbunden, und sowohl das Materialzeugnis als auch die Wärmebehandlungsbescheinigung wirken sich direkt auf die Eingangsprüfung und jede nachfolgende Nachverfolgbarkeit aus.
| Zu bestätigender Punkt | Schlüsselfrage | Beispielantwort | Auswirkung auf die Materialauswahl oder Beschaffung |
|---|---|---|---|
| Teilefunktion | Ist das Teil primär tragend, oder stehen Aussehen oder Umformbarkeit im Vordergrund? | Tragendes Teil | Macht 7075 zu einem wahrscheinlicheren Kandidaten |
| Lasttyp | Statische, zyklische oder stoßartige Belastung? | Zyklische Belastung | Ermüdungs- und Strukturdetails müssen von Anfang an in die Konstruktion einbezogen werden |
| Fertigungsroute | Primär CNC-Bearbeitung oder Schmieden mit anschließender Bearbeitung? | Hauptsächlich CNC-Bearbeitung | Platten- oder Stangenmaterial kann die bevorzugte Ausgangsform sein |
| Zerspanungsvolumen | Wie viel Material wird entfernt, und gibt es dünne Wände oder tiefe Kavitäten? | Hohes Zerspanungsvolumen | T651 oder T7351 wird zur geeigneteren Zustandswahl |
| Fügeverfahren | Verschraubt, genietet, verstiftet oder geschweißt? | Hauptsächlich Schraubverbindungen | Besser auf die Stärken von 7075 abgestimmt |
| Oberflächenbehandlung | Eloxieren, Beschichten, Chromatieren oder Bearbeitungszustand? | Harteloxieren | Maßtoleranzen und Oberflächenkriterien sollten frühzeitig definiert werden |
| Maßliche Anforderungen | Wie eng sind die Anforderungen an Ebenheit, Position oder Koaxialität? | Ebenheit 0,05 mm | Der Prozessplan sollte gestufte Schrupp- und Schlichtbearbeitung vorsehen |
| Chargenrückverfolgbarkeit | Sind Materialzeugnisse und Wärmebehandlungsprotokolle erforderlich? | Vollständige Chargenrückverfolgbarkeit erforderlich | Zertifizierungsanforderungen sollten klar in der Bestellung festgehalten werden |
| Einsatzumgebung | Innenbereich, Außenbereich, feuchte Umgebung oder Salzsprühnebel? | Feuchte Umgebung | Es könnte besser sein, zu bewerten T73 / T7351 oder einen stärkeren Oberflächenschutz zu spezifizieren |
