Partner mit Shuangrui, um die Fertigungskosten zu senken um 30% und die Effizienz zu steigern.

E-Coating-Services für Metall2026-08-14T07:59:45+00:00

E-Coating-Services für Metallteile

E-Coat / ED-Beschichtung für gleichmäßigen Korrosionsschutz

SR MFG bietet verwaltete E-Coating- / ED-Beschichtungsunterstützung für kundenspezifische Metallteile und gefertigte Baugruppen. E-Coat ist ideal für Teile, die gleichmäßige Filmbedeckung, Korrosionsschutz und Beschichtungszugang in Hohlräume, Fugen und Innenkanten erfordern.

Wir unterstützen Beschichtungsdicke, Haftung, Salzsprühnebelverifizierung und Prüfdokumentation basierend auf Projektanforderungen. Die typische E-Coat-Filmdicke beträgt etwa 12,5–30 μm, mit projektspezifischen Zielwerten verfügbar.

Gleichmäßige Filmbedeckung

Deckt Hohlräume, Fugen und Innenkanten gleichmäßiger ab als viele reine Spritzverfahren.

Korrosionsschutz

Unterstützt Salzsprühnebel-, Haftungs- und Filmdickenverifizierung bei Bedarf.

Verwaltete Qualitätsdokumentation

Prüfaufzeichnungen und Testberichte können basierend auf Projektanforderungen arrangiert werden.
Erhalten Sie ein individuelles Angebot in 24 Stunden

Laden Sie Ihre Zeichnungen für die technische Prüfung hoch.

Leeres Formular (#4)

Was ist E-Coating?

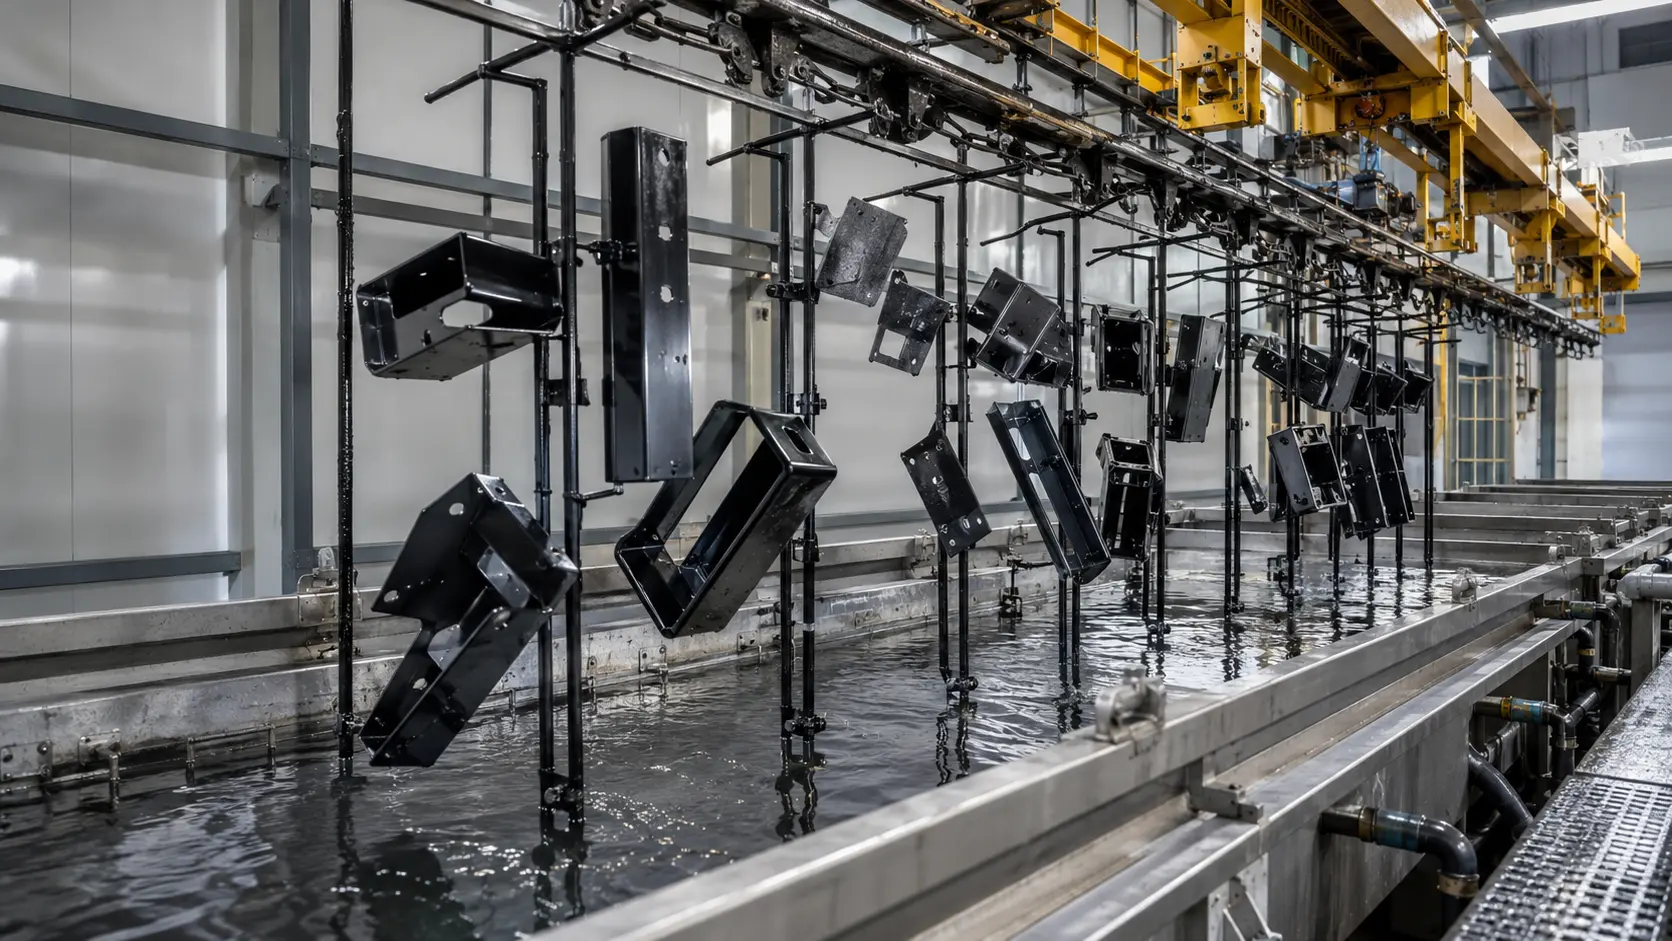
E-Coating, auch genannt elektrophoretische Beschichtung oder ED-Beschichtung, ist ein wasserbasiertes Elektroabscheidungsverfahren . Ein leitfähiges Metallteil wird in ein E-Coat-Bad eingetaucht, und unter einem elektrischen Gleichfeld, wandern geladene Harz- und Pigmentpartikel zur Metalloberfläche und bilden einen gleichmäßigen Beschichtungsfilm.

Da die Beschichtung elektrisch abgeschieden wird, kann E-Coat Hohlräume, Fugen, vertiefte Bereiche, Innenkanten und Kanäle effektiver erreichen als viele reine Spritzverfahren. Nach dem Spülen wird das beschichtete Teil ofengehärtet , um einen dichten, gleichmäßigen Film mit starkem Korrosionsschutz zu erzeugen.

E-Coating wird weit verbreitet als Korrosionsschutzgrundierung oder Funktionsbeschichtung für Automobilteile, Gehäuse, Halterungen, Rahmen und komplexe gefertigte Metallkomponenten eingesetzt.

Schlüsselprozessprinzip

E-Coating kombiniert drei Schlüsselelemente:

Wasserbasiertes
Beschichtungsbad
Elektrisches Gleichfeld
Ofenhärtung
nach der Abscheidung
Dies ermöglicht, dass sich der Beschichtungsfilm gleichmäßig auf leitfähigen Metalloberflächen aufbaut, einschließlich Bereichen, die mit konventioneller Spritzbeschichtung schwer zu erreichen sind.

Warum es gut für komplexe Teile funktioniert.

E-Coat hat eine starke Streufähigkeit, was bedeutet, dass es vertiefte und innere Bereiche gleichmäßiger beschichten kann. Dies macht es geeignet für Teile mit:

E-Coating hat ein starkes Durchdringungsvermögen, was bedeutet, dass es vertiefte und innere Bereiche gleichmäßiger beschichten kann. Dies macht es geeignet für Teile mit:

Innenkanten
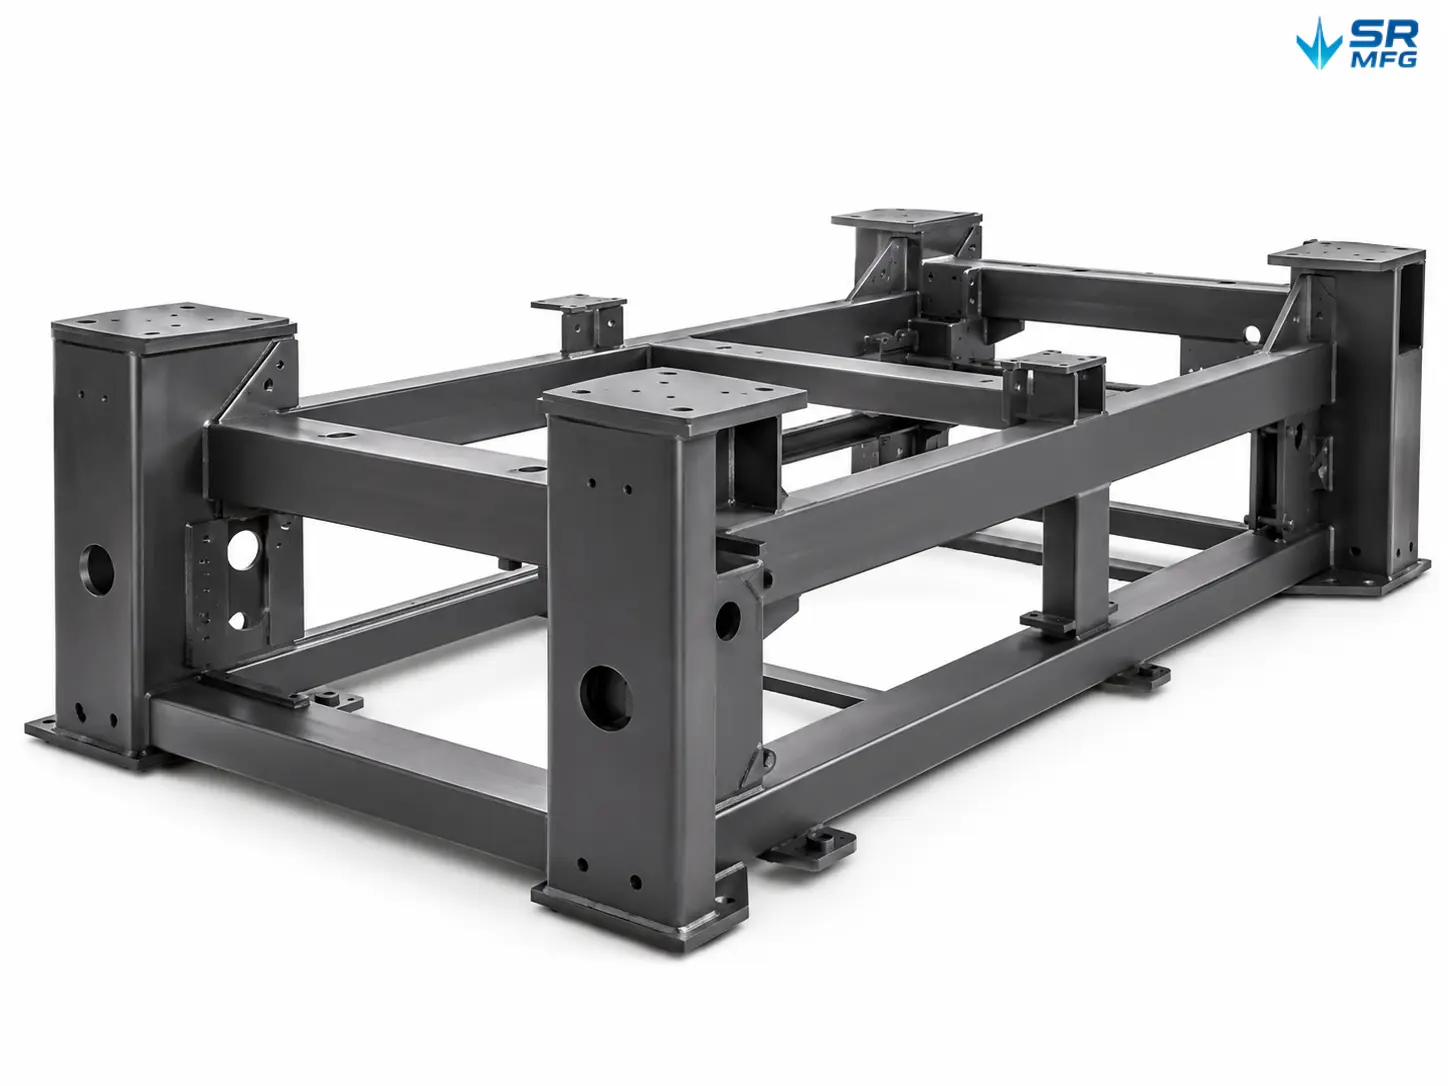
Halterungen und Rahmen
Nähte und Überlappungen
Komplexe gefertigte Baugruppen
Rohr- oder Kastenstrukturen
Bereiche mit eingeschränktem Sprühzugang
i
Hinweis: E-Coating eignet sich hauptsächlich für leitfähige Substrate. Nichtmetallische Materialien erfordern in der Regel eine leitfähige Vorbehandlung und eine projektbezogene Validierung, bevor E-Coating in Betracht gezogen werden kann.

E-Coating vs. Pulverbeschichtung vs. Nasslackierung: So wählen Sie richtig

Verschiedene Veredelungsverfahren lösen unterschiedliche Probleme. E-Coating ist am besten für gleichmäßigen Korrosionsschutz und Innenraumabdeckung geeignet, Pulverbeschichtung ist stark für langlebige dekorative Oberflächen, und Nasslackierung ist flexibler für individuelle Farben, Kleinserienprojekte, Ausbesserungsarbeiten und besondere optische Anforderungen.

Elektrotauchlackierung

Am besten geeignet für:

Gleichmäßiger Korrosionsschutz, Hohlräume, Nähte, Innenkanten und komplexe Metallgeometrien.

Typische Schichtdicke:

12,5–30 μm

Hauptvorteile:

  • Hochgradig gleichmäßiger Schichtaufbau
  • Starke Hohlraum- und Kantenabdeckung
  • Gute Grundlage für Korrosionsschutz
  • Geeignet für wiederholbare Produktion

Hauptbeschränkungen:

  • Farboptionen sind in der Regel begrenzt
  • Substrat muss elektrisch leitfähig sein
  • Höhere Anforderungen an Einrichtung und Prozesskontrolle
E-Coating-Services entdecken

Pulverbeschichtung

Am besten geeignet für:

Langlebige dekorative Oberflächen, Außengeräte, Gehäuse, Halterungen, Abdeckungen und Strukturbauteile.

Typische Schichtdicke:

50–125 μm

Hauptvorteile:

  • Langlebige und verschleißfeste Oberfläche
  • Breite Palette an Farben und Texturen
  • Niedrig-VOC-Verfahren
  • Gutes Verhältnis von Aussehen und Korrosionsschutz

Hauptbeschränkungen:

  • Häufige Farbwechsel erfordern mehr Reinigung
  • Schichtkontrolle muss für Präzisionsbaugruppen bewertet werden
  • Härtungstemperatur und Wärmebeständigkeit müssen geprüft werden
Pulverbeschichtungs-Services entdecken

Nasslackierung

Am besten geeignet für:

Individuelle Farben, Prototypen, Kleinserien, geringes Produktionsvolumen, übergroße Teile und besondere optische Anforderungen.

Typische Schichtdicke:

Projektbezogen

Hauptvorteile:

  • Flexible Farbanpassung
  • Geeignet für Projekte mit geringem Volumen und hoher Variantenvielfalt
  • Kompatibel mit einer breiteren Palette von Substraten
  • Einfacher für lokale Ausbesserung und Reparatur

Hauptbeschränkungen:

  • Mehr Prozesskontrolle ist erforderlich, um Läufer oder Orangenschalen zu vermeiden
  • Übertragungseffizienz ist oft geringer als bei der Pulverbeschichtung
  • Trocknung, Aushärtung und Umgebungsbedingungen beeinflussen die Oberflächenqualität
Metall-Spritzlackierdienste entdecken
Schnellauswahlhilfe
Anforderung Empfohlenes Verfahren Anforderung Empfohlenes Verfahren
Starke Abdeckung innerer Hohlräume Elektrotauchlackierung Kleinserien- / Prototypenprojekte Nasslackierung
Grundlage für hohen Korrosionsschutz E-Coating oder Pulverbeschichtung Standardisierte Großserienproduktion E-Coating oder Pulverbeschichtung
Langlebige dekorative Oberfläche Pulverbeschichtung Komplexe gefertigte Strukturen E-Coating + Decklack-System
Breite Farb- und Texturauswahl Pulverbeschichtung oder Nasslackierung Enge Anforderungen an das Erscheinungsbild Pulverbeschichtung oder Nasslackierung
Individuelle Farbanpassung Nasslackierung Funktionsgrundierung vor Decklack Elektrotauchlackierung
Praktisch
Orientierung
  • Für hohe Korrosionsbeständigkeit, komplexe Metallstrukturen, standardisierte Großserienproduktion und strenge Umweltanforderungen, ist E-Coating oder Pulverbeschichtung in der Regel vorzuziehen.
  • Für Kleinserien-Programme mit hoher Variantenvielfalt, einfache Geometrien, häufige Farbwechsel oder besondere Anforderungen an das Erscheinungsbild, ist Nasslackierung oft die flexibelste Option.
  • Viele anspruchsvolle Programme verwenden ein Hybridsystem: E-Coating-Grundierung + Pulverdecklack.
  • E-Coating-Grundierung: starke Abdeckung von Kanten, Fugen und Hohlräumen.
  • Pulverdecklack: verleiht Farbe, Haltbarkeit und Witterungsbeständigkeit.
  • Kombinierter Nutzen: geeignet für EV-Batteriegehäuse, hochwertige Gerätegehäuse, Outdoor-Ausrüstung und hochwertige gefertigte Baugruppen.
Das beste Veredelungsverfahren hängt von Material, Geometrie, Zielschichtdicke, Farbanforderung, Einsatzumgebung, kosmetischer Qualitätsstufe, Abdeckbereichen, Prüfstandards und Produktionsvolumen ab.
Besprechen Sie Ihre Veredelungsanforderungen →

Wie bietet SR MFG “Ausgelagertes E-Coating”-Dienstleistungen an?

SR MFG unterstützt Kunden bei der Steuerung von E-Coating-Projekten, die gleichmäßigen Korrosionsschutz, HohlraumAbdeckung und kontrollierte Lieferung erfordern. Der eigentliche E-Coating-Prozess wird von qualifizierten Partnerbetrieben durchgeführt.

SR MFG bleibt Ihr einziger Ansprechpartner für technische Prüfung, Abdeck- und Aufsteckanforderungen, Qualitätsprüfung, Dokumentation, Terminkoordination und Endlieferung.

Warum mit SR MFG für ausgelagertes E-Coating zusammenarbeiten?

Einziger Ansprechpartner

Ein Lieferant verwaltet Fertigung, Beschichtungskommunikation, Prüfung, Dokumentation und Lieferung.

Technische Prüfung vor der Beschichtung

Abdeckbereiche, Aufsteckpunkte, Gewinde, Passflächen und sichtbare Bereiche werden im Voraus geprüft.

Kontrollierte Qualitätsdokumentation

Schichtdickenaufzeichnungen, Chargenrückverfolgbarkeit, Prüfergebnisse und Testberichte können nach Bedarf arrangiert werden.

Decklack-Integration

Pulverbeschichtung oder Nasslackierung kann auf das E-Coating aufgebracht werden, wenn Erscheinungsbild oder Witterungsbeständigkeit erforderlich sind.

Standardmäßiger verwalteter E-Coating-Arbeitsablauf
1

Zeichnungs- und Anforderungsprüfung

Wir prüfen Zeichnungen, Spezifikationen und Beschichtungsanforderungen.

2

Fertigung & Vorbereitung für die Beschichtung

Teile werden gefertigt und für die Beschichtung vorbereitet.

3

E-Coating-Machbarkeit & Partnerkoordination

Die Machbarkeit wird bestätigt und der beste Partner ausgewählt.

4

Bemusterung & Validierung

Muster werden beschichtet und validiert, um die Anforderungen zu erfüllen.

5

Serienproduktion & Prozessverfolgung

Die Produktion läuft mit Prozessverfolgung und -überwachung.

6

Endkontrolle & Dokumentation

Teile werden geprüft und die Dokumentation wird abgeschlossen.

7

Verpackung & Lieferung

Teile werden ordnungsgemäß verpackt und termingerecht geliefert.

Wer macht was?
SR MFG — Ihr zentraler Ansprechpartner
  • Prüft Zeichnungen, Abdeckbereiche und Funktionsflächen
  • Koordiniert Fertigung, Partnerkommunikation, Zeitplan und Logistik
  • Definiert Prüfpunkte und Dokumentationsanforderungen
  • Organisiert die Decklackintegration bei Bedarf
E-Coating-Partnerbetrieb
  • Führt Vorbehandlung, Elektrotauchlackierung, Spülung und Einbrennung durch
  • Führt die Beschichtung gemäß den vereinbarten Prozessanforderungen aus
  • Stellt Prozessaufzeichnungen oder Testdaten bei Bedarf bereit

Am besten geeignet für korrosionsbeständige Grundbeschichtung, geschweißte Rahmen, Halterungen, Gehäuse, gefertigte Strukturen und Projekte, bei denen ein Lieferant Fertigung, Beschichtung, Inspektion und Lieferung managen soll.

E-coatingfähige Teile & Materialien, die wir prüfen können

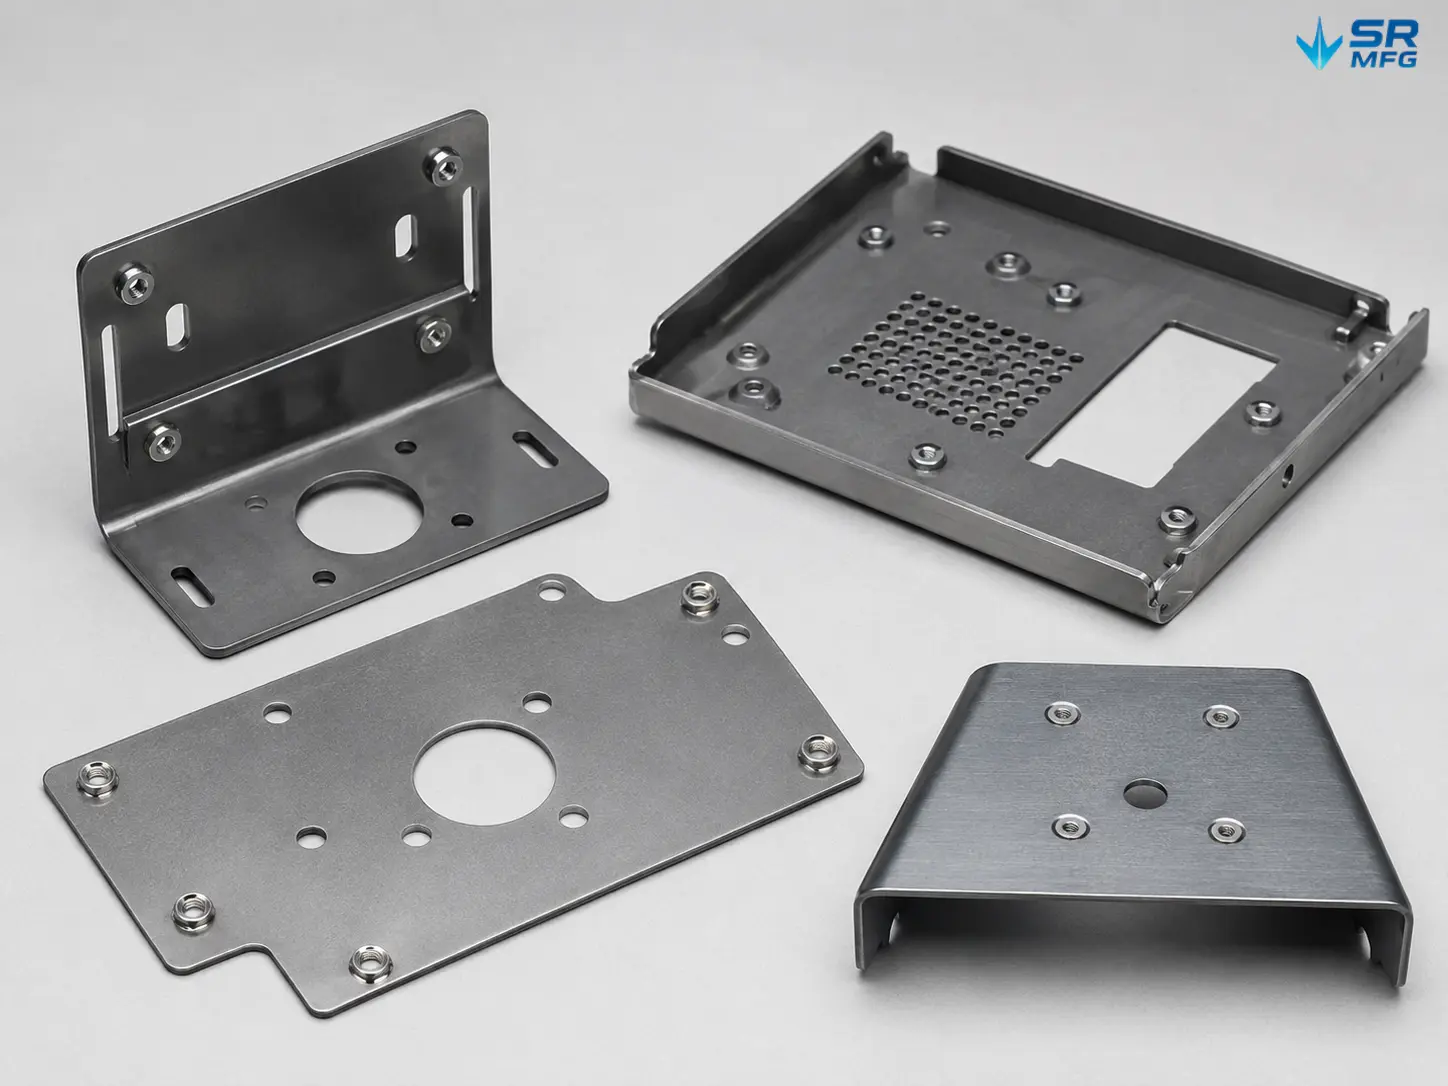
SR MFG unterstützt die E-Coating-Prüfung für Blechteile, Stanzteile, Schweißbaugruppen und andere leitfähige Metallteile, die eine korrosionsbeständige Grundbeschichtung, Innenraumbeschichtung oder kontrollierte Oberflächenveredelung erfordern. Die endgültige Machbarkeit hängt von der Materialleitfähigkeit, der Teilegeometrie, der Vorbehandlungskompatibilität, den Abdeckbereichen, der Aufhängungsmethode, dem Beschichtungsfenster und den Validierungsanforderungen ab.

Gefertigtes Blech
Metallteile

  • Gehäuse und Schränke
  • Gerätegehäuse
  • Halterungen und Montageplatten
  • Schutzbleche, Abdeckungen, Sockel und Rahmen
  • Schweißbaugruppen und Versteifungen

Gestanzte &
Umgeformte Teile

  • Durchgelochte Teile
  • Geschnittene Teile
  • Tiefgezogene Teile
  • Verstärkungsteile
  • Clip-/Schnapp- und Führungsmerkmale

Typische leitfähige
Materialien

  • Kohlenstoffstahl und legierter Stahl
  • Feuerverzinkter Stahl
  • Elektroverzinkter Stahl
  • Aluminium-Zink-beschichteter Stahl
  • Edelstahl und Aluminium
Spezielle Substrate können im Einzelfall geprüft werden.

Am besten geeignete
Anwendungsfälle

  • Korrosionsschutz-Grundierung
  • Komplexe Geometrie mit Innenbeschichtung
  • Abdeckung in Fugen, Hohlräumen und vertieften Bereichen
  • Grundierung vor Pulverbeschichtung oder Nasslackierung
  • Kontrollierte Inspektion und Dokumentation
i

Der Erfolg des E-Coating hängt von Oberflächenbeschaffenheit, Vorbehandlungsqualität, Entwässerungs-/Entlüftungsdesign, Maskierungsstrategie, Gestellposition, Schichtdickenziel und Inspektionsanforderungen nach der Beschichtung ab.

Benötigen Sie eine Machbarkeitsprüfung?
Senden Sie Ihre Zeichnungen zur E-Coating-Prüfung

Material- und Vorbehandlungsaspekte für E-Coating

Die E-Coating-Leistung hängt von Substratzustand, Vorbehandlungskompatibilität, Schichtdickenziel und Validierungsanforderungen ab.
SR MFG arbeitet mit qualifizierten Partnern zusammen und setzt bewährte Strategien ein, um Haftung, gleichbleibenden Korrosionsschutz und Produktionsstabilität zu gewährleisten.

01

Kohlenstoffstahl &
Legierter Stahl

Gängige Substrate

Am häufigsten verwendete Materialien für E-Coating. Reinigung + Phosphatvorbehandlung werden typischerweise eingesetzt, um Haftung und Korrosionsbeständigkeit zu unterstützen.

Hauptaugenmerk

  • Entfernung von Öl, Korrosionsschutzmittel, Schweißrauch und Walzzunder
  • Stabile Kontrolle des Phosphatschichtgewichts
  • Strahlen / Kugelstrahlen für Gusseisen oder poröse Gussstücke bei Bedarf
02

Verzinkter / Zink-
beschichteter Stahl

Projektabhängig

Machbar und weit verbreitet, aber der Oberflächenzustand ist entscheidend für eine gleichbleibende Haftung.

Hauptaugenmerk

  • Passivierung, Weißrost, Öle und Rückstände kontrollieren
  • Abgestimmtes Konversions-/Vorbehandlungssystem für Zinkoberflächen
  • Reinigen / Aktivieren bei Bedarf für Passivierungsfilm oder Weißrost
03

Aluminium &
Mischmetallteile

Erfordert Validierung

Empfindlicher gegenüber Oxid- und Konversionsbeschichtungsstabilität. Die Kompatibilität der Vorbehandlungslinie ist besonders wichtig.

Hauptaugenmerk

  • Aluminiumfokussierte Konversionssysteme bei Bedarf verwenden
  • Multi-Metall-Kompatibilität für gemischte Baugruppen bestätigen
  • Schlüsselkontrollpunkte und Inspektionsmethode definieren
04

Schichtdicke &
Toleranzkontrolle

Projektspezifisch

Schichtdickenziel und Maßkontrolle sollten durch Projektanforderungen definiert und validiert werden.

Hauptaugenmerk

  • Typische Dicke: 12,5–30 μm projektabhängig
  • Einzelpunktabweichung, Gesamtgleichmäßigkeit und Chargenkonsistenz kontrollieren
  • Auf Kanteneffekt und Messzuverlässigkeit achten

Schlüsselfaktoren, die die E-Coating-Leistung beeinflussen

Oberflächen-
Zustand
Vorbehandlung
Qualität
Gestellung & Entwässerungs- /
Entlüftungsdesign
Schichtdicke
Ziel
Inspektionsmethode
& Validierung
Einsatzumgebung
& Anforderungen
!

Wichtiger Hinweis

Die endgültige Vorbehandlungsroute, das E-Coating-System, das Schichtdickenziel und die Kontrollgrenzen sollten auf Basis von Material, Geometrie, Beschichtungssystem, Inspektionsmethode, Einsatzumgebung und Kundenabnahmekriterien bestätigt werden.

ERWEITERTE TECHNISCHE ANMERKUNG

Schichtdicken- und Maßtoleranzkontrolle

Verwenden Sie diesen Abschnitt für toleranzempfindliche oder technisch kritische Projekte, bei denen der Lackaufbau definiert und kontrolliert werden muss.

Typischer DFT-Bereich

  • Kathodische E-Tauchlackierung: üblicherweise 18–25 μm
  • Projektdefiniertes Fenster kann variieren innerhalb von ~12,5–30 μm
  • Endziel sollte dem Beschichtungssystem, der Geometrie und der Spezifikation folgen

Toleranzempfindliche Bereiche

  • Gewinde und Passflächen
  • Erdungs- / Kontaktbereiche
  • Bohrungen, Kanten und Montageschnittstellen
  • Abdeckung oder Dickenbegrenzungen können erforderlich sein

Gleichmäßigkeit und Chargenkontrolle

  • Einzelpunkttoleranz definieren, wo erforderlich
  • Schichtgleichmäßigkeit innerhalb des Bauteils kontrollieren
  • Kantenaufbau und Chargenkonsistenz überprüfen
  • CTQ / kritische Merkmale priorisieren

Messung und Dokumentation

  • Kalibrierte DFT-Messgeräte verwenden
  • Prüfpunkte im Voraus festlegen
  • Rückverfolgbare Aufzeichnungen und Berichte bei Bedarf führen
  • Kundenvalidierungsanforderungen unterstützen
!

Übermäßige Schichtdickenschwankungen können Aussehen, Korrosionsbeständigkeit, Erdung, Montagepassung oder Maßtoleranz beeinträchtigen. Kritische Oberflächen sollten vor der Produktion definiert werden.

Bereit, Ihre E-Tauchlackierungsanforderungen zu prüfen?

Unsicher, ob E-Tauchlackierung für Ihre Teile geeignet ist? Senden Sie uns Ihre Zeichnungen, Material, Zielschichtdicke, Abdeckbereiche, Korrosionsanforderungen und Prüfstandards. Unser Engineering-Team wird das Projekt prüfen und eine geeignete E-Tauchlackierungslösung koordinieren.

Branchen und elektrophoretische Beschichtungsanwendungen

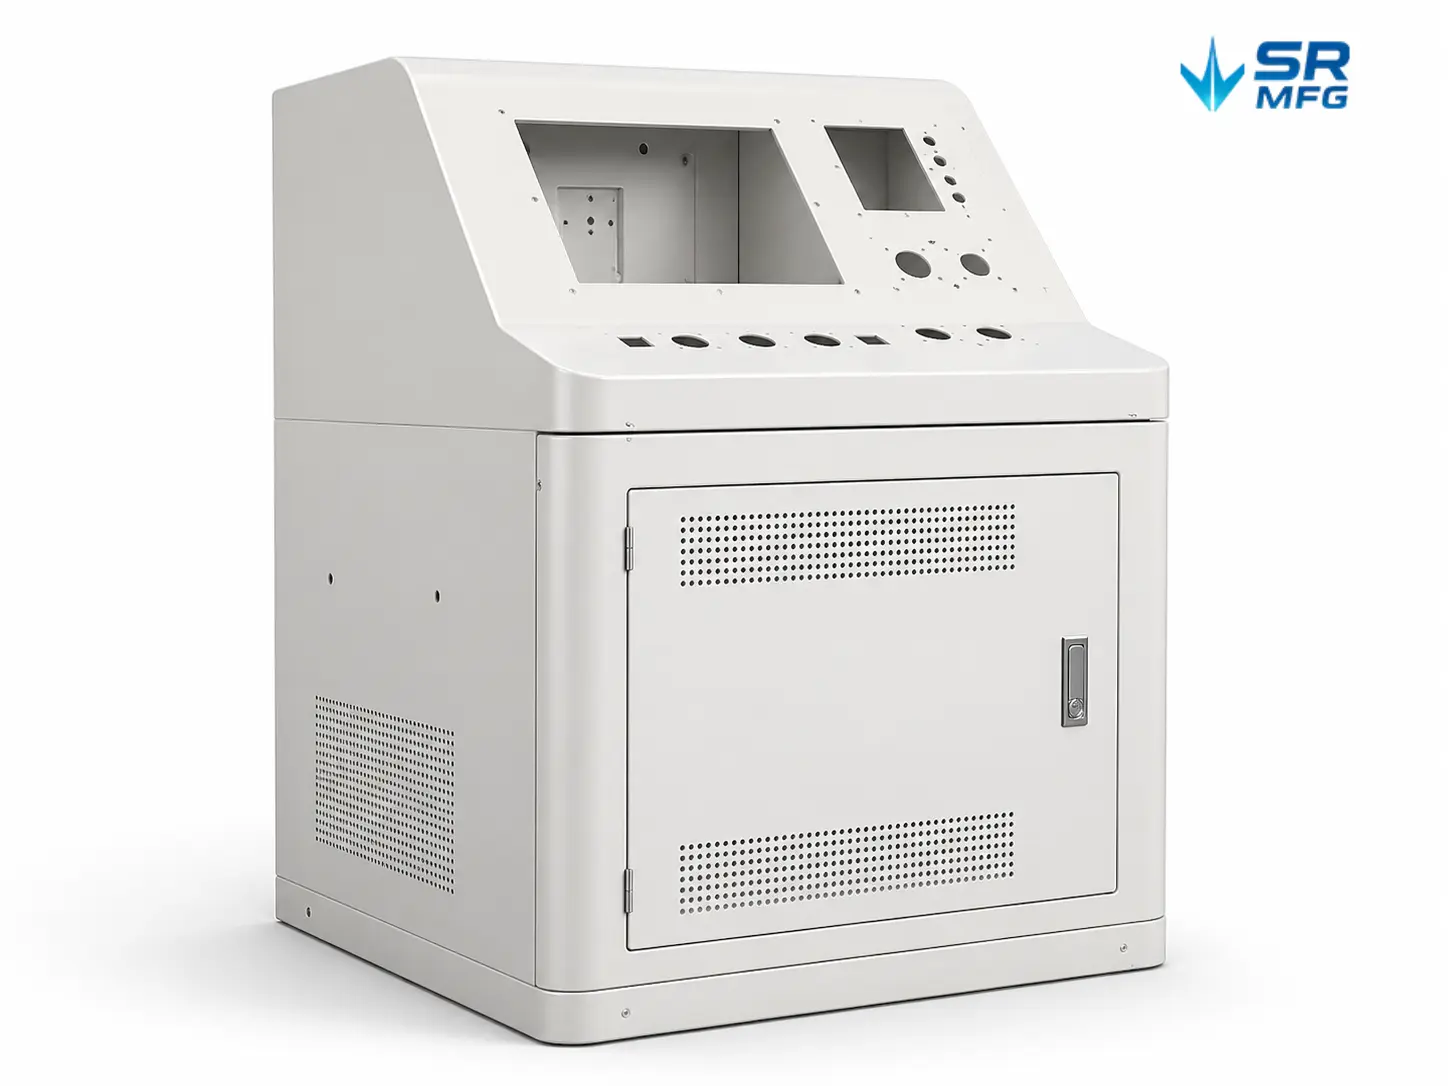
SR MFG bietet verwaltete elektrophoretische Beschichtungsunterstützung (E-Tauchlackierung) für OEM-Metallkomponenten in Industrieanlagen, Schaltschränken, Halterungen, Rahmen, Gehäusen und Strukturbaugruppen. E-Tauchlackierung bietet gleichmäßige Abdeckung auf komplexen Geometrien und vertieften Oberflächen und eignet sich für Teile, die konsistenten Korrosionsschutz erfordern. Wir unterstützen sowohl Prototypenfertigung als auch Serienproduktion durch qualifizierte Beschichtungspartner.
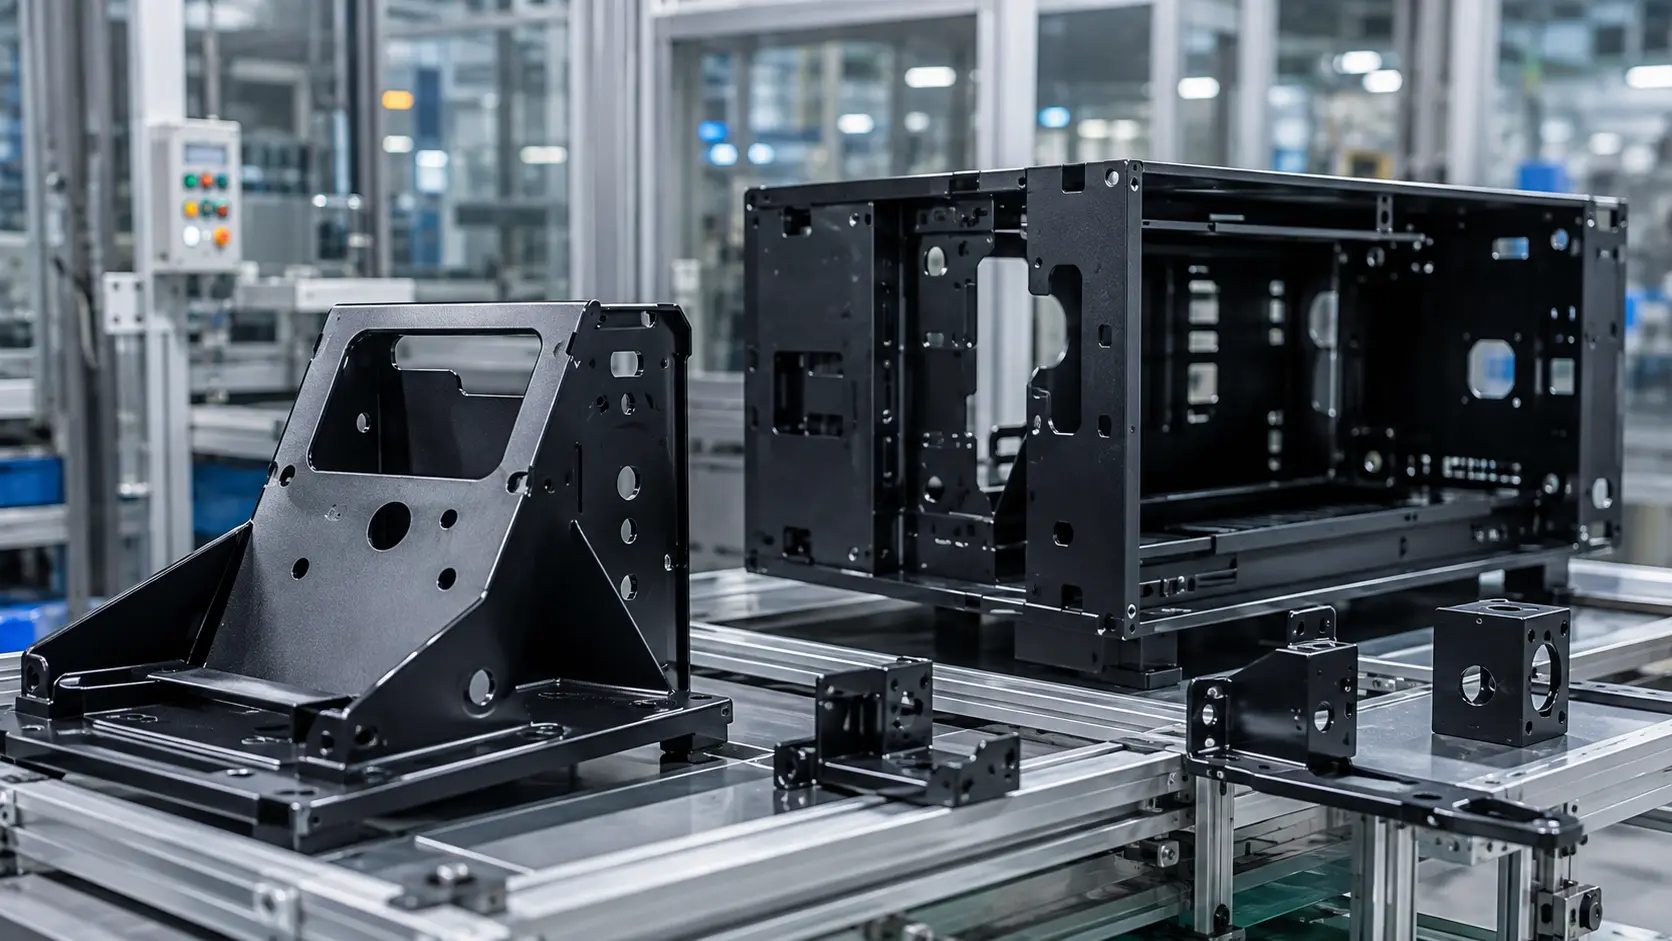
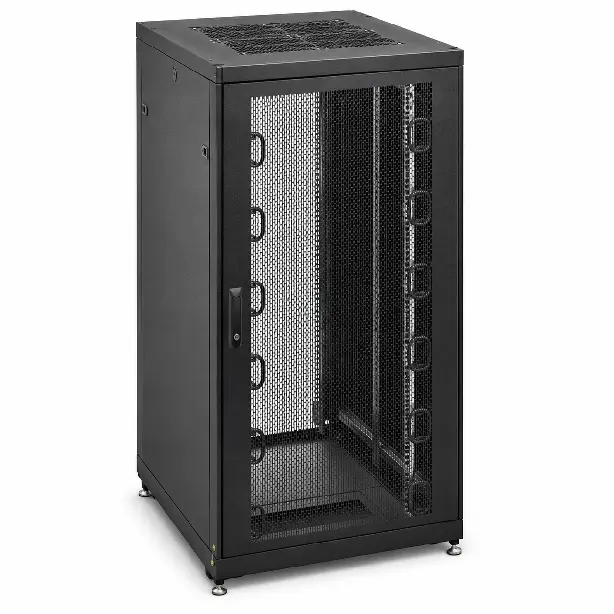
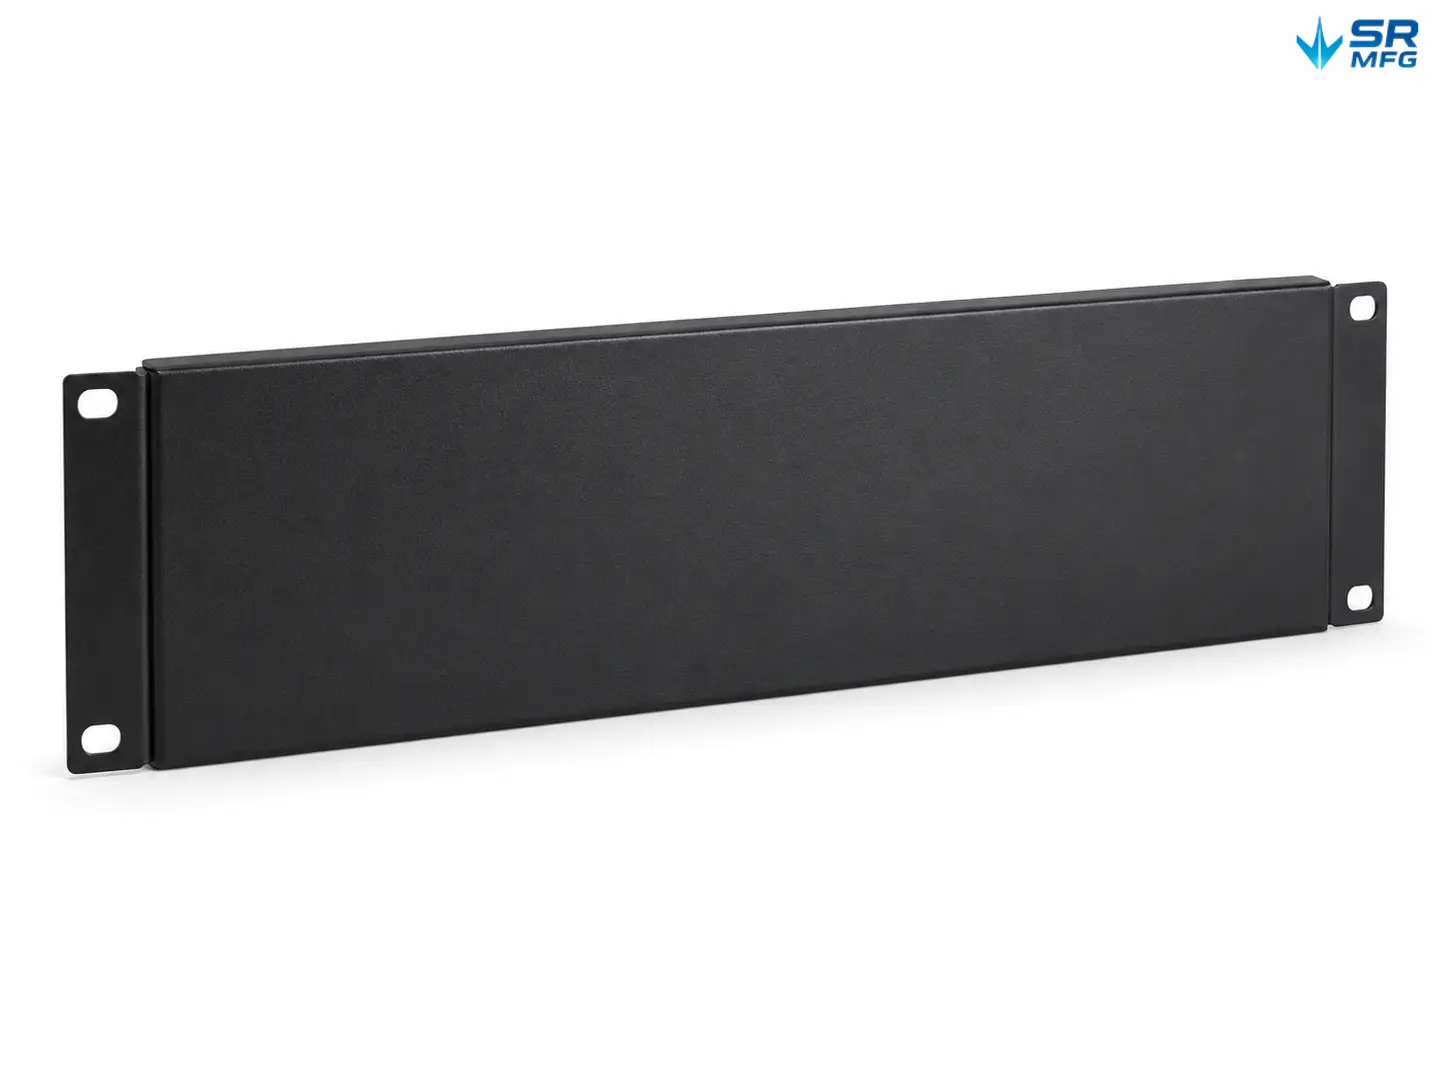
E-beschichtete Metallkomponenten für industrielle OEM-Anwendungen

Rechenzentren & IT-Ausrüstung

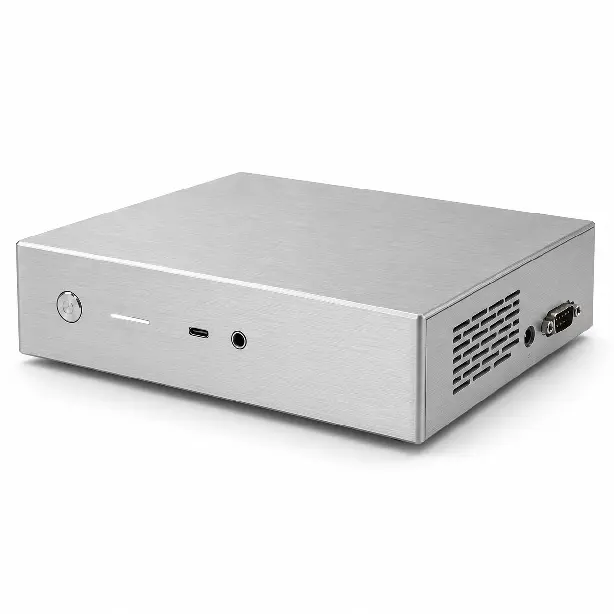
E-Tauchlackierung für Rechenzentrumskomponenten, Netzwerkinfrastruktur und IT-Hardware, die gleichmäßigen Dünnschicht-Korrosionsschutz bietet, der jede Oberfläche, Naht und Vertiefung erreicht.

  • Server-Rack-Rahmen & -Schienen
  • Kabelmanagementwannen
  • Schaltschrankpanele & -türen
  • Montagehalterungen & -platten

Unterhaltungselektronik

Elektrophoretische Beschichtung für Gehäuse von Unterhaltungselektronik, interne Halterungen, Displaystrukturen und Präzisionsmetallbaugruppen, die gleichmäßige Schichtdicke mit ausgezeichneter Haftung und einer sauberen, veredelten Oberflächenbeschaffenheit liefert.

  • Gerätegehäuse & -abdeckungen
  • Interne Stützhalterungen
  • Display-Montagestrukturen
  • Metallteile für Lautsprecher & Audio
  • Kleine präzisionsgeformte Teile

Elektrische Ausrüstung

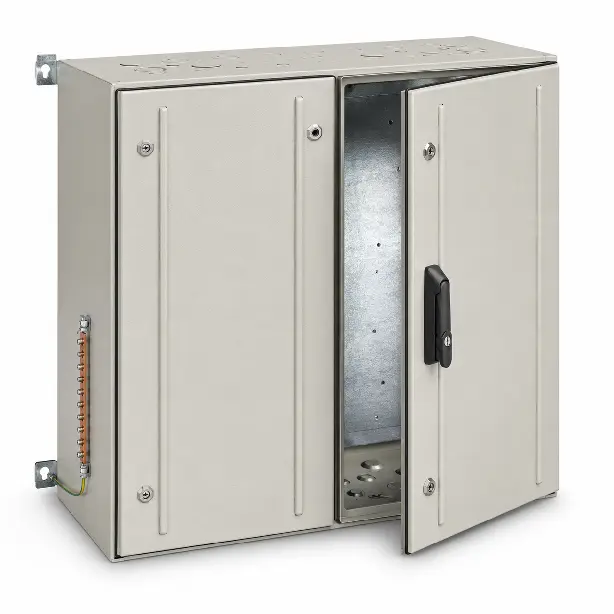
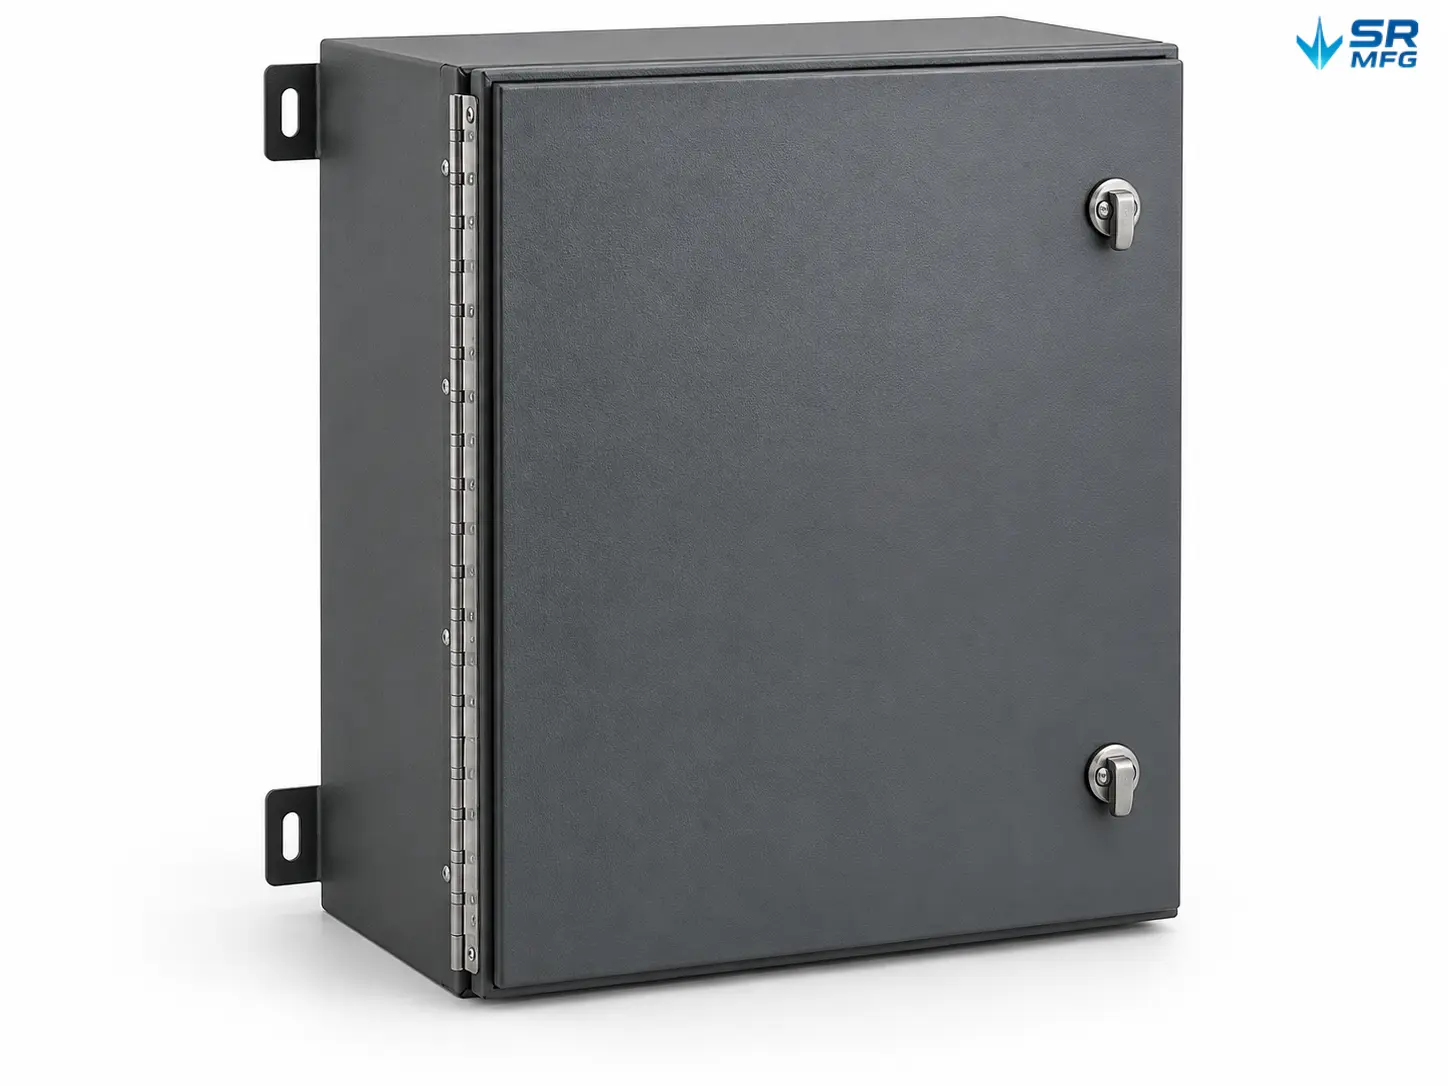
E-Tauchlackierung für elektrische Gehäuse, Schaltschränke, Stromverteilungseinheiten und industrielle Elektrokomponenten, die überlegene Korrosionsbeständigkeit und vollständige Abdeckung auf komplexen Innenflächen bietet, wo herkömmliche Methoden möglicherweise nicht ausreichen.

  • Elektroschrankgehäuse
  • Steuerboxpaneele
  • Klemmenmontageplatten
  • DIN-Schienenhalterungen
  • Lüftungs- und Zugangsplatten

Industrielle Ausrüstung

Langlebige elektrophoretische Beschichtungen für Maschinen, Automatisierungssysteme, Produktionsanlagen und strukturelle Maschinenbaugruppen, entwickelt für langlebigen Schutz gegen Rost, Chemikalien und Umwelteinflüsse.

  • Maschinenabdeckungen & -schutzbleche
  • Ausrüstungsrahmen
  • Förderbandhalterungen
  • Sensormontageplatten
  • Schutzpaneele & -abschirmungen

Neue Energiesysteme

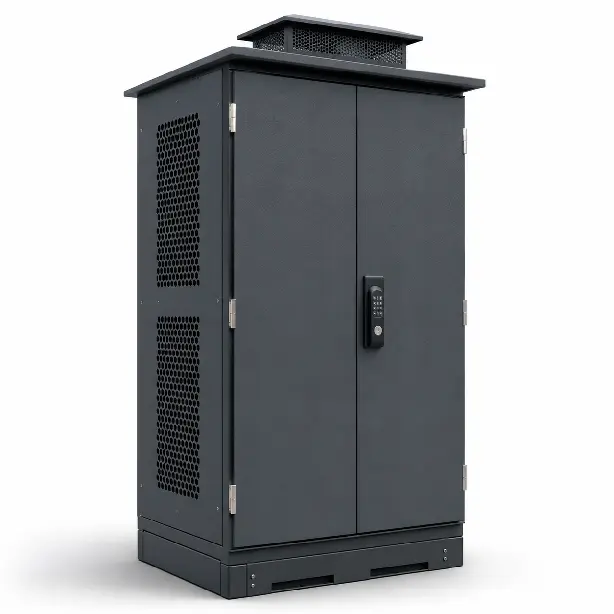
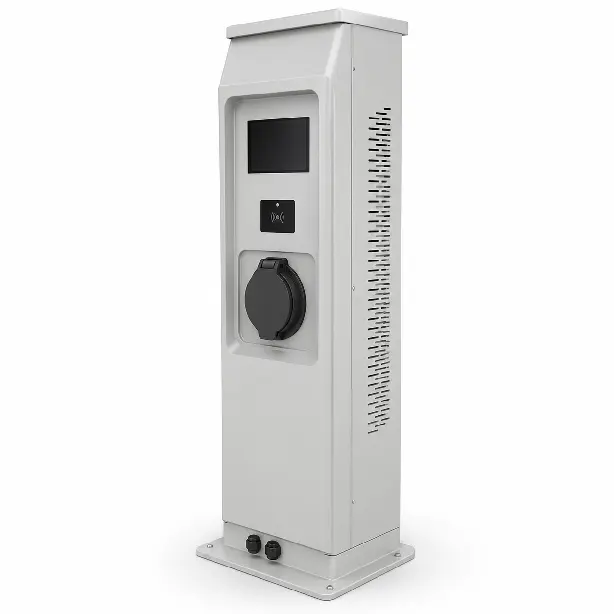
E-Tauchlackierungslösungen für EV-Ladegeräte, Batteriesysteme, Energiespeicherschränke und Stromumwandlungseinheiten, die zuverlässigen, gleichmäßigen Korrosionsschutz für anspruchsvolle Innen- und Außenbetriebsumgebungen bieten.

  • Batteriegehäuseteile
  • Ladestationsschränke
  • Energiespeicherschrankpaneele
  • Stromschienen-Stützhalterungen
  • Leistungsmodulgehäuse

Außenausrüstung

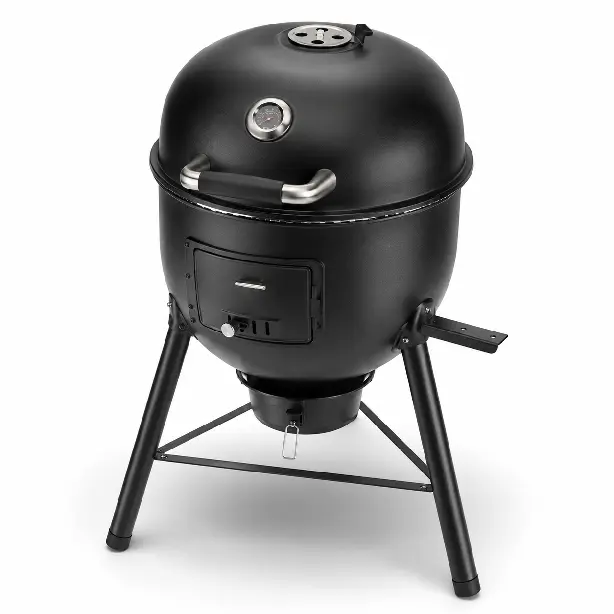
Witterungsbeständige elektrophoretische Oberflächen für Außengehäuse, Geräteabdeckungen, Grillgeräte, Beleuchtungssysteme und Strukturbefestigungen, entwickelt für UV-Stabilität, Feuchtigkeitsschutz und langfristige Korrosionsbeständigkeit unter rauen Außenbedingungen.

  • Außenausrüstungsgehäuse
  • Grillblechkörper
  • Schutzabdeckungen & Paneele
  • Montagehalterungen
  • Witterungsbeständige Strukturteile

Für Ihre Anwendung entwickelt

Ob Sie ein einzelnes Muster oder volle Produktionsmengen benötigen, SR MFG verwaltet Beschichtungsqualität, Inspektion und Lieferung während des gesamten Projekts. Durch qualifizierte Partneranlagen können wir kathodische oder anodische E-Tauchlackierungssysteme basierend auf Ihren technischen und optischen Anforderungen koordinieren.

SR MFG E-Tauchlackierungs-Produktpräsentation

Blech-E-Tauchlackierung FAQs​​​​

E-Tauchlackierung ist in mehreren Farben erhältlich, aber Schwarz und Grau sind die dominierenden Optionen, die die überwiegende Mehrheit der Anwendungen ausmachen (oft zitiert als 90%+ in vielen Branchen).

  • Schwarz: Die gängigste E-Tauchlackierungsfarbe, geschätzt für starken Korrosionsschutz und hohe Toleranz gegenüber optischen Abweichungen. Weit verbreitet für Automobil-Chassisteile, Baumaschinen und Komponenten der Unterhaltungselektronik. Erhältlich in Glanz, Seidenglanz und Matt Optionen je nach System.

  • Grau: Ein neutraler Ton, der häufig für Industriekomponenten und Architekturteile verwendet wird und Funktion und visuelle Kompatibilität ausbalanciert.

  • Farbige E-Tauchlackierung: Individuelle Farben wie Weiß, Rot, Blau oder Gold können für differenzierte Erscheinungsanforderungen entwickelt werden (z. B. Premium-Unterhaltungselektronik oder dekorative Beschläge). Diese erfordern in der Regel ein spezielles farbiges E-Coating-System und eine Prozessabstimmung.

Für Oberflächen, die eine strenge Dickenkontrolle erfordern – oder unbeschichtet bleiben müssen – verwenden wir in der Regel eine Kombination der folgenden Ansätze:

  • Physikalische Maskierung: Hochtemperatur-Silikonstopfen, Keramikvorrichtungen oder Hochtemperaturband (≥180 °C) zum Maskieren von Gewindebohrungen, Passbohrungen und präzisen Fügeflächen. Für komplexe Konturoberflächen können spezielle Maskierungsvorrichtungen entwickelt werden, um vollständige Abdeckung zu gewährleisten und ein Ablösen während der Aushärtung zu verhindern.

  • Prozessbasierte Dickenkontrolle: Techniken wie gestufte Spannungssteuerung (Reduzierung der elektrischen Feldstärke um kritische Bereiche), Anpassung der Gestellwinkel zur Verringerung der Feldbelastung und Optimierung der Abscheidungszeit können dazu beitragen, die Beschichtung auf Fügeflächen sehr gering zu halten (oft angestrebt bei etwa 0–5 μm, wenn für die Passung erforderlich).

  • Lokale isolierende Vorbehandlung: Auftragen einer speziellen isolierenden Grundierung auf kritische Bereiche, um die Abscheidung an der Quelle zu reduzieren – nützlich für standardisierte Teile in der Langzeitproduktion.


Ja. Die Berichterstattung ist in der Regel in zwei Kategorien verfügbar:

  • Standard-Prüfberichte: Schichtdickenkartierung mit magnetinduktiven/Wirbelstrom-Messgeräten (typische Genauigkeit etwa ±1 μm), Haftung geprüft nach Gitterschnitt (z. B., ISO 2409), und Korrosionsvalidierung über neutralen Salzsprühnebel (z. B., ASTM B117). Stichprobenberichte können chargenweise bereitgestellt werden.

  • Drittanbieter-zertifizierte Berichte: Akkreditierte Drittanbieter-Berichte (z. B. CNAS/CMA-qualifizierte Labore) können für Schlüsselkennzahlen wie Dickengleichmäßigkeit (z. B., CV ≤ 10 %), Haftung (üblicherweise 0–1 Gradziele, sofern spezifiziert), und Salzsprühnebel-Leistung (z. B., 240–1000 Stunden, je nach Anforderung) arrangiert werden. Formale Berichte können nach der Erstmusterproduktion für die Projektabnahme bereitgestellt werden.

Für verzinkte Teile (Nadelstiche):

  • Verwenden Sie schwach saure Entfettung (pH 5–6), um einen aggressiven Angriff auf die Zinkschicht zu vermeiden und Porosität nicht freizulegen.

  • Hinzufügen von Zirkonium-Konversion nach der Entfettung, um Mikroporen zu versiegeln und eine dichte Konversionsschicht aufzubauen.

  • Verwenden Sie Puls-Spannungsstrategien (z. B. ein kurzer Niederspannungs-“Softstart”), um eingeschlossene Gase an der Oberfläche vor der vollständigen Abscheidung freizusetzen.

Für Gussteile (Blasenbildung):

  • Kugelstrahlen zur Entfernung eingebetteter Rückstände, gefolgt von Hochdruckwaschen zur Entfernung von Ölen in den Poren.

  • Verwenden Sie phosphatfreie keramische Konversion in einigen Fällen, um das Blasenrisiko im Zusammenhang mit kristalliner Porosität zu reduzieren.

  • Hinzufügen von Vakuumentgasung vor dem E-Coating für Hochrisiko-Gussteile, um eingeschlossenes Gas zu entfernen und expansionsbedingte Blasenbildung während des Einbrennens zu reduzieren.

Ein Vorbacken wird hauptsächlich in drei Szenarien empfohlen:

  • Lösungsmittelhaltige E-Coating-Systeme: Ein Niedertemperatur-Vorbacken (z. B., 80–100 °C für 10–15 Minuten) kann Lösungsmittel vor der vollständigen Aushärtung sanft austreiben und das Blasen-/Kraterrisiko durch schnelle Verdampfung bei hoher Temperatur reduzieren.

  • Produktionsbedingungen mit hoher Luftfeuchtigkeit: In Regenzeiten oder küstennahen/feuchten Umgebungen hilft das Vorbacken, Restfeuchtigkeit zu entfernen, die die Abscheidungsgleichmäßigkeit beeinträchtigen kann.

  • Große, komplexe Strukturen: Bei Teilen über ~2 Meter oder großen Guss-/Blechkonstruktionen kann das Vorbacken den Austrag (Badverschleppung) reduzieren, den Badverlust minimieren und das Risiko von Dickenabweichungen verringern, die durch starke Verschleppung entstehen, die während der Aushärtung verdampft.

Ja—E-Coating kann als Primer für Decklacke dienen, aber die Kompatibilität muss gesteuert werden.

  • Pulverbeschichtung über E-Coating: Haftung verbessern durch Plasmaaktivierung oder leichtes Anschleifen (z. B. ~200 Körnung). Pulveraushärtungstemperatur mit dem E-Coating-Substrat kompatibel halten (typischer Referenzwert: 160–180 °C für 20–30 Minuten, je nach System/PMT). Gesamtschichtaufbau kontrollieren, um Passungs-/Toleranzprobleme zu vermeiden (einige Programme zielen auf ≤60 μm gesamt, je nach Teil und Toleranzkette).

  • Nasslack über E-Coating: Bestätigen, dass das E-Coating vollständig ausgehärtet ist (z. B. Härte ≥2H, falls spezifiziert). Einen mit der E-Coating-Chemie kompatiblen Decklack verwenden und statischen Staub vor dem Sprühen entfernen, um Defekte wie Abheben oder Fisheyes zu vermeiden.

Die Verantwortung wird typischerweise durch eine technische Vereinbarung definiert, die klare Grenzen setzt:

  • Zustand der eingehenden Teile: Teile, die in den E-Coating-Prozess eingehen, müssen die vereinbarten Anforderungen an Sauberkeit, Oberflächenbeschaffenheit und Maßqualität erfüllen. Für Teile, die von SR MFG gefertigt werden, steuern wir den Zustand vor der Beschichtung vor der Übergabe an den Beschichtungspartner. Bei kundenseitig bereitgestellten Teilen werden eingehende Defekte oder Verunreinigungen vor der Beschichtung geprüft und gemeldet.
  • Prozessdurchführung: Der Beschichtungspartner muss das bestätigte Prozessfenster einhalten. Wenn Abweichungen bei Spannung, Temperatur, Abscheidungszeit usw. zu außerhalb der Spezifikation liegender Dicke, schlechter Haftung oder fehlgeschlagenen Salzsprühnebel-Ergebnissen führen, liegt die Verantwortung beim Beschichtungspartner.
  • Abnahmekriterien: Die Vereinbarung sollte Schichtdickentoleranz, Haftungsgrad, Salzsprühnebel-Dauer und Abnahmegrenzwerte definieren. Erstmuster dienen als Basis, und Drittanbieter-Berichte können bei Bedarf als endgültige Schlichtungsmethode verwendet werden.

Technische Ressourcen zum E-Coating

Nach oben