Der Begriff taucht üblicherweise in einem Qualitätsbericht eines Lieferanten oder einem Fragebogen eines Käufers auf, und die instinktive Lesart ist einfach: Die Teile haben die Prüfung bestanden, also ist der Prozess fähig. Diese Interpretation verwechselt zwei Arten von Nachweisen: Prüfergebnisse beschreiben Teile, die bereits existieren, während die Prozessfähigkeit den Prozess beschreibt, der sie hervorgebracht hat — und prognostiziert, was er als Nächstes tun wird.
Was die Prozessfähigkeit tatsächlich misst
Die Prozessfähigkeit ist die Fähigkeit eines stabilen Fertigungsprozesses, Teile kontinuierlich innerhalb ihrer Spezifikationsgrenzen zu produzieren. Beide Hälften dieses Satzes sind wichtig.
Spezifikationsgrenzen sind die oberen und unteren zulässigen Werte für ein messbares Merkmal — eine Bohrungsposition, einen Biegewinkel, eine Wandstärke — wie in der technischen Zeichnung definiert. Ein stabiler Prozess ist einer, dessen Mittelwert und Streuung über die Zeit konstant bleiben, ohne unkontrollierte Verschiebungen oder Trends.
Die Fähigkeit ist eine Eigenschaft des Prozesses, nicht eines einzelnen Teils oder einer einzelnen Charge. Sie wird aus Messdaten geschätzt, die unter normalen Produktionsbedingungen erfasst wurden, und üblicherweise durch Kennzahlen wie Cp und Cpk zusammengefasst. In der Praxis beantwortet die Zahl eine Frage: Wenn der Prozess wie gemessen weiterläuft, wie viel seines Outputs wird außerhalb der Grenzen liegen?
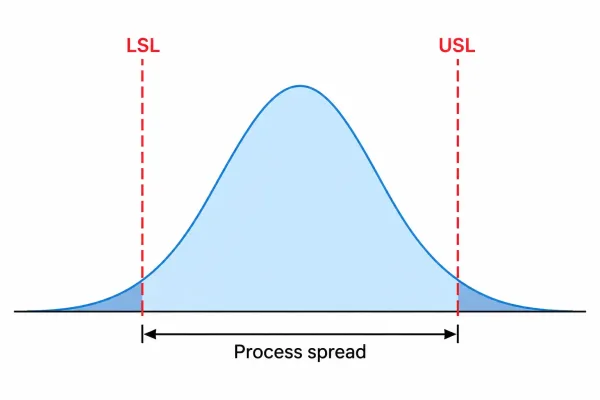
Eine Normalverteilung der Teilemaße zwischen LSL und USL, mit schattierten Ausläufern, die zeigen, wo außertolerante Teile liegen würden.
Woher die Streuung kommt
Keine zwei Teile verlassen eine Fertigungslinie identisch, selbst bei gleichem Programm und gleicher Materialspezifikation. Diese Streuung ist die Prozessvariation, und sie ist der Rohstoff jeder Fähigkeitsberechnung.
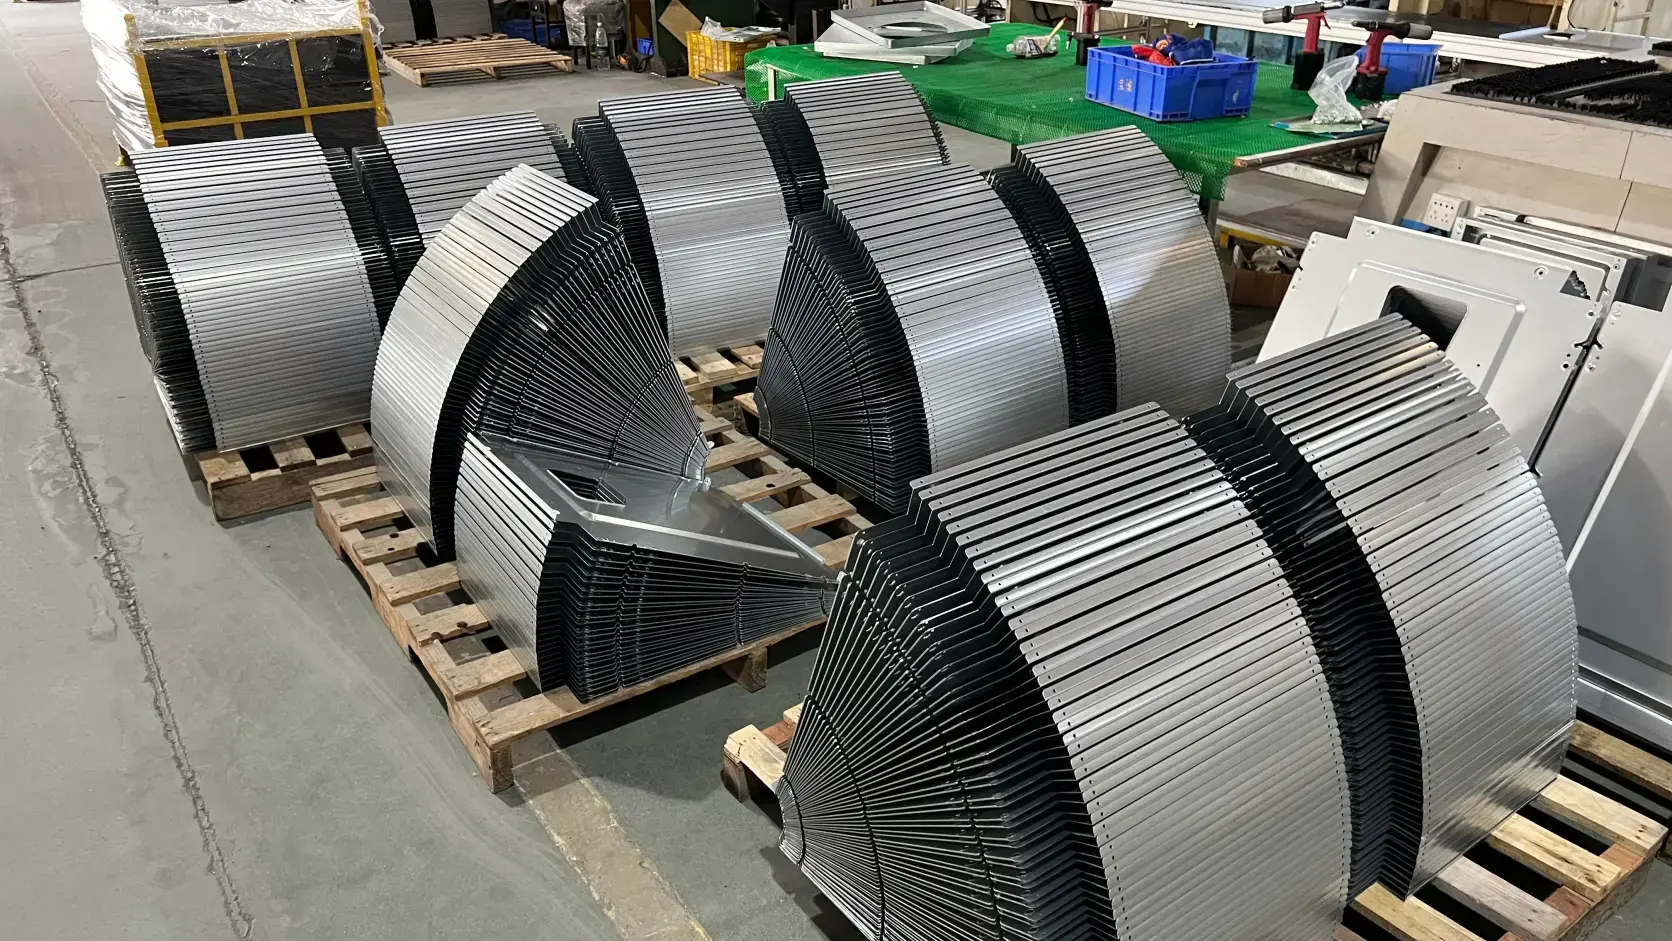
Material kommt innerhalb der Walztoleranzen an, sodass Härte und Dicke des Coils von Charge zu Charge variieren. Maschinen haben eine endliche Wiederholgenauigkeit: Eine Abkantpresse kehrt mit leicht abweichendem Winkel zurück, wenn die Werkzeuge verschleißen, und Schnittkanten verschieben sich mit dem Zustand des Strahls und der Wärmeentwicklung. Rüstvorgänge, Bediener und Werkstattemperatur tragen kleinere Anteile bei. In der Blechbearbeitung wiederholen sich Rückfederung nach dem Biegen und Verzug durch die Schweißreihenfolge von Teil zu Teil.
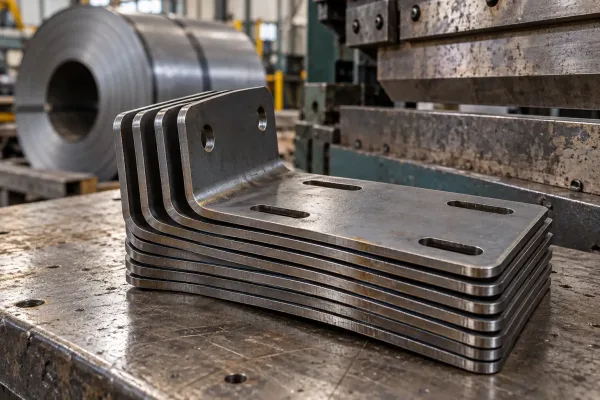
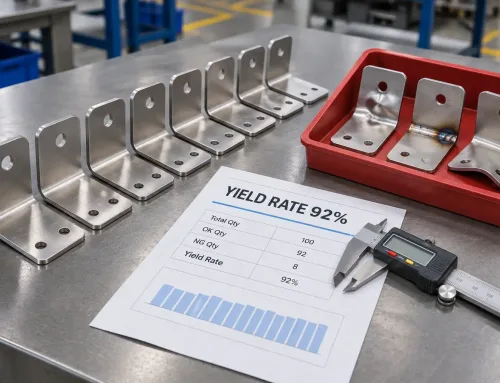
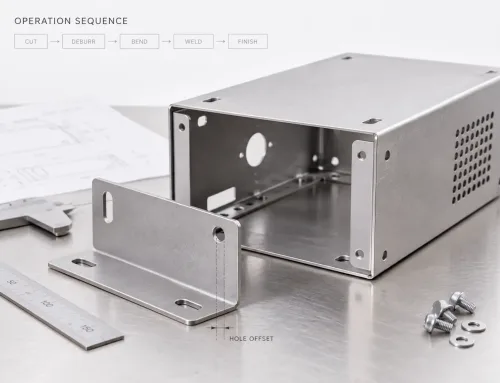
Identische Winkelteile aus derselben Zeichnung, bei denen die Maßabweichungen aus Materialchargen, Werkzeugverschleiß und Rückfederung beim Biegen stammen.
Streuung, um die Sie herum konstruieren vs. Streuung, die Sie beseitigen müssen
Nicht jede Streuung verdient die gleiche Reaktion. Einige ist inhärent und muss umgangen werden — zentriert, toleriert und bereits im Zeichnungsstadium eingeplant. Einige stammt aus zuordenbaren Ereignissen wie einer lockeren Vorrichtung oder einem fehlerhaften Messgerät und muss beseitigt werden, bevor irgendeine Fähigkeitsfrage beantwortet werden kann. Zu wissen, was was ist, kommt zuerst.
Spezifikationsgrenzen stammen aus der Zeichnung
Spezifikationsgrenzen sind eine technische Anforderung, kein statistisches Ergebnis. Sie existieren, weil ein Konstrukteur entschieden hat, wie stark ein Merkmal variieren darf und trotzdem korrekt passt, dichtet, befestigt oder belastet wird. Statistiker vergleichen mit diesen Grenzen; sie erschaffen sie nicht.
In einer Zeichnung sind die Grenzen üblicherweise die direkte Umsetzung einer Toleranz. Eine beidseitige Angabe wie 25,0 ± 0,1 mm ergibt eine obere Grenze von 25,1 und eine untere Grenze von 24,9. Eine einseitige Anforderung — eine Mindestwandstärke, ein Ebenheitswert — legt nur eine Grenze fest.
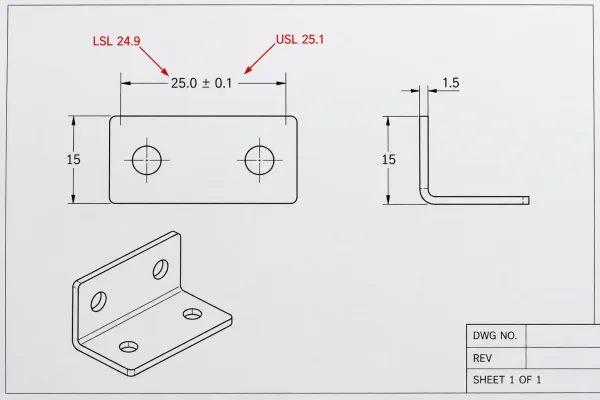
Eine Maßangabe von 25.0 ± 0.1 mm übersetzt in eine obere Spezifikationsgrenze von 25.1 und eine untere Grenze von 24.9.
Eine Toleranz zu verschärfen bedeutet daher eine präzise Anforderung an den Prozess: Seine Streuung muss in ein engeres Band passen. Ist das Band enger, als die Ausrüstung halten kann, kann die Prüfung den Prozess nicht fähig machen — nur ein anderer Prozess, eine engere Kontrolle oder eine überarbeitete Toleranz helfen.
Warum Fähigkeit einen stabilen Prozess erfordert
Eine Fähigkeitszahl ist nur aussagekräftig, wenn der Prozess stabil ist — statistisch gesehen unter Kontrolle: Die Ausbringung schwankt innerhalb vorhersehbarer Grenzen, ohne Drift, Trends oder Sprünge zwischen Betriebszuständen.
Der Grund ist praktischer Natur. Wenn ein Prozess wandert — eine Vorrichtung lockert sich, Werkzeuge verschleißen, eine neue Materialcharge verhält sich anders — mittelt ein Datensatz Zustände zusammen, die sich nicht wiederholen werden, und die Kennzahl beschreibt einen Prozess, der nicht mehr existiert. Erfassen Sie Daten nur aus einem Zeitraum, den Regelkarten als stabil ausweisen, und behandeln Sie jede Verschiebung als Anlass, die Studie erneut durchzuführen.
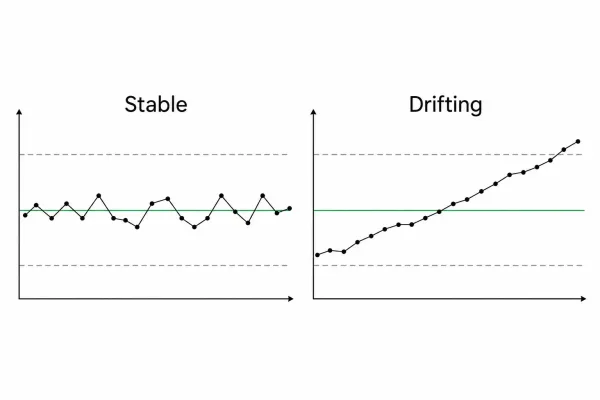
Links: Ein stabiler Prozess bleibt innerhalb vorhersehbarer Grenzen. Rechts: Ein driftender Prozess verlässt die Grenzen im Laufe der Zeit.
Stabil bedeutet nicht konform. Ein vollkommen stabiler Prozess kann in jedem Zyklus Teile außerhalb der Grenzen produzieren, wenn seine Streuung zu breit oder schlecht zentriert ist. Stabilität sagt Ihnen, dass die Zahl vertrauenswürdig ist; Fähigkeit sagt Ihnen, ob die Antwort gut ist.
Wie Cp und Cpk mit der Fähigkeit zusammenhängen
Zwei Kennzahlen tragen den Großteil der Diskussion, und beide sind Verhältnisse, die aus den beiden oben genannten Zutaten gebildet werden: Prozessstreuung und Spezifikationsgrenzen.
Cp vergleicht die Breite des Spezifikationsbereichs mit der natürlichen Streuung des Prozesses — üblicherweise sechs Standardabweichungen, das Intervall, das fast die gesamte Ausbringung eines stabilen, normalverteilten Prozesses abdeckt. Es stellt eine einzige Frage: Ist die Streuung schmal genug, um in die Grenzen zu passen, vorausgesetzt, der Prozess ist zwischen ihnen zentriert?
Cpk berücksichtigt neben der Streuung auch die Prozesslage. Bei einer zweiseitigen Spezifikation ist Cpk der kleinere Wert aus (USL − μ)/(3σ) und (μ − LSL)/(3σ). Dabei ist μ der Prozessmittelwert, σ die Prozessstandardabweichung, und USL und LSL sind die obere beziehungsweise untere Spezifikationsgrenze. Die Abstände werden mit Vorzeichen verwendet, sodass Cpk negativ sein kann, wenn der Mittelwert außerhalb einer Spezifikationsgrenze liegt. Auch bei geringer Streuung kann ein außermittiger Prozess einer Grenze zu nahe kommen: Cp kann akzeptabel erscheinen, während Cpk das Problem zeigt.
Die Beziehung ist eindeutig: Cpk kann Cp niemals überschreiten, und die Lücke zwischen ihnen sind die Kosten des außermittigen Laufs. Der Unterschied ist am einfachsten im direkten Vergleich zu erkennen:
| Index | Vergleicht | Berücksichtigt Zentrierung? |
|---|---|---|
| Cp | Spezifikationsbreite vs. Prozessstreuung (6σ) | Nein |
| Cpk | Abstand vom Mittelwert zur nächstgelegenen Grenze vs. Prozessstreuung (3σ) | Ja |
Werte unter 1,0 bedeuten, dass ein Teil der Streuung außerhalb der Grenzen liegt; ein Cpk von 1,33 ist ein weithin verwendetes Minimum für die Serienproduktion, mit strengeren Anforderungen für kritische Merkmale. Entscheidend ist hier die Struktur: Jeder Fähigkeitsindex ist ein Verhältnis zwischen dem, was die Zeichnung zulässt, und dem, was der Prozess tut.
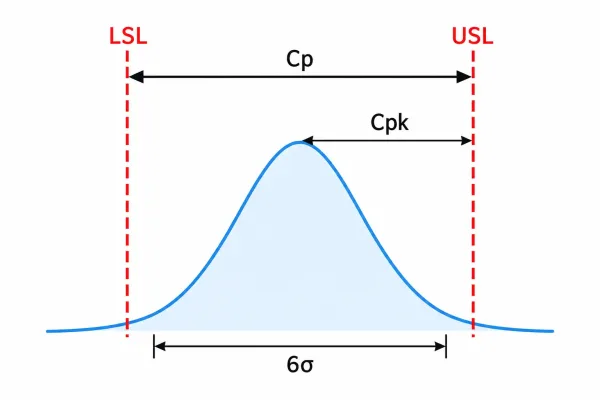
Cp vergleicht die Spezifikationsbreite mit der natürlichen 6σ-Streuung; Cpk ergänzt den Abstand vom Prozessmittelwert zur nächstgelegenen Grenze.
Was die Prozessfähigkeit nicht aussagt
Ein Fähigkeitsindex ist kein Prüfscore. Er erfasst nicht, wie viele Teile bestanden haben; er schätzt, welcher Anteil außerhalb der Grenzen fallen wird, wenn der Prozess wie gemessen weiterläuft. Eine vergangene Charge kann 100% geprüft und einwandfrei sein, während der dahinterstehende Prozess völlig unfähig ist.
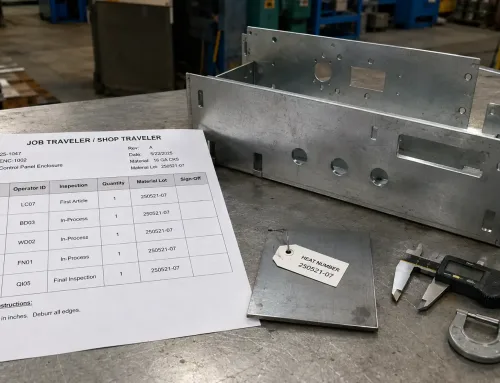
Es ist auch kein Urteil über eine Stichprobe. Erstmuster- und Prototypenteile werden in kleinen Stückzahlen mit besonderer Aufmerksamkeit und angepassten Einstellungen hergestellt. Diese Messungen beschreiben einen speziell geführten Lauf, nicht die Routineproduktion. Stichprobenerfolg als Fähigkeitsnachweis zu werten, ist einer der häufigsten Fehler bei der Beschaffung kleiner Mengen.
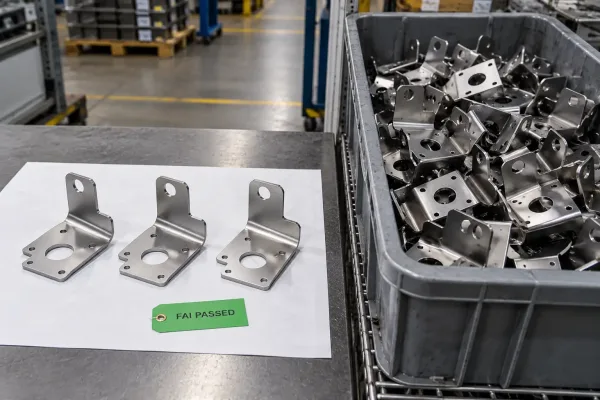
Erstmusterteile, die unter besonderer Aufmerksamkeit validiert wurden, links, verglichen mit Teilen aus der Routineproduktion rechts.
Ein fähiger Index bedeutet auch nicht null Fehler. Fähigkeit drückt Wahrscheinlichkeit aus, keine Garantie: Ein kleiner Verteilungsrand kann dennoch außerhalb der Grenzen liegen. Jede Zahl ist nur so gültig wie der Zeitraum dahinter — wechseln Sie den Materiallieferanten, ersetzen Sie Werkzeuge oder ändern Sie die Abfolge der Arbeitsgänge, und die vorherige Zahl beschreibt Ihren Prozess nicht mehr.
Nutzung von Fähigkeitsdaten bei der Teilebeschaffung
Für Einkäufer und Ingenieure hängt der Wert von Fähigkeitsdaten davon ab, wie die Anfrage formuliert ist. Eine vage Forderung nach “hohem Cpk” erzeugt vage Berichte; eine Anfrage, die an bestimmte Merkmale und Bedingungen gebunden ist, erzeugt Nachweise, auf die Sie reagieren können.
Die folgenden Gewohnheiten halten das Gespräch konkret:
- Benennen Sie die Merkmale. Fordern Sie Fähigkeitsdaten nur für Toleranzen an, die für Funktion oder Montage wichtig sind — kritische Lochpositionen, Dichtflächen — statt für jedes Maß.
- Legen Sie die Datenbedingungen fest. Fordern Sie Daten aus der laufenden Serienfertigung über einen stabilen Zeitraum an, mit vermerkter Stichprobengröße und Methode — nicht aus Einrichtläufen oder Erstteilen.
- Daten den Chargenentscheidungen zuordnen. Nachweise aus einem Produktionszeitraum stützen Entscheidungen über diesen Zeitraum; nach Material- oder Werkzeugänderungen erneut prüfen.
- Setzen Sie realistische Erwartungen für kleine Mengen. Kurze kundenspezifische Läufen haben oft nicht genug Teile, um die Streuung statistisch zu schätzen. Dort sind Nachweise der Prozesskontrolle — Einrichtungsüberprüfung, Prüfungen im Prozess, dokumentierte Inspektion — ein ehrlicherer Ersatz als ein Schlagwort-Index.
Alles läuft auf eine Disziplin hinaus: Fähigkeit gegen die Zeichnung bewerten, aus Produktionsdaten, für das Merkmal, das tatsächlich relevant ist.