Viele Engineering-Teams behandeln den Temperzustand als Fußnote. Nachdem sie sich für eine Aluminiumlegierung für ein kosmetisches Gehäuse entschieden haben, stempeln sie 6061-T6 auf die Zeichnung und machen weiter. Dieser Standard ist üblich – und bei erscheinungskritischem Blech oder bearbeiteten Gehäusenist er oft die falsche Wahl.
Der Temperzustand ist kein unbedeutendes Suffix. Er steuert, wie sich das Metall biegt, wie es auf Eloxieren oder Beschichten reagiert und wie konsistent die Teile vom ersten Muster bis zur Seriencharge aussehenBei kosmetischen Gehäusen sind diese drei Effekte wichtiger als das Streben nach der höchsten Festigkeitszahl.
Dieser Leitfaden erklärt, wie man den Aluminium-Temperzustand auswählt, wenn die Erscheinungsausbeute Teil der Anforderung ist: was der Temperzustand tatsächlich steuert, welche Pfade zu umgeformtem Blech versus bearbeiteten oder stranggepressten Gehäusen passen, wie der Temperzustand mit der Oberflächenveredelung zusammenspielt und wie man die Wahl auf Zeichnungen und RFQs spezifiziert, damit Lieferanten sie umsetzen können.
Warum der Temperzustand die kosmetischen Ergebnisse stärker bestimmt als die Legierungsgüte
Die Legierungschemie definiert, was das Metall verwendet wurde– Kupfergehalt in 2xxx, Magnesium in 5xxx, Magnesium und Silizium in 6xxx. Der Temperzustand definiert, was mit diesem Metall nach dem Gießen und Walzen oder Strangpressen gemacht wurde: Kaltverfestigung, Lösungsglühen, Auslagern oder Stabilisieren.
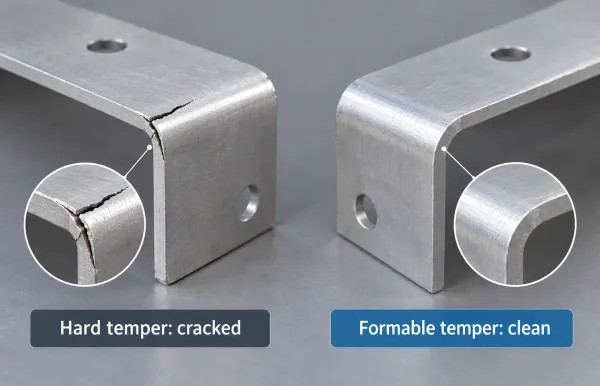
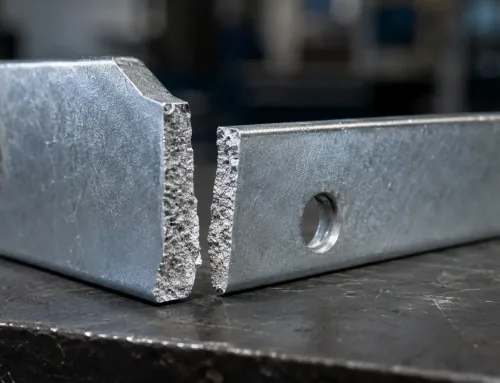
Links: gerissener Flansch durch einen überharten Temperzustand bei einer engen Biegung. Rechts: saubere Biegung in einem umformbaren Temperzustand beim gleichen Radius.
Dieser Verarbeitungszustand legt Festigkeit, Duktilität, Rückfederung und Oberflächenreaktionfest. Zwei Teile aus derselben Legierungsfamilie können sich in einer Abkantpresse oder unter einer Eloxieranlage allein aufgrund des Temperzustands sehr unterschiedlich verhalten.
Einige praktische Konsequenzen:
- A 5052-H32 Blech biegt sich typischerweise sauber um moderate Radien. Dieselbe Legierung in einem härteren Temperzustand (zum Beispiel H38) neigt bei gleichem Radius viel eher zum Reißen.
- 6061-T6 ist fest und dimensionsstabil für die Bearbeitung, hat aber geringe UmformbarkeitEnge Flansche oder scharfe Bördelmerkmale reißen oft, es sei denn, das Design erlaubt einen größeren Innenradius oder das Material wird zuerst in einem weicheren Zustand verarbeitet.
- Weiche Temperzustände verbessern die Schnittkantenqualität und Standzeit, aber sie dellen leichter bei der Handhabung – relevant, wenn jeder Kratzer ein kosmetischer Ausschuss ist.
Für kosmetische Arbeiten ist die Entscheidung daher nicht “welche Legierungsnummer am stärksten klingt.” Es ist “welcher Temperzustand das Teil dort umformbar hält, wo es umgeformt werden muss, stabil dort, wo es Toleranz halten muss, und kompatibel mit der Oberfläche, die das Aussehen definiert.”
Die kosmetische Gehäuseanforderung: Form, Oberfläche und Konsistenz
“Kosmetisches Gehäuse” ist eine Designanforderung, keine Stilpräferenz. Es bedeutet üblicherweise sichtbare Class-A- oder nahezu Class-A-Oberflächen, kontrollierte Farbe oder Glanz und begrenzte Toleranz für Dellen, Ziehriefen, Schweißverfärbungen oder Beschichtungsfehler. Die Temperzustandswahl muss drei Anforderungen gleichzeitig erfüllen.
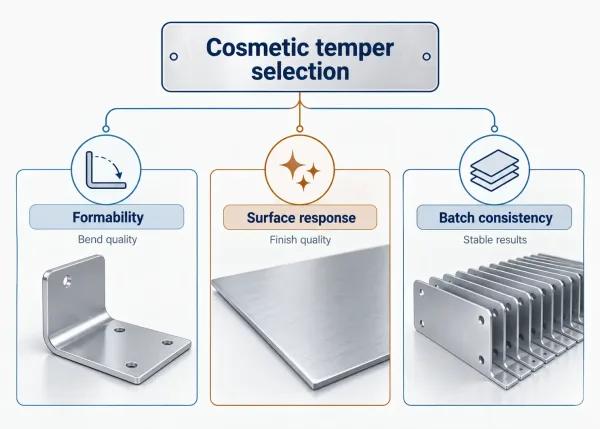
Ein einfaches Diagramm, das die drei Anforderungen zeigt, die die Temperzustandswahl für kosmetische Gehäuse ausbalancieren muss.
Umformbarkeit
Gehäuse benötigen Biegungen, Flansche, Lüftungsschlitze und manchmal SchweißnähteDer Temperzustand muss die erforderliche Verformung ohne Rissbildung oder übermäßige Rückfederung ermöglichen. Eine Über-Spezifikation eines harten Temperzustands, um “hochwertig auszusehen”, zeigt sich oft als gerissene Ecken oder verformte Paneele nach dem Umformen.
Oberflächenreaktion
Die Oberfläche –klares oder farbiges Eloxieren, Pulverbeschichtung, Flüssiglack oder gebürstete mechanische Oberfläche– sitzt nicht auf einer unabhängigen Schicht. Sie wächst aus der Aluminiumoberfläche heraus oder bindet an sie. Der Temperzustand beeinflusst die Kornstruktur und wie gleichmäßig diese Oberfläche die Behandlung annimmt, was sich als Farbkonsistenz-, Flecken- oder Beschichtungshaftungsprobleme zeigt.
Visuelle Konsistenz von Charge zu Charge
Kosmetische Programme scheitern, wenn Musterteile richtig aussehen und die 5.000er-Losgröße nichtDer Werkstoffzustand ist ein Faktor unter mehreren (Vormaterialquelle, Prozessreihenfolge, Gestelltechnik, Reinigung), aber wenn die Zeichnung den Werkstoffzustand zur Substitution freigibt, wird eine Oberflächenvariation nahezu unvermeidbar.
Eine praktikable Werkstoffzustandswahl ist diejenige, die alle drei Randbedingungen erfüllt – nicht diejenige, die die höchste Zugfestigkeit im Datenblatt erzielt.
Temperpfade nach Fertigungsroute
Ranking-starke SERP-Inhalte mischen häufig Extrusionsleitfäden, CNC-Gehäuse-Beiträge und allgemeine Werkstoffzustand-Grundlagen. In der Praxis ist der nützliche Ausgangspunkt die Frage, wie das Gehäuse tatsächlich gefertigt wird.
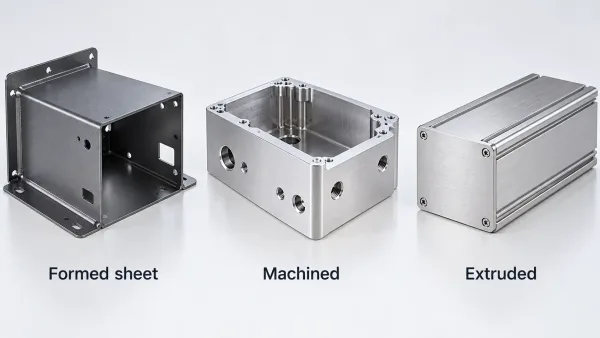
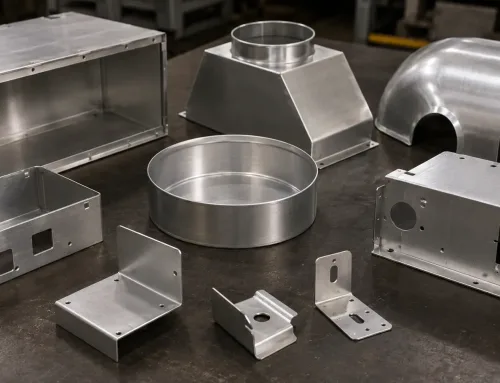
Drei Gehäuserouten – umgeformtes Blech, CNC-gefräst und stranggepresst – jeweils mit einem typischen Werkstoffzustandspfad.
Blechumgeformte Gehäuse
Für gefaltete und geschweißte Blechgehäuse (Instrumentenabdeckungen, Schaltschränke, Geräteblenden) sind die gängigen praktikablen Optionen:
| Route | Typische Werkstoffzustände | Warum es in Frage kommt | Worauf achten |
|---|---|---|---|
| Nicht warmaushärtbares Blech (3003, 5052) | H14, H32 (manchmal H34) | Gute Biegeeignung, breit verfügbar, kosteneffizient | 5xxx-Eloxieren kann weniger gleichmäßig aussehen als 6xxx; härtere H-Zustände reißen bei engen Biegeradien |
| Warmaushärtbares Blech (6061) | T4 (umformbar), dann manchmal künstlich gealtert; T6 bei geringer Umformung | Bessere Eloxalfarbkonsistenz bei eloxiertem Aluminium als Sichtfläche | T6-Blech reißt bei engen Biegungen; Mindestinnenradius mit dem Fertiger abstimmen |
| Mischbauweise | In weicherem Zustand umformen, altern oder T6 nur an nicht umgeformten Merkmalen akzeptieren | Balanciert Umformbarkeit und Endfestigkeit | Erfordert klare Prozessreihenfolge auf der Bestellung |
Faustregel für umgeformtes Sichtblech: den weichsten Werkstoffzustand wählen, der noch Beulwiderstand und Befestigungslasten erfüllt, dann die Oberfläche auf dieses Legierungs-Werkstoffzustand-Paar abstimmen – nicht umgekehrt.
Gefräste und stranggepresste Gehäuse
Gefräste Halbzeuge und Strangpressprofile für High-End-Audio-, Medizin- oder Elektronikgehäuse laufen häufig in T6 (oder spannungsarmgeglühte Platten im T651-Stil)Hier geht es bei der Werkstoffzustandswahl weniger um Biegegrenzen und mehr um:
- Zerspanungsstabilität und Gratverhalten
- Eloxiergleichmäßigkeit auf gefrästen Flächen
- Eigenspannungen und Ebenheit nach starkem Materialabtrag
T6 ist für diese Routen oft richtig – aber es ist richtig, weil der Prozess keine starke Umformung erfordert, nicht weil T6 ein universeller Sichtgüte-Werkstoffzustand ist.
Was tun, wenn die Route noch offen ist
Wenn das Industriedesign eine glatte Strangpressoptik wünscht, der Maschinenbau aber gefaltetes Blech benötigt, die Route klären, bevor der Werkstoffzustand festgelegt wirdEin frühes Festlegen auf “6061-T6” kann einen besseren Blechweg (5052-H32 + Pulverbeschichtung) ausschließen, der bei Stückzahl sauberer umformt und weniger kostet.
Wie der Temperzustand die Ergebnisse beim Eloxieren und Beschichten beeinflusst
Die Oberflächenbeschaffenheit entscheidet über die Sichtausbeute. Der Werkstoffzustand spielt hier in spezifischer, vorhersehbarer Weise eine Rolle.
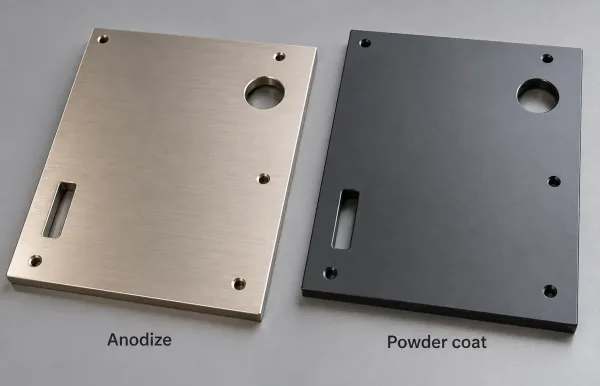
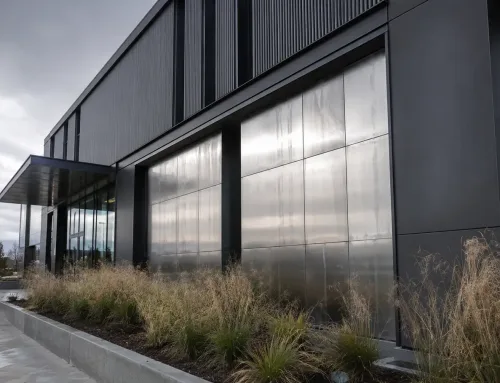
Links: eloxiertes Aluminium mit gleichmäßiger metallischer Farbe. Rechts: pulverbeschichtetes Aluminium mit gleichmäßiger Lackabdeckung.
Eloxieren. Die Eloxalschicht wächst aus dem Substrat. Legierungen und Werkstoffzustände, die sauberere, gleichmäßigere Mikrostrukturen erzeugen, eloxieren im Allgemeinen mit konsistenterer Farbe. Warmaushärtbare 6xxx-Legierungen (häufig in T6) werden häufig für klar oder farbig eloxierte Gehäuse verwendet, da sie tendenziell gleichmäßiger einfärben als einige 5xxx-Blechwerkstoffzustände, die je nach Dicke und Prozesskontrolle grauer oder fleckig wirken können. Härte allein garantiert nicht eine bessere Optik—kaltverfestigte Zustände können stärkere Reaktionsschwankungen zeigen, wenn die Oberfläche stark verformt wurde.
Pulverbeschichtung und Flüssiglack. Diese Beschichtungen können geringfügige Substratvariationen kaschieren, sodass die Zustandswahl die Umformbarkeit begünstigen kann (zum Beispiel 5052-H32), wenn das Design lackiert statt eloxiert wird. Das Risiko verschiebt sich zu Kantenabdeckung bei scharfen Biegungen, Ausgasung wenn das Teil nach der Beschichtung geschweißt wird und Planungsänderungen, sowie Dellenbildung in weichem Material während der Handhabung.
Mechanische Oberflächen. Gebürstete oder kugelgestrahlte Oberflächen zeigen Fließlinien und Werkzeugmarken deutlicher bei manchen Zuständen. Wenn die Zeichnung eine dekorative mechanische Oberfläche vorschreibt, sollte der Oberflächenzustand des Materials (und der Zustand) vor dem Zuschnitt abgestimmt werden.
Zwei technische Punkte halten dies praktikabel:
- Geben Sie die Oberflächenklasse und Abnahmekriterien (Glanzeinheiten, Ra-Bereich, Farbstandard oder Mustervorlage), nicht nur “eloxiert” oder “schwarz lackiert.”
- Fragen Sie den Lieferanten, wie der Zustand mit seiner Linie interagiert—Aufhängung, Ätzzeit und Alterungszustand beeinflussen alle die Farbe von Charge zu Charge.
Temperzustand wählen: Ein praktischer Entscheidungsrahmen
Verwenden Sie die folgende Entscheidungsreihenfolge anstelle eines einzelnen “besten Zustands”-Rankings.
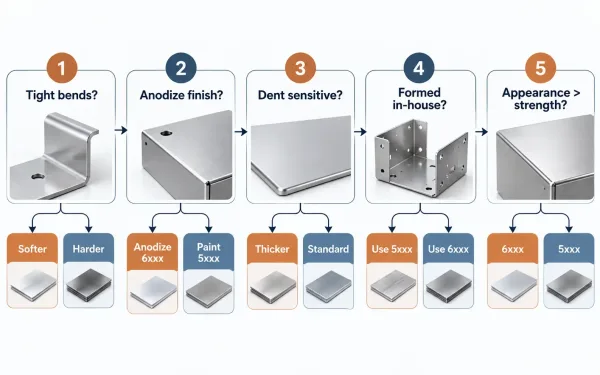
Ein fünfstufiger Entscheidungsablauf für die Zustandswahl: Biegungen, Oberfläche, Dellenrisiko, Umformquelle, dann Optik versus Festigkeit.
| Priorität | Frage | Wenn ja → tendieren zu | Wenn nein → tendieren zu |
|---|---|---|---|
| 1 | Benötigt das Teil enge Biegungen oder starke Flansche? | Weichere Zustände (5052-H14/H32; 6061-T4 für begrenzte Fälle) | Härtere/stabile Zustände (T6, H32 wo Radien es erlauben) |
| 2 | Ist die primäre dekorative Oberfläche Eloxieren? | 6xxx in einem Zustand, der konsistent eloxiert (oft T6 bei nicht umgeformten Teilen) | 5xxx-Blech + Lack/Pulver ist oft robuster |
| 3 | Sind dekorative Oberflächen häufig berührt / dellenempfindlich? | Etwas härterer Zustand oder dickere Materialstärke; kontrollierte Handhabung | Weicherer Zustand akzeptabel mit Verpackungsplan |
| 4 | Formt der Lieferant in-house vor dem Veredeln? | Zustand, der das angegebene Biegediagramm übersteht | T6 bei starken Umformungen ohne Prozessprüfung vermeiden |
| 5 | Ist die Optik kritischer als die Spitzenfestigkeit? | Auf Oberflächenausbeute und Umformbarkeit optimieren | Strukturelle T6-Pfade wenn Last dominiert |
Empfehlungsmuster für dekorative Blechgehäuse: 5052-H32 (oder H14 für leichtere Umformung) bei Lackierung oder Pulverbeschichtung; 6061 in einem Zustand, der den Eloxieranforderungen entspricht, wenn Farbkonsistenz dominiert und die Umformung moderat ist; vollständiges T6 für hauptsächlich flache oder leicht umgeformte Paneele und bearbeitete Details reservieren.
Empfehlungsmuster für bearbeitete/extrudierte dekorative Gehäuse: T6 bleibt der Standard, wenn Umformen nicht im Prozess ist—aber Oberflächenerwartungen dokumentieren und einen benannten Ersatz nur zulassen, wenn Eloxierfarbe und Festigkeit validiert sind.
Temperzustand in Zeichnungen und RFQs spezifizieren
Eine korrekte Zustandswahl scheitert, wenn das Einkaufspaket sie nicht festschreibt. Bei RFQ und Zeichnungsfreigabe einschließen:
- Legierung und Zustand zusammen (zum Beispiel 5052-H32 oder 6061-T6)—niemals Legierung allein bei einem dekorativen Teil.
- Oberflächenspezifikation mit messbarer Abnahme (z. B. Klareloxieren nach einer benannten Norm, Dickenbereich, Farbmuster oder ΔE-Grenzwert; Pulverbeschichtungsdicke und Glanz).
- Dekorative Kriterien—Klasse-A-Zonen, zulässige Defekte, Kratz-/Dellengrenzen und Prüfbeleuchtung oder Probenmethode.
- Substitutionsregeln—ob alternative Anlasszustände zulässig sind, wer sie genehmigt und ob eine erneute Erstmusterfreigabe erforderlich ist.
- Annahmen zur Prozessreihenfolge—umformen, schweißen, dann finish; oder fräsen, dann eloxieren—weil die Reihenfolge sowohl das Aussehen als auch die Maßergebnisse verändert.
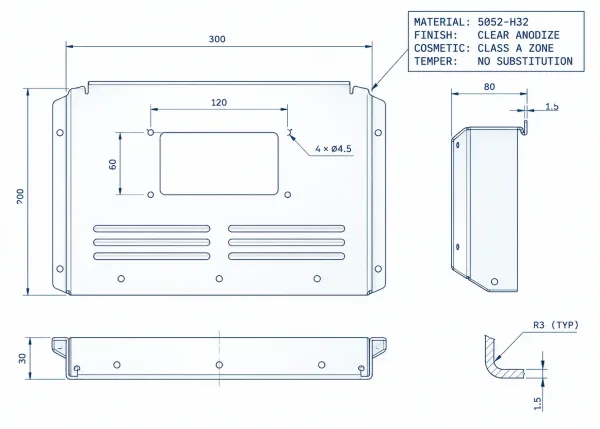
Ein Zeichnungs-Callout-Block für ein kosmetisches Gehäusepaneel: Legierung und Anlasszustand, Finish und Abnahmenotizen.
Auf der Lieferantenseite lösen unvollständige Anlasszustandsangaben technische Rückfragen oder stille Standardannahmen aus. Beide Ergebnisse kosten Tage. Auf der Käuferseite ist die Prüfung dieses Pakets vor der Angebotsabgabe günstiger als das Aussortieren von Farbausschüssen nach dem Versand.
Vom Erstmuster zur Serie: Kosmetische Konsistenz halten
Die Anlasszustandswahl ist nur das erste Glied. Damit Muster- und Serienteile gleich aussehen:
- Den gesamten Stack einfrieren: Legierung + Anlasszustand + Materialquelle + Umformparameter + Veredelungsdienstleister und Linieneinstellungen.
- Das Aussehen gegen ein Mustermuster oder schriftliche Kriterien freigeben, nicht gegen ein Foto, das nach dem Versand der ersten Teile per E-Mail gesendet wird.
- Handhabung und Verpackung kontrollieren für weiche Anlasszustände und fertig bearbeitete Oberflächen—kosmetische Defekte sind oft Logistikdefekte.
- Änderungsmanagement planen: wenn sich Anlasszustand, Stärke oder Finishlinie ändern, als Änderung auf Zeichnungsebene behandeln und das Aussehen erneut freigeben.
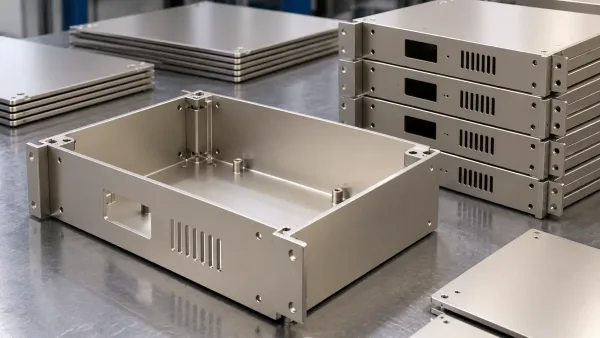
Ein Erstmustergehäuse und passende Serienpaneele mit demselben Finish und derselben Farbe.
Wenn Erstmuster bestehen und die Seriencharge abdriftet, findet die Untersuchung meist eine Abweichung in einem dieser Glieder—nicht ein mysteriöses “Aluminiumqualitäts”-Problem.
Praktische Hinweise
Wenn Sie sich vier Punkte merken:
- Der Anlasszustand steuert Umformbarkeit und Oberflächenreaktion; die Legierung steuert Chemie und grundlegende Korrosions-/Mechanikeigenschaften.
- Wählen Sie den Anlasszustand anhand der Fertigungsroute und des Finishs, nicht nach einer generischen “stärkste Güte”-Regel.
- Für lackiertes umgeformtes Blech priorisieren Sie die Umformbarkeit (oft 5052-H32)Für eloxierte Sichtteile priorisieren Sie die Finish-Konsistenz (oft 6xxx mit einem umformkompatiblen Zustand).
- Schreiben Sie Legierung, Anlasszustand, Finish und Abnahmekriterien in die Zeichnung und RFQ aufnehmen, damit das Angebot und das Erstmuster dieselbe Definition von “gut” prüfen.”
Für beste Ergebnisse beziehen Sie den Fertiger bei der RFQ ein: fragen Sie nach seinen Biegetabellen und Eloxiererfahrungen mit dem vorgeschlagenen Legierungs-Anlasszustands-Paar vor dem Design-Freeze. Eine kurze DFM-Prüfung in dieser Phase verhindert die meisten kosmetischen Ausbeuteüberraschungen später.
FAQ