Eine Halterung besteht jede Inspektion vor dem Versand — Maßprüfung, Beschichtungsdicke, Sichtprüfung, alles grün.
Drei Wochen später bricht sie am Montageband unter Lasten, die weit innerhalb ihrer Nennkapazität liegen.
Kein Dehnen, kein Verbiegen, keine Vorwarnung. Nur eine saubere, spröde Bruchfläche, die überhaupt nicht wie ein Überlastversagen aussieht.
Das ist Wasserstoffversprödung.
Sie ist eine der gefährlichsten Versagensarten bei verzinkten Stahlkomponenten, weil sie keine sichtbaren Anzeichen vor dem Bruch erzeugt, und sie kann Tage oder sogar Wochen nach der Abnahme und Montage eines Teils auftreten.
Für Ingenieure und Beschaffungsteams, die mit hochfesten Stahlteilen arbeiten — Halterungen, Clips, Strukturbauteile, nicht nur Verbindungselemente — ist das Verständnis dieses Risikos nicht optional.
Es beeinflusst Blechmaterialauswahl, Oberflächenbeschaffenheitsspezifikation, Zeichnungsanmerkungen und Lieferantenprozessanforderungen.
Was Wasserstoffversprödung tatsächlich mit Stahl macht
Wasserstoffversprödung (HE) tritt auf, wenn atomarer Wasserstoff dringt in die Kristallstruktur des Stahls ein während Prozessen wie Beizen oder Galvanisieren.
Einmal eingedrungen, wandern Wasserstoffatome zu Bereichen hoher Spannung — Korngrenzen, Einschlüsse, Gewindegründe oder die Zugseite eines gebogenen Flansches.
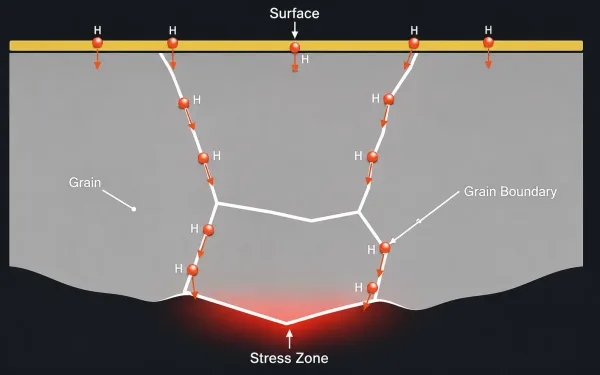
Querschnittsansicht des Stahls auf Korngrenzenebene, die veranschaulicht, wie atomarer Wasserstoff während des Galvanisierens eindringt und zu Bereichen hoher Spannung wandert, wo er sich ansammelt und die Fähigkeit des Metalls zur plastischen Verformung schwächt.
Unter Dauerlast verringert der angesammelte Wasserstoff die Fähigkeit des Metalls zur plastischen Verformung, und das Teil bricht bei Spannungsniveaus weit unterhalb seiner normalen Streckgrenze.
Das entscheidende Merkmal der Wasserstoffversprödung ist verzögertes Versagen.
Ein Teil kann stunden-, tage- oder sogar wochenlang nach der Galvanisierung strukturell intakt erscheinen, bevor es ohne Vorwarnung reißt.
Das macht sie besonders gefährlich: Konventionelle Wareneingangsprüfungen erfassen Maßabweichungen, Beschichtungsprobleme und Oberflächenschäden, aber sie erkennen keinen Wasserstoff, der bereits im Stahl sitzt.
Welche Teile sind gefährdet — Es sind nicht nur Verbindungselemente
Die meisten veröffentlichten Richtlinien zur Wasserstoffversprödung konzentrieren sich auf Verbindungselemente — Schrauben der Festigkeitsklasse 10.9 und 12.9, gehärtete Schrauben und Federclips.
Diese Teile sind tatsächlich Hochrisiko, aber dieselbe Physik gilt für jede hochfeste Stahlkomponente, die elektroplattiert wird.
Die Festigkeitsschwelle
Für hochfesten plattierten Stahl, Werkstoffprüfbericht-Verifizierung wird besonders wichtig, weil die Wasserstoffversprödungsproblematik bei etwa 150 ksi (1.034 MPa) Zugfestigkeit beginnt, oder etwa HRC 36.
Oberhalb dieses Niveaus macht die verringerte Duktilität des Stahls ihn zunehmend anfälliger für wasserstoffinduzierte Rissbildung unter anhaltender Zugspannung.
Die folgende Tabelle zeigt, wie das Risiko mit der Materialfestigkeit skaliert:
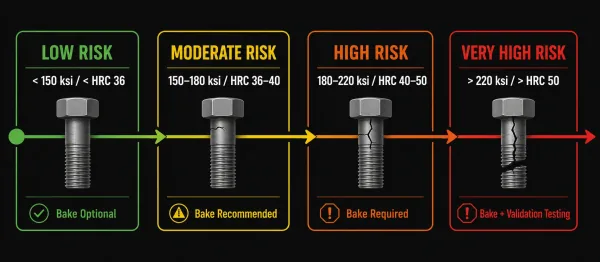
Visuelle Darstellung, die zeigt, wie das Wasserstoffversprödungsrisiko mit steigender Stahlfestigkeit eskaliert, von geringem Risiko unter 150 ksi bis zu sehr hohem Risiko über 220 ksi, mit entsprechenden Backanforderungen auf jeder Stufe.
| Zugfestigkeit | Härte | HE-Risikoniveau | Backentspannung erforderlich |
|---|---|---|---|
| Unter 150 ksi | Unter HRC 36 | Niedrig | Optional |
| 150–180 ksi | HRC 36–40 | Mäßig | Empfohlen |
| 180–220 ksi | HRC 40–50 | Hoch | Erforderlich |
| Über 220 ksi | Über HRC 50 | Sehr hoch | Erforderlich + Validierungsprüfung |
Als Referenz:, ASTM B633 schreibt ausdrücklich eine Wasserstoffversprödungs-Ausheilungswärmebehandlung für Stahlteile vor, die HRC 40 überschreiten.
Luftfahrtstandards wie AMS 2417 setzen den Schwellenwert niedriger an, bei HRC 36, was den konservativeren Ansatz für sicherheitskritische Anwendungen widerspiegelt.
Blechteile, die Beachtung verdienen
In der Blechfertigung wird das Risiko der Wasserstoffversprödung leicht übersehen, da die Diskussion üblicherweise mit Verbindungselementen beginnt und endet.
Doch mehrere Kategorien von plattierten Blechteilen können den Risikoschwellenwert überschreiten:
- Gehärtete Halterungen und Clips aus wärmebehandeltem legiertem Stahl (z. B. 4130, 4340), die in Luftfahrt- oder Verteidigungsbaugruppen eingesetzt werden
- Kaltgeformte Federclips bei denen der Umformvorgang Eigenspannungen in bereits hochfestes Material einbringt
- Gebogene Flansche an Gehäusen aus hochfestem Stahl — die Außenfläche einer Biegung steht unter Zugspannung, und diese Eigenspannung erzeugt dieselbe Art von Wasserstoffansammlungsstelle wie der Gewindegrund eines Verbindungselements
- Gestanzte Teile aus AHSS (advanced high-strength steel) zunehmend verbreitet in Automobil- und Industrieanwendungen
Der entscheidende Punkt ist, dass Biege- und Umformvorgänge zusätzliche Zug-Eigenspannungen in Bereiche einbringen, die bereits anfällig waren.
Ein flaches Blech aus 150-ksi-Stahl hat ein mäßiges Risiko. Dasselbe Blech mit einem scharfen Biegeflansch hat ein höheres Risiko an der Biegelinie, weil die Kombination aus Materialfestigkeit, Eigenspannung und absorbiertem Wasserstoff alle drei Bedingungen erzeugt, die für verzögerten Bruch erforderlich sind.
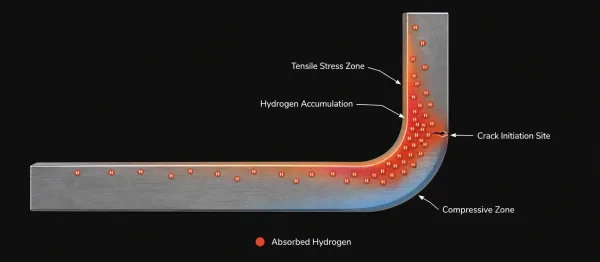
Querschnitt eines gebogenen Flansches aus hochfestem Stahl, der zeigt, wie Zug-Eigenspannung auf der äußeren Biegefläche eine Ansammlungsstelle für absorbierten Wasserstoff erzeugt und das Risiko verzögerter Rissbildung an der Biegelinie erhöht.
Wie Wasserstoff eindringt — Die Galvanisierungsprozesskette
Wasserstoff gelangt während zwei verschiedener Phasen in den Stahl des Metall-Elektroplattierungsprozesses, die beide atomaren Wasserstoff an der Bauteiloberfläche erzeugen.
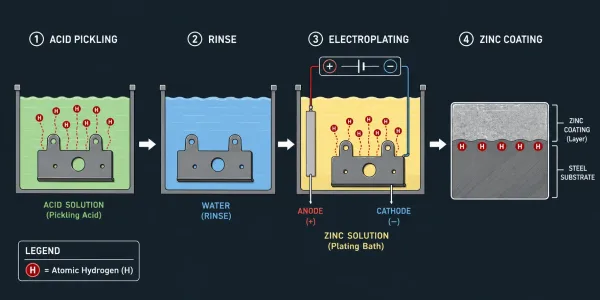
Vereinfachtes Prozessflussdiagramm, das das saure Beizen und das Galvanisieren als die beiden Stufen zeigt, in denen atomarer Wasserstoff an der Stahloberfläche erzeugt und in das Substrat absorbiert wird.
Saures Beizen und Reinigen ist die erste Phase.
Vor dem Plattieren muss die Stahloberfläche von Oxiden, Zunder und Verunreinigungen befreit werden — typischerweise mit Salz- oder Schwefelsäure.
Diese Säuren lösen Oberflächenschichten ab, greifen aber auch das Grundmetall an und erzeugen atomaren Wasserstoff an der Metalloberfläche.
Bei hochfesten Stählen, kann allein dieser Vorbehandlungsschritt genügend Wasserstoff einbringen, um eine Versprödung zu verursachen.
Die Elektroplattierungsreaktion ist die zweite Phase.
Während Zink (oder ein anderes Metall) sich auf der Kathode — dem Stahlteil — abscheidet, werden Wasserstoffionen im Elektrolyten gleichzeitig an derselben Oberfläche zu atomarem Wasserstoff reduziert.
Saure Zinkbadsysteme, die gebräuchlichste kommerzielle Zinkgalvanisierungschemie, erzeugen mehr Wasserstoffabsorption als alkalische Zinksysteme, obwohl beide bei hochfesten Substraten Beachtung erfordern.
Die Zinkbeschichtung selbst verschlimmert das Problem.
Einmal abgeschieden, wirkt sie als Barriere, die die nach außen gerichtete Diffusion von eingeschlossenem Wasserstoff aus dem Stahl verlangsamt.
Deshalb sofortiges Backen nach dem Galvanisieren ist unerlässlich — es muss geschehen, bevor die Beschichtung die Diffusionswege vollständig versiegelt.
Backen — Die Standardverteidigung, mit Grenzen
Das Backen nach dem Galvanisieren — manchmal als Wasserstoffversprödungsrelief oder Entsprödung bezeichnet — ist die am weitesten verbreitete Methode, um absorbierten Wasserstoff aus dem Stahl auszutreiben, bevor er Schaden verursachen kann.
Backparameter
Der Standard-Backzyklus für die meisten verzinkten Stahlteile liegt innerhalb dieser Bereiche:
| Parameter | Typischer Bereich | Wichtige Normen |
|---|---|---|
| Temperatur | 190–230 °C (375–450 °F) | ASTM B850, ISO 9587 |
| Dauer | 4–24 Stunden (abhängig von Teilefestigkeit, Beschichtungstyp und -dicke) | ASTM B633, ISO 4042 |
| Zeitpunkt | Beginn innerhalb von 1–4 Stunden nach Abschluss des Galvanisierens | ASTM B633, SAE AMS 2759 |
Höherfeste Teile und dickere Beschichtungen erfordern im Allgemeinen längere Backzeiten.
Für extrem kritische Anwendungen — Luftfahrtverbindungselemente, Sicherheitshardware — kann das Backen auf 24 oder sogar 48 Stunden, verlängert werden, mit Validierungstests gemäß ASTM F519.
Der Zeitpunkt ist alles
Das Fenster zwischen Abschluss des Galvanisierens und Ofeneintritt ist die kritischste Variable im gesamten Entsprödungsprozess.
Wenn ein galvanisiertes Teil zu lange bei Raumtemperatur liegt, wandern Wasserstoffatome weiter tiefer in den Stahl, konzentrieren sich an Korngrenzen und Spannungskonzentratoren.
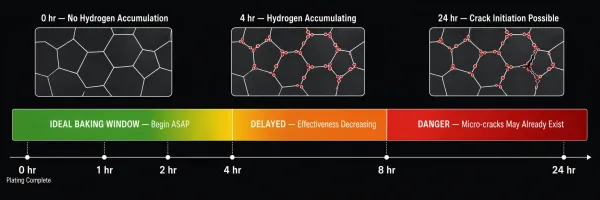
Eine Zeitachse, die veranschaulicht, warum das Backen innerhalb von 1–4 Stunden nach Abschluss des Galvanisierens beginnen muss. Wasserstoff wandert mit der Zeit weiter tiefer in den Stahl, und sobald Mikrorisse entstehen, wird der Schaden dauerhaft.
Sobald Mikrorisse an diesen Stellen entstehen, kann das Backen sie nicht rückgängig machen — der Schaden ist dauerhaft.
ASTM B633 erfordert, dass das Backen “so bald wie praktikabel” nach dem Galvanisieren beginnt.
Die meisten Industrienormen spezifizieren 1 bis 4 Stunden als maximal akzeptable Verzögerung.
Für hochfeste Teile über HRC 40 ist das engere Ende dieses Fensters — innerhalb von 1–2 Stunden — die sicherere Praxis.
Was das Backen nicht beheben kann
Das Backen ist wirksam bei der Risikominderung, aber es ist keine Garantie.
Mehrere Bedingungen schränken ihre Wirksamkeit ein:
- Verzögerte Ofeneinfahrt — wenn das Teil bereits mehrere Stunden bei Raumtemperatur lag, kann Wasserstoff bereits irreversible mikrostrukturelle Schäden verursacht haben
- Sehr hohe Festigkeitsniveaus — Teile über 220 ksi können auch nach Standard-Backzyklen ein Restrisiko aufweisen
- Dichte Beschichtungen — dicke oder porenarme Beschichtungen können den Wasserstoffaustritt blockieren, was längere Backzeiten oder alternative Ansätze erfordert
- Geometrische Spannungskonzentratoren — scharfe Biegeradien, tiefe Kerben und Gewindegründe können Wasserstoff in lokalisierten Zonen einschließen, die durch Backen nicht vollständig erreicht werden können
Aus diesen Gründen ist das Backen am besten als Risikominderung, nicht Risikoeliminierung zu verstehen.
Der zuverlässigste Ansatz kombiniert das Backen mit Materialauswahl, Prozesskontrolle und — wo möglich — nicht-elektrolytischen Beschichtungsalternativen.
Nicht-elektrolytische Alternativen, die das Risiko an der Quelle eliminieren
Die wirksamste Methode zur Vermeidung von Wasserstoffversprödung ist, die Einbringung von Wasserstoff von vornherein zu vermeiden.
Mehrere nicht-elektrolytische Beschichtungstechnologien bieten Korrosionsschutz ohne die elektrochemischen Reaktionen, die atomaren Wasserstoff erzeugen.
Zinklamellenbeschichtungen (vermarktet als Dacromet, Geomet, Delta-Protekt und ähnliche Systeme) werden mechanisch aufgebracht — Zink- und Aluminiumflocken werden mit einem anorganischen Bindemittel an die Teiloberfläche gebunden und dann bei moderaten Temperaturen ausgehärtet.
Da es keine Elektrolyse gibt, wird während der Anwendung kein Wasserstoff erzeugt.
Diese Beschichtungen bieten zudem eine hervorragende Korrosionsbeständigkeit, die oft 720–1.000 Stunden im neutralen Salzsprühtest gemäß ASTM B117 übertrifft.
Mechanische Verzinkung verwendet ein Taumelverfahren, bei dem Zinkpulver unter Verwendung von Glasperlen als Kugelstrahlmedium kalt auf die Teiloberfläche aufgeschweißt wird.
Wie Zinklamellenbeschichtungen ist es ein nicht-elektrolytisches Verfahren, das die Einbringung von Wasserstoff vollständig eliminiert.
Beide Alternativen haben Einschränkungen — Zinklamellenbeschichtungen sind dicker als elektrolytisch abgeschiedenes Zink (typischerweise 6–10 μm vs. 5–8 μm), was den Gewindesitz bei Verbindungselementen beeinträchtigen kann, und mechanisches Plattieren erreicht möglicherweise nicht die gleiche Oberflächenhelligkeit.
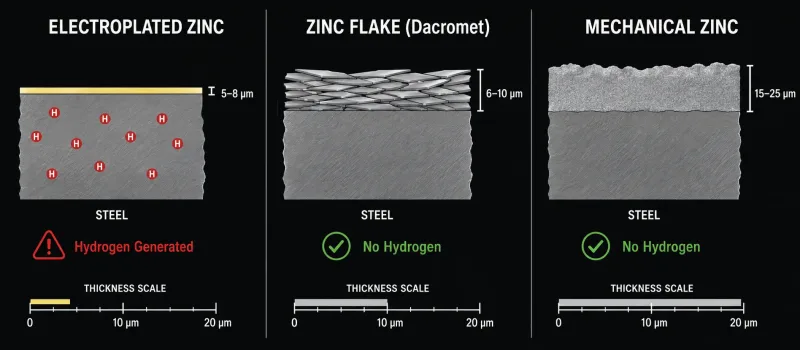
Direkter Querschnittsvergleich von drei Beschichtungstypen — elektrolytisch abgeschiedenes Zink, Zinklamelle (Dacromet) und mechanisches Zink — mit strukturellen Unterschieden, typischer Dicke und ob während der Anwendung Wasserstoff eingebracht wird.
Aber für hochfeste Teile, bei denen das Risiko der Wasserstoffversprödung die kosmetischen Anforderungen überwiegt, sind diese Verfahren die bevorzugte Lösung der Industrie.
Was auf Ihren Zeichnungen spezifiziert werden muss
Die Lücke zwischen dem Wissen, dass Wasserstoffversprödung existiert, und ihrer tatsächlichen Vermeidung in der Produktion wird überbrückt durch das, was auf der technischen Zeichnung erscheint — oder nicht erscheint.
Viele Wasserstoffversprödungsausfälle lassen sich nicht auf die Nachlässigkeit eines Galvaniseurs zurückführen, sondern auf eine Zeichnung, die einen Beschichtungsstandard spezifizierte, ohne Backen, Materialzustand oder Validierungsanforderungen zu erwähnen.
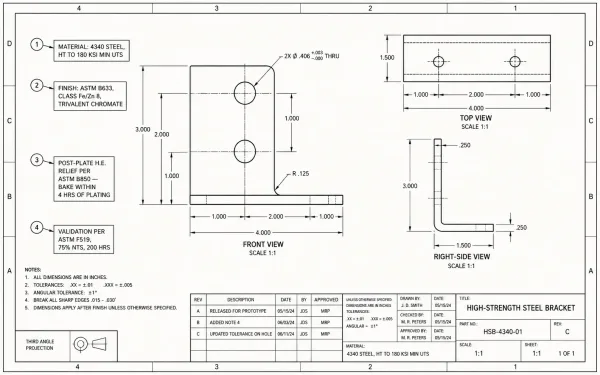
Ein Beispiel einer technischen Zeichnung einer Stahlhalterung mit ordnungsgemäßen Anmerkungen für Materialangabe, Plattierungsspezifikation, Anforderung zur Wasserstoffversprödungs-Reliefbehandlung und Validierungstest-Referenz.
Vollständig Anforderungen an die Blechoberfläche für ein plattiertes hochfestes Stahlteil sollte umfassen:
- Materialangabe — Legierung, Anlasszustand und Wärmebehandlungszustand (z. B. “4340 Stahl, wärmebehandelt auf 180 ksi min. UTS”)
- Oberflächenbeschaffenheitsstandard — mit Klasse, Dicke und Passivierungsart (z. B. “ASTM B633, Klasse Fe/Zn 8, trivalentes Chromat”)
- Anforderung zur Wasserstoffversprödungs-Reliefbehandlung — der Backstandard und Zeitpunkt (z. B. “Wasserstoffversprödungs-Reliefbehandlung nach dem Plattieren gemäß ASTM B850. Backen innerhalb von 4 Stunden nach dem Plattieren beginnen.”)
- Validierungsmethode — wo das Risiko es rechtfertigt (z. B. “Gemäß ASTM F519, Dauerlasttest bei 75% der gekerbten Zugfestigkeit für 200 Stunden”)
Ohne diese Anmerkungen kann ein Plattierungszulieferer seinem Standardprozess folgen, der — bei vielen Betrieben — das Backen nicht einschließt, sofern es nicht ausdrücklich angefordert wird.
Die Kosten für die Spezifizierung des Backens auf der Zeichnung sind eine einzelne Textzeile.
Die Kosten, wenn sie nicht spezifiziert wird, können sein ein Feldausfall ohne Vorwarnung.
Wohin die Wasserstoffversprödungsprävention steuert
Die Galvanikbranche bewegt sich hin zu wasserstoffärmeren Prozesschemikalien — alkalische Zink-Nickel-Legierungen beispielsweise erzeugen eine deutlich geringere Wasserstoffaufnahme als traditionelle saure Zinkbäder und bieten gleichzeitig überlegenen Korrosionsschutz.
Diese Verfahren werden zunehmend in Automobil- und Industrieanwendungen eingesetzt, wo hochfeste Substrate immer häufiger vorkommen.
Gleichzeitig expandieren nicht-elektrolytische Beschichtungen wie Zinklamellen und mechanisches Plattieren über ihren traditionellen Schwerpunkt bei Verbindungselementen hinaus in Halterungen, Strukturbauteile und andere geformte Blechteile.
Da die Verwendung von AHSS branchenweit zunimmt, wird die Nachfrage nach wasserstoffsicheren Oberflächenlösungen nur weiter steigen.
Für Ingenieure und Einkäufer ist die praktische Konsequenz eindeutig:
Die Vermeidung von Wasserstoffversprödung beginnt in der Zeichnungsphase, nicht im Galvanikbad.
Die Spezifikation des richtigen Materials, der richtigen Blechbearbeitungsprozess, und der richtigen Nachbehandlungsanforderungen — in klarer, eindeutiger Sprache — ist der einzige wirksamste Schritt, den Sie unternehmen können, um einen Ausfall zu verhindern, den keine Inspektion vor seinem Eintreten erkennen wird.