IWenn Ihr Bauteil Biegen, Ziehen, Stanzen oder Rollformenerfordert – und nicht in einer maritimen Umgebung bestehen muss oder schwere strukturelle Lasten tragen muss –ist 3003-Aluminium in der Regel die richtige Legierung.
Es lässt sich leichter umformen als 5052 oder 6061, kostet auf den meisten Blechmärkten weniger und ist bei nahezu jedem Aluminiumlieferanten weltweit erhältlich.
Jedoch, 3003 ist keine universelle Lösung. Es hat reale Grenzen bei Festigkeit, Korrosionsbeständigkeit und Oberflächenerscheinung nach dem Umformen. Ein erfolgreicher Produktionslauf hängt oft von zwei Entscheidungen ab:
- Die richtige Härte wählen
- Innerhalb der tatsächlichen Umformgrenzen der Legierung konstruieren, statt mit idealisierten Datenblattwerten
Dieser Artikel erklärt, wann 3003 sinnvoll ist, wie die richtige Härte ausgewählt wird, welche praktischen Umformgrenzen gelten und wann auf 5052 umgestellt werden sollte.
Wann 3003-Aluminium für Umformteile sinnvoll ist
Der 3003 Aluminium-Mangan-Legierung ist nicht aushärtbar. Ihr primäres Legierungselement – 1,0–1,5% Mangan – verleiht ihr etwa 20% höhere Festigkeit als kommerziell reines 1100-Aluminium bei gleichbleibend ausgezeichneter Duktilität und Korrosionsbeständigkeit.
Da 3003 nicht wärmebehandelbar ist, wird seine Festigkeit durch Kaltverfestigung und Härtebezeichnung.
gesteuert. Die Legierung bietet ein praktisches Gleichgewicht für umgeformte Blechkomponenten. Sie ist:
- Fester als Legierungen der 1xxx-Serie
- Leichter umformbar als Legierungen der 5xxx- oder 6xxx-Serie
- Schweißbar mit MIG- und TIG-Verfahren
- Beständig gegen atmosphärische Korrosion in Innen-, Außen- und leicht chemischen Umgebungen
Diese Eigenschaften machen sie zu einem Standardmaterial für:
- HVAC-Gehäuse und Kanalsysteme
- Elektrische Gehäuse
- Dekorative Paneele
- Lebensmittelverarbeitungsanlagen
- Chemische Tanks
- Leichte strukturelle Abdeckungen
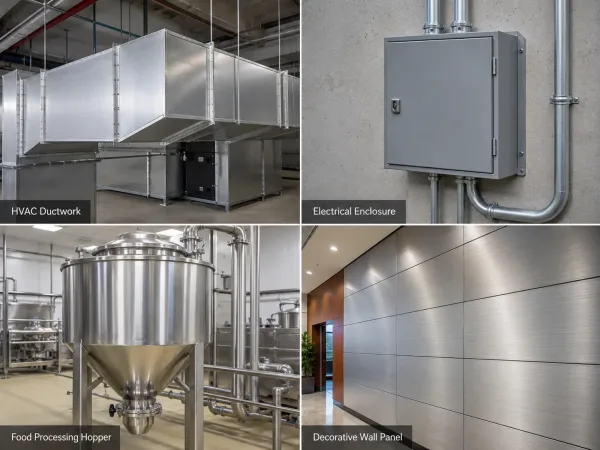
Vier typische Anwendungen für 3003-Aluminium: rechteckige HVAC-Kanäle, ein pulverbeschichtetes elektrisches Gehäuse, ein Aluminium-Fülltrichter für die Lebensmittelverarbeitung und eine eloxierte dekorative Wandverkleidung.
3003 ist weniger geeignet für Küsten-, Meeres- oder Salzsprühumgebungen und Teile, die eine erhebliche strukturelle Tragfähigkeit erfordern. Für diese Anwendungen, ist 5052 in der Regel die bessere Wahl.
Für Umformteile, die unter allgemeinen atmosphärischen Bedingungen eingesetzt werden, bietet 3003 jedoch eine effektive Kombination aus Umformbarkeit, Kosten und Verfügbarkeit.
Die richtige Härte wählen: O, H14 oder H18
Die Härteauswahl ist die wichtigste Entscheidung bei der Spezifikation von 3003 für Umformteile.
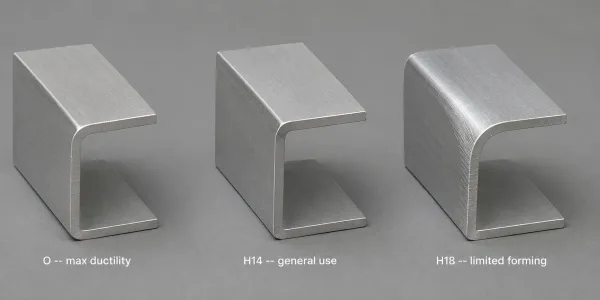
Drei 3003-Aluminiumstücke, nebeneinander um 90° gebogen: Härte O erreicht den engsten Radius mit gleichmäßiger Verformung; H14 zeigt einen mittleren Radius mit scharfer Biegelinie; H18 erfordert den größten Radius und zeigt Spannungsaufhellung an der Biegung.
Die Härte bestimmt:
- Wie leicht sich das Material biegen lässt
- Wie stark es nach dem Umformen zurückfedert
- Wie viel Last das fertige Teil tragen kann
3003-O Härte
Der O-Zustand, oder vollständig geglühter Zustand, bietet maximale Duktilität.
Es ist geeignet für:
- Enge Biegungen
- Tiefziehen
- Drückoperationen
Eine Halterung mit einem Biegeradius von 0,5t oder eine gezogene Wanne mit einem Ziehverhältnis über 1,8 benötigt O-Zustand-Material, um das Rissrisiko zu verringern.
Der Kompromiss ist eine niedrigere Streckgrenze von 35–55 MPa und geringere Einbeulbeständigkeit im fertigen Teil.
3003-H14-Zustand
Der H14-Zustand ist kaltverfestigt auf einen halbharten Zustand und ist der kommerzielle Standard für die meisten umgeformten Blechteile.
Er balanciert mäßige Umformbarkeit mit ausreichender Streckgrenze—115–150 MPa—um Einbeulen zu widerstehen und die Maßstabilität zu erhalten.
Wenn ein Teil Biegeradien von 1,5t oder größer aufweist und kein Tiefziehen erfordert, ist H14 normalerweise die kosteneffektivste und am weitesten verbreitete Option.
3003-H18-Zustand
Der H18-Zustand, oder vollständig harter Zustand, ist nur für flache oder schwach umgeformte Komponenten geeignet, bei denen Festigkeit und Steifigkeit wichtiger sind als Duktilität.
H18-Teile erfordern:
- Großzügige Biegeradien von 2t–4t
- Minimale Verformung
- Keine engen Biegungen
Der Versuch, enge Biegungen in H18-Blech durchzuführen, ist ein zuverlässiger Weg, Ausschuss zu produzieren.
| Härtezustand | Zugfestigkeit | Streckgrenze | Dehnung | Am besten geeignet für |
|---|---|---|---|---|
| O | 95–130 MPa | 35–55 MPa | 25–35% | Tiefziehen, Drücken, enge Biegungen |
| H12 | 120–160 MPa | 85–125 MPa | 8–15% | Mäßige Umformung mit verbesserter Steifigkeit |
| H14 | 140–180 MPa | 115–150 MPa | 3–10% | Allgemeines Blech, Panele, Tanks |
| H16 | 160–200 MPa | 140–170 MPa | 2–6% | Höherfestes Blech, begrenzte Umformung |
| H18 | 185–220 MPa | ≥165 MPa | 1–4% | Flache Komponenten, steife Panele |
Wenn ein Teil während der Umformung reißt und bereits am minimal akzeptablen Biegeradius ist, Zuerst die Wärmebehandlung ändern – nicht die Werkzeuge oder das Schmiermittel.
Herabstufung von H14 auf O-Zustand beseitigt die meisten Rissprobleme in 3003-Teilen.
Umformgrenzen: Biegeradien und Ziehverhältnisse
Legierungsdatenblätter listen typische mechanische Eigenschaften auf und können minimale Biegeradien enthalten. Diese Werte sind für die Ersteinschätzung nützlich, basieren jedoch in der Regel auf Laborbedingungen:
- Langsame Biegegeschwindigkeiten
- Polierte Werkzeuge
- Optimale Kornorientierung
Die reale Produktion bringt Variablen mit sich, die Datenblätter nicht abdecken.
Die folgenden praktischen Mindestbiegeradien gehen von Folgendem aus:
- Eine 90°-Biegung
- Biegen senkrecht zur Walzrichtung
- Standard-V-Gesenk-Pressbremswerkzeuge
- Blechdicken zwischen 0,5 und 3,0 mm
- Ungefähr 0,020–0,125 in.
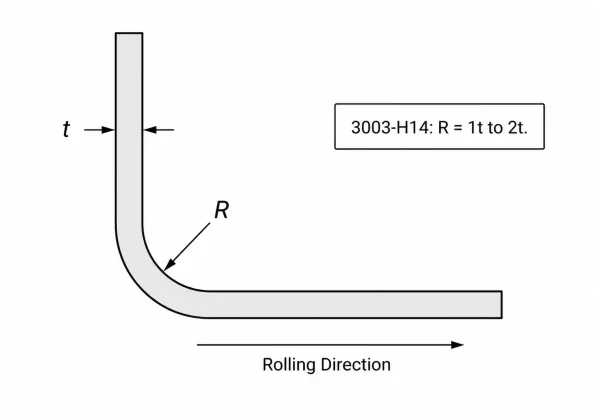
Querschnitt einer 90°-Biegung in Aluminiumblech mit Kennzeichnung des Verhältnisses zwischen Blechdicke (t) und innerem Biegeradius (R), mit praktischem H14-Bereich R = 1t–2t und angegebener Walzrichtung.
| Härtezustand | Mindestbiegeradius für eine 90°-Biegung |
|---|---|
| O | 0,5t–1t |
| H12 | 1t–1,5t |
| H14 | 1t–2t |
| H16 | 2t–3t |
| H18 | 3t–4t |
Die Biegerichtung ist entscheidend
Biegen parallel zur Walzrichtung erhöht das Rissrisiko.
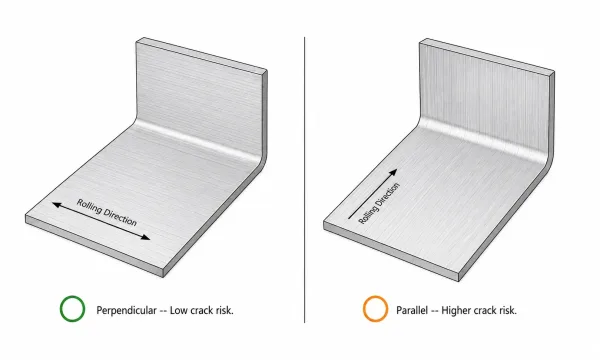
Zwei Biegeorientierungen im Vergleich: Biegen senkrecht zur Walzrichtung birgt ein geringes Rissrisiko; Biegen parallel zur Walzrichtung erhöht die Risswahrscheinlichkeit erheblich.
Wenn ein Teil Biegungen in mehreren Orientierungen aufweist, geben Sie die kritische Biegerichtung in der 2D-Zeichnung an. Andernfalls muss der Mindestradius für Biegungen entlang der Kornrichtung möglicherweise erhöht werden.
Dünne und dicke Bleche verhalten sich unterschiedlich
Blech unter 0,8 mm, oder etwa 22 Gauge, federt aggressiver zurück und ist schwieriger innerhalb enger Winkeltoleranzen zu halten.
Blech über 3,0 mm erfordert deutlich mehr Pressbremsentonnenage, und die Biegezone kann stärkere Oberflächenverformungen aufweisen.
Tiefziehen hat separate Grenzen
Das Grenzziehverhältnis, oder LDR, für 3003-O beträgt ungefähr 2.0–2.2.
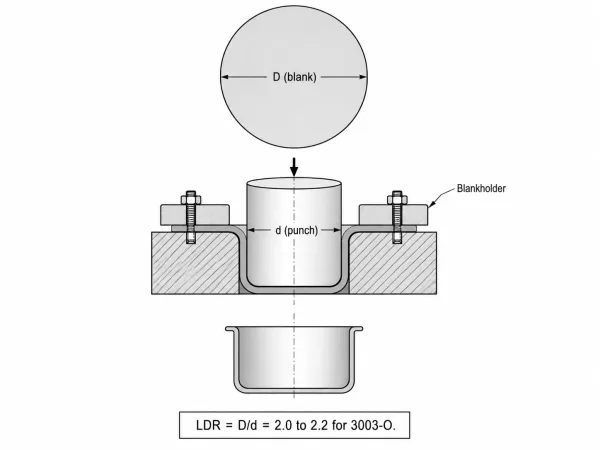
Querschnitt eines Tiefziehvorgangs mit Darstellung des Verhältnisses zwischen Zuschnittdurchmesser (D) und Stempeldurchmesser (d). Für 3003-O beträgt das Grenzziehverhältnis LDR ≈ 2,0–2,2, was bedeutet, dass der Zuschnitt etwa doppelt so groß wie der Stempeldurchmesser sein kann, bevor ein Reißen auftritt.
Dies bedeutet, dass der Zuschnittdurchmesser etwa doppelt so groß wie der Stempeldurchmesser sein kann, bevor das Material reißt.
Komplexe Formen können Folgendes erfordern:
- Mehrere Ziehstufen
- Zwischenglühen zwischen den Stufen
Datenblätter bieten einen Ausgangspunkt. Produktionsversuche liefern die tatsächliche Antwort.
Wenn ein Design nahe an der Umformgrenze des gewählten Zustands liegt, planen Sie einen Erstmusterlauf, bevor Sie sich auf die Serienproduktion festlegen.
Häufige Umformfehler und deren Vermeidung
Drei Umformfehler treten regelmäßig in 3003-Aluminiumteilen auf. Das Verständnis ihrer Ursachen hilft, Ausschuss und Nacharbeit zu reduzieren.
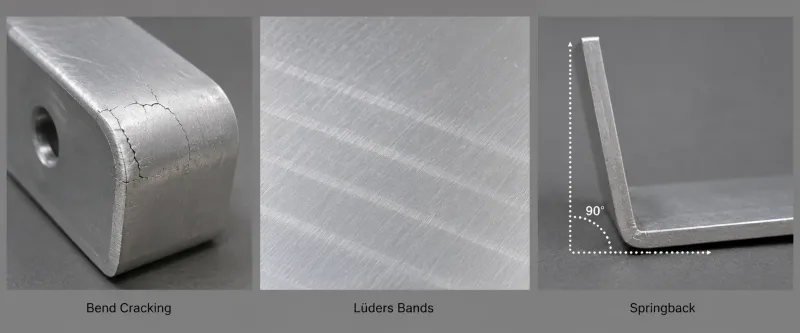
Drei häufige Umformfehler bei 3003-Aluminium: Biegerisse (Risse entlang der äußeren Biegefläche), Lüders-Bänder (schwache parallele Linien auf geglühtem Blech) und Rückfederung (Winkelabweichung von der beabsichtigten 90°-Biegung).
Biegerisse
Biegerisse tritt auf, wenn die Dehnung an der äußeren Biegefläche die Dehnungskapazität des Materials übersteigt.
Häufige Ursachen sind:
- Eine zu harte Ausführung für den Biegeradius
- Ein zu enger Biegeradius für die Blechdicke
- Biegen parallel zur Walzrichtung
Die Vorbeugung beginnt mit der Auswahl der Ausführung.
Für enge Radien verwenden Sie O-Zustand. Wenn H14 oder eine härtere Ausführung erforderlich ist, vergrößern Sie den Biegeradius oder fügen Sie eine Entlastungskerbe an der Biegelinie hinzu.
Lüders-Bänder
Lüders-Bänder, auch Streckgrenzenlinien genannt, erscheinen als sichtbare parallele Linien auf geglühtem oder leicht bearbeitetem 3003-Blech.
Sie resultieren aus einem Streckgrenzenphänomen in niedrigmagnesiumhaltigen Aluminiumlegierungen und sind kosmetischer而非 struktureller Natur.
Die Standard-Präventionsmethode besteht darin, Material zu spezifizieren, das durch 1–2% vor der Umformung nachgewalzt wurde, was die Streckgrenze eliminiert.
Für sichtbare Teile kann die Bestellung einer H2x-Serie-Ausführung, wie H22 oder H24, anstelle von O-Ausführung das Problem verhindern. H2x-Ausführungen sind kaltverfestigt und teilweise geglüht, wodurch das Streckgrenzenverhalten beseitigt wird.
Rückfederung
Rückfederung ist kein Defekt. Sie ist eine physikalische Eigenschaft von Aluminium.
Nach dem Biegen kehrt 3003-Blech teilweise in seine ursprüngliche Form zurück.
Die Rückfederung hängt ab von:
- Härtezustand
- Dicke
- Biegeradius
- Matrizenöffnung
Härtere Ausführungen federn stärker zurück, und dünnere Bleche zeigen ebenfalls mehr Rückfederung.
Die Standard-Kompensationsmethode besteht darin, um den erwarteten Rückfederungswinkel überzubiegen—typischerweise 1–3° für eine 90°-Biegung in H14-Material, mit mehr Kompensation für O-Ausführung oder enge Radien.
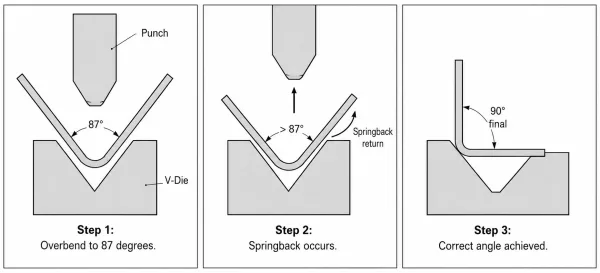
Dreistufige Rückfederungskompensation: Der Stempel überbiegt das Blech auf 87°, das Material federt beim Loslassen zurück, und der endgültige Ruhewinkel stellt sich auf die Zielvorgabe von 90° ein.
Für kritische Winkel toleranzen, Luftbiegen mit CNC-Winkelkorrektur ist zuverlässiger als Bodenbiegen.
3003 vs. 5052 für Umformteile
3003 und 5052 sind beide nicht wärmebehandelbare Aluminiumlegierungen , die häufig in der Blechfertigung verwendet werden.
Die Entscheidung dreht sich nicht darum, welche Legierung universell besser ist. Sie hängt von der Eigenschaft ab, die das Teil tatsächlich benötigt.
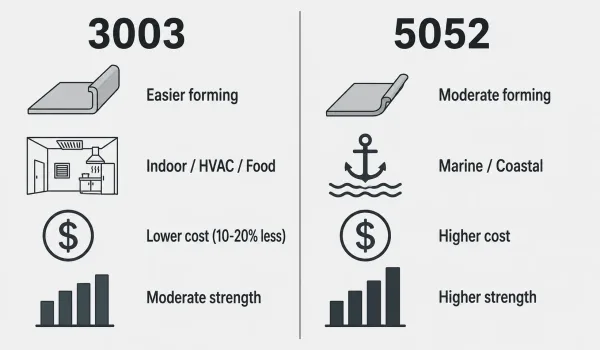
Wichtiger Eigenschaftsvergleich zwischen 3003 und 5052: 3003 zeichnet sich durch Umformbarkeit, Kosten und Eignung für den Innenbereich aus; 5052 bietet höhere Festigkeit, bessere Meereskorrosionsbeständigkeit und verbesserte Ermüdungsleistung.
3003 bietet:
- Einfachere Umformung
- Niedrigere Kosten in den meisten Märkten
- Eine größere Auswahl an Stärken und Ausführungen
5052 bietet:
- Höhere Festigkeit
- Bessere Salzsprüh- und Meereskorrosionsbeständigkeit
- Bessere Ermüdungsleistung
Für Teile, die im Innenbereich, in HVAC-Systemen, Lebensmittelgeräten oder nicht-küstennahen Außenumgebungen verwendet werden, ist 3003 normalerweise die praktischere Wahl.
Für Teile, die Salzwasser, Salzsprühnebel oder anhaltender zyklischer Belastung ausgesetzt sind, ist 5052 normalerweise die zusätzlichen Kosten wert.
| Entscheidungsfaktor | 3003 wählen | 5052 wählen |
|---|---|---|
| Umformkomplexität | Enge Biegungen, tiefe Ziehungen, Drücken | Moderate Biegungen, einfache Formen |
| Umgebung | Innenbereich, HVAC, Lebensmittel, atmosphärisch | Marine, Küste, Salzsprühnebel |
| Festigkeitsanforderung | Niedrig bis moderat | Moderat bis hoch |
| Kostenempfindlichkeit | Hoch—3003 ist typischerweise 10–20% weniger | Budget erlaubt ein Upgrade |
| Verfügbarkeit | Ausgezeichnet und breit verfügbar | Gut, aber mit weniger Zustands- und Dickenoptionen |
Ein wichtiges Detail ist, dass 5052-H32 hat in vielen Anwendungen vergleichbare Umformeigenschaften wie 3003-H14.
Wenn ein Teil in 3003-H14 grenzwertig ist—mit leicht übermäßiger Rückfederung oder Rissbildung an der Biegung—bietet ein Upgrade auf 5052-H32 höhere Festigkeit und Korrosionsbeständigkeit ohne wesentliche Umformeinbußen.
Die zusätzlichen Kosten sind in der Regel nur gerechtfertigt, wenn sie durch die Umgebung oder strukturelle Anforderungen bedingt sind.
Tipps zu Konstruktion und Spezifikation
Die häufigste Ursache für Produktionsprobleme bei umgeformten 3003-Teilen ist nicht das Material selbst. Es ist wie das Material in der Zeichnung spezifiziert wird.
Eine Zeichnung, die nur “Aluminium” oder “3003” ohne Zustand angibt, lässt den Lieferanten raten.
- Ein O-Zustand-Teil, das fälschlicherweise als H14 spezifiziert wurde, kann während der Umformung reißen.
- Ein H14-Teil, das ohne Zustand spezifiziert wurde, kann im O-Zustand ankommen und bei der Handhabung Dellen bekommen.
Eine vollständige Blech-Werkstoffspezifikation für 3003-Aluminium umfasst vier Elemente:
- Legierung
- Härtezustand
- Dicke
- Geltende Norm
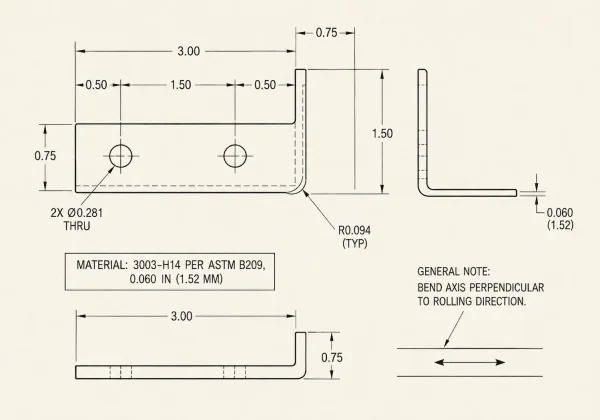
Ein Auszug aus einer technischen Zeichnung, der das korrekte Materialangabeformat demonstriert: “MATERIAL: 3003-H14 PER ASTM B209, 0.060 IN (1.52 MM)”, mit einer Anmerkung, die die Biegeachse senkrecht zur Walzrichtung angibt.
Zum Beispiel:
3003-H14 gemäß ASTM B209, 0,060 in. (1,52 mm)
Dies teilt dem Lieferanten genau mit, was zu beschaffen ist, und gibt dem Qualitätsteam eine klare Grundlage für die Wareneingangsprüfung.
Dickentoleranz ist wichtig
Standard-Handelstoleranz für die meisten Aluminiumblechdicken ist ±0,005 in. (±0,13 mm).
Wenn das Teil mit einer Dichtung, Leiterplatte oder einer anderen umgeformten Komponente zusammenpasst, kann eine engere Toleranz erforderlich sein.
Spezifizieren Sie diese in der Zeichnung, anstatt davon auszugehen, dass der Lieferant die erwartete Toleranz verwendet.
Biegeorientierung spezifizieren
Die Biegeorientierung relativ zur Walzrichtung ist wichtig für Teile mit:
- Kritischen Sichtflächen
- Engen Biegeradien
Wenn die Biegerichtung nicht spezifiziert ist, kann der Lieferant das Blech auf Materialausbeute statt auf Walzrichtungsanforderungen ausrichten.
Eine Zeichnungsanmerkung wie “Biegeachse senkrecht zur Walzrichtung” beseitigt diese Unklarheit.