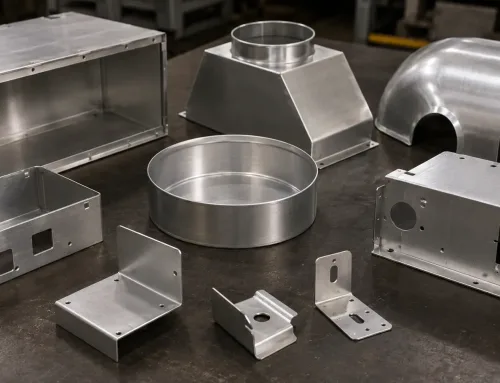
MMedizinische Blechbauteile stehen vor einer besonderen Herausforderung: Sie müssen wiederholter Exposition gegenüber aggressiven Reinigungsmitteln standhalten, ohne zu degradieren. Ein Edelstahlgehäuse, das nach sechs Monaten Krankenhausreinigung korrodiert, ist nicht nur ein Qualitätsmangel – es ist ein Compliance-Risiko und ein Patientensicherheitsproblem. Dieser Leitfaden erklärt, wie Blechbauteile spezifiziert, gefertigt und validiert werden, die ihre Chemikalienbeständigkeit über ihre gesamte Nutzungsdauer aufrechterhalten.
Die verborgene Komplexität der Reinigung medizinischer Blechbauteile
Die Reinigung eines Blechbauteils klingt einfach. In medizinischen Anwendungen ist sie alles andere als das.
Krankenhaus- und Laborumgebungen erfordern Reinigungsprotokolle, die weit aggressiver sind als in allgemeinen industriellen Umgebungen. Bauteile sind konzentrierten Desinfektionsmitteln, enzymatischen Reinigungsmitteln und Hochtemperatur-Autoklavzyklen ausgesetzt – oft mehrmals täglich. Die Reinigungsmittel, die Patienten schützen, können ungeschützte Metalloberflächen schnell degradieren.
Die Konsequenzen eines Fehlers sind nicht abstrakt. Lochkorrosion an einer chirurgischen Instrumentenablage kann Bakterien beherbergen. Oberflächendegradation an einem Diagnosegerätegehäuse kann die elektromagnetische Abschirmung beeinträchtigen. Spannungsrisskorrosion an einer Befestigungshalterung kann zu strukturellem Versagen führen. Jeder dieser Fehler lässt sich auf eine Diskrepanz zwischen der Reinigungsumgebung und der Material- oder Oberflächenspezifikation zurückführen.
Was dies für Ingenieure und Einkäufer besonders herausfordernd macht, ist, dass die chemische Beständigkeit gegenüber Reinigungsmitteln keine einzelne Eigenschaft ist, die man in einer Zeichnung spezifizieren kann. Sie ist ein Systemergebnis, das bestimmt wird durch Materialauswahl, Oberflächenbehandlung, Fertigungsprozess und Reinigungsprotokoll. Ändern Sie eine Variable, und das Ergebnis verschiebt sich.
Gängige Reinigungsmittel und ihre chemische Wirkung
Medizinische Umgebungen verwenden vier Hauptkategorien von Reinigungsmitteln, jede mit unterschiedlichen chemischen Mechanismen und Korrosionsauswirkungen.
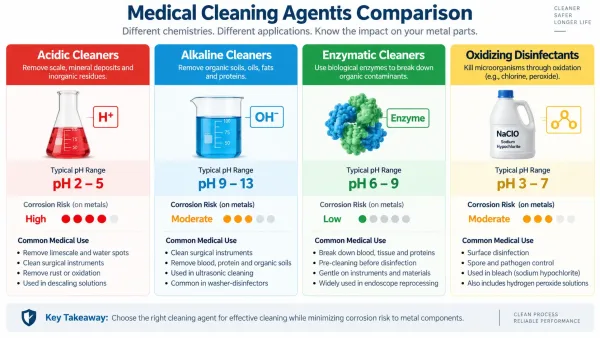
Ein visueller Vergleich von vier Reinigungsmittelkategorien in medizinischen Umgebungen mit ihren pH-Bereichen und Korrosionsrisiken für Edelstahl.
Saure Reiniger (Zitronensäure, Essigsäure, Phosphorsäure) lösen Mineralablagerungen auf und entfernen Oxidation. Sie sind wirksam, können aber Chromoxidschichten auf Edelstahl angreifen, insbesondere bei Konzentrationen über 10% oder Temperaturen über 60°C.
Alkalische Reiniger (Natriumhydroxid, quaternäre Ammoniumverbindungen) zersetzen organische Verschmutzungen wie Öle und Proteine. Sie sind im Allgemeinen weniger korrosiv für Edelstahl als saure Mittel, können jedoch Lochkorrosion in engen Bereichen verursachen, wo sich die Lösung während der Verdunstung konzentriert.
Enzymatische Reiniger (Protease, Lipase, Amylase) verwenden biologische Katalysatoren, um proteinbasierte Verschmutzungen abzubauen. Forschungsergebnisse zeigen, dass diese die am wenigsten aggressive Kategorie für Edelstahl sind. Eine Studie aus dem Jahr 2022 über chirurgische Instrumente aus AISI 304 ergab, dass enzymatische Reinigungsmittel die niedrigsten Korrosionsraten aller getesteten Reinigungsmedien erzeugten.
Oxidierende Desinfektionsmittel (Natriumhypochlorit, Wasserstoffperoxid, Peressigsäure) töten Mikroorganismen durch Oxidation ab. Sie sind hochwirksam, bergen jedoch das größte Korrosionsrisiko. Natriumhypochlorit kann bei den für die Oberflächendesinfektion verwendeten Konzentrationen (500–5000 ppm freies Chlor) innerhalb von Stunden Lochkorrosion in Edelstahl auslösen, wenn die Passivschicht beeinträchtigt ist.
| Reinigungsmitteltyp | pH-Bereich | Korrosionsrisiko für Edelstahl | Häufige medizinische Anwendung |
|---|---|---|---|
| Sauer (Zitronensäure, Essigsäure) | 2–5 | Mittel bis hoch | Entkalkung, Rostentfernung |
| Alkalisch (NaOH, QAC) | 9–13 | Niedrig bis mittel | Allgemeine Reinigung, Entfettung |
| Enzymatisch (Protease, Lipase) | 6–9 | Niedrig | Instrumenten-Vorweichung |
| Oxidierend (Hypochlorit, H₂O₂) | 3–7 | Hoch | Oberflächendesinfektion |
Die praktische Erkenntnis: Die Materialauswahl muss die spezifischen Reinigungsmittel im Protokoll der Einrichtung berücksichtigen, nicht nur eine allgemeine “Chemikalienbeständigkeit”.”
Edelstahlsorten für medizinische Anwendungen
Drei austenitische Edelstahlsorten dominieren die medizinische Blechfertigung: 304, 316 und 316L. Die Unterschiede zwischen ihnen sind in Reinigungsumgebungen wichtiger als in den meisten anderen Anwendungen.
304 (1.4301) enthält 18% Chrom und 8% Nickel. Es bietet guten Korrosionsschutz in milden Umgebungen, ist jedoch anfällig für Lochfraß durch chloridhaltige Reiniger. Für Teile, die nur gelegentlich mit verdünnten Desinfektionsmitteln abgewischt werden, ist 304 oft ausreichend und kosteneffizient.
316 (1.4401) fügt 2–3% Molybdän zur 304-Zusammensetzung hinzu. Dies verbessert die Beständigkeit gegen Lochfraß und Spaltkorrosion erheblich, insbesondere in chloridhaltigen Umgebungen. Für Teile, die Natriumhypochlorit oder hochchloridhaltigen Reinigungslösungen ausgesetzt sind, ist 316 die Standardwahl.
316L (1.4404) ist die kohlenstoffarme Variante von 316, mit Kohlenstoffgehalt unter 0,03%. Dies reduziert das Risiko der Sensibilisierung beim Schweißen—wobei Chromkarbide an Korngrenzen ausfallen und die umgebende Region an Chrom verarmen. Für geschweißte Baugruppen, die aggressiver Reinigung ausgesetzt sind, ist 316L gegenüber 316 zu bevorzugen.
| Güte | Cr | Ni | Mo | C (max.) | Lochfraßbeständigkeit (PREN) | Relativer Kostenaufwand |
|---|---|---|---|---|---|---|
| 304 | 18% | 8% | — | 0.08% | 18 | 1.0× |
| 316 | 17% | 10% | 2.5% | 0.08% | 24 | 1.3× |
| 316L | 17% | 10% | 2.5% | 0.03% | 24 | 1.4× |
PREN (Pitting Resistance Equivalent Number) = %Cr + 3,3×%Mo + 16×%N. Höhere Werte zeigen eine bessere Lochfraßbeständigkeit an.
Für medizinische Blechteile, die wiederholt mit oxidierenden Desinfektionsmitteln gereinigt werden, bietet 316L die beste Balance aus Korrosionsbeständigkeit, Schweißbarkeit und langfristiger Zuverlässigkeit. Der Kostenaufschlag gegenüber 304 beträgt typischerweise 30–40%, aber es eliminiert die meisten reinigungsbedingten Korrosionsausfälle.
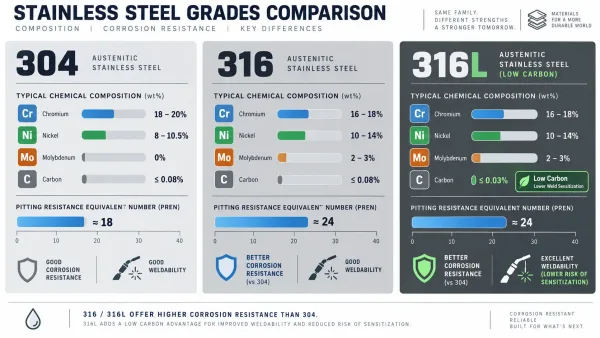
Ein technischer Vergleich der chemischen Zusammensetzung und der Lochfraßbeständigkeits-Äquivalenzzahl (PREN) für drei in medizinischen Anwendungen verwendete Edelstahlsorten.
Oberflächenbehandlungen zur Verbesserung der Chemikalienbeständigkeit
Die Auswahl des Grundmaterials ist notwendig, aber nicht ausreichend. Oberflächenbehandlungen können die Chemikalienbeständigkeit von Edelstahlteilen erheblich verlängern.
Passivierung ist die häufigste Nachbearbeitung für medizinischen Edelstahl. Der Prozess entfernt freies Eisen und andere Oberflächenverunreinigungen von der Bearbeitung oder dem Schweißen und ermöglicht die Bildung einer gleichmäßigen Chromoxidschicht. Die Passivierung mit Zitronensäure (gemäß ASTM A967) wird zunehmend gegenüber der Salpetersäure-Passivierung bevorzugt, da sie sicherer zu handhaben ist und gleichwertige Ergebnisse liefert. Eine ordnungsgemäß passivierte 316L-Oberfläche kann Hunderte von Reinigungszyklen ohne Degradation standhalten.
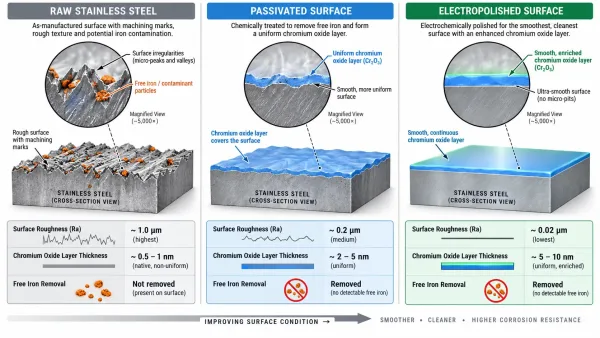
Ein visueller Vergleich, der zeigt, wie Passivierung und Elektropolieren die Oberflächenqualität und Korrosionsbeständigkeit von medizinischen Edelstahlteilen verbessern.
Elektropolieren entfernt eine dünne Schicht Oberflächenmaterial (typischerweise 10–40 µm), wodurch eine glatte, mikrolochfreie Oberfläche mit einer chromangereicherten Passivschicht entsteht. Elektropolierte Oberflächen sind leichter zu reinigen, geben biologische Rückstände effektiver ab und widerstehen der Lochfraßinitiierung besser als mechanisch bearbeitete Oberflächen. Die Oberflächenrauheit nach dem Elektropolieren beträgt typischerweise Ra 0,2–0,8 µm.
Beschichtungssysteme eine physikalische Barriere zwischen der Reinigungsumgebung und dem Grundmetall bilden. Epoxidgrundierungen, Pulverbeschichtungen und PTFE-Auskleidungen haben jeweils Kompromisse bei Dicke, chemischer Beständigkeit und Haltbarkeit. Beschichtungen sind am wertvollsten, wenn das Grundmaterial nicht geändert werden kann (z. B. Kostenbeschränkungen erfordern 304) oder wenn das Reinigungsprotokoll ungewöhnlich aggressiv ist.
Die entscheidende Wechselwirkung: Die Oberflächenbehandlung muss im Kontext des Reinigungsprotokolls spezifiziert werden. Eine passivierte Oberfläche bietet hervorragende Beständigkeit gegen verdünnte Reinigungsmittel, hält jedoch möglicherweise einer längeren Exposition gegenüber konzentriertem Hypochlorit nicht stand. Eine elektropolierte Oberfläche verbessert die Reinigungsfähigkeit, erhöht jedoch die Kosten. Ein Beschichtungssystem kann an Biegeradien reißen, wenn es nicht für den Formfaktor ausgelegt ist.
Einfluss des Fertigungsprozesses auf die Reinigungsfähigkeit
Wie ein Teil hergestellt wird, beeinflusst, wie gut es Reinigungschemikalien widersteht und wie einfach es gereinigt werden kann. Drei Fertigungsvariablen verdienen besondere Aufmerksamkeit.
Schweißen und wärmebeeinflusste Zonen
Schweißen erzeugt eine wärmebeeinflusste Zone (WEZ) in der sich die Mikrostruktur des Edelstahls verändert. In der WEZ kann Chrom mit Kohlenstoff Chromcarbide bilden, wodurch die umgebende Matrix an Chrom verarmt und die Korrosionsbeständigkeit verringert wird – ein Phänomen namens Sensibilisierung.
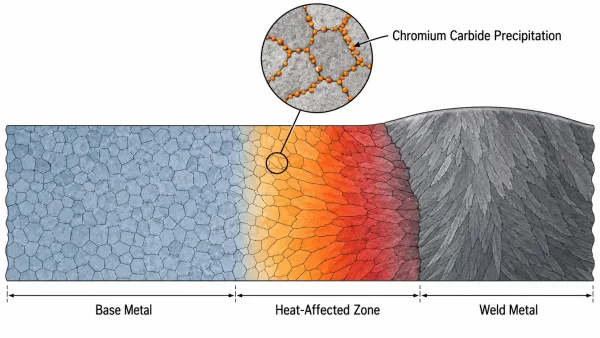
Ein Querschnittsdiagramm, das zeigt, wie Schweißen eine wärmebeeinflusste Zone erzeugt, in der sich Chromcarbide ausscheiden können, wodurch die Korrosionsbeständigkeit verringert wird.
Deshalb 316L (kohlenstoffarm) wird gegenüber 316 für geschweißte medizinische Baugruppen bevorzugt. Der niedrigere Kohlenstoffgehalt minimiert die Carbidausscheidung. Für kritische Anwendungen, stellt die Passivierung nach dem Schweißen die Chromoxidschicht über der WEZ wieder her.
Autogene Schweißnähte (ohne Zusatzwerkstoff) erzeugen schmalere WEZ und weniger Sensibilisierungsrisiken als Schweißnähte mit Zusatzwerkstoff. Laserschweißen erzeugt mit seinem konzentrierten Wärmeeintrag und der schnellen Abkühlung typischerweise weniger WEZ-Schäden als WIG-Schweißen.
Biege- und Umformspannungen
Kaltumformung führt Eigenspannungen in das Blech ein. Diese Spannungen können in Kombination mit der Exposition gegenüber chloridhaltigen Reinigungsmitteln Spannungsrisskorrosion (SRK) verursachen – ein Versagensmodus, bei dem sich Risse durch das Material ausbreiten, ohne sichtbare Oberflächenkorrosion.
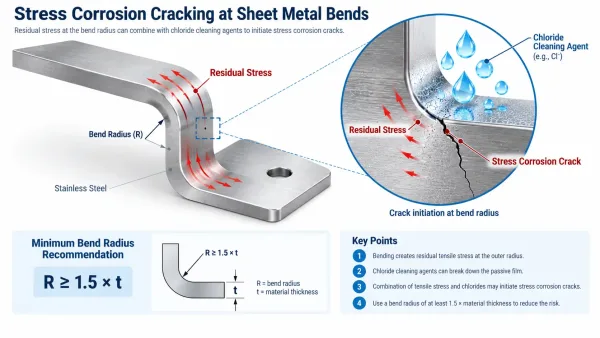
Ein Diagramm, das zeigt, wie Eigenspannungen aus dem Biegen in Kombination mit der Exposition gegenüber Reinigungsmitteln Spannungsrisskorrosion verursachen können.
Das Risiko ist am höchsten bei Biegeradien kleiner als 1× Materialdicke. Für 316L-Blech bietet ein Mindestbiegeradius von 1,5× der Dicke eine Sicherheitsmarge gegen SRK in Reinigungsumgebungen.
Spannungsarmglühen nach dem Umformen beseitigt Eigenspannungen, verändert jedoch die mechanischen Eigenschaften und den Oberflächenzustand des Materials. Es sollte nur spezifiziert werden, wenn die Reinigungsumgebung es rechtfertigt – zum Beispiel, Teile, die in heiße Hypochloritlösungen eingetaucht werden.
Oberflächenbeschaffenheit durch Schneiden und Bearbeiten
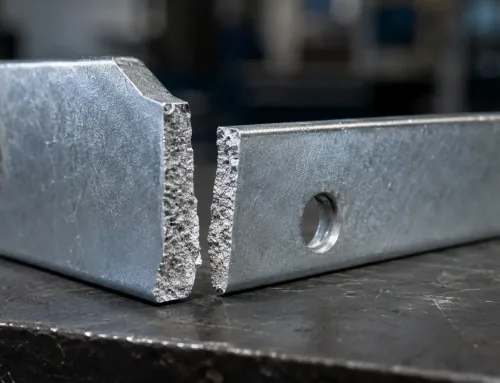
Lasergeschnittene Kanten, wasserstrahlgeschnittene Kanten und bearbeitete Oberflächen haben jeweils unterschiedliche Oberflächenrauheits- und Mikrostruktureigenschaften. Laserschneiden kann eine dünne Neuguss-Schicht mit Mikrorissen erzeugen, die Lochfraß auslösen. Wasserstrahlschneiden hinterlässt eine saubere Kante, kann jedoch Schleifmittelpartikel einbetten.
Für medizinische Teile, sind Entgraten und Oberflächenbearbeitung nach dem Schneiden nicht optional. Grate, scharfe Kanten und raue Oberflächen fangen Reinigungsmittel und biologische Rückstände ein, wodurch lokale Korrosionselemente entstehen und die Reinigungsfähigkeit beeinträchtigt wird.
Spezifikation von Reinigungsanforderungen in Zeichnungen
Die Zeichnung ist der Vertrag zwischen dem Käufer und dem Hersteller. Anforderungen an Reinigung und chemische Beständigkeit müssen explizit, messbar und verifizierbar sein.
Eine vollständige Spezifikation umfasst fünf Elemente:
- Werkstoffbezeichnung mit Normverweis (z. B. ASTM A240 Type 316L)
- Oberflächenbehandlung mit Verfahrensstandard (z. B. Passivierung nach ASTM A967 Method C.2)
- Oberflächenrauheit mit Messmethode (z. B. Ra ≤ 0,8 µm nach ISO 4288)
- Kompatibilität mit Reinigungsmitteln mit spezifischen Mitteln und Konzentrationen (z. B. “beständig gegen 1000 ppm NaOCl bei 25 °C für 24 Stunden”)
- Validierungstest mit Abnahmekriterien (z. B. “72-stündige Immersion nach ASTM G31 bestehen, Massenverlust < 0,5 mg/cm²”)
Häufige Spezifikationsfehler:
- Schreiben von “chemisch beständig” ohne Angabe, gegen welche Chemikalien
- Passivierung vorschreiben, ohne die Methode anzugeben (Salpetersäure vs. Zitronensäure)
- Oberflächenrauheit spezifizieren, ohne den Messort anzugeben
- Fordern von “cleanroom-kompatibel” ohne Definition der Reinraumklasse
Eine Spezifikation, die lautet “316 Edelstahl, passiviert, Ra 0,8” ist unvollständig. Eine Spezifikation, die lautet “ASTM A240 Type 316L, Zitronensäure-Passivierung gemäß ASTM A967 Methode C.2, Ra ≤ 0,8 µm parallel zur Walzrichtung auf exponierten Oberflächen gemessen, beständig gegen Reinigungsprotokoll gemäß beigefügter Tabelle 1” gibt dem Fertiger ein klares, überprüfbares Ziel.
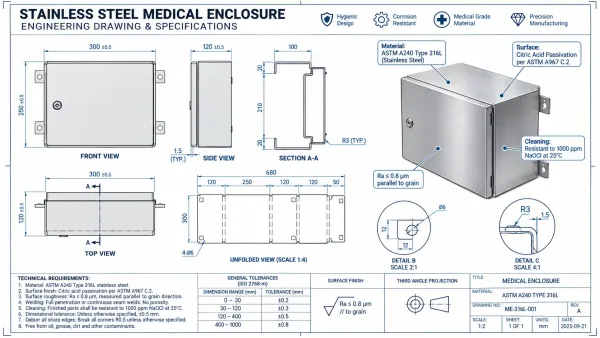
Ein Beispiel für einen Eintrag in einer technischen Zeichnung, der zeigt, wie Anforderungen an die Beständigkeit gegen Reinigungschemikalien auf einer medizinischen Blechzeichnung korrekt spezifiziert werden.
Validierungs- und Prüfverfahren
Der Nachweis, dass ein Teil die Anforderungen an die Beständigkeit gegen Reinigungschemikalien erfüllt, erfordert Tests, nicht nur Materialzeugnisse.
Immersionstests (ASTM G31) sind die direkteste Methode. Prüfkörper oder Fertigteile werden für einen definierten Zeitraum in das Zielreinigungsmittel bei der angegebenen Konzentration und Temperatur eingetaucht. Massenverlust, Oberflächenerscheinung und Lochfraßdichte werden gemessen. Für medizinische Anwendungen ist ein 72-stündiges Eintauchen mit einem Massenverlust unter 0,5 mg/cm² ein üblicher Abnahmegrenzwert.
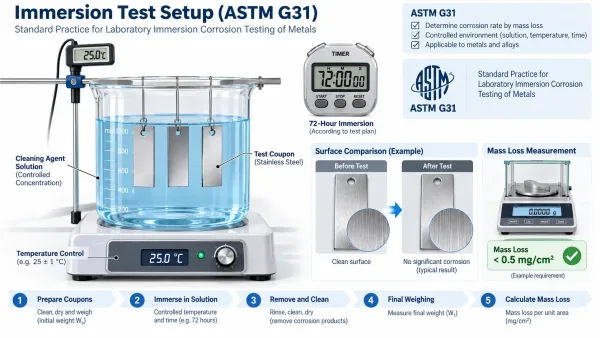
Ein Diagramm, das den standardmäßigen Immersionstestaufbau zeigt, der zur Validierung der Beständigkeit gegen Reinigungschemikalien von medizinischen Edelstahlkomponenten verwendet wird.
Salzsprühnebelprüfung (ASTM B117) bewertet die allgemeine Korrosionsbeständigkeit, aber simuliert nicht direkt die Exposition gegenüber Reinigungsmitteln. Es ist nützlich für den Vergleich von Oberflächenbehandlungen, aber sollte nicht das alleinige Abnahmekriterium für die Beständigkeit gegen Reinigungschemikalien sein.
Elektrochemische Tests (potentiodynamische Polarisation) messen das Lochfraßpotenzial des Materials in einem bestimmten Elektrolyten. Höhere Lochfraßpotenziale weisen auf eine bessere Beständigkeit hin. Diese Methode ist schneller als Immersionstests, erfordert jedoch spezielle Ausrüstung und Interpretation.
Sauberkeitstests (Kontaktwinkelmessung, Oberflächenenergieanalyse) bewerten, wie leicht eine Oberfläche gereinigt werden kann, was sich von der chemischen Beständigkeit unterscheidet. Eine Oberfläche, die leicht zu reinigen ist, erfordert weniger aggressive Reinigungsmittel und kürzere Einwirkzeiten.
Für die Beschaffung ist der praktische Ansatz, Folgendes zu verlangen: Materialzeugnisse (EN 10204 Type 3.1) für das Grundmaterial, Oberflächenbehandlungszeugnisse mit Verweis auf die Prozessnorm, und eine Erklärung zur Verträglichkeit mit Reinigungsmitteln vom Fertiger. Immersionstests sind gerechtfertigt bei neuen Lieferanten, neuen Materialien oder geänderten Reinigungsprotokollen.
Beschaffungs-Checkliste für medizinische Blechbauteile
Bei der Bestellung von Blechteilen für medizinische Anwendungen mit Anforderungen an die Beständigkeit gegen Reinigungschemikalien sind folgende Punkte vor der Auftragsbestätigung zu prüfen:
- Materialzeugnis (EN 10204 Type 3.1) bestätigt Werkstoffgüte, Chemie und mechanische Eigenschaften
- Oberflächenbehandlung ist mit Prozessnorm spezifiziert (nicht nur “passiviert”)
- Oberflächenrauheitsanforderung ist mit Messmethode und Messort angegeben
- Verträglichkeit mit Reinigungsmitteln ist mit spezifischen Mitteln, Konzentrationen und Temperaturen definiert
- Validierungstestmethode ist mit Abnahmekriterien spezifiziert
- Schweißverfahren (falls zutreffend) berücksichtigt Wärmeeinflusszonen-Versprödung und Nachbehandlung nach dem Schweißen
- Mindestbiegeradius (falls zutreffend) berücksichtigt Spannungsrisskorrosionsrisiko in der Reinigungsumgebung
- Verpackung schützt die behandelte Oberfläche vor Kontamination und Beschädigung während des Versands
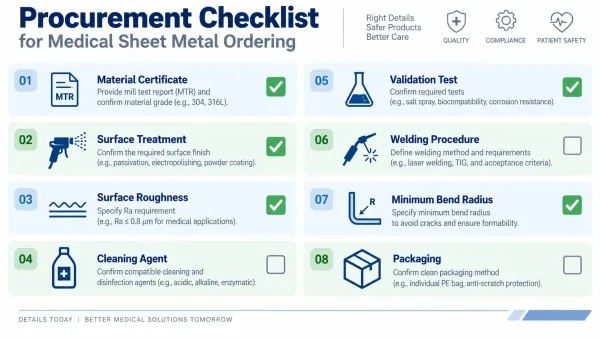
Eine visuelle Checkliste, die die acht wichtigsten Prüfpunkte bei der Bestellung von medizinischen Blechteilen mit Anforderungen an die Beständigkeit gegen Reinigungschemikalien zusammenfasst.
FAQ