Geöltes Vormaterial zu spezifizieren klingt nach einer geringfügigen Oberflächenpräferenz—bis der Laser auf das Material trifft und die Schneidkammer sich mit Rauch füllt, oder die trockenen Bleche nach einer Woche in feuchter Lagerung mit Flugrost in Ihrem Betrieb ankommen und die gesamte Charge nachgearbeitet werden muss, bevor sie überhaupt auf die Maschine geladen werden kann.
Die Wahl zwischen geöltem und ungeöltem Blech geht nicht darum, welche Oberfläche “besser” ist. Es geht darum, wie dieser Oberflächenzustand in den gesamten Blechfertigungsprozess passt. Er interagiert mit dem Laserschneidprozess, beeinflusst nachgelagerte Vorgänge wie Schweißen und Beschichten und bestimmt, ob Ihre Teile in der nächsten Produktionsstufe sauber, rostfrei und innerhalb der Spezifikation ankommen.
Der Irrtum über den Oberflächenzustand
Viele Ingenieure und Einkäufer betrachten den Oberflächenzustand als kosmetisches Detail. Beim Laserschneiden ist der Oberflächenzustand eine Prozessvariable.
Warmgewalztes, beizgeöltes Stahlband (HRP&O)-Stahl wurde säuregebeizt, um die Zunderhaut zu entfernen, und anschließend mit einer dünnen Schicht rostschützenden Öls beschichtet (typischerweise 0.5–1.5 g/m²). Das Öl ist kein Schmiermittel für den Schnitt – es ist eine Barriere gegen Oxidation während Lagerung und Transport. Werkstoffgüten wie diese sind in der Metallwerkstoff-Bibliothek aufgeführt.
Ungeöltes Blech (auch ungeöltes kaltgewalztes oder ungeöltes warmgewalztes Material genannt) hat keinen Ölfilm. Es verlässt das Walzwerk mit einer sauberen, blanken Oberfläche. Manche Walzwerke tragen einen sehr leichten Trockenfilm-Rostschutz oder eine Schutzfolie auf, aber die Oberfläche ist im Wesentlichen ölfrei.
Der Irrtum besteht darin, dass die Ölschicht zu dünn sei, um eine Rolle zu spielen. In der Praxis verändert bereits 0.5 g/m² Öl, wie der Laser mit der Materialoberfläche interagiert, wie viel Nachbearbeitung Ihre Teile benötigen und wie sorgfältig Sie das Material vor der Verwendung lagern müssen.
Wie Öl den Laserschneidprozess beeinflusst
Rauch- und Rauchentwicklung
Wenn ein Faserlaser-Schneidstrahl auf geölten Stahl trifft, verdampft das Öl sofort. Dies erzeugt sichtbaren Rauch und feine Partikel im Schneidraum. Der Effekt ist ausgeprägter bei:
- Dünneren Ölschichten (unter 1 g/m²), die schnell verdampfen und einen kurzen Flare erzeugen
- Höheren Laserleistungs-Einstellungen, die den thermischen Eintrag erhöhen
- Geschlossenen Schneidkammern, in denen die Absaugkapazität begrenzt ist
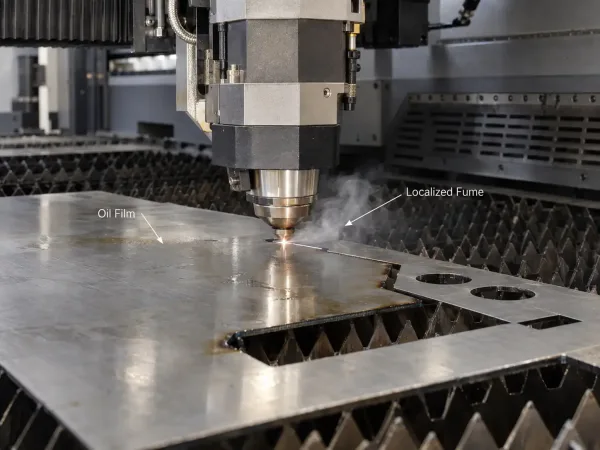
Geölter Stahl, der von einem Faserlaser geschnitten wird, mit lokal entstehendem Rauch, wenn das Oberflächenöl verdampft.
Die meisten modernen Faserlaser-Schneidanlagen verfügen über Absaugsysteme, die für dieses Rauchniveau ausgelegt sind. Wenn Ihre Maschine jedoch mit geöltem Material im hohen Auslastungsgrad läuft, verschmutzen die Absaugfilter schneller und erfordern häufigere Wartung. Dies ist ein Kostenfaktor, der selten im Materialpreisangebot erscheint, aber in Maschinenverfügbarkeit und Verbrauchsmaterialkosten zum Tragen kommt.
niederschlägt.
Schnittkantenqualität und Oxidation
- Etwas dunklere Schnittkanten im Vergleich zu trockenem Material, aufgrund einer dünnen Oxidschicht, die während der exothermen Reaktion des brennenden Öls entsteht
- Leicht erhöhte Oberflächenrauheit (Ra) an der Schnittfläche, jedoch üblicherweise innerhalb akzeptabler Grenzen für die meisten Anwendungen
- Ausgeprägtere Wärmeeinflusszone (WEZ) an der Kante, typischerweise 0.1–0.3 mm breiter als bei Schnitten aus trockenem Material
Bei Teilen, die geschweißt, beschichtet oder in Präzisionsbaugruppen verwendet werden, sind diese Unterschiede relevant. Bei allgemeiner Fertigung, bei der die Kantenoptik nachrangig ist, ist der Effekt vernachlässigbar.
Schnittgeschwindigkeit und Gasverbrauch
In den meisten Fällen erfordert geöltes Material keine wesentliche Änderung der Schnittgeschwindigkeit oder des Hilfsgasdrucks. Die Ölschicht ist zu dünn, um als Wärmebarriere zu wirken. Einige Anwender berichten jedoch:
- Sauerstoffunterstütztes Schneiden: Die Ölverbrennung kann den exothermen Beitrag des Sauerstoffs leicht reduzieren, was eine 2–5% Erhöhung des Gasflusses für eine gleichbleibende Kantenqualität erfordert
- Stickstoffunterstütztes Schneiden: Minimaler Einfluss, da Stickstoff inert ist und das Öl unabhängig davon abgebrannt wird
- Sehr dünne Bleche (unter 1 mm): Die Ölverdampfung kann Mikroabweichungen im Schnittpfad verursachen, die bei Teilen mit engen Toleranzen als leichte Kantenwelligkeit sichtbar sind
Die versteckten Kosten von geöltem Material
Entfettungsanforderungen
Teile aus geöltem Material erfordern fast immer eine Entfettung vor dem Schweißen, Pulverbeschichten, Lackieren oder Montieren. Die Kosten hängen von der Methode ab:
| Verfahren | Typische Kosten pro Teil | Am besten geeignet für |
|---|---|---|
| Lösungsmittelwisch (manuell) | 0.50–1.50 | Kleine Chargen, einfache Geometrie |
| Alkalische Wäsche (automatisiert) | 0.20–0.80 | Mittlere bis große Chargen |
| Dampfentfettung | 1.00–2.50 | Hohe Reinheitsanforderungen |
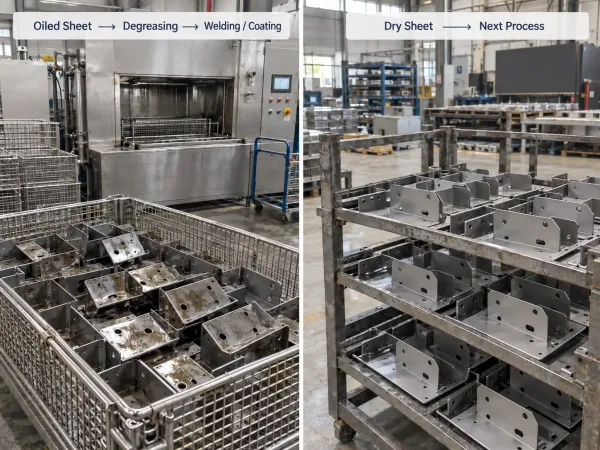
Vergleich der nachgelagerten Vorbereitung für geölte und trockene lasergeschnittene Blechteile.
Für eine Charge von 500 lasergeschnittenen Winkeln erhöht die Entfettung die Gesamtkosten um 100–500. Dies ist keine Position im Materialangebot, aber eine reale Fertigungskosten, die Einkaufsteams bei der Preisvergleich von geöltem vs. trockenem Material berücksichtigen sollten.
Lagerung und Handhabung
Geöltes Material hat eine begrenzte Lagerfähigkeit. Der Ölfilm baut sich mit der Zeit ab, insbesondere bei:
- Umgebungen mit hoher Luftfeuchtigkeit (über 60% RH): Öl nimmt Feuchtigkeit auf und verliert innerhalb von 3–6 Monaten seine Schutzfunktion
- Temperaturwechsel: Wiederholtes Erwärmen und Abkühlen zersetzt den Ölfilm und hinterlässt blanke Stellen, die anfällig für Korrosion sind
- Gestapelte Lagerung ohne Zwischenlagen: Bleche in direktem Kontakt können Öl ungleichmäßig übertragen, was zu uneinheitlichen Oberflächenzuständen führt
Wenn Ihr Produktionsplan eine Lagerung des Blechmaterials für mehr als 30 Tage erfordert, benötigt geöltes Material eine regelmäßige Inspektion und kann ein Nachölen oder Umsetzen erfordern.
Die Risiken von trockenem Material
Flash-Rost und Oberflächenverunreinigung
Trockener Stahl ist ab dem Verlassen des Walzwerks anfällig für Korrosion. Bei geeigneter Kontrolle der Lagerraumfeuchtigkeit—unter 50% RH und stabiler Temperatur—kann trockenes Material wochenlang rostfrei bleiben. In der Praxis halten die meisten Fertigungsbetriebe keine idealen Lagerbedingungen ein.
Flugrost—eine dünne, gleichmäßige Schicht aus Oberflächenoxidation—kann sich auf trockenem Material innerhalb von 24–72 Stunden bei hoher Luftfeuchtigkeit bilden. Obwohl Flugrost die Laserschneidqualität nicht wesentlich beeinträchtigt (der Laser brennt ihn durch), verursacht er nachgelagert Probleme:
- Poren in der Schweißnaht: Rost an der Fügung bringt Sauerstoff in die Schmelze ein
- Haftungsfehler der Beschichtung: Pulverbeschichtung und Lack haften nicht gut auf oxidierten Oberflächen
- Ausschluss bei der Prüfung: Teile mit sichtbarem Rost können die Eingangsprüfung nicht bestehen, selbst wenn der Rost oberflächlich ist
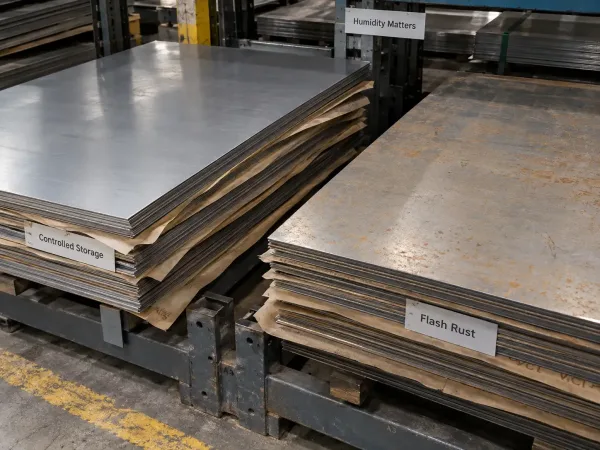
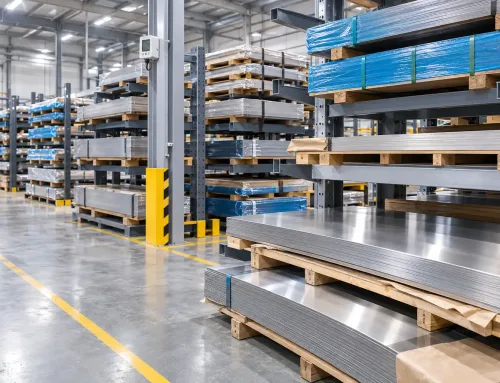
Trockene Stahlbleche, die den Unterschied zwischen kontrollierter Lagerung und frühzeitigem Flugrost zeigen.
Best Practices für die Lagerung von trockenem Material
Wenn Sie trockenes Material spezifizieren, planen Sie die Lagerung:
- Lagerung im Innenbereich mit einer Luftfeuchtigkeit unter 50% RH
- Zwischenlagen aus VCI-Papier (Vapor Corrosion Inhibitor) zwischen die Bleche legen, wenn die Lagerung 7 Tage überschreitet
- FIFO-Rotation, um zu verhindern, dass älteres Material hinten im Regal steht
- Sichtprüfung vor dem Einlegen in den Laser—jeder sichtbare Rost bedeutet, dass das Blech gereinigt oder aussortiert werden muss
Auswirkungen auf nachgelagerte Prozesse
Schweißkompatibilität
Öl auf Blechoberflächen verursacht sofortige Probleme beim Blechschweißen:
- MIG/TIG-Schweißen: Öl verbrennt am Lichtbogen und erzeugt Poren, Spritzer und ein ungleichmäßiges Schweißnahtbild. Selbst ein dünner Ölfilm kann Poren verursachen, die die Sichtprüfung bestehen, aber bei Röntgen- oder Eindringprüfung durchfallen.
- Laserschweißen: Empfindlicher gegenüber Oberflächenverschmutzung als das Schneiden. Ölrückstände in der Schweißzone erzeugen Mikroporen und schwächen die Verbindung.
- Punktschweißen: Öl erhöht die Variabilität des Übergangswiderstands, was zu einer ungleichmäßigen Schweißpunktbildung führt.
Praktische Regel: Wenn das Teil nach dem Laserschneiden geschweißt wird, geben Sie trockenes Material an oder planen Sie eine Entfettung vor dem Schweißen ein. Die Kosten für Schweißnacharbeit aufgrund von Ölverschmutzung übersteigen fast immer die Kosten für die Entfettung.
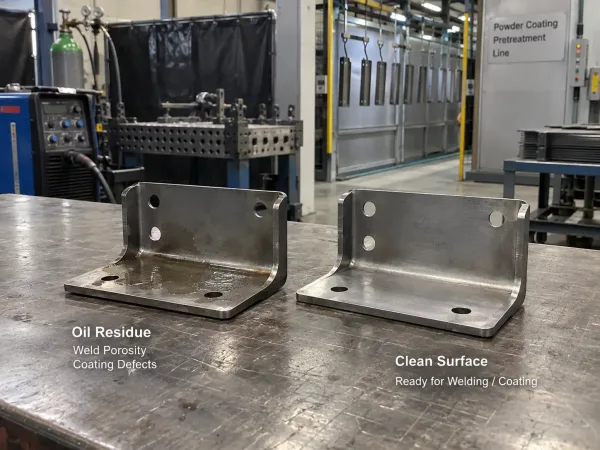 Vergleich, der zeigt, warum Öl vor dem Schweißen oder Pulverbeschichten von Blechteilen entfernt werden muss.
Beschichtungs- und Lackhaftung
Pulverbeschichtung und Lackierung erfordern eine saubere, ölfreie Oberfläche für eine ordnungsgemäße Haftung. Das Aufbringen einer Beschichtung über Ölrückstände führt zu:
- Fischaugen in Lackschichten
- Delamination der Pulverbeschichtung unter mechanischer Belastung oder bei thermischer Wechselbeanspruchung
- Haftungsversagen im Salzsprühnebeltest (ASTM B117)
Die meisten Beschichtungsbetriebe entfetten Teile vor der Verarbeitung, aber das fügt dem Ablauf Zeit und Kosten hinzu. Die Angabe von trockenem Material eliminiert diesen Schritt vollständig.
So spezifizieren Sie den Oberflächenzustand in Ihrer Anfrage
Unklarheiten bei den Anforderungen an den Oberflächenzustand sind eine der häufigsten Ursachen für Rückfragen bei der Angebotsanfrage und Produktionsverzögerungen. Der vollständige Leitfaden für Angebotsanfragen in der Blechfertigung behandelt die Felder, die diese Lücken schließen. Um dies zu vermeiden:
In der Zeichnung angeben:
- Werkstoffangabe mit Oberflächenzustand: z. B. “ASTM A1008 HRP&O” oder “ASTM A1008 Dry”
- Wenn trockenes Material mit Korrosionsschutzmittel akzeptabel ist: “Trocken mit VCI-Papierumhüllung”
- Wenn geöltes Material akzeptabel ist, aber vor dem Schweißen eine Entfettung erforderlich ist: vermerken Sie “Vor dem Schweißen entfetten gemäß [Norm oder Spezifikation]“
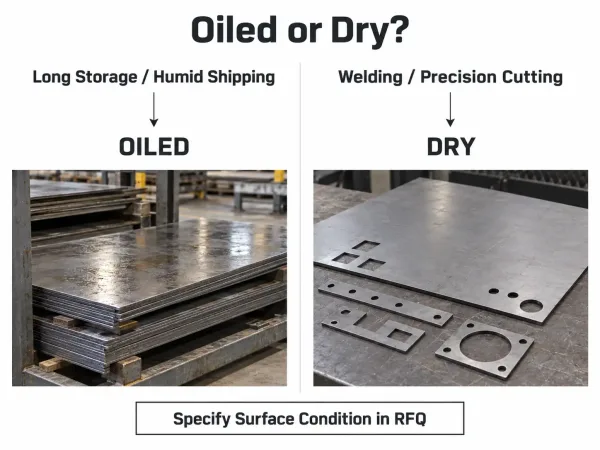
Einfacher technischer Leitfaden zur Auswahl von geöltem oder trockenem Blech basierend auf Lagerung und nachgelagerten Prozessen.
In der Angebotsanfrage mit dem Lieferanten bestätigen:
- Welchen Oberflächenzustand setzt der Angebotspreis voraus?
- Ist die Entfettung im Angebotspreis enthalten oder ein separater Positionsposten?
- Wie wird das Material zwischen Lieferung und Schneiden gelagert?
- Wie lange ist die maximale Lagerzeit vor dem Schneiden?
- Hält der Lieferant die angegebene Oberflächenbeschaffenheit auf Lager, oder handelt es sich um eine Werkbestellung mit längerer Lieferzeit?
Die richtige Wahl für Ihr Projekt treffen
Wann geöltes Material wählen
- Lange Versandwege oder lange Transportzeiten: Eingelagerter geölter Werkstoff schützt während des Seefrachttransports oder mehrwöchiger Landtransporte vor Korrosion
- Feuchte Lagerumgebungen: Wenn Ihre Einrichtung nicht unter 50% RH halten kann, ist geölter Werkstoff sicherer
- Teile, die unmittelbar nach dem Schneiden beschichtet werden: Liegt die Zeit zwischen Schneiden und Beschichten unter 24 Stunden, ist das Entfetten ein einzelner Schritt, der sich natürlich in den Beschichtungsvorbereitungsprozess integrieren lässt
Wann trockenes Material wählen
- Teile, die nach dem Laserschweißen geschweißt werden müssen: Entfällt der Entfettungsschritt und verringert das Risiko von Schweißfehlern
- Kontrollierte Innenlagerung: Wenn Ihre Einrichtung eine stabile Luftfeuchtigkeit und Temperatur aufrechterhält, bleibt ungeölter Werkstoff ohne Öl sauber
- Rauchempfindliche Umgebungen: Schneidvorgänge mit hohem Auslastungsgrad oder Einrichtungen mit begrenzter Rauchabsaugung profitieren von ölfreiem Werkstoff
- Präzisionsteile mit strengen Anforderungen an die Kantenqualität: Ungeölter Werkstoff erzeugt sauberere, gleichmäßigere Schnittkanten
Wichtige Erkenntnisse
Die Entscheidung geölt vs. ungeölt ist keine Oberflächenpräferenz – sie ist eine Prozess- und Kostenentscheidung, die die gesamte Fertigungskette beeinflusst. Berücksichtigen Sie die gesamte Abfolge: Lagerbedingungen, Schneidleistung, Reinigung nach dem Schneiden und die nachgelagerte Kompatibilität mit Schweißen und Beschichten.
Für die meisten allgemeinen Fertigungsprojekte funktionieren beide Oberflächenbeschaffenheiten mit geringfügigen Anpassungen. Bei Präzisionsteilen, geschweißten Baugruppen oder beschichteten Komponenten wird die Auswahl folgenreicher und sollte explizit in der Anfrage und dem Fertigungszeichnungspaket spezifiziert werden.
FAQ
Benötigen Sie Unterstützung bei der Festlegung der richtigen Oberflächenbeschaffenheit für Ihre nächste Bestellung lasergeschnittener Teile? Unser Engineering-Team kann Ihre Zeichnungen prüfen und die wirtschaftlichste Material- und Oberflächenspezifikation empfehlen. [DFM-Prüfung anfordern →]