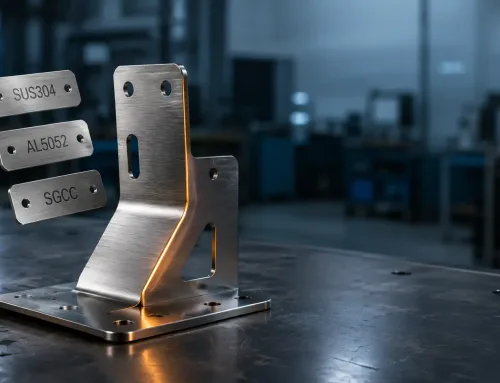
Eine Bestellposition lautet: 304 Edelstahl, 1,5 mm, 2B, gebeizt und geölt, PE-SchutzfolieDie Güte und Dicke sind klar. Der Rest sieht wie Dekorationssprache aus—und genau diese Annahme ist der Punkt, an dem Materialbestellungen zu scheitern beginnen.
Wo die Verwirrung beginnt: Oberflächenzustand ist nicht Oberflächenfinish
Oberflächenzustand ist der Zustand von Rohblech, Platte oder Coil im Anlieferungszustand, bevor es geschnitten, umgeformt oder geschweißt wird. Er beschreibt, was das Walzwerk oder Servicecenter tatsächlich liefert: Zunder entfernt oder belassen, Öl vorhanden oder trocken, Schutzfolie aufgebracht oder nicht, und welche Walzwerksbezeichnung (wie 2B oder BA) die Oberfläche trägt.
Oberflächenbeschaffenheit, im Gegensatz dazu, bezieht sich üblicherweise auf das Erscheinungsbild oder die Funktionsschicht eines fertigbearbeiteten Teils—gebürstet, poliert, lackiert oder beschichtet nach der Fertigung. Diese Behandlungen sind echte ingenieurtechnische Themen, aber sie sind nicht das, wonach ein Oberflächenzustandsfeld bei einer Materialbestellung fragt.
Diese Seite bleibt auf der Rohmaterialseite dieser Trennlinie. Wenn die Spezifikation beschreibt, wie das Metall beim Verarbeiter ankommt, gehört sie zum Oberflächenzustand. Wenn sie beschreibt, wie das Teil nach der Montage aussehen soll, gehört sie nicht dazu.
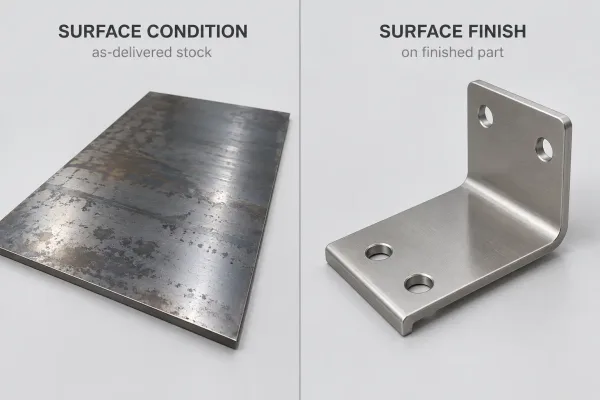
Gegenüberstellendes Diagramm: links, Rohblech im Anlieferungszustand unter Oberflächenzustand; rechts, gefertigtes Teil unter Oberflächenfinish.
Was der Oberflächenzustand tatsächlich umfasst
In einem Angebot oder einer Zeichnung ist der Oberflächenzustand eine Lieferzustandsspezifikation, keine ästhetische Bewertung. In der Praxis kombiniert er einige überprüfbare Attribute:
- Walzwerksbezeichnung — ein codierter kaltgewalzter oder warmgewalzter Zustand (zum Beispiel 2D, 2B, BA oder ein allgemeiner Walzwerksfinish).
- Sauberkeit und Oxidzustand — ob Zunder abgebeizt wurde und wie sauber das Blech ist.
- Temporärer Schutz — Ölfilm, Trockenfilm oder Kunststoffschutzfolie, die verwendet wird, um Rost und Handhabungsschäden zu begrenzen.
- Zugehörige Hinweise — welche Seite kosmetisch ist, ob Öl vor dem Schweißen oder Beschichten entfernt werden muss und ob eine Walzwerkscharge für abgestimmte Paneele erforderlich ist.
Industriestandards wie ASTM A480 auch durch EN 10088 definieren gängige Edelstahlbezeichnungen hauptsächlich danach, wie die Oberfläche hergestellt wurde, nicht durch eine einzelne garantierte Rauheitszahl. Deshalb können zwei Coils, die beide als 2B gekennzeichnet sind, leicht unterschiedlich aussehen, und deshalb benötigt eine Bestellung weiterhin eine klare Zustandsangabe.
Häufige Oberflächenzustände in Angeboten und Bestellungen
Die folgenden Codes sind diejenigen, denen Ingenieure und Einkäufer am häufigsten bei Blech und Coil begegnen. Sie beschreiben die Ausgangsoberfläche, nicht das endgültige Aussehen eines gefertigten Teils.
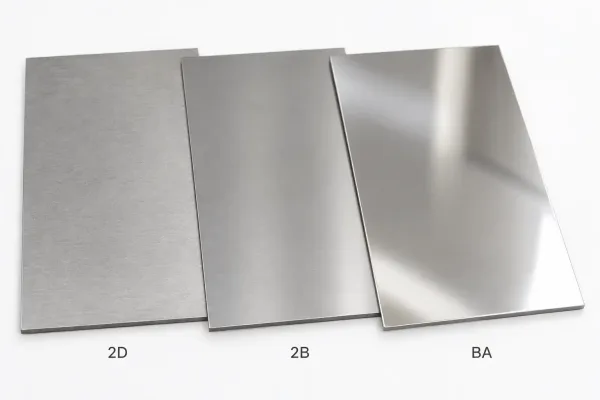
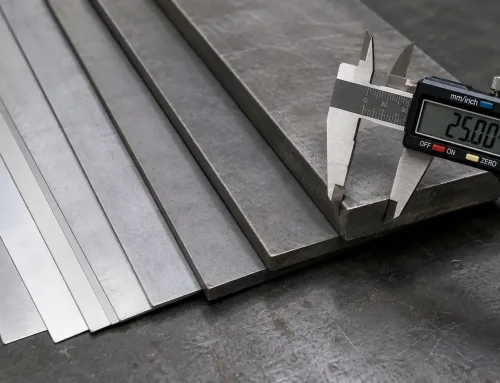
Drei Edelstahlblechmuster mit den Bezeichnungen 2D, 2B und BA, die matte, mäßig reflektierende und helle Walzwerksfinishes zeigen.
Edelstahl-Walzwerksfinishes: 2D, 2B und BA
| Zustand | Wie es hergestellt wird (kurz) | Wie es aussieht | Typische Verwendung |
|---|---|---|---|
| 2D | Kaltgewalzt, geglüht, gebeizt; kein abschließender Blankdurchgang | Glatt, matt, nicht reflektierend | Verdeckte Teile, Tiefziehen, Anwendungen mit geringer Blendung |
| 2B | Wie 2D, dann ein leichter Dressierdurchgang auf polierten Walzen | Glatt, mäßig reflektierendes Grau | Meiste allgemeine Blecharbeiten; übliche Basis vor der Beschichtung |
| BA (blankgeglüht) | Kaltgewalzt, in Schutzatmosphäre geglüht (üblicherweise kein Beizen) | Hell, reflektierend, glatt | Sichtbare Innenräume, Hygieneausrüstung, wenn ein sauberer heller Ausgangszustand wichtig ist |
2B ist der am weitesten verbreitete Walzwerkszustand bei Edelstahlblech. Er ist wirtschaftlich, korrosionsbeständig nach dem Beizen und gut für die spätere Umformung geeignet. Er ist keine Spiegeloberfläche, und Walzwerkschargen stimmen im Farbton über große sichtbare Paneele nicht immer überein.
BA überspringt das Säurebeizen und behält eine helle Haut. Das kann später Polieraufwand sparen, ist aber empfindlicher gegenüber Handhabungsspuren und nicht immer in jeder Güte oder Dicke auf Lager.
Lieferzustände von Kohlenstoffstahl: Walzwerksfinish, gebeizt und geölt (HRPO)
Bei Kohlenstoffstahl wird der Oberflächenzustand oft in Worten statt in Edelstahlcodes angegeben:
- Walzhaut — warmgewalzte oder kaltgewalzte Oberfläche, wie sie das Walzwerk verlässt. Warmgewalztes Material trägt oft dunklen Walzzunder (Eisenoxide, die bei hoher Temperatur entstehen).
- Gebeizt — säuregereinigt, um Zunder, Rost und Oberflächenverunreinigungen zu entfernen, wodurch eine sauberere, mattiertere Oberfläche entsteht.
- Geölt / HRPO (warmgewalzt, gebeizt und geölt) — gebeizter Stahl, der mit einem dünnen Ölfilm beschichtet wird, um schnelle Rostbildung während Lagerung und Transport zu verlangsamen. HRPO ist ein üblicher Lieferzustand für Blech, das ohne starken Zunder lackiert, geschweißt oder umgeformt werden muss.
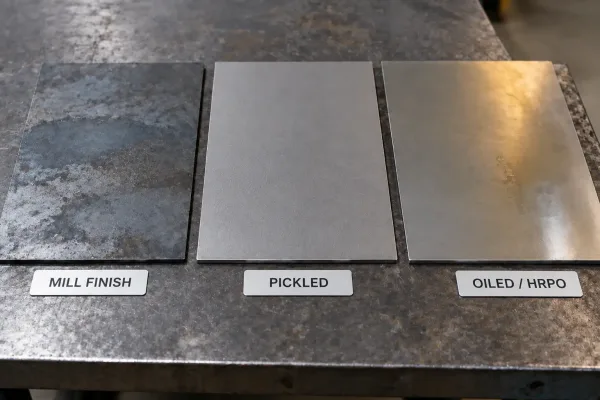
Kohlenstoffstahlmuster mit den Bezeichnungen Walzwerksfinish, gebeizt und geölt (HRPO), die Zunder, saubere matte und ölgeschützte Oberflächen zeigen.
Beizen verbessert die Sauberkeit für das Schweißen und Beschichten. Öl schützt diese saubere Oberfläche bis zur Fertigung – daher werden die beiden Schritte üblicherweise zusammen spezifiziert, nicht als konkurrierende Optionen.
Temporärer Schutz: Ölfilm und Schutzfolie
Ölfilm und Kunststofffolie sind temporäre Schutzschichten, keine dauerhaften Oberflächen.
- Ölfilm reduziert Flugrost auf sauberem Stahl, muss aber vor dem Schweißen, Lackieren oder bei bestimmten Laserschneid-Setups berücksichtigt werden. Entfetten kann Kosten und Zeit verursachen, wenn es nicht eingeplant ist.
- Schutzfolie (typischerweise PE) wird aufgebracht, um Kratzer während der Handhabung, des Schneidens und des Versands zu reduzieren. Für das Laserschneiden sollte die Folie ein lasergeeignetes Produkt sein; gewöhnliche Verpackungsfolie kann schmelzen und sich mit dem Blech verbinden.
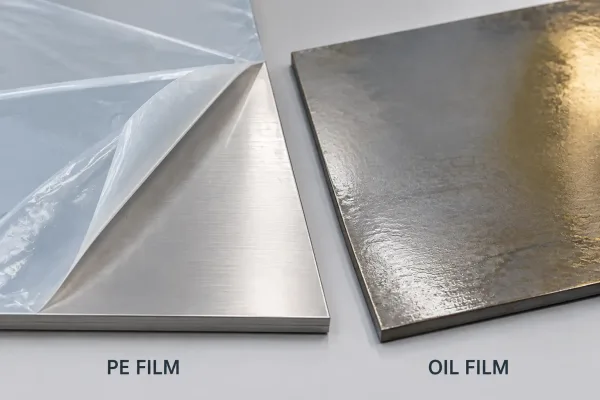
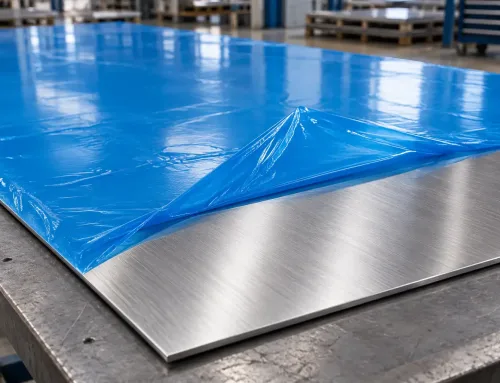
Temporärer Schutz auf Rohmaterial: PE-Folie auf Edelstahl und leichter Ölfilm auf sauberem Kohlenstoffstahl.
Schutzfolie wird oft neben der Oberflächenbeschaffenheit aufgeführt, weil sie ändert, wie das Material bei Ankunft gehandhabt werden muss. Sie ist dennoch Verpackungs- und Handhabungskontrolle – keine Beschichtung, die der Kunde für die Lebensdauer des Teils kauft.
Welche Oberflächenbeschaffenheit ändert sich in der Werkstatt
Die Oberflächenbeschaffenheit ist nicht nur ein Papierfeld. Sie verändert Prozessrisiko, Kosten und Lieferzeit.
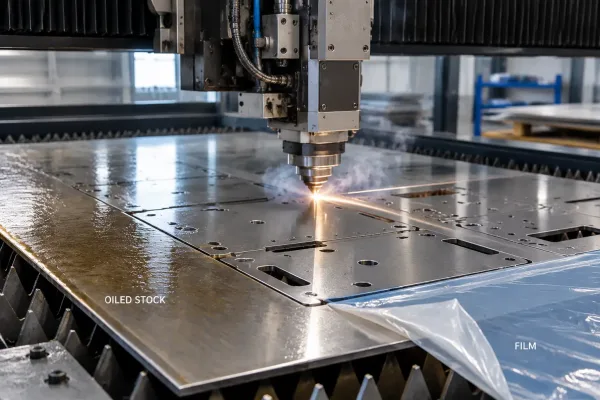
Laserschneiden auf Rohblech: Ölrückstände und Folienhandhabung beeinflussen Schnittqualität und Sauberkeit vor dem Schweißen.
Zuschnitt. Geöltes Blech kann stärker rauchen und Rückstände nahe der Schnittfuge hinterlassen; trockenes, gebeiztes Blech kann bei schlechter Lagerung Flugrost ansetzen. Folie, die nicht lasersicher ist, kann in den Schnitt schmelzen.
Schweißen. Öl, Folienrückstände und Verunreinigungen schwächen die Schweißqualität und erhöhen die Vorreinigungszeit. Die Walzoberflächentextur in der Wärmeeinflusszone kann nach dem Schweißen nicht wiederhergestellt werden – daher müssen optische Erwartungen zum gewählten Zustand passen.
Beschichtungsvorbereitung. Eine saubere Walzoberfläche kann ein guter Untergrund für Lack oder Pulver sein, aber Öl, Zunder oder Folienrückstände können Haftungsprobleme verursachen. Die Bestellung sollte angeben, wer das Öl entfernt und bis zu welchem Sauberkeitsgrad.
Lagerung und Handhabung. Unbehandelter trockener Stahl rostet bei feuchter Lagerung schneller; geöltes oder gefolientes Material erfordert andere Verpackung und Inspektion. Wenn Paneele nebeneinander sichtbar stehen, können gemischte Walzchargen sichtbare Farbtonunterschiede zeigen, selbst wenn jedes Blech “2B” ist.”
Nicht spezifizierte Zustände zeigen sich später oft als Entfettungsgebühren, Roststreitigkeiten, Nacharbeit oder zurückgewiesene Optik – nicht als Position im ursprünglichen Angebot.
Wie Sie die Oberflächenbeschaffenheit vor der Bestellung spezifizieren
Behandeln Sie die Oberflächenbeschaffenheit wie jede andere Materialspezifikation: Schreiben Sie sie so, dass zwei Personen dasselbe prüfen können.
Eine praktische Zustandszeile enthält üblicherweise:
- Güte und Dicke (zum Beispiel Edelstahl 304, 1,5 mm).
- Walzzustand oder Lieferzustand (2B, BA, gebeizt, HRPO, Walzhaut – verwenden Sie den Begriff des Lieferanten oder der Norm).
- Öl und Sauberkeit (geölt für die Lagerung, trocken oder ölfrei nach Entfettung beim Lieferanten).
- Schutzfolie (keine, Standard-PE oder lasergeeignetes PE auf einer benannten Seite).
- Sichtseite, wenn nur eine Seite sichtbar ist.
- Chargenabstimmung, wenn mehrere Bleche konsistent aussehen müssen.
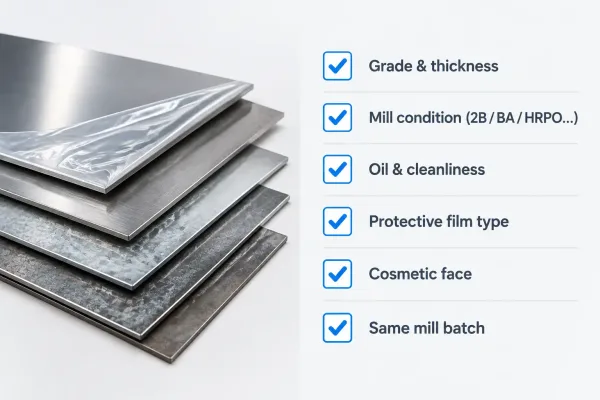
Spezifikationsfelder, die vor der Bestellung festgelegt werden müssen: Güte, Dicke, Zustand, Öl/Sauberkeit, Folie, Sichtseite.
Beispielangabe (illustrativ):
Material: 304 SS, 1,5 mm | Oberflächenbeschaffenheit: 2B | Lasergeeignete PE-Folie auf A-Seite | Lieferant entfettet vor Versand | Gleiche Walzcharge für sichtbare Paneele
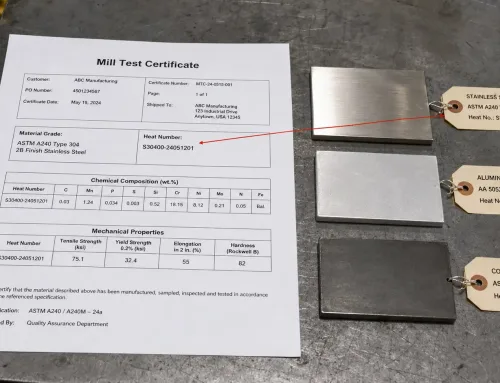
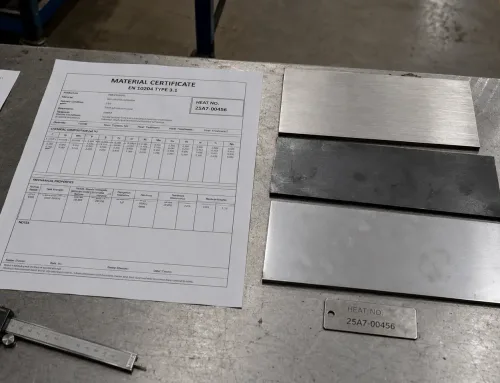
Prüfen Sie bei Ankunft das Zustandsetikett, die Folienintegrität, das Vorhandensein von Öl und etwaigen Flugrost vor dem Schneiden. Wenn die Zeichnung nur “Walzhaut” angibt, fragen Sie, was das für Ihr Material bedeutet – Walzhaut auf Edelstahl ist nicht automatisch 2B, und Walzhaut auf warmgewalztem Kohlenstoffstahl weist noch Zunder auf.
Wenn die Zustandszeile unvollständig ist, senden Sie sie bei der Angebotsanfrage zur Klärung zurück. Dieser eine Prüfschritt ist günstiger als Nacharbeit nach dem ersten Schnitt.
FAQ
Bevor Sie die Bestellung auslösen: Bestätigen Sie Werkstoffgüte, Dicke, Walzzustand, Öl-/Sauberkeitszustand und Folie an einer Stelle – und bitten Sie Ihren Fertiger, den Materialhinweis zu prüfen, falls ein Begriff unklar ist. Eine klare Formulierung des Oberflächenzustands ist eine der kostengünstigsten Möglichkeiten, Terminplan, Kosten und Aussehen bei der Wareneingangsprüfung zu schützen.