Die dünne Kunststoffschicht auf einem Edelstahlblech ist weder Verpackungsmüll, den man an der Tür abreißt, noch eine dauerhafte Oberfläche, die um jeden Preis dranbleiben muss. Auf Blech ist Schutzfolie ein temporärer Oberflächenschutz mit einer definierten Aufgabe – und einem definierten Zeitpunkt, zu dem sie entfernt werden muss. Wird dieser Zeitpunkt falsch gehandhabt, wird die Folie zur Fehlerquelle: Schmelzrückstände in der Schnittfuge, gerissene Folie an der Biegestelle oder eine Beschichtung, die nicht haftet.
Was Schutzfolie bei Blech bedeutet
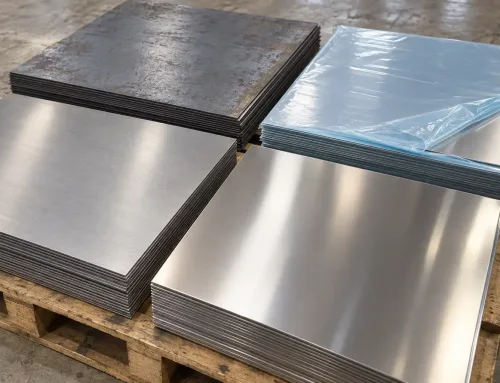
Schutzfolie ist eine temporäre, selbstklebende Kunststoffschicht, die auf Blech, Platten oder vorbeschichtetem Coil aufgebracht wird, um optische und handhabungsbedingte Schäden zu begrenzen, bis das Teil bearbeitet oder geliefert wird. In der Regel handelt es sich um eine dünne PE-Folie (Polyethylen) oder eine ähnliche Folie mit einem druckempfindlichen Klebstoff, der auf Metalloberflächen abgestimmt ist – fest genug, um beim Handling zu haften, schwach genug, um bei entsprechendem Prozess sauber abgezogen werden zu können.
In der Fertigung ist der Film ein Prozessschutz, nicht das Produkt. Käufer erwerben kein laminiertes Metallpaneel; sie geben vor, wie die Rohoberfläche geschützt werden soll, während Schnitte, Biegungen, Schweißungen und Oberflächenbearbeitungen erfolgen.
Nicht dasselbe wie Verpackungsfolie
Verpackungsfolie umhüllt eine Sendung. Stretchfolie, Luftpolsterfolie und Kantenschützer schützen eine Kiste oder einen Stapel im Transport. Schutzfolie ist an der Metalloberfläche selbst gebunden, reist mit jedem Blech oder Zuschnitt mit und wird nach Oberflächentyp und Prozess gewählt (z. B. lasergeeignete Folie für das Schneiden). Erweitere eine Blech-Folienangabe nicht zu einer Verpackungsspezifikation – und gehe nicht davon aus, dass Lagerfolie eine gebürstete Oberfläche durch die Abkantpresse schützt.
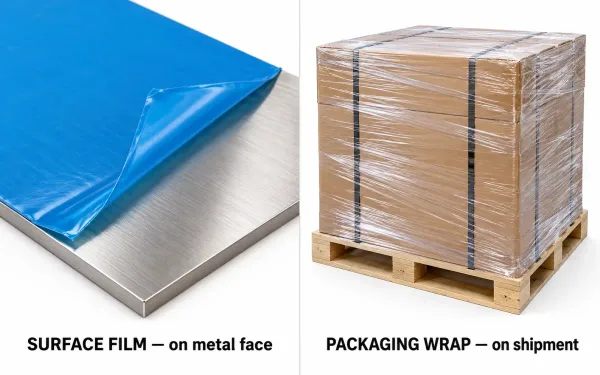
Links: Schutzfolie, die auf einer Blechoberfläche gebunden ist. Rechts: Stretchfolie um eine Versandkiste. Die Beschriftungen zeigen, was Prozessschutz ist und was Verpackung.
Was der Film schützt – und auf welchen Oberflächen
Folie dient dazu, die gelieferten Oberflächen nutzbar zu halten – in der Regel gegen Kratzer und Abrieb durch Gabeln, Schlingen, Stapeln und die Handhabung in der Werkstatt; Fingerabdrücke auf blankem oder gebürstetem Edelstahl; leichte Verschmutzung während der Lagerung und Montage; sowie Prozessspuren auf sichtbaren Flächen, während benachbarte Merkmale geschnitten, umgeformt oder geschweißt werden. In Zeichnungen wird diese Absicht üblicherweise als Hinweise auf Kratzfreiheit je Fläche und Prozess festgehalten.
Typische Oberflächen und Oberflächenbearbeitungen
Folie ist bei Oberflächen am wertvollsten, die sichtbar sind oder bei denen ein erneutes Finish teuer wäre:
| Oberfläche / Finish | Warum Folie häufig verwendet wird | Prozesshinweis |
|---|---|---|
| Gebürstet oder poliert Edelstahl | Kratzer zeigen sich sofort auf heller Maserung | Bestätigen Sie, dass die Folie für die Oberfläche geeignet ist; aggressiver Klebstoff kann auf manchen Polieroberflächen Rückstände hinterlassen |
| Aluminiumblech | Weiche Oberfläche, verkratzt und verbeult sich leicht | Vor dem Eloxieren entfernen oder wenn Klebeband/Folie das Ätzen behindert |
| Beschichteter oder vorlackierter Coil | Kratzer in der Beschichtung lassen sich nur schwer ausbessern | Ein zu frühes Abziehen legt die Beschichtung bei der nachfolgenden Handhabung frei |
| Sichtstahlpaneele | Sichtbare Flächen nach der Montage | Schutzfolie bei Trennen und Umformen aufbelassen, solange die Folie verarbeitungssicher ist |
Stimmen Sie die Folie auf den Oberflächenzustand und den nachfolgenden Prozess ab, nicht nur auf “Metall” im Allgemeinen. Eine Folie, die für warmgewalzten Kohlenstoffstahl geeignet ist, kann für ein Spiegelpanel ungeeignet sein.
Wo Folien in der Fertigungskette eingesetzt werden
Die Folie wird in der Regel im Walzwerk, im Servicecenter oder beim Verarbeiter aufgebracht und begleitet das Material bis zum Fertigungsbetrieb. Sie kann über die Wareneingangskontrolle, das Laser- oder Stanzschneiden sowie die Umformung hinaus erhalten bleiben – bis ein Arbeitsschritt blankes Metall erfordert (Schweißvorbereitung, Beschichtungsvorbereitung, manche Hardware-Montagen) oder bis zur Endreinigung vor dem Versand. Die Entscheidung wird prozessbezogen getroffen und nicht nach einer pauschalen Regel „aufkleben lassen“ oder „zuerst entfernen“.
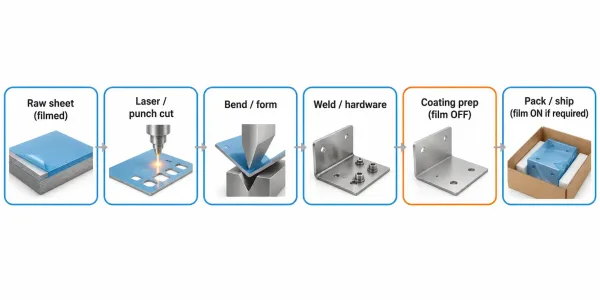
Fertigungsschritte vom Rohblech bis zum Versand. Die Folie bleibt in der Regel beim Schneiden und Umformen dran; sie wird vor der Beschichtungsvorbereitung entfernt und kann vor dem Packen wieder aufgebracht werden.
Laserschneiden: Folie dranlassen, abziehen oder auf Kompromisse achten
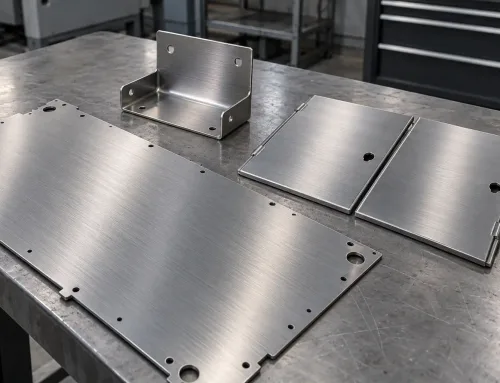
Das Laserschneiden ist der Schritt, in dem die Folienstrategie am deutlichsten wird. Viele Betriebe, die Laserschneiddienstleistungen mit hoher Variantenvielfalt anbieten, schneiden Edelstahl und Aluminium mit aufgebrachter Laser-Folie, damit die sichtbare Fläche während des Einlegens und Schneidens sauber bleibt. Das funktioniert, wenn die Folie für den Prozess spezifiziert ist und der Schnitt standardmäßig erfolgt.
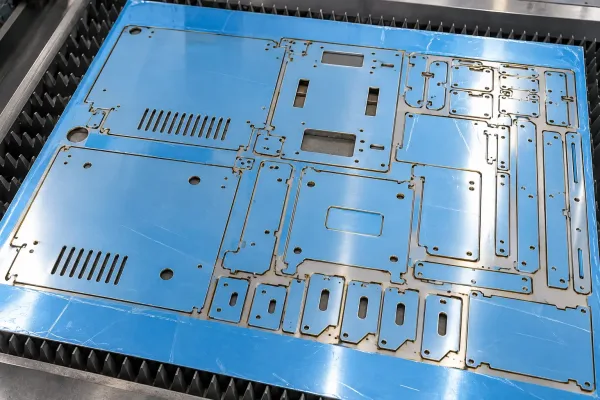
Verschachtelte lasergeschnittene Zuschnitte verbleiben nach dem Schneiden auf blauer Schutzfolie, damit die sichtbare Fläche beim Handling sauber bleibt.
Wenn ein Schutzfilm aufbleibt, funktioniert das
- Sicht- oder gebürstete Flächen, die durch die Werkstatt hindurch kratzfrei bleiben müssen
- Verschachtelte Bleche, in denen Teile nach dem Schneiden entnommen und gestapelt werden
- Für Laserschnitt ausgezeichnete Folie (in der Regel PE-basierte Folien, die für den Prozess freigegeben sind)
Das Schneiden mit aufgebrachter Schutzfolie vermeidet Handhabungsspuren und erfordert keinen zweiten Schutzfolienzyklus. Der Kompromiss liegt in der Prozesskontrolle: Rauch, Spritzer und Wärme wirken an der Schnittfuge weiterhin auf die Folie ein.
Wenn Folie im Weg ist
Erst ablösen – oder Folienart wechseln – wenn Sie Folgendes sehen:
- Schmelze oder Rückstand an der Kante — nicht lasergeeignete Folie kann nahe der Schnittstelle verkohlen und verkleben, was Nacharbeit oder Beschichtungsausschuss zur Folge hat
- Starkes Durchstechen oder dickes Blech mit höherer Wärmeeinbringung, wodurch Klebstoff in die Schnittfuge eingebrannt werden kann
- Schweißen oder Kleben nach dem Schneiden an der Schnittkante oder -fläche, wo Rückstände nicht akzeptabel sind
- Sehr strenge optische Kriterien — jede wärmebedingte Filmverfärbung auf einer Sichtfläche ist ein Ausschusskriterium
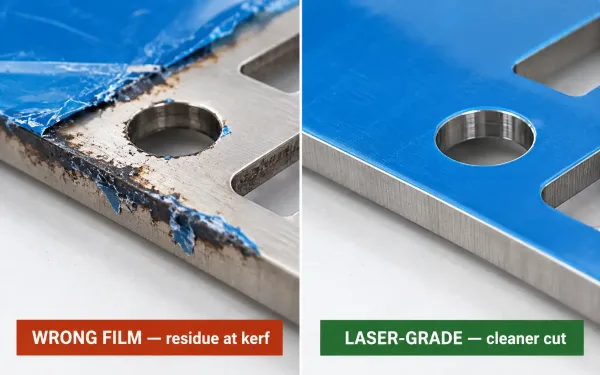
Links: ungeeignete Folie hinterlässt Schmelzrückstände nahe der Schnittfuge. Rechts: Der Schnitt mit Laser-Folienqualität bleibt an Fläche und Kante sauberer.
Kurz erklärt: Der Laser verdampft Metall; die Folie ist organisch. Ist die Folie nicht für diese Hitze ausgelegt, zersetzen sich Klebstoff und Kunststoff an der Schnittstelle und können sich auf die Kante oder Fläche verschmieren. Die Abhilfe ist einfach – verwenden Sie laserbeständige Folie, reduzieren Sie unnötige Wärmeeintragung oder entfernen Sie die Folie aus der Schnittzone, wenn die Zeichnung saubere, freie Kanten verlangt.
Biegen und Umformen: Verhalten der Folie unter Dehnung
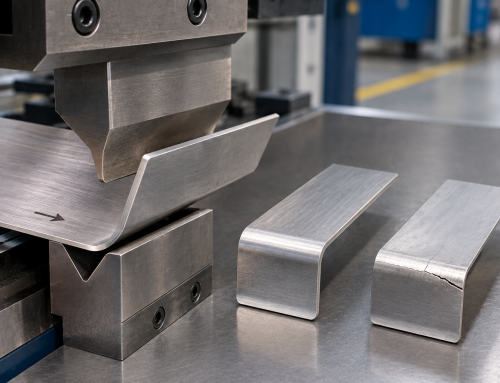
Beim Biegen wird die äußere Faser gedehnt und die innere Faser des Blechs gestaucht. Die Folie auf diesen Flächen ist der Verformung ausgesetzt. Dünne Folien dehnen sich häufig mit dem Biegen mit; spröde oder dicke Folien können am Innenradius reißen, Falten werfen oder sich ablösen.
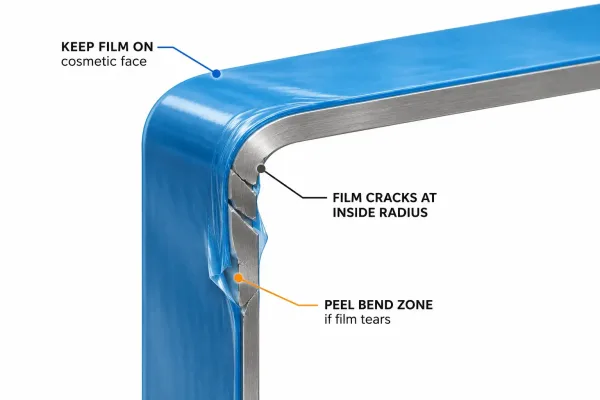
Biegequerschnitt. Die Folie außen dehnt sich; die Folie am Innenradius kann reißen oder sich ablösen. Kurze Beschriftungen markieren die Optionen „Folie auflassen“ und „Folie im Biegebereich abziehen“.
Vor der Bremse
- Folie auflassen bei Sichtflächen, die das Werkstückpolster oder die Anschlagwerkzeuge berühren würden, sofern die Folie umformbar ist und der Innenradius nicht extrem ist.
- Folie entfernen an der Abkantpresse – dem Kern der meisten Abkantdienstleistungen – entlang der Biegelinie, wenn die Folie am Radius reißt, wenn Klebstoff an der Bördelfläche austritt oder wenn die Biegung im Verhältnis zur Blechdicke und Folienart eng ist.
Ein praktischer Test: Reißt die Folie beim Biegemuster, reißt sie auch in der Serienfertigung. Ändern Sie entweder die Folie oder entfernen Sie sie im Biegebereich und schützen Sie die Oberfläche anderweitig.
Nach dem Umformen
Prüfen Sie die Folie bei:
- Innenradien — Risse, die mitten im Prozess blankes Metall freilegen
- Geschnittene oder gelaserte Kanten — angehobene Folie, die Späne und Schmutz einschließt
- Einbauteile und Schweißzonen — Folie, die Bolzen, PEM-Einlegern oder der Schweißvorbereitung im Wege wäre
Geformte Teile mit intakter Folie sollten unter der Folie sauber gehalten werden; unter der Folie eingeschlossener Schleifstaub kann die Oberfläche beim Stapeln der Teile polieren oder zerkratzen. Die Lösung liegt in der richtigen Timing: Erst wenn der nächste Prozess blankes Metall benötigt, Folie abziehen, reinigen und erneut schützen – dann vor dem Verpacken erneut schützen, wenn der Kunde die Lieferung mit Folie verlangt.
Vor dem Lackieren oder Beschichten: Warum die Folie in der Regel entfernt werden muss
Pulverbeschichtung und Nasslackierung benötigen einen sauberen, durchgehenden Untergrund. Schutzfolie – und insbesondere deren Klebstoff – ist ein Verunreiniger. Folie, die durch die Vorbehandlung oder die Sprühlinie mitgeführt wird, verursacht Haftungsfehler, Fischaugen und Krater; spät entfernte Folie hinterlässt Klebstoffreste, die ein reines Abwischen mit Lösungsmittel möglicherweise nicht vollständig entfernt – und genau solche Lücken soll eine Prüfung der Pulverbeschichtungsangaben vor der Vergabe erkennen.
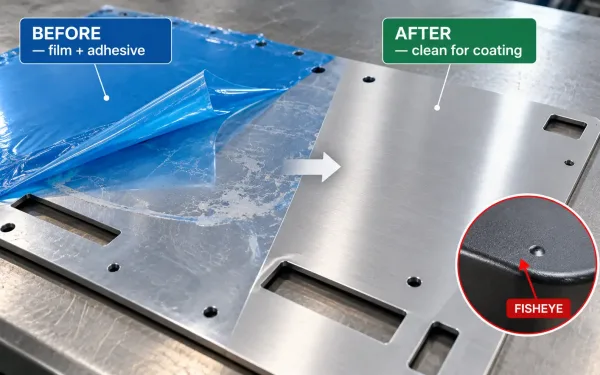
Vor der Beschichtung: Folie und Klebstoff werden entfernt, anschließend wird die Oberfläche gereinigt, damit Pulver oder Nasslack haften können. Zurückgebliebener Klebstoff verursacht Fischaugen und schlechte Haftung.
Empfindlichkeit von Pulver- und Flüssigbeschichtungen
- Pulverlacksysteme werden bei erhöhter Temperatur ausgehärtet; verbleibender Klebstoff kann ausgasen und Nadelstiche in der Folie verursachen.
- Flüssigbeschichtungen reagieren empfindlich auf Silikon und viele Klebstoffreste; eine „sauber aussehende“ Platte kann nach der Ablüftzeit immer noch Fischaugen bilden.
- Vorlackiertes Material ist anders: Die Beschichtung ist bereits auf dem Metall aufgebracht, daher bleibt die Folie oft bis nach Umformung und Montage darauf und wird erst vor der Endreinigung abgezogen – nicht vor einem Einbrennen, das gar nicht vorgesehen ist.
Faustregel: Wenn der nächste Schritt eine Nass- oder Pulverbeschichtung auf blankem Metall ist, Folie und Klebstoff vor der Vorbehandlung entfernen. Wenn der nächste Schritt Umformen oder Montage auf einer bereits fertiggestellten Oberfläche ist, kann die Folie in der Regel bleiben.
Reinigung vor der Endbearbeitung
Nach dem Abziehen:
- Klebstoffreste mit einem für das Substrat geeigneten Reiniger entfernen (vermeiden Sie es, Filme aus Lösungsmittel oder Öl zurückzulassen).
- Prüfen Sie die Fläche unter schräg einfallendem Licht – Rückstände, die von vorn unsichtbar sind, können eine mattierte Beschichtung dennoch ruinieren.
- Mit sauberen Handschuhen handhaben, bis das Teil in die Vorbehandlung gelangt, damit Fingerabdrücke nicht zum neuen Schmutzträger werden.
Das Auslassen der Reinigung ist eine häufige Ursache für „rätselhafte“ Beschichtungsfehler, die nur bei mit Folie geschützten Chargen auftreten.
Wie man den Filmstatus in Zeichnungen und RFQs angibt
Fertiger werden Ihre Absichten zu Optik und Beschichtung nicht erraten. Unklare Folienannahmen führen zu Nacharbeit: Jemand löst eine Sichtfläche zu früh ab, oder jemand sprüht über Klebstoffreste. Nehmen Sie den Folienstatus in die RFQ-Checkliste für Blechfertigungszeichnungen auf, damit die Annahme vor der Preisfestlegung schriftlich festgehalten ist.
Was anzugeben ist
Filmstatus nach Zone und Prozess festlegen, nicht als eine einzige globale Anmerkung. Nützliche Angaben sind:
- Sichtflächen — “PE-Schutzfolie bis zur Verpackung auflassen” oder “vor der Montage entfernen”
- Beschichtungsvorbereitung — “Film und Klebstoff vor der Vorbehandlung entfernen; Oberfläche rückstandsfrei”
- Biege- oder Schweißzonen — “Film kann bei der Schweißvorbereitung und an Biegelinien nach Bedarf für den Prozess entfernt werden”
- Lieferzustand — mit Film beim Versand oder blank und nur leicht geschützt mit nicht beschädigender Verpackung
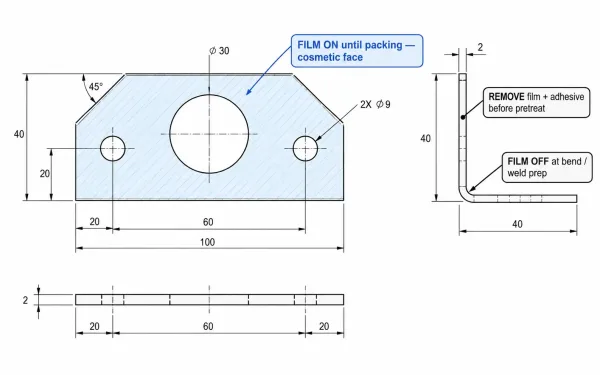
Beispiel für eine Zeichnungsnotiz: Film bleibt auf sichtbaren Flächen bis zur Verpackung; Film und Klebstoff vor der Vorbehandlung entfernen; Film kann an Biege- und Schweißvorbereitungen entfernt werden.
Was Zulieferer bestätigen müssen
Bei der Anfrage oder Projektstart bestätigen:
- Ob Laserqualitäts-Folie auf geschnittenen Teilen zulässig ist
- Wer ist für Abziehen und Reinigen vor dem Beschichten zuständig (Werkstatt oder Kunde)
- Rückstandsanforderung – ist jedes nach dem Ablösen sichtbare Klebstoffrückstand ein Defekt oder nur Rückstände, die Beschichtung/Montage beeinträchtigen
- Ob für eine Flotte von Panels eine einheitliche Folienfarbe/-marke für Rückverfolgbarkeit oder Optik erforderlich ist
Ein kurzer Hinweis in der Anfrage oder Zeichnung ist günstiger, als nach dem ersten Backen Ausschuss zu sortieren.
Wichtige Erkenntnisse
- Schutzfolie auf Blech ist temporärer Prozessschutz – keine Verpackungsfolie und keine dauerhafte Oberfläche.
- Laserschneiden kann mit lasergeeigneter Folie auf sichtbaren Flächen durchgeführt werden; falscher Folientyp erzeugt Schnittfugenrückstände und Nacharbeit.
- Biegen kann die Folie bei engen Radien aufreißen oder abheben; Biegezone abziehen, wenn die Folie sich nicht mit dem Metall dehnen kann.
- Lack und Pulverbeschichtung erfordern fast immer die Entfernung von Folie und Klebstoff vor der Vorbehandlung—bei Hitze und Nassbeschichtungen zeigt jeder Kurzschluss.
- Folienstatus festlegen in Zeichnungen und RFQs nach Fläche und Prozess, damit der Abziehzeitpunkt eine Anforderung ist und keine Diskussion.
Behandeln Sie Folie wie jedes andere Prozessmaterial: Passen Sie sie an die Oberfläche, den Vorgang und die Übergabe an. Wenn Sie unsicher sind, ob eine Fläche beim Schneiden gefilmt bleiben oder vor der Beschichtung sauber sein soll, klären Sie das bei der Angebotserstellung. Ein Fertiger, der Zeichnungen vor der Preisfestsetzung auf Folie, Rückstände und sichtbare Bereiche prüft, kann den Zeitplan – und die Oberfläche – dort halten, wo Sie sie brauchen.