Wenn eine Bestellung für kundenspezifische Blechteile nach „Chargenkontrolle“ verlangt, können verschiedene Lieferanten völlig unterschiedliche Systeme vor sich sehen. Eine Fertigung denkt an einen Rezepturregler einer Prozessanlage. Eine andere an eine BuchungschARGE, die vor der Verbuchung ausgeglichen sein muss. Eine dritte an eine auf einen Karton gestempelte Chargennummer. Nur die letzte Interpretation kommt der Sache nahe – und selbst sie erfasst nicht, wie Chargen in der diskreten Fertigung tatsächlich gebildet, dokumentiert und unter Quarantäne gestellt werden.
Bei gefertigten Gehäusen, Winkeln und Blechplatten ist die Chargenkontrolle eine Qualitätsdisziplin: Jede Produktionscharge muss identifizierbar, aus Unterlagen rekonstruierbar und im Fehlerfall isolierbar sein. Dieser Glossareintrag definiert diese Bedeutung und erläutert die drei damit verbundenen Aufgaben – Chargen unterscheiden, Chargen dokumentieren und nicht konformes Produkt trennen.
Warum „Chargenkontrolle“ nicht überall dasselbe bedeutet
Der Begriff kommt in mindestens drei Industriezweigen mit unterschiedlichen Aufgabenstellungen vor. Klare Abgrenzungen verhindern, dass falsche Anforderungen in eine Blechanfrage (RFQ) gelangen.
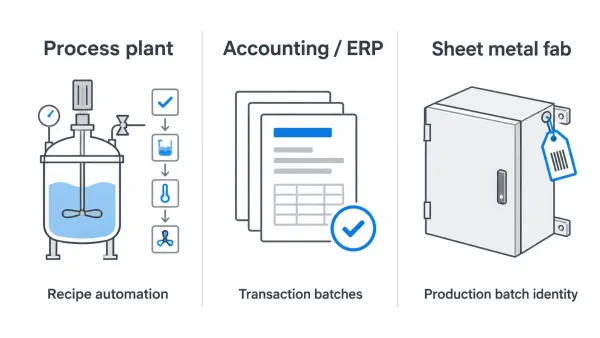
Dreispaltiges Diagramm, das zeigt, dass Chargenkontrolle in Prozessanlagen Rezepturautomatisierung, in der Buchführung Transaktionsabgleich und in der Blechfertigung Produktionschargen-Identität bedeutet.
Was Prozessanlagen unter Chargenkontrolle verstehen
In chemischen, Lebensmittel- und Pharmaproduktionsanlagen ist die Chargenkontrolle Prozessautomatisierung. Software steuert Rezepturen durch Behälter und Mischer, hält Parameter in der Phasenlogik und protokolliert jede Einheitsoperation. Systeme wie ISA-88-artige Batch-Architekturen gehören hierher. Sie steuern, wie eine kontinuierliche oder semi-kontinuierliche Charge gefertigt wird.
Das ist nicht das Problem, das eine Blechfertigung löst. Eine Abkantpresse oder ein Laserschneider führt nicht ein Rezept aus, wie es ein Reaktor tut.
Was Buchhaltungs- und ERP-Systeme unter Chargenkontrolle verstehen
In der Finanzbuchhaltung und in einigen ERP-Modulen bedeutet Chargenkontrolle, Transaktionen zu gruppieren – Rechnungen, Belege, Journalbuchungen – und die Beleganzahlen und Summen zu prüfen, bevor die Charge gebucht wird. Es ist eine Kontrolle der Datenintegrität.
Nützlich für die Buchführung. Sie sagt Ihnen nicht, welcher Schmelzlauf Stahl in welches Gehäuse ging oder welche Teile nach einem Schweißfehler zurückgehalten werden müssen.
Was es für die diskrete Blechfertigung bedeutet
In der Fertigung ist eine Produktionscharge ist ein definierter Satz von Teilen, die gemeinsam unter gleichen Material-, Arbeitsplan- und Prüfbedingungen bearbeitet werden. Chargenkontrolle ist die Menge von Regeln, die:
- diesen Satz von anderen Sätzen getrennt hält,
- festhält, was verwendet und damit gemacht wurde, und
- es ermöglicht, den Satz als Einheit zu sperren oder freizugeben.
Verwandte Begriffe – Lot-Kontrolle, Lot-Rückverfolgbarkeit, Chargenverfolgung – überschneiden sich, bleiben jedoch oft bei der Lagerbewegung stehen. Die hier beschriebene Chargenkontrolle umfasst die Entscheidungen in der Produktion, die Rückverfolgbarkeit real werden lassen.
Was die Chargenkontrolle bei einem gefertigten Bauteil umfasst
Bei einem gefertigten Bauteil ist die Chargenkontrolle nicht nur ein einzelnes Etikett. Es sind drei miteinander verknüpfte Pflichten:
| Pflicht | Beantwortete Frage |
|---|---|
| Unterscheiden | Welche Teile gehören zu dieser Charge, und wie weisen wir das nach? |
| Erfassen | Welche Werkstoff-, Prozess- und Prüfdaten müssen bei der Charge bleiben? |
| Isolieren | Wenn etwas nicht in Ordnung ist, wie stoppen wir nur diese Charge – ohne sie mit einwandfreiem Bestand zu vermischen? |
Fehlt eine Aufgabe, versagen die anderen. Eine Chargennummer ohne Datensätze kann nicht rekonstruiert werden. Datensätze ohne Isolierung schützen keine einwandfreien Teile, die sich bereits in der Fertigung befinden.
Wie Produktionschargen unterschieden werden
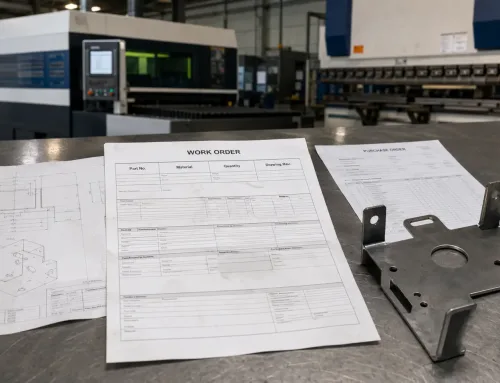
Die Abgrenzung einer Charge beginnt mit einer klaren Grenze: wo die Charge auf dem Fertigungsschein oder Arbeitsauftrag beginnt und endet.
Wo eine Charge in einer Blechbearbeitung beginnt und endet
In der Praxis teilen Werkstätten Chargen an Punkten, an denen sich Risiko oder Identität ändern:
- ein neuer Schmelz- oder Lieferlos von Blech oder Bandmaterial
- eine neue Einrichtung an Laser, Stanzmaschine oder Abkantpresse nach einem Werkzeug- oder Programmwechsel
- eine geplante Produktionsfreigabe (z. B. erste 200 von 1,000)
- eine Oberflächenbehandlungscharge (Pulverbeschichtung, Galvanisierung, E-Coat), bei der unterschiedliche Bauteiltypen nicht vermischt werden dürfen
- eine Versandcharge oder Verpackungsgruppe
Die Regel sollte vor der Produktion festgelegt werden, nicht nach einem Kundentelefonat improvisiert werden. Wenn weder die Zeichnung noch die Bestellung eine Charge definiert, wird der Fertiger in der Regel auf die Auftragsmenge zurückgreifen – die manchmal zu groß ist, um sie wirtschaftlich zu isolieren.
Chargennummerierung, Kennzeichnung und was eindeutig bleiben muss
Eine praktikable Chargen-ID ist eindeutig, lesbar und über den gesamten Prozess stabil. Üblich ist eine Kombination aus Teilenummer, Auftrags- oder Arbeitsauftragsnummer, Sequenz und Datum – zum Beispiel PN-4820-WO-1184-B03-2026-10. Entscheidend ist nicht das genaue Format, sondern drei Einschränkungen:
- Eindeutig: keine Wiederverwendung über Aufträge oder Jahre hinweg
- Vorhanden: auf dem Fertigungsschein, den Etiketten und der Packliste
- Stabil: Nacharbeit oder Teilsendung darf die ursprüngliche ID nicht stillschweigend überschreiben
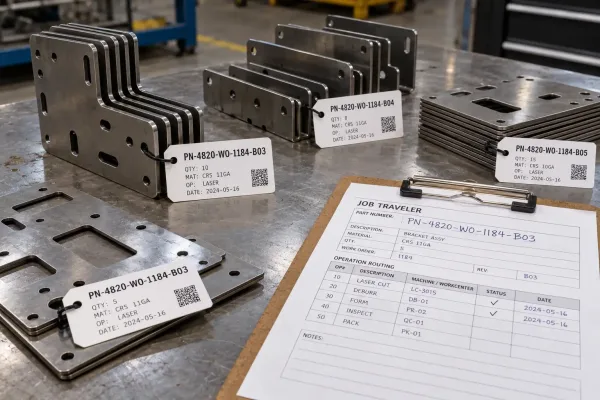
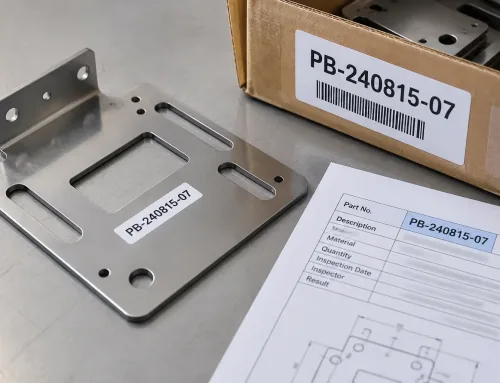
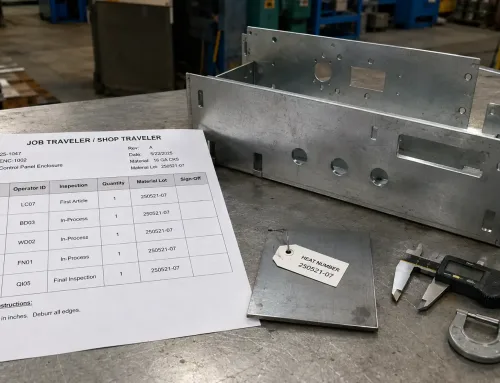
Chargen-ID-Etiketten auf geschnittenen Blechteilen mit übereinstimmenden IDs auf dem Fertigungsschein, um jede Produktionscharge eindeutig zu halten.
Barcodes sind hilfreich, aber eine lesbare Bedruckung mit Kennung reicht für die meisten Blechfertigungsprogramme mit kleinem bis mittlerem Volumen.
Verknüpfung von Materialchargen mit der Produktionscharge
Fertigteile erben Risiken vom Rohmaterial. Der Zusammenhang zwischen Werkidentität und Produktionscharge ist das, was einen Rückruf oder eine Untersuchung eingrenzbar macht.
Auslesen von Schmelz- und Chargennummern vom eingehenden Material und den Werkszeugnissen
Stahl- und Aluminium-Halbzeuge tragen eine Schmelzennummer (Schmelzcharge) und oft eine Chargen- oder Coilsnummer. Das Werkszeugnis (MTR) listet Chemie und mechanische Eigenschaften für diese Schmelzcharge auf. Die Eingangsprüfung sollte Folgendes erfassen:
- Schmelz- / Chargennummer vom Anhänger oder Zertifikat
- Güte und Dicke
- Eingangsdatum und interne Material-ID
Wenn Teile aus diesem Material geschnitten werden, sollte der Fertigungsauftrag dieselbe Material-ID angeben – nicht nur die Güte. “CRS, 1.5 mm” reicht nicht aus. “CRS, 1.5 mm, Schmelze H48219 / interne Charge L-240912” ist erforderlich.
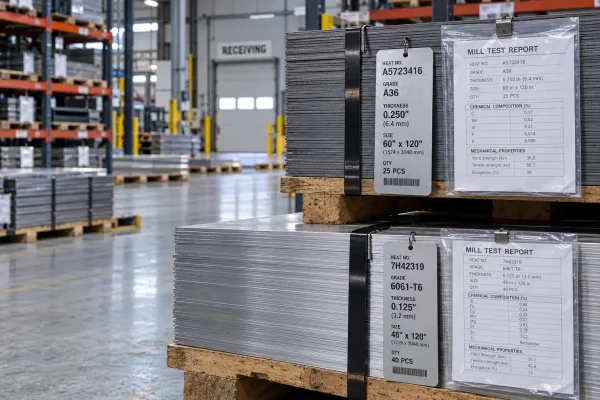
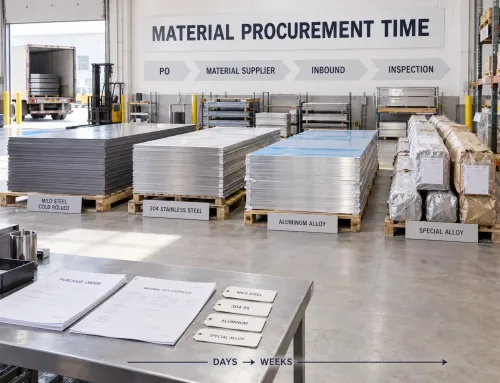
Eingehender Tafelmaterial-Vorrat mit Schmelz-/Chargenetiketten neben einem Werksprüfzeugnis, damit die Materialidentität mit dem Fertigungslos verknüpft werden kann.
Mischregeln, Restbestände und Teilplatten-Verbrauch
Das Mischen von Schmelzen innerhalb eines Fertigungsloses ist manchmal erlaubt, manchmal nicht. Die Bestellung sollte festlegen, was gilt. Praktische Vorgaben, die viele Fertiger verwenden:
- Keine Beimischung für strukturelle, drucktragende oder regulierte Teile
- Kontrollierte Beimischung mit beiden Chargen dokumentiert im Fertigungsauftrag, wenn der Kunde dies zulässt
- Verbleibender Rest beschriftet und ins Lager zurückgestellt, wobei die ursprüngliche Wärme-/Chargen-ID noch lesbar bleibt
Reststücke, die ihre Identität verlieren, werden zu „Geheimmetall“. Sie sind eine häufige Ursache für spätere Mischchargen.
Produktionsunterlagen, die mit der Charge mitgeführt werden müssen
Etiketten unterscheiden eine Charge. Aufzeichnungen erklären sie. Für Blechteile ist der Mindestumfang kurz und praktisch.
Mindestbestand an Aufzeichnungen für einen kontrollierten Fertigungslos
Ein kontrolliertes Los sollte rekonstruierbar sein aus:
- Los-ID und Teilenummer / Revisionsstand
- Materialcharge oder Schmelznummer (und MTR-Referenz, sofern erforderlich)
- tatsächlich ausgeführte Arbeitsgänge (Trennen, Umformen, Schweißen, Schleifen, Oberflächenbehandlung)
- wichtige Prozessdaten, sofern festgelegt (z. B. Schweißverfahren, Pulvercharge, Aushärtung)
- Prüfergebnisse – Maß- und Sichtprüfung – gegen die Zeichnungsrevision
- produzierte, angenommene, abgelehnte und aussortierte Menge
- Bediener oder Station und Zeitstempel für kritische Schritte
- Versandpackliste, die mit derselben Chargen-ID verknüpft ist
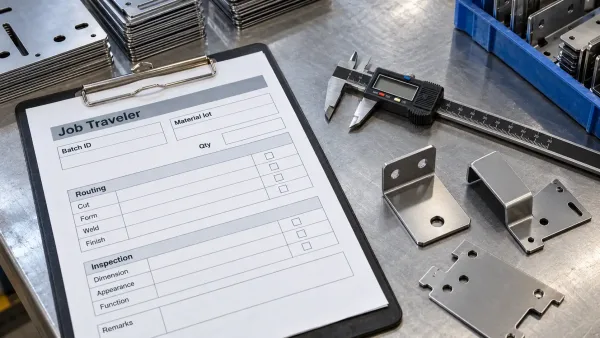
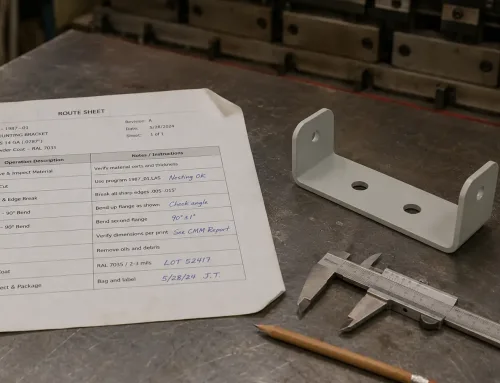
Abgeschlossener Arbeitsbegleitschein, der die Chargen-ID, die Materialcharge, die Arbeitsgänge und die Prüfergebnisse enthält und mit den Teilen mitgeführt wird.
Arbeitsbegleitscheine, Arbeitspläne und Prüfberichte sind die üblichen Träger. Elektronische Datensätze sind zulässig; die Anforderungen an den Inhalt ändern sich nicht.
Wie Datensätze bei Prüfung, Verpackung und Versand angefügt werden
Die Unterlagen müssen bei jeder Übergabe mit den physischen Teilen mitgeführt werden:
- Zwischen- oder Endprüfung stempelt oder protokolliert Annahme/Ablehnung gegen die Chargen-ID
- Pack-out beschriftet Kartons mit derselben Chargen-ID und Menge
- Versanddokumente (Packliste, CoC) nennen diese Chargen-ID
Wenn Kartons aus zwei Chargen eine Packliste ohne Chargen-IDs auf Zeilenebene teilen, geht die Isolierung nach der Lieferung praktisch verloren.
Trennung nichtkonformer Produkte, ohne gute Chargen zu kontaminieren
Das Unterscheiden und Erfassen zahlt sich nur aus, wenn fehlerhaftes Material gestoppt werden kann.
Physische Quarantäne vs. Systemstatus
Isolierung hat zwei Ebenen:
- Physisch: Rote Etiketten, gekennzeichnete Behälter oder eine Quarantänezone, damit keine gemischten Teile für den Versand entnommen werden können
- System: Sperrstatus im ERP oder auf dem Begleitschein, damit die Charge nicht versehentlich freigegeben werden kann
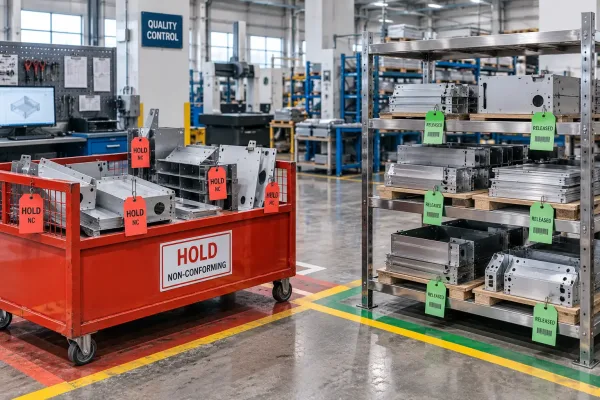
Ausschussteile werden in einem Quarantänebehälter mit Sperranhängern verwahrt, während freigegebene Chargen auf einem separaten Regal verbleiben.
Eine rein physische Trennung versagt, wenn jemand Bestand umlagert. Eine rein systemseitige Trennung versagt, wenn die Fertigung die Sperre nicht sieht. Bei Blechbehältern und gestapelten Zuschnitten sind beide Ebenen erforderlich.
Nacharbeit, Ausschuss und ob sich die Chargenidentität ändert
Die Behandlung von Nonconformities richtet sich nach der Charge:
- Ausschuss: Menge aus der Charge entfernen; den Datensatz behalten
- Nacharbeit: entscheiden, ob die Nacharbeit in derselben Chargen-ID verbleibt oder eine verknüpfte Tochter-ID erhält (zum Beispiel
-R1) - Verwendung im Ist-Zustand / Reparatur: erfordert eine Kundengenehmigung und muss im Chargenprotokoll vermerkt sein
Die wichtigste Regel: Nicht verifizierte Nacharbeit nicht in eine saubere Charge zurückführen. Wenn Schweißreparatur oder Umformen Teile aus einem isolierten Satz betrifft, behalten diese Teile eine eindeutige Identität, bis die Prüfung die Sperre aufhebt.
Musterchargen und Produktionschargen kontrollieren unterschiedliche Dinge
Muster und Serie benötigen beide Chargendisziplin, weisen aber unterschiedliche Risiken nach.
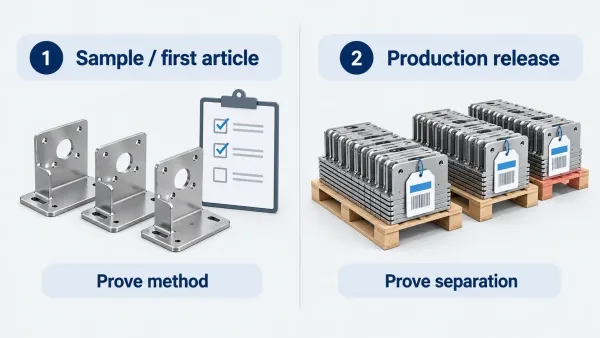
Vergleich nebeneinander: Musterchargen weisen das Verfahren mit einem kleinen dokumentierten Los nach; Produktionschargen erzwingen die Trennung über gesamte Freigaben hinweg.
| Phase | Wofür die Charge gedacht ist | Kontrollschwerpunkt |
|---|---|---|
| Muster / Erstmuster | Nachweisen, dass die Methode wiederholbar ist | Chargenregeln, Datensatzformat und Haltepunkte festlegen, solange die Menge klein ist |
| Produktion | Nachweisen, dass Chargen auch bei realen Mengen getrennt bleiben | Nummerierung, Materialzuordnung und Sperrung bei jeder Freigabe durchsetzen |
Warten Sie nicht auf die erste Massenlieferung, um Chargen-IDs zu erfinden. Wenn die Mustercharge nicht dokumentiert ist, hat die Produktionscharge keine Referenz als Vorlage – und Streitigkeiten treten in der Regel erst auf, nachdem Teile bereits versandt wurden.
Was Sie in Ihrer RFQ und Ihrem PO angeben sollten
Einkäufer reduzieren Nacharbeit und Schuldzuweisungen, indem sie die Chargenanforderungen festlegen, bevor die Bearbeitung beginnt. Eine kompakte Checkliste:
- Chargendefinition — wo Chargen beginnen und enden (Schmelzenwechsel, Rüstvorgang, Freigabemenge, Beladung der Oberflächenbehandlung, Versandcharge)
- Format der Chargen-ID — wer sie vergibt, welche Felder sie enthält, wo sie aufgedruckt wird
- Materialchargen-Verknüpfung — Schmelz-/Chargennummer auf dem Begleitschein und, falls erforderlich, auf dem CoC
- Mischregeln — ob Schmelzen oder Oberflächenbehandlungs-Ladungen in einem Los zusammengefasst werden dürfen
- Mindestaufzeichnungen — Pflichtfelder im Begleitschein, in der Prüf- und in der Packlistendokumentation
- Behandlung von Nonconformities — Quarantäneort/-kennzeichnung, Regeln für Nacharbeits-IDs, Auslöser für Kundenbenachrichtigungen
- Chargenweise Verpackung für den Versand — eine Charge pro Karton oder Chargen-IDs auf jeder Kartonposition
- Muster vs. Serienfertigung — Anforderungen an das Chargenpaket des Erstmusters vor Freigabe der Serienfertigung
Sie benötigen kein vollständiges MES, um dies umzusetzen. Sie benötigen Regeln, die die Werkstatt einhalten kann und die Ihr Wareneingangsteam überprüfen kann.