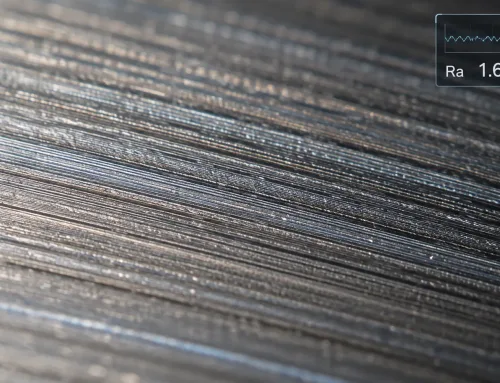
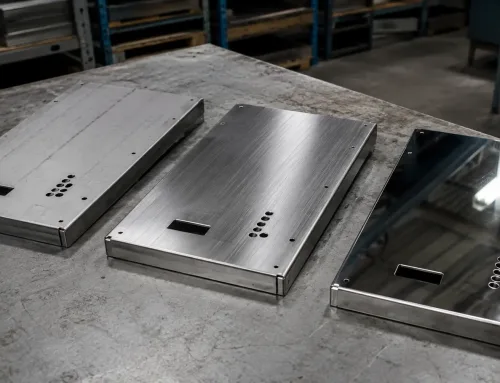
Eine gebürstete Oberfläche ist eine Oberflächenbehandlung, bei der Schleifmittel parallele, gerichtete Linien im Metall erzeugen. Anders als eine polierte Spiegelfläche weist gebürstetes Metall ein mattes, seidenmatte Erscheinungsbild auf, das kleinere Kratzer und Fingerabdrücke verdeckt. Ingenieure und Designer wählen diese Oberfläche, wenn sie eine einheitliche Textur mit kontrollierter Reflexion wünschen – häufig für ästhetische Paneele, Gehäuse oder sichtbare Verbraucherkomponenten.
Dieser Glossareintrag erklärt, was eine gebürstete Oberfläche für Metallteile wirklich bedeutet: wie Texturrichtung und Konsistenz gesteuert werden, welche Materialien am besten reagieren und wie man sie korrekt in technischen Zeichnungen angibt, damit Hersteller genau das liefern, was Sie erwarten.
Was ist eine gebürstete Oberfläche?
Eine gebürstete Oberfläche ist eine mechanische Oberflächenbehandlung, die mit Schleifmitteln wie Schleifpapier, Schleifbändern oder Drahtbürsten ein Muster aus feinen, parallelen Linien auf Metall erzeugt. Der Prozess entfernt eine dünne Materialschicht und hinterlässt eine gerichtete Textur, die die Reflexionsfähigkeit verringert und ein einheitliches, mattes Erscheinungsbild erzeugt.
Anders als Oberflächen mit zufälliger Textur, wie etwa Perlstrahlen, weisen gebürstete Oberflächen eine klare Schleifrichtung auf. Diese gerichtete Eigenschaft ist sowohl funktional – sie hilft, kleinere Kratzer entlang der Schleifrichtung zu verdecken – als auch ästhetisch und verleiht Teilen ein sauberes, professionelles Erscheinungsbild, das häufig bei Elektronikgehäusen, Gerätepaneelen und architektonischen Profilen zu finden ist.
Gebürstet vs. Poliert: Hauptunterschiede
Die folgende Tabelle fasst die wesentlichen Unterschiede zwischen gebürsteten und polierten Oberflächen zusammen:
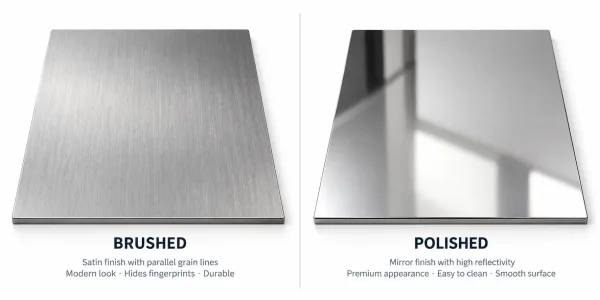
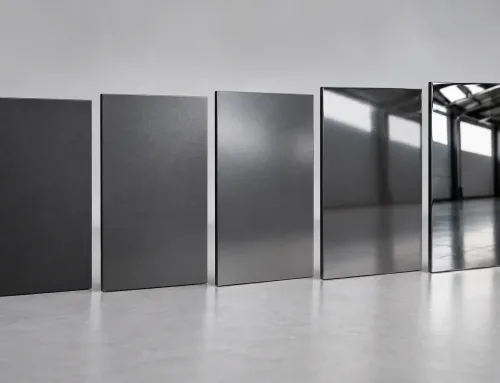
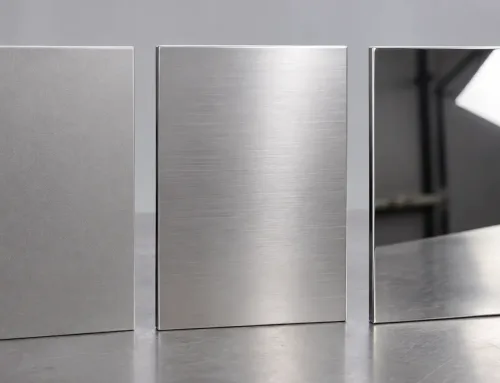
Direkter Vergleich: links eine gebürstete Oberfläche mit sichtbaren Schleiflinien, rechts eine polierte Oberfläche mit spiegelähnlicher Reflexion.
| Eigenschaft | Gebürstete Oberfläche | Polierte Oberfläche |
|---|---|---|
| Oberflächentextur | Gerichtete, parallele Linien | Glatt, spiegelartig |
| Reflexionsvermögen | Niedrig bis mittel (satinartiges Aussehen) | Hoch (spiegelartige Reflexion) |
| Sichtbarkeit von Kratzern | Kratzer fügen sich in die Schleifrichtung ein | Kratzer deutlich sichtbar |
| Typischer Ra-Wert | 0.4–1.6 µm (16–63 µin) | 0,05–0,2 µm (2–8 µin) |
| Häufige Anwendungen | Gehäuse, Paneele, Geräteoberflächen | Dekorative Verkleidungen, Reflektoren, Medizingeräte |
| Wartung | Einfacher auszubessern | Erfordert sorgfältige Handhabung |
Die Wahl zwischen gebürstet und poliert hängt von Funktion und Umgebung ab. Gebürstete Oberflächen eignen sich besser, wenn Haltbarkeit und geringer Wartungsaufwand wichtig sind; polierte Oberflächen eignen sich für Anwendungen, die hohe Reflexion oder einfache Reinigung erfordern.
Texturrichtung und Konsistenzkontrolle
Das Erscheinungsbild einer gebürsteten Oberfläche hängt von zwei Variablen ab: Texturrichtung und Konsistenz. Um diese korrekt umzusetzen, muss man verstehen, wie der Schleifprozess funktioniert und welche Parameter zu kontrollieren sind.
Wie die Texturrichtung erzielt wird
Die Texturrichtung folgt dem Weg des Schleifmittels. Beim manuellen Bürsten bewegt der Bediener das Schleifmittel in geraden, parallelen Zügen. Beim maschinellen Bürsten läuft das Teil in fester Richtung unter rotierenden Schleifbändern oder Bürsten hindurch.
Gängige Texturrichtungen sind:
- Längs: Parallel zur längsten Abmessung des Bauteils (am häufigsten)
- Quer: Senkrecht zur längsten Abmessung
- Rund: Für zylindrische Teile wie Rohre oder runde Abdeckungen
Die Texturrichtung muss in den Zeichnungen angegeben werden, wenn sie für Montage, Funktion oder Erscheinungsbild relevant ist. Paneele, die in Rahmen eingeschoben werden, sollten beispielsweise eine Schleifrichtung parallel zum Einschubweg aufweisen, um sichtbare Kratzer während der Montage zu minimieren.
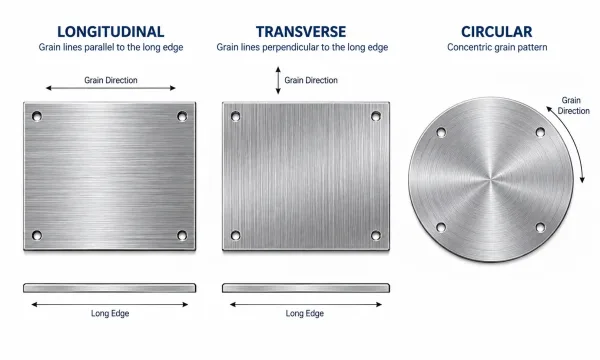
Technische Zeichnung mit drei Texturrichtungsoptionen: längs (parallel zur langen Kante), quer (senkrecht zur langen Kante) und rund (für zylindrische Teile).
Körnungsstufen und Ra-Werte
Die Oberflächenrauheit nach dem Bürsten hängt von der Korngröße des Schleifmittels ab. Die folgende Tabelle zeigt typische Zusammenhänge:
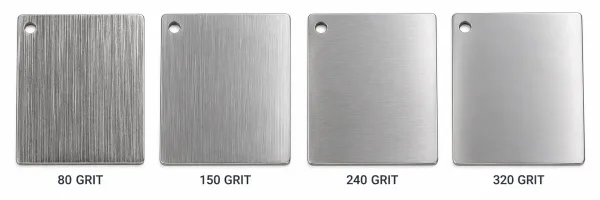
Vier Metallproben mit fortschreitenden Körnungsgraden von grob (80 Körnung) bis sehr fein (320 Körnung) mit entsprechenden Unterschieden in der Oberflächentextur.
| Schleifmittelkörnung | Typischer Ra-Wert (µm) | Typischer Ra-Wert (µin) | Erscheinungsbild |
|---|---|---|---|
| 80–100 | 1.6–3.2 | 63–125 | Grob, sichtbare Körnung |
| 120–150 | 0.8–1.6 | 32–63 | Mittlere Körnung, üblich für Gehäuse |
| 180–240 | 0.4–0.8 | 16–32 | Feine Körnung, satiniertes Erscheinungsbild |
| 320+ | 0.2–0.4 | 8–16 | Sehr fein, nahezu poliert |
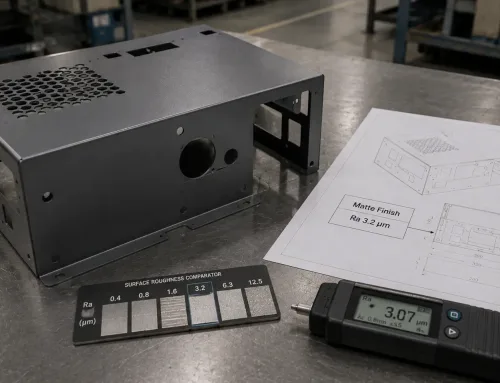
Bei der Angabe einer gebürsteten Oberfläche in Zeichnungen entweder die Körnungsnummer oder den Ra-Bereich angeben—nicht beides, es sei denn, eine präzise Kontrolle ist erforderlich. Körnungsnummern sind für Lieferanten leichter zu interpretieren; Ra-Werte liefern messbare Abnahmekriterien.
Welche Metalle können gebürstet werden?
Die meisten Metalle können gebürstet werden, aber die Ergebnisse variieren erheblich je nach Material. Die folgenden Abschnitte beschreiben, was von gängigen Blechmetallen zu erwarten ist.
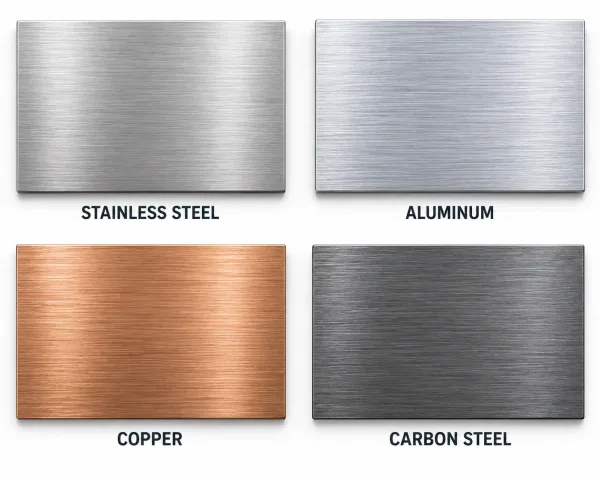
Vier gebürstete Metallproben mit Texturunterschieden bei Edelstahl, Aluminium, Kupfer und Kohlenstoffstahl.
Edelstahl
Edelstahl (304, 316 und andere austenitische Güten) ist das gebräuchlichste Material für gebürstete Oberflächen. Er ergibt eine saubere, gleichmäßige Schleifrichtung und ist relativ tolerant gegenüber Prozessschwankungen. Gebürsteter Edelstahl ist Standard für Gerätepaneele, Aufzugsinnenräume und Großküchenausrüstung.
Ein zu beachtender Punkt: Beim Bürsten wird die passive Oxidschicht entfernt, die Edelstahl seine Korrosionsbeständigkeit verleiht. Nach dem Bürsten können die Teile eine Passivierungsbehandlung benötigen, insbesondere in korrosiven Umgebungen.
Aluminium
Aluminiumlegierungen (5052, 6061 usw.) können gebürstet werden, aber das weichere Material erzeugt tiefere, sichtbarere Kornlinien. Die Textur neigt dazu, bei gleicher Körnungsstufe ausgeprägter zu sein als bei Edelstahl.
Das Eloxieren nach dem Bürsten ist bei Aluminiumteilen üblich. Die eloxierte Schicht bewahrt die gebürstete Textur und erhöht gleichzeitig Härte und Korrosionsbeständigkeit. Der Eloxalprozess kann das Texturerscheinungsbild jedoch leicht verändern, daher sollten Muster vor der Produktion freigegeben werden.
Kupfer und Messing
Kupfer und Messing entwickeln mit der Zeit eine natürliche Patina, die das Erscheinungsbild der gebürsteten Textur beeinflusst. Frisch gebürstetes Kupfer hat einen hellen, warmen Ton, der sich durch Handhabung und Exposition verdunkelt.
Das Bürsten von Kupfer und Messing erfordert sorgfältige Handhabung, um Fingerabdrücke und Oxidation vor der Beschichtung zu vermeiden. Klarlack oder Anti-Tarnish-Beschichtungen werden oft unmittelbar nach dem Bürsten aufgebracht, um das Erscheinungsbild zu erhalten.
Kohlenstoffstahl
Baustahl kann gebürstet werden, rostet jedoch ohne Schutz schnell. Gebürstete Baustahlteile müssen kurz nach der Fertigstellung beschichtet werden (Lack, Pulverbeschichtung oder Galvanisierung), um Oxidation zu verhindern.
Die Kornstruktur auf Kohlenstoffstahl ähnelt der von Edelstahl, aber die geringere Korrosionsbeständigkeit des Grundmaterials macht einen Schutz nach dem Bürsten unerlässlich.
Wie man eine gebürstete Oberfläche in technischen Zeichnungen spezifiziert
Eine klare Zeichnungsangabe – wie Oberflächenanforderungen in der Zeichnung anzugeben sind – verhindert Mehrdeutigkeit und stellt sicher, dass Lieferanten die erwartete Oberfläche liefern. Die folgenden Elemente sollten bei der Angabe einer gebürsteten Oberfläche enthalten sein.
Wesentliche Angabeelemente
Eine vollständige Angabe zur gebürsteten Oberfläche umfasst:
- Oberflächentyp: “Gebürstete Oberfläche” oder “Gebürstete Textur”
- Texturrichtung: “Maserung parallel zu [dimension]” oder “Längsmaserung”
- Oberflächenrauheit: Ra-Bereich (z. B. “Ra 0.8–1.6 µm”) oder Korngrößen-Äquivalent (z. B. “180 Korn”)
- Hinweise zum Aussehen: “Gleichmäßige Textur, keine sichtbaren Kratzer senkrecht zur Schleifrichtung”
- Nachbehandlung: Bei Bedarf Passivierung, Eloxieren oder Beschichtung angeben
Beispielangabe:
GEBÜRSTETE OBERFLÄCHE, SCHLEIFRICHTUNG PARALLEL ZUR LANGKANTE

Ra 0.8–1.6 µm, GLEICHMÄSSIGE TEXTUR

PASSIVIERUNG GEMÄSS ASTM A967 NACH DEM BÜRSTEN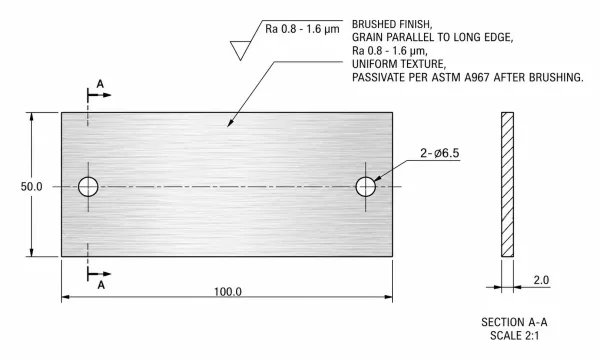
Detail einer technischen Zeichnung mit einer Angabe für eine gebürstete Oberfläche, einschließlich Texturrichtung, Ra-Wert und Anforderungen an die Nachbehandlung.
Häufige Beschriftungsfehler
Zeichnungsangaben, die Probleme verursachen:
- Nur “gebürstete Oberfläche”: Ohne Angabe von Richtung oder Rauheit wählen Lieferanten Standardwerte, die nicht Ihrer Absicht entsprechen können
- Widersprüchliche Spezifikationen: Die gleichzeitige Forderung nach “gebürstet” und “Spiegeloberfläche” führt zu Verwirrung
- Unrealistische Ra-Werte: Die Angabe von Ra 0.2 µm für eine gebürstete Oberfläche kann bereits in den Bereich der polierten Oberfläche führen
- Fehlende Nachbehandlung: Bei Edelstahl in korrosiven Umgebungen begünstigt das Auslassen der Passivierung Korrosionsprobleme
Im Zweifelsfall fügen Sie Ihrem Zeichnungspaket eine Oberflächenstruktur-Musterprobe oder einen Referenzstandard bei.
Auswirkungen auf Maße und Toleranzen
Bürsten entfernt Material, was sich auf die Endmaße auswirkt. Ingenieure müssen dies bei Toleranzketten berücksichtigen, insbesondere bei Teilen mit engen Toleranzen.
Materialabtrag
Beim Bürsten werden typischerweise 0.005–0.025 mm (0.0002–0.001 in) Material entfernt, abhängig von Korngröße und Druck. Diese Menge ist gering, kann aber wichtig sein für:
- Teile mit ±0.05 mm Toleranzen oder enger
- Baugruppen, bei denen mehrere gebürstete Oberflächen ausgerichtet werden müssen
- Dünnes Blech, bei dem der Abtrag die Steifigkeit beeinflusst
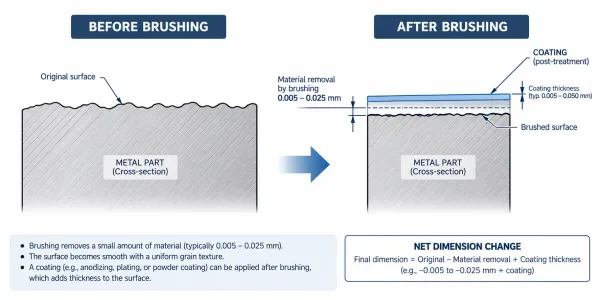
Querschnittsdarstellung, die die Materialentfernung beim Bürsten und den Schichtaufbau nach der Nachbehandlung zeigt.
Bei kritischen Maßen geben Sie an, ob die Messungen vor oder nach dem Bürsten durchgeführt werden sollen, oder geben Sie eindeutig an, dass die Maße für das fertige (gebürstete) Teil gelten.
Überlegungen zur Beschichtungsdicke
Wenn auf das Bürsten eine Eloxierung, eine Galvanisierung oder eine Beschichtung folgt, muss die zugesetzte Schichtdicke bei den Maßberechnungen berücksichtigt werden. Zum Beispiel:
- Typ-II-Eloxal fügt 0.005–0.025 mm pro Oberfläche
- Pulverbeschichtung fügt 0.05–0.10 mm pro Oberfläche
- Nickelbeschichtung fügt 0.01–0.05 mm pro Oberfläche
Schleifen vor der Beschichtung bedeutet, dass die Endmaße sowohl den Materialabtrag als auch den Beschichtungsaufbau berücksichtigen. Dieser zweistufige Effekt wird bei der Toleranzanalyse oft übersehen.
Sicherstellung der Konsistenz in der Produktion
Die Serienfertigung gebürsteter Teile erfordert Prozesskontrolle, um ein gleichmäßiges Erscheinungsbild aller Teile zu gewährleisten. Wesentliche Kontrollpunkte sind:
Wichtige Kontrollpunkte
- Zustand des Schleifmittels: Verschlissene Schleifmittel erzeugen eine ungleichmäßige Körnung. Ersetzen Sie Schleifmittel nach einem festgelegten Zeitplan oder nach einer festgelegten Anzahl von Teilen.
- Druck und Geschwindigkeit: Die Parameter des maschinellen Schleifens müssen festgelegt und überwacht werden. Manuelles Schleifen hängt von der Geschicklichkeit des Bedieners ab – dokumentieren Sie die Technik.
- Teileausrichtung: Teile müssen jedes Mal in derselben Richtung zum Schleifmittel geführt werden. Vorrichtungen helfen, die Konsistenz zu wahren.
- Eingehendes Material: Der Oberflächenzustand des Rohmaterials beeinflusst die Schleifergebnisse. Legen Sie die maximal zulässigen Oberflächenfehler am Rohmaterial fest.
Prüfstandards
Die Prüfkriterien für gebürstetes Finish sollten umfassen:
- Sichtprüfung: Vergleich mit freigegebenem Muster unter kontrollierter Beleuchtung
- Ra-Messung: Profilometer an repräsentativen Teilen gemäß Stichprobenplan verwenden
- Richtungsprüfung: Prüfen, ob die Schleifrichtung mit der Zeichnungsangabe übereinstimmt
- Fehlergrenzen: Zulässige Grenzen für Kratzer, Poren oder ungleichmäßige Textur festlegen
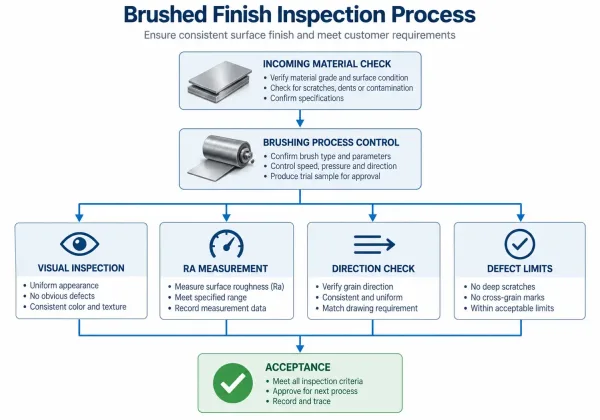
Flussdiagramm mit den wichtigsten Prüfschritten für die Qualitätskontrolle geschliffener Oberflächen, einschließlich Sichtprüfung, Ra-Messung, Richtungsprüfung und Fehlergrenzen.
Für kritische Anwendungen nehmen Sie ein Oberflächenmustermaterial (physisch oder fotografisch) als Abnahmereferenz in Ihr Zeichnungspaket auf.
Was bei der Bestellung von gebürsteten Teilen zu prüfen ist
Wenn Sie Angebote anfordern oder Bestellungen für gebürstete Teile aufgeben, überprüfen Sie diese Elemente, um Überraschungen zu vermeiden.
Spezifikations-Checkliste
Bevor Sie Ihre RFQ senden, bestätigen Sie:
- Zeichnungsangabe enthält die Texturrichtung
- Ra-Bereich oder Körnungsangabe ist angegeben
- Anforderungen an die Nachbehandlung sind spezifiziert
- Toleranzen berücksichtigen den Materialabtrag
- Prüfkriterien sind definiert
- Oberflächenmuster wird bereitgestellt, wenn das Erscheinungsbild kritisch ist
Lieferantenbewertung
Bei der Bewertung von Lieferanten für gebürstete Arbeiten fragen Sie:
- Welche Bürstausrüstung verwenden Sie (manuell vs. maschinell)?
- Wie kontrollieren Sie die Texturkonsistenz über Chargen hinweg?
- Können Sie Oberflächenrauheitsmessberichte bereitstellen?
- Was ist Ihr Standard-Stichprobenplan für die Sichtprüfung?
Lieferanten mit speziellen Schleifeinrichtungen und dokumentierten Prozessen liefern konsistentere Ergebnisse als solche, die die Oberflächenbearbeitung untervergeben.