Medizinische Blechteile stehen vor einer besonderen Herausforderung: Sie müssen wiederholter Einwirkung aggressiver Reinigungsmittel standhalten, ohne sich zu verschlechtern. Ein Edelstahlgehäuse, das nach sechs Monaten Krankenhausreinigung korrodiert, ist nicht nur ein Qualitätsmangel – es ist ein Compliance-Risiko und eine Frage der Patientensicherheit. Dieser Leitfaden erklärt, wie Blechteile spezifiziert, gefertigt und validiert werden, die über ihre gesamte Nutzungsdauer hinweg chemische Beständigkeit beibehalten.
Die verborgene Komplexität der Reinigung medizinischer Blechbauteile
Die Reinigung eines Blechteils klingt einfach. In medizinischen Anwendungen ist sie alles andere als das.
Krankenhaus- und Laborumgebungen erfordern Reinigungsprotokolle, die weitaus aggressiver sind als in allgemeinen Industrieumgebungen. Teile sind konzentrierten Desinfektionsmitteln, enzymatischen Reinigungsmitteln und Hochtemperatur-Autoklavenzyklen ausgesetzt – oft mehrmals täglich. Die Reinigungsmittel, die Patienten schützen, können ungeschützte Metalloberflächen schnell angreifen.
Die Folgen eines Fehlers in diesem Bereich sind nicht abstrakt. Lochfraßkorrosion auf einem chirurgischen Instrumententablett kann Bakterien beherbergen. Oberflächenabbauprozesse an einem Gehäuse für Diagnostikgeräte können die elektromagnetische Abschirmung beeinträchtigen. Spannungsrisskorrosion an einer Befestigungsklammer kann zum strukturellen Versagen führen. Jedes dieser Versagen lässt sich auf eine Unstimmigkeit zwischen der Reinigungsumgebung und der Material- oder Oberflächenspezifikation zurückführen.
Was dies für Ingenieure und Einkäufer besonders herausfordernd macht, ist, dass die Beständigkeit gegen Reinigungschemikalien keine einzelne Eigenschaft ist, die Sie in einer Zeichnung festlegen können. Es ist ein Systemergebnis, das durch Werkstoffauswahl, Oberflächenbehandlung, Fertigungsprozess und Reinigungsprotokoll bestimmt wird. Ändern Sie eine einzige Variable, und das Ergebnis verschiebt sich.
Gängige Reinigungsmittel und ihre chemische Wirkung
In medizinischen Umgebungen werden vier Hauptkategorien von Reinigungsmitteln eingesetzt, die jeweils unterschiedliche chemische Wirkmechanismen und Korrosionsfolgen haben.
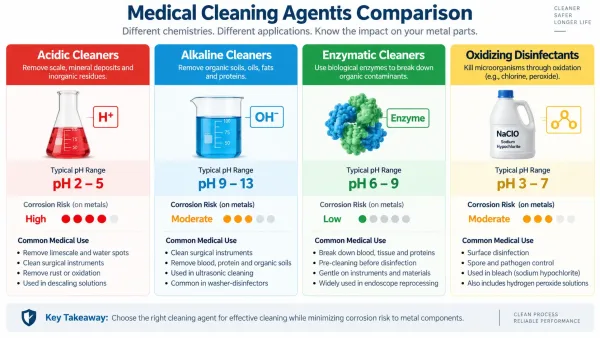
Ein visueller Vergleich von vier in medizinischen Umgebungen verwendeten Reinigungsmittelkategorien, der ihre pH-Bereiche und das Korrosionsrisiko für Edelstahl zeigt.
Saure Reinigungsmittel (Zitronensäure, Essigsäure, Phosphorsäure) lösen Mineralablagerungen und entfernen Oxidation. Sie sind wirksam, können aber Chromoxidschichten auf Edelstahl angreifen, insbesondere bei Konzentrationen über 10% oder Temperaturen über 60°C.
Alkalische Reinigungsmittel (Natriumhydroxid, quartäre Ammoniumverbindungen) bauen organische Verschmutzungen wie Öle und Proteine ab. Sie sind im Allgemeinen weniger korrosiv für Edelstahl als saure Mittel, können jedoch in engen Bereichen Lochfraß verursachen, in denen sich die Lösung beim Verdunsten konzentriert.
Enzymatische Reinigungsmittel (Protease, Lipase, Amylase) nutzen biologische Katalysatoren, um proteinbasierte Verschmutzungen abzubauen. Untersuchungen zeigen, dass dies die am wenigsten aggressive Kategorie für Edelstahl ist. Eine 2022 Studie an AISI 304 chirurgischen Instrumenten ergab, dass enzymatische Detergentien die niedrigsten Korrosionsraten aller getesteten Reinigungsmedien aufwiesen.
Oxidierende Desinfektionsmittel (Natriumhypochlorit, Wasserstoffperoxid, Peressigsäure) töten Mikroorganismen durch Oxidation ab. Sie sind hochwirksam, bergen jedoch das größte Korrosionsrisiko. Natriumhypochlorit kann in den für die Oberflächendesinfektion verwendeten Konzentrationen (500–5000 ppm freies Chlor) innerhalb von Stunden Lochfraßkorrosion in Edelstahl auslösen, wenn die Passivschicht geschädigt ist.
| Reinigungsmitteltyp | pH-Bereich | Korrosionsrisiko für Edelstahl | Häufige medizinische Anwendung |
|---|---|---|---|
| Sauer (Zitronensäure, Essigsäure) | 2–5 | Mittel bis hoch | Entkalkung, Rostentfernung |
| Alkalisch (NaOH, QAC) | 9–13 | Niedrig bis mittel | Allgemeine Reinigung, Entfettung |
| Enzymatisch (Protease, Lipase) | 6–9 | Niedrig | Instrumenten-Vorweichung |
| Oxidierend (Hypochlorit, H₂O₂) | 3–7 | Hoch | Oberflächendesinfektion |
Die praktische Erkenntnis: Die Werkstoffauswahl muss die spezifischen Reinigungsmittel im Protokoll der Einrichtung berücksichtigen, nicht nur die allgemeine “Chemikalienbeständigkeit”.
Edelstahlsorten für medizinische Anwendungen
Drei austenitische Edelstahlqualitäten dominieren die medizinische Blechfertigung: 304, 316 und 316L. Die Unterschiede zwischen ihnen sind in Reinigungsumgebungen wichtiger als in den meisten anderen Anwendungen.
304 (1.4301) enthält 18% Chrom und 8% Nickel. Es bietet eine gute Korrosionsbeständigkeit in milden Umgebungen, ist jedoch anfällig für Lochfraß durch chloridhaltige Reinigungsmittel. Für Teile, die nur gelegentlich mit verdünnten Desinfektionsmitteln abgewischt werden, ist 304 oft ausreichend und kostengünstig.
316 (1.4401) fügt 2–3% Molybdän zur 304-Zusammensetzung hinzu. Dies verbessert die Beständigkeit gegen Lochfraß und Spaltkorrosion erheblich, insbesondere in chloridhaltigen Umgebungen. Für Teile, die Natriumhypochlorit oder chloridreichen Reinigungslösungen ausgesetzt sind, ist 316 die Standardwahl.
316L (1.4404) ist die Variante von 316 mit niedrigem Kohlenstoffgehalt, mit Kohlenstoffgehalt unter 0.03%. Dies verringert das Risiko der Sensibilisierung beim Schweißen – wobei Chromkarbide an den Korngrenzen ausfallen und die umliegende Zone an Chrom verarmen. Für geschweißte Baugruppen, die aggressiven Reinigungen ausgesetzt sind, wird 316L gegenüber 316 bevorzugt.
| Güte | Cr | Ni | Mo | C (max.) | Lochfraßbeständigkeit (PREN) | Relativer Kostenaufwand |
|---|---|---|---|---|---|---|
| 304 | 18% | 8% | — | 0.08% | 18 | 1.0× |
| 316 | 17% | 10% | 2.5% | 0.08% | 24 | 1.3× |
| 316L | 17% | 10% | 2.5% | 0.03% | 24 | 1.4× |
PREN (Pitting Resistance Equivalent Number) = %Cr + 3.3×%Mo + 16×%N. Höhere Werte weisen auf eine bessere Lochfraßbeständigkeit hin.
Für medizinisches Blech, das wiederholt mit oxidierenden Desinfektionsmitteln gereinigt wird, bietet 316L die beste Balance aus Korrosionsbeständigkeit, Schweißbarkeit und langfristiger Zuverlässigkeit. Der Kostenaufschlag gegenüber 304 beträgt typischerweise 30–40%, eliminiert jedoch die meisten reinigungsbedingten Korrosionsausfälle.
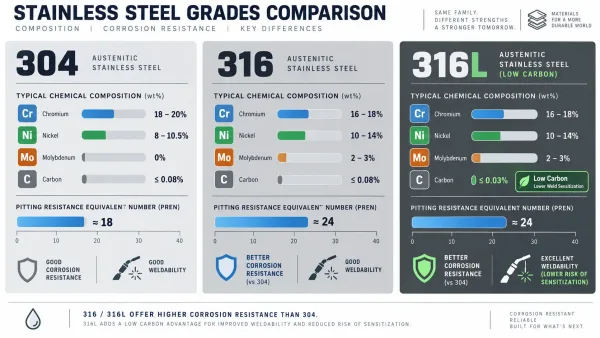
Ein technischer Vergleich, der die chemische Zusammensetzung und die Lochfraßbeständigkeitszahl (PREN) für drei Edelstahlsorten in medizinischen Anwendungen zeigt.
Oberflächenbehandlungen zur Verbesserung der Chemikalienbeständigkeit
Die Auswahl des Grundwerkstoffs ist notwendig, aber nicht ausreichend. Oberflächenbehandlungen können die chemische Beständigkeit von Edelstahlteilen erheblich verlängern.
Passivierung ist die gebräuchlichste Nachbehandlung für medizinischen Edelstahl. Das Verfahren entfernt freies Eisen und andere Oberflächenverunreinigungen aus der Bearbeitung oder dem Schweißen und ermöglicht die Bildung einer gleichmäßigen Chromoxidschicht. Zitronensäure-Passivierung (nach ASTM A967) wird zunehmend gegenüber der Salpetersäure-Passivierung bevorzugt, da sie sicherer zu handhaben ist und gleichwertige Ergebnisse liefert. Eine ordnungsgemäß passivierte 316L-Oberfläche kann Hunderte von Reinigungszyklen ohne Degradation standhalten.
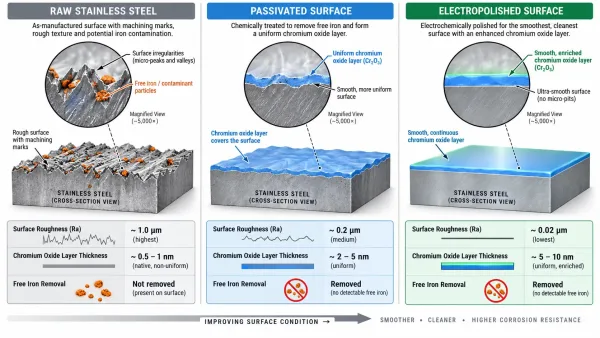
Ein visueller Vergleich, der zeigt, wie Passivierung und Elektropolieren die Oberflächenqualität und Korrosionsbeständigkeit von Edelstahl-Medizinteilen verbessern.
Elektropolieren entfernt eine dünne Schicht Oberflächenmaterial (typischerweise 10–40 µm) und erzeugt eine glatte, mikroporenfreie Oberfläche mit einer chromangereicherten Passivschicht. Elektropolierte Oberflächen lassen sich leichter reinigen, biologische Rückstände werden effektiver abgestoßen, und die Lochfraßinitiierung wird besser gehemmt als bei mechanisch bearbeiteten Oberflächen. Die Oberflächenrauheit nach dem Elektropolieren beträgt typischerweise Ra 0.2–0.8 µm.
Beschichtungssysteme fügen eine physische Barriere zwischen der Reinigungsumgebung und dem Grundmetall hinzu. Epoxid-Grundierungen, Pulverbeschichtungen und PTFE-Auskleidungen haben jeweils Kompromisse bei Dicke, chemischer Verträglichkeit und Beständigkeit. Beschichtungen sind am wertvollsten, wenn das Grundmaterial nicht geändert werden kann (z. B. Kosteneinschränkungen erfordern 304) oder wenn das Reinigungsprotokoll ungewöhnlich aggressiv ist.
Die wichtigste Wechselwirkung: Die Oberflächenbehandlung muss im Kontext des Reinigungsprotokolls spezifiziert werden. Eine passivierte Oberfläche bietet hervorragende Beständigkeit gegen verdünnte Reinigungsmittel, übersteht aber möglicherweise nicht eine längere Einwirkung von konzentriertem Hypochlorit. Eine elektropolierte Oberfläche verbessert die Reinigbarkeit, erhöht aber die Kosten. Ein Beschichtungssystem kann an den Biegeradien reißen, wenn es nicht für die Formgebung ausgelegt ist.
Einfluss des Fertigungsprozesses auf die Reinigungsfähigkeit
Wie ein Teil hergestellt wird, beeinflusst, wie gut es Reinigungschemikalien widersteht und wie leicht es gereinigt werden kann. Drei Fertigungsvariablen verdienen besondere Aufmerksamkeit.
Schweißen und wärmebeeinflusste Zonen
Schweißen erzeugt eine wärmeeinflusszone (WEZ), in der sich die Mikrostruktur des Edelstahls ändert. In der WEZ kann Chrom mit Kohlenstoff zu Chromkarbiden reagieren, wodurch die umgebende Matrix an Chrom verarmt und die Korrosionsbeständigkeit reduziert wird – ein Phänomen, das als Sensibilisierung bezeichnet wird.
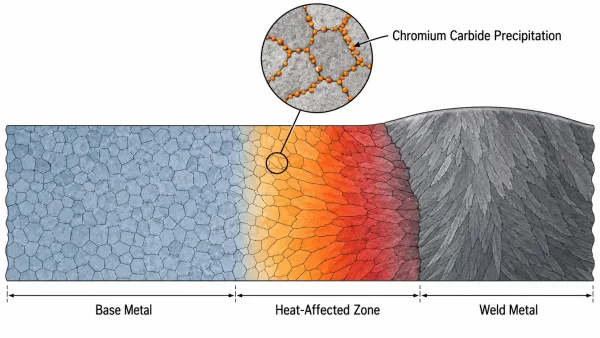
Ein Querschnittsdiagramm, das zeigt, wie Schweißen eine wärmeeinflusszone erzeugt, in der Chromkarbide ausfallen können, was die Korrosionsbeständigkeit reduziert.
Deshalb wird 316L (Low Carbon) für verschweißte Medizinbaugruppen gegenüber 316 bevorzugt. Der geringere Kohlenstoffgehalt minimiert die Karbidausscheidung. Bei kritischen Anwendungen stellt die Nachbehandlungspassivierung nach dem Schweißen die Chromoxid-Schicht über der Wärmeeinflusszone wieder her.
Autogene Schweißnähte (ohne Zusatzwerkstoff) erzeugen schmalere WEZ und geringere Sensibilisierungsrisiken als Schweißnähte mit Zusatzwerkstoff. Laserschweißen erzeugt mit seinem konzentrierten Wärmeeintrag und der schnellen Abkühlung typischerweise weniger WEZ-Schäden als WIG-Schweißen.
Biege- und Umformspannungen
Kaltumformung führt Eigenspannungen in das Blech ein. Diese Spannungen können in Kombination mit chloridhaltigen Reinigungsmitteln zu Spannungsrisskorrosion (SRK) führen – einem Versagensmodus, bei dem sich Risse durch das Material ausbreiten, ohne sichtbare Oberflächenkorrosion.
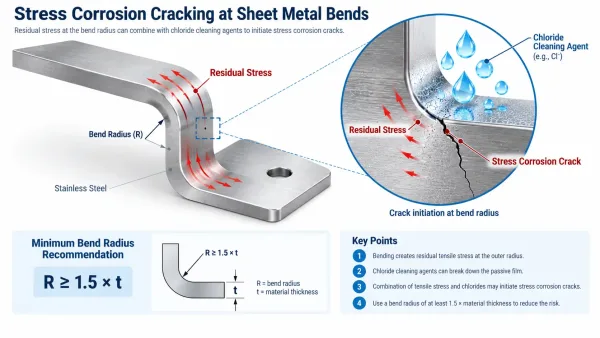
Ein Diagramm, das zeigt, wie Eigenspannungen aus dem Biegen in Kombination mit der Einwirkung von Reinigungsmitteln Spannungsrisskorrosion verursachen können.
Das Risiko ist bei Biegeradien kleiner als 1× Materialstärke am höchsten. Für 316L-Blech sorgt ein Mindestbiegeradius von 1.5× Dicke für einen Sicherheitspuffer gegen SCC in Reinigungsumgebungen.
Das Spannungsarmglühen nach der Umformung beseitigt Eigenspannungen, verändert jedoch die mechanischen Eigenschaften und den Oberflächenzustand des Materials. Es sollte nur dann vorgeschrieben werden, wenn die Reinigungsumgebung es erfordert – beispielsweise Teile, die in heiße Hypochloritlösungen eingetaucht werden.
Oberflächenbeschaffenheit durch Schneiden und Bearbeiten
Laser-geschnittene Kanten, Wasserstrahl-geschnittene Kanten und bearbeitete Oberflächen weisen jeweils unterschiedliche Merkmale hinsichtlich Oberflächenrauheit und Mikrostruktur auf. Beim Laserschneiden kann eine dünne Umschmelzschicht mit Mikrorissen entstehen, die Lochfraß auslösen. Wasserstrahl-Schneiden erzeugt eine saubere Kante, kann aber Schleifpartikel einbetten.
Bei Medizinteilen sind Entgraten nach dem Schneiden und Oberflächenfinish nicht optional. Grate, scharfe Kanten und raue Oberflächen halten Reinigungsmittel und biologische Rückstände fest, bilden lokale Korrosionszellen und beeinträchtigen die Reinigbarkeit.
Spezifikation von Reinigungsanforderungen in Zeichnungen
Die Zeichnung ist der Vertrag zwischen dem Auftraggeber und dem Fertiger. Anforderungen an Reinigung und Chemikalienbeständigkeit müssen eindeutig, messbar und überprüfbar sein.
Eine vollständige Spezifikation umfasst fünf Elemente:
- Werkstoffbezeichnung mit Normbezug (z. B. ASTM A240 Type 316L)
- Oberflächenbehandlung mit Verfahrensstandard (z. B. Passivierung nach ASTM A967 Methode C.2)
- Oberflächenrauheit mit Messverfahren (z. B. Ra ≤ 0.8 µm nach ISO 4288)
- Beständigkeit gegen Reinigungsmittel gegenüber bestimmten Mitteln und Konzentrationen (z. B. “beständig gegen 1000 ppm NaOCl bei 25°C für 24 Stunden”)
- Validierungstest mit Abnahmekriterien (z. B. “72-stündige Eintauchprüfung nach ASTM G31 bestehen, Masseverlust < 0.5 mg/cm²”)
Häufige Spezifikationsfehler:
- “Chemikalienbeständig” schreiben, ohne die betreffenden Chemikalien zu nennen
- Passivierung vorschreiben, ohne die Methode anzugeben (Salpetersäure vs. Zitronensäure)
- Oberflächenrauheit spezifizieren, ohne den Messort anzugeben
- “Reinraumtauglich” fordern, ohne die Reinraumklasse zu definieren
Eine Spezifikation, die nur “316 Stainless Steel, passiviert, Ra 0.8” lautet, ist unvollständig. Eine Spezifikation, die “ASTM A240 Type 316L, Zitronensäure-Passivierung nach ASTM A967 Method C.2, Ra ≤ 0.8 µm, parallel zur Walzrichtung auf exponierten Oberflächen gemessen, beständig gegen das Reinigungsprotokoll gemäß beigefügter Tabelle 1” lautet, gibt dem Fertiger ein klares, überprüfbares Ziel vor.
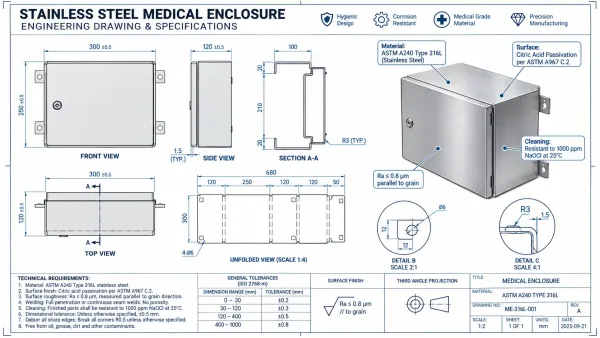
Ein Beispiel für eine Zeichnungsangabe, die zeigt, wie Anforderungen an die Beständigkeit gegen Reinigungschemikalien auf einer technischen Zeichnung für medizinisches Blech richtig spezifiziert werden.
Validierungs- und Prüfverfahren
Der Nachweis, dass ein Bauteil die Anforderungen an die Beständigkeit gegen Reinigungschemikalien erfüllt, erfordert Prüfungen, nicht nur Werkstoffzeugnisse.
Immersionstests (ASTM G31) sind die direkteste Methode. Proben oder fertige Teile werden über einen definierten Zeitraum in das Zielreinigungsmittel in der angegebenen Konzentration und Temperatur getaucht. Massenverlust, Oberflächenbeschaffenheit und Grubendichte werden gemessen. Für medizinische Anwendungen ist eine 72-stündige Einwirkung mit einem Massenverlust unter 0,5 mg/cm² ein übliches Abnahmekriterium.
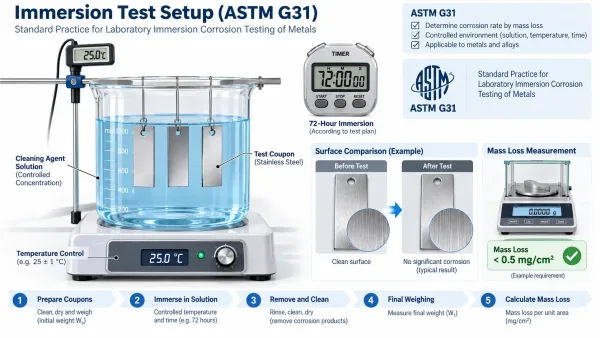
Ein Diagramm, das die standardmäßige Eintauchprüfanordnung zeigt, die zur Validierung der Beständigkeit gegen Reinigungschemikalien von Edelstahlbauteilen für den Medizinbereich verwendet wird.
Salznebelprüfung (ASTM B117) bewertet die allgemeine Korrosionsbeständigkeit, simuliert jedoch keine direkte Einwirkung von Reinigungsmitteln. Sie eignet sich zum Vergleich von Oberflächenbehandlungen, sollte jedoch nicht das alleinige Abnahmekriterium für die Beständigkeit gegen Reinigungschemikalien sein.
Elektrochemische Prüfung (potentiodynamische Polarisation) misst das Lochfraßpotential des Werkstoffs in einem bestimmten Elektrolyten. Höhere Lochfraßpotenziale weisen auf eine bessere Beständigkeit hin. Diese Methode ist schneller als die Eintauchprüfung, erfordert jedoch spezielle Ausrüstung und fachkundige Auswertung.
Reinheitstests (Kontaktwinkelmessung, Oberflächenenergieanalyse) bewerten, wie leicht eine Oberfläche gereinigt werden kann, was von der chemischen Beständigkeit zu unterscheiden ist. Eine leicht zu reinigende Oberfläche erfordert weniger aggressive Reinigungsmittel und kürzere Einwirkzeiten.
Für den Einkauf ist der praktische Ansatz, Werkstoffzeugnisse (EN 10204 Typ 3.1) für das Grundmaterial, Oberflächenbehandlungszeugnisse mit Angabe des Verfahrensstandards und eine Erklärung des Herstellers zur Verträglichkeit des Reinigungsmittels anzufordern. Eintauchprüfungen sind bei neuen Lieferanten, neuen Werkstoffen oder geänderten Reinigungsprotokollen gerechtfertigt.
Beschaffungs-Checkliste für medizinische Blechbauteile
Bei der Bestellung von Blechteilen für medizinische Anwendungen mit Anforderungen an die Beständigkeit gegen Reinigungschemikalien sind folgende Punkte vor der Auftragsbestätigung zu prüfen:
- Werkstoffzeugnis (EN 10204 Typ 3.1) bestätigt Güte, chemische Zusammensetzung und mechanische Eigenschaften
- Die Oberflächenbehandlung wird mit Prozessnorm spezifiziert (nicht nur “passiviert”)
- Oberflächenrauheitsanforderung ist mit Messmethode und Messort angegeben
- Die Verträglichkeit mit Reinigungsmitteln wird mit spezifischen Mitteln, Konzentrationen und Temperaturen definiert
- Die Validierungsprüfmethode wird mit Abnahmekriterien spezifiziert
- Schweißverfahren (falls zutreffend) berücksichtigt Sensibilisierung in der Wärmeeinflusszone und Nachbehandlung nach dem Schweißen
- Mindestbiegeradius (falls zutreffend) berücksichtigt Spannungsrisskorrosionsrisiko in der Reinigungsumgebung
- Verpackung schützt die behandelte Oberfläche vor Kontamination und Beschädigung während des Versands
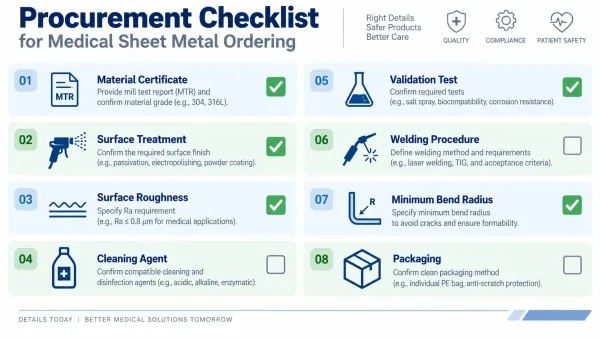
Eine visuelle Checkliste, die die acht wichtigsten Prüfpunkte bei der Bestellung von medizinischen Blechteilen mit Anforderungen an die Beständigkeit gegen Reinigungschemikalien zusammenfasst.
FAQ