
Metallpolierdienstleistungen
SR MFG bietet Präzisionsmetallpolitur für Edelstahl, Aluminium und kundenspezifische Blechbauteile. Wir helfen dabei, Grate, Bearbeitungsspuren, leichte Kratzer und Oxidationsspuren zu entfernen und verbessern gleichzeitig die Oberflächenkonsistenz, die Rauheitskontrolle und das optische Erscheinungsbild.
Für sichtbare Oberflächen und kritische Merkmale prüfen wir vor der Produktion die Schleifrichtung, Musteroberflächen, Abdeckbereiche, Rauheitsziele und Prüfanforderungen – damit Ihre Teile eine stabile, wiederholbare Oberfläche erreichen.
Erhalten Sie ein individuelles Angebot in 24 Stunden
Laden Sie Ihre Zeichnungen für die technische Prüfung hoch.
Was ist Metallpolitur – und warum ist sie wichtig?
Metallpolitur verbessert die Oberflächenglätte, das Erscheinungsbild und die Reinigungsfähigkeit, indem leichte Defekte, Oxidationsspuren, Bearbeitungsspuren und feine Kratzer entfernt werden. Sie kann auch die Korrosionsbeständigkeit verbessern, die Ansammlung von Schmutz und Rückständen reduzieren und die Oberfläche für Beschichtung, Eloxierung oder Endmontage vorbereiten.
Wir wählen die Poliermethode basierend auf Material, Bauteilgeometrie, Oberflächenziel, Schleifrichtung, Rauheitsanforderungen und funktionalen Anforderungen aus, um konsistente und wiederholbare Ergebnisse zu erzielen.
Kontrolle
Ziel
Spiegeloberfläche
Korrosionsbeständigkeit
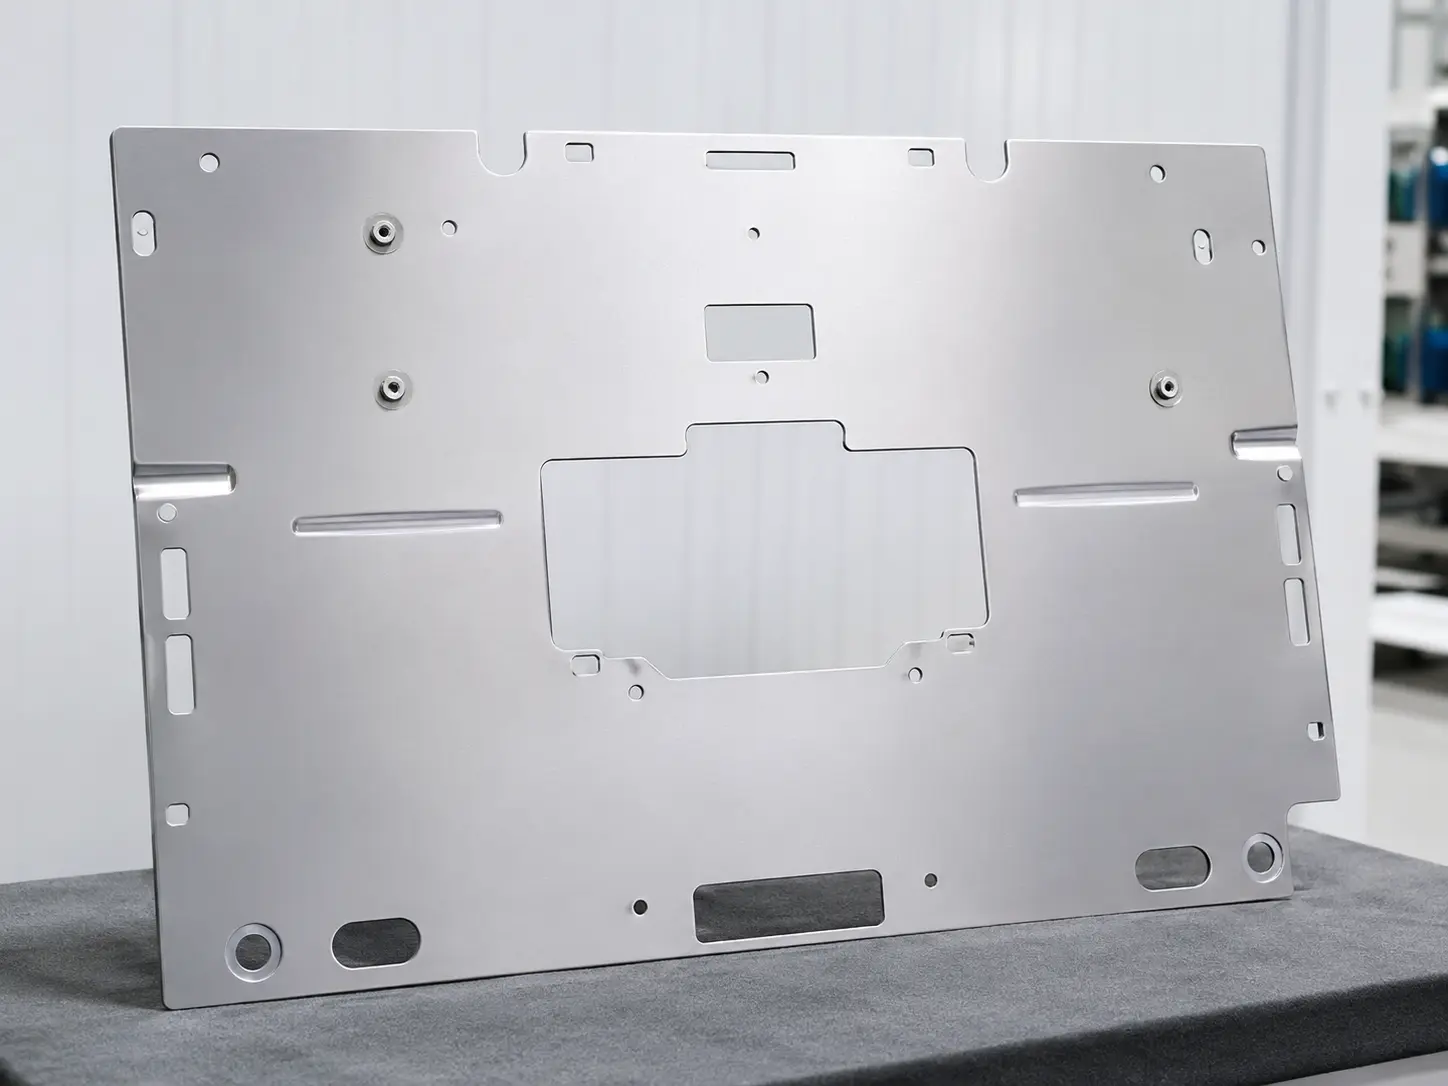
Verschiedene Poliermethoden bieten unterschiedliche Stärken. Wählen Sie die beste Lösung für Ihr Bauteil.
Polieren
Flache Oberflächen, große Platten, sichtbare Abdeckungen und allgemeine optische Verbesserung.
Verwendet Schleifmittel oder Polierwerkzeuge, um Erhebungen, Kratzer und Bearbeitungsspuren zu entfernen und die Oberflächenglätte zu verbessern.
Weniger effizient bei komplexen Geometrien; Konsistenz hängt von Werkzeugen und Prozesskontrolle ab.
Polieren
Komplexe Formen, innenliegende Merkmale und schwer mechanisch erreichbare Bereiche.
Verwendet chemische Lösungen, um mikroskopische Spitzen selektiv aufzulösen und eine glatte und gleichmäßige Oberfläche zu erzielen.
Erfordert Chemikalienhandhabung und Sicherheitskontrollen; erfordert ordnungsgemäße Umweltkonformität.
Edelstahlteile, die hervorragende Reinigungsfähigkeit, Korrosionsbeständigkeit und hochwertiges Erscheinungsbild erfordern.
Ein elektrochemischer Prozess, der mikroskopische Spitzen einebnet und Oberflächenverunreinigungen entfernt, wodurch eine glänzende Oberfläche entsteht.
Ausrüstungs- und Prozesskosten sind höher; hauptsächlich für leitfähige Metalle geeignet.
Polieren
Kleine Merkmale, filigrane Details und lokalisierte Präzisionsbearbeitung.
Verwendet Ultraschallschwingungen mit feinen Schleifmitteln, um Mikrograte zu entfernen und eine feine Oberflächengüte zu erzielen.
Begrenzte Abdeckung und Effizienz bei größeren oder offenen Oberflächen.
Bitte bestätigen Sie Materialgüte, Zieloberfläche, z. B. Ra-Wert, Schleifrichtung, Sichtbereiche, Abdeckzonen und Prüfstandard vor der Produktion, damit wir die beste Poliermethode für Ihr Bauteil empfehlen können.
Besprechen Sie Ihr BauteilWarum Metallteile poliert werden müssen
Polieren verbessert die Oberflächenqualität, Konsistenz und Weiterverarbeitbarkeit für sichtbare und funktionale Metallteile.
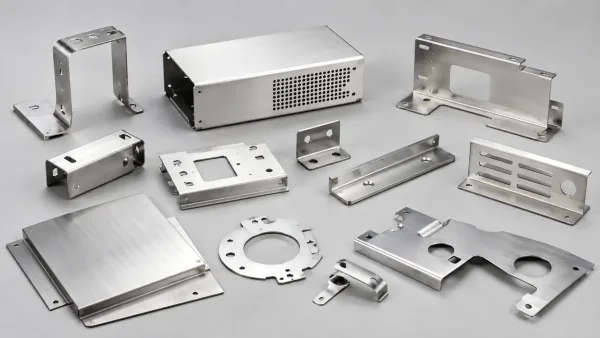
- Leichte Kratzer, Werkzeugspuren und Oxidationsspuren reduzieren
- Haptik und visuelle Sauberkeit verbessern
- Helfen, dass Teile gleichmäßiger aussehen
- Strichrichtung, Glanz und Rauheit kontrollieren
- Besser für sichtbare Edelstahl- und Aluminiumteile
- Unterstützt Optikfreigabe und Wiederholbarkeit
- Oberflächenzustand vor dem Eloxieren oder Beschichten verbessern
- Verunreinigungen vor der Endbearbeitung reduzieren
- Sauberere, montagefertige Teile unterstützen
- Glattere Oberflächen sammeln weniger Schmutz und Rückstände
- Kann die korrosionsbezogene Leistung verbessern
- Nützlich für Gerätegehäuse und Funktionsteile
Technischer Hinweis: Die beste Poliermethode sollte auf Material, Geometrie, Zieloberfläche und funktionale Anforderungen abgestimmt sein.
Materialkompatibilität für das Metallpolieren
Empfohlene Polierverfahren variieren je nach Legierung, Oberflächenzustand und Zieloberfläche.
(304 / 316)
Beste Methoden: Bürsten, Polieren, Elektropolieren.
Hauptrisiken: Freieisen-Kontamination.
Typischer Hinweis: Strichrichtung und sichtbare Seite definieren.
(5052 / 6061)
Beste Methoden: Feines Bürsten, Polieren.
Hauptrisiken: Wärmeverfärbung, leichte Kratzanfälligkeit.
Typischer Hinweis: Optische Oberflächen schützen und Zieloberfläche bestätigen.
Beste Methoden: Bandschleifen, Polieren für kosmetische Nacharbeit.
Hauptrisiken: Flash-Rost nach dem Polieren.
Typischer Hinweis: Schnell zur Beschichtung oder zum Rostschutz übergehen.
Beste Methoden: Leichtes Bürsten / leichtes Polieren.
Hauptrisiken: Schäden an der Zinkschicht reduzieren den Korrosionsschutz.
Typischer Hinweis: Sanfte Konditionierung und Reinigung betonen.
Beste Methoden: Polieren, Satinieren.
Hauptrisiken: Oxidation und Fingerabdrücke.
Typischer Hinweis: Dekorative Teile benötigen in der Regel Schutzverpackung oder Beschichtung.
Technischer Hinweis: Die endgültige Polierroute sollte durch Legierungsgüte, Definition der optischen Oberfläche, Oberflächenniveau und nachgelagerte Prozessanforderungen bestätigt werden.
Entdecken Sie die Materialbibliothek von SR MFGMetallpoliervorgang
Metallpolierprozess (Video-Walkthrough)
Eingangsprüfung
- Teilezeichnung, Material und Zieloberfläche bestätigen
- Sichtbare Oberflächen, Ra-Ziel und Abnahmekriterien definieren
Reinigung & Schutz
- Öl, Rückstände und lose Verunreinigungen entfernen
- Kritische Bohrungen, Gewinde oder Sichtbereiche bei Bedarf abdecken
Entgraten & Vorbereitung zum Polieren
- Grate, scharfe Kanten und sichtbare Defekte entfernen
- Die Oberfläche für stabile Polierergebnisse vorbereiten
Polierprozess
- Bürsten, Buffing oder Elektropolieren je nach Auswahl anwenden
- Schleifrichtung, Glanz und Oberflächenkonsistenz kontrollieren
Inspektion & Verifizierung
- Erscheinungsbild, Rauheitsziel und geschützte Bereiche prüfen
- Optische Qualität und Wiederholbarkeit vor Freigabe bestätigen
Reinigung, Trocknung & Verpackung
- Teile nach dem Polieren reinigen und trocknen
- Schutzverpackung verwenden, um Kratzer während des Versands zu vermeiden
Technischer Hinweis: Der tatsächliche Polierablauf hängt von Material, Geometrie, Oberflächengüte, optischen Anforderungen und nachgelagerten Prozessanforderungen ab.
Bereit, Ihre Anforderungen an das Metallpolieren zu besprechen?
Senden Sie uns Ihre Zeichnungen, Werkstoffsorte, sichtbaren Flächen, Zieloberfläche, Schleifrichtung, Ra-Anforderungen, Abdeckbereiche und Prüfkriterien. Unser Engineering-Team prüft Ihre Teile und empfiehlt ein geeignetes Polierverfahren.
Branchen & Anwendungen für Metallpolieren
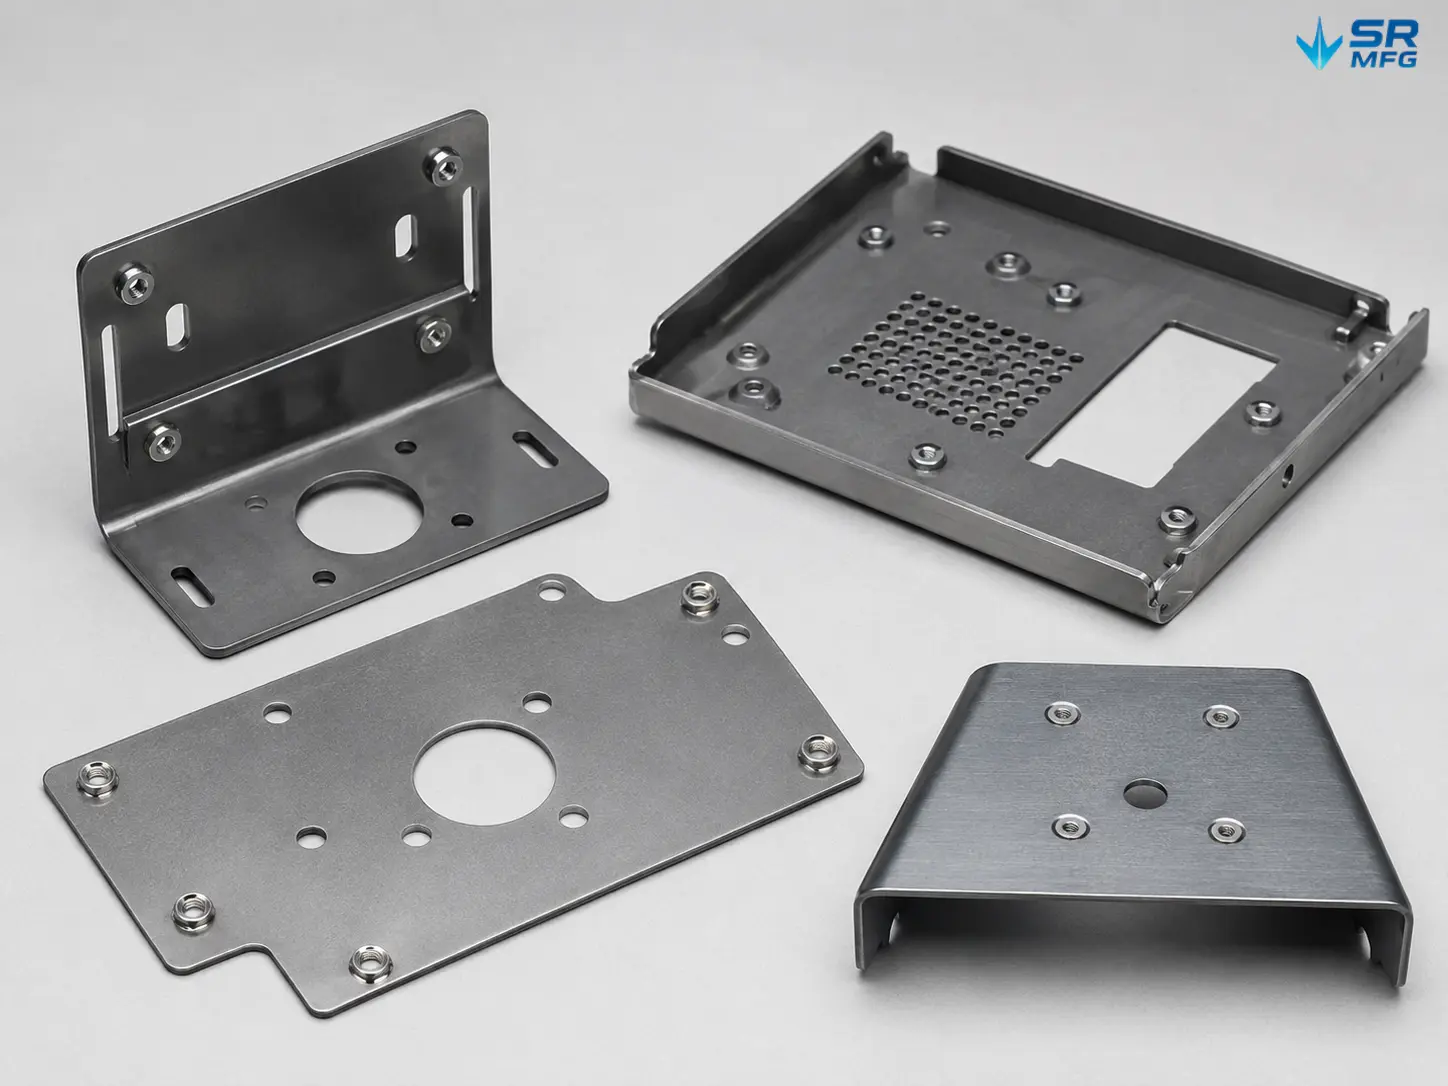
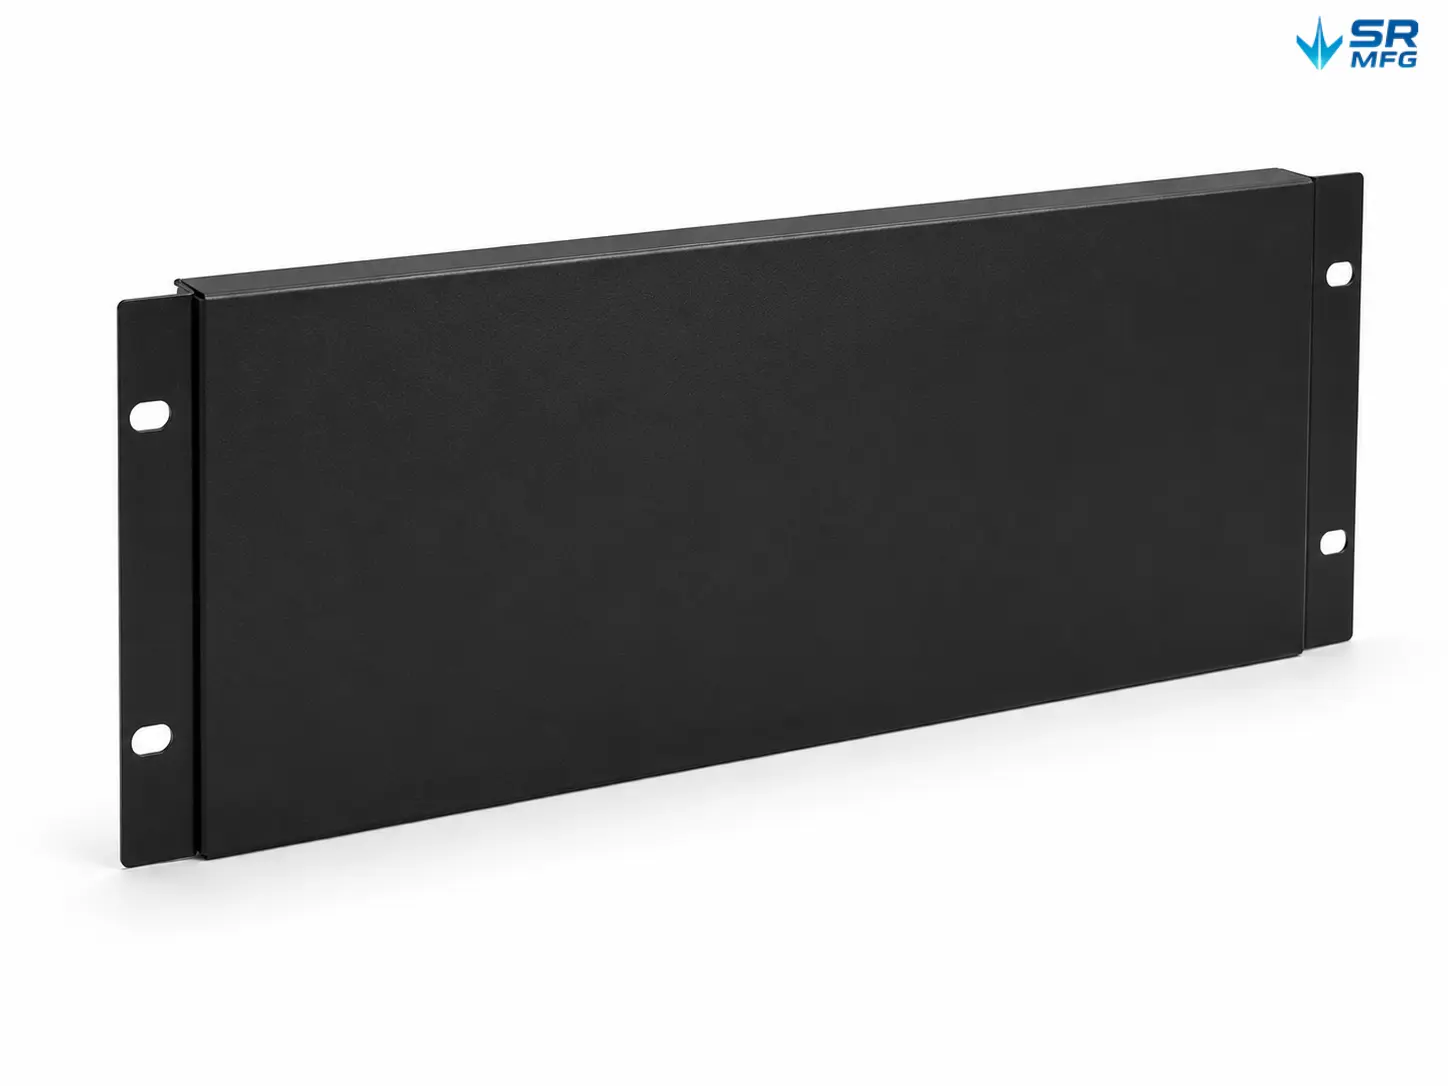
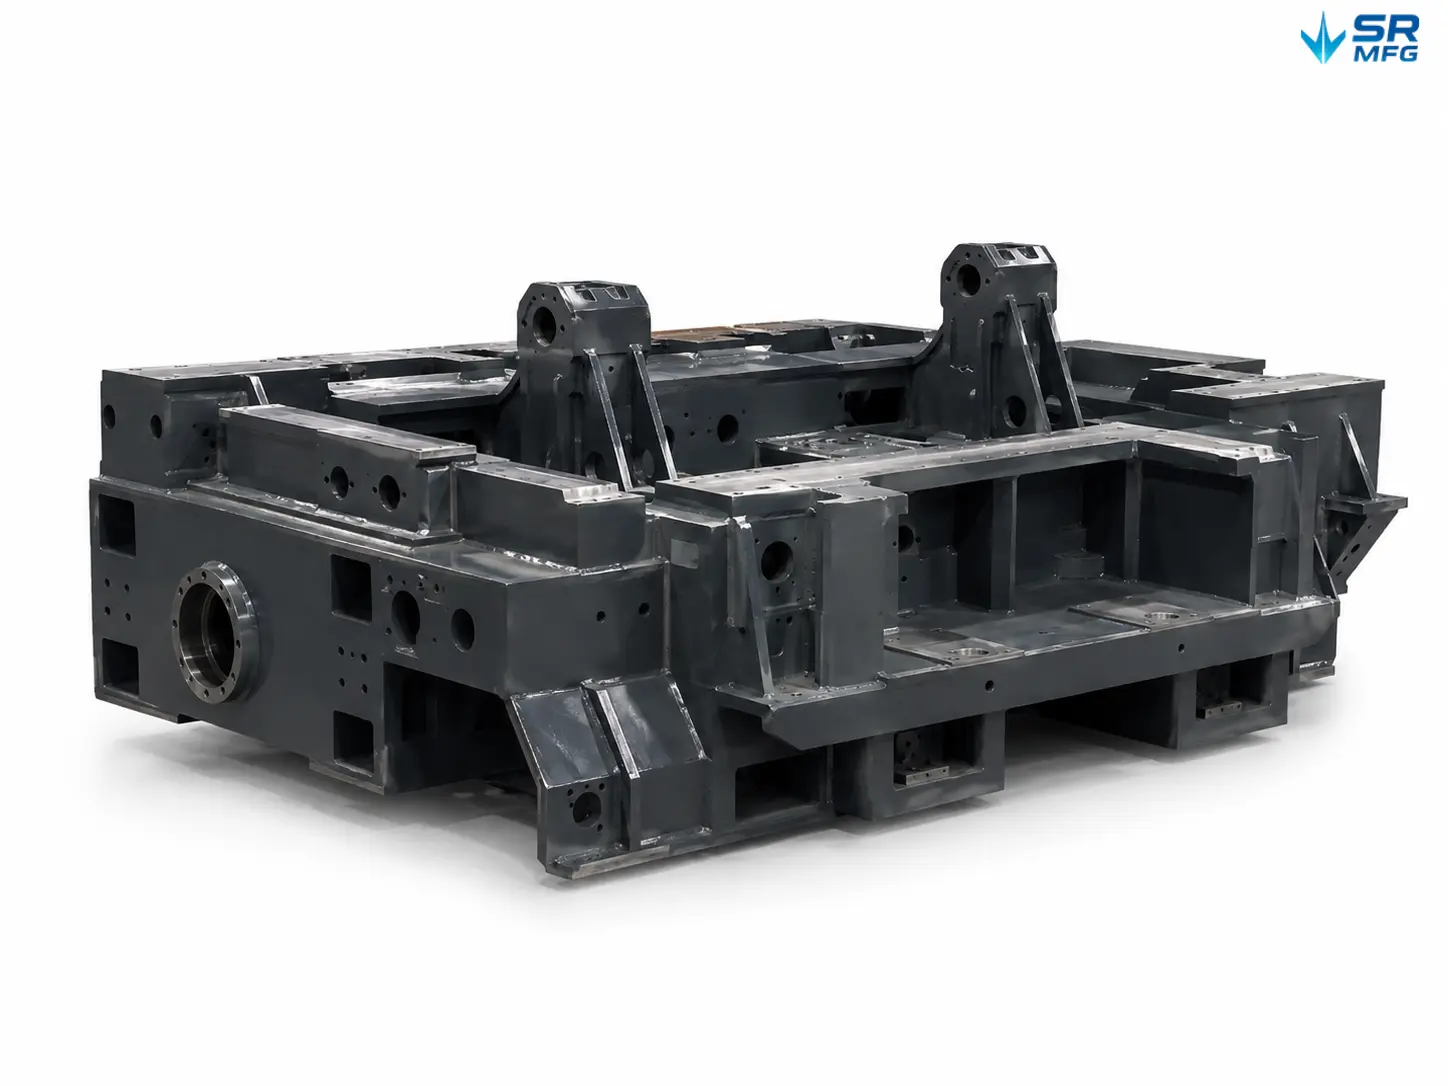
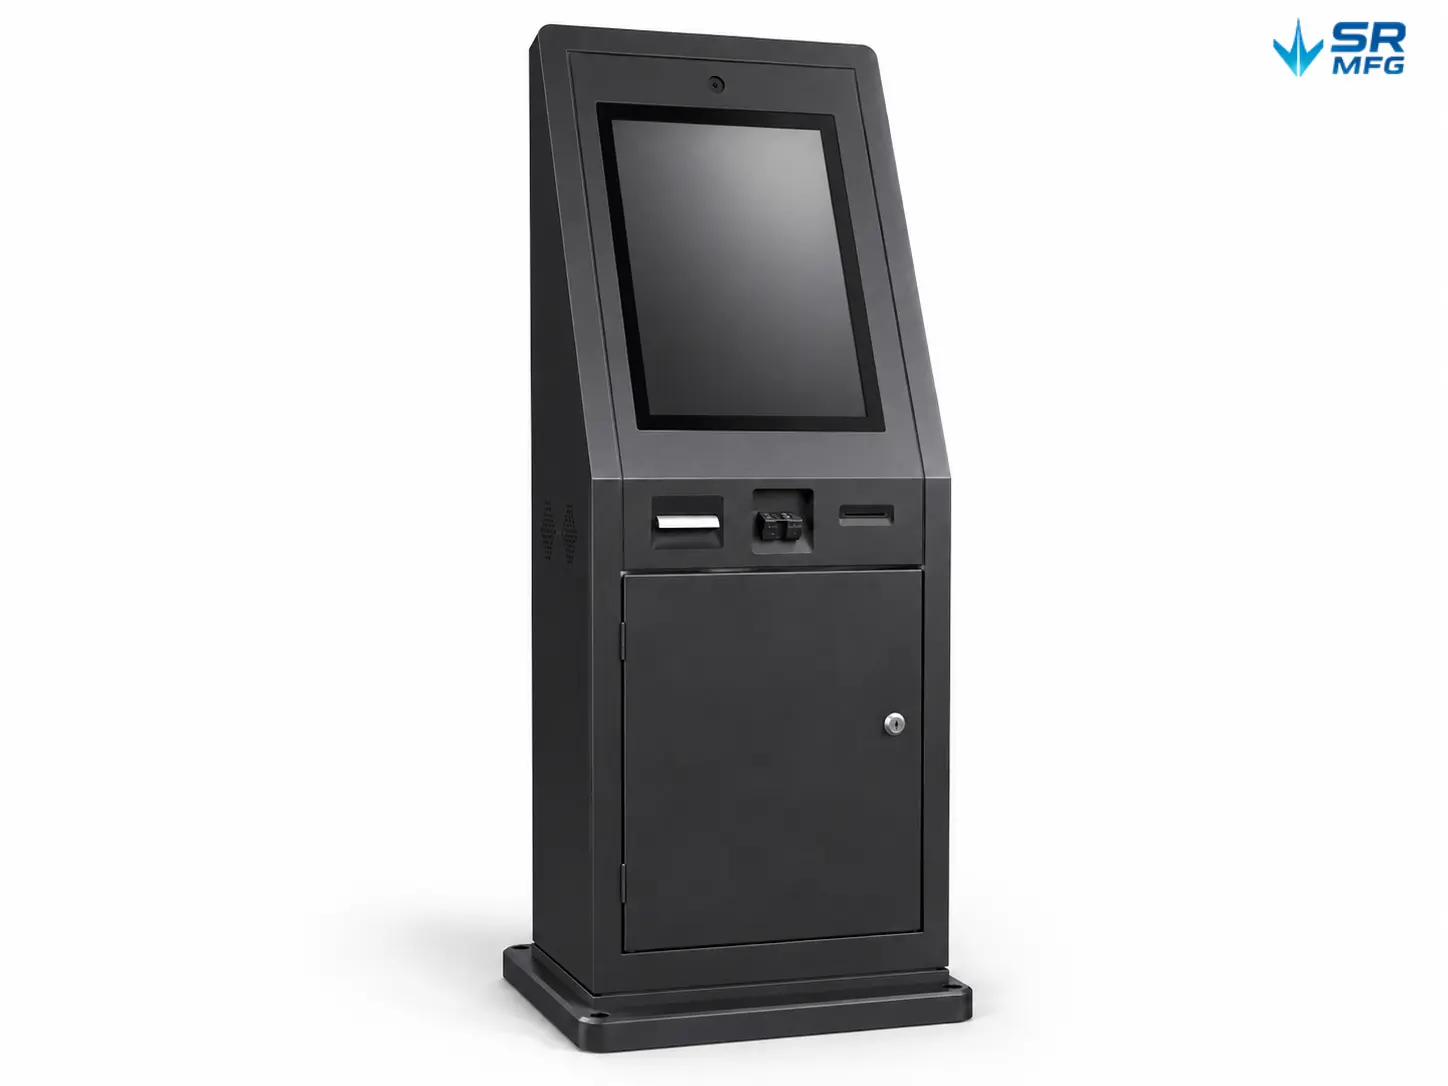
SR MFG bietet Metallpolierdienstleistungen für Blechteile eingesetzt in Rechenzentrumsausrüstung, Unterhaltungselektronik, elektrischen Systemen, Industrieausrüstung, Energiesystemen und Outdoor-Produkten. Metallpolieren verbessert die Oberflächenglätte, das visuelle Erscheinungsbild, die Kantenbeschaffenheit und die Oberflächenkonsistenz nach dem Schneiden, Biegen, Schweißen oder Umformen.
Wir unterstützen sowohl die Prototypenvalidierung als auch die stabile Serienproduktion für Metallteile, die gebürstete Oberflächen, glattere freiliegende Bereiche, dekorative Oberflächen, Reduzierung von Schweißnähten oder die Vorbereitung vor weiterer Oberflächenbearbeitung erfordern.
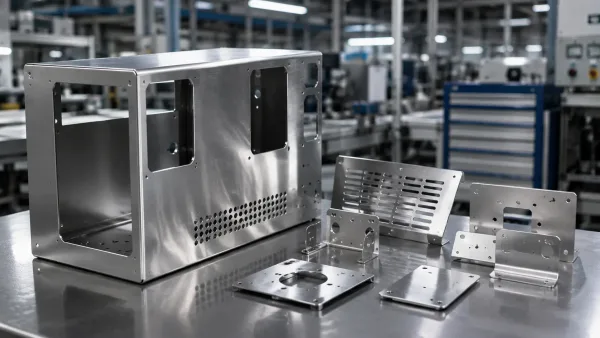
Rechenzentren & IT-Ausrüstung
Metallpolieren für Rechenzentren, Netzwerkinfrastruktur und IT-Hardware-Teile, bei denen saubere Oberflächen, glatte Kanten und ein konsistentes Erscheinungsbild erforderlich sind.
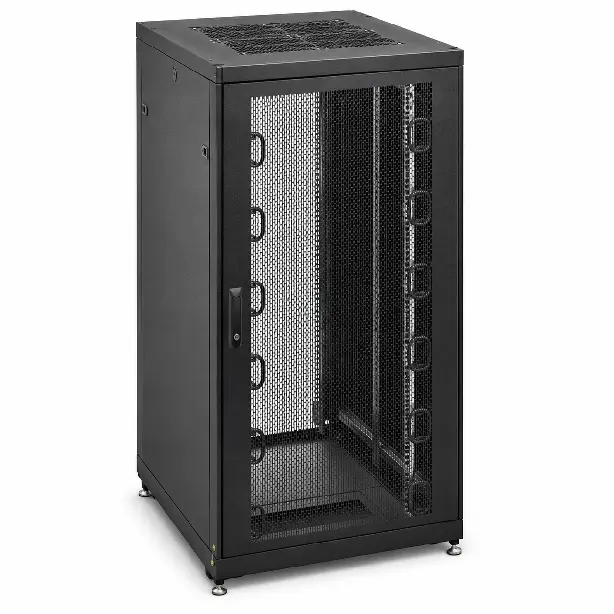
- Server-Rack-Rahmen & -Schienen
- Kabelmanagementwannen
- Schaltschrankpanele & -türen
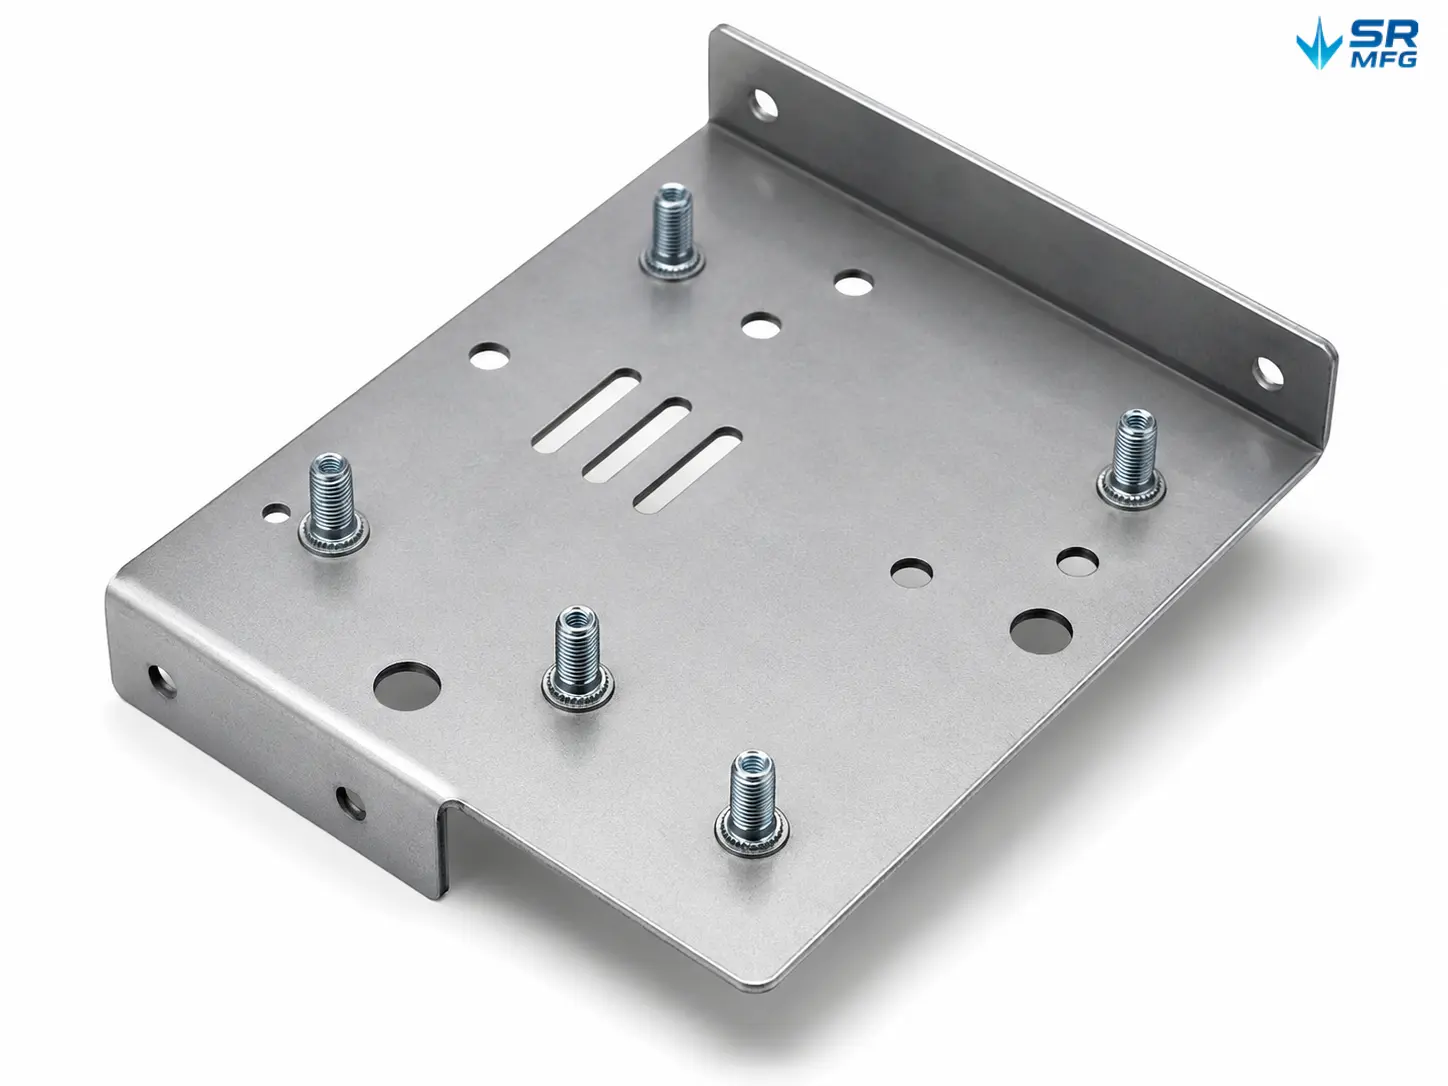
- Montagehalterungen & -platten
Unterhaltungselektronik
Polierte Metallteile für Gehäuse von Unterhaltungselektronik, interne Halterungen, Displaystrukturen und Präzisionsblechbaugruppen, bei denen Erscheinungsbild und Haptik wichtig sind.
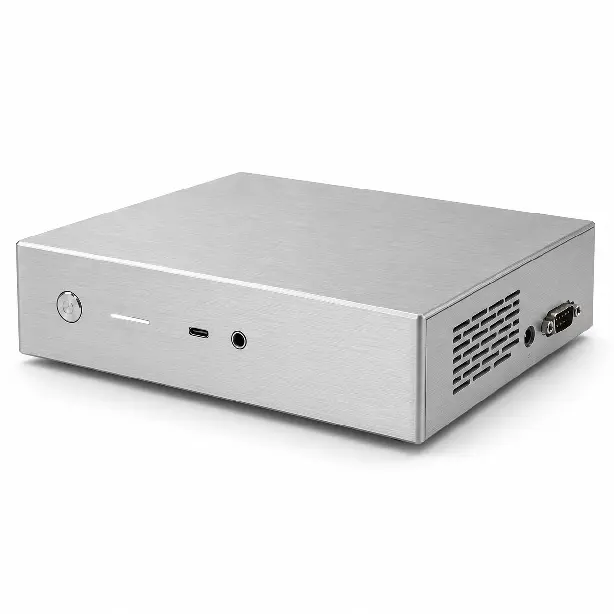
- Gerätegehäuse & -abdeckungen
- Interne Stützhalterungen
- Display-Montagestrukturen
- Metallteile für Lautsprecher & Audio
- Kleine präzisionsgeformte Teile
Elektrische Ausrüstung
Metallpolieren für Schaltschränke, Steuerungsschränke, Stromverteilungseinheiten und industrielle elektrische Systeme, die glattere Oberflächen und sicherere freiliegende Kanten erfordern.
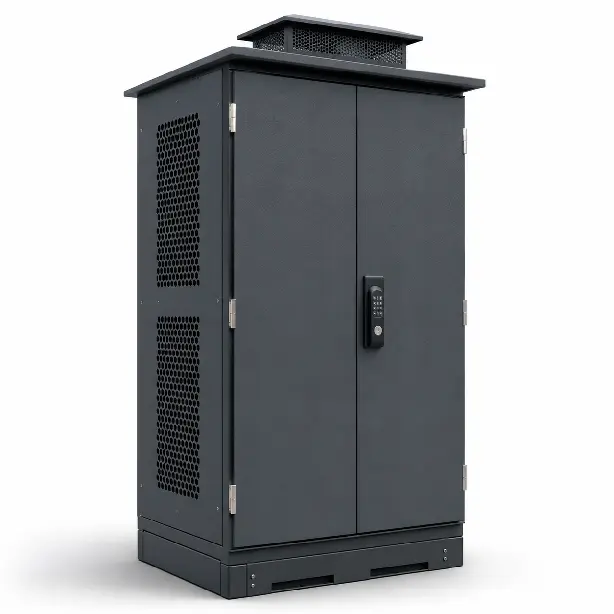
- Elektroschrankgehäuse
- Steuerboxpaneele
- Klemmenmontageplatten
- DIN-Schienenhalterungen
- Lüftungs- und Zugangsplatten
Industrielle Ausrüstung
Polierlösungen für Maschinen, Automatisierungssysteme, Produktionsausrüstung und strukturelle Maschinenbaugruppen, bei denen glattere Oberflächen und ein saubereres Erscheinungsbild die Benutzerfreundlichkeit und Produktqualität verbessern.
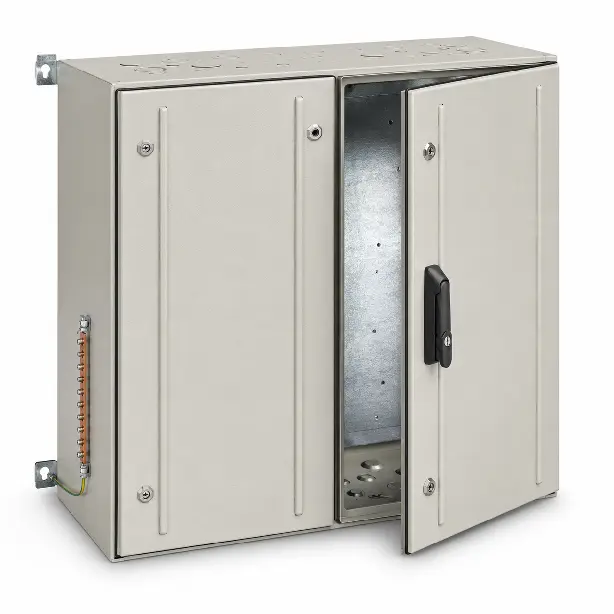
- Maschinenabdeckungen & -schutzbleche
- Ausrüstungsrahmen
- Förderbandhalterungen
- Sensormontageplatten
- Schutzpaneele & -abschirmungen
Neue Energiesysteme
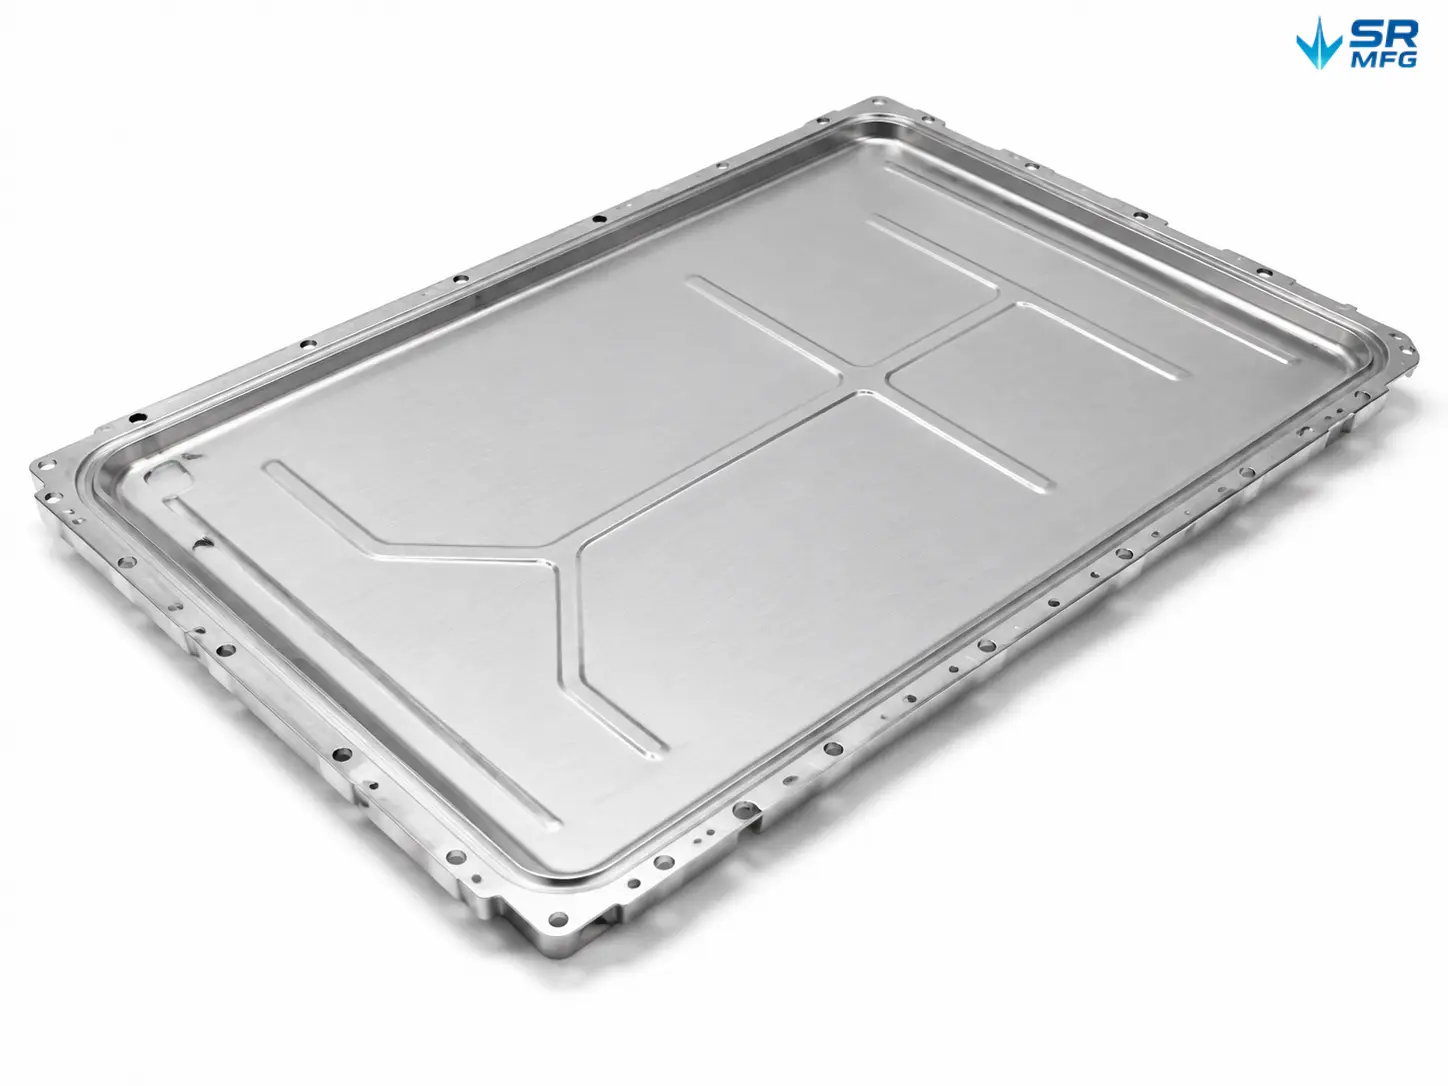
Metallpolieren für EV-Ladeausrüstung, Batteriesysteme, Energiespeicherschränke und Stromumwandlungseinheiten, bei denen Oberflächenkonsistenz, saubere Kanten und Montagequalität wichtig sind.
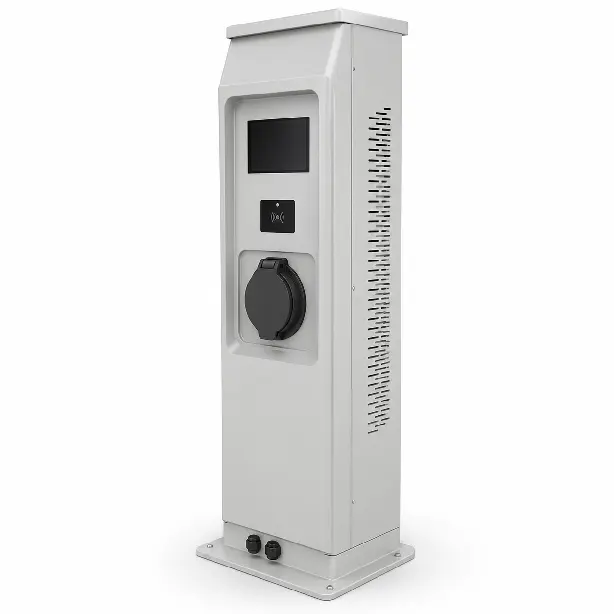
- Batteriegehäuseteile
- Ladestationsschränke
- Energiespeicherschrankpaneele
- Stromschienen-Stützhalterungen
- Leistungsmodulgehäuse
Außenausrüstung
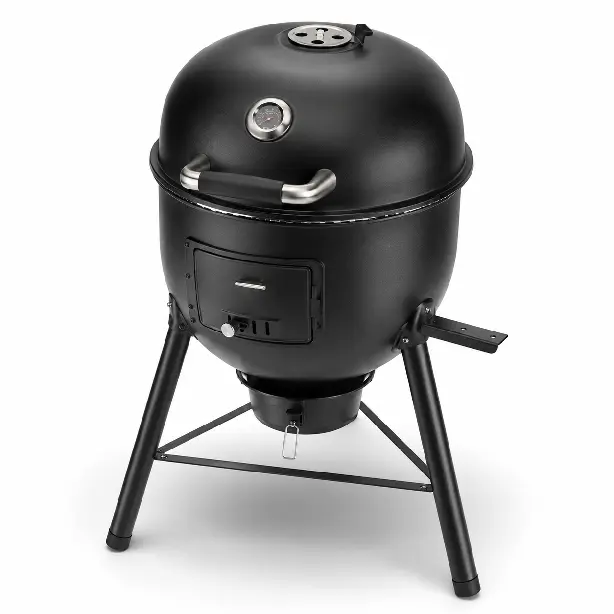
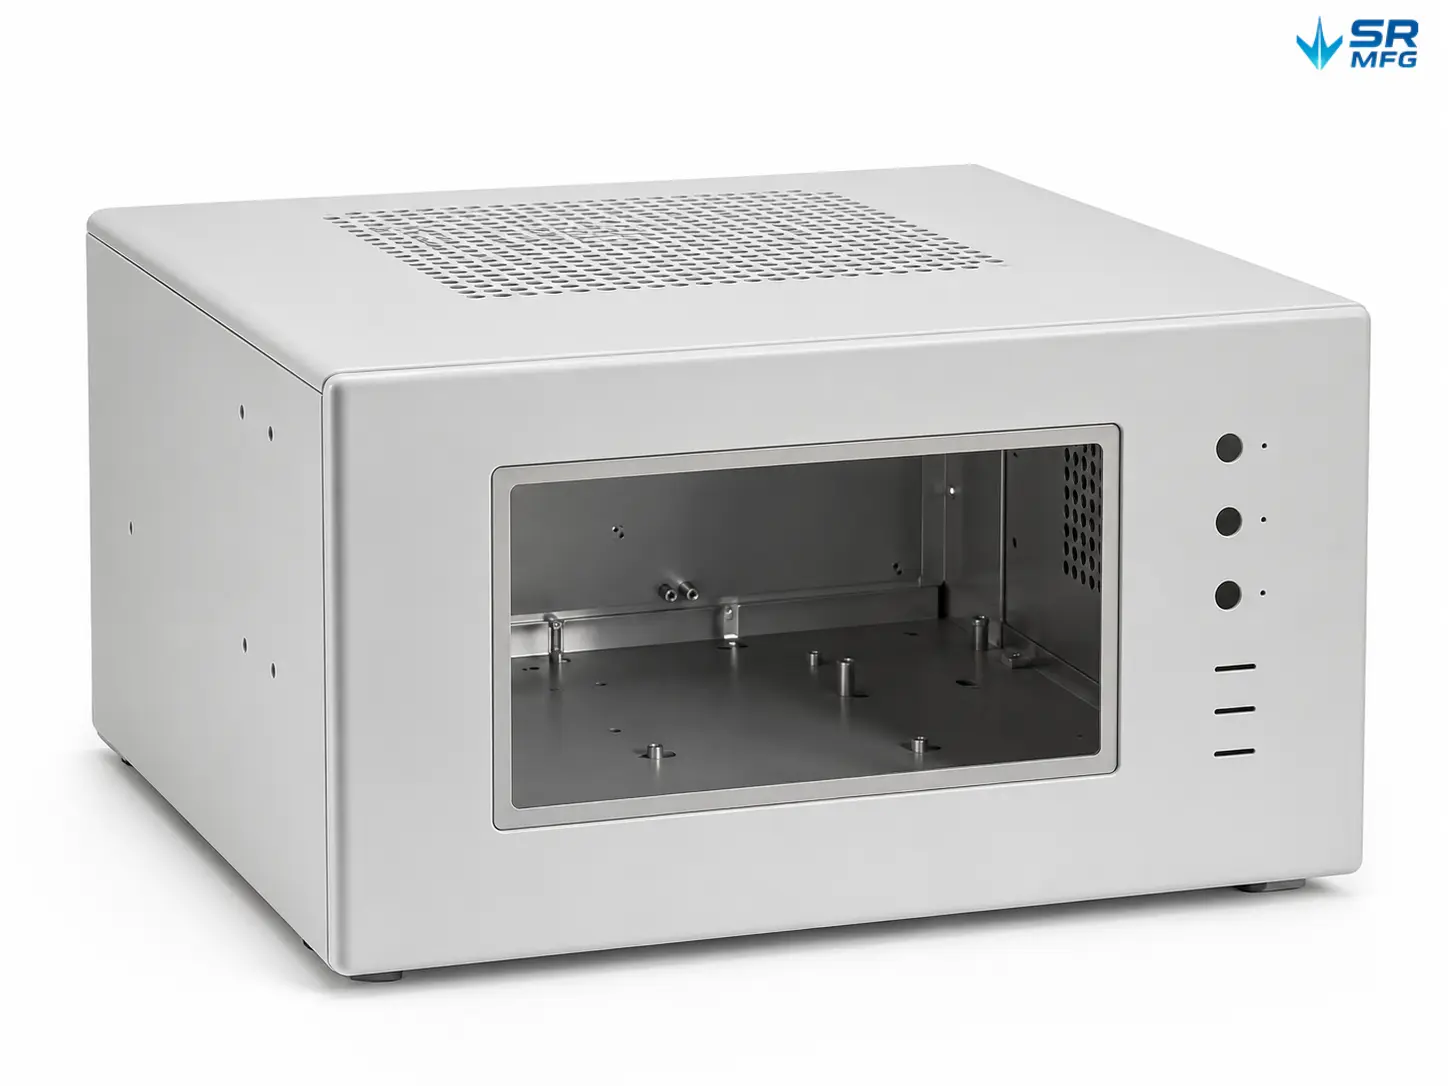
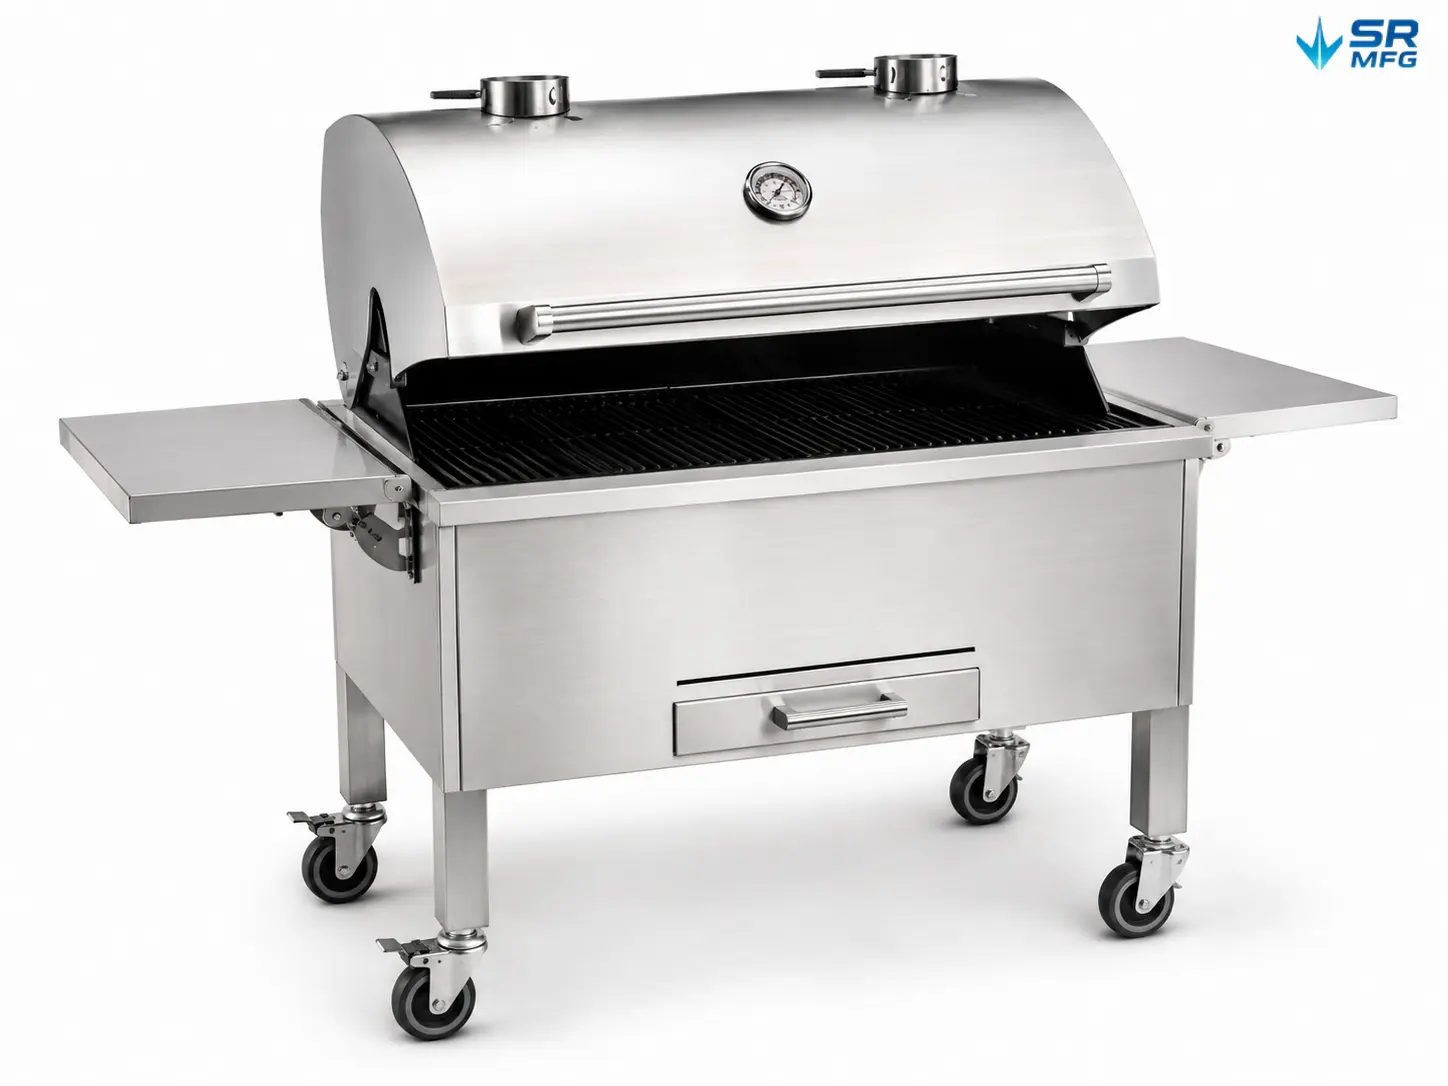
Polierte Metallteile für Außengehäuse, Geräteabdeckungen, Grillgeräte, Beleuchtungssysteme und strukturelle Befestigungen, bei denen Erscheinungsbild, Kantenqualität und Oberflächenreinheit wichtig sind.
- Außenausrüstungsgehäuse
- Grillblechkörper
- Schutzabdeckungen & Paneele
- Montagehalterungen
- Witterungsbeständige Strukturteile
Für Ihre Anwendung entwickelt
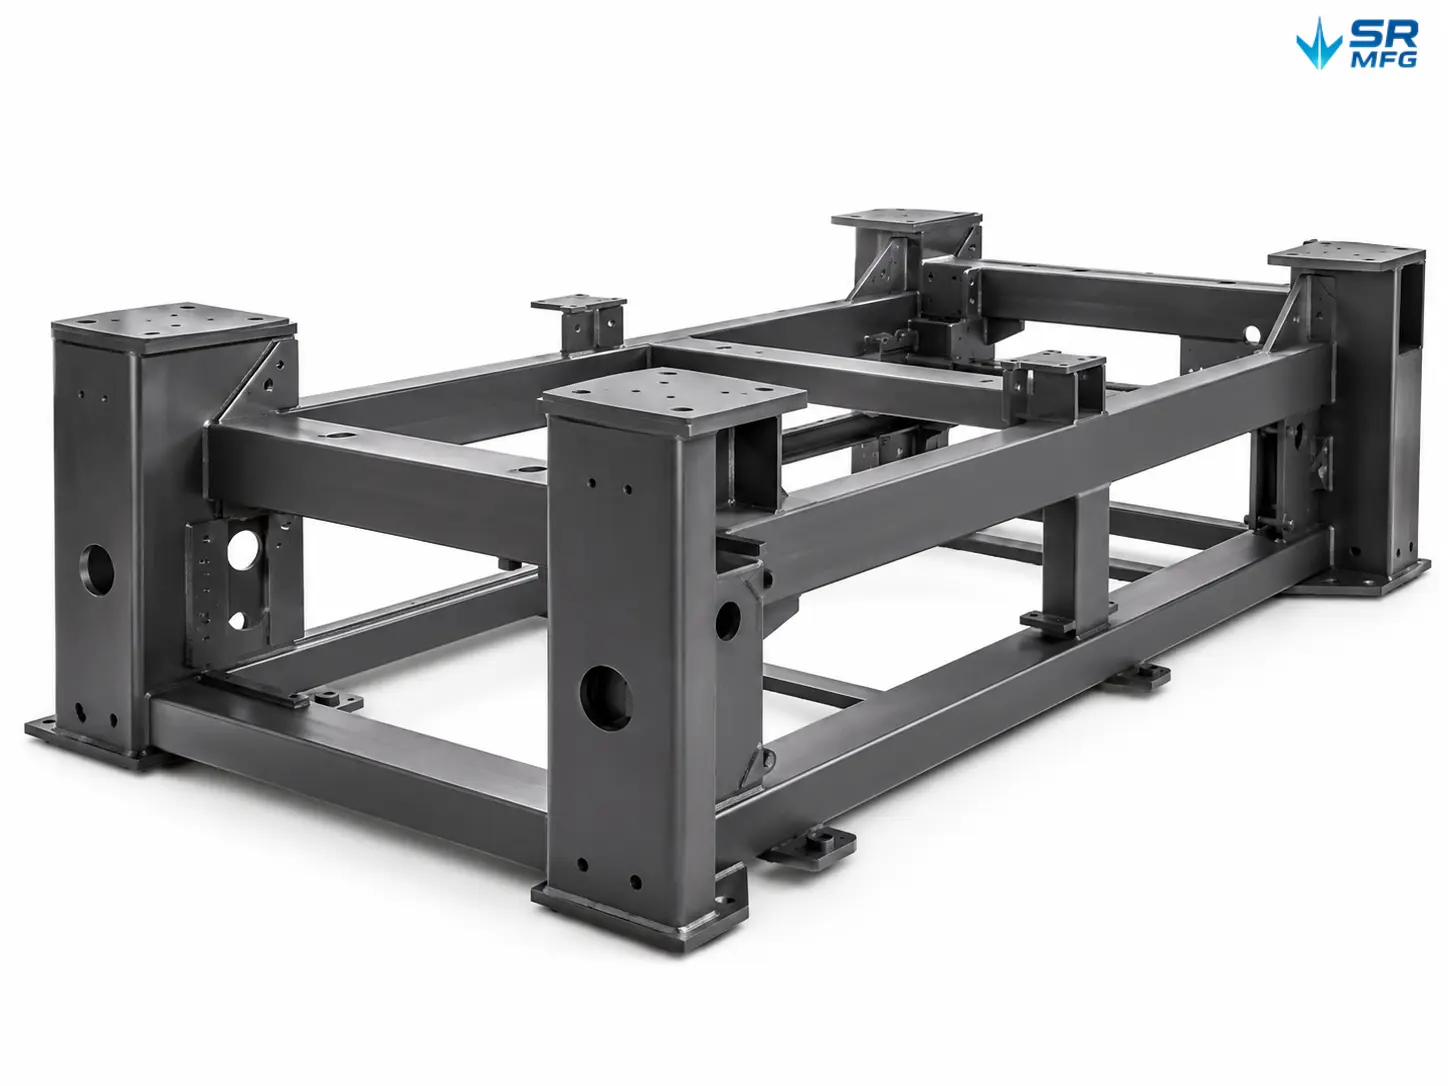
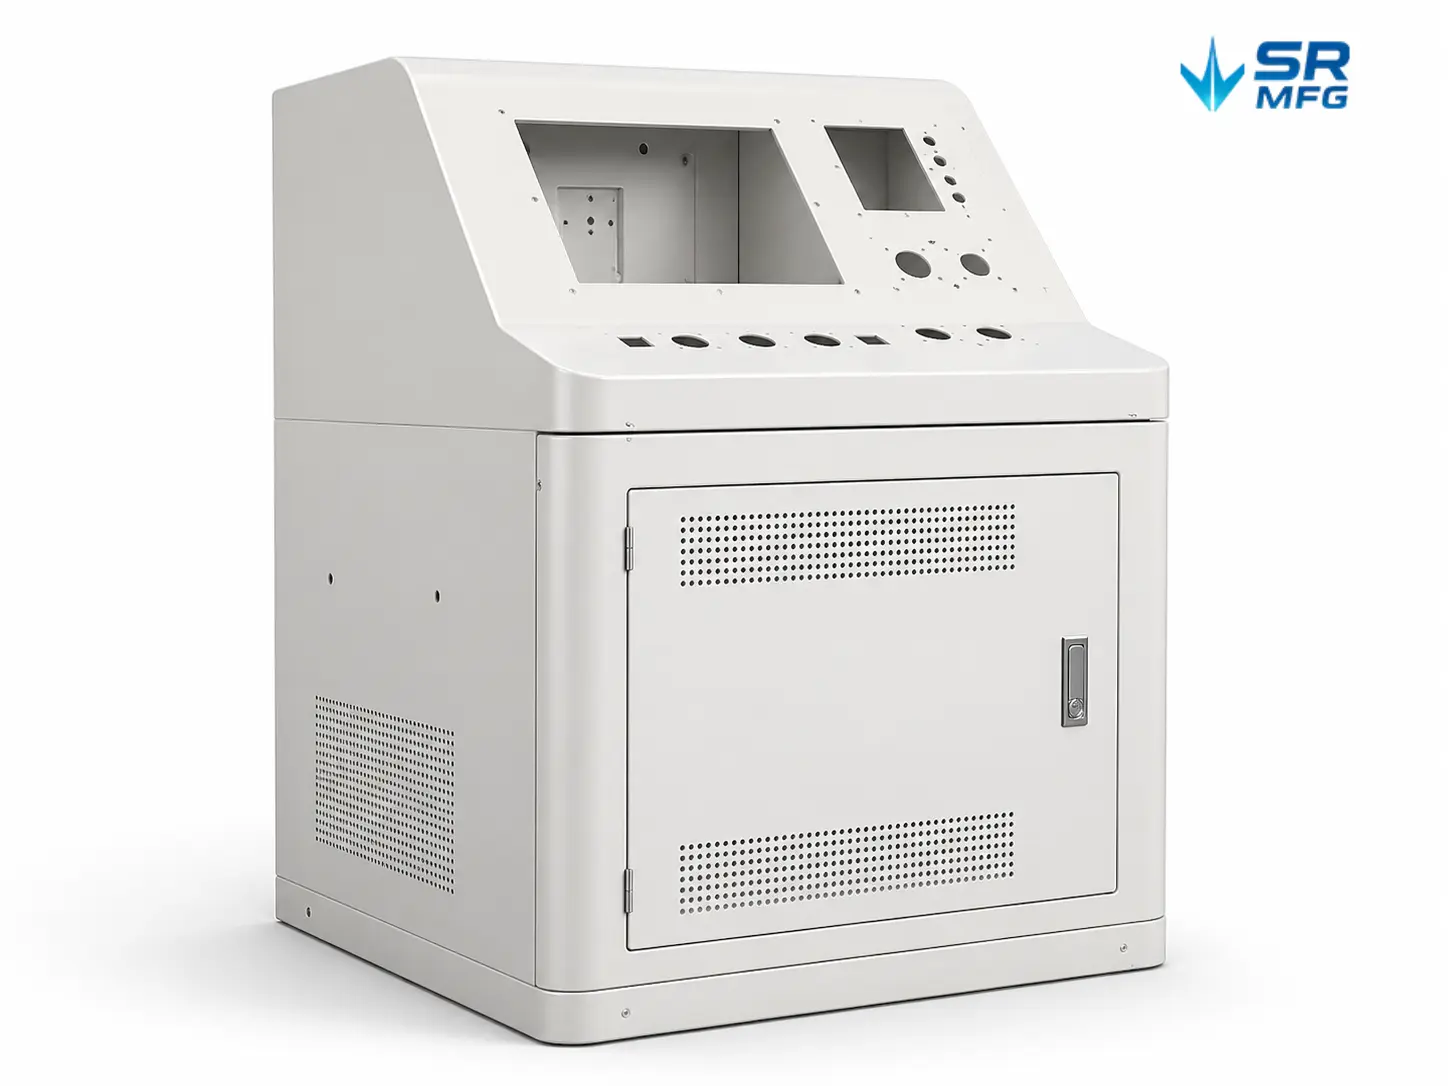
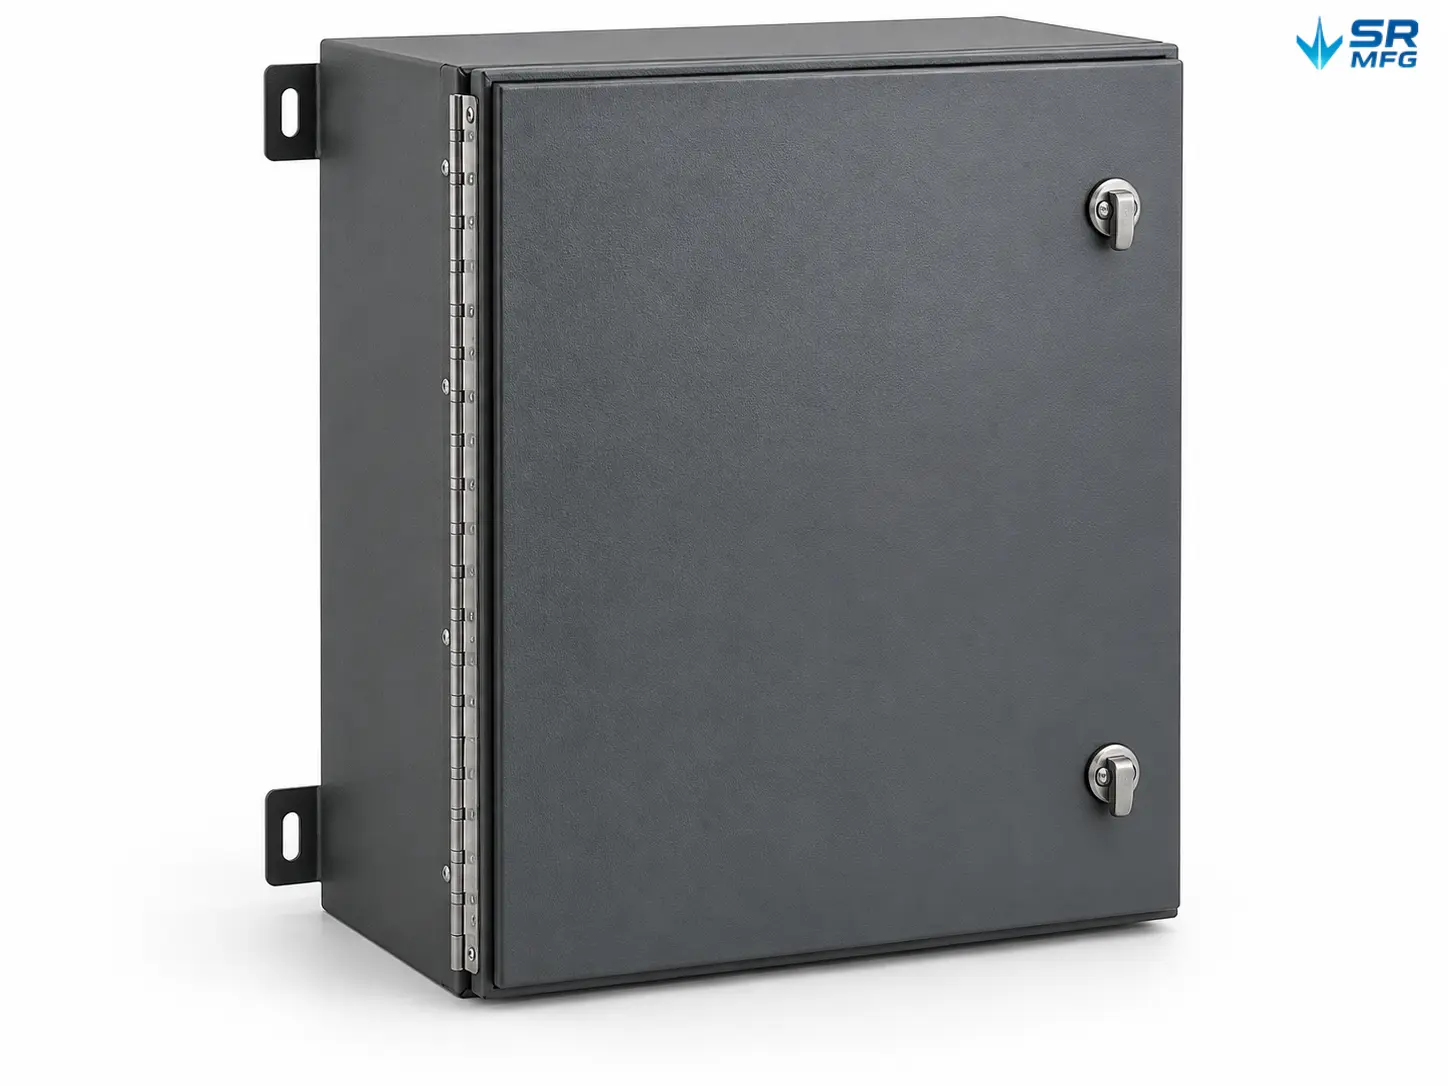
Ob Sie einen einzelnen Prototyp oder eine stabile Serienproduktion benötigen, SR MFG bietet kontrolliertes Metallpolieren, um das Erscheinungsbild, die Oberflächenglätte, die Kantenqualität und die finale Nutzbarkeit Ihrer Blechteile zu verbessern.
Blechteile für Polieranwendungen
Metallpolieren FAQs
Hauptunterschied: Bürsten/Schleifen dient primär dazu, die Oberfläche zu ebnen und Material abzutragen, während Polieren dazu dient, den Glanz zu erhöhen und die Oberfläche zu verfeinern.
Auswahlrichtlinien:
-
Oberflächenzustand: Bei offensichtlichen Kratzern, Schweißspritzern oder Graten zunächst mit Bürsten/Schleifen beginnen (z. B. Schleifscheibe oder -band zum Abtragen von ca. 0,05–0,10 mm Aufmaß), dann polieren.
-
Oberflächenanforderung: Für Strukturoberflächen mit Ra > 1,6 µm, ist Bürsten/Schleifen in der Regel ausreichend; für dekorative A-Oberflächen mit Ra < 0,8 µm, ist in der Regel Polieren erforderlich.
-
Materialverhalten: Weichere Metalle (Aluminium, Kupfer) sollten aggressives Grobschleifen vermeiden, da sich Schleifpartikel einbetten können; härtere Materialien (Edelstahl, Werkzeugstähle) können zunächst gebürstet und dann feinpoliert werden.
-
Prozessroute: Bürsten/Schleifen → Halbglanzpolitur → Endpolitur. Das Überspringen des Bürstschritts kann grobe Kratzer hinterlassen, die durch Polieren nicht vollständig entfernt werden.
-
Einfache Faustregel: Wenn Material abgetragen werden muss, wählen Sie Bürsten/Schleifen; wenn die Glätte und der Glanz erhöht werden sollen, wählen Sie Polieren.
Übliche Branchenpraxis:
-
Richtungsangabe: Verwenden Sie Pfeile zur Angabe der Kornrichtung (z. B. “→” oder “↘”) in den Zeichnungsvermerken oder relevanten Ansichten.
-
Bereichsdefinition: Immer angeben für A-Oberflächen; B-Oberflächen können vereinfacht werden. Bei komplexen gekrümmten Teilen Zonen definieren (z. B. “Zone 1: umlaufend; Zone 2: axial”).
-
Symbolkonvention: Verwenden Sie ISO 1302 (oder gleichwertig) Oberflächengütesymbole und fügen Sie ein Symbol für die Bearbeitungsrichtung/Texturrichtung hinzu, wo zutreffend.
-
Prozesshinweis: Fügen Sie klare Anweisungen hinzu wie “Korn parallel zur Längsachse des Teils” oder “Polieren entlang der Bearbeitungsspuren”, um Querkornarbeit zu vermeiden, die neue Kratzer erzeugt.
-
Ausführungskontrolle: Erstmuster freigeben und ein Referenzmuster aufbewahren; die Produktion folgt der freigegebenen Kornrichtung, um Trübung durch Gegenpolieren zu vermeiden.
Ja—und für A-Oberflächen und Präzisionspassflächen werden Protokolle dringend empfohlen.
Typischer Ansatz:
-
Geräte: Handrauheitsmessgerät (z. B. Mitutoyo SJ-210) oder ein Tischprofilometer; Tastspitzenradius typischerweise 2–5 µm.
-
Parameter: Ra (arithm. Mittelwert), Rz (max. Höhe), Rmax (Spitze-zu-Tal). Kosmetische A-Oberflächen können sehr niedrige Ra-Werte erfordern, wie z. B. 0,02–0,08 µm, je nach Oberfläche und Spezifikation.
-
Messpositionen:
-
A-Oberflächen: 100% Prüfung wenn erforderlich; 3–5 Punkte pro Teil, abdeckend Mitte, Kanten und Ecken.
-
B-Oberflächen: 10–20% Stichprobenprüfung, mit Fokus auf Montagekontaktflächen.
-
Schweißübergänge: Etwa 5 mm auf beiden Seiten des Schweißnahtfußes messen, um eine gleichmäßige Einbindung zu bestätigen (oft kombiniert mit einem Radiusziel wie R > 0,5 mm, falls spezifiziert).
-
-
Protokollinhalt: Messstellenplan, Werte, Zeitstempel und Bediener-ID; Protokolle aufbewahren (z. B. mindestens ein Jahr) gemäß Ihrem Qualitätsplan.
-
Hinweise: Oberfläche vor der Messung reinigen, um Ölverfälschung der Ergebnisse zu vermeiden; Teile nach dem Polieren abkühlen lassen (z. B. ~30 Minuten), um thermische Effekte zu reduzieren.
Typische Fähigkeit (abhängig von Schweißzustand und Zugänglichkeit):
-
Visuell: Schweißverfärbungen und Lichtbogenmarkierungen können entfernt werden, um ein gleichmäßiges metallisches Erscheinungsbild wiederherzustellen.
-
Rauheit: Die Ra-Werte im Schweißbereich können oft von ~3,2 µm auf etwa 0.4 µm, with the transition-to-base-metal difference controlled to <0.2 µm.
-
Blend radius: A smooth transition radius of about R0.3–0.5 mm can be achieved with no perceptible step.
-
Material removal control: Removal depth can be controlled to <0.02 mm to minimize impact on strength.
Limits and recommendations:
-
Not suitable for: Undercut >0.5 mm or cracks—these typically require weld repair before finishing.
-
Best cosmetic result: When paired with electropolishing, weld and base metal gloss can be made more uniform (e.g., gloss difference <5%, when applicable).
-
Efficiency: Manual finishing is typically ~5–10 minutes per meter of weld; automated options can improve speed (e.g., ~3 minutes/meter).
-
Suggested route: Remove excess weld reinforcement first, then refine with a weld finishing tool, and finally do overall polishing to avoid local “dishing.”
Core principle: separation + cushioning + clear handling identification to prevent abrasion and particle contamination.
Typical packaging options:
-
Individual packing:
-
Apply PE protective film on A-surfaces (e.g., ~0.05 mm, low-tack) or static-cling film.
-
Add corner protectors (EPE foam) to prevent edge damage under stacking load.
-
Use non-woven fabric bags or bubble sleeves; avoid paper that can shed fibers.
-
-
Bulk packing:
-
Use interleaves such as anti-scratch paper or EVA foam; limit stack height (e.g., ≤20 parts per layer).
-
Maintain spacing (e.g., ≥5 mm) to avoid direct contact.
-
Add desiccant and keep humidity controlled (e.g., <60%) to reduce moisture-driven corrosion risks.
-
-
Transit protection:
-
Mark cartons: “Polished precision surface—no rolling, no heavy stacking.”
-
Line crates with felt/flocking to avoid hard contact; use dedicated racks or suspended handling to reduce vibration.
-
-
Special cases: For soft metals like titanium or aluminum alloys, sealed packaging (including inert gas options in specific cases) can help reduce oxidation and handling marks.
-
Packaging acceptance check: After packing, sample inspect (e.g., 10%) and visually verify under strong lighting (e.g., 2000 lux) that no new scratches were introduced.
Metal Polishing Technical Resources
Gewindebohrungen in dünnem Blech: 6 Methoden, Konstruktionsregeln und Zeichnungsangaben
ShuangRui2026-08-27T05:44:36+00:00August 2026|
You have designed a sheet metal enclosure. The walls are 1.2 mm thick. You need M4 screws to [...]
Edelstahlblechfertigungsdienste für Automatisierungs- und Energieanlagen
ShuangRui2026-06-30T03:15:01+00:00November 2025|
Understanding Stainless Steel Sheet Metal Fabrication for Automation and Energy Equipment Stainless steel sheet metal fabrication integrates precision [...]
Stückpreis in der Fertigung: Wie er berechnet wird und was B2B-Einkäufer vergleichen sollten
ShuangRui2026-08-27T03:41:28+00:00August 2026|
When a supplier sends you a quote for 5,000 sheet metal brackets, the number that matters most is [...]
Arbeitsbegleitschein
ShuangRui2026-09-12T03:57:23+00:00September 2026|
A missing operator signature on a job traveler can hold up a shipment. An absent inspection record can [...]
