Die Spezifikation einer Abschirmfeder für ein Blechgehäuse sieht aus wie ein Problem der Teileauswahl. Einen Berylliumkupferstreifen wählen, in die Fuge einstecken – und das Gehäuse ist geschirmt. In der Praxis scheitert diese Annahme jedes Mal an derselben Stelle: am Kontakt zwischen Feder und Blech. Ein Federband, das im Datenblatt gut abschneidet, kann an realen Teilen schlechte Schirmwerte liefern – weil die Schlitztoleranz abwich, die Oberflächenbeschaffenheit die Kontaktoberfläche isolierte oder der Kompressionsbereich nie zur Montagefuge passte. Die Schirmleistung wird weniger davon bestimmt, welche Feder Sie kaufen, als davon, wie das Blech um sie herum gestaltet, beschaffen und dokumentiert ist.
Warum Gehäusefugen die HF-Abschirmung aushebeln – und wo Abschirmfedern ansetzen
Jede Fuge in einem Metallgehäuse – Deckel, Paneele, Türen, abnehmbare Abdeckungen – ist ein potenzieller Leckpfad für elektromagnetische Störungen (EMI). Selbst eine für das Auge dicht wirkende Fuge kann HF-Energie durchlassen, wenn die beiden Metalloberflächen bei hoher Frequenz nicht elektrisch durchgängig sind. Schlitze und Spalten wirken als Schlitzantennen: Bei bestimmten Frequenzen kann ein Spalt von wenigen Millimetern bereits erhebliche Energie abstrahlen oder einstrahlen lassen.
Ein Abschirmfinger – auch Fingerstock oder EMI-Dichtungsfinger genannt – schließt diese Lücke. Es handelt sich um einen Federmetall-Kontaktstreifen, der die Fuge zwischen zwei leitfähigen Oberflächen überspannt und die elektrische Kontinuität auch dann aufrechterhält, wenn sich die Teile bewegen, vibrieren oder wiederholt geöffnet und geschlossen werden.
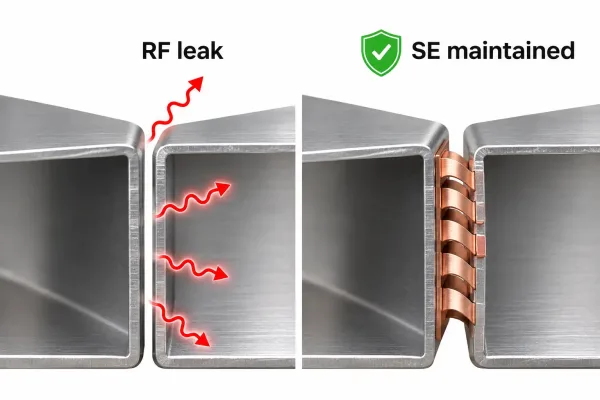
Diagramm, das links HF-Energie zeigt, die durch eine offene Blechnaht austritt, und rechts einen Schirmfinger, der die elektrische Kontinuität über die Naht hinweg aufrechterhält.
Was eine Abschirmfeder tatsächlich bewirkt
Der Mechanismus ist einfach: Der Finger bildet eine niederohmige elektrische Brücke über die Fuge. Wenn beide Seiten der Fuge über den Finger mit einem gemeinsamen Massepunkt verbunden sind, wirkt die Fuge nicht mehr als Antenne. Die Schirmwirkung (SE) – das Maß dafür, wie viel HF-Energie eine Barriere blockiert, angegeben in Dezibel (dB) – hängt von dieser Kontinuität ab. Eine einzige ungeschirmte Fuge kann die SE eines Gehäuses um 20 dB oder mehr verringern, was den Unterschied zwischen Bestehen und Nichtbestehen eines Emissionstests ausmacht.
Aus diesem Grund werden Finger überhaupt spezifiziert: Sie sind keine dekorative Beschlagteile. Sie sind elektrische Bauteile, deren Leistung vollständig vom mechanischen Design um sie herum abhängt.
Was die Auslegung von Schirmfingern schwieriger macht, als es scheint
Sobald man verstanden hat, dass der Finger über eine sich bewegende Fuge hinweg einen zuverlässigen elektrischen Kontakt aufrechterhalten muss, ist der Entwurf kein einfaches Clip-and-go-Verfahren mehr. Drei Variablen, die in einer Zeichnung leicht übersehen werden, können den Nutzen des Fingers jeweils zunichtemachen.
Anpressdruck und Kompressionsbereich
Jeder Federkontakt hat einen definierten Arbeitsbereich: eine freie Höhe, eine Arbeitskompression und eine maximale Kompression, bei deren Überschreiten die Feder eine bleibende Verformung annimmt. Ist der Montage-Spalt zu groß, berührt der Federkontakt kaum – der Kontaktwiderstand steigt und die Abschirmung lässt nach. Ist der Spalt zu klein, wird der Federkontakt über seinen elastischen Bereich hinaus zusammengedrückt und verliert nach wenigen Zyklen seine Federkraft. Das Kompressionsfenster ist oft eng (ein üblicher Arbeitsbereich ist 20–40% Durchbiegung der freien Höhe), und es muss auf den Schichtenaufbau der Blechteile abgestimmt werden, die es überbrückt.
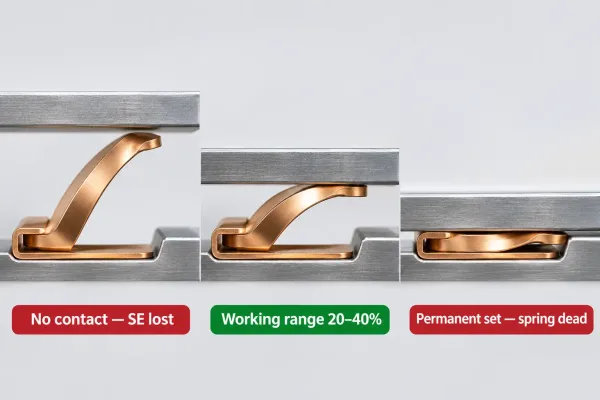
Diagramm, das die drei Kompressionszustände eines Schirmfingers zeigt: freie Höhe (kein Kontakt), Arbeitsbereich (20–40% Durchbiegung) und Überkompression (bleibende Verformung).
Montagetoleranzen addieren sich
Der Finger schwebt nicht im Raum. Er sitzt in oder auf einem Blechmerkmal – einer Aussparung, einem Flansch, einer gefalzten Kante – und dieses Merkmal hat Toleranzen. Die Breite der Aussparung, die Flanschhöhe und die Ebenheit beeinflussen alle, wie gleichmäßig der Finger über seine Länge hinweg zusammengedrückt wird. Eine Aussparung, die an einem Ende 0.1 mm zu breit und am anderen Ende 0.1 mm zu eng ist, führt zu ungleichmäßigem Kontakt: der lose Bereich lässt durch, der enge Bereich verformt sich. Bei langen Nähten (Gehäusedecken, Frontplatten für Rack-Montage) summieren sich diese Abweichungen.
Konflikte bei der Oberflächenbeschaffenheit
Der Finger muss blankes oder leitfähiges Metall berühren. Wenn die Kontaktzone pulverbeschichtet, eloxiert oder lackiert ist, wirkt die Beschichtung als Isolator – selbst eine dünne. Der Finger drückt nun gegen eine dielektrische Schicht, nicht gegen Metall, und die elektrische Brücke ist unterbrochen. Dies ist kein seltener Fehler. Er tritt immer dann auf, wenn die Angabe zur Oberflächenbehandlung das gesamte Bauteil erfasst und die Zeichnung den Kontaktbereich nicht als Maskierungszone kennzeichnet.
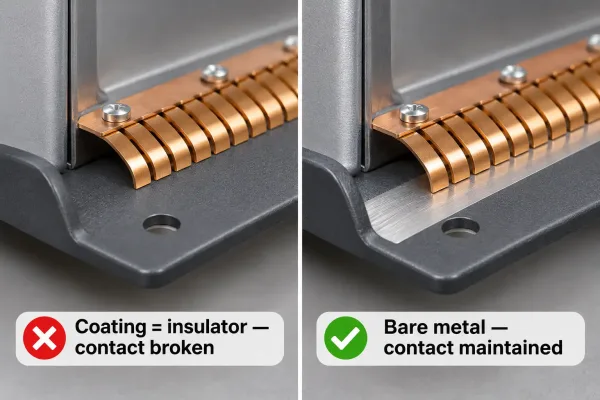
Links: Kontaktoberfläche mit Pulverbeschichtung überzogen – der Finger berührt eine isolierende Schicht und die Abschirmung versagt. Rechts: Kontaktoberfläche maskiert und als blankes leitfähiges Metall belassen – der Finger schließt elektrisch mit dem Gehäuse.
Fingertypen und ihre Schnittstelle zum Blech
Nachdem die versteckten Variablen geklärt sind, stellt sich die nächste Frage, welcher Fingertyp zum Design passt. Die Wahl bestimmt, was das Blech bereitstellen muss.
| Fingertyp | Typisches Material | Befestigung | Blechschnittstelle |
|---|---|---|---|
| Aufklippbare Fingerkontakte | Berylliumkupfer (BeCu), häufig beschichtet | In einen Schlitz oder über eine Kante eingepresst | Präzise Schlitzbreite; Kantengeometrie |
| Streifen mit Klebebeschichtung | BeCu oder Edelstahl mit leitfähigem Klebstoff | Auf einer flachen Flanschfläche aufgeklebt | Flache, saubere Oberfläche; keine Beschichtung unter dem Klebstoff |
| Geformte Blech-Federkontakte | Gleiches Material wie das Gehäuse (z. B. Edelstahl, Baustahl) | Integraler Bestandteil des Teils – in einem Arbeitsgang geschnitten und geformt | Biegegeometrie; kein separates Bauteil |
| Federbelastete Kontaktklemmen | Edelstahl oder BeCu | Verschraubt oder genietet | Montagebohrungen; Nocken- oder Flanschgestaltung |
Berylliumkupfer-Federkontaktstreifen
BeCu ist das gebräuchlichste Federkontaktmaterial, da es hohe elektrische Leitfähigkeit mit ausgezeichneter Feder-Rückstellung verbindet. Es verträgt wiederholte Kompressionszyklen, ohne an Kraft zu verlieren. Die meisten BeCu-Federkontaktstreifen werden als geformter Streifen geliefert, der in einen präzisen Schlitz oder über eine gefaltete Kante einrastet. Das Blech muss den Streifen sicher halten und so positionieren, dass die Federkontakte mit der Gegenfläche fluchten. Ist der Schlitz zu locker, klappert oder verschiebt sich der Streifen; ist er zu eng, verformt die Montage die Federkontakte.
Geformte Blech-Federkontakte
Eine Alternative besteht darin, die Federkontakte direkt aus dem Gehäusematerial zu formen – indem ein Kamm-Muster in das Blech geschnitten und jeder Zahn nach außen gebogen wird, um als Federkontakt zu wirken. Dadurch entfällt ein separates Bauteil, und die Montagezeit kann sinken. Die Kompromisse liegen in den Designbeschränkungen: Die Federkontakteigenschaften sind durch das Blechmaterial und die Blechdicke begrenzt (ein 0.5 mm Edelstahlzahn hat weniger Federweg als ein 0.1 mm BeCu-Streifen), und der Umformvorgang erhöht die Komplexität des Schneid- und Biegeprozesses. Geformte Federkontakte eignen sich gut, wenn das Gehäuse bereits aus Blech besteht und die Dichtungsanforderungen moderat sind.
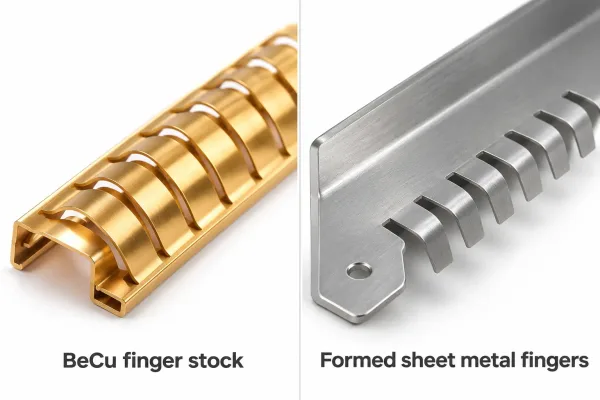
Links: eine Beryllium-Bronze-Klemmschirmfederleiste. Rechts: Schirmfinger, die direkt aus einem Blechteil geformt sind. Beide vor neutralem Hintergrund.
Auslegung der Blech-Montagestruktur
Unabhängig vom Federtyp muss das Blech eine eigens dafür vorgesehene Montagefunktion aufweisen. Hier trifft das Schirmungsdesign auf die Fertigungsrealität – und hier muss die Zeichnung eine klare Absicht vermitteln.
Schlitz- und Flanschgeometrie
Bei aufklipsbaren Schirmfedern ist der Schlitz das kritische Merkmal. Die Schlitzbreite muss zur Befestigungslasche oder zur Basismaterialstärke der Feder passen, typischerweise innerhalb von ±0.05 mm für eine zuverlässige Presspassung. Die Schlitztiefe bestimmt, wie weit die Feder vorsteht und damit, welche Kompression sie an der Baugruppenlücke erfährt. Bei Flanschen bestimmen Höhe und Ebenheit des Flansches, ob die Feder die Gegenfläche gleichmäßig berührt. Ein Flange, der über eine Spannweite von 200 mm um 0.2 mm durchbiegt, erzeugt sichtbare Kontaktunterschiede – häufig ausreichend, um die SE bei höheren Frequenzen zu verschlechtern.
Nützliche Ausgangsgeometrien für aufklipsbare Schirmfedern umfassen eine Schlitzbreite von der Basismaterialstärke der Feder plus 0.05 mm, einen mindestens 5 mm breiten Flansch zur Abstützung der Feder und eine Vorsprunghöhe, die die Feder bei geschlossener Baugruppe in halb komprimiertem Zustand positioniert. Dies sind Ausgangswerte, keine endgültigen Werte – das Datenblatt des Federlieferanten sollte die exakten Zahlen vorgeben.
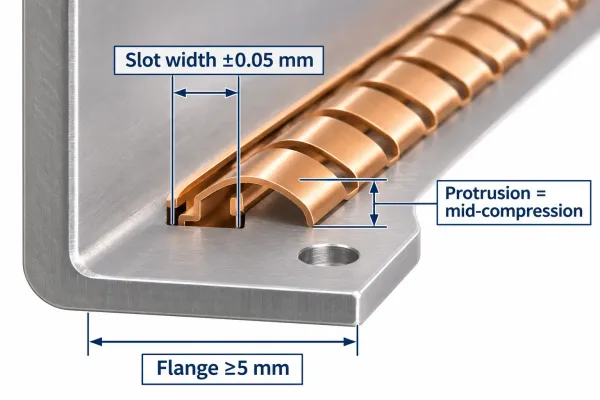
Bemaßtes Diagramm einer Blech-Bördelung mit Montageschlitz für Klemmschirmfederleisten: Schlitzbreite, Bördelbreite und Finger-Vorsprunghöhe sind eingezeichnet.
Biegeinteraktion und Randabstand
Montagefunktionen in der Nähe einer Biegekante erfordern besondere Aufmerksamkeit. Beim Biegen des Blechs wird das Material außen an der Biege gestreckt und innen gestaucht; ein zu nah an der Biege platzierter Schlitz kann sich verformen und dabei seine Breite oder seinen Winkel ändern. Als praktische Regel gilt: Halten Sie Montageschlitze mindestens 3× der Materialstärke von der Biegekante entfernt, oder bestätigen Sie mit dem Fertiger, dass das Merkmal nach dem Umformen geschnitten werden kann. Auch der Randabstand ist wichtig: Ein Federmerkmal innerhalb von 2× der Materialstärke von einer Schnittkante verformt sich eher bei der Handhabung und kann sowohl die Befestigung als auch den Kontakt beeinträchtigen.
Oberflächenbeschaffenheit und elektrischer Kontakt an der Schnittstelle
Die Oberflächenbeschaffenheit des Gehäuses ist eine der häufigsten Ursachen für Schirmungsfehler – und eine der am leichtesten durch eine Zeichnungsanmerkung zu verhindernden.
Leitende vs. isolierende Beschichtungen
Leitende Beschichtungen erhalten den elektrischen Kontakt. Dazu gehören blankes Metall, Zinkbeschichtung, Nickelbeschichtung, Chromat-Konversionsbeschichtungen (z. B. Iridite auf Aluminium) und leitende Eloxierung in bestimmten Ausführungen. Isolierende Beschichtungen – Standard-Pulverbeschichtung, Nasslack, Typ-II-nichtleitende Eloxierung – unterbrechen den Kontaktweg überall dort, wo sie die Federschnittstelle bedecken.
Die praktische Entscheidung ist im Kontaktfeld binär: Die Feder muss leitendes Material berühren. An allen anderen Stellen kann die Beschichtung ihren vorgesehenen Zweck erfüllen (Korrosionsschutz, Optik, Härte). Bei den meisten Gehäusen bedeutet dies, eine Maskierungszone in der Zeichnung vorzugeben: Die Kontaktoberfläche und häufig auch der Federschlitz selbst bleiben unbeschichtet.
Maskierungsanforderungen in Zeichnungen
Abdeckungen (Masking) übernimmt der Fertiger nicht automatisch. Wenn die Zeichnung eine Pulverbeschichtung des gesamten Teils vorsieht, wird das gesamte Teil beschichtet – einschließlich des Flansches, an dem der Finger sitzt. Ein eindeutiger Hinweis ist erforderlich: Maße des Kontaktsbereichs angeben oder auf eine schraffierte Zone in der Zeichnungsansicht verweisen und ausdrücklich festlegen, dass in diesem Bereich keine Beschichtung zulässig ist. Bei eloxiertem Aluminium gilt derselbe Hinweis, und die Maske muss vor dem Eloxalbad angebracht sein – eine nachträgliche Abdeckung nach der Oberflächenbehandlung ist nicht zuverlässig.
Zeichnungsangaben: Was der Fertiger sehen muss
Ein Abschirmfinger, der im Versuchsaufbau funktioniert, in der Serie aber versagt, lässt sich in der Regel auf eine unvollständige Zeichnung zurückführen. Der Fertiger kann nicht um Informationen herum konstruieren, die nie spezifiziert wurden.
Wichtige Maße und Toleranzen, die anzugeben sind
Die folgenden Angaben sollten in der Zeichnung oder in den zugehörigen Hinweisen enthalten sein:
- Schlitz- oder Bördelmaße — Breite, Tiefe und Höhe, mit Toleranzen, die eng genug sind, um den Kompressionsbereich des Fingers einzuhalten (typischerweise ±0.05 mm bei der Breite für Klemmleisten).
- Fingerspezifikation — Lieferanten-Artikelnummer oder eine vollständige Beschreibung (Material, Beschichtung, Profil, freie Höhe), falls der Fertiger das Bauteil beschafft.
- Definition der Kontaktoberfläche — die genaue Fläche, an der blankes oder leitfähiges Metall erforderlich ist, bezogen auf Bezugsmaße oder von Kanten bemaßt.
- Angabe zur Oberflächenbeschaffenheit — die allgemeine Oberflächenbeschaffenheit plus die Maskierausnahme für die Kontaktoberfläche.
- Montage-Spiel oder Kompressionszielwert — das Nennspiel zwischen den Fügeflächen, damit der Fertiger prüfen kann, dass der Finger sich in seinem Arbeitsbereich befindet.
- Erdungsanforderung — wo der Finger mit der Gehäuseerdung verbunden wird, sofern dies nicht über die Montagestruktur selbst erfolgt.
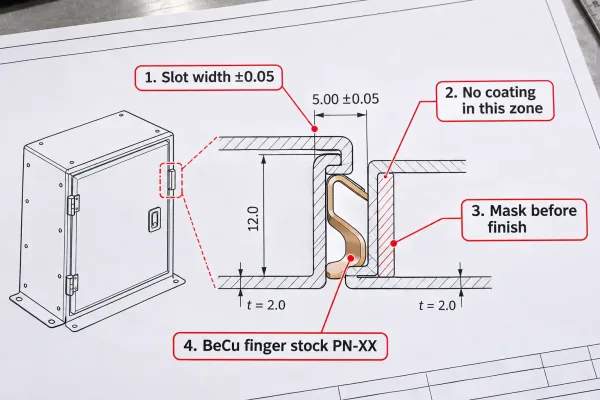
Eine Blechzeichnung mit Positionsnummern für ein Befestigungsmerkmal einer Abschirmfeder: Schlitztoleranz, Maskierfläche der Kontaktzone, Vorgabe der Oberflächenbeschaffenheit und Teilenummer der Feder.
Was passiert, wenn die Zeichnung schweigt
Eine Zeichnung, die den Finger zeigt, aber den Kontaktsbereich oder die Schlitztoleranz weglässt, zwingt den Fertiger, die Lücke mit Annahmen zu füllen. Typische Standardannahmen sind: die allgemeine Oberflächenbehandlung auf alle Flächen anwenden, den Schlitz mit einer allgemeinen ±0.1 mm-Toleranz bearbeiten und den Finger als Montagedetail statt als funktionales Merkmal behandeln. Jede dieser Annahmen kann die Abschirmung beeinträchtigen – und keine davon wird in der Angebotsphase eine Rückfrage auslösen, da das Teil auf dem Papier vollständig aussieht.
Vom Prototyp zur Serie: Abschirmleistung konstant halten
Ein Prototyp, der eine Emissionsprüfung besteht, garantiert nicht, dass die Serienteile sich gleich verhalten. Die Abschirmleistung reagiert empfindlich auf Schwankungen, die erst über Chargen hinweg auftreten.
Der Kontaktpfad hängt von einer Kette von Toleranzen ab: der Ebenheit des Blechs und den Schlitzmaßen, der freien Höhe und der Federkraft des Fingers (die zwischen Materialchargen leicht variieren) sowie der Montageart (Presssitztiefe, Qualität der Klebeverbindung oder Umformkonstanz). Bei einem einzelnen Prototyp werden diese Variablen von Hand kontrolliert. Über Hunderte von Teilen hinweg driften sie. Der Kontaktwiderstand, der beim Erstmuster niedrig war, kann ansteigen, wenn der Schlitz durch Verschleiß des Produktionswerkzeugs um 0.05 mm aufweitet oder wenn der Fingerlieferant die Beschichtungsdicke ändert.
Aus diesem Grund sollten abschirmkritische Maße bei der Prüfung als Schlüsselmerkmale behandelt werden: Schlitzbreite, Flanschhöhe und Oberflächenzustand des Kontaktsbereichs sollten bei Erstmustern und bei regelmäßigen Serienprüfungen gemessen werden, nicht nur am Prototyp. Wenn das Gehäuse in Serie montiert wird, ist ein einfacher Kontaktwiderstandstest (Vier-Leiter-Messung über die Fuge an mehreren Punkten) ein zuverlässigerer Abnahmetest als eine Sichtprüfung.
Bevor Sie die Zeichnung freigeben, gehen Sie den elektrischen Pfad von der Feder über die Befestigung zur Gehäuseerdung durch – und stellen Sie sicher, dass jede Oberfläche auf diesem Pfad als leitfähig speziziert ist, jedes Maß, das die Kompression steuert, eine Toleranz hat und die Kontaktzone ausdrücklich von der Beschichtung freigestellt ist. Wenn Sie die Befestigungsstruktur vor der Fertigung durch eine zweite Meinung prüfen lassen möchten: Unser Engineering-Team überprüft abschirmungsbezogene Merkmale bereits in der Angebotsphase und weist frühzeitig auf Fertigbarkeitsrisiken hin.
FAQs