Wenn Ingenieure und Einkaufsteams fragen, welches Beschichtungsverfahren die kürzere Durchlaufzeit hat, erwarten sie oft eine einfache Antwort: Pulverbeschichtung oder Nasslackierung. Die Realität ist differenzierter. Die Durchlaufzeit ist keine feste Eigenschaft einer Beschichtungsmethode – sie ist ein variables Ergebnis, das durch Bauteilgeometrie, Komplexität des Beschichtungssystems, Losgröße, Lieferantenkapazität und logistische Faktoren bestimmt wird. Die schnellere Option zu wählen erfordert das Verständnis dieser Variablen, nicht nur den Vergleich generischer Prozessgeschwindigkeiten.
Die eigentliche Frage ist nicht “Welches ist schneller” — sondern “Schneller unter welchen Bedingungen?”
Die Frage “welches Verfahren ist schneller” setzt einen direkten Vergleich zwischen zwei statischen Prozessen voraus. In der Praxis kann eine einlagige Pulverbeschichtung eines einfachen Winkels in drei Tagen versandt werden, während ein mehrschichtiges Nasslack-System an einem komplexen Gehäuse drei Wochen dauern kann. Umgekehrt könnte eine kleine Charge von Prototypen, die eine kundenspezifische Farbanpassung erfordert, in einer Lackiererei für Nasslack mit flexibler Terminplanung schneller durchlaufen als über eine Pulverbeschichtungsanlage, die auf die Großserienfertigung optimiert ist. Die Antwort hängt vollständig von den spezifischen Projektparametern ab.
Dieser Artikel bietet einen Rahmen zur Bewertung der Durchlaufzeit basierend auf den tatsächlichen Anforderungen Ihres Projekts, nicht auf Branchenverallgemeinerungen. Wir werden die Zeitkomponenten jedes Verfahrens aufschlüsseln, die wichtigsten Variablen identifizieren, die die Bearbeitungszeit beeinflussen, und praktische Hinweise geben, wie Sie Durchlaufzeiterwartungen in Ihren Angebotsanfragen spezifizieren.
Funktionsweise von Pulverbeschichtung und Nasslackierung: Prozessübersicht
Das Verständnis des grundlegenden Arbeitsablaufs jedes Beschichtungsverfahrens ist wesentlich, bevor die Durchlaufzeit analysiert wird. Während beide Verfahren darauf abzielen, Metalloberflächen zu schützen und zu veredeln, unterscheiden sich ihre Auftragsverfahren, Härtungsmechanismen und Produktionsabläufe erheblich.
Pulverbeschichtung: Elektrostatischer Auftrag und Härtung
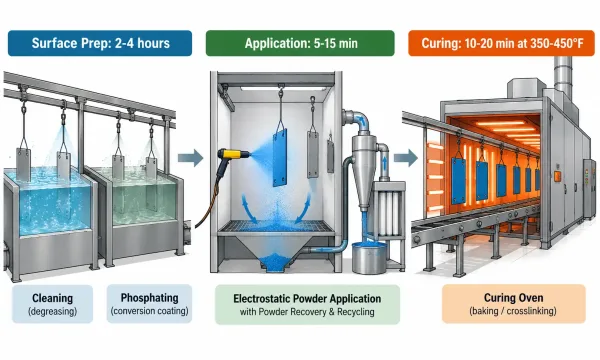
Dreistufiger Pulverbeschichtungsprozess: Oberflächenvorbereitung, elektrostatische Pulverapplikation und thermische Aushärtung im Ofen.
Pulverbeschichtung trägt ein trockenes, freifließendes Pulver mit einer elektrostatischen Sprühpistole auf ein geerdetes Werkstück auf. Die geladenen Pulverpartikel haften an der Bauteiloberfläche, bis Hitze sie zu einem durchgehenden Film verschmilzt. Der Prozess umfasst typischerweise drei Hauptstufen: Oberflächenvorbereitung, Pulverauftrag und thermische Aushärtung. Die Oberflächenvorbereitung umfasst in der Regel Reinigung, Phosphatierung oder Chromatkonversion, um die Haftung sicherzustellen. Das Pulver wird in einer Spritzkabine aufgetragen, häufig mit Rückgewinnungssystemen zum Recycling von Overspray. Abschließend gelangt das beschichtete Bauteil in einen Aushärteofen, in dem das Pulver schmilzt, fließt und bei Temperaturen zwischen 350°F und 450°F (175°C–230°C) für 10 bis 20 Minuten zu einem dauerhaften Finish vernetzt.
Nasslackierung: Sprühauftrag und Trocknung
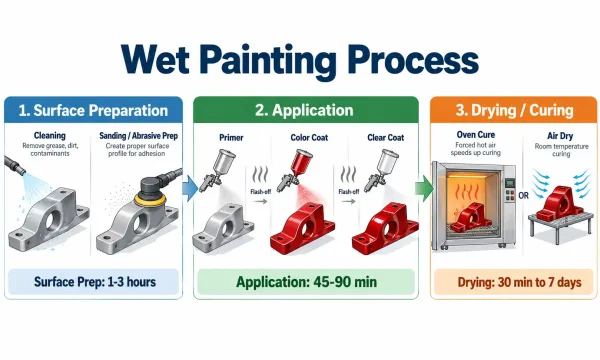
Nasslackierverfahren mit Oberflächenvorbereitung, Mehrschichtauftrag mit Zwischenbelüftungszeiten und abschließender Trocknung/Aushärtung.
Nasslackierung, auch Flüssiglackierung oder Spritzlackierung genannt, trägt ein flüssiges Beschichtungsmaterial – typischerweise lösemittelbasierte oder wasserbasierte Farbe – mit konventionellen, airless oder elektrostatischen Sprüheinrichtungen auf. Der Prozess beginnt ebenfalls mit der Oberflächenvorbereitung, die Reinigung, Schleifen und Grundieren umfassen kann. Der flüssige Lack wird in mehreren dünnen Schichten aufgetragen, mit Zwischenbelüftungszeiten zwischen den Schichten zur Lösungsmittelverdampfung. Nach der letzten Schicht folgt eine Trocknungsphase, die Lufttrocknung, Heißlufttrocknung bei erhöhten Temperaturen oder Einbrennen in einem Ofen umfassen kann. Die Trocknungszeiten variieren je nach Lackchemie stark: wasserbasierte Acrylate können in 30 Minuten berührungstrocken sein, benötigen aber 24 Stunden zur vollständigen Durchhärtung, während Zweikomponenten-Epoxide bei Raumtemperatur 7 Tage benötigen können.
Durchlaufzeit im Detail: Von der Oberflächenvorbereitung bis zur Endkontrolle
Die Durchlaufzeit für Beschichtungsprozesse geht über die eigentlichen Auftrags- und Härtungsschritte hinaus. Sie umfasst alle Aktivitäten von der Ankunft des Bauteils in der Beschichtungsanlage bis zur Inspektion, Verpackung und Versandbereitschaft. Das Verständnis dieser Komponenten hilft zu erkennen, wo Zeit aufgewendet wird und wo Effizienzen erzielt werden können.
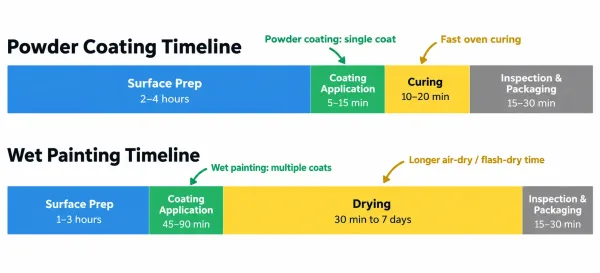
Horizontale Zeitleiste zum Vergleich der Zeitkomponenten von Pulverbeschichten und Nasslackieren, von der Oberflächenvorbereitung bis zur Endkontrolle.
Oberflächenvorbereitungszeit: Reinigung, Phosphatierung und Abklebung
Die Oberflächenvorbereitung ist oft der zeitaufwendigste Faktor bei der Beschichtungs-Durchlaufzeit. Bei der Pulverbeschichtung umfasst die Vorbereitung typischerweise alkalische Reinigung, Spülen und Konversionsbeschichtung (Eisenphosphat oder Zinkphosphat), was in automatisierten Linien 2–4 Stunden dauern kann oder bei manuellen Prozessen länger. Nasslackierung erfordert möglicherweise eine ähnliche Reinigung plus zusätzliche Schritte wie Schleifen, Anschleifen oder Grundierungsanwendung, was 1–3 Stunden hinzufügt. Maskierung—das Abdecken von Bereichen, die unbeschichtet bleiben müssen—fügt Zeit proportional zur Teilekomplexität hinzu. Einfache Teile benötigen möglicherweise 15 Minuten Maskierung; komplexe Baugruppen mit mehreren maskierten Zonen können 2–3 Stunden erfordern.
Auftrags- und Härtungs-/Trocknungszeit
Die Applikationszeit hängt von der Anzahl der Schichten und dem Übertragungswirkungsgrad der Methode ab. Pulverbeschichtung erfordert typischerweise eine einzelne Schicht, die in 5–15 Minuten pro Teil aufgebracht wird, gefolgt von 15–25 Minuten Ofenhärtung. Nasslackierung erfordert oft mehrere Schichten – Grundierung, Basislack, Klarlack – mit Zwischenbelüftungszeiten zwischen den einzelnen Schichten. Ein Dreischicht-Nasssystem kann 45–90 Minuten Applikationszeit benötigen, zuzüglich 30–60 Minuten Ofentrocknung oder 24 Stunden Lufttrocknung. Bei großen Chargen können automatisierte Pulverbeschichtungsanlagen hunderte Teile pro Stunde verarbeiten, während Nasslackierkabinen je nach Größe und Komplexität 20–50 Teile pro Stunde bewältigen können.
Qualitätsprüfung und Nacharbeitszuschlag
Prüfung und mögliche Nacharbeit erhöhen die Lieferzeitplanung um Pufferzeiten. Beide Verfahren erfordern Haftungsprüfung, Schichtdickenmessung und Sichtprüfung. Pulverbeschichtung weist aufgrund der Ein-Schicht-Applikation und gleichmäßigen Schichtdicke typischerweise niedrigere Ausschussraten auf, Reparaturen sind jedoch schwieriger – beschädigte Bereiche erfordern oft vollständiges Abtragen und Neubeschichten. Nasslackierung ermöglicht leichteres Nachbessern und Ausgleichen und reduziert so die Nacharbeitszeit bei geringfügigen Mängeln. Nasslacksysteme sind jedoch empfindlicher gegenüber Applikationsfehlern wie Läufern, Gardinenbildung oder Orangenhaut, die Schleifen und Neubeschichten erfordern können. Eine realistische Lieferzeitschätzung sollte einen 5–10% Puffer für Prüfung und geringfügige Nacharbeit einplanen.
Fünf Faktoren, die Ihre Beschichtungs-Durchlaufzeit tatsächlich bestimmen
Generische Vergleiche zwischen Pulverbeschichtung und Nasslackierung verfehlen den Punkt. Die Durchlaufzeit Ihres Projekts wird durch spezifische Faktoren bestimmt, die auf einzigartige Weise mit Ihren Teilen und Anforderungen interagieren.
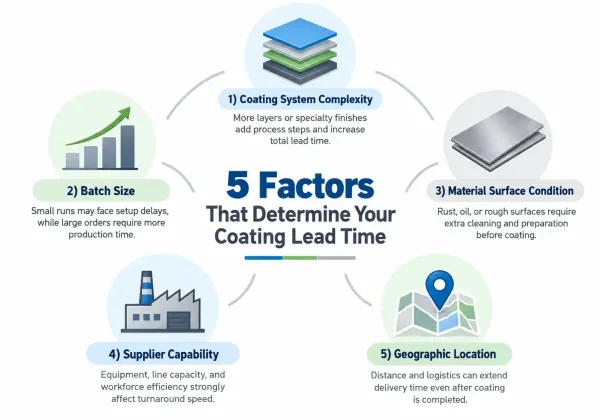
Infografik mit fünf Faktoren, die die Lieferzeit der Beschichtung bestimmen, mit Symbolen und kurzen Erläuterungen.
Faktor 1: Komplexität des Beschichtungssystems (Einzel- vs. Mehrfachbeschichtung)
Die Anzahl der Beschichtungsschichten hat den größten Einfluss auf die Lieferzeit. Ein Ein-Schicht-Pulversystem – Grundierung und Farbe kombiniert – kann nur 2–3 Stunden Gesamtprozesszeit erfordern. Ein Mehrschicht-Nasssystem mit Grundierung, Basislack und Klarlack kann diese Zeit aufgrund zusätzlicher Applikationsschritte, Zwischenbelüftungszeiten und Härtungszyklen leicht verdoppeln oder verdreifachen. Die Spezifikation eines einfacheren Beschichtungssystems ist die effektivste Möglichkeit, die Lieferzeit zu verkürzen, unabhängig vom gewählten Verfahren.
Faktor 2: Losgröße und Produktionsplanung
Die Losgröße beeinflusst die Durchlaufzeit durch Rüsteffizienz und Planungspriorität. Kleine Lose (unter 50 Teilen) laufen in Nasslackierereien oft schneller durch, da die Rüstzeit minimal ist und Farbwechsel schnell erfolgen. Pulverbeschichtungslinien haben längere Rüstzeiten für Farbwechsel und Ofentemperaturanpassungen, wodurch sie für kleine Lose mit gemischten Farben weniger effizient sind. Bei großen Losen (über 500 Teilen) ergeben die Förderbandverarbeitung und die schnellen Aushärtzeiten der Pulverbeschichtung in der Regel kürzere Gesamtdurchlaufzeiten. Mittlere Lose (50–500 Teile) können zwischen den Verfahren nur geringe Unterschiede aufweisen, je nach aktueller Auslastung und Planung des Lieferanten.
Faktor 3: Material und Oberflächenzustand
Das Grundwerkstoffmaterial und sein Zustand beeinflussen die Vorbereitungszeit. Aluminiumteile können vor der Beschichtung eine Chromatierung oder Eloxierung erfordern, was dem Prozess einen Tag hinzufügt. Warmgewalzter Stahl mit Walzhaut erfordert eine aggressivere Reinigung als kaltgewalzter Stahl. Teile, die mit Öl, Fett oder Rost ankommen, benötigen zusätzliches Entfetten oder Strahlen, was die Vorbereitungszeit um 1–2 Stunden verlängert. Die Angabe des Oberflächenzustands in Ihrer Zeichnung – wie “HRPO dry” oder “cold-rolled, degreased” – hilft dem Beschichter, die Vorbereitungszeit genau zu schätzen.
Faktor 4: Lieferantenfähigkeit und -kapazität
Die technische Leistungsfähigkeit des Lieferanten ist oft die verborgene Variable bei der Durchlaufzeit. Ein Pulverbeschichtungsbetrieb mit automatisierten Linien, mehreren Öfen und speziellen Maskierungsteams kann Teile schneller verarbeiten als ein manueller Betrieb. Ebenso wird eine Nasslackiererei mit erfahrenen Sprühoperatoren und gut gewarteten Anlagen weniger Ausschuss und Nacharbeit haben. Die aktuelle Kapazität ist ebenso wichtig: Ein Betrieb bei 80% Auslastung kann eine Durchlaufzeit von 5 Tagen anbieten, während derselbe Betrieb bei 95% Auslastung 10 Tage anbieten kann. Die Nachfrage bei Lieferanten nach ihrer aktuellen Auslastung und typischen Durchlaufzeiten für ähnliche Teile liefert genauere Schätzungen als der Vergleich von Prozessarten.
Faktor 5: Geografische Lage und Logistik
Die Transportzeit zwischen Ihrer Einrichtung und der Beschichtungswerkstatt addiert sich zur Gesamtdurchlaufzeit. Wenn Ihr Fertiger die Beschichtung an einen entfernten Spezialisten untervergibt, können 2–5 Tage Transportzeit pro Strecke hinzukommen. Die Wahl eines Fertigers mit eigener Beschichtungskapazität – oder einer Beschichtungswerkstatt in der Nähe – kann die Gesamtdurchlaufzeit durch Beseitigung dieser Logistiklücke verkürzen. Bei internationaler Beschaffung können Zollabfertigung und Spedition 1–2 Wochen hinzufügen, wodurch lokale Beschichtungsoptionen trotz möglicherweise höherer Stückkosten attraktiver werden.
Blechbearbeitung im Detail: Warum Ihre Bauteilgeometrie den Zeitplan verändert
Blechteile stellen einzigartige Herausforderungen dar, die die Beschichtungsdurchlaufzeit anders beeinflussen als Guss-, Bearbeitungs- oder Formteile. Diese geometrischen und fertigungstechnischen Einschränkungen müssen bei der Schätzung der Durchlaufzeit berücksichtigt werden.
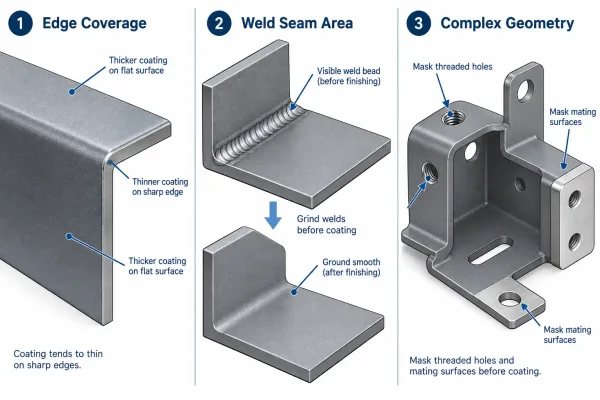
Technische Illustration, die häufige Herausforderungen bei der Blechbeschichtung zeigt: Kantenrückzug, Schweißnahtaufbau und Maskierungsanforderungen.
Kantenabdeckung und Schweißnahtüberlegungen
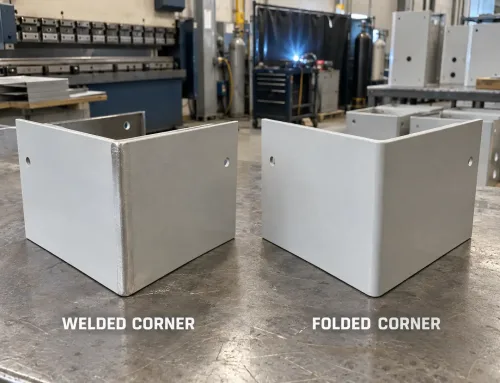
Scharfe Kanten und Schweißnähte sind Problembereiche für beide Beschichtungsverfahren. Pulverbeschichtung neigt dazu, sich von scharfen Kanten zurückzuziehen (“Kantenabdeckungseffekt”), was entweder ein Vorrunden der Kanten oder die Akzeptanz dünnerer Abdeckung an diesen Punkten erfordert. Nasslackierung bietet bessere Kantenabdeckung, kann sich aber übermäßig auf Schweißnähten aufbauen, was Schleifen oder Schleifen mit Schleifpapier vor der Beschichtung erfordert. Beide Verfahren können zusätzliche Vorbereitungszeit für Teile mit durchgehenden Schweißnähten, Schweißspritzern oder rauen Kanten erfordern. Die Spezifikation von Kantenbruchanforderungen auf Ihrer Zeichnung—wie “alle scharfen Kanten 0,5mm brechen”—hilft dem Beschichter, die Vorbereitungszeit zu schätzen.
Komplexe Formen und Abklebeanforderungen
Teile mit tiefen Zügen, engen Radien oder vertieften Bereichen erfordern mehr Abklebung und können längere Applikationszeiten haben. Die elektrostatische Anziehung der Pulverbeschichtung hilft, vertiefte Bereiche besser zu erreichen als das Spritzlackieren, aber Faradaysche Käfigeffekte können das Eindringen in tiefe Kavitäten einschränken. Nasslackierung ermöglicht eine präzisere Kontrolle bei komplexen Geometrien, erfordert jedoch qualifizierte Bediener und mehrere Sprühwinkel. Teile, bei denen Gewindebohrungen, Passflächen oder Erdungspunkte abgeklebt werden müssen, fügen 30–60 Minuten Abklebezeit pro Teil hinzu, je nach Komplexität.
Beschichtungssequenzen nach dem Biegen und Schweißen
Die Reihenfolge von Umformen, Schweißen und Beschichten beeinflusst sowohl die Durchlaufzeit als auch die Qualität. Beschichten vor dem Biegen kann zu Rissen an den Biegeradien führen; Beschichten nach dem Schweißen kann Schweißspritzer oder Hitzeverfärbung unter der Oberfläche einschließen. Die meisten Fertiger bevorzugen das Beschichten, nachdem alle Umform- und Schweißvorgänge abgeschlossen sind, dies kann jedoch zusätzliche Reinigungsschritte zur Entfernung von Schweißrückständen erfordern. Wenn Ihr Design das Beschichten vor der Montage ermöglicht, besprechen Sie die Reihenfolge frühzeitig in der Entwurfsphase mit Ihrem Fertiger, um Nacharbeit und Verzögerungen zu vermeiden.
Die schnellere Option wählen: Ein Entscheidungsrahmen
Anstatt einen Prozess pauschal als schneller zu deklarieren, nutzen Sie diesen Entscheidungsrahmen, um zu bewerten, welche Option für Ihr spezifisches Projekt voraussichtlich eine kürzere Durchlaufzeit hat.
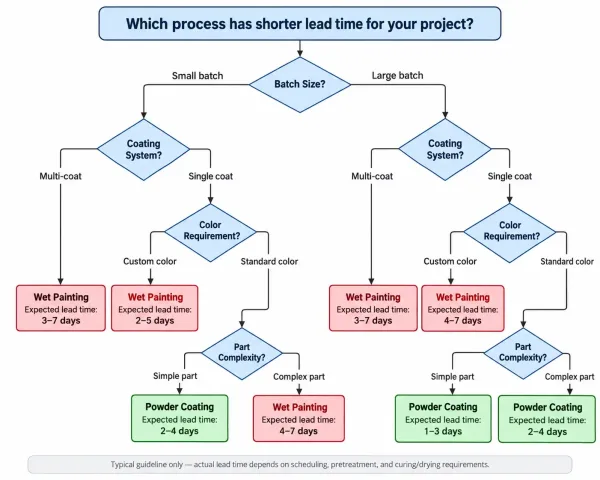
Flussdiagramm, das den Anwendern hilft zu entscheiden, welcher Beschichtungsprozess basierend auf den Projektanforderungen eine kürzere Durchlaufzeit bietet.
Wann Pulverbeschichtung bei der Durchlaufzeit typischerweise überlegen ist
Pulverbeschichtung weist tendenziell eine kürzere Durchlaufzeit auf, wenn:
- Das Teil erfordert ein Ein-Schicht-System (Farbe und Schutz kombiniert)
- Die Losgröße ist groß (über 500 Teile) und kann die Linien-Einrichtung rechtfertigen
- Die Teilgeometrie ist einfach mit minimalen Abklebeanforderungen
- Die Beschichtungsfirma verfügt über automatisierte Linien und verfügbare Kapazität
- Das Teilmaterial ist Stahl oder Aluminium mit Standard-Oberflächenzustand
- Keine kundenspezifische Farbanpassung erforderlich (Standard-RAL- oder Pantone-Farben)
Wann Nasslackierung die schnellere Wahl sein kann
Nasslackierung kann eine kürzere Durchlaufzeit bieten, wenn:
- Das Teil erfordert mehrere Schichten (Grundierung + Farbe + Klarlack)
- Die Losgröße ist klein (unter 50 Teile) mit häufigen Farbwechseln
- Kundenspezifische Farbanpassung ist erforderlich (Spezialfarben, Metallic-Oberflächen)
- Das Teil hat eine komplexe Geometrie, die eine präzise Applikationskontrolle erfordert
- Nachbesserungs- und Reparaturfähigkeit ist für die Anwendung wichtig
- Der Beschichtungslieferant bietet flexible Terminplanung und schnellen Rüstwechsel
Die versteckten Kosten der Eile: Qualität vs. Geschwindigkeit – Zielkonflikte
Beschleunigte Durchlaufzeiten gehen oft mit Qualitätskompromissen einher. Eine beschleunigte Oberflächenvorbereitung kann die Haftung beeinträchtigen; das Überspringen von Ausdampfzeiten kann zu Lösungsmittel-Einschlüssen führen; eine reduzierte Aushärtezeit kann zu unterhärteten Beschichtungen mit schlechter Chemikalienbeständigkeit führen. Bevor Sie eine beschleunigte Verarbeitung anfordern, prüfen Sie, ob die Anwendung wirklich die schnellstmögliche Durchlaufzeit erfordert oder ob eine etwas längere Durchlaufzeit mit ordnungsgemäßer Prozesskontrolle langfristig kostengünstiger ist.
So spezifizieren Sie Durchlaufzeitanforderungen in Ihrer Anfrage
Eine klare Kommunikation der Durchlaufzeit-Erwartungen in Ihrer Angebotsanfrage hilft Lieferanten, genaue Schätzungen abzugeben, und vermeidet Missverständnisse später im Prozess.
Wesentliche Durchlaufzeit-Informationen, die anzugeben sind
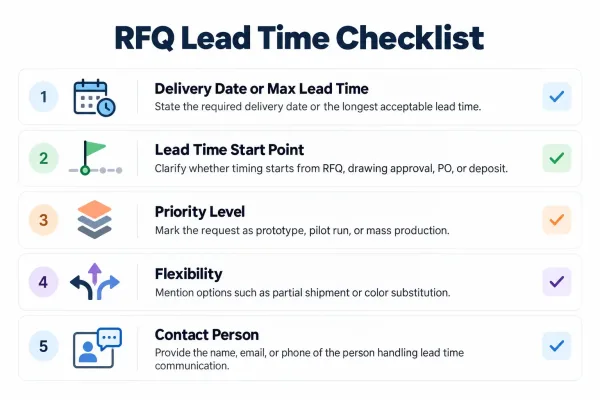
Visuelle Checkliste mit wesentlichen Informationen, die in der RFQ enthalten sein sollten, um genaue Lieferzeitangebote zu erhalten.
Ihre RFQ sollte Folgendes spezifizieren:
- Gewünschtes Lieferdatum oder maximal akzeptable Durchlaufzeit (z. B. “Teile benötigt bis Oktober 15” oder “maximal 10 Arbeitstage ab Auftragseingang”)
- Ob die Durchlaufzeit ab Zeichnungsfreigabe, Materialeingang oder Produktionsbeginn gemessen wird
- Prioritätsstufe: Handelt es sich um einen Prototypen-Eilauftrag, einen Produktionsauftrag oder eine Standardlieferung?
- Irgendwelche Flexibilität: Können Sie Teillieferungen oder alternative Beschichtungsfarben akzeptieren?
Durchlaufzeit-Überlegungen bei Mustern vs. Produktion
Musterbestellungen erfordern in der Regel eine längere Durchlaufzeit pro Teil aufgrund von Rüstzeiten und Anforderungen an die Erstmusterprüfung. Produktionsaufträge profitieren von etablierten Prozessen und optimierter Terminplanung. Fordern Sie bei der Angebotsanfrage separate Durchlaufzeitschätzungen für Muster- und Produktionsmengen an. Dies hilft Ihnen, Projektzeitpläne genau zu planen und vermeidet Überraschungen beim Übergang vom Prototyp zur Serienfertigung.
Kommunikationsstrategien zur Vermeidung von Verzögerungen
Mehrere Kommunikationspraktiken helfen, Durchlaufzeit-Zusagen einzuhalten:
- Vollständige und genaue Zeichnungen bereitstellen, auf denen alle Beschichtungsspezifikationen klar vermerkt sind
- Prompt auf technische Rückfragen des Beschichtungsbetriebs reagieren
- Muster und Erstmuster schnell freigeben, um Produktionsverzögerungen zu vermeiden
- Versandanweisungen und Verpackungsanforderungen frühzeitig im Prozess bestätigen
- Eine zentrale Ansprechperson für technische und terminliche Fragen festlegen
Wichtige Erkenntnisse: Ihr Projekt dem richtigen Verfahren zuordnen
Der Durchlaufzeitvergleich zwischen Pulverbeschichtung und Nasslackierung ist keine einfache binäre Entscheidung. Vielmehr müssen die spezifischen Anforderungen Ihres Projekts gegen die Faktoren bewertet werden, die die Durchlaufzeit tatsächlich bestimmen. Bei großen Chargen einfacher Teile mit Standardfarben bietet die Pulverbeschichtung aufgrund effizienter Verarbeitung und schneller Aushärtung oft kürzere Durchlaufzeiten. Bei kleinen Chargen, komplexen Geometrien oder Sonderfarben kann die Nasslackierung mit geringerem Rüstaufwand schneller durch die Fertigung laufen.
Die effektivste Strategie zur Minimierung der Durchlaufzeit besteht darin, Ihre Beschichtungsanforderungen klar und vollständig in Ihren Zeichnungen anzugeben, Sequenzierungs- und Vorbereitungsanforderungen frühzeitig im Designprozess mit Ihrem Fertigungspartner zu besprechen und einen Beschichtungslieferanten mit nachgewiesener Kompetenz und verfügbarer Kapazität für Ihren Bauteiltyp und Ihre Losgröße zu wählen. Indem Sie sich auf diese praktischen Aspekte konzentrieren, anstatt generische Prozessvergleiche anzustellen, können Sie fundierte Entscheidungen treffen, die Ihre Projekte im Zeitplan halten.
Benötigen Sie Hilfe bei der Optimierung Ihrer Blechbeschichtungsspezifikationen? Unser Engineering-Team kann Ihre Zeichnungen prüfen und DFM-Feedback geben, um die Durchlaufzeit zu verkürzen und die Beschichtungsleistung zu verbessern. Laden Sie Ihre Zeichnungen hoch; wir bieten die kostenlose Prüfung innerhalb von 24 Stunden nach ihrem Eingang an.