Was ist Prägen beim Blechbiegen?
Prägen ist eine präzise Metallbiegeverfahren-Methode, bei der der Stempel das Material vollständig in die Matrizenkammer drückt und Rückfederung durch erzwungene plastische Verformung an der Biegelinie beseitigt. Im Gegensatz zum Freibiegen, bei dem das Material nur die Stempelspitze und die Matrizenschultern berührt, erzeugt das Prägen einen Anschlagvorgang, der den Biegewinkel mit minimaler Streuung fixiert.
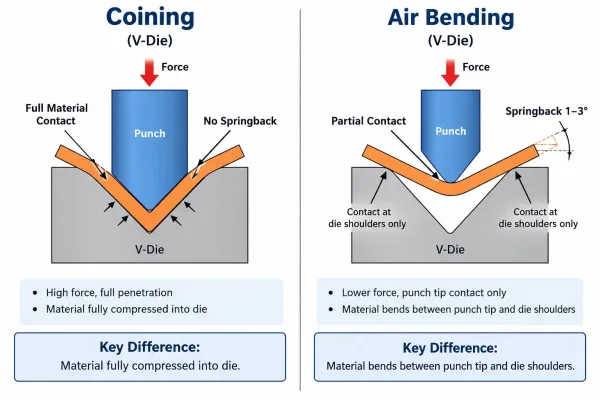
Direkter Vergleich der Präg- und Freibiegeverfahren, der zeigt, wie das Prägen das Material vollständig in die Matrizenkammer drückt, während das Freibiegen nur die Stempelspitze und die Matrizenschultern berührt.
Prägen vs. Luftbiegen: Der grundlegende Unterschied
Der Kernunterschied liegt im Materialfluss. Beim Freibiegen senkt sich der Stempel auf eine programmierte Tiefe ab, und das Material biegt sich darum mit vorhersehbarer Federung. Beim Prägen fährt der Stempel über die Streckgrenze des Materials hinaus und zwingt es, sich präzise an die Matrizengeometrie anzupassen. Dies eliminiert die elastische Rückfederung, die beim Freibiegen eine Winkelabweichung verursacht.
Warum “Prägen”? Der Ursprung des Begriffs
Der Begriff stammt aus der Münzherstellung, bei der Metall unter extremem Druck in eine Matrize gedrückt wird, um präzise, wiederholbare Merkmale zu erzeugen. Das Blechprägen wendet dasselbe Prinzip auf das Biegen an – das Material wird in die Matrize “geprägt”, und erreicht eine Maßgenauigkeit, die das Freibiegen nicht erreichen kann.
Wie das Prägen ±0,5° Winkelgenauigkeit erreicht
Um eine hohe Winkelgenauigkeit beim Prägen zu erreichen, müssen drei voneinander abhängige Variablen kontrolliert werden: Presskraft, Matrizengeometrie und Materialverhalten. Bei korrekter Ausführung liefert das Prägen konsistent Biegewinkel innerhalb von ±0.5° oder besser, verglichen mit ±1° bis ±2°, typisch für das Freibiegen.
Die Mechanik des Bodenbiegens: Materialfluss und Werkzeugeingriff
Beim Prägen drückt der Stempel das Material in die V-Matrize, bis entlang der Matrizenwände vollständiger Kontakt hergestellt ist. Zu diesem Zeitpunkt erfährt das Material Druckspannung, die seine Streckgrenze übersteigt, was zu bleibender plastischer Verformung führt. Der Biegeradius wird durch die Stempelspitzengeometrie bestimmt, nicht durch die Materialrückfederung, wodurch das Verfahren von Natur aus genauer ist.
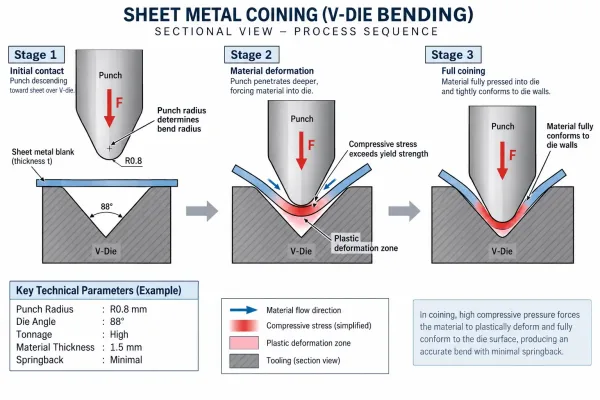
Technische Zeichnung, die die Präg-Biegemechanik und den Materialfluss erklärt
Schlüsselparameter: Tonnage, Werkzeugbreite und Stempelradius
Die Kraftanforderungen für das Prägen liegen 3-5-mal höher als beim Freibiegen bei gleichem Material und gleicher Dicke. Die Auswahl der Matrizenbreite folgt der 8T-Regel (8-mal die Materialdicke) für optimale Ergebnisse, wobei für engere Radien auch schmalere Matrizen verwendet werden können. Der Stempelradius steuert direkt den Innenbiegeradius – kleinere Radien erfordern höhere Kräfte, ergeben aber schärfere Biegungen.
Eliminierung der Rückfederung: Warum Prägen das Luftbiegen übertrifft
Rückfederung tritt auf, wenn die elastische Rückstellung dazu führt, dass sich der Biegewinkel nach dem Zurückziehen des Stempels leicht öffnet. Beim Luftbiegen erfordert die Rückfederungskompensation ein Überbiegen um 1-3°, was zu Streuungen führt. Das Prägen beseitigt die Rückfederung, indem das Material über seine Elastizitätsgrenze hinaus getrieben wird, wodurch eine bleibende Verformung entsteht, die den geformten Winkel beibehält.
Material- und Dickenüberlegungen beim Prägen
Nicht alle Materialien reagieren gleichermaßen auf das Prägen. Materialeigenschaften—Streckgrenze, Duktilität und Verfestigungsverhalten—beeinflussen die Prozessergebnisse und erreichbaren Toleranzen erheblich.
Beste Materialien für das Prägen: Aluminium, Edelstahl und Kupferlegierungen
Aluminiumlegierungen (3003, 5052, 6061) lassen sich aufgrund ihrer moderaten Streckgrenze und guten Duktilität gut prägen. Edelstähle (304, 316) erfordern höhere Kräfte, liefern aber hervorragende Ergebnisse. Kupfer- und Messinglegierungen reagieren ebenfalls gut, wobei ihre höhere Duktilität angepasste Parameter erfordern kann, um übermäßigen Materialfluss zu verhindern.
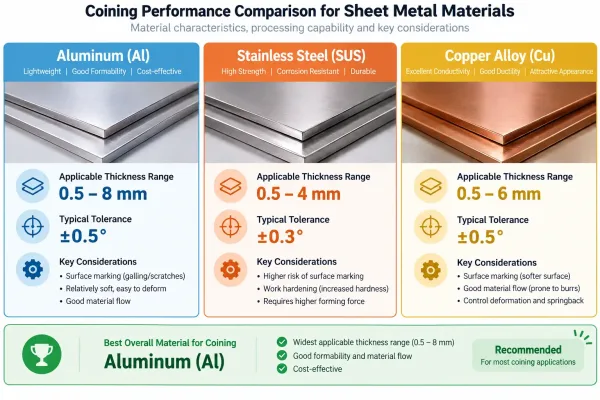
Vergleichsdiagramm, das verschiedene Materialien (Aluminium, Edelstahl, Kupfer) und ihre Eignung für das Prägen zeigt, einschließlich Dickenbereichen und erreichbaren Toleranzen.
Dickenlimits und praktische Bereiche
Das Prägen funktioniert am besten bei Materialdicken von 0.5mm bis 6mm. Dünnere Materialien riskieren Faltenbildung oder Reißen unter hoher Kraft, während dickere Materialien erhebliche Presskapazität erfordern. Der optimale Dickenbereich hängt vom Materialtyp ab—Aluminium lässt sich bis 8mm effektiv prägen, während Edelstahl oberhalb von 4mm ohne spezielle Ausrüstung problematisch wird.
Materialspezifische Herausforderungen und Lösungen
Aluminium kann durch Matrizenkontakt Oberflächenmarkierungen entwickeln—die Verwendung von polierten Matrizen und geeigneter Schmierung minimiert dies. Die Verfestigungstendenz von Edelstahl erfordert sorgfältige Kraftkontrolle, um Rissbildung zu verhindern. Die Weichheit von Kupferlegierungen erfordert präzise Spielfreistellungseinstellungen, um Materialfluss in unerwünschte Bereiche zu vermeiden.
Werkzeugkonstruktionsfaktoren, die die Endgenauigkeit bestimmen
Die Matrizenkonstruktion ist der wichtigste Faktor für die Präzision beim Prägen. Kleine Abweichungen in der Matrizengeometrie führen zu proportional größeren Abweichungen bei den Biegeergebnissen.
V-Werkzeugbreitenauswahl: Die 8T-Regel und Ausnahmen
Die Standardbreite der V-Matrize beträgt 8-mal die Materialstärke (8T) für allgemeines Prägen. Für engere Radien oder dickere Materialien können 6T-Matrizen verwendet werden, erfordern jedoch eine höhere Presskraft. Breitere Matrizen (10T-12T) reduzieren die Anforderungen an die Presskraft, können jedoch bei dünnen Materialien die Präzision beeinträchtigen. Die 8T-Regel bietet die beste Balance aus Genauigkeit, Presskraft und Werkzeugstandzeit.
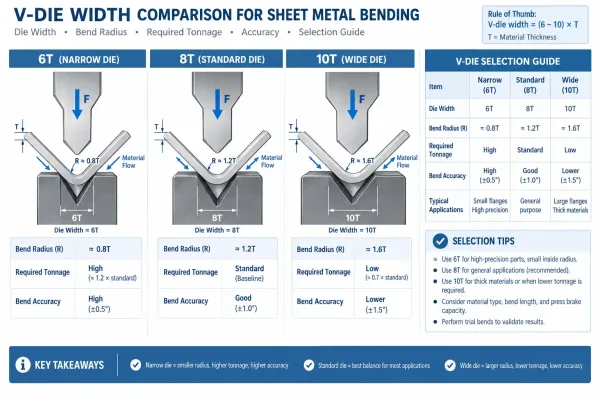
Technische Zeichnung, die die 8T-Regel für die Auswahl der V-Matrizenbreite beim Prägen erläutert und verschiedene Matrizenbreiten sowie deren Auswirkung auf den Biegeradius und die Presskraftanforderungen zeigt.
Werkzeugwinkel und Spiel: Abstimmung auf Ihren Zielbiegewinkel
Der Gesenkwinkel sollte dem gewünschten Biegewinkel entsprechen – typischerweise 88°-90° für eine 90°-Biegung, um leichten Rückfederungseffekt zu berücksichtigen. Die Clearance zwischen Stempel und Gesenk beeinflusst den Materialfluss: zu eng verursacht Kratzer, zu weit lässt Material entweichen und reduziert die Genauigkeit. Die optimale Clearance beträgt typischerweise 5-10% der Materialstärke.
Oberflächenbeschaffenheit und Verschleiß: Auswirkung auf die Konsistenz
Die Oberflächenbeschaffenheit der Matrize beeinflusst direkt die Biegequalität und -konsistenz. Polierte Oberflächen (Ra 0.4μm oder besser) reduzieren Reibung und Markierungen, was besonders bei sichtbaren Oberflächen wichtig ist. Verschlissene Matrizen entwickeln abgerundete Kanten, die den Biegeradius vergrößern und die Genauigkeit verringern—regelmäßige Inspektion und Wartung sind für konsistente Ergebnisse unerlässlich.
Prozesskontrolle für konsistente Ergebnisse
Konsistente Prägeergebnisse erfordern die Kontrolle der gesamten Biegefolge, nicht nur des letzten Umformschritts.
Tonnageanforderungen und Pressenauswahl
Die Presskraft beim Prägen kann mit der folgenden Formel geschätzt werden: Presskraft = (Materialstärke × Matrizenbreite × Materialfestigkeit × 8) / Matrizenbreite. Für 1mm Edelstahl in einer 8mm-Matrize sind 4-6 Tonnen pro Meter Biegelänge zu erwarten. Die Pressenauswahl sollte 20% Überschusskapazität über die berechneten Anforderungen hinaus bieten, um Materialabweichungen zu bewältigen.
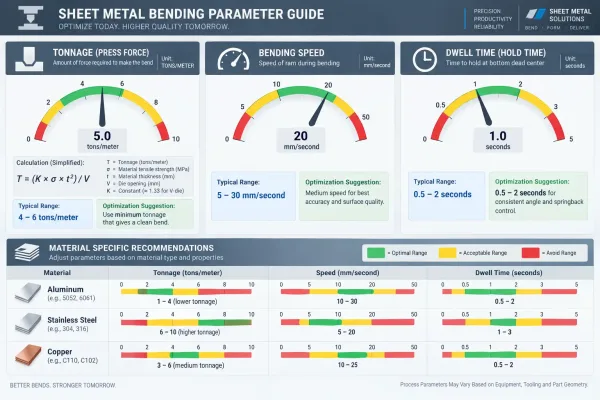
Visueller Leitfaden, der die drei wichtigsten Prozessparameter beim Prägen zeigt: Presskraft, Geschwindigkeit und Haltezeit sowie deren optimale Bereiche für verschiedene Materialien.
Optimierung von Geschwindigkeit und Haltezeit
Die Prägeschwindigkeit sollte moderat sein—zu schnell verursacht Materialrückfederung, zu langsam reduziert die Produktivität. Die Haltezeit am unteren Totpunkt ermöglicht Spannungsrelaxation und verbessert die Winkelkonsistenz. Typische Haltezeiten liegen zwischen 0.5 und 2 Sekunden, abhängig von Material und Dicke.
In-Prozess-Messung und Anpassung
Erstmusterfreigabe und -prüfung sind bei Prägvorgängen entscheidend. Messen Sie Biegewinkel, Radius und Maße nach den ersten wenigen Teilen und passen Sie die Parameter bei Bedarf an. Prozesskontrolle hilft, Tendenzen zu erkennen, bevor sie zu Teilen außerhalb der Toleranz führen.
Prägen vs. Luftbiegen: Ein Entscheidungsrahmen
Die Wahl zwischen Prägen und Freibiegen hängt von Präzisionsanforderungen, Produktionsvolumen und Kostengesichtspunkten ab – klassische Toleranzoptimierungs-Kompromisse.
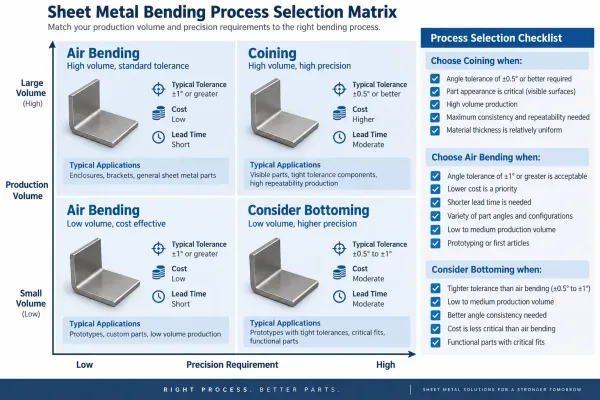
Entscheidungsdiagramm, das Ingenieuren hilft, basierend auf Toleranzanforderungen, Produktionsvolumen und Kostenerwägungen zwischen Prägen und Freibiegen zu wählen.
Wann Prägebiegen wählen: Präzisionskritische Anwendungen
Wählen Sie Prägebiegen, wenn:
- Biege-Winkeltoleranz ist ±0.5° oder enger
- Teile erfordern konsistenten Sitz in Baugruppen
- Optische Erscheinung ist kritisch (minimale Markierungen)
- Materialrückfederung ist unvorhersehbar (variable Materialchargen)
Wann Luftbiegen ausreicht: Kosten- und Flexibilitätsvorteile
Luftbiegen ist vorzuziehen, wenn:
- Winkeltoleranz ist ±1° oder lockerer
- Produktionsmengen sind gering (reduzierte Werkzeugkosten)
- Mehrere Biegewinkel werden benötigt (einzelner Werkzeugsatz)
- Die Materialdicke variiert innerhalb eines Auftrags
Der Hybrid-Ansatz: Bottoming für moderate Präzision
Bottoming – ein teilweiser Prägevorgang – bietet einen Mittelweg. Der Stempel berührt die Matrize, jedoch ohne den vollen Prägedruck, wodurch der Rückfederungseffekt reduziert wird, während geringere Presskraftanforderungen beibehalten werden. Dadurch wird eine Genauigkeit von ±0.75° bis ±1° erreicht, was für viele industrielle Anwendungen geeignet ist.
Prägen in Ihren Zeichnungen spezifizieren
Klare Zeichnungsangaben reduzieren Kommunikationsfehler und stellen sicher, dass die Teile gemäß den Anforderungen gefertigt werden.
Wesentliche Angabeelemente: Winkel, Toleranz und Oberflächenanforderungen
Eine vollständige Prägebiege-Angabe umfasst:
- Biegewinkel mit Toleranz (z. B. 90° ±0.5°)
- Innenbiegeradius (z. B. R 0.5mm)
- Anforderung an die Oberflächenbeschaffenheit, falls kritisch (z. B. keine Kratzer auf sichtbaren Oberflächen)
- Materialspezifikation (beeinflusst die Prozessparameter)
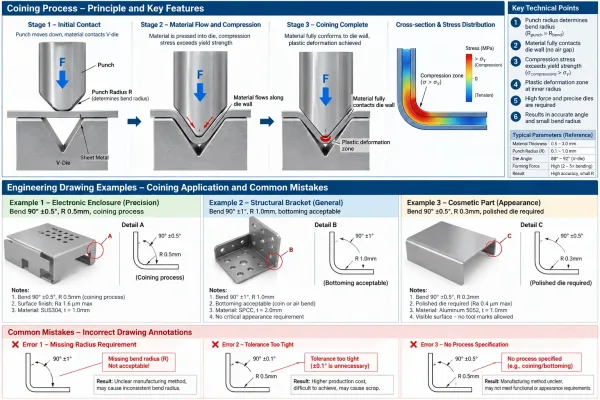
Beispielhafte Zeichnungsangaben für den Prägeprozess, die zeigen, wie Biegewinkel, Toleranz, Radius und Oberflächenanforderungen für verschiedene Anwendungen spezifiziert werden.
Häufige Spezifikationsfehler und wie man sie vermeidet
Vermeiden Sie die Angabe engerer Toleranzen als notwendig—±0.5° Prägen kostet mehr als ±1° Luftbiegen. Spezifizieren Sie Prägen nicht ohne Berücksichtigung der Materialdicke—sehr dünne Materialien profitieren möglicherweise nicht vom Prägen. Geben Sie bei Materialien mit richtungsabhängigen Eigenschaften immer die Walzrichtung an.
Beispielhafte Angabeformate für verschiedene Szenarien
Für präzise Elektronikgehäuse: “Biegen 90° ±0.5°, R 0.5mm, Prägeprozess, keine Oberflächenmarkierungen”
Für strukturelle Winkelhalter: “Biegen 90° ±1°, R 1.0mm, Bottoming akzeptabel”
Für sichtbare, optisch anspruchsvolle Teile: “Biegen 90° ±0.5°, R 0.3mm, Prägen, polierte Matrize erforderlich”
Kostenüberlegungen und Kompromisse
Prägen verursacht höhere Kosten als Luftbiegen, diese können jedoch durch Präzisionsvorteile und reduzierte nachgelagerte Probleme gerechtfertigt sein.
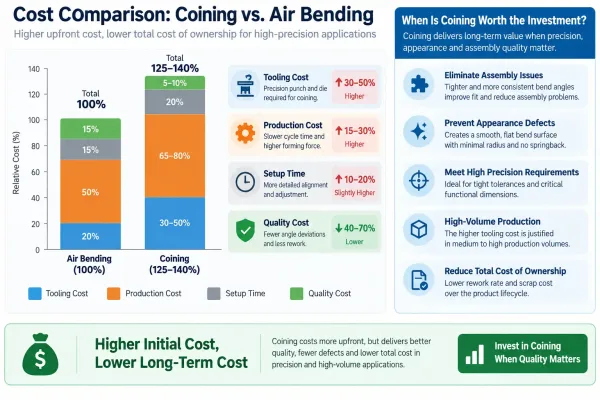
Visuelle Aufschlüsselung der Kostenfaktoren im Vergleich zwischen Prägen und Luftbiegen, einschließlich Werkzeug-, Produktions-, Rüst- und Qualitätskosten.
Werkzeugkosten: Warum Prägebiegewerkzeuge teurer sind
Prägewerkzeuge erfordern gehärteten Werkzeugstahl (A2, D2 oder Hartmetall für hohe Stückzahlen) mit präzisen Abmessungen und polierten Oberflächen. Die Werkzeugkosten sind typischerweise 30-50% höher als bei Abkantwerkzeugen. Die Standzeit ist jedoch länger, da der Verschleiß durch kontrollierten Materialfluss reduziert wird.
Produktionskostenfaktoren: Tonnage, Geschwindigkeit und Rüstzeit
Prägen erfordert Pressen mit höherer Presskraft, die möglicherweise höhere Stundensätze haben. Die Taktzeiten sind vergleichbar mit dem Abkanten, aber die Rüstzeit kann durch die Parameteroptimierung steigen. Die Gesamtstückkosten sind bei typischen Anwendungen 15-30% höher als beim Abkanten.
Das Gleichgewicht zwischen Präzision und Kosten: Wann lohnt sich das Prägen?
Das Prägen wird kosteneffizient, wenn:
- Probleme beim Fügen in Baugruppen würden Nacharbeit erfordern
- Optische Mängel würden zur Aussortierung führen
- Mehrere Teile müssen in Baugruppen präzise ausgerichtet sein
- Materialschwankungen würden zu inkonsistenten Ergebnissen beim Abkanten führen
Qualitätsverifizierung und Inspektionsmethoden
Die Überprüfung der Prägeresultate erfordert geeignete Messmittel und systematische Prüfverfahren.
Messwerkzeuge: Winkelmesser, Koordinatenmessgeräte und optische Systeme
Digitale Winkelmesser mit 0,1° Auflösung reichen für die meisten Prüfungen im Prägebereich aus. Koordinatenmessgeräte (KMG) liefern detaillierte Winkel- und Radiusdaten für kritische Teile. Optische Messsysteme ermöglichen eine schnelle Prüfung in der Großserienfertigung.
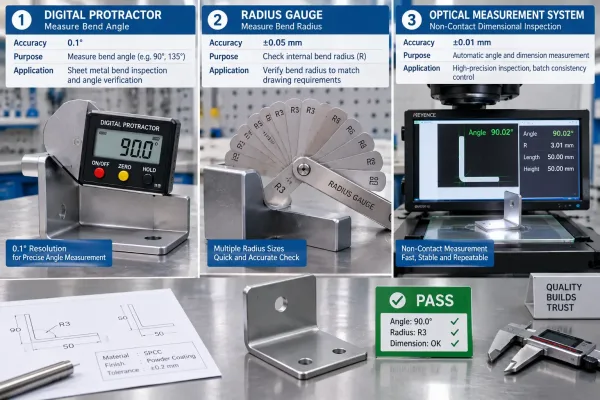
Übliche Prüfmittel zur Verifizierung der Prägeresultate, darunter digitale Winkelmesser, Radienlehren und optische Messsysteme.
Kritische Prüfpunkte: Winkel, Radius und Oberflächenqualität
Konzentrieren Sie die Prüfung auf:
- Biegewinkel an mehreren Punkten entlang der Biegelinie
- Innenbiegeradius mittels Radienlehren oder optischer Messung
- Oberflächenzustand hinsichtlich Markierungen, Rissen oder Problemen beim Materialfluss
- Maßhaltigkeit der geformten Merkmale
Dokumentations- und Rückverfolgbarkeitsanforderungen
Führen Sie Prüfaufzeichnungen, die Folgendes enthalten:
- Messdaten mit Zeitstempel und Bediener
- Musterarchivierung für kritische Teile
- Parameteraufzeichnungen für jeden Produktionslauf
- Materialzeugnisse, rückverfolgbar zu Biegeproben
FAQs
Abschließende Anmerkung: Das Prägen stellt den Höhepunkt der Präzision beim Blechbiegen dar. Zwar erfordert es einen höheren Aufwand für Werkzeuge und Prozesskontrolle, doch die Ergebnisse – konsistente Winkel, minimaler Rückfederung, überlegene Oberflächenqualität – rechtfertigen den Aufwand für Anwendungen, bei denen Präzision wichtig ist. Für Ihr nächstes Projekt mit hohen Anforderungen an die Winkelgenauigkeit sollten Sie das Prägen als zuverlässigen Weg zu ±0.5° Präzision in Betracht ziehen.