Warum “Was ist günstiger?” die falsche Frage ist
EIngenieure und Beschaffungsteams fragen oft, ob Punktschweißen oder Nieten weniger kostet. Die ehrliche Antwort ist: Es kommt darauf an, was Sie unter “Kosten” verstehen.”
Ein einzelner Niet kostet ein paar Cent. Ein einzelner Punktschweißpunkt verbraucht Strom im Wert von ein paar Cent. Keine dieser Zahlen sagt Ihnen etwas Nützliches über die Gesamtherstellungskosten des Fügens von zwei Blechteilen. Die tatsächlichen Kosten liegen in allem, was diese Vorgänge umgibt—Abschreibung von Ausrüstung, Lohnkosten, Schulung und Zertifizierung, Prüfzeit, Nacharbeit, Ausschuss und wie sich jede Wahl auf nachgelagerte Prozesse wie Oberflächenbehandlung und Endmontage auswirkt.
Dieser Artikel schlüsselt die vollständige Kostenstruktur beider Verfahren auf, damit Sie eine Entscheidung auf der Grundlage Ihrer projektspezifischen Anforderungen treffen können, anstatt auf einer allgemeinen Annahme.
Was die Kosten beim Punktschweißen bestimmt
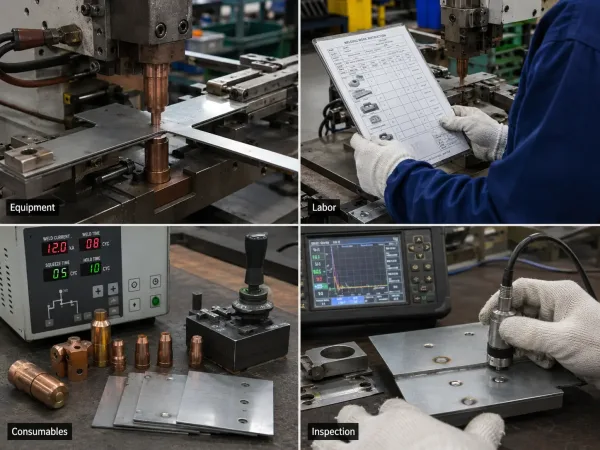
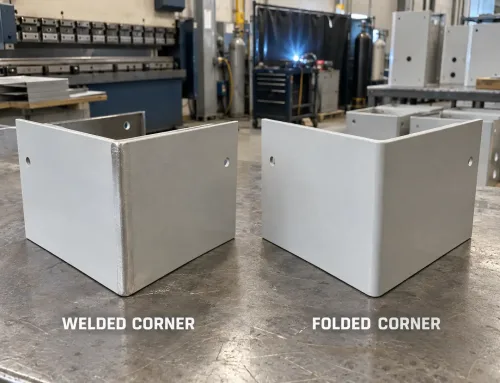
Dieses Bild zeigt die Hauptkostenelemente des Punktschweißens, einschließlich Ausrüstung, Arbeitskraft, Verbrauchsmaterialien und Prüfung.
Blech-Punktschweißen nutzt elektrischen Widerstand, um Wärme an der Grenzfläche zwischen zwei Metallblechen zu erzeugen und sie ohne Zusatzwerkstoff zu verschmelzen. Der Prozess ist schnell und zuverlässig für ähnliche Metalle, aber die Kostenstruktur umfasst mehr als nur die Maschine selbst.
Ausrüstung und Einrichtung
Eine grundlegende manuelle Punktschweißvorrichtung kostet $500–$2.000. Automatisierte Zellen mit Roboterarmen beginnen bei etwa $15.000 und können $50.000 überschreiten je nach Komplexität. Die Werkzeugkosten sind im Vergleich zu anderen Fügeverfahren relativ niedrig, aber die Elektrodenwartung verursacht laufende Kosten—Kupferlegierungselektroden verschleißen mit der Nutzung und müssen regelmäßig nachbearbeitet oder ersetzt werden, typischerweise alle 5.000–10.000 Schweißungen.
Arbeitskraft und Zertifizierung
Punktschweißen erfordert einen qualifizierten Bediener, der Elektrodenkraft, Stromeinstellungen und Schweißzeitparameter versteht. In vielen Märkten benötigen Schweißer spezifische Zertifizierungen (wie AWS D8.1 für Automobilblech), deren Erwerb und Aufrechterhaltung Geld kostet. Der Lohnsatz für einen zertifizierten Punktschweißer ist typischerweise 20–40% höher als für einen allgemeinen Montagearbeiter.
Verbrauchsmaterialien
Die Hauptverbrauchsmaterialien sind Elektroden, Strom und manchmal Schutzgas. Die Stromkosten sind moderat, aber Schutzgas (wenn erforderlich) fügt $0,01–$0,05 pro Schweißung. hinzu. Über einen Produktionslauf von 000 Teilen, summieren sich diese Verbrauchsmaterialien zu einem bedeutenden Posten, der bei der Angebotserstellung leicht unterschätzt wird.
Prüfung und Qualitätskontrolle
A Blechprüfplan für Punktschweißungen kann Sichtprüfungen auf Auswurf, Eindrückung und Schweißlinse umfassen, während strukturelle Anwendungen oft zerstörende Prüfungen (Schälversuche, Meißelversuche) oder Ultraschallprüfung erfordern. Eine einzelne Ultraschallprüfung kann $2–$5 pro Schweißung. kosten. Wenn Ihr Teil 20 Schweißpunkte hat, sind das $40–$100 pro Teil nur für die Prüfung—ein Kostenfaktor, der beim Vergleich von “ein paar Cent pro Schweißung” leicht übersehen wird.”
Was die Kosten beim Nieten bestimmt
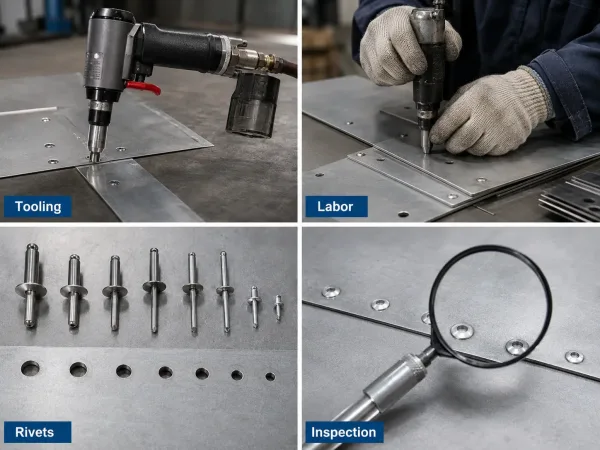
Dieses Bild erklärt die Hauptkostenelemente des Nietens, einschließlich Werkzeuge, Arbeitskraft, Nieten und Prüfung.
Blechmontage mit Nieten verwendet mechanische Verbindungsmittel, um Bleche durch Verformung des Nietkörpers zu einer dauerhaften Verbindung zu fügen. Der Prozess ist unkompliziert und erfordert keine Wärme, aber die Kostenstruktur hat ihre eigenen Komplexitäten.
Ausrüstung und Werkzeuge
Kosten für manuelle Nietwerkzeuge $20–$100 für Handnietgeräte, während pneumatische oder hydraulische Systeme $200–$2.000. Die Investition in die Ausrüstung ist deutlich geringer als beim Punktschweißen, was ein Grund dafür ist, dass das Nieten oft als die günstigere Option wahrgenommen wird. Wenn Ihr Design jedoch gebohrte Löcher erfordert, addieren Sie die Kosten für Bohrer, Vorrichtungen und Entgratungswerkzeuge zur Gesamtsumme hinzu.
Arbeitskosten und Schulung
Das Nieten erfordert weniger spezialisierte Schulung – ein Bediener kann die Grundlagen in wenigen Stunden erlernen statt in Wochen. Dies senkt den Stundenlohn, aber das Nieten ist pro Verbindung oft langsamer als das Punktschweißen. Bei einem Teil mit 15 Verbindungspunkten kann die gesamte Arbeitszeit die Zeit für 15 Punktschweißungen überschreiten, was den niedrigeren Stundensatz teilweise ausgleicht.
Verbrauchsmaterialien
Das primäre Verbrauchsmaterial ist der Niet selbst. Standard-Aluminium-Blindniete kosten $0,02–$0,10 pro Stück, während strukturelle Blindniete $0,15–$0,50 pro Stück. kosten können. Bohrer nutzen sich ab und müssen regelmäßig ersetzt werden. Die Nietkosten pro Teil sind vorhersehbar und leicht zu berechnen, was die Budgetierung unkompliziert macht – aber sie sind nicht null, und sie skalieren linear mit der Anzahl der Verbindungen.
Prüfung und Qualitätskontrolle
Die Nietprüfung ist in erster Linie visuell und mechanisch – Überprüfung der ordnungsgemäßen Setzung, des Dornrückhalts und der Verbindungsfestigkeit. Dies ist einfacher und günstiger als die Punktschweißprüfung und kostet typischerweise $0,50–$2,00 pro Verbindung. Für strukturelle Anwendungen erhöhen Zug- oder Schertests an Musterteilen das gesamte QS-Budget, aber die Kosten pro Teil bleiben niedriger als bei der Ultraschall-Schweißprüfung.
Wie die Losgröße die Gleichung verändert
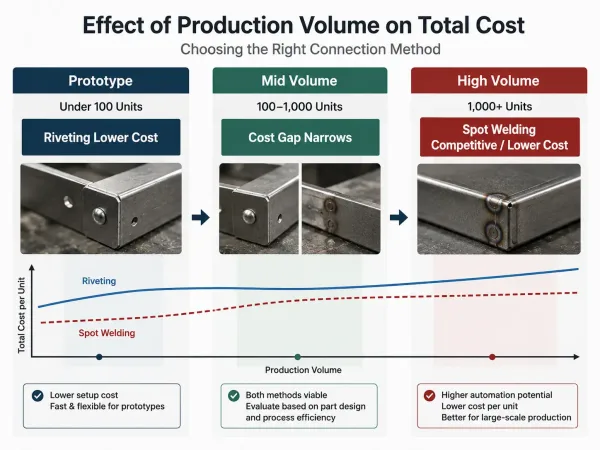
Das Produktionsvolumen verändert die Kostenbeziehung zwischen Punktschweißen und Nieten.
Die Kostenbeziehung zwischen Punktschweißen und Nieten ist nicht linear – sie verschiebt sich mit dem Produktionsvolumen. Das Verständnis dieser Verschiebung ist entscheidend für die richtige Entscheidung in der Angebotsphase.
Prototypen- und Kleinserienfertigung (unter 100 Einheiten)
Bei Prototypenstückzahlen, ist das Nieten fast immer kostengünstiger. Die Investition in die Ausrüstung ist minimal, es ist keine Schweißzertifizierung erforderlich, und die Rüstzeit ist kurz. Ein Punktschweiß-Setup für einen Prototypenlauf erfordert Programmierung, Elektrodenvorbereitung und Testschweißungen – all dies verursacht einmalige Kosten, die auf sehr wenige Teile umgelegt werden.
Mittlere Serienfertigung (100–1.000 Einheiten)
In diesem Bereich, verringert sich die Kostendifferenz. Die höheren Rüstkosten des Punktschweißens verteilen sich auf mehr Teile, und die schnellere Taktzeit pro Verbindung beginnt, den höheren Stundensatz auszugleichen. Bei Teilen mit vielen Verbindungspunkten (10 oder mehr) kann das Punktschweißen in diesem Volumenbereich mit dem Nieten konkurrenzfähig oder sogar günstiger werden.
Hochvolumenfertigung (1.000+ Einheiten)
Bei hohen Stückzahlen, gewinnt das Punktschweißen oft bei den Gesamtkosten – besonders bei Automatisierung. Eine robotergestützte Punktschweißzelle kann 200–500 Schweißungen pro Stunde mit gleichbleibender Qualität produzieren, was die Arbeitskosten pro Einheit drastisch senkt. Die Automatisierung des Nietens existiert, ist aber weniger verbreitet und in der Geschwindigkeit begrenzter. Für die meisten Blechbaugruppen mit mittlerer Komplexität, wird das Punktschweißen irgendwo zwischen 500 und 2.000 Einheiten zur kostengünstigeren Option.
Versteckte Kosten, die das Ergebnis beeinflussen
Die offensichtlichen Kosten – Ausrüstung, Arbeitskraft, Verbrauchsmaterialien – sind nur ein Teil des Bildes. Mehrere versteckte Kosten können den Gesamtkostenvergleich auf unerwartete Weise verschieben.
Nacharbeits- und Ausschussraten
Das Punktschweißen von dünnem Blech (unter 1,0 mm) birgt das Risiko des Durchbrennens, was Ausschuss verursacht. Eine Ausschussrate von 2–5% bei einem Los von 10.000 Teilen bedeutet 200–500 Teile, die nachgearbeitet oder ersetzt werden müssen. Das Nieten vermeidet dieses Risiko, aber falsch gesetzte Niete oder außermittige Löcher können ebenfalls Ausschuss verursachen – typischerweise mit einer niedrigeren Rate (1–2%), aber nicht null.
Thermische Verformung und Nachbearbeitung
Das Punktschweißen erzeugt Wärme, die dünne Blechteile verformen kann, insbesondere aus Aluminium. Wenn das Teil enge Ebenheitstoleranzen erfordert (unter 0,5 mm/m), kann eine Richtbearbeitung nach dem Schweißen erforderlich sein – was $0,50–$2,00 pro Teil. kostet. Das Nieten vermeidet thermische Verformung vollständig, was ein erheblicher Kostenvorteil für Teile sein kann, die direkt zur Montage gehen, ohne weitere Bearbeitung.
Befestigungselemente-Bestand und Lieferzeit
Nieten sind Standardartikel, aber wenn Ihr Teil einen bestimmten Typ, eine bestimmte Größe oder ein bestimmtes Material erfordert (z. B. strukturelle Edelstahlnieten), können sich die Lieferzeiten auf 4–8 Wochen erstrecken. Lagerengpässe stoppen die Produktion. Das Punktschweißen hat diese Abhängigkeit nicht – Elektroden und Strom sind immer verfügbar. Für Just-in-Time-Produktionsumgebungen ist dieses Lieferkettenrisiko ein echter Kostenfaktor , der schwer zu quantifizieren, aber wichtig anzuerkennen ist.
Prüfzeit und Zyklusauswirkung
Die Prüfung von Punktschweißungen für strukturelle Anwendungen erhöht die Zykluszeit. Wenn jedes Teil eine Ultraschallprüfung von 10 Schweißpunkten bei 30 Sekunden pro Punkt, erfordert, sind das 5 Minuten Prüfzeit pro Teil– Zeit, die sich bei hohen Stückzahlen schnell summiert. Die Prüfung von Nietverbindungen ist schneller, aber der kumulative Kostenunterschied hängt von Ihren Qualitätsanforderungen und Ihrem Produktionsvolumen ab.
Blechspezifische Faktoren, die die Gesamtkosten beeinflussen
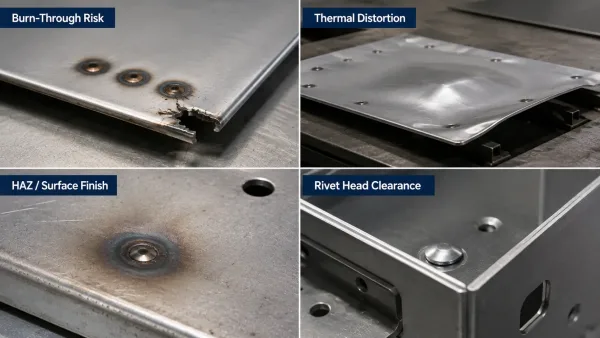
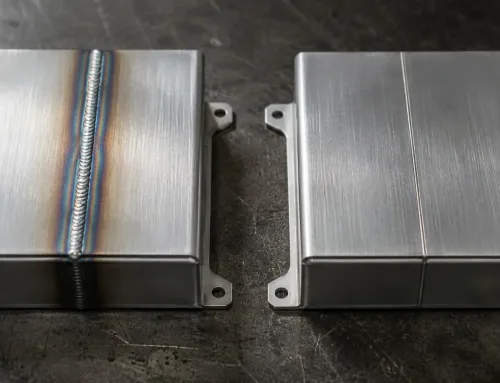
Wichtige versteckte Kostenfaktoren wie Durchbrennen, Verformung, Prüfung und Nietkopf-Freiraum werden für das Fügen von Blechen aufgezeigt.
Die Blechfertigung hat einzigartige Einschränkungen, die die Kostenrechnung anders beeinflussen als bei dickeren Platten oder strukturellem Stahlbau. Diese Faktoren werden in allgemeinen Vergleichen zwischen Schweißen und Nieten oft übersehen.
Materialdicke und Durchbrennrisiko
Bei Blechen unter 1,0 mm Dicke, erfordert das Punktschweißen eine präzise Steuerung von Strom und Zeit, um ein Durchbrennen zu vermeiden. Dies bedeutet oft langsamere Zykluszeiten, häufigeres Abrichten der Elektroden und höhere Ausschussraten– allesamt kostensteigernd. Das Nieten hat diese Einschränkung nicht, aber sehr dünne Bleche (unter 0,5 mm) bieten möglicherweise nicht genügend Material, um einen Niet ordnungsgemäß zu halten, was unter Last zum Durchziehen führen kann.
Anforderungen an die Verbindungsfestigkeit
In Bei der Konstruktion von Blechverbindungen, sind Punktschweißungen hervorragend in Scherfestigkeit , aber schwächer bei Zug- und Schälbelastung. Wenn Ihr Teil Zug- oder Schälbelastungen ausgesetzt ist, benötigen Sie möglicherweise mehr Schweißpunkte zum Ausgleich – was die Kosten erhöht. Nieten bewältigen Scherbelastungen gut und können für spezifische Zugbelastungen mit strukturellen Niettypen ausgelegt werden, aber jeder Niet führt zu einem Spannungskonzentrationspunkt um das Loch , der in der Konstruktion berücksichtigt werden muss.
Oberflächenbeschaffenheit und Nachbearbeitung
Das Punktschweißen erzeugt eine wärmebeeinflusste Zone (WEZ) um jeden Schweißpunkt, die die Oberfläche verfärben oder verändern kann. Wenn das Teil lackiert oder pulverbeschichtet werden soll, muss die WEZ möglicherweise zusätzlich vorbereitet werden. Das Nieten beeinträchtigt die Oberflächenbeschaffenheit nicht, aber Nietköpfe sind sichtbar und möglicherweise nicht akzeptabel für Sichtteile, es sei denn, es werden Senknieten verwendet– die einen Senkvorgang erfordern und die Kosten erhöhen.
Bauraum und Nietkopf-Freiraum
Nietköpfe stehen über die Blechoberfläche vor, typischerweise um 1–3 mm. Wenn das Teil in ein enges Gehäuse eingebaut wird, kann dieser Vorsprung mit anderen Komponenten kollidieren und Konstruktionsänderungen oder Abstandshalter erfordern. Punktschweißungen sind bündig mit der Oberfläche, was die Montage vereinfachen und den Bedarf an zusätzlichen Freiraumvorkehrungen reduzieren kann.
Ein Entscheidungsrahmen: Wann Punktschweißen vs. Nieten gewählt werden sollte
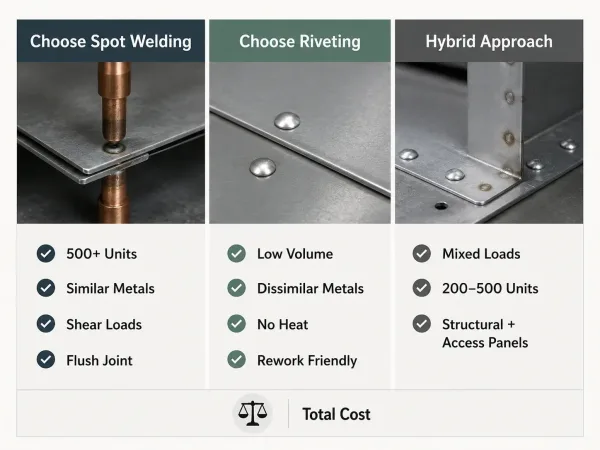
Dieser Entscheidungsrahmen hilft Lesern, je nach Projektbedingungen Punktschweißen, Nieten oder einen Hybridansatz zu wählen.
Anstatt eine Methode pauschal als kostengünstiger zu erklären, verwenden Sie diesen Rahmen, um match your project’s characteristics to the lower-cost option.
Choose spot welding when:
- Production volume exceeds 500 units and automation is feasible
- Parts are made of similar metals (steel-to-steel or aluminum-to-aluminum)
- Surface finish requirements are moderate (no flush cosmetic finish needed)
- The joint experiences primarily shear loads
- Assembly space is limited and flush joints are preferred
Choose riveting when:
- Production volume is under 200 units or the project is at prototype stage
- Parts are made of dissimilar metals (e.g., aluminum to steel)
- Thermal distortion is a concern (tight flatness tolerances required)
- The assembly environment doesn’t allow electrical equipment
- Disassembly or rework is expected during the product lifecycle
Consider a hybrid approach when:
- Parts have mixed load requirements (some joints in shear, others in tension)
- Production volume is in the 200–500 unit range where the cost difference is marginal
- The design allows for spot welding on structural joints and riveting on access panels or removable covers
FAQs
Need help evaluating which joining method fits your sheet metal project? Our engineering team can review your drawings and provide a cost comparison based on your specific part geometry, material, and volume requirements. [Request a DFM review →]