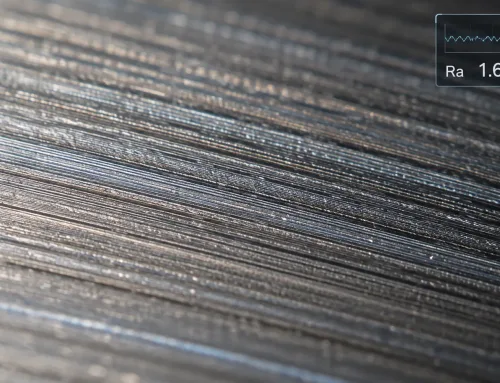
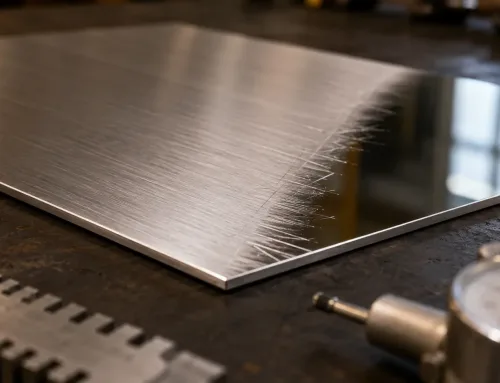
Wenn eine Oberflächenanforderung schiefgeht
A Auftragsfertiger erhält eine Zeichnung für ein Edelstahlgehäuse. Der Schriftkopf besagt “Oberflächenanforderung gemäß Unternehmensstandard.” Die Anfrage geht raus. Der Lieferant kalkuliert auf Basis seiner Standardoberfläche — eine Standard-Walzoberfläche mit leichtem Entgraten. Teile kommen an. Der Käufer lehnt sie ab: Die sichtbare Paneelfläche hat schwache Laserschnittlinien und die Pulverbeschichtung hat leichte Orangenhaut. Der Lieferant wehrt sich: die Zeichnung hat nie eine kosmetische Güteklasse spezifiziert, nie eine Rauheitsgrenze nach der Beschichtung angegeben und nie definiert, welche Oberflächen im Endprodukt sichtbar sind.
Diese Art von Streitigkeit ist häufig und lässt sich fast immer auf dieselbe Grundursache zurückführen: Die Zeichnung behandelte “Oberflächenanforderung” als einen einzelnen Posten, obwohl es tatsächlich eine mehrdimensionale Spezifikation ist. Zu verstehen, was Oberflächenanforderung umfasst — und wie man sie klar schreibt — verhindert diesen Kreislauf aus Annahmen, Nacharbeit und Kostenüberschreitungen.
Was “Oberflächenanforderung” tatsächlich umfasst
Oberflächenanforderung auf einer technischen Zeichnung ist kein Synonym für Oberflächenrauheit. Es ist der vollständige Satz von Erwartungen daran, wie die Oberflächen eines Teils aussehen, sich anfühlen und funktionieren sollen.
In der Blechfertigung umfasst eine Oberflächenanforderung typischerweise drei verschiedene Dimensionen: Rauheit, Oberflächenbehandlung und kosmetische Güteklasse. Jede Dimension beantwortet eine andere Frage, und das Weglassen einer davon lässt Raum für Fehlinterpretationen.
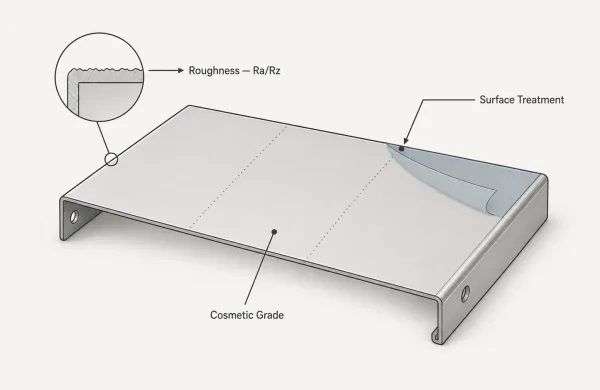
Dieses Diagramm visualisiert die drei Schlüsseldimensionen einer Oberflächenanforderung an einem Blechteil — Rauheit des Grundmaterials, aufgebrachte Oberflächenbehandlungsbeschichtung und kosmetische Zoneneinteilung verschiedener Flächenbereiche.
Rauheit — die Parameter Ra, Rz und Rq
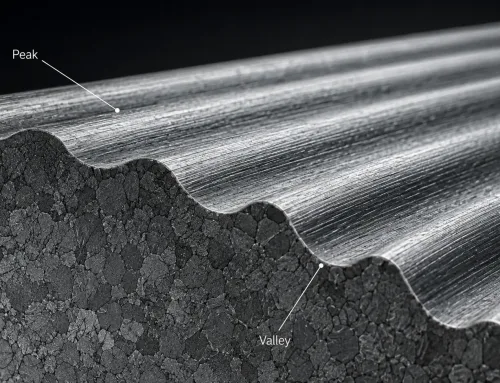
Rauheit beschreibt die feinskalige Textur einer Oberfläche — die Spitzen und Täler, die der Fertigungsprozess hinterlässt.
Der gebräuchlichste Parameter ist Ra (Rauheitsmittelwert), der das arithmetische Mittel der absoluten Abweichungen von der Mittellinie über eine definierte Auswertungslänge misst. Er ist die Standardbemaßung auf den meisten technischen Zeichnungen, weil er stabil, leicht zu messen und in Lieferketten weit verbreitet ist.
Rz (gemittelte maximale Höhe) erfasst die Spitzen-Tal-Extreme über Messstrecken. Er ist empfindlicher gegenüber isolierten Defekten — tiefe Kratzer, aufgerissenes Material oder Werkzeugriefen —, die Ra möglicherweise herausmittelt.
Für Blechteile mit Dichtflächen oder Gleitkontaktflächen, gibt die zusätzliche Angabe von Rz neben Ra ein vollständigeres Bild des Oberflächenverhaltens.
Rq (Quadratisches Mittel der Rauheit) gewichtet größere Abweichungen stärker als Ra, da die Werte vor der Mittelung quadriert werden. Er erscheint seltener auf Blechzeichnungen, ist aber nützlich, wenn eine Oberfläche Spitzenhöhen für Beschichtungshaftung oder Fluiddichtheit kontrollieren muss.
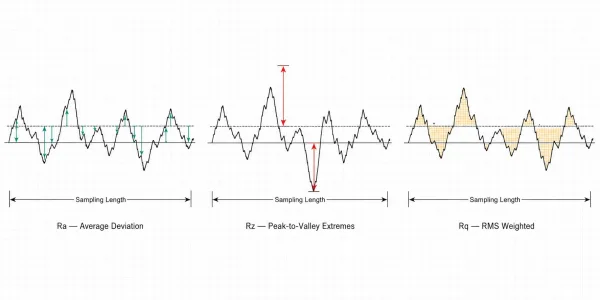
Dieses Diagramm vergleicht, wie die drei Rauheitsparameter Ra, Rz und Rq verschiedene Aspekte desselben Oberflächenprofils messen, und zeigt jeweils gemittelte Abweichung, Spitzen-Tal-Extreme und quadratische Mittelwertgewichtung.
Der entscheidende Punkt: Rauheit ist eine messbare, quantifizierbare Dimension. Sie beantwortet die Frage “Wie glatt ist diese Oberfläche?”
Oberflächenbehandlung — Beschichtung, Plattierung und Konversionsschichten
Oberflächenbehandlung bezieht sich auf die Beschichtung oder chemische Konversion, die auf das Grundmetall aufgebracht wird.
In der Blechfertigung gehören zu den gängigen Behandlungen Pulverbeschichtung, Eloxieren (für Aluminium), Galvanisieren, Verzinkung, und Passivierung (für Edelstahl). Jede Behandlung fügt eine Schicht hinzu — oder entfernt Material — und verändert den endgültigen Oberflächenzustand.
Eine Oberflächenbehandlungsspezifikation sollte identifizieren den Prozesstyp, den Beschichtungsdickenbereich und die anwendbare Norm.
Zum Beispiel würde eine vollständige Pulverbeschichtungs-Bemaßung Folgendes angeben: “Pulverbeschichtung gemäß ASTM D3359, 60–80 µm Dicke.”
“Pulverbeschichtung Schwarz” ist nicht — es lässt Dicke, Haftungskriterien und Farbabstimmung undefiniert.
Die Oberflächenbehandlung beantwortet die Frage “Was befindet sich auf dem Grundmetall?”
Optische Qualität — Sichtbare Oberflächen vs. nicht sichtbare Bereiche
Die optische Qualität definiert den visuellen Erscheinungsstandard für verschiedene Bereiche eines Bauteils.
Die meisten Blechbaugruppen weisen eine Mischung aus Oberflächen auf: einige sind für den Endnutzer sichtbar (Frontblenden, Außenflächen), andere sind im Inneren eines Gehäuses oder an einer Wand verborgen. Jede Oberfläche nach demselben optischen Standard zu behandeln, ist teuer und in der Regel unnötig.
Ein praktischer Ansatz besteht darin, das Bauteil in Zonen zu unterteilen — zum Beispiel:
- Zone A: sichtbares Äußeres, keine Kratzer, gleichmäßige Farbe
- Zone B: sichtbar, aber weniger kritisch, geringfügige Markierungen akzeptabel
- Zone C: nicht sichtbar, nur funktionale Oberflächen
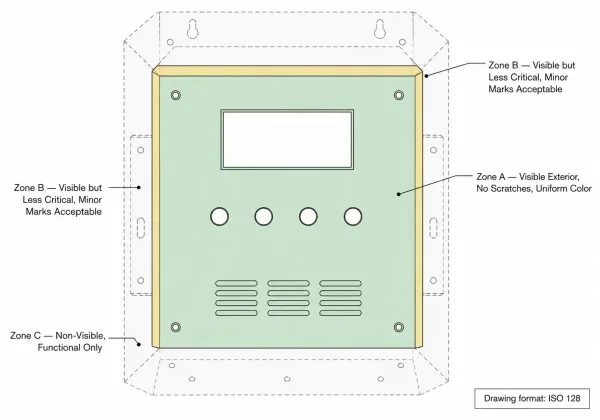
Diese Darstellung überträgt die optische Zonenbewertung auf ein reales Blechpanel und zeigt, wie Zone A (sichtbares Äußeres), Zone B (weniger kritische sichtbare Bereiche) und Zone C (nicht sichtbare funktionale Oberflächen) räumlich über das Bauteil verteilt sind.
Dieser Zonierungsansatz ermöglicht es dem Hersteller, den Veredelungsaufwand dort einzusetzen, wo er tatsächlich relevant ist.
Die optische Qualität beantwortet die Frage “Wie gut muss diese Oberfläche aussehen?”
Rauheitsparameter, die bei Blech relevant sind
Nicht jeder Rauheitsparameter ist für die Blechfertigung gleichermaßen relevant.
Die beiden Oberflächengüteparameter die am wichtigsten sind — und die am häufigsten auf Blechzeichnungen erscheinen — sind Ra und Rz.
Ra — der Standardwert und wann er ausreicht
Ra eignet sich gut für Allzweckoberflächen:
- Strukturhalterungen
- Interne Montageflächen
- Nicht-kosmetische Paneele
Ein typisches Blechteil aus kaltgewalztem Stahl (CRS) mit Laserschneiden und Biegen weist ein Ra im Bereich von 1,6–6,3 µm an Schnittkanten auf, abhängig von Laserleistung, Vorschubgeschwindigkeit und Materialdicke.
Die flachen Oberflächen zwischen den Schnitten behalten die ursprüngliche Walzoberfläche des Blechmaterials bei, die typischerweise Ra 0,8–3,2 µm für Standard-kaltgewalztes Blech beträgt.
Wenn das Bauteil eine Pulverbeschichtung oder Lackierung erhält, ist der Ra-Wert vor der Behandlung oft weniger wichtig als das Erscheinungsbild nach der Beschichtung.
In vielen Fällen ist die Angabe von Ra auf einer Blechzeichnung nur für Oberflächen erforderlich, die mit Dichtungen, Dichtungen oder Passflächen in Kontakt kommen — nicht für jede Fläche.
Rz — wenn Spitzen und Täler mehr zählen als Durchschnittswerte
Rz wird auf Blechoberflächen wichtig, bei denen isolierte Spitzen oder Täler funktionale Probleme verursachen.
Ein häufiges Beispiel ist eine Dichtfläche an einem Gehäuse: Ein einzelner tiefer Kratzer oder ein Laser-Gratpartikel verschiebt den Ra-Wert möglicherweise nicht wesentlich, könnte aber eine Dichtungsabdichtung beeinträchtigen. Rz erfasst diese Extremwerte.
An lasergeschnittenen Kanten ist Rz oft aussagekräftiger als Ra, da die Schnittkantenoberfläche periodische Merkmale aufweist — Riefen, Gratansatzpunkte —, die Ra herausmittelt.
Wenn die Kantenqualität kritisch ist, beispielsweise bei Bauteilen, die mit Gummidichtungen zusammenpassen oder in enge Kanäle gleiten, gibt die Angabe eines maximalen Rz-Werts neben Ra dem Hersteller ein klareres Ziel.
Oberflächenbehandlung vs. Oberflächenrauheit — zwei verschiedene Spezifikationen
Eine der hartnäckigsten Verwechslungsquellen auf technischen Zeichnungen ist die Gleichsetzung von Oberflächenbehandlung und Oberflächenrauheit.
Sie sind nicht dasselbe und sollten nicht so spezifiziert werden, als wären sie es.
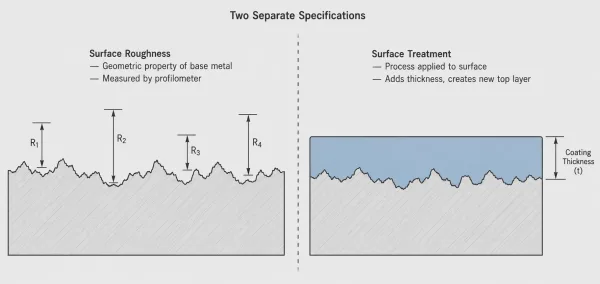
Dieser Querschnittsvergleich zeigt die Oberflächenrauheit als inhärente geometrische Eigenschaft des blanken Metalls (links) im Vergleich zur Oberflächenbehandlung als aufgebrachte Beschichtungsschicht, die Dicke hinzufügt (rechts), und betont, dass es sich um zwei separate Spezifikationen handelt.
Oberflächenrauheit ist eine geometrische Eigenschaft der Oberfläche des Grundmaterials. Sie wird mit einem Profilometer oder einem optischen Instrument gemessen und beschreibt die Textur des Metalls selbst. Die Rauheit existiert, bevor eine Beschichtung aufgetragen wird.
Oberflächenbehandlung ist ein auf die Oberfläche angewandtes Verfahren — Pulverbeschichtung, Eloxieren, Galvanisieren, Passivieren oder chemische Konversion. Es fügt eine Schicht hinzu (oder verändert die vorhandene Oberfläche) und erzeugt eine neue Oberfläche mit eigenen Textureigenschaften.
Das Problem entsteht, wenn eine Zeichnung “Oberflächengüte 1,6 µm” angibt, ohne zu spezifizieren, ob dieser Ra-Wert für das blanke Metall vor der Beschichtung oder für die endgültige Oberfläche nach der Beschichtung gilt.
Pulverbeschichtung erzeugt beispielsweise typischerweise eine endgültige Oberflächenrauheit Ra von 1,6–6,3 µm, abhängig von der Pulverart und dem Auftragsverfahren.
Wenn die Zeichnung einen Ra-Wert von 1,6 µm auf der beschichteten Oberfläche vorsieht, muss der Hersteller das Pulver und den Prozess entsprechend auswählen.
Wenn die 1,6 µm für das Grundmetall vor der Beschichtung gelten, muss der Hersteller dies durch Vorbehandlungsschleifen oder Polieren erreichen — ein anderer Arbeitsgang mit anderen Kostenauswirkungen.
Eine klare Oberflächenanforderung trennt diese beiden Dimensionen explizit: Rauheit auf dem Grundmetall als eine Angabe und Oberflächenbehandlung als separate Spezifikation mit eigenen Kriterien für Dicke, Haftung und Erscheinungsbild.
Wie Blechbearbeitungsverfahren den Oberflächenzustand beeinflussen
Die Blechfertigung umfasst eine Abfolge von Schneid-, Umform- und Fügeoperationen. Jeder Schritt hinterlässt seine eigene Signatur auf den Oberflächen des Teils.
Das Verständnis dieser Prozesssignaturen hilft Konstrukteuren, Oberflächenanforderungen zu formulieren, die ohne unnötige Kosten erreichbar sind.
Laserschnittkanten — Wärmeeinflusszone, Grat und Kantenrauheit
Laserschneiden erzeugt Kanten mit einem charakteristischen Riefenmuster — feine parallele Linien, die entlang der Schnittrichtung verlaufen.
Die Rauheit dieser Kanten hängt ab von:
- Lasertyp (Faser vs. CO₂)
- Schneidgeschwindigkeit
- Gasdruck
- Materialdicke
Für Baustahl bis 6 mm Dicke erzeugt ein Faserlaser typischerweise Schnittkanten im Ra-Bereich von 3,2–6,3 µm.
Zwei zusätzliche Oberflächenprobleme können an lasergeschnittenen Kanten auftreten:
- Wärmeeinflusszone (WEZ) — ein schmaler Bereich, in dem die Hitze des Lasers das Gefüge des Metalls verändert hat
- Grat — wiedererstarrtes geschmolzenes Metall, das an der Unterkante des Schnitts haftet
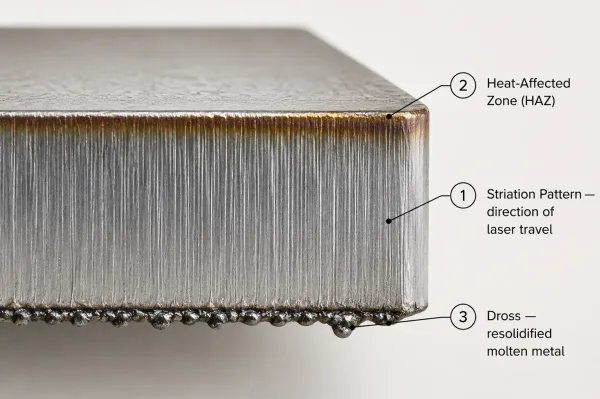
Dieser vergrößerte Querschnitt einer lasergeschnittenen Kante zeigt drei charakteristische Oberflächenmerkmale — Riefenlinien, die Wärmeeinflusszone nahe der Schnittfläche und Gratbildung an der Unterkante.
Grat wird üblicherweise entfernt durch Entgraten von Laserschnittkanten, aber wenn die Zeichnung eine enge Kantenrauheit spezifiziert, ohne anzuerkennen, dass die Gratentfernung ein separater Arbeitsgang ist, kalkuliert der Hersteller dies möglicherweise nicht ein.
Biegen — Dehnung der Außenfläche und Werkzeugspuren
Wenn Blech auf einer Abkantpresse gebogen wird, dehnt sich die Außenfläche der Biegung.
Bei Materialien mit sichtbarer Faserrichtung kann diese Dehnung eine leichte Veränderung des Oberflächenerscheinungsbilds an der Biegelinie verursachen — besonders bei polierten oder spiegelglänzenden Oberflächen. Das Biegewerkzeug und der Stempel hinterlassen zudem subtile Kontaktspuren auf der Bauteiloberfläche nahe der Biegung.
Für die meisten industriellen Blechbauteile sind diese biegebedingten Oberflächenveränderungen kosmetisch und akzeptabel.
Für hochsichtbare Konsumgüter oder Medizingerätegehäuse muss der Konstrukteur möglicherweise spezifizieren, dass Biegebereiche frei von sichtbaren Werkzeugspuren sein müssen — was die Fertigungskosten erhöht, da es Schutzfolie, polierte Werkzeuge oder Nachbearbeitung nach dem Biegen erfordert.
Schweißen — Wärmeeinflusszonen und Verfärbung
Schweißen führt lokalisierte Wärme ein, die das umgebende Grundmetall verfärbt.
Bei Edelstahl ist diese Verfärbung besonders sichtbar — die Wärmeeinflusszone wird blau, gold oder grau, abhängig von der Spitzentemperatur und der Atmosphärenbelastung.
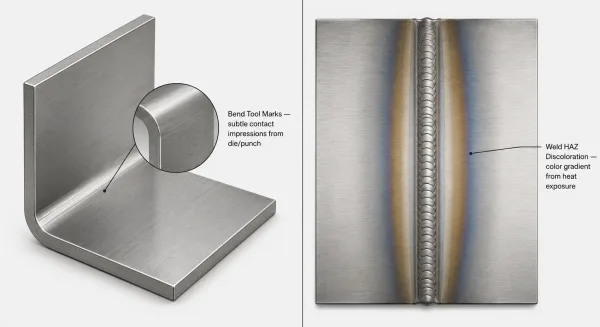
Diese Gegenüberstellung vergleicht zwei häufige Oberflächenqualitätsprobleme in der Blechfertigung: schwache Werkzeugspuren der Abkantpresse auf Biegeflächen (links) und hitzebedingte Farbverlaufsverfärbungen um Schweißnähte auf Edelstahl (rechts).
Standardmäßige Nachschweißreinigung — durch Beizen, Edelstahlpassivierung, oder mechanisches Schleifen — entfernt diese Verfärbung, verursacht jedoch zusätzliche Kosten und Lieferzeit.
Wenn die Zeichnung eine kosmetische Oberflächenanforderung an Schweißbaugruppen spezifiziert, ohne auf Schweißverfärbungen einzugehen, muss der Hersteller eigenständig entscheiden, ob Schweißnähte gereinigt oder im geschweißten Zustand belassen werden.
Die Spezifikation des erwarteten Oberflächenzustands nach dem Schweißen — zum Beispiel, “Schweißbereiche bündig schleifen und passivieren” — beseitigt diese Unklarheit.
Eine klare Oberflächenanforderungs-Bemaßung schreiben
Eine Oberflächenanforderungsangabe auf einer Blechzeichnung benötigt drei Informationen: welche Oberfläche, welche Spezifikation und welcher Zustand.
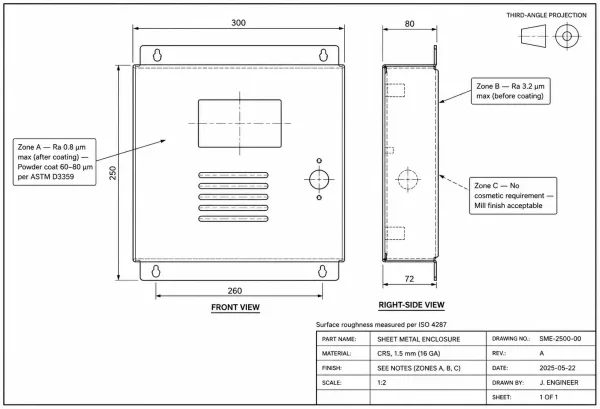
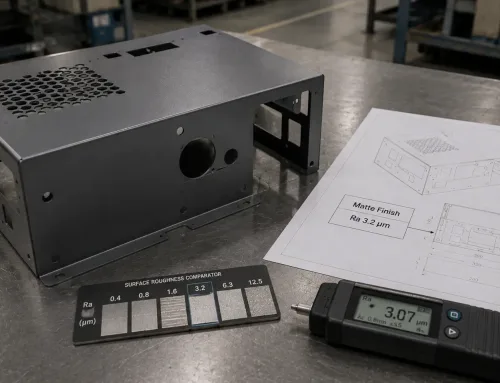
Dieses Beispiel einer technischen Zeichnung zeigt, wie Oberflächenanforderungen auf einem Blechgehäuse korrekt annotiert werden, mit separaten Angaben für Rauheitswerte, Beschichtungsspezifikationen und kosmetische Zonenzuweisungen für jede Oberfläche.
Was spezifizieren: welche Oberfläche, welcher Parameter, welcher Zustand
Which surface. Identify the specific face or zone that the requirement applies to. Use reference letters, leader lines, or zone maps.
Avoid blanket callouts that apply a single requirement to every surface of the part — this over-specifies non-critical surfaces and drives up cost.
What parameter. State the roughness parameter (Ra, Rz, or both), the value, and the unit.
If the part requires a surface treatment, specify the process type, thickness range, and applicable standard as a separate callout.
What state. Clarify whether the roughness measurement applies to the bare metal (before coating) or the final surface (after coating).
For parts with cosmetic requirements, define in the Blechprüfplan whether acceptance is based on visual inspection under specified lighting or instrumental measurement with a profilometer.
Common Mistakes That Cause RFQ Delays
- Blanket Ra on all surfaces. Specifying Ra 1.6 µm on every face of a sheet metal enclosure forces the manufacturer to quote grinding or polishing on surfaces that never see the light of day. Zone your requirements.
- Roughness without surface treatment context. Calling out Ra 0.8 µm on a part that will receive 80 µm of powder coating is contradictory — the coating will change the surface texture. Specify which stage the measurement applies to.
- “Surface finish per spec” with no spec attached. If the company standard is not included in the sheet metal RFQ drawing package, the manufacturer has nothing to work with. Always attach or reference the specific standard document.
- No distinction between cosmetic and functional surfaces. Treating a hidden mounting bracket with the same cosmetic standard as a front panel wastes finishing budget. Use zone grading.
Wenn engere Oberflächenanforderungen die Kosten erhöhen
Surface requirements affect manufacturing cost in three ways: processing, inspection, and yield loss.
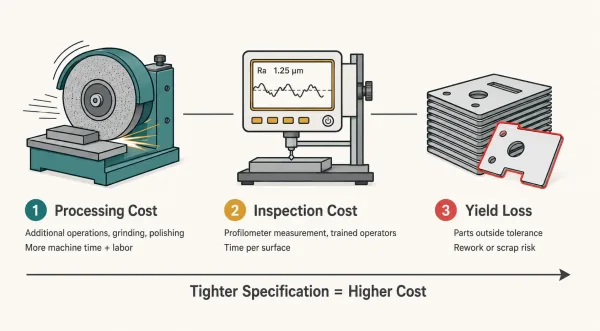
This infographic breaks down how tighter surface requirements increase manufacturing cost through three channels — additional processing operations, more inspection effort, and higher yield loss from out-of-tolerance parts.
Processing Cost
Achieving a finer roughness value usually requires additional operations — more passes with a finer tool, grinding, polishing, or a different cutting process entirely.
A standard laser-cut edge at Ra 6.3 µm costs the base cutting time. Bringing that same edge to Ra 1.6 µm might require secondary grinding, which adds machine time, labor, and tooling cost.
Inspection Cost
If a drawing specifies a roughness value, the manufacturer must verify it.
Surface roughness measurement requires a profilometer or optical roughness gauge, trained operators, and time. Specifying roughness on every surface of a multi-face part multiplies this inspection burden.
Ausschussverlust
Tighter specifications increase the probability that parts fall outside tolerance.
A part that barely misses an Ra 0.8 µm callout may need rework or scrapping — costs that ultimately flow back into the piece price.
The practical guideline: specify roughness where function demands it (sealing surfaces, sliding interfaces, bearing fits) and leave non-critical surfaces at the process default. This approach controls cost without sacrificing performance.