Wenn eine Pulverbeschichtungsspezifikation eine Toleranz, eine Anforderung an die Oberflächenvorbehandlung oder eine Prüfmethode fehlt, ist das Ergebnis selten eine höfliche Klärungs-E-Mail. Häufiger ist es eine Charge von Teilen, die beim Lieferanten zurückgehalten wird, eine Produktionslinie, die auf Komponenten wartet, oder ein kostspieliger Nacharbeitsauftrag, der Ihre Projektmarge auffrisstFür Ingenieure und Beschaffungsteams, die die Blechfertigung auslagern, ist die Prüfung von Pulverbeschichtungsangaben keine Pflichtübung—es ist die letzte Chance, Spezifikationslücken zu erkennen, bevor sie zu Fertigungsproblemen werden.
Warum die Prüfung von Pulverbeschichtungsangaben für die Auftragsfertigung wichtig ist
Pulverbeschichtung ist ein Trockenbeschichtungsverfahren, bei dem elektrostatisch aufgeladene Pulverpartikel auf eine geerdete Metalloberfläche gesprüht und dann in einem Ofen ausgehärtet werden, um eine harte, dauerhafte Beschichtung zu bildenIm Gegensatz zu Flüssiglack erzeugt die Pulverbeschichtung eine gleichmäßige Schichtdicke mit minimalem Abfall, was sie zu einer Standardoberfläche für Blechgehäuse, Halterungen und Paneele in industriellen, automobilen und Unterhaltungselektronik-Anwendungen macht.
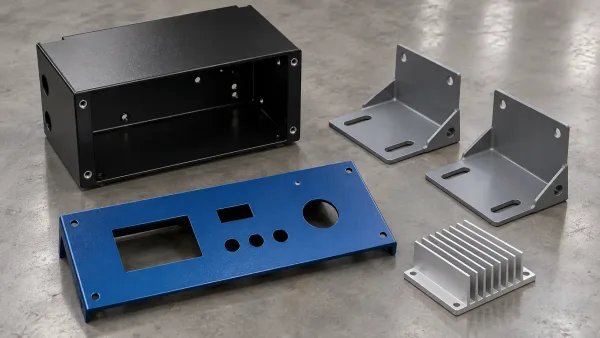
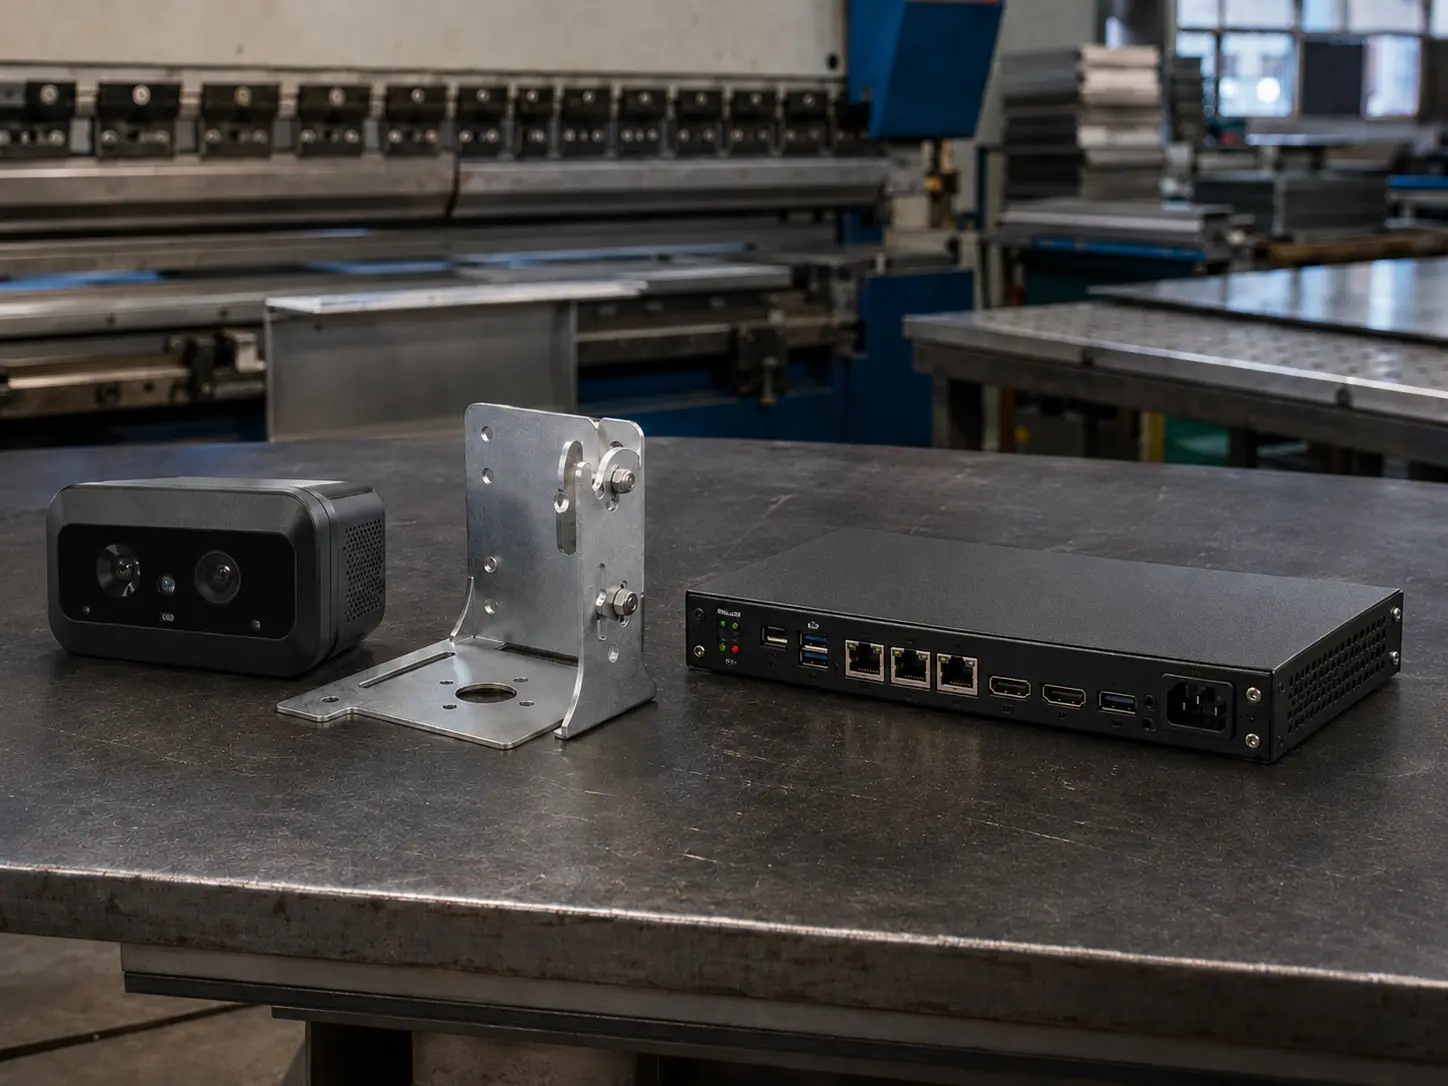
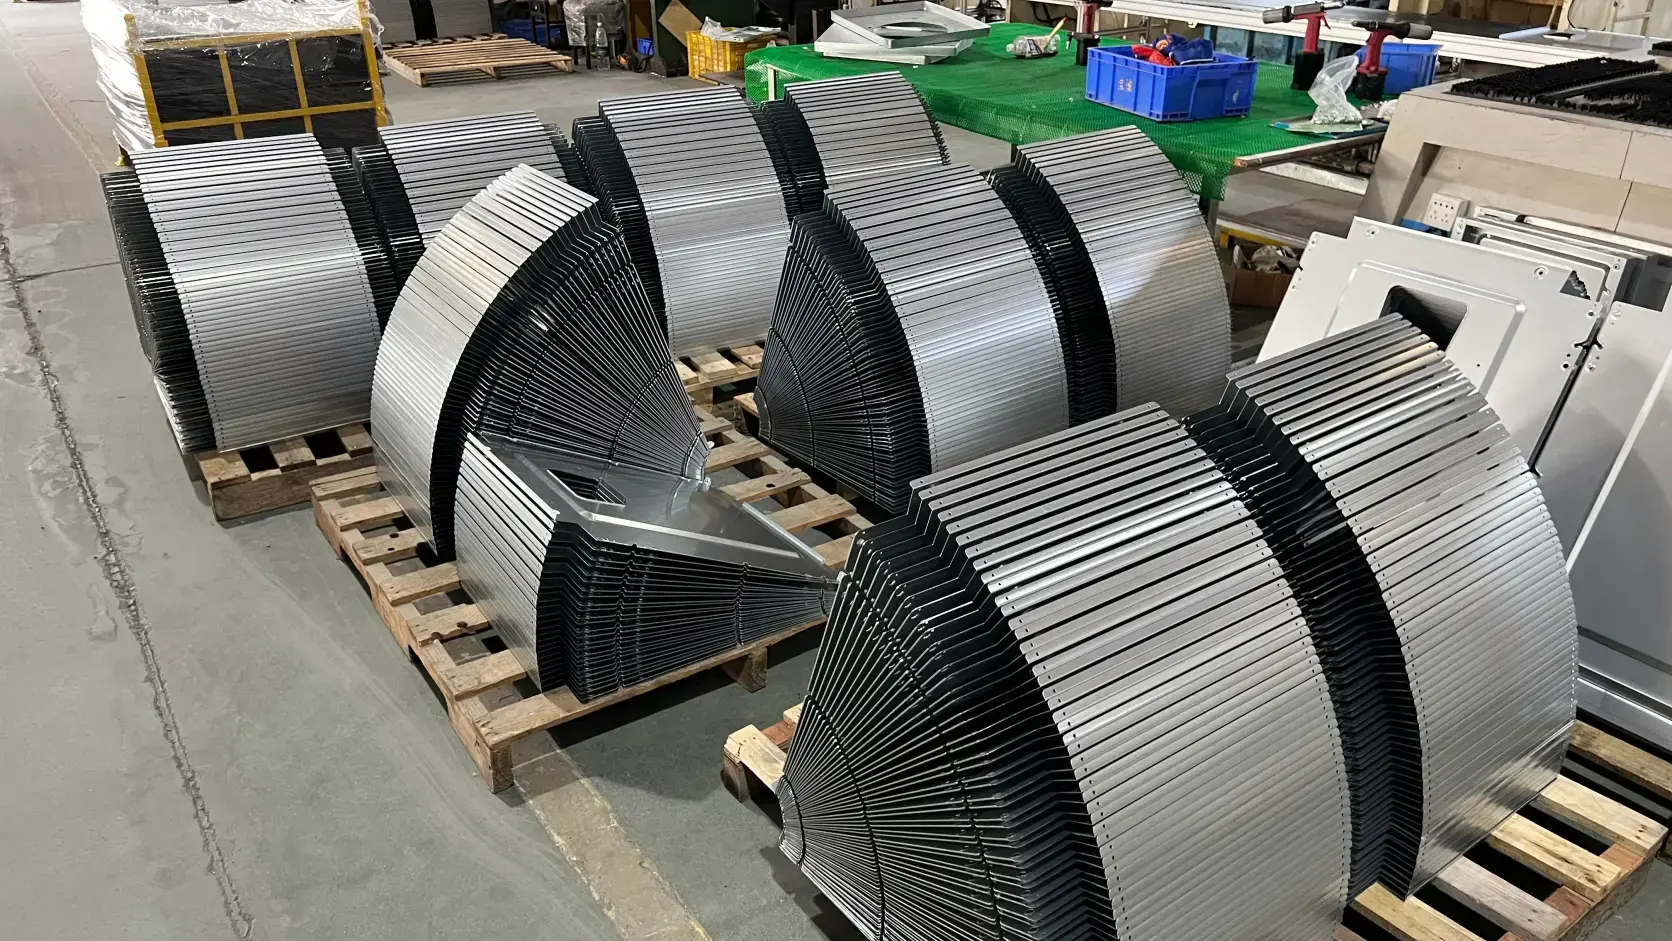
Dieses Bild zeigt eine Sammlung fertig pulverbeschichteter Blechkomponenten, die üblicherweise in industriellen Anwendungen verwendet werden.
Wenn Sie Blechteile auslagern, wird die Pulverbeschichtungsspezifikation auf Ihrer Zeichnung zum Vertrag zwischen Ihnen und Ihrem LieferantenWenn diese Spezifikation unvollständig, mehrdeutig oder technisch unrealistisch ist, tragen Sie das Risiko—nicht der Lieferant. Eine Angabe, die einfach lautet “Pulverbeschichtung, RAL 9005” überlässt kritische Entscheidungen über Oberflächenvorbehandlung, Beschichtungsdicke, Haftungsprüfung und Aushärtungsverifizierung der Interpretation des Lieferanten. Wenn deren Interpretation von Ihren funktionalen Anforderungen abweicht, können die Teile dem Wortlaut der Spezifikation entsprechen, aber Ihre tatsächlichen Anforderungen nicht erfüllen.
Der Prüfprozess ist Ihre Gelegenheit sicherzustellen, dass jede Pulverbeschichtungsanforderung klar, messbar und angesichts der Fähigkeiten Ihres Lieferanten erreichbar istHier können Sie auch potenzielle Kostentreiber, Lieferzeitrisiken und Qualitätsprobleme identifizieren, bevor sie Ihren Produktionsplan beeinträchtigen.
Was Sie vor Beginn der Prüfung benötigen
Bevor Sie die Pulverbeschichtungsangaben auf Ihrer Zeichnung prüfen, sammeln Sie die folgenden Dokumente und Informationen. Diese Vorbereitung stellt sicher, dass Ihre Prüfung auf Fakten und nicht auf Annahmen basiert.
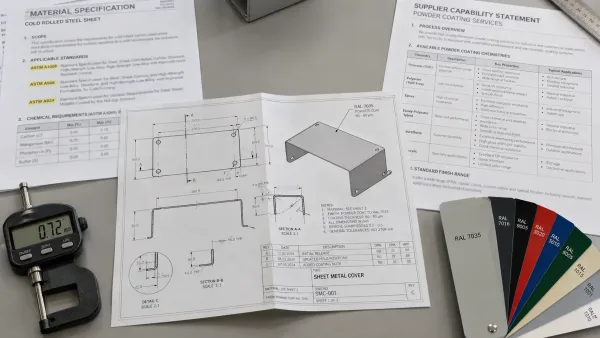
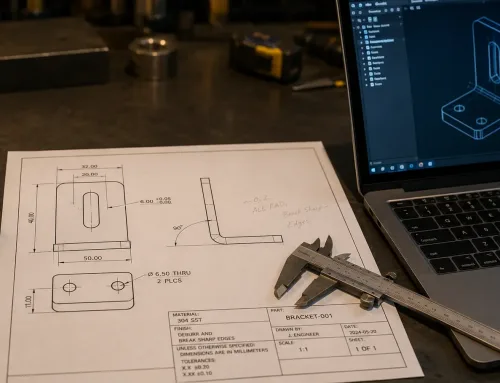
Dieses Bild zeigt die wesentlichen Dokumente, die vor Beginn einer Prüfung von Pulverbeschichtungsangaben erforderlich sind: technische Zeichnung, Materialspezifikation und Fähigkeitserklärung des Lieferanten.
Erforderliche Dokumente und Informationen
Die aktuelle technische Zeichnung mit allen Revisionsvermerken und Änderungsaufträgen. Wenn Sie mehrere Revisionen haben, bestätigen Sie, dass Sie die aktuelle Version prüfen—eine häufige Quelle für Spezifikationsfehler ist die Prüfung einer veralteten Zeichnung.
Die Materialspezifikation für das Grundmetall. Die Pulverbeschichtungshaftung, Korrosionsbeständigkeit und Aushärtungstemperaturkompatibilität hängen vom Substrat ab. Eine Angabe, die auf kaltgewalztem Stahl funktioniert, kann auf Aluminium oder verzinkten Oberflächen ohne angepasste Oberflächenvorbehandlung fehlschlagen.
Ein Dokument mit funktionalen Anforderungen oder eine Designabsichtserklärung. Dies muss nicht formell sein; selbst eine kurze E-Mail, die die Betriebsumgebung des Teils beschreibt (Innen-/Außenbereich, Chemikalienexposition, UV-Exposition, Temperaturbereich), hilft Ihnen zu beurteilen, ob die Spezifikation angemessen ist.
Die Fähigkeitserklärung Ihres Lieferanten oder ein aktueller Qualitätsauditbericht. Die Kenntnis ihrer Pulverbeschichtungslinienkapazität, verfügbaren Farben, maximalen Teilegröße und Prüfausstattung hilft Ihnen, Spezifikationen zu identifizieren, die sie nicht erfüllen können oder deren konsistente Einhaltung schwierig sein wird.
Die Fähigkeiten Ihres Lieferanten verstehen
Nicht alle Pulverbeschichtungs-Lieferanten verfügen über die gleichen Fähigkeiten. Einige betreiben Kleinchargenlinien mit begrenzten Farboptionen; andere betreiben automatisierte Hochvolumen-Systeme mit umfangreicher Prüfausstattung. Bestätigen Sie vor Ihrer Bewertung:
- Maximale Bauteilabmessungen die in ihren Ofen und ihre Spritzkabine passen
- Verfügbare Pulverchemikalien (Polyester, Epoxid, Polyurethan, Hybrid)
- Oberflächenvorbereitungsoptionen (Phosphatierung, Chromatierung, Sandstrahlen)
- Prüfmöglichkeiten (Schichtdickenmessgeräte, Haftungstester, Salzsprühkammern)
- Farbabstimmungsdienste (Standard-RAL/Pantone vs. kundenspezifische Farbabstimmung)
Wenn Ihrem Lieferanten eine bestimmte Fähigkeit fehlt, muss Ihre Ausschreibung entweder an das angepasst werden, was er liefern kann, oder Sie müssen diese Fähigkeit separat beschaffen—was Kosten und Lieferzeit erhöht.
Wesentliche Prüfpunkte in Pulverbeschichtungsangaben
Eine vollständige Pulverbeschichtungs-Ausschreibung spezifiziert fünf Elemente: Beschichtungstyp, Schichtdicke, Oberflächenvorbereitung, Farbe und Leistungsanforderungen. Prüfen Sie jedes anhand der folgenden Kriterien.
Beschichtungsdicke und Toleranz
Die Pulverbeschichtungsdicke wird in mils (Tausendstel Zoll) oder Mikrometern gemessen. Eine typische Spezifikation ist 2,0–4,0 mils (50–100 µm) für Funktionsteile, obwohl dekorative Anwendungen 1,5–3,0 mils.
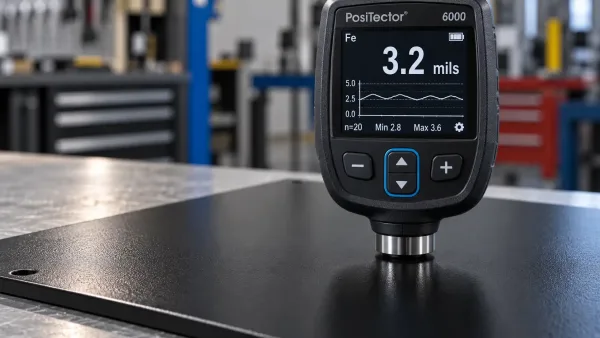
spezifizieren können. Dieses Bild zeigt ein digitales Schichtdickenmessgerät, das die Pulverbeschichtungsdicke auf einem Testblech misst und einen Wert von 3,2 mils anzeigt.
Was zu prüfen ist:
- Ist der Dickenbereich für die Bauteilgeometrie realistisch? Komplexe Formen mit Vertiefungen, Ecken oder Innenflächen erreichen möglicherweise keine gleichmäßige Schichtdicke ohne spezielle Vorrichtungen.
- Ist die Toleranz erreichbar? Eine Spezifikation von 2,0 ± 0,5 mils ist Standard; 2,0 ± 0,2 mils erfordert enge Prozesskontrolle und kann die Kosten erhöhen.
- Gibt es Bereiche, in denen die Schichtdicke kritisch ist? Wenn Passflächen, Gewindebohrungen oder Presssitzmerkmale vorhanden sind, geben Sie an, ob diese Bereiche maskiert werden sollen oder unterschiedliche Dickenanforderungen haben.
Häufiger Fehler: Die Angabe eines einzelnen Dickenwerts (z. B. “2,0 mils”) ohne Toleranzbereich. Dies lässt die akzeptable Abweichung undefiniert und lädt zu Streitigkeiten bei der Inspektion ein.
Anforderungen an die Oberflächenvorbereitung
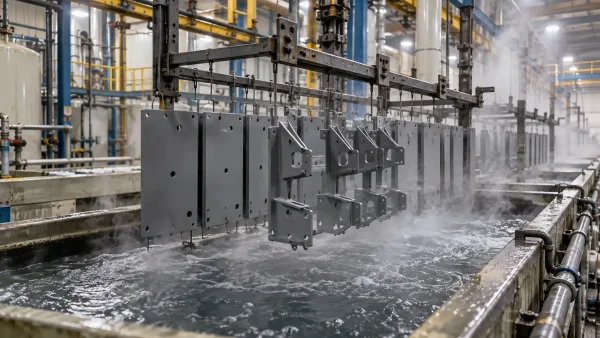
Dieses Bild zeigt Blechkomponenten in einem Phosphatierbad, einem kritischen Oberflächenvorbereitungsschritt vor dem Pulverbeschichtungsauftrag.
Die Oberflächenvorbereitung ist der kritischste Faktor für die Haftung und Korrosionsbeständigkeit von Pulverbeschichtungen. Die Ausschreibung sollte den Reinigungs- und Konversionsbeschichtungsprozess vor dem Pulverauftrag spezifizieren.
Standard-Vorbereitungssequenz:
- Reinigung: Alkaline Entfettung oder Lösungsmittelreinigung zur Entfernung von Ölen, Fetten und Verunreinigungen
- Spülen: Deionisiertes Wasserspülen zur Entfernung von Reinigungsrückständen
- Konversionsbeschichtung: Eisenphosphat (für leichten Korrosionsschutz) oder Zinkphosphat (für verbesserte Haftung und Korrosionsbeständigkeit)
- Abschlussspülung: Versiegelungsspülung oder chromfreier Sealer
Was zu prüfen ist:
- Ist der Konversionsbeschichtungstyp spezifiziert? “Reinigen und beschichten” ist unzureichend; spezifizieren Sie mindestens “Eisenphosphat” oder “Zinkphosphat”.
- Ist die Oberflächenvorbereitungsnorm referenziert? Branchenstandards wie ASTM D7396 (Phosphatierung) oder MIL-DTL-5541 (Chromatierung) liefern messbare Anforderungen.
- Gibt es substratspezifische Anforderungen? Aluminium, verzinkter Stahl und Edelstahl erfordern jeweils unterschiedliche Vorbehandlungschemie.
Häufiger Fehler: Das Weglassen der Oberflächenvorbehandlung. Der Lieferant wendet sein Standardverfahren an, das möglicherweise nicht Ihren Korrosionsschutzanforderungen entspricht.
Farb- und Glanzspezifikationen
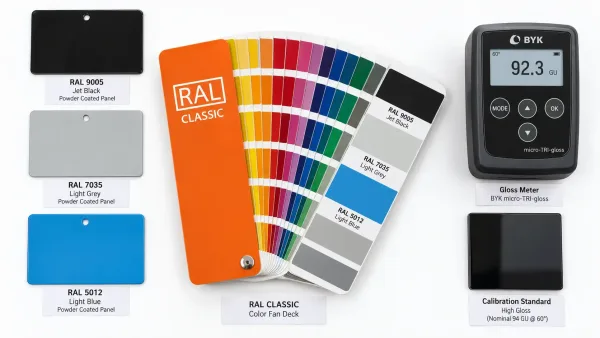
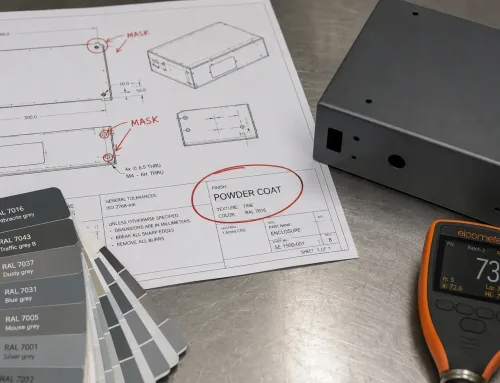
Dieses Bild zeigt RAL-Farbmuster und Glanzmessstandards, die zur Spezifikation von Pulverbeschichtungsfarben und -oberflächen verwendet werden.
Farben werden nach branchenüblichen Systemen spezifiziert: RAL (europäisch), Pantone (Design) oder kundenspezifische FarbmusterDer Glanz wird in Glanzeinheiten (GU) bei einem festgelegten Winkel gemessen (typischerweise 60°).
Was zu prüfen ist:
- Ist die Farbspezifikation präzise? “Schwarz” ist mehrdeutig; “RAL 9005, Tiefschwarz” ist spezifisch.
- Ist der Glanzgrad spezifiziert? Matten, seidenmatten und glänzenden Oberflächen haben unterschiedliche GU-Bereiche. Eine matte Oberfläche könnte 10–25 GU bei 60°betragen; eine glänzende Oberfläche könnte 80+ GU.
- aufweisen. Ist Farbabstimmung erforderlich?Wenn Sie ein vorhandenes Teil oder eine bestimmte Markenfarbe abgleichen möchten, geben Sie die Toleranz an (ΔE-Wert
Häufiger Fehler: ) und stellen Sie ein physisches Muster oder Farbmuster bereit. “Die Angabe einer Farbe ohne Glanzgrad. Zwei Lieferanten können beide” „RAL 7035"
auftragen und sichtbar unterschiedliche Ergebnisse erzielen, wenn einer eine matte Oberfläche und der andere eine seidenmatte aufträgt.
Haftungs- und Haltbarkeitsstandards
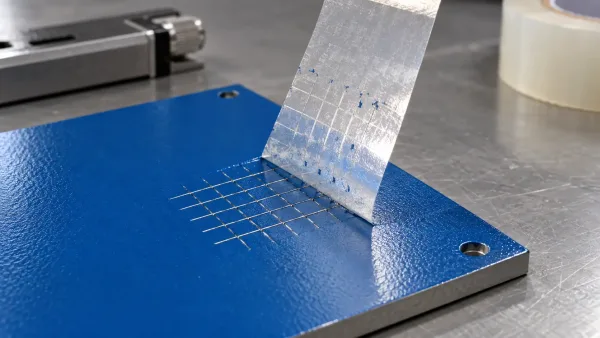
Dieses Bild zeigt einen Gitterschnitt-Haftungstest, der gemäß ASTM D3359 an einem pulverbeschichteten Panel durchgeführt wird, wobei Klebeband entfernt wird, um die Beschichtungshaftung zu bewerten.
Die Haftungsprüfung bestätigt, dass die Pulverbeschichtung ordnungsgemäß am Substrat haftet. Die Haltbarkeitsprüfung bestätigt, dass die Beschichtung der Betriebsumgebung des Teils standhält.
- Standardtests: Gitterschnitt-Haftungstest (ASTM D3359): Ein Gitter wird durch die Beschichtung geritzt; Klebeband wird aufgebracht und entfernt; der Beschichtungsverlust wird bewertet
- 0B (vollständiges Versagen) bis 5B (kein Versagen). Dornbiegetest (ASTM D522):
- Das beschichtete Panel wird um einen Zylinder gebogen; Rissbildung oder Delaminierung weist auf schlechte Haftung hin. Salzsprühtest (ASTM B117): Das beschichtete Panel wird Salznebel ausgesetzt; die Stunden bis zur ersten Korrosion zeigen die Korrosionsbeständigkeit an. Typische Anforderungen reichen von
Was zu prüfen ist:
- 250 Stunden (Innenbereich) bis 1.000+ Stunden (Außenbereich, Meeresumgebung). “Werden spezifische Testmethoden referenziert? “Gute Haftung” ist nicht messbar;” „ASTM D3359, 4B oder besser"
- ist es. Sind Testhäufigkeit und Probenahme spezifiziert?
- Wird jedes Teil getestet oder nur Erstmuster? Sind die Abnahmekriterien klar?
Häufige Fehler in Pulverbeschichtungsangaben und wie Sie sie vermeiden
Was stellt ein Versagen dar—ist es jegliche sichtbare Korrosion oder nur Rost, der eine festgelegte Fläche überschreitet?
Unvollständige oder mehrdeutige Spezifikationen
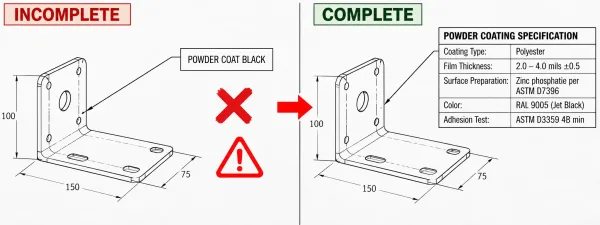
Dieses Bild vergleicht eine unvollständige Pulverbeschichtungsangabe (links) mit einer vollständigen Spezifikation (rechts) und hebt die kritischen fehlenden Informationen hervor. “Pulverbeschichtung nach Lieferantenstandard” überträgt alle Entscheidungen an den Lieferanten, was heute akzeptable Teile liefern kann, aber zu inkonsistenten Ergebnissen über Chargen oder Lieferanten hinweg führt.
So vermeiden Sie das: Verwenden Sie eine Spezifikationsvorlage, die Folgendes erfordert: Beschichtungstyp, Schichtdickenbereich, Oberflächenvorbehandlung, Farbreferenz und mindestens eine LeistungsprüfungWenn Sie nicht wissen, was Sie spezifizieren sollen, fragen Sie Ihren Lieferanten nach seinem Standardangebot und dokumentieren Sie es als Ihre Basisreferenz.
Nicht übereinstimmende Anforderungen und Fertigungsmöglichkeiten
Die Spezifikation einer Pulverbeschichtungsanforderung, die Ihr Lieferant nicht konsistent erfüllen kann, führt entweder zu zurückgewiesenen Teilen oder zu einer stillen Abweichung von Ihrer Spezifikation. Zum Beispiel kann die Spezifikation einer Schichtdickentoleranz von 1,0 mil auf einem komplexen gebogenen Teil ohne Maskierung oder selektive Beschichtung physisch unmöglich sein.
So vermeiden Sie das: Überprüfen Sie die Leistungserklärung Ihres Lieferanten, bevor Sie die Angabe finalisieren. Wenn eine Anforderung an der Grenze der Leistungsfähigkeit liegt, besprechen Sie dies explizit und dokumentieren Sie alle vereinbarten Abweichungen.
Fehlende kritische Informationen
Einige Angaben spezifizieren die Beschichtung, lassen aber die Vorbereitungs-, Prüf- oder Inspektionsanforderungen weg. Andere spezifizieren Leistungskriterien (z. B. “1.000 Stunden Salzsprühnebel”) ohne die Prüfmethode anzugeben, was die Interpretation dem Prüflabor überlässt.
So vermeiden Sie das: Verwenden Sie eine Checkliste für Angaben (siehe H2-5), um zu überprüfen, dass jedes kritische Element enthalten ist. Wenn eine Anforderung nicht zutreffend ist, vermerken Sie sie als “N/A” anstatt sie ganz wegzulassen—dies signalisiert eine absichtliche Auslassung und nicht ein Versehen.
Prüfcheckliste für Pulverbeschichtungsangaben
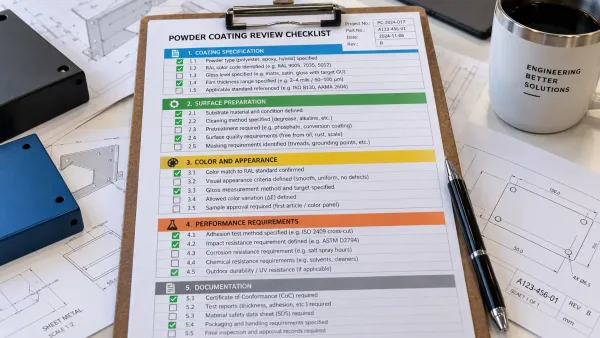
Dieses Bild zeigt eine visuelle Checkliste für die Überprüfung von Pulverbeschichtungsangaben, organisiert in fünf Hauptkategorien mit wichtigen Verifikationspunkten.
Verwenden Sie diese Checkliste bei der Überprüfung von Pulverbeschichtungsangaben auf Ihren technischen Zeichnungen. Jeder Punkt behandelt ein Spezifikationselement, das bei Fehlen oder Unklarheit zu Fertigungsproblemen führen kann.
Beschichtungsspezifikation
- Beschichtungstyp spezifiziert (Polyester, Epoxid, Polyurethan, Hybrid)
- Schichtdickenbereich mit Toleranz (z. B. 2,0–4,0 mils ± 0,5 mils)
- Zu maskierende oder auszuschließende Bereiche (Gewindebohrungen, Passflächen, Etiketten)
Oberflächenvorbereitung
- Reinigungsmethode spezifiziert (alkalische Entfettung, Lösungsmittelreinigung)
- Konversionsbeschichtungstyp spezifiziert (Eisenphosphat, Zinkphosphat)
- Anwendbare Norm referenziert (ASTM D7396, MIL-DTL-5541)
Farbe und Erscheinungsbild
- Farbreferenz mit System (RAL 9005, Pantone 432C, individueller Farbmusterchip)
- Glanzgrad spezifiziert (matt, seidenmatt, glänzend mit GU-Bereich falls kritisch)
- Farbübereinstimmungstoleranz falls zutreffend (ΔE ≤ 2,0, physisches Muster bereitgestellt)
Leistungsanforderungen
- Haftungsprüfmethode und Abnahmekriterien (ASTM D3359, mindestens 4B)
- Korrosionsbeständigkeitsprüfung falls zutreffend (ASTM B117, Stunden bis zum Versagen)
- Prüfhäufigkeit spezifiziert (Erstmuster, jede Charge, Stichprobengröße)
Dokumentation und Kommunikation
- Lieferantenbestätigung vor Produktion erforderlich
- Anforderungen an Inspektionsberichte spezifiziert (KMM-Daten, Schichtdickenmesswerte)
- Verfahren zur Handhabung von Nichtkonformitäten vereinbart (Ablehnung, Nacharbeit, Verwendung wie besehen)
Kommunikation der Pulverbeschichtungsanforderungen an Ihren Lieferanten
Klare Dokumentationspraktiken
Die Pulverbeschichtungsangabe in Ihrer Zeichnung ist das primäre Kommunikationsmittel, aber nicht das einzige. Bei komplexen oder kritischen Anwendungen ergänzen Sie die Angabe durch:
- Ein Beschichtungsspezifikationsblatt das alle Anforderungen in einem einzigen Dokument detailliert aufführt, referenziert auf der Zeichnung
- Ein physisches Muster oder einen freigegebenen Farbtonchip zur Farb- und Glanzverifizierung
- Einen Lieferantenfragebogen der bestätigt, dass sie jede Anforderung verstanden haben
Vermeiden Sie es, sich bei Spezifikationsdetails auf mündliche Kommunikation oder E-Mail-Ketten zu verlassen. Wenn eine Anforderung nicht schriftlich festgehalten und auf der Zeichnung referenziert ist, existiert sie aus Sicht der Qualitätskontrolle nicht.
Lieferantenbestätigungsprozess
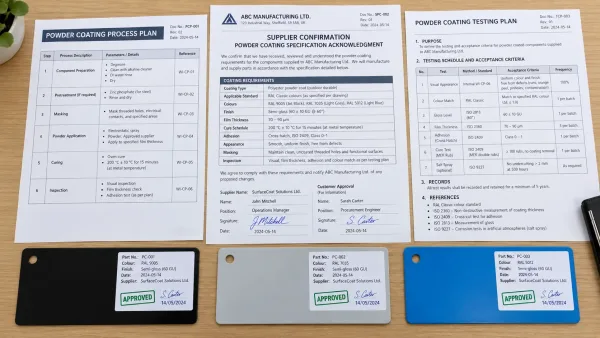
Dieses Bild zeigt die wichtigsten Dokumente in einem Lieferantenbestätigungsprozess für Pulverbeschichtungsspezifikationen: Spezifikationsbestätigung, Prozessplan und Prüfplan.
Bevor die Produktion beginnt, verlangen Sie von Ihrem Lieferanten, dass er sein Verständnis der Pulverbeschichtungsanforderungen bestätigt. Diese Bestätigung sollte umfassen:
- Bestätigung der Spezifikation: “Wir bestätigen den Erhalt und das Verständnis der Beschichtungsanforderungen gemäß Zeichnung ABC-123, Rev C.”
- Prozessplan: Eine kurze Beschreibung der geplanten Prozessabfolge (Reinigung, Konversionsbeschichtung, Pulverauftrag, Härtungstemperatur und -zeit)
- Prüfplan: Welche Prüfungen sie durchführen, mit welcher Häufigkeit und wie die Ergebnisse berichtet werden
Dieser Bestätigungsschritt fängt Missverständnisse ab, bevor daraus nichtkonforme Teile werden. Er schafft auch eine dokumentierte Vereinbarung, die beide Parteien schützt, falls später Streitigkeiten auftreten.
Wichtige Erkenntnisse und nächste Schritte
Die Überprüfung der Pulverbeschichtungsangabe ist ein systematischer Prozess, kein schneller Blick auf die Zeichnung. Die wichtigsten Grundsätze sind:
- Spezifizieren Sie, was Sie benötigen, nicht was gut klingt. Jede Anforderung sollte auf einen funktionalen Bedarf zurückführbar sein—Korrosionsbeständigkeit, Erscheinungsbild, Haftung oder Chemikalienbeständigkeit.
- Seien Sie präzise und messbar. Ersetzen Sie subjektive Begriffe (“gute Haftung”, “glatte Oberfläche”) durch Prüfverfahren und Abnahmekriterien.
- Passen Sie Spezifikationen an die Fähigkeiten an. Bestätigen Sie, dass Ihr Lieferant das erreichen kann, was Sie spezifizieren, bevor Sie sich zur Produktion verpflichten.
- Dokumentieren Sie alles. Die Zeichnung, das Spezifikationsblatt und die Lieferantenbestätigung bilden ein dreiteiliges Kommunikationssystem, das die meisten beschichtungsbezogenen Streitigkeiten verhindert.
Wenn Sie Blechteile mit Pulverbeschichtungsanforderungen auslagern, ziehen Sie in Betracht, Ihre Beschichtungsspezifikationen von einem Ingenieur überprüfen zu lassen, der mit den Fähigkeiten Ihres Lieferanten vertraut ist. Eine 30-minütige Überprüfung in der Angebotsphase kann wochenlange Verzögerungen und Tausende von Dollar an Nacharbeitskosten verhindern.
FAQs
Dieser Artikel dient nur zu Informationszwecken. SR-MFG bietet die Überprüfung von Pulverbeschichtungsangaben als Teil unserer technischen Supportleistungen für die Auftragsfertigung von Blechkomponenten an. Für spezifische Projektanforderungen wenden Sie sich bitte an unser Technikteam.