LÜberlappungsverbindungen sind überall in der Blechfertigung zu finden. Gehäuse, Halterungen, HVAC-Kanäle, Elektrogehäuse — jede Baugruppe, bei der zwei Bleche an einer Überlappung aufeinandertreffen, beruht auf dieser Verbindungsart. Trotz ihrer Häufigkeit, bleiben schlecht konstruierte Überlappungsverbindungen eine der Hauptursachen für Schweißnacharbeit in der Blechproduktion. Der Unterschied zwischen einer Verbindung, die hält, und einer, die reißt, sich verzieht oder die Prüfung nicht besteht, liegt meist an Entscheidungen, die in der Blechkonstruktionsphase, getroffen werden, nicht in der Schweißphase.
Dieser Leitfaden behandelt die wichtigsten Designparameter für Überlappungsverbindungen im Blech, die zum Schweißen vorgesehen sind: Überlappungsabmessungen, Dickenanpassung, Verfahrensauswahl und die Fehler, die die Kosten in die Höhe treiben.
Was ist eine Überlappungsverbindung im Blech?
Eine Überlappungsverbindung entsteht, wenn zwei Blechteile überlappen und durch Schweißen entlang des Überlappungsbereichs verbunden werden. Im Gegensatz zu Stumpfverbindungen, bei denen zwei Kanten bündig aufeinandertreffen, wird bei Überlappungsverbindungen ein Blech auf das andere gelegt. Dies macht sie einfacher in der Montage — keine präzise Kantenausrichtung erforderlich — und gut geeignet für Blech, bei dem eine Kantenvorbereitung oft unpraktisch ist.
Einfache Überlappungsverbindung vs. bündige Überlappungsverbindung
Der einfache Überlappungsverbindung ist die häufigste Konfiguration in der Blechbearbeitung. Ein Blech überlappt einfach das andere, und die Schweißnaht wird entlang der Kante des oberen Blechs oder über den Überlappungsbereich aufgebracht. Sie erfordert keine spezielle Kantenvorbereitung und funktioniert mit praktisch jeder Blechdicke.
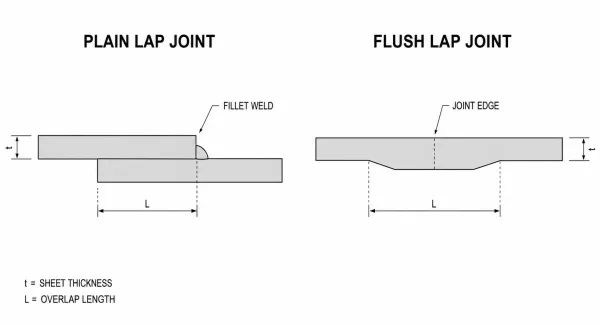
Querschnittsvergleich einer einfachen Überlappungsverbindung und einer bündigen (Schräg-)Überlappungsverbindung, der den Unterschied in der Kantenvorbereitung und im Oberflächenprofil zeigt.
A bündige Überlappungsverbindung (manchmal auch Schrägüberlappung genannt) beinhaltet das Verjüngen oder Abtreppen der überlappenden Kanten, damit die fertige Oberfläche bündig abschließt. Dies ist in der Standard-Blechfertigung weniger verbreitet, da es zusätzliche Bearbeitungskosten verursacht, aber es ist wichtig in Anwendungen, bei denen eine glatte Außenoberfläche erforderlich ist — beispielsweise Flugzeugpaneele oder sichtbare Gehäuse von Konsumgütern.
Für die meisten industriellen Blechteile ist die einfache Überlappungsverbindung die Standardlösung. Die folgenden Designentscheidungen gelten hauptsächlich für diese Konfiguration.
Warum das Design von Überlappungsverbindungen für das Schweißen von Blechen wichtig ist
Eine Überlappungsverbindung, die auf einer Zeichnung einfach aussieht, kann in der Werkstatt überraschend komplexe Probleme verursachen. Bleche, die nicht eng anliegen, erzeugen Spalte, die die Schweißnaht nicht sauber überbrücken kann. Eine zu schmale Überlappung lässt die Verbindung unter Schälbelastung schwach werden. Eine Abweichung der Blechdicke führt dazu, dass die dünne Seite durchbrennt, während die dicke Seite kaum verschmilzt.
Dies sind keine Schweißfertigkeitsprobleme — es sind Designprobleme. Wenn die Überlappung richtig dimensioniert ist, die Bleche in der Dicke übereinstimmen und das Schweißverfahren mit Blick auf die Verbindungsgeometrie gewählt wird, wird die Schweißnaht selbst unkompliziert. Wenn einer dieser Faktoren nicht stimmt, wird selbst ein erfahrener Schweißer Schwierigkeiten haben, ein gleichbleibendes Ergebnis zu erzielen.
Ein korrektes Design auf dem Papier bedeutet weniger Ausschuss, weniger Nacharbeit und Teile, die im Einsatz wie vorgesehen funktionieren.
Überlappungsabmessungen: Wie viel ist ausreichend?
Die Überlappungsdistanz — die Länge, um die die beiden Bleche überlappen — ist das einzige wichtigste Maß im Design einer Überlappungsverbindung. Zu wenig Überlappung und die Verbindung hat keine ausreichende Festigkeit, besonders unter Schäl- oder Zugbelastung. Zu viel und Sie fügen Materialkosten, Schweißlänge und Produktionszeit ohne proportionalen Nutzen hinzu.
Mindest-Überlappungsverhältnisse nach Materialdicke
Eine weithin akzeptierte technische Richtlinie ist, die Überlappung auf das 2- bis 3-Fache der Blechdicken (2t–3t) für allgemeine Anwendungen festzulegen. Für ein 1,0 mm Stahlblech bedeutet das eine Mindestüberlappung von 2,0 mm, wobei 3,0 mm eine komfortablere Marge bieten.
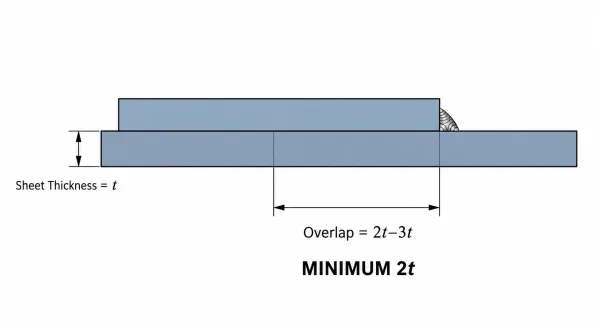
Bemaßter Querschnitt einer Blechüberlappungsverbindung zur Veranschaulichung der empfohlenen Überlappungsdistanz von 2t–3t relativ zur Blechdicke.
Für dickere Strukturbleche (über 3 mm), sind Überlappungsverhältnisse von 3t–4t üblich, insbesondere wenn die Verbindung erhebliche Lasten trägt. AWS D1.3 (Structural Welding Code — Sheet Steel) enthält spezifische Anforderungen für verschiedene Dickenbereiche und Einsatzbedingungen.
| Blechdicke | Mindestüberlappung (Allgemein) | Empfohlene Überlappung (Strukturell) |
|---|---|---|
| 0,5 mm | 1,0 mm | 1,5 mm |
| 1,0 mm | 2,0 mm | 3,0 mm |
| 1,5 mm | 3,0 mm | 4,5 mm |
| 2,0 mm | 4,0 mm | 6,0 mm |
| 3,0 mm | 6,0 mm | 9,0–12,0 mm |
Wann eine breitere Überlappung verwendet werden sollte
Eine breitere Überlappung rechtfertigt den zusätzlichen Materialeinsatz in drei Situationen:
- Abgedichtete Verbindungen — Kontinuierliche Schweißnähte für Gas- oder Flüssigkeitsdichtheit profitieren von mehr Überlappung, um eine vollständige Durchdringung entlang der Naht zu gewährleisten.
- Hochbeanspruchte Stellen — Verbindungen in tragenden Halterungen, Rahmen oder Befestigungspunkten sollten den oberen Bereich des 2t–3t-Bereichs oder darüber verwenden.
- Wärmeempfindliche Materialien — Aluminium und Edelstahl leiten Wärme anders ab als Kohlenstoffstahl. Eine breitere Überlappung gibt dem Schweißer mehr Spielraum, den Wärmeeintrag ohne Randverformung zu steuern.
Konsistenz ist genauso wichtig wie die Dimension selbst. Wenn die Überlappung entlang der Verbindung variiert — aufgrund ungenauer Biegegenauigkeit oder inkonsistenter Teilepassung — variiert auch die Schweißqualität entsprechend.
Blechdickenanpassung und ihre Auswirkung auf die Verbindungsqualität
Wenn zwei Bleche mit sehr unterschiedlichen Dicken überlappt werden, steht der Schweißprozess vor einem inhärenten Ungleichgewicht. Das dünnere Blech erwärmt sich schneller und nähert sich seinem Schmelzpunkt, während das dickere Blech noch Energie aufnimmt. Das Ergebnis ist vorhersehbar: Durchbrand auf der dünnen Seite, unvollständige Fusion auf der dicken Seite.
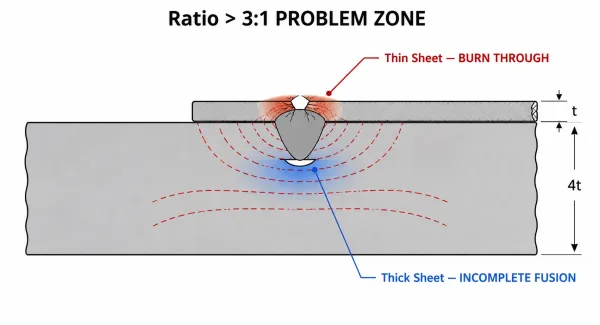
Querschnittsdarstellung von Durchbrand an einem dünnen Blech durch ein Dickenverhältnis von über 3:1 beim Überlappschweißen.
Eine praktische Faustregel ist, das Dickenverhältnis unter 3:1. zu halten. Die Kombination eines 0,5-mm-Blechs mit einem 2,0-mm-Blech (Verhältnis 4:1) liegt bereits im Problembereich. Dem dünnen Blech fehlt die thermische Masse, um die Wärme aufzunehmen, die zum Aufschmelzen des dickeren Partners erforderlich ist.
Wenn eine große Dickendifferenz unvermeidbar ist, können mehrere Designanpassungen helfen:
- Widerstandspunktschweißen verwenden — Es liefert Energie in kurzen, kontrollierten Impulsen statt eines kontinuierlichen Lichtbogens, wodurch das Risiko des Durchbrennens des dünnen Blechs reduziert wird.
- Schweißpfad versetzen — Eine leichte Verschiebung der Schweißnaht in Richtung des dickeren Blechs leitet mehr Wärme in das Material, das sie benötigt.
- Eine stufenförmige Überlappung in Betracht ziehen — Das Hinzufügen einer Biegung oder Stufe im dickeren Blech schafft einen gleichmäßigeren Querschnitt in der Schweißzone.
Der entscheidende Punkt für Konstrukteure ist, dass die Dickenanpassung nicht nur eine Frage der Blechmaterialauswahl ist. Sie bestimmt direkt, ob die Verbindung in Produktionsmaßstab konsistent geschweißt werden kann.
Auswahl eines Schweißverfahrens für Überlappungsverbindungen
Die drei häufigsten Blechschweißverfahren für Überlappverbindungen — MIG, TIG und Widerstandspunktschweißen — stellen jeweils unterschiedliche Designanforderungen. Die Auswahl des Verfahrens in der Konstruktionsphase, nicht in der Werkstatt, stellt sicher, dass die Verbindungsgeometrie die gewählte Methode unterstützt.
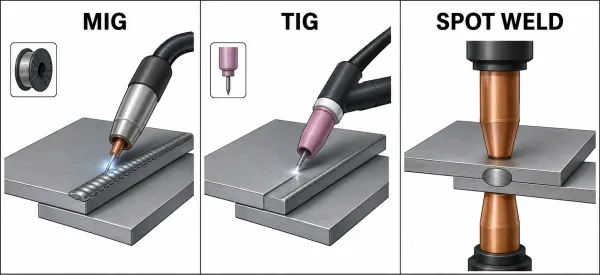
Visueller Vergleich von MIG-, TIG- und Widerstandspunktschweißen bei Blechüberlappverbindungen, der das Schweißnahterscheinungsbild und den Gerätezugang zeigt.
MIG-Schweißen von Überlappverbindungen
MIG (GMAW) ist das am weitesten verbreitete Verfahren für Stahl- und Edelstahlüberlappverbindungen in der allgemeinen Fertigung. Es bietet eine gute Balance zwischen Geschwindigkeit und Vielseitigkeit bei Blechdicken ab etwa 0,8 mm aufwärts.
Für Überlappverbindungen eignet sich MIG gut mit einer Kehlnaht entlang der Kante des oberen Blechs. Zu den Designüberlegungen gehören die Sicherstellung ausreichenden Zugangs für das Schweißgerät — enge Ecken oder tiefe Aussparungen können den Abstand zwischen Kontaktspitze und Werkstück blockieren — und die Berücksichtigung des leichten Spalts, den die Drahtzufuhr zwischen den Blechen erzeugt.
TIG-Schweißen von Überlappverbindungen
TIG (GTAW) bietet eine feinere Kontrolle über den Wärmeeintrag, und ist daher die bevorzugte Wahl für dünnes Aluminium, Edelstahl und alle Anwendungen, bei denen das Schweißnahterscheinungsbild wichtig ist. Es ist langsamer und teurer als MIG, erzeugt aber sauberere, präzisere Schweißnähte auf Blech.
Bei Überlappverbindungen ermöglicht TIG dem Bediener, die Wärme präzise in die Überlappungszone zu lenken, was ein Vorteil bei unterschiedlichen Dicken oder wärmeempfindlichen Legierungen ist. Der Kompromiss ist die Geschwindigkeit — TIG-Überlappschweißnähte in Serienfertigung dauern deutlich länger als MIG- oder Punktschweißen.
Widerstandspunktschweißen von Überlappverbindungen
Punktschweißen ist das Standardverfahren für die Hochvolumen-Blechmontage — Karosseriebleche, Gerätegehäuse und elektrische Gehäuse. Es erfordert kein Zusatzmaterial, erzeugt minimale Verformung und schließt jede Schweißung in unter einer Sekunde ab.
Die Designanforderungen sind spezifisch: die Überlappung muss breit genug sein, um den Elektrodenspitzendurchmesser plus Randabstand aufzunehmen (typischerweise mindestens 1,5× Elektrodendurchmesser), und die Bleche müssen während des Schweißens in engem Kontakt gehalten werden. Punktschweißen erfordert außerdem, dass beide Seiten der Verbindung zugänglich sind — eine Einschränkung, die einige geschlossene Geometrien ausschließt.
| Faktor | MIG | WIG | Punktschweißen |
|---|---|---|---|
| Geschwindigkeit | Mäßig | Langsam | Schnell |
| Präzision | Mäßig | Hoch | Mäßig |
| Zusatzwerkstoff | Ja | Ja | Nein |
| Typische Verwendung | Allgemeine Fertigung | Dünne/exotische Metalle, sichtbare Schweißnähte | Hochvolumige Montage |
| Min. Blechdicke | ~0,8 mm | ~0,5 mm | ~0,4 mm (mit geeigneter Ausrüstung) |
| Zugangsanforderung | Eine Seite | Eine Seite | Beide Seiten |
Häufige Fehler beim Design von Überlappungsverbindungen und wie man sie vermeidet
Die meisten Probleme beim Überlappschweißen lassen sich auf einige wenige konstruktive Fehler zurückführen. Diese in der Zeichnung zu korrigieren ist weitaus günstiger als sie nach dem Schweißen zu beheben.
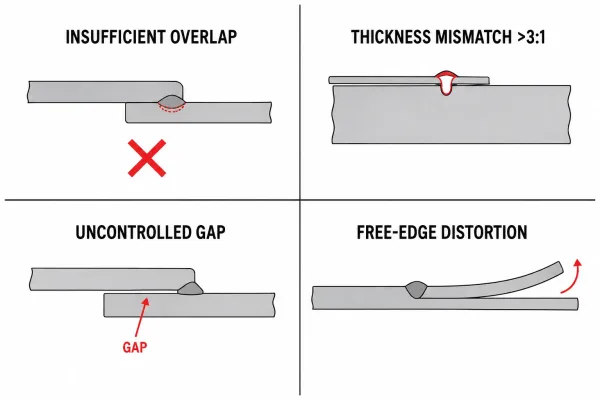
Vier häufige Konstruktionsfehler bei Blech-Überlappverbindungen: unzureichende Überlappung, übermäßige Dickenabweichung, unkontrollierter Spalt zwischen den Blechen und Verformung an der freien Kante.
Unzureichende Überlappung. Der häufigste Fehler. Eine schmale Überlappung reduziert die lasttragende Fläche der Verbindung und macht sie anfällig für Schälbruch. Für allgemeine Blecharbeiten mindestens 2t Überlappung einhalten; für strukturelle Anwendungen 3t oder mehr verwenden.
Übermäßige Dickenabweichung. Die Paarung von Blechen mit einem Verhältnis über 3:1 erzeugt ein ungleichmäßiges Wärmegleichgewicht. Das dünne Blech brennt durch, bevor das dicke Blech die Schmelztemperatur erreicht. Wenn die Anwendung eine Abweichung erfordert, auf Punktschweißen umsteigen oder die Verbindung als stufenweise Überlappung neu konstruieren.
Unkontrollierter Spalt zwischen den Blechen. Ein Spalt breiter als 0,5 mm zwischen den überlappenden Blechen verursacht Porosität, unvollständige Verschmelzung und inkonsistente Schweißprofile. Dies ist in der Regel ein Passungsproblem, das auf Genauigkeit des Blechbiegens, zurückzuführen ist, da inkonsistente Biegewinkel den Überlappungsspalt entlang der Verbindung verändern. Die Angabe engerer Biegetoleranzen oder das Hinzufügen von Positionierungselementen (Laschen, Schlitze oder Passbohrungen) zum Design hält den Spalt unter Kontrolle.
Verformung ignorieren. Überlappverbindungen neigen dazu, sich während des Schweißens an der freien Kante aufgrund unterschiedlicher Wärmeausdehnung nach oben zu wölben. Bei langen Nähten in dünnem Material kann diese Verformung erheblich sein. Das Einplanen von Heftschweißpunkten in regelmäßigen Abständen oder das Hinzufügen einer leichten Vorbiegung in die entgegengesetzte Richtung wirkt dem Effekt entgegen.
Nichtübereinstimmung des Schweißtyps mit der Dichtheitsanforderung. Punktschweißungen sind effizient, aber nicht von Natur aus dicht. Wenn die Verbindung gas- oder flüssigkeitsdicht sein muss, ist eine durchgehende Schweißnaht erforderlich — und das verändert die Kostenrechnung vollständig. Die Definition der Dichtheitsanforderung in der Zeichnung verhindert, dass der Fertiger raten muss.
Abwägung von Festigkeit, Kosten und Fertigbarkeit
Jeder Millimeter Überlappung fügt Material, Schweißlänge und Bearbeitungszeit hinzu. Das richtige Überlappverbindungsdesign entspricht der tatsächlichen Funktion der Verbindung — nicht jede Verbindung benötigt maximale Festigkeit.
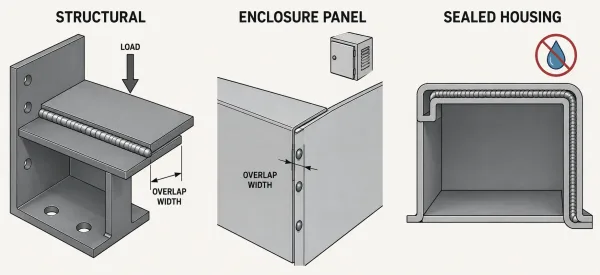
Drei Anwendungskategorien für Blech-Überlappverbindungen — strukturelle, Gehäusepaneel- und dichte Gehäuse — jeweils mit unterschiedlichen Überlappungs- und Schweißanforderungen.
- Strukturelle Verbindungen (Halterungen, Rahmen, lasttragende Paneele) rechtfertigen das obere Ende des Überlappungsbereichs und durchgehende oder eng beabstandete Schweißnähte. Die Mehrkosten sind durch die Leistungsanforderung gerechtfertigt.
- Gehäusepaneele und Abdeckungen können oft kleinere Überlappungen mit Punktschweißungen verwenden. Die Verbindung muss die Teile zusammenhalten, nicht wesentliche Lasten tragen.
- Dichte Gehäuse benötigen durchgehende Schweißnähte, aber nicht unbedingt übermäßige Überlappung. Eine 2t-Überlappung mit einer vollständig durchgeschweißten Naht ist in der Regel für Gasdichtheit ausreichend.
Das Prinzip ist einfach: Konstruieren Sie die Verbindung für das, was das Teil leisten muss. Jeder unnötige Millimeter Überlappung oder zusätzliche Schweißdurchgang fügt Kosten hinzu, ohne Wert zu schaffen.
Wichtige Erkenntnisse
Bei der Konstruktion von Blech-Überlappverbindungen zum Schweißen, bestimmen drei Faktoren sowohl die Verbindungsqualität als auch die Herstellungskosten: Überlappungsabstand (2t–3t als Richtwert), Dickenanpassung (Verhältnis unter 3:1 halten) und Auswahl des Schweißverfahrens (Verfahren auf Geometrie und Produktionsvolumen abstimmen). Die Berücksichtigung dieser Faktoren in der Konstruktionsphase verhindert die häufigsten — und teuersten — Schweißprobleme.
FAQs
Haben Sie eine Blechkonstruktion mit Überlappungsverbindungen, die überprüft werden soll? Reichen Sie Ihre Zeichnungen bei SR-MFG für eine Design-for-Manufacturing-Bewertung und ein schnelles, wettbewerbsfähiges Fertigungsangebot ein. Unser Engineering-Team kann potenzielle Schweißprobleme identifizieren, bevor die Produktion beginnt — das spart Ihnen Zeit und Nacharbeitskosten.