MDie meisten Menschen betrachten einen Inspektionsplan als ein Formular, das die Qualitätsabteilung nach Abschluss der Produktion ausfüllt.
In der Blechfertigung ist diese Annahme die Ursache für eine überraschend hohe Anzahl von Nacharbeitsaufträgen, verspäteten Lieferungen und frustrierten E-Mails zwischen Käufern und Lieferanten.
Ein Inspektionsplan ist keine bürokratische Pflichtübung.
Er ist eine schriftliche Vereinbarung — zwischen dem Konstrukteur, dem Käufer und dem Hersteller — darüber, genau was geprüft wird, wie es gemessen wird und was als akzeptabel gilt.
Wenn diese Vereinbarung fehlt oder vage ist, werden Teile nach einem Standard gefertigt und nach einem anderen beurteilt.
Die Unstimmigkeit zeigt sich meist im ungünstigsten Moment: nachdem die erste Charge bereits geschnitten, gebogen und beschichtet ist.
Was ein Inspektionsplan tatsächlich ist
Ein Inspektionsplan ist ein Dokument, das die erforderlichen Prüfaktivitäten definiert, um zu verifizieren, dass ein gefertigtes Teil seinen Konstruktionsspezifikationen entspricht.
Er beantwortet fünf Fragen für jedes relevante Merkmal: was geprüft wird, wie es geprüft wird, wie oft, wer verantwortlich ist und welche Abnahmekriterien gelten.
In der Praxis übersetzt der Plan Zeichnungsangaben und technische Anforderungen in eine Abfolge messbarer Prüfpunkte.
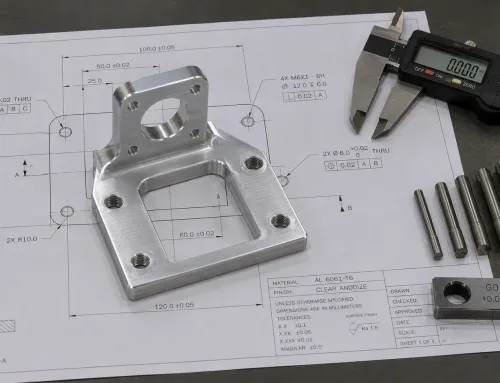
Ein Maß von ±0,1 mm auf einer Zeichnung bedeutet in der Werkstatt nichts, bis jemand festlegt, welches Werkzeug verwendet werden soll, wann gemessen wird und was zu tun ist, wenn der Messwert außerhalb des Toleranzbereichs liegt.
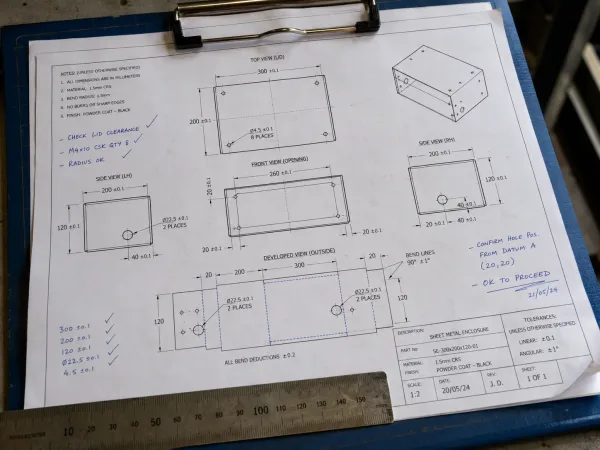
Eine technische Zeichnung für Blechumformung mit Maßangaben, die zeigt, wie Konstruktionsspezifikationen in messbare Prüfpunkte übersetzt werden.
Der Inspektionsplan liefert diese Übersetzung.
Das Dokument ist Teil eines umfassenderen Qualitätssystems, hat aber eine eigenständige Rolle.
Es ist keine allgemeine Prozesskontrollstrategie — es konzentriert sich speziell auf Verifikation und Abnahme.
Sein Adressatenkreis umfasst QC-Techniker, Produktionsleiter und, entscheidend, den Käufer oder Ingenieur, der bestätigen muss, dass die vereinbarten Anforderungen erfüllt werden.
Was in einen Inspektionsplan gehört
Ein vollständiger Inspektionsplan für Blechteile umfasst typischerweise sechs Elemente.
Jedes beantwortet eine andere Frage zum Inspektionsprozess:
- Prüfpositionen — Welche Merkmale oder Eigenschaften geprüft werden. Bei einem Blechgehäuse könnte dies Gesamtabmessungen, Bohrungspositionen, Biegewinkel, Oberflächenbeschaffenheit und Hardware-Installation umfassen.
- Abnahmekriterien — Die spezifischen Werte oder Bereiche, die ein bestandenes Ergebnis definieren. Zum Beispiel ein Bohrungsdurchmesser von 6,0 mm ±0,1 mm oder ein Biegewinkel von 90° ±1°.
- Prüfmethode — Das Werkzeug oder die Technik, die zur Messung verwendet wird. Ein digitaler Messschieber für lineare Abmessungen, eine Gut-/Schlecht-Lehre für den Bohrungsdurchmesser, ein Oberflächenrauheitsmessgerät für die Oberflächenqualität oder eine Sichtprüfung für kosmetische Defekte.
- Prüfhäufigkeit — Wie viele Teile geprüft werden und wann. Die Erstmusterprüfung erfordert typischerweise eine 100%-maßliche Prüfung an ein bis drei Teilen. Bei Produktionsläufen kann eine AQL-basierte Stichprobenprüfung (Acceptance Quality Limit) oder statistische Prozesskontrolle verwendet werden.
- Verantwortliche Partei — Wer die Inspektion durchführt und verifiziert. Dies könnte ein interner QC-Mitarbeiter, ein Drittanbieter-Inspektor oder das eigene Wareneingangsprüfungsteam des Käufers sein.
- Aufzeichnungen — Welche Dokumentation erstellt wird. Inspektionsberichte, Messdatenblätter, Fotografien kritischer Merkmale und Konformitätsbescheinigungen fallen alle in diese Kategorie.
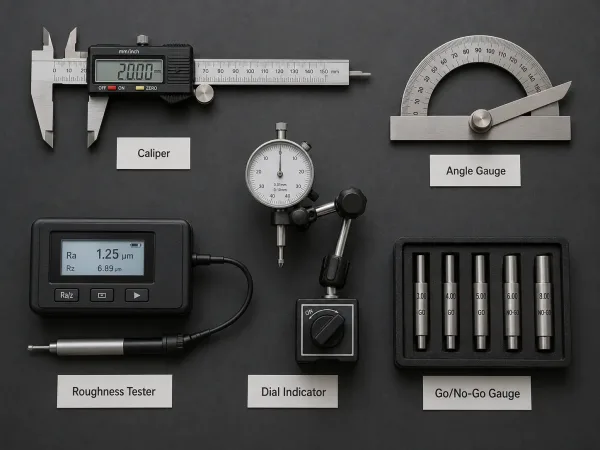
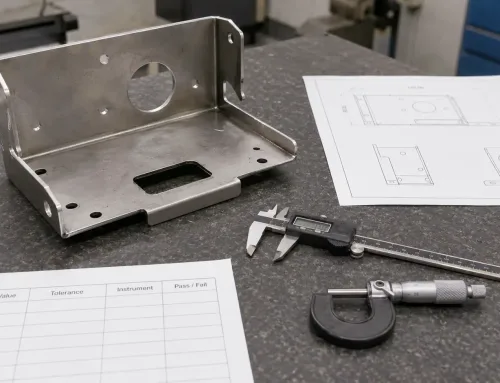
Gängige Inspektionswerkzeuge in der Qualitätskontrolle der Blechumformung: digitale Messschieber für lineare Abmessungen, Winkelmesser zur Biegeverifizierung, Oberflächenrauheitsmessgeräte für die Oberflächenqualität und Gut-/Schlecht-Lehren für Bohrungsdurchmesserprüfungen.
Der Detaillierungsgrad hängt ab von die Komplexität des Teils und die Anforderungen des Käufers.
Ein einfaches Blechhalterung kann einen einseitigen Plan erfordern, der fünf Dimensionen abdeckt.
Ein mehrfach gebogenes Aerospace-Gehäuse mit eingefügter Hardware und Pulverbeschichtung kann ein mehrseitiges Dokument mit prozessspezifischen Prüfpunkten erfordern.
Inspektionsplan vs. Kontrollplan vs. ITP
Diese drei Begriffe werden oft synonym verwendet, aber sie beschreiben unterschiedliche Dokumentationsebenen in einem Qualitätssystem.
| Dokument | Was es ist | Umfang | Gängige Normen | Typische Verwendung |
|---|---|---|---|---|
| Kontrollplan | Ein übergeordnetes Dokument, das alle Prozesskontrollen für ein Produkt oder einen Prozess beschreibt | Deckt den gesamten Fertigungsprozess ab — Eingaben, Ausgaben, Parameter und Kontrollen | IATF 16949, AIAG-Richtlinien | Automobilindustrie, Großserienfertigung |
| Prüfplan | Ein fokussiertes Dokument, das Prüf- und Abnahmekriterien für spezifische Merkmale definiert | Teilmenge des Control Plans — befasst sich nur mit Verifikation und Messung | ISO 9001, kundenspezifische Anforderungen | Allgemeine Fertigung, Blechbearbeitung |
| Prüf- und Testplan (ITP) | Ein projektbezogenes Dokument, das Prüf- und Test-Halte-/Zeugenpunkte für Stakeholder definiert | Umfassender als ein Prüfplan — beinhaltet Genehmigungsstufen, Drittüberwachung und Dokumentationsanforderungen | Vertragsspezifisch, ASME, AWS, Bauvorschriften | Bauwesen, Schweißen, Rohrleitungsbau, Schwerbau |
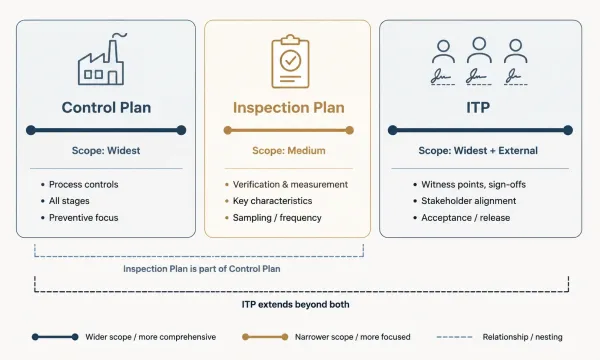
Ein Vergleichsdiagramm, das veranschaulicht, wie sich Control Plan, Prüfplan und Inspection and Test Plan (ITP) im Umfang unterscheiden — von breiter Prozesskontrolle bis hin zu fokussierter Verifikation und Stakeholder-Freigabe.
Der Control Plan ist das Hauptdokument.
Ein Prüfplan extrahiert die Verifikationsaktivitäten aus diesem Control Plan und spezifiziert sie in umsetzbarem Detail.
Ein ITP fügt eine Ebene der Stakeholder-Einbindung hinzu — er definiert nicht nur, was geprüft werden soll, sondern wer bei jeder Stufe Zeuge sein, genehmigen oder freigeben muss.
Für die meisten Blechbearbeitungsaufträge, ist ein gut geschriebener Prüfplan ausreichend.
Ein ITP wird notwendig, wenn Drittprüfungen, Kundenzeugenpunkte oder regulatorische Anforderungen involviert sind — üblich in der Luft- und Raumfahrt (AS9100D), bei Medizinprodukten oder Verteidigungsaufträgen.
Was ein Inspektionsplan für Blechumformung tatsächlich prüft
Allgemeine Prüfplandefinitionen sagen Ihnen, “kritische Abmessungen zu prüfen.”
In der Blechbearbeitung ist die Handlung
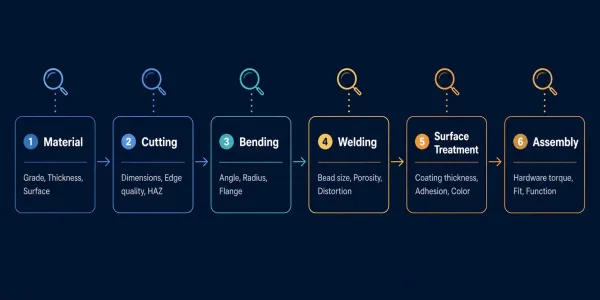
Eine stufenweise Prüfübersicht für die Blechbearbeitung, die zeigt, was in jeder Produktionsphase geprüft wird — vom Wareneingang über Schneiden, Biegen, Schweißen, Oberflächenbehandlung und Endmontage.
Hier ist, was ein typischer Plan abdeckt, organisiert nach Produktionsphase:
Wareneingang
- Werkstoffgüte und Spezifikation (z. B. 304 Edelstahl gemäß ASTM A240)
- Blechdicke — an mehreren Punkten gemessen, um Gleichmäßigkeit zu verifizieren
- Oberflächenzustand — sichtbarer Rost, Kratzer oder Verunreinigungen
Schneiden — Laser, Wasserstrahl, Stanzen
- Gesamtbauteilabmessungen — Länge, Breite, Profilgenauigkeit
- Merkmalspositionen — Lochpositionen, Schlitzpositionen, Ausschnittabmessungen
- Kantenqualität — Grat- bzw. Bartbildungshöhe, Schlacke, Wärmeeinflusszone (WEZ) Breite
- Schnittfugenbreite und Schnittflächenrauheit
Biegen
- Biegewinkel — gemessen mit einem Winkelmesser oder Winkelmessgerät
- Innenbiegeradius — verglichen mit der 4T-Regel oder Zeichnungsspezifikation
- Schenkellänge — der Abstand von der Biegelinie zur Kante
- Maßanhäufung — Gesamtbauteilmaße nach mehreren Biegungen
Schweißen
- Schweißnahterscheinungsbild — Nahtbreite, Gleichmäßigkeit, Oberflächenfehler
- Schweißnahtgröße — Kehlnahtdicke, Schenkellänge gemäß AWS D1.3 oder Zeichnungsangabe
- Fehler — Porosität, Einbrandkerben, Risse, unvollständige Verschmelzung
- Verzug — Verwerfung oder Durchbiegung durch Wärmeeintrag
Oberflächenbehandlung
- Beschichtungsdicke — Pulverbeschichtung oder Lackfilm gemessen nach ISO 2360 oder ASTM D7091
- Haftung — Gitterschnittprüfung nach ASTM D3359
- Farbkonsistenz — visueller Vergleich mit freigegebenem Muster oder RAL/Pantone-Referenz
- Deckung — gleichmäßiger Auftrag, keine Fehlstellen oder Läufer
Montage und Befestigungselemente
- Eingesetzte Befestigungselemente — PEM-Muttern, Abstandshalter, Nieten: Drehmomentwerte, bündiger Sitz, Auszugsfestigkeit
- Montagepassung — Spalt zwischen Fügeteilen, Ausrichtung der Montagelöcher
- Funktionstests — Türbetätigung, Dichtungssitz, Steckverbinderausrichtung (falls zutreffend)
Nicht jedes Teil erfordert eine Prüfung in jeder Phase.
Der Plan sollte die tatsächlich am Teil durchgeführten Arbeitsgänge widerspiegeln und die Merkmale kennzeichnen, die funktions- oder passungskritisch.
Musterphase vs. Produktionsphase: Zwei verschiedene Pläne
Ein weit verbreiteter Irrglaube ist, dass der Prüfplan für die Erstmusterprüfung (FAI) lediglich eine strengere Version des Produktionsprüfplans ist.
In Wirklichkeit, haben die beiden Phasen grundlegend unterschiedliche Zwecke, und die Prüfpläne sollten dies widerspiegeln.
Erstmusterprüfung (FAI)
- Zweck: Überprüfung, ob der Fertigungsprozess ein konformes Teil von Grund auf herstellen kann
- Umfang: 100% Maßprüfung aller Zeichnungsangaben, typischerweise an 1–3 Teilen
- Dokumentation: Vollständige Messdaten für jedes Merkmal, Materialzertifikate, Prozessaufzeichnungen
- Auslöser: Neues Teil, Designänderung, Prozessänderung, neuer Lieferant oder Produktionswiederanlauf nach einer Unterbrechung
Produktionsprüfung
- Zweck: Bestätigen, dass der Prozess stabil bleibt und kritische Merkmale innerhalb der Toleranz liegen
- Umfang: Fokussiert auf funktionskritische (CTF) und qualitätskritische (CTQ) Maße, nicht auf jede Bemaßung
- Dokumentation: Stichprobenbasierte Aufzeichnungen, SPC-Diagramme wo anwendbar, Nichtkonformitätsprotokolle
- Auslöser: Laufende Produktionsserien, typischerweise geregelt durch AQL-Stichprobenpläne oder Prozessfähigkeitsdaten
Der entscheidende Unterschied ist Breite versus Konsistenz.
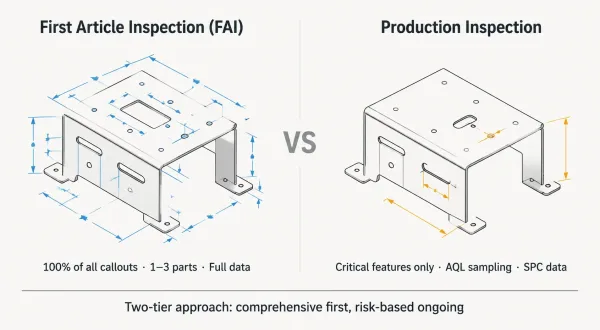
Eine visuelle Gegenüberstellung der Erstmusterprüfung (FAI) — die alle Maße umfassend prüft — gegenüber der Produktionsprüfung, die sich mithilfe von Stichprobenverfahren eng auf funktionskritische Merkmale konzentriert.
FAI ist umfassend — sie prüft alles, weil das Ziel die Validierung des Prozesses ist.
Die Produktionsprüfung ist eng und wiederholbar — sie überwacht die Merkmale, die am wahrscheinlichsten abweichen, weil das Ziel ist, Probleme zu erkennen, bevor sie den Käufer erreichen.
Ein Käufer, der für jedes Produktionsteil eine Prüfung auf FAI-Niveau verlangt, treibt Kosten und Lieferzeit in die Höhe, ohne einen proportionalen Qualitätsvorteil.
Ein Käufer, der über die FAI hinaus keinen Prüfplan anwendet, riskiert, Maßabweichungen erst zu entdecken, wenn Teile bei der Montage versagen.
Der richtige Ansatz ist ein zweistufiger Plan: umfassend für das Erstmuster, risikobasiert für die Produktion.
Wann und wie Sie als Käufer einen Inspektionsplan einsetzen
Der effektivste Zeitpunkt, einen Prüfplan zu definieren, ist vor dem Versand der ersten RFQ — nicht nachdem das erste Muster eintrifft und nicht passt.
Wenn ein Käufer eine Zeichnung ohne Prüfkriterien einreicht, trifft der Hersteller Annahmen.
Er wird seine Standardtoleranzen anwenden (üblicherweise ISO 2768-mK für Längenmaße, ±1° für Biegewinkel), seine Standard-Oberflächenspezifikation verwenden und nur das prüfen, was sein interner Prozess erfordert.
Wenn die tatsächlichen Anforderungen des Käufers enger oder anders sind, zeigt sich die Unstimmigkeit während der Erstmusterprüfung — oft nachdem Werkzeuge, Rüstung und Material bereits bereitgestellt wurden.
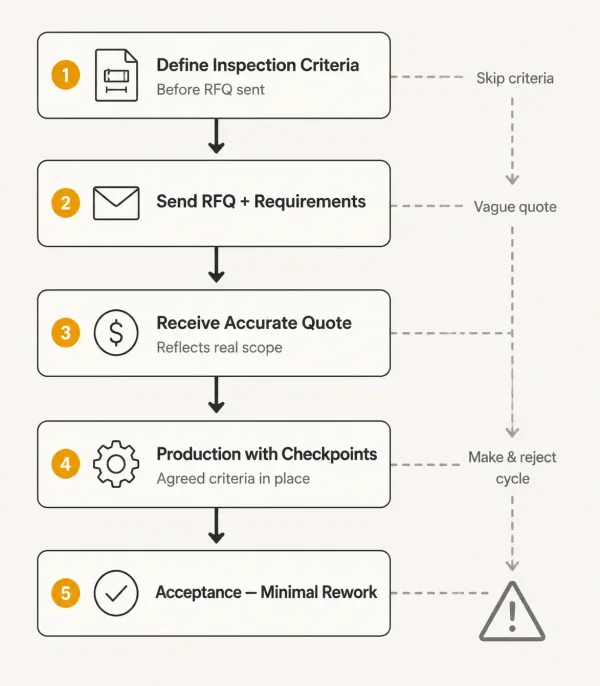
Ein kundenseitiger Workflow mit der empfohlenen Reihenfolge: Prüfkriterien in der RFQ-Phase definieren, ein genaues Angebot erhalten, Produktion mit vereinbarten Prüfpunkten durchführen und die Endabnahme mit minimalem Hin und Her abschließen.
Ein mit der RFQ versandter Prüfplan erreicht drei Dinge:
- Er teilt dem Hersteller mit, was wichtig ist. Nicht jedes Maß auf einer Zeichnung ist gleichermaßen kritisch. Die fünf oder zehn Merkmale hervorzuheben, die tatsächlich Passung, Funktion oder Aussehen beeinflussen, ermöglicht es dem Hersteller, seine Prozesskontrolle dort zu fokussieren, wo es zählt.
- Er macht das Angebot genauer. Engere Toleranzen, zusätzliche Prüfungen und Drittanbieter-Begutachtung verursachen alle Kosten. Wenn diese Anforderungen von vornherein sichtbar sind, spiegelt das Angebot den tatsächlichen Arbeitsumfang wider statt einer Best-Case-Annahme.
- Er reduziert das Hin und Her nach der Produktion. Ein klarer Abnahmemaßstab bedeutet weniger Debatten darüber, ob ein Teil “besteht” oder nicht. Die Kriterien wurden vereinbart, bevor der erste Span abgetragen wurde.
Ein praktischer Ausgangspunkt für Käufer: eine kurze Tabelle mit Prüfanforderungen in das RFQ-Paket aufnehmen.
Es muss kein formales Dokument sein — selbst eine einfache Tabelle mit kritischen Maßen, deren Toleranzen und etwaigen speziellen Prüfanforderungen (Beschichtungsdicke, Auszugstest für Verbindungselemente, kosmetischer Oberflächenstandard) gibt dem Hersteller eine klare Grundlage für Planung und Angebotserstellung.