PEine bestandene Musterfreigabe bedeutet nicht, dass ein Gehäuseauftrag serienreif ist.
Sie bedeutet, dass der Lieferant ein gutes Einzelstück.
fertigen kann.
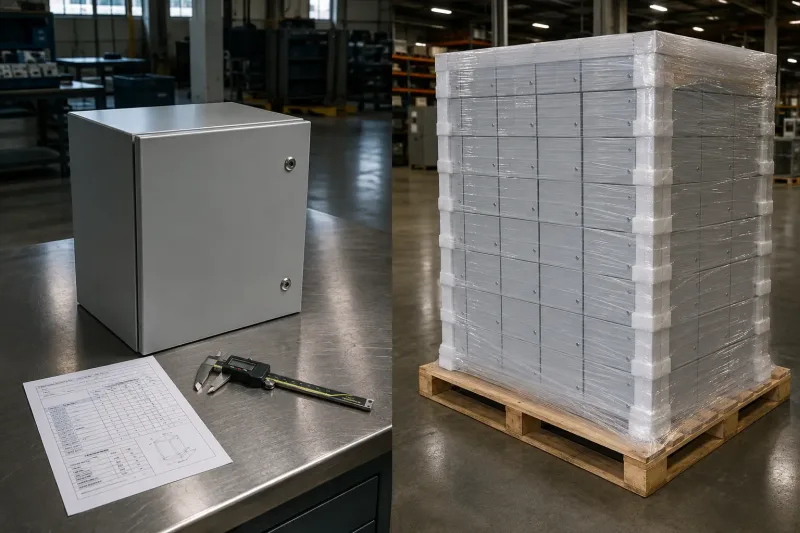
Die Lücke zwischen „einem guten Einzelstück" und „tausend konsistenten Einheiten" ist der Punkt, an dem die meisten Produktionsprobleme beginnen – und an dem eine ordnungsgemäße Reifeprüfung am meisten Geld spart.
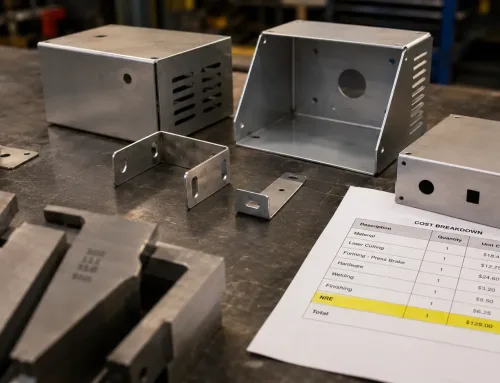
Die linke Seite zeigt ein einzelnes poliertes Metallgehäuse auf einer Werkbank mit danebenliegendem Messschieber; die rechte Seite zeigt eine vollständige Palette mit Dutzenden identischer, in Schutzfolie gewickelter Gehäuse. Dieser visuelle Kontrast verdeutlicht die Lücke zwischen Musterfreigabe und Serienreife.
- Eine Produktionsreifeprüfung ist eine strukturierte Überprüfung von:
- Materialien
- Zeichnungen
- Werkzeugen
- Qualitätsplänen
- Verpackung
Logistik Sie findet statt, bevor die Fabrik von der Prototypen- oder Pilotproduktion auf.
Hochvolumen-Blechfertigung.
Was Produktionsreife bei Metallgehäusen tatsächlich bedeutet
umstellt.
Für OEM-Käufer, die kundenspezifische Blechgehäuse bestellen, kann diese Prüfung den Unterschied zwischen einem reibungslosen Produktionshochlauf und einem Container voller Teile bedeuten, die nicht korrekt montiert werden können.
Die Musterfreigabe bestätigt, dass ein Lieferant ein Teil gemäß der Zeichnung fertigen kann.
- Die Produktionsreife bestätigt, dass der Lieferant dieses Ergebnis über den gesamten Auftrag hinweg wiederholen kann, ohne auf manuelle Korrektur angewiesen zu sein.
- In der Musterphase kann ein Bediener:
- Eine Biegung von Hand nacharbeiten
- Eine Vorrichtung nach Augenmaß justieren
- Material aus einer bekanntermaßen guten Charge auswählen
Einen Oberflächenfehler manuell korrigieren.
Ein Teil nacharbeiten, bis es passt. Diese Abkürzungen entfallen üblicherweise während der Serienproduktion. Ein Laserschneider bearbeitet Hunderte von Blechen. Ein Pressbremsenbediener formt Hunderte von Biegungen pro Schicht. Oberflächenbehandlungslinien bearbeiten Teile in großen Chargen.
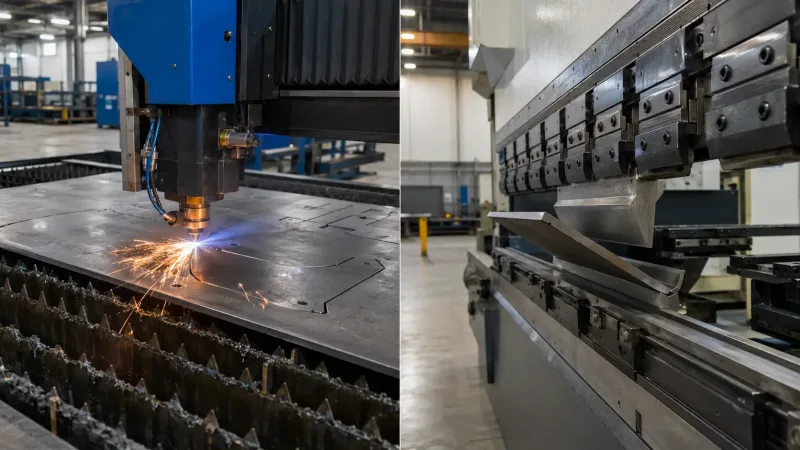
Jeder Schritt im Blechfertigungsablauf.
führt zu Abweichungen, die ein einzelnes freigegebenes Muster möglicherweise nie aufdeckt.
Zweiteiliges Bild, das wichtige Produktionsprozesse zeigt: ein Faserlaserschneider, der ein Stahlblech bearbeitet, mit sichtbaren Funken am Schneidpunkt, und eine CNC-Pressbremse, die eine präzise Biegung an einem Metallpaneel formt. Dies sind die Hochdurchsatzvorgänge, bei denen Abweichungen während der Serienproduktion am wahrscheinlichsten auftreten.
Deshalb muss die Produktionsreife separat bewertet werden.
Die Frage lautet nicht mehr:
Kann dieses Teil gefertigt werden?
Zeichnungs- und Dokumentationsbasis
Die eigentliche Frage lautet:.
Kann dieses Teil konsistent, in Serie, innerhalb der vereinbarten Toleranzen und des Lieferfensters gefertigt werden?.
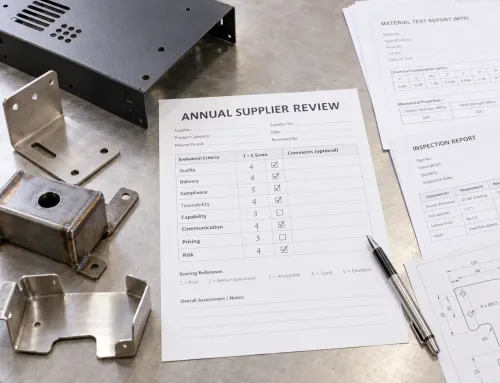
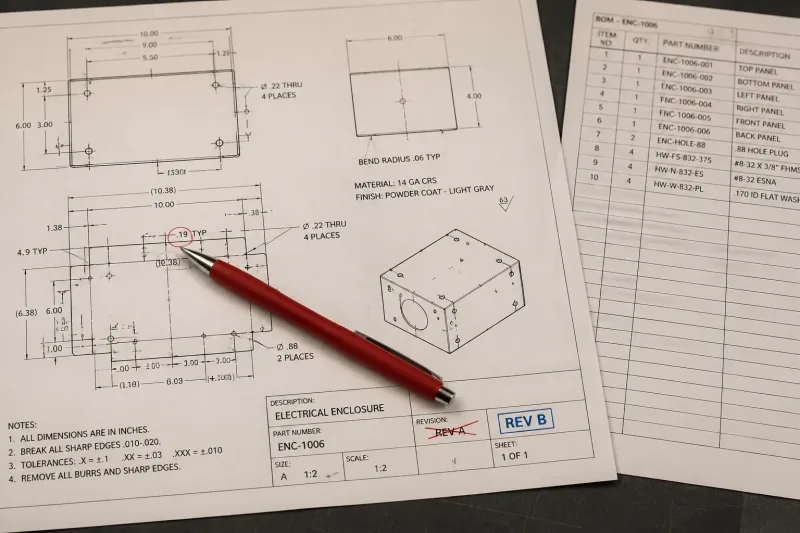
Eine detaillierte technische Zeichnung für ein Blechgehäuse ist flach auf einer Arbeitsfläche ausgebreitet. Die Zeichnung zeigt mehrere Revisionsstempel (REV A durchgestrichen, REV B als aktuell markiert), Maßangaben, Biegehinweise und einen Stücklistenblock. Ein roter Stift umkreist ein kritisches Maß. Dies verdeutlicht die Bedeutung der Arbeit mit der neuesten freigegebenen Zeichnungsrevision., Die häufigste Ursache für Produktionsstreitigkeiten ist eine unvollständige, unklare oder veraltete Zeichnung. Vor Beginn der Serienproduktion.
muss das vollständige 2D-Zeichnungspaket
finalisiert und eingefroren werden.
Neueste Zeichnungsrevision bestätigen.
Stellen Sie sicher, dass der Lieferant mit der neuesten freigegebenen Revision arbeitet.
- Zeichnungsnummer
- Revisionsnummer
- Revisionsdatum
- Genehmigte Änderungen
- Ersetzte Versionen
Kritische Maße markieren
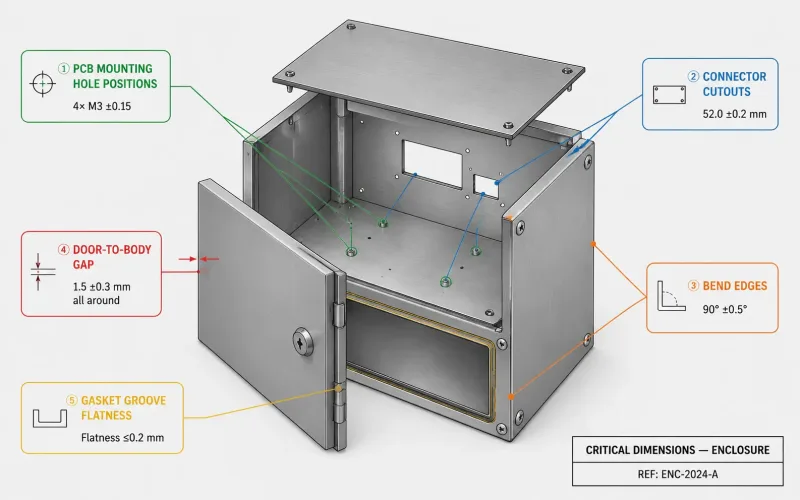
Ein isometrisches technisches Diagramm eines rechteckigen Blechgehäuses mit hervorgehobenen zentralen Maßmerkmalen durch farbcodierte Hinweislinien. Jede Hinweislinie kennzeichnet eine Kategorie kritischer Maße: Positionen der PCB-Montagelöcher (grün), Positionen der Steckdurchbrüche (blau), Biegewinkeltoleranzen (orange), Spalt zwischen Tür und Gehäuse (rot) und Ebenheit der Dichtungskontaktfläche (gelb). Toleranzwerte sind neben jeder Hinweislinie in einem klaren, minimalistischen Format dargestellt. Das Diagramm verwendet einen hellgrauen Hintergrund, wobei das Gehäuse in einer neutralen Stahlfarbe dargestellt ist, um den Fokus auf die Maßangaben zu richten.
Kritische Maße sind die Maße, die Folgendes beeinflussen:
- Montagepassung
- Hardware-Installation
- Gehäusefunktion
- Türausrichtung
- Steckverbinderpositionierung
- Dichtungsdruck
- PCB-Montage
- Erscheinungsbild der Schalttafel
Allgemeine Toleranzen wie ISO 2768 können Standardmerkmale abdecken, aber jedes Maß, das mit einer PCB, einem Steckverbinder, einer Dichtung, einem Scharnier, einem Verschluss oder einer Montagehalterung in Wechselwirkung steht, sollte eine eigene Toleranzangabe haben.
Stückliste abschließen
Das Dokumentationspaket sollte eine vollständige Stückliste enthalten, die Folgendes abdeckt:
- Materialgüte
- Blechdicke
- Oberflächenbeschaffenheit
- Befestigungselemente
- Scharniere
- Verschlüsse
- Erdungshardware
- Zugekaufte Komponenten
- Einbaupositionen
Wenn das Gehäuse PEM-Befestigungselemente oder andere selbststanzende Hardware verwendet, führen Sie jeden Artikel mit seiner Teilenummer und seinem Einbauort auf.
Unklarheiten in der Stückliste führen zu Vermutungen in der Produktion.
Wichtige Qualitätsprüfpunkte vor der Serienproduktion
Der projektspezifische Blechprüfplan sollte Folgendes definieren:
- Was geprüft wird
- Wie es geprüft wird
- Wie oft Prüfungen durchgeführt werden
- Welche Normen gelten
- Was passiert, wenn ein Teil fehlerhaft ist
Dies sollte keine allgemeine ISO-Qualitätserklärung sein.
Es sollte ein projektspezifischer Plan sein, der direkt an die kritischen Merkmale des Gehäuses gebunden ist.
Materialverifizierung
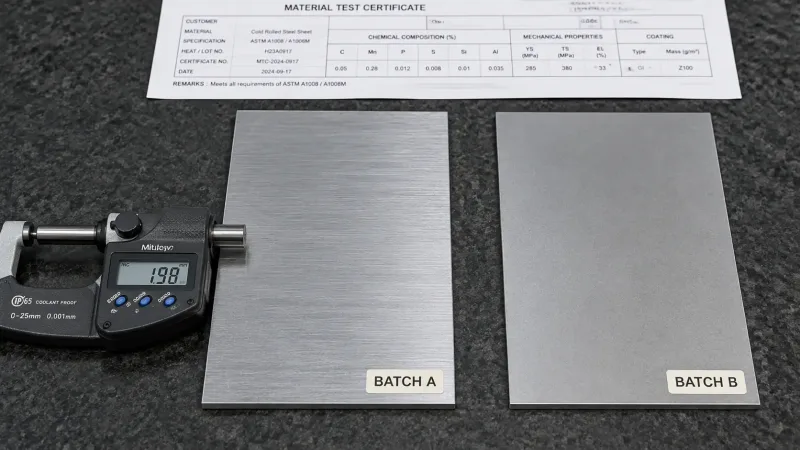
Zwei Blechmuster aus verschiedenen Walzchargen werden nebeneinander auf einer Messplatte ausgelegt. Ein digitales Mikrometer zeigt den Dickenmesswert jeder Probe an. Subtile Unterschiede in Oberflächenkorngröße und Oberflächenbeschaffenheit sind sichtbar. Werkstoffprüfzeugnisse sind teilweise im Hintergrund sichtbar. Dieses Bild veranschaulicht, warum die Eingangsmaterialprüfung vor Beginn der Serienproduktion unerlässlich ist.
Bitten Sie den Lieferanten zu bestätigen, dass die Produktionsmaterial-Spezifikationen mit dem genehmigten Muster übereinstimmen in:
- Materialgüte
- Blechdicke
- Oberflächenzustand
- Lieferanten- oder Walzwerkquelle
- Mechanisches Verhalten, wo relevant
Blechlieferanten können zwischen Bestellungen die Walzwerke oder Materialchargen wechseln.
Kleine Unterschiede in Duktilität, Härte, Kornrichtung oder Oberflächenbeschaffenheit können Biegewinkel, Rissrisiko, Ebenheit und Haftung der Beschichtung beeinflussen.
Maßprüfung
Die Prüfung sollte sich auf die Merkmale konzentrieren, die Montage und Funktion steuern, einschließlich:
- Positionen der Löcher
- Biegewinkel
- Flanschlängen
- Gesamtmaße
- Ebenheit der Passflächen
- Ausrichtung von Tür und Schalttafel
- Positionen der Hardware
- Steckdurchbrüche
Für geschweißte Gehäuse sind außerdem akzeptable Grenzwerte festzulegen für:
- Schweißnahterscheinungsbild
- Schweißnahtgröße
- Schweißposition
- Wärmeverfärbung
- Spritzer
- Verzug
- Sichtbare und nicht sichtbare Oberflächen
Konsistenz der Oberflächenbeschaffenheit
Die Oberflächenbeschaffenheit sollte einen eigenen Prüfpunkt haben.
Die Pulverbeschichtungsspezifikation sollte Folgendes definieren:
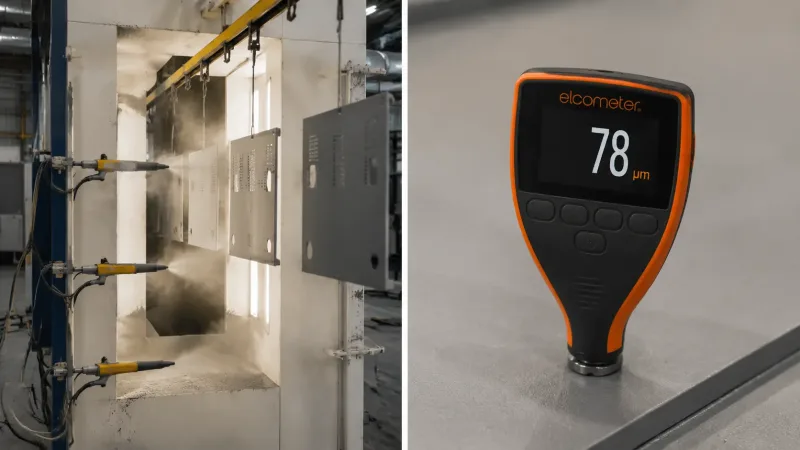
Links: eine automatisierte Pulversprühkabine mit elektrostatischen Sprühpistolen, die Pulver auf an einer Förderlinie hängende Metallgehäusepanele auftragen. Rechts: eine Nahaufnahme eines digitalen Schichtdickenmessgeräts, das gegen eine fertig pulverbeschichtete Oberfläche gedrückt wird und einen Messwert in Mikrometern anzeigt. Eine gleichbleibende Beschichtungsdicke und ein gleichbleibendes Erscheinungsbild über eine gesamte Produktionscharge erfordern eine strenge Kontrolle der Linienparameter.
- Pulverbeschichtungsdicke
- Farbreferenz
- RAL- oder Pantone-Code
- Textur- oder Glanzgrad
- Abgrenzungen der Abklebung
- Abdeckung der Innenflächen
- Akzeptable kosmetische Defekte
- Charge-zu-Charge-Konsistenz
Eine Beschichtung, die bei einer einzelnen Probe besteht, kann über eine gesamte Produktionscharge dennoch variieren, wenn die Linienparameter nicht kontrolliert werden.
Validierung von Werkzeugen und Vorrichtungen
Die Validierung von Werkzeugen und Vorrichtungen ist einer der am häufigsten übersprungenen Prüfpunkte – und einer der teuersten, wenn er ignoriert wird.
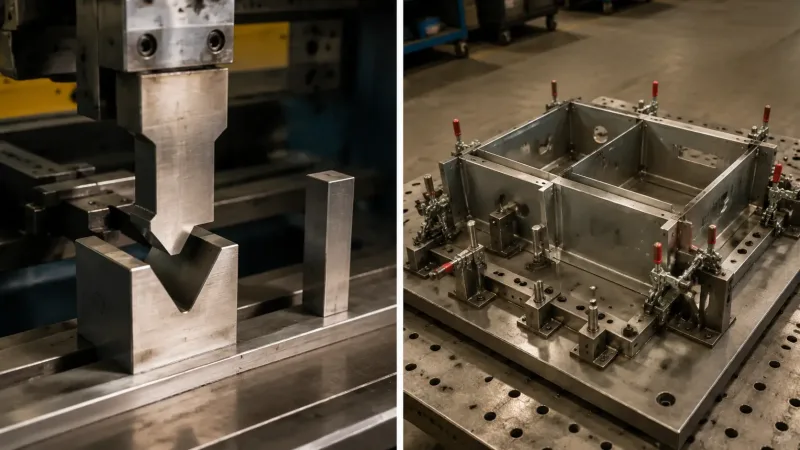
Ein zweiteiliges Bild: Links ist ein Satz Gesenkbiegestempel und -matrizen zu sehen, die auf einer Maschine montiert sind, mit sichtbaren Einsätzen unterschiedlicher Radien; rechts ist eine kundenspezifische Schweißvorrichtung zu sehen, die entwickelt wurde, um Gehäusepanele beim Punktschweißen präzise auszurichten. Dies sind die speziellen Werkzeuge, die vor Produktionsbeginn validiert werden müssen, um eine gleichbleibende Teilequalität zu gewährleisten.
Proben werden häufig mit temporären Werkzeugen, manueller Anpassung oder Einmalvorrichtungen hergestellt.
Die Serienproduktion erfordert spezielle Werkzeuge und Vorrichtungen, die die erforderlichen Toleranzen über Hunderte oder Tausende von Zyklen hinweg einhalten können.
Dazu können gehören:
- Gesenkbiegewerkzeuge
- Schweißvorrichtungen
- Montagevorrichtungen
- Prüflehren
- Positioniervorrichtungen
- Bohr- oder Gewindeschneidvorrichtungen
- Werkzeuge zur Montage von Beschlägen
Wenn die Werkzeuge nicht vor dem Produktionslauf validiert werden, wird die erste Charge effektiv zur Validierungscharge.
Zu diesem Zeitpunkt kann ein etwaiger Werkzeugfehler bereits in Dutzenden oder Hunderten von Teilen vorhanden sein.
Biegewerkzeuge und -abläufe validieren
Bitten Sie den Lieferanten zu bestätigen, dass:
- Biegewerkzeuge mit den genehmigten Biegeradien übereinstimmen
- Biegezugaben korrekt sind
- Biegeabzüge dokumentiert sind
- Die Biegefolge definiert ist
- Lange und kurze Flansche nicht mit den Werkzeugen kollidieren
- Die Rückfederungskompensation kontrolliert wird
- Bediener die genehmigte Einrichtung verwenden
Bei Gehäusen mit mehreren Blechbiegevorgängen, ist die Reihenfolge besonders wichtig, da ein einziger fehlerhafter Vorgang spätere Biegungen unmöglich machen oder das Teil verformen kann.
Schweiß- und Montagevorrichtungen validieren
Vorrichtungen sollten Komponenten während des Schweißens und der Montage in der richtigen Position halten.
Dies ist besonders wichtig für Gehäuse, die eine gleichbleibende Ausführung erfordern bei:
- Türspalten
- Paneelausrichtung
- Scharnierpositionen
- Latch engagement
- Mounting hole locations
- Dichtungsdruck
- Overall squareness
A mounting hole shift of only 0.3 mm may not be obvious on one sample, but it can become a visible or functional defect across a production batch.
Was der Käufer vorbereiten muss
Production readiness is not only the supplier’s responsibility.
The buyer also needs to prepare clear requirements before production begins.
Define Packaging Requirements
Packaging should be finalized before the parts enter production.
Coated panels and finished enclosures may require:
- Protective film
- Foam sheets
- Corner protectors
- Part-separation dividers
- Custom cartons
- Custom pallets
- Moisture protection
- Scratch-resistant wrapping
- Special stacking methods
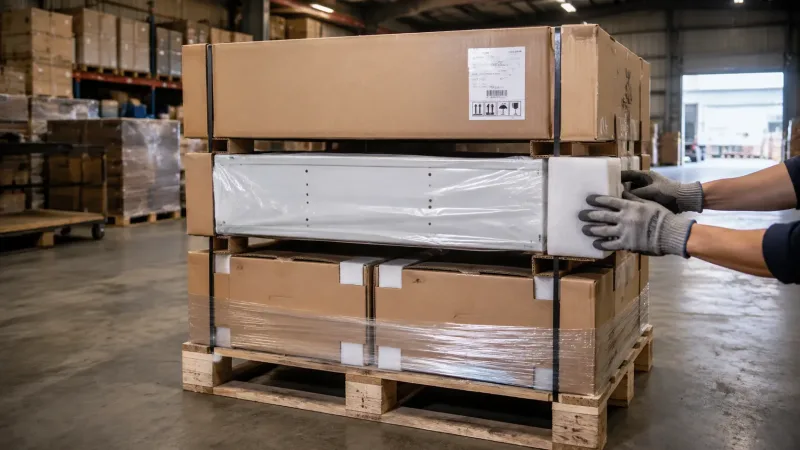
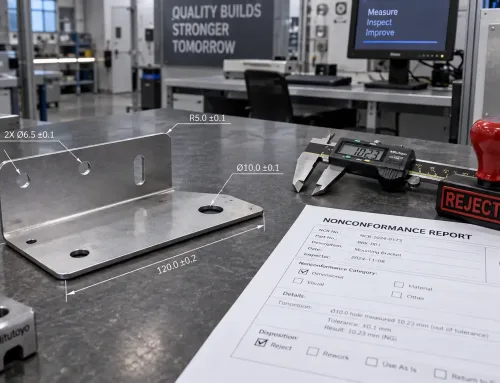
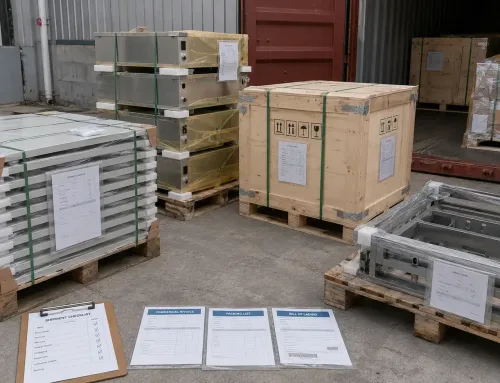
Finished powder-coated metal enclosures are shown in various stages of packaging: one unit wrapped in protective PE film with foam corner protectors fitted, one unit placed in a custom-fit corrugated carton with part-separation dividers, and a fully packed pallet with stacked cartons and edge protectors secured by strapping. Proper packaging prevents scratches, dents, and coating damage during international transit.
If the destination has specific labeling, carton size, pallet, or handling restrictions, communicate them when placing the order—not after the parts have already been packed.
Confirm the Delivery Timeline
Establish a clear production and delivery schedule with enough time for:
- Incoming material
- Produktion
- Pre-shipment inspection
- Rework
- Qualitätsplänen
- Versand
- Customs clearance
- Final assembly
If the enclosure is part of a larger assembly, confirm that upstream components such as PCBs, cables, power supplies, displays, connectors, and internal brackets will be available on the same schedule.
A completed enclosure that arrives before its internal components creates unnecessary storage, handling, and damage risk.
Document Acceptance Criteria
Acceptance criteria should always be written.
A verbal agreement about “good quality” is not measurable or enforceable.
Attach a clear acceptance standard to the purchase order covering:
- Kritische Maße
- Cosmetic requirements
- Surface finish standards
- Inspection sample size
- Verpackungsanforderungen
- Acceptable defect limits
- Handling of non-conforming parts
- Rework responsibilities
- Replacement or credit procedures
Häufige Fehlermodi bei übersprungener Reifeprüfung
The same problems appear repeatedly across OEM enclosure projects.
A buyer skips the readiness review, mass production begins, and defects appear in the third or fourth batch—late enough that rework is expensive and changing suppliers is difficult.
Dimensional Drift
Dimensional drift is one of the most common failures.
The first batch may pass inspection. By the second or third batch, a bend angle shifts by half a degree because the tooling was not checked between runs.
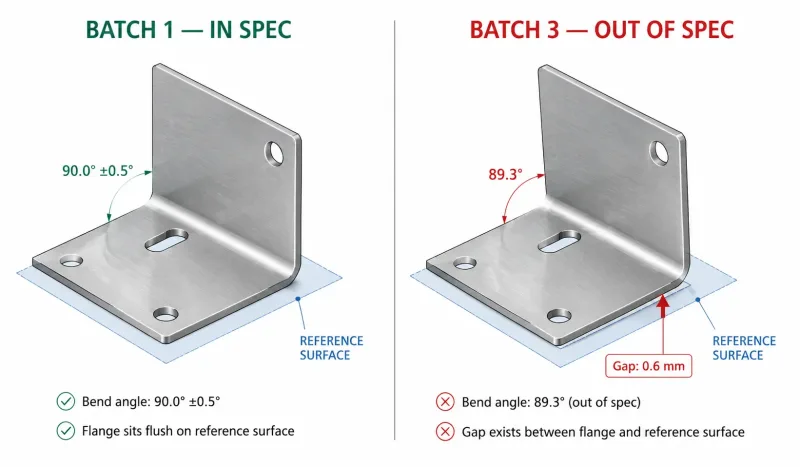
A side-by-side technical comparison showing two sheet metal flanges: the left panel shows a correct 90° bend angle (labeled “Batch 1 — In Spec”) with measurement value “90.0°”, and the right panel shows a drifted bend of approximately 89.3° (labeled “Batch 3 — Out of Spec”) with measurement value “89.3°”. Dimensional callouts and a red highlight on the gap caused by the angle deviation help the reader understand how a small angular drift of less than one degree can accumulate into assembly problems.
The enclosure may still look correct, but:
- The door no longer aligns
- A panel no longer fits
- Mounting holes shift
- Gaskets compress unevenly
- Internal hardware becomes difficult to install
Material Batch Variation
A different coil or sheet batch may behave differently from the material used for the approved sample.
Changes in ductility, hardness, grain direction, or surface condition may cause the same bending parameters to produce different results.
The supplier may compensate, but inconsistent adjustments can create variation within the same batch.
Coating Inconsistency
Powder coating consistency depends on controlled process parameters, including:
- Powder chemistry
- Vorbehandlung
- Oven temperature
- Curing time
- Line speed
- Spray distance
- Schichtdicke
- Grounding quality
If the order is treated as just another job on the coating line rather than a controlled production process, color, texture, gloss, adhesion, and coverage may vary between batches.
Each of these failures is preventable.
Each also costs far more to correct after production than to verify before production begins.
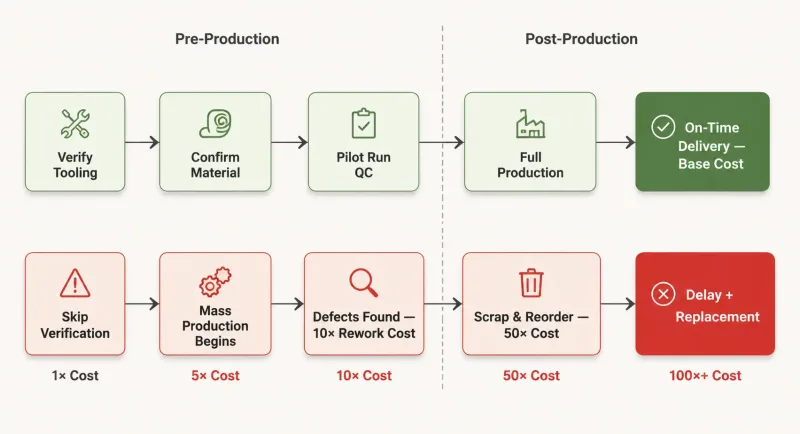
A simple left-to-right flowchart with two paths: the top path shows the low-cost route of verifying tooling, materials, and quality plans before production, leading to a green “On-Time Delivery” outcome. The bottom path shows the high-cost route of skipping verification, leading to red outcomes of rework, scrap, delivery delays, and replacement orders. Cost multipliers are shown at each failure step (e.g., “10× fix cost at production”). The design uses minimal text and clear visual hierarchy to communicate the economic argument at a glance.
Checkliste für die Produktionsreife von OEM-Metallgehäusen
Before authorizing full production, confirm the following items.
Drawings and Documentation
- Latest drawing revision is approved
- Revision history is available
- Critical dimensions are clearly marked
- Tolerances are defined
- Material grade and thickness are specified
- Surface finish requirements are documented
- BOM is complete
- Fastener and hardware locations are confirmed
- Assembly drawings are available where required
Materialien
- Production material matches the approved sample
- Material source is confirmed
- Sheet thickness is verified
- Surface condition is acceptable
- Material certificates are available if required
- Batch variation risks have been reviewed
Tooling and Fixtures
- Press brake tooling is validated
- Bend radii match the approved design
- Bending sequence is documented
- Welding fixtures are validated
- Assembly jigs hold the correct positions
- Inspection gauges are available
- Tooling maintenance requirements are defined
Qualitätskontrolle
- Critical dimensions are identified
- Inspection methods are defined
- Inspection frequency is documented
- Weld acceptance criteria are established
- Surface finish standards are confirmed
- Cosmetic defect limits are documented
- Non-conforming part procedures are agreed
Packaging and Logistics
- Protective packaging is defined
- Carton and pallet requirements are confirmed
- Labeling requirements are documented
- Delivery schedule is approved
- Inspection and rework buffers are included
- Shipping and handling risks are reviewed
Commercial and Acceptance Terms
- Acceptance criteria are attached to the purchase order
- Approved sample status is documented
- Pilot run quantity is agreed
- Rework responsibility is defined
- Replacement and credit procedures are confirmed
- Production approval is documented in writing