IWenn Sie nach “Satin Finish” auf zehn verschiedenen Lieferanten-Websites suchen, finden Sie zehn verschiedene Glanzeinheiten-Bereiche. Eine Quelle sagt 10–30 GU. Eine andere sagt 30–55 GU. Eine dritte vermeidet Zahlen ganz und nennt es “einen weichen, eleganten Schimmer.” Für Ingenieure und Beschaffungsteams, die eine Oberfläche auf einer Zeichnung spezifizieren wollen, ist diese Inkonsistenz ein Problem — denn “Satin Finish” ohne messbares Ziel ist keine Spezifikation. Es ist eine Einladung zur Nacharbeit.
Dieser Glossareintrag erklärt was Satin Finish im Fertigungskontext tatsächlich bedeutet, definiert die Glanzeinheiten- und Oberflächenrauheitsbereiche, die es von Matt und Hochglanz unterscheiden, und zeigt, wie man einen Callout schreibt, nach dem ein Lieferant fertigen und prüfen kann.
Was “Satin Finish” auf einer Oberfläche tatsächlich bedeutet
Ein Satin Finish ist ein Oberflächenerscheinungsbild, das zwischen flachem Matt und Hochglanz im Reflexionsspektrum liegt. Während matte Oberflächen den größten Teil des einfallenden Lichts absorbieren und glänzende Oberflächen es scharf zurückwerfen, streut eine satinierte Oberfläche Licht mit niedriger bis mäßiger Intensität. Das Ergebnis ist ein weicher Schimmer — sichtbar genug, um der Oberfläche etwas Tiefe und Farbfülle zu verleihen, aber nicht so reflektierend, dass er spiegelartige Glanzlichter oder Blendung erzeugt.
Der praktische Effekt ist, dass eine satinierte Oberfläche unter normaler Beleuchtung ihre visuelle Kontur behält , ohne jeden Fingerabdruck, Kratzer oder kleineren Substratfehler zu verstärken, wie es ein Hochglanz-Finish tut. Deshalb ist Satin das Standard-Finish bei kommerziellen Küchengeräten, Aufzugsverkleidungen, architektonischen Handläufen und Elektronikgehäusen — Umgebungen, in denen die Oberfläche zwischen Wartungszyklen sauber aussehen muss, ohne spiegelqualitätige Substratvorbereitung zu erfordern.
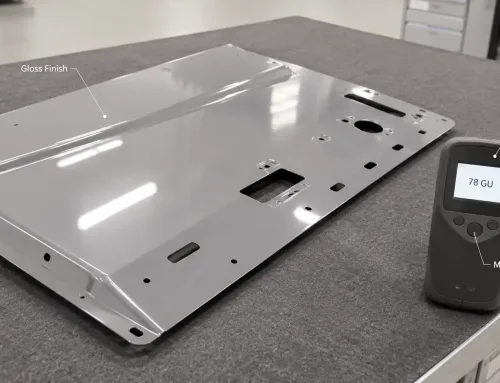
Bei einem Glanzmessgerät-Messwert, belegt Satin den Bereich etwa zwischen 20 und 40 GU bei einem 60°-Messwinkel, wobei die genauen Grenzen je nach Branche und Verfahren variieren (mehr dazu im nächsten Abschnitt). Visuell kann man es sich so vorstellen: Wenn Matt eine flache Wand und Glanz ein polierter Spiegel ist, ist Satin der Unterschied zwischen Eierschale und einem Stück Seide — genug Schimmer, um das Licht einzufangen, nicht genug, um ein klares Bild zu reflektieren.
Der GU-Bereich — und warum verschiedene Quellen unterschiedliche Zahlen angeben
Glanz wird mit einem Glanzmessgerät, gemessen, einem Instrument, das einen Lichtstrahl in einem festen Winkel auf eine Oberfläche projiziert und die Intensität des reflektierten Strahls misst. Das Ergebnis wird in Glanzeinheiten (GU). ausgedrückt. Der Messwinkel ist wichtig: 20° wird für Hochglanzoberflächen verwendet, 60° ist der Allzweckstandard, und 85° wird für sehr niedrigglänzende oder matte Oberflächen verwendet. Die meisten Satin-Spezifikationen verwenden 60° als Standardwinkel.
Bei 60° sind die allgemein akzeptierten Bereiche:
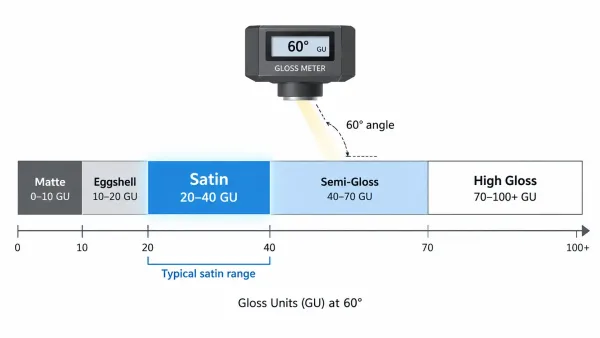
Dieses Diagramm zeigt eine horizontale Glanzeinheiten-(GU-)Skala von 0 bis 100 GU bei 60°-Messwinkel, mit farbigen Bändern, die die Bereiche Matt (0–10), Eierschale (10–20), Satin (20–40), Seidenglanz (40–70) und Hochglanz (70–100+) markieren. Der Satin-Bereich ist hervorgehoben und prominent beschriftet.
| Finish-Kategorie | Typische GU bei 60° | Visueller Charakter |
|---|---|---|
| Flach / Matt | 0–10 GU | Kein sichtbarer Schimmer; absorbiert Licht |
| Eierschale / Niedriger Glanz | 10–20 GU | Sehr schwacher Schimmer, kaum wahrnehmbar |
| Satin | 20–40 GU | Weicher, sichtbarer Schimmer ohne Blendung |
| Seidenglanz | 40–70 GU | Deutlicher Glanz, klar reflektierend |
| Hochglanz | 70–100+ GU | Spiegelartig, starke Reflexionen |
Diese Bereiche sind keine universellen Standards — sie sind Branchenkonventionen. Die amerikanische Architekturbeschichtungsindustrie beispielsweise definiert Satin üblicherweise als 26–40 GU bei 60° (gemäß großer Hersteller wie Sherwin-Williams und Benjamin Moore). Pulverbeschichtungs-Lieferanten verwenden oft 20–40 GU. Edelstahlverarbeiter definieren möglicherweise das gebürstete Finish Nr. 4, das viele “Satin” nennen, mit 35–55 GU. Kugelgestrahlte Satin-Oberflächen auf Aluminium fallen typischerweise in den Bereich von 10–30 GU.
Die Inkonsistenz ist kein Datenfehler — sie spiegelt die Tatsache wider, dass “Satin” ist ein beschreibender Begriff, keine kalibrierte Messung. Unterschiedliche Substrate, unterschiedliche Verfahren (mechanisches Bürsten vs. Kugelstrahlen vs. Pulverbeschichtung) und unterschiedliche Branchentraditionen erzeugen alle Oberflächen, die Menschen “Satin” nennen, die aber auf einem Glanzmessgerät unterschiedlich ausfallen.
Deshalb eine Zeichnungsangabe, die nur “Satin Finish” sagt, ist unzureichend. Ein Lieferant in der Architekturbeschichtungsindustrie kann 30 GU anstreben, während ein Edelstahlblech-Lieferant 45 GU liefern kann — beide interpretieren “Satin” korrekt innerhalb ihrer eigenen Domäne. Die Lösung ist, einen numerischen GU-Zielwert mit einer Toleranzbandbreite anzugeben, gemessen unter einem definierten Winkel. Zum Beispiel: 30 ± 5 GU bei 60°.
Oberflächenrauheit — Welche Ra-Werte zu erwarten sind
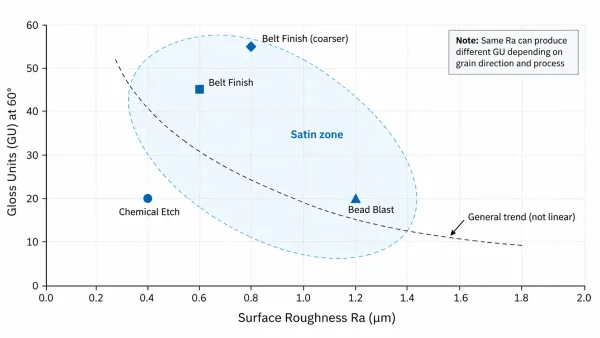
Dieses Diagramm stellt die vier Satin-Finish-Prozessarten in einem zweiachsigen Diagramm dar — Ra (µm) auf der horizontalen Achse und GU auf der vertikalen Achse — und zeigt, wie verschiedene Prozesse unterschiedliche Kombinationen aus Rauheit und Glanz erzeugen, und veranschaulicht, dass die Beziehung zwischen Ra und GU nicht linear ist.
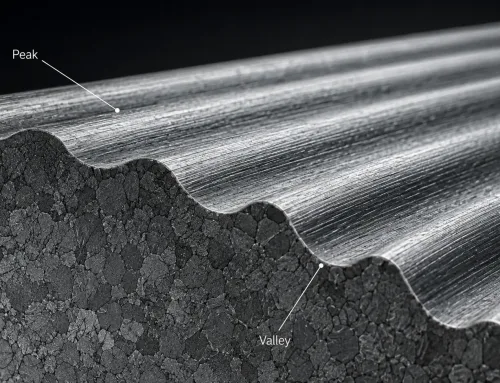
Glanzeinheiten messen, wie eine Oberfläche mit Licht interagiert. Oberflächenrauheit (Ra) misst die physische Textur, die diese Interaktion erzeugt. Ra, oder Rauheitsmittelwert, ist das arithmetische Mittel der absoluten vertikalen Abweichungen des Oberflächenprofils von der Mittellinie, typischerweise gemessen über eine definierte Grenzwellenlänge gemäß ISO 4287.
Für Satin-Finishes hängen die typischen Ra-Werte von der Herstellungsmethode ab:
| Prozessweg | Typischer Ra | Oberflächencharakter |
|---|---|---|
| Schleifband / Bürste (No. 4 Finish) | 0,4–0,8 µm | Gerichtete Maserung, lineare Textur |
| Kugelstrahlen (feine Glasperlen) | 0,8–1,6 µm | Ungerichtet, gleichmäßige genoppte Textur |
| Pulverbeschichtung (Satin-Formulierung) | Beschichtungsabhängig; nicht direkt mit Ra von blankem Metall vergleichbar | Glatter, ungerichteter Glanz |
| Chemisches Ätzen | 0,2–0,6 µm | Ungerichtet, sehr feine matte Textur |
Ra und GU sind verwandt, aber nicht austauschbar. Ein niedriger Ra-Wert (glatte Oberfläche) erzeugt im Allgemeinen einen höheren GU-Wert (mehr Licht wird reflektiert), während ein hoher Ra-Wert das Licht streut und den GU-Wert senkt. Jedoch, ist die Beziehung nicht linear — Kornrichtung, Oberflächenchemie und Beschichtungsformulierung beeinflussen alle den endgültigen Glanzmesswert unabhängig von der Rauheit.
Für Satin-Finishes auf blankem Metall, ist ein Ra im Bereich von 0,4–0,8 µm eine realistische Erwartung für eine mechanisch gebürstete Oberfläche, während kugelgestrahlte Satin-Oberflächen tendenziell höher liegen, etwa bei 0,8–1,6 µm. Wenn Ihre Zeichnung sowohl einen GU-Zielwert als auch einen Ra-Bereich angibt, hat der Lieferant zwei unabhängige Prüfpunkte, um zu verifizieren, dass das Finish der Zielsetzung entspricht.
Wie Satin-Finish hergestellt wird — Drei Prozesswege
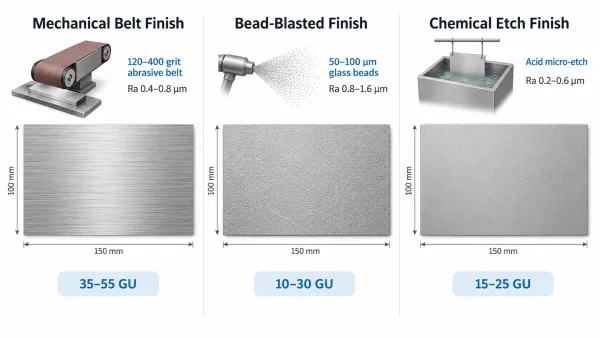
Dieses Vergleichsdiagramm zeigt drei Panels, die die drei Satin-Finish-Herstellungsmethoden darstellen — mechanisches Bandbürsten (gerichtete Kornlinien), Kugelstrahlen (ungerichtete genarbte Textur) und chemisches Ätzen (gleichmäßige mikrogeätzte Oberfläche) — jeweils mit einer vereinfachten Oberflächentextur-Vergrößerung und beschrifteten Prozessdetails.
Es gibt drei primäre Methoden zur Herstellung eines Satin-Finishs auf Metallteilen. Jede erzeugt eine unterschiedliche Oberflächenmikrostruktur, die das visuelle Erscheinungsbild, die funktionelle Leistung und die nachgelagerte Fertigbarkeit des Teils beeinflusst.
Mechanisches Satinieren: Schleifband oder Bürste
Die gebräuchlichste Methode für Edelstahl- und Aluminiumblech ist Bandschleifen oder Bürstenschleifen. Das Teil oder Blech durchläuft zunehmend feinere Schleifbänder — typischerweise beginnend bei 120er Körnung und fortschreitend über 240er, 320er oder 400er Körnung — wodurch ein gleichmäßiges Muster feiner, paralleler Kratzer entsteht. Dies ist das Verfahren hinter dem No. 4 Finish, der Edelstahlindustrie, das weltweit am häufigsten spezifizierte Satin-Finish.
Das Ergebnis ist eine gerichtete Kornstruktur — sichtbare lineare Linien, die in Richtung des Schleifdurchgangs verlaufen. Diese Kornstruktur ist ein bewusstes Designelement auf Architekturpaneelen, Aufzuginnenräumen und Geräteoberflächen. Auf einem Glanzmessgerät zeigt eine No. 4 bandgeschliffene Oberfläche typischerweise 35–55 GU bei 60°, mit Ra-Werten zwischen 0,4 und 0,8 µm.
Für Kleinserien- oder Sonderteile können handgeführte Bandschleifer oder Exzenterschleifer einen ähnlichen Effekt erzielen, aber Konsistenz über große Paneele erfordert automatisierte Ausrüstung mit kontrollierter Bandgeschwindigkeit, Druck und Körnungsabstufung.
Kugelgestrahltes Satin
Kugelstrahlen treibt feine Glas-, Keramik- oder Aluminiumoxidpartikel unter kontrolliertem Luftdruck auf die Oberfläche. Die Einschläge erzeugen ein gleichmäßiges Feld mikroskopischer Vertiefungen, die Licht gleichmäßig in alle Richtungen streuen, wodurch eine ungerichtete, matte bis satinierte Textur ohne sichtbares Kornmuster entsteht.
Der endgültige Glanzgrad wird gesteuert durch Kugelgröße, Luftdruck und Strahldauer. Feine Glaskugeln (50–100 µm) bei mäßigem Druck (0,4–0,5 MPa) erzeugen ein satiniertes Erscheinungsbild im Bereich von 10–30 GU. Gröberes Strahlmittel oder höherer Druck treibt die Oberfläche in Richtung matt. Kugelgestrahltes Satin ist üblich bei Aluminiumgehäusen, Medizingerätegehäusen und eloxierten Teilen, wo eine ungerichtete Textur aus ästhetischen oder funktionellen Gründen bevorzugt wird.
Chemisches Satin
Chemisches Satinieren verwendet ein Säurebad — typischerweise eine kontrollierte Mischung aus Salz-, Salpeter- oder Schwefelsäure mit Tensiden — um die Metalloberfläche gleichmäßig mikrozuätzen. Das Ergebnis ist eine ungerichtete Matt-bis-Satin-Textur, die über komplexe Geometrien hinweg konsistent ist, einschließlich Innenecken, Vertiefungen und unregelmäßiger Formen, die mechanische Verfahren nur schwer gleichmäßig erreichen können.
Chemisches Satin ist für dekorative Anwendungen weniger verbreitet, da es nicht die attraktive gerichtete Struktur des Bandschleifens erzeugt. Es wird jedoch in der Lebensmittelverarbeitung, Pharmazie und industriellen Ausrüstung eingesetzt, wo eine konsistente Oberflächentextur über komplexe Schweißkonstruktionen hinweg wichtiger ist als die visuelle Strukturrichtung.
Mechanisches Satin vs. Beschichtungs-Satin — zwei verschiedene Dinge
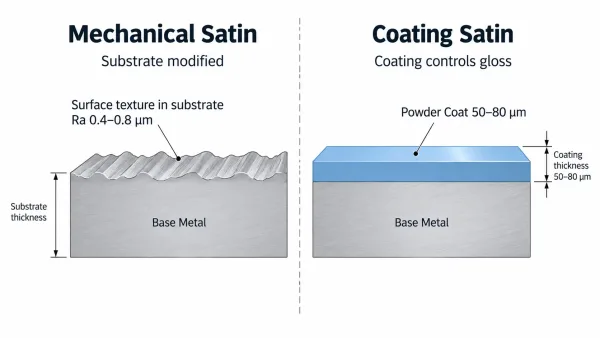
Dieses Querschnittsdiagramm veranschaulicht den strukturellen Unterschied zwischen mechanischem Satin (Textur in das Grundmetall eingearbeitet) und Beschichtungs-Satin (Glanz durch eine Pulverbeschichtungsschicht auf dem Substrat gesteuert), wobei Substratdicke, Oberflächenprofil und Schichtdicke für jedes Verfahren dargestellt werden.
Wenn ein Ingenieur “Satin Finish” auf eine Zeichnung schreibt, steht der Lieferant vor einer grundlegenden Frage: wird der Satin-Effekt durch Modifizierung der Grundmetalloberfläche erzielt oder durch Aufbringen einer Beschichtung mit Satin-Glanzgrad? Dies sind zwei völlig unterschiedliche Produktionswege mit unterschiedlichen Auswirkungen auf Kosten, Inspektion, Reparierbarkeit und Teiledesign.
Mechanisches Satin modifiziert das Substrat selbst. Die Oberflächentextur ist physisch im Metall vorhanden — sie wird geschliffen, gebürstet, gestrahlt oder in das Grundmaterial geätzt. Das bedeutet, das Finish ist integraler Bestandteil des Teils; es kann nicht “ausgebessert” werden, ohne die gesamte Oberfläche neu zu bearbeiten. Die Inspektion erfolgt durch Messung der Oberflächenrauheit (Ra) und optional der Glanzeinheiten auf dem blanken Metall.
Beschichtungs-Satin bringt eine Pulverbeschichtung, Flüssigfarbe oder einen Lack auf, dessen Formulierung darauf ausgelegt ist, bei einem bestimmten Glanzgrad auszuhärten. Das darunterliegende Substrat kann glatt, rau oder sogar blankes Walzfinish sein — der Glanz der Beschichtung wird durch Harzchemie, Pigmentbeladung und Härtungsbedingungen gesteuert, nicht durch die Metalloberfläche. Die Inspektion erfolgt durch Messung der Glanzeinheiten auf der gehärteten Beschichtung, typischerweise gemäß ASTM D523. Wenn die Beschichtung beschädigt ist, kann sie abgebeizt und neu aufgetragen werden, ohne das Grundmetall zu beeinträchtigen.
Der Unterschied ist aus mehreren Gründen wichtig:
- Toleranzen: Mechanisches Satin verändert das Oberflächenprofil des Teils, was die Passung in Baugruppen, die Beschichtungshaftung für nachfolgende Schichten und die Dichtungsleistung an Dichtungsverbindungen beeinflussen kann. Beschichtungs-Satin fügt Schichtdicke hinzu (typischerweise 50–80 µm bei Pulverbeschichtung), die in den Maßtoleranzen berücksichtigt werden muss.
- Reparierbarkeit: Ein Kratzer auf einer mechanisch satinierten Oberfläche ist dauerhaft, es sei denn, die gesamte Oberfläche wird neu bearbeitet. Ein Kratzer auf einer beschichteten Satin-Oberfläche kann durch punktuelles Nachbeschichten repariert werden, wobei die Farb- und Glanzanpassung über die Reparaturgrenze hinweg sorgfältig erfolgen muss.
- Kosten bei Stückzahl: Mechanisches Satin auf Flachblech ist bei hohen Stückzahlen wirtschaftlich (automatisierte Bandlinien), aber teuer bei komplexen 3D-Teilen, die manuelle Nachbearbeitung erfordern. Beschichtungs-Satin wird unabhängig von der Teilegeometrie gleichmäßig aufgetragen, was es für komplexe Formen kosteneffizienter macht.
Wenn eine Zeichnung nur “Satin Finish” angibt, ohne den Weg zu spezifizieren, wird der Lieferant standardmäßig die Methode wählen, die günstiger oder in seinem Betrieb vertrauter ist — was möglicherweise nicht dem entspricht, was der Konstrukteur beabsichtigt hat.
Wie man Satin Finish auf einer Zeichnung spezifiziert
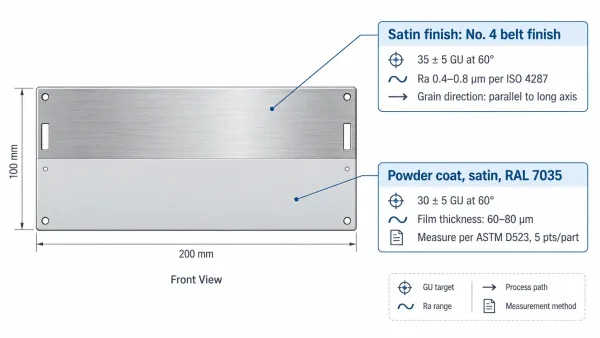
Dieses Diagramm zeigt eine vereinfachte technische Zeichnung einer Blechgehäuseplatte mit zwei beispielhaften Beschriftungsannotationen — eine für mechanisches Satin und eine für Beschichtungs-Satin — die die vier erforderlichen Elemente einer vollständigen Satin-Finish-Spezifikation demonstrieren.
Der häufigste Fehler bei der Spezifikation von Satin Finish ist die Verwendung des Begriffs, als wäre er ein selbsterklärender Standard. Das ist er nicht. “Satin Finish” auf einer Zeichnung ist wie “Stahl” ohne Güteklasse zu schreiben — der Lieferant wird etwas wählen, aber es ist möglicherweise nicht das, was Sie benötigen.
Eine vollständige Satin-Finish-Beschriftung sollte enthalten:
- Glanzeinheiten-Zielwert mit Toleranz und Messwinkel — zum Beispiel, “30 ± 5 GU bei 60°.” Dies ist die wichtigste Angabe, da sie dem Lieferanten ein Bestanden/Nicht-bestanden-Kriterium liefert und dem Wareneingangsprüfer eine werkzeuggestützte Verifikationsmethode an die Hand gibt.
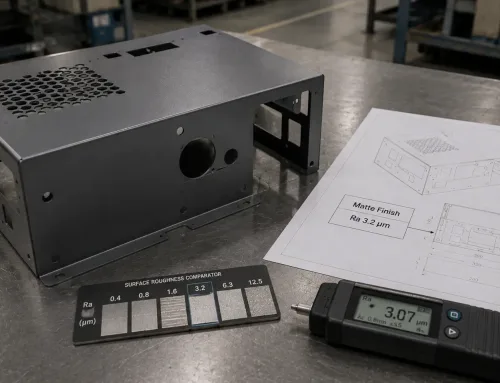
- Oberflächenrauheitsbereich (falls zutreffend für mechanisch satiniert) — zum Beispiel, “Ra 0,4–0,8 µm gemäß ISO 4287.” Dies verankert die Angabe in einer physischen Oberflächenmessung, anstatt sich ausschließlich auf eine optische Messung zu verlassen, die durch Substratfarbe und Umgebungsbeleuchtung beeinflusst werden kann.
- Prozessweg — geben Sie an, ob der Satineffekt mechanisch (gebürstet, bandgeschliffen, kugelgestrahlt) oder durch ein Beschichtungssystem erzielt wird. Wenn die visuelle Kornrichtung relevant ist (z. B. lineare Kornrichtung für Architekturpaneele), geben Sie diese explizit an.
- Messmethode und Stichprobenumfang — verweisen Sie auf die Norm (ASTM D523 für Beschichtungen, ISO 2813 für allgemeine Glanzmessung) und geben Sie an, wie viele Messpunkte pro Teil und wie viele Teile pro Charge gemessen werden sollen.
Für eine mechanische Satin-Angabe auf einem Edelstahl-Gehäusepaneel könnte ein Beispiel wie folgt lauten:
Satin-Oberfläche: Nr. 4 Bandschliff, 35 ± 5 GU bei 60°, Ra 0,4–0,8 µm. Kornrichtung: parallel zur Längsachse. Messung an 3 Punkten pro Paneel gemäß ASTM D523.
Für eine Beschichtungs-Satin-Angabe auf einem pulverbeschichteten Aluminiumgehäuse:
Pulverbeschichtung, satiniert, RAL 7035, 30 ± 5 GU bei 60°, 60–80 µm Schichtdicke. Messung an 5 Punkten pro Teil gemäß ASTM D523.
Diese Angaben beseitigen Mehrdeutigkeiten, geben dem Lieferanten eine fertigungsgerechte Spezifikation und dem Käufer ein prüfbares Abnahmekriterium. Eine einzeilige Angabe “Satin-Oberfläche” bietet nichts davon.
FAQ