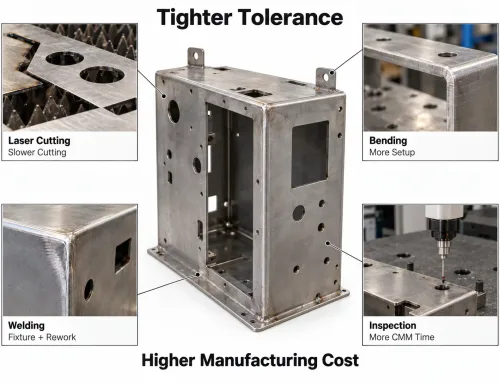
CIndividuelle Blechfertigung beginnt mit einem flachen Blech—einem Zuschnitt mit gleichmäßiger Dicke. Durch Prozesse wie Laserschneiden, Biegen, Umformen, Schweißen und Oberflächenveredelung wird dieses flache Blech in ein fertiges Bauteil umgewandelt.
Im Gegensatz zu spanend bearbeiteten Teilen oder spritzgegossenen Komponenten, sind Blechteile grundsätzlich durch die Art und Weise eingeschränkt, wie sich flaches Material unter Werkzeugdruck verformt.
Ein 3D-Modell kann im CAD fehlerfrei aussehen, aber es kann in der Werkstatt dennoch versagen, wenn die Konstruktion Folgendes nicht berücksichtigt:
- Biegeradien
- Minimale Flanschlängen
- Abstände zwischen Merkmal und Biegung
- Materialverhalten
- Rückfederung
- Gesenkbiegewerkzeuge und physische Maschinengrenzen
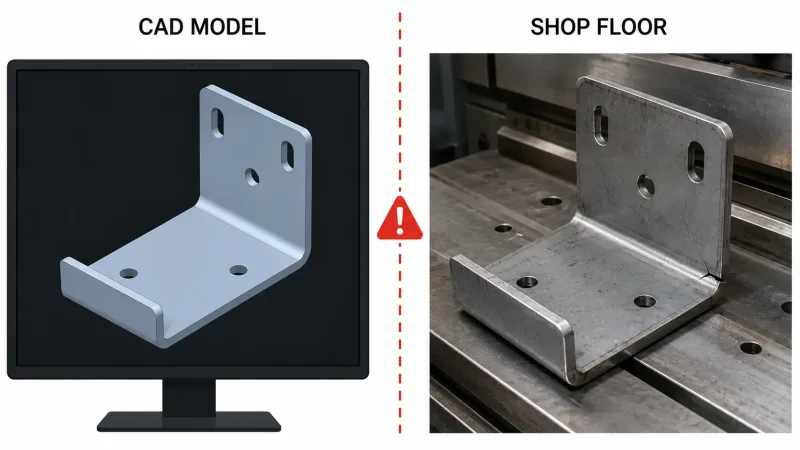
Ein direkter Vergleich zeigt, wie dieselbe Blechhalterung in der CAD-Software perfekt erscheint (links) im Vergleich zum real gefertigten Teil (rechts), das typische Probleme wie geringfügige Oberflächenmarkierungen und einen kleinen Riss an der Biegeecke aufweist — was demonstriert, warum CAD-genaue Modelle bei der Fertigung dennoch versagen können.
Dieser Leitfaden für die Blechkonstruktion richtet sich an Ingenieure, Maschinenbaukonstrukteure und Produktentwicklungsteams. Er erläutert die vollständige Konstruktionslogik, die erforderlich ist, um ein 3D-CAD-Modell in eine fertigungsgerechte Blechzeichnung.
Das Hauptziel ist einfach: Fertigungsprobleme identifizieren, bevor das Prototyping beginnt—nicht erst, nachdem Teile bereits produziert wurden.
Warum CAD-perfekte Modelle bei der Blechfertigung versagen können
Warum kann eine Zeichnung im CAD korrekt aussehen, während das gefertigte Teil dennoch versagt?
Die meisten modernen CAD-Plattformen enthalten spezielle Werkzeuge zur Blechmodellierung. Diese Werkzeuge können Biegungen, Flansche, Freistellungen und Abwicklungen erzeugen. Die Software kann jedoch nicht jede reale Fertigungsbedingung vollständig reproduzieren.
Ein fertiggestelltes Modell kann geometrische Prüfungen im CAD bestehen, aber das physische Teil kann dennoch Folgendes aufweisen:
- Rissbildung entlang der Biegung
- Verzerrte Löcher oder Schlitze
- Inkonsistente Biegewinkel
- Unzureichender Werkzeugfreiraum
- Montagekollision
- Falsche Endmaße
Der Hauptgrund ist, dass Blechteile nicht aus massiven Materialblöcken spanend bearbeitet werden. Sie werden aus dünnen, flachen Blechen durch eine Abfolge hergestellt, die Folgendes umfassen kann Präzisionslaserschneiden, Biegen, Umformen, Fügen und Veredelungsvorgänge.
Jedes Merkmal in der Konstruktion muss diese physischen Prozesse überstehen.
Zum Beispiel:
- Wenn ein Loch zu nahe an einer Biegelinie positioniert ist, kann es sich zu einer ovalen Form dehnen.
- Wenn ein Flansch zu kurz ist, kann das Gesenkbiegewerkzeug ihn nicht korrekt stützen.
- Wenn der spezifizierte Biegeradius zu klein für das Material ist, kann die Außenfläche reißen.
- Wenn die Biegefolge nicht berücksichtigt wird, kann ein Flansch mit dem Werkzeug kollidieren, das zum Umformen einer anderen Biegung erforderlich ist.
Dies sind keine ungewöhnlichen Randfälle. Sie gehören zu den häufigsten Gründen, warum Hersteller Blechzeichnungen mit Konstruktionsänderungsanfragen zurücksenden.
Das Verständnis dieser Probleme vor der Einreichung einer RFQ kann sowohl für das Konstruktionsteam als auch für den Blechhersteller erhebliche Zeit sparen.
Beginnen Sie mit einer gleichmäßigen Wandstärke
Die erste Anforderung an jede Blechkonstruktion ist, dass das gesamte Teil eine Einheitliche, gleichmäßige Materialstärke.
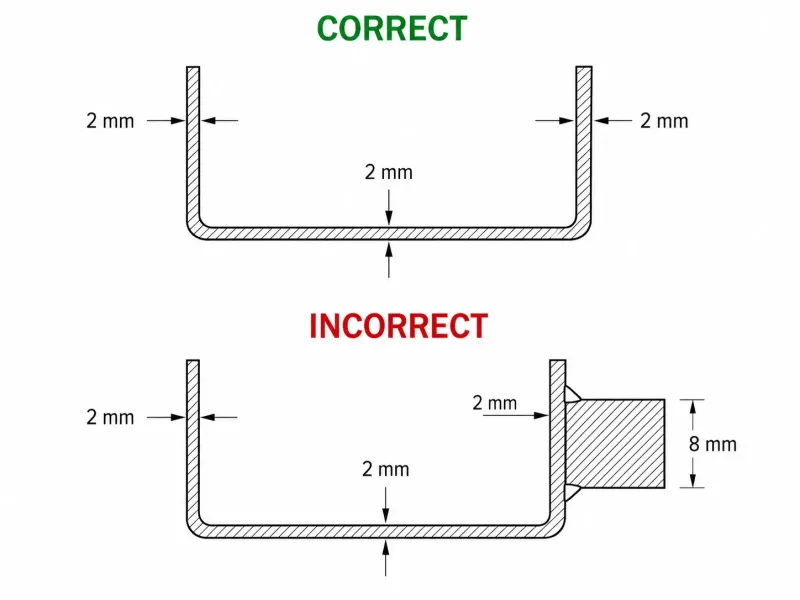
Eine technische Querschnittszeichnung, die ein korrekt konstruiertes Blechteil mit gleichmäßiger Wandstärke (oben, grün) einem falsch konstruierten Teil mit einem dicken massiven Ansatz, der an eine dünne Wand geschweißt ist (unten, rot), gegenüberstellt und veranschaulicht, warum eine gleichmäßige Materialstärke eine grundlegende Anforderung der Blechfertigung ist.
Dies ist nicht nur eine Designpräferenz. Es ist eine physikalische Fertigungsbeschränkung.
Das CAD-Modell sollte mit einer Dicke erstellt werden, die einem handelsüblichen Blechmaß oder einer metrischen Dicke entspricht.
Wenn das Modell uneinheitliche Wandstärken aufweist – zum Beispiel einen dicken massiven Ansatz, der in ein dünnes Blech integriert ist –, kann das Teil normalerweise nicht allein mit Standard-Blechverarbeitungsverfahren hergestellt werden.
Zusätzliche Arbeitsgänge wie Schweißen, Zerspanen, Einsetzen einer separaten Komponente oder Neukonstruktion des Merkmals können erforderlich sein.
Übliche Blechdicken liegen typischerweise im Bereich von 0,5 mm bis 6,0 mm.
Häufig verwendete Dicken für Kohlenstoffstahl und Edelstahl sind:
- 1,0 mm
- 1,5 mm
- 2,0 mm
- 3,0 mm
Aluminiumblech wird üblicherweise in Dicken von etwa 1,0 mm bis 3,0 mm, verwendet, obwohl dünneres und dickeres Material ebenfalls erhältlich sein kann.
Bei der Auswahl der Materialstärke sollten Konstrukteure drei Hauptfaktoren berücksichtigen:
- Anforderungen an Last, Steifigkeit, Festigkeit und Gewicht
- Mindestbiegeradius und Umformbarkeit des Materials
- Erforderliche Umformkraft, Standard-Werkstoffabmessungen, Materialverfügbarkeit und Kosten
Die richtige Dicke sollte die funktionalen Anforderungen erfüllen, ohne unnötig die Materialkosten, das Bauteilgewicht oder die Umformschwierigkeit zu erhöhen.
Konstruktionsregeln für Biegen von Blechteilen, die jeder Ingenieur kennen sollte
Präzisions-Blechbiegen ist einer der wichtigsten Prozesse in der Blechfertigung. Es verwandelt ein flaches Profil in ein dreidimensionales Bauteil.
Ein großer Prozentsatz der Blechkonstruktionsprobleme steht direkt mit dem Biegen in Zusammenhang, darunter:
- Falsche Biegeradien
- Zu kurze Schenkel
- Merkmale, die innerhalb der Biegeverformungszone liegen
- Unzureichende Rückfederungskompensation
- Werkzeugkollision
- Schlecht geplante Biegefolgen
Die Behandlung dieser Probleme in der CAD- und Zeichnungsphase ist entscheidend, um konsistente Produktionsergebnisse zu erzielen.
Bestimmung des Mindestbiegeradius nach Material
Der Mindestbiegeradius ist der kleinste Innenradius, der umgeformt werden kann, ohne unakzeptable Risse auf der Außenfläche der Biegung zu verursachen.
Er hängt von mehreren Variablen ab, darunter:
- Werkstofftyp
- Materialzustand oder -kondition
- Blechdicke
- Walzrichtung
- Biegewinkel
- Umformverfahren
- Werkzeugkonfiguration
Die folgenden Werte können als allgemeine Ausgangspunkte verwendet werden.
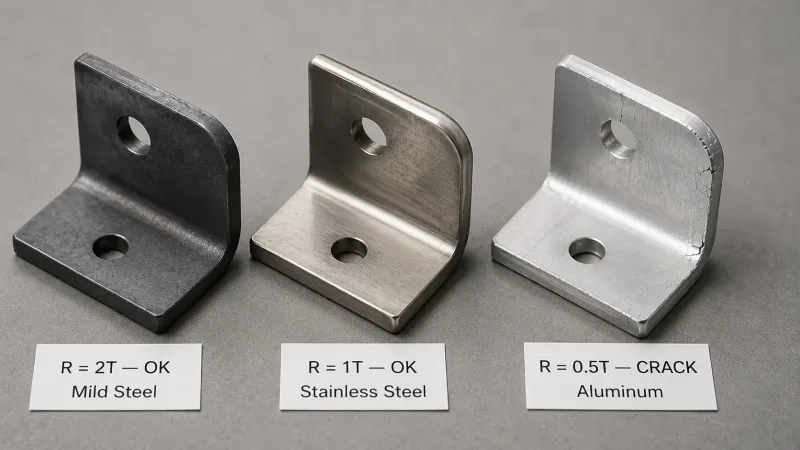
Drei Blech-L-Winkel, nebeneinander fotografiert, jeweils mit unterschiedlichem Radius gebogen. Die linken und mittleren Winkel zeigen saubere, glatte Biegungen bei sicheren Radien, während der rechte Winkel zeigt, was passiert, wenn der Biegeradius für das Material zu klein ist – sichtbare Risse treten entlang der Außenseite der Biegung auf, was veranschaulicht, warum die Regeln für den Mindestbiegeradius wichtig sind.
| Material | Empfohlener minimaler innerer Biegeradius |
|---|---|
| Baustahl, einschließlich A36 und SPCC | 1 × T |
| Edelstahl, einschließlich 304 und 316 | 1 × T bis 1,5 × T |
| Aluminium, einschließlich 5052 und 6061-O | 1 × T bis 2 × T |
| Hochfester Stahl, einschließlich DP600 und DP980 | 2 × T bis 3 × T |
| Federstahl oder gehärtete Materialien | 3 × T oder größer |
T = Materialstärke
Wenn der Biegeradius kleiner ist, als das Material tolerieren kann, kann die Außenfläche der Biegung reißen.
Selbst wenn Risse mit bloßem Auge nicht sichtbar sind, kann ein übermäßig enger Biegeradius:
- Die Festigkeit der Biegung verringern
- Lokale Spannungskonzentrationen erzeugen
- Schutzbeschichtungen beschädigen
- Das Risiko eines Ermüdungsbruchs bei wiederholter Belastung erhöhen
Bei kritischen Teilen sollte der minimale Biegeradius mit dem Materiallieferanten und dem ausgewählten Blechhersteller abgestimmt werden.
Minimale Schenkellänge
Die minimale Schenkellänge ist der kürzeste gerade Abschnitt, der zuverlässig auf einer Seite einer Biegung umgeformt werden kann.
Sie wird in erster Linie durch die Gesenkbiegewerkzeuge bestimmt – nicht durch die bevorzugte Geometrie des Konstrukteurs.
Die erreichbare Schenkellänge hängt ab von:
- V-Öffnung der Matrize
- Schulterradius der Matrize
- Materialdicke
- Biegewinkel
- Luftbiegen, Bodenbiegen oder Prägen
- Stempel- und Matrizengeometrie
Beim Standard-Luftbiegen wird die V-Öffnung für Stahl häufig zunächst mit etwa dem 6- bis 8-fachen der Materialdicke.
Mit konventioneller Gesenkbiegewerkzeug-Ausrüstung kann eine Schenkellänge von etwa 6 × T als konservativer vorläufiger Konstruktionsrichtwert verwendet werden. Der tatsächliche Mindestwert sollte jedoch aus der gewählten Matrizengeometrie berechnet werden.
Wenn ein Schenkel kürzer ist als etwa 3 × T, kann das Werkzeug das Material möglicherweise nicht sicher abstützen. Dies kann verursachen:
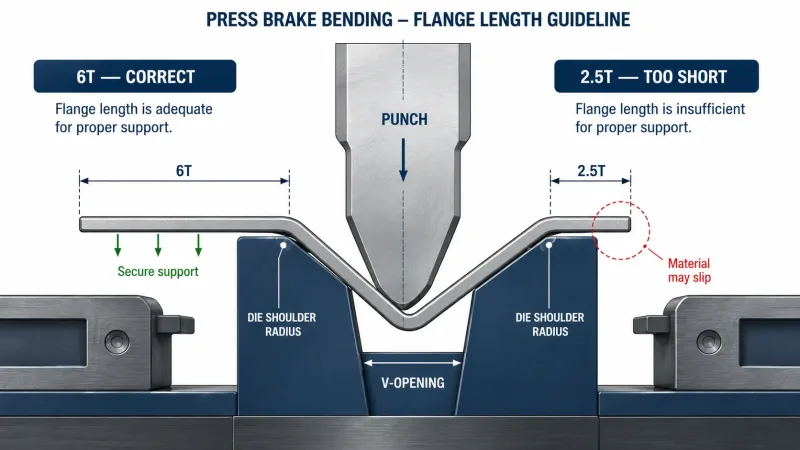
Eine technische Querschnittsdarstellung der Gesenkbiegewerkzeug-Ausrüstung, die zeigt, wie die Schenkellänge die Biegegenauigkeit beeinflusst. Die linke Seite zeigt einen ausreichend langen Schenkel (6×T), der sicher durch die V-Matrize abgestützt wird, während die rechte Seite einen zu kurzen Schenkel (2,5×T) zeigt, bei dem das Material zu verrutschen droht, weil die Matrize es nicht richtig greifen kann.
- Inkonsistente Biegewinkel
- Kantenverzerrung
- Verrutschen während des Biegens
- Eine Kombination aus Winkel- und Maßfehlern
Wenn ein kurzer Schenkel funktional erforderlich ist, kann eine Biegeentlastung oder ein lokaler Ausschnitt es ermöglichen, den Schenkel ohne Behinderung durch das Werkzeug umzuformen.
Die Entlastung bleibt jedoch im fertigen Teil sichtbar. Daher, sollten Konstruktionen mit kurzen Schenkeln mit dem Hersteller überprüft werden, bevor die Geometrie finalisiert wird.
K-Faktor und Genauigkeit der Abwicklung
Der K-Faktor repräsentiert die Position der neutralen Faser innerhalb der Materialdicke während des Biegens.
Wenn ein Blech gebogen wird:
- Wird die Innenfläche gestaucht.
- Wird die Außenfläche gedehnt.
- Erfährt die neutrale Faser weder nennenswerte Stauchung noch Zug.
Die neutrale Faser befindet sich normalerweise nicht genau in der Mitte der Blechdicke. Ihre Position hängt ab von:
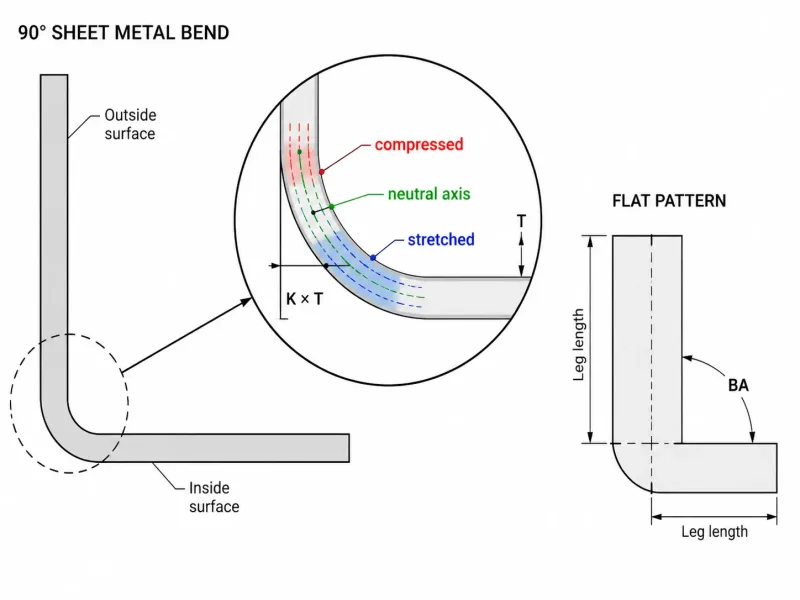
Ein Querschnitt einer 90-Grad-Biegung, der veranschaulicht, wie die Innenfläche gestaucht (rot), die Außenfläche gedehnt (blau) und die neutrale Faser (grün gestrichelte Linie) zwischen ihnen liegt – versetzt zur Mitte. Der K-Faktor definiert diese Position der neutralen Faser, die direkt das Biegezugmaß bestimmt, das zur Berechnung der Abwicklung verwendet wird.
- Werkstofftyp
- Materialzustand
- Innenbiegeradius
- Blechdicke
- Umformprozess
- Werkzeugkonfiguration
Ein üblicher erster Schätzwert für den K-Faktor liegt zwischen 0,33 und 0,40, obwohl der tatsächliche Wert variieren kann.
| Material | Typischer K-Faktor-Bereich |
|---|---|
| Baustahl | 0.35–0.40 |
| Edelstahl | 0.35–0.45 |
| Weichgeglühtes Aluminium | 0.33–0.38 |
| Hartgewalztes Aluminium | 0.38–0.42 |
The K-factor directly affects the bend allowance, which represents the amount of material consumed by the bend in the flat pattern.
An incorrect K-factor produces an incorrect flat pattern.
After bending, the finished part may therefore be:
- Too long
- Too short
- Incorrectly positioned relative to holes or cutouts
- Outside the required overall dimensions
For components with multiple bends, small errors can accumulate after every operation. By the final bend, the location of a critical mounting feature may be significantly incorrect.
Most sheet metal CAD programs can automatically calculate bend allowances after the user enters a K-factor. However, engineers should verify the bend data instead of relying blindly on the software’s default values.
For repeat production, the most reliable values are often derived from the manufacturer’s proven bend tables, tooling records, and test coupons.
Springback Compensation
Springback is the tendency of sheet metal to partially return toward its original flat condition after the bending force is removed.
Every metal experiences some degree of springback. It is a natural result of elastic material behavior, not a manufacturing defect.
Stainless steel and high-strength steel generally exhibit more springback than mild steel or soft-temper aluminum.
Zum Beispiel:
- A 90-degree bend in 304 stainless steel may spring back approximately 2° to 4°.
- A similar bend in mild steel may spring back approximately 1° to 2°.
-
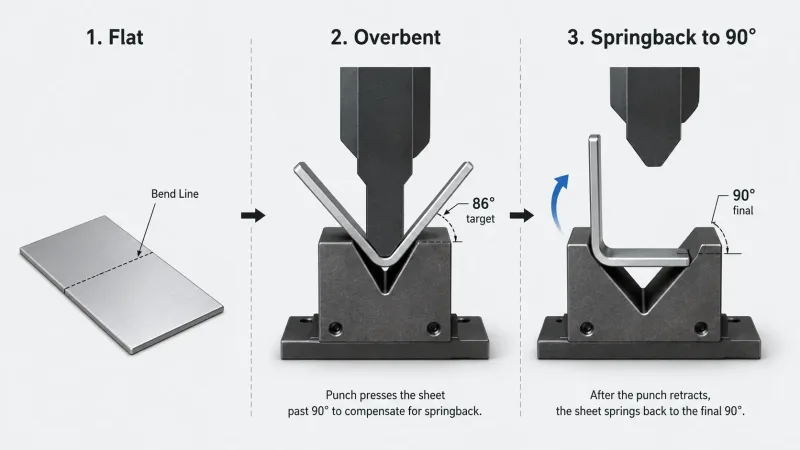
A three-stage sequence showing how springback compensation works: (1) the flat sheet is positioned, (2) the press brake overbends the sheet to approximately 86 degrees, and (3) after the punch retracts, the material’s natural elastic recovery springs it back to the target 90-degree angle — illustrating why manufacturers must deliberately overbend to achieve the correct final dimension.
Manufacturers compensate for springback by overbending the part. The material is formed beyond the target angle so that it relaxes into the required final position after the tooling pressure is removed.
This compensation is normally controlled during press brake programming. However, engineers should understand springback for two important reasons:
- Tight angular tolerances may require precision tooling, bottom bending, coining, or additional inspection, increasing manufacturing cost.
- Parts with multiple bends may accumulate dimensional errors if bend sequence and springback are not adequately controlled.
Material batches, rolling direction, tooling wear, and forming conditions can also affect the amount of springback.
Merkmalsplatzierung: Halten Sie Löcher, Schlitze und Ausschnitte von Biegezonen fern
Holes, slots, louvers, and other cut features are often placed close to bend lines because the arrangement appears logical from an assembly perspective.
However, the area surrounding a bend line is a deformation zone.
During bending, the material in this region is:
- Stretched
- Compressed
- Shifted
- Rotated relative to the flat pattern
Any feature located inside this zone may become distorted.
The following distances can be used as initial sheet metal design guidelines.
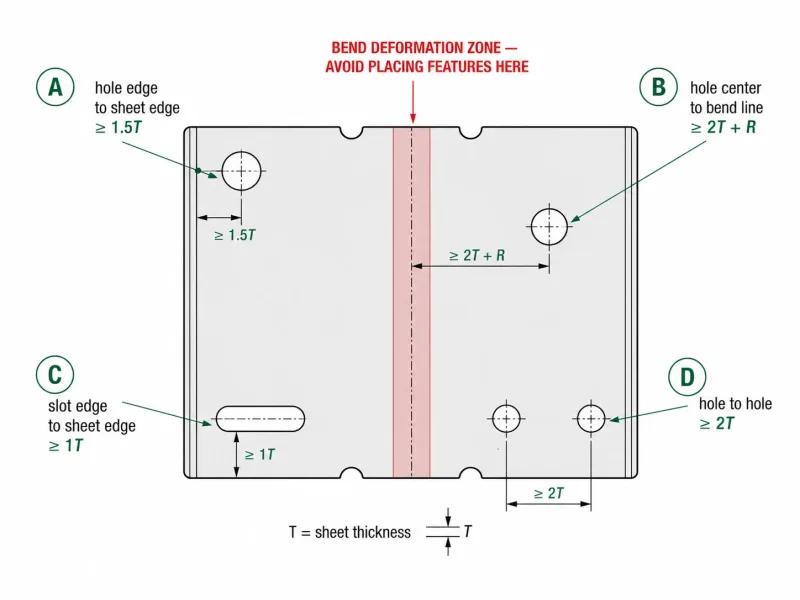
A top-view technical diagram of a flat sheet metal part with a bend line running through the center. Four callout examples illustrate the critical minimum distances: hole-to-edge, hole-to-bend-line, slot-to-edge, and hole-to-hole. The red-shaded zone along the bend line marks the deformation area where features should not be placed, as they risk becoming distorted during bending.
| Feature Relationship | Recommended Minimum Distance |
|---|---|
| Hole edge to sheet edge | ≥ 1.5 × T |
| Hole center to bend line | ≥ 2 × T + bend radius |
| Slot edge to sheet edge | ≥ 1 × T, provided slot width ≥ T |
| Edge-to-edge distance between two holes | ≥ 2 × T or ≥ 1 mm, whichever is greater |
| Feature-to-feature distance on the same face | ≥ 2 × T |
For ordinary small holes, a practical initial design rule is:
D ≥ 2 × T + R
For larger holes or elongated slots, a more conservative rule is:
D ≥ 2.5 × T + R
Where:
- D is the distance from the nearest edge of the feature to the bend tangent line
- T is the material thickness
- R is the inside bend radius
It is important to define D correctly. It is not the distance from the hole center to the nominal bend centerline.
If the required distance cannot be maintained, the manufacturing sequence should be discussed with the supplier. In some cases, bending first and machining, drilling, or punching the feature afterward may produce a more reliable result.
Toleranzstrategie: Steuern Sie, was wichtig ist, und geben Sie frei, was nicht
Every dimension on a drawing has either an explicit tolerance or an implied general tolerance, both of which should align with the applicable sheet metal inspection standards.
The primary challenge in sheet metal manufacturing is not simply whether a tight tolerance can be achieved. The real challenge is identifying which tolerances are functionally necessary and which provide no meaningful benefit.
Typical achievable tolerances for standard sheet metal fabrication may include:
| Dimension Type | General Tolerance | Tight Tolerance With Additional Cost |
|---|---|---|
| Laser-cut profile dimension | ±0.50 mm | ±0.15 mm |
| Hole position | ±0.25 mm | ±0.10 mm |
| Hole diameter | ±0.10 mm | ±0,05 mm |
| Biegewinkel | ±1° | ±0.5° |
| Bend-to-hole distance | ±0.50 mm | ±0.25 mm |
These values are general references only. Actual capability depends on:
- Material
- Dicke
- Part size
- Feature geometry
- Number of bends
- Machine condition
- Zeichnungen
- Prüfmethode
- Production volume
A practical design principle is to apply specific tolerances only to dimensions that directly affect fit, assembly, sealing, alignment, or function. All other dimensions should be governed by an appropriate general tolerance.
For example, if a sheet metal bracket is mounted to a frame using M6 bolts, the following dimensions may be critical:
- Bolt-hole locations
- Hole spacing
- Overall mounting width
- Interface height
- Datum relationships
By contrast, the exact position of a nonfunctional outer edge or the angle of a non-mating flange may not require a tolerance of ±0.10 mm.
Over-tolerancing is one of the most common problems found in sheet metal drawings.
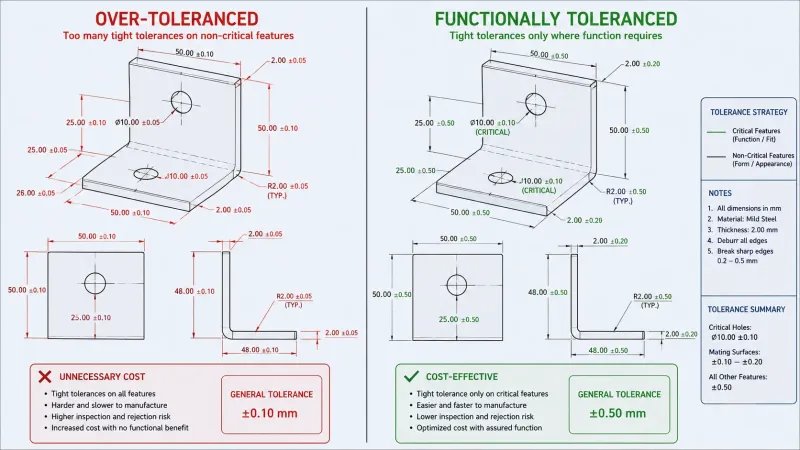
Two versions of the same sheet metal bracket drawing side by side. The left drawing is overloaded with tight tolerances (±0.10 mm) on every dimension — including edges that don’t affect function — leading to unnecessary cost. The right drawing applies tight tolerances only to critical mounting holes and mating surfaces, while using practical general tolerances elsewhere, demonstrating a cost-effective tolerance strategy.
Excessively tight tolerances do not automatically improve the part. Instead, they may:
- Increase the quoted price
- Extend lead times
- Require additional inspection
- Reduce manufacturing yield
- Force the manufacturer to use a more expensive production method
- Require machining after bending
The tolerance strategy should reflect the functional requirements of the assembly—not an arbitrary desire for maximum precision.
Materialauswahl und Oberflächenveredelung: Entscheidungen, die das Endteil beeinflussen
Choosing the Right Sheet Metal Material
Material selection requires a balance between:
- Mechanical strength
- Stiffness
- Umformbarkeit
- Korrosionsbeständigkeit
- Weight
- Erscheinungsbild
- Availability
- Kosten
The three most commonly used sheet metal material options are mild steel, stainless steel, and aluminum.
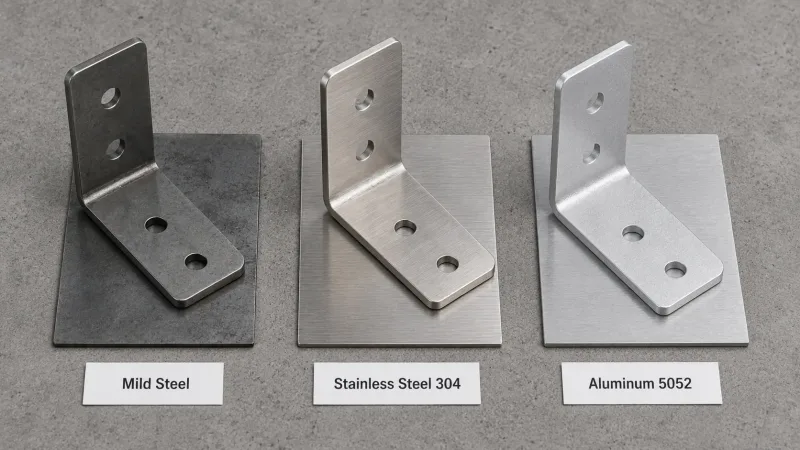
Three identical L-bracket samples photographed side by side, each fabricated from a different common sheet metal material — mild steel, stainless steel 304, and aluminum 5052. The brackets share the same geometry but differ visibly in surface tone and texture, giving readers a direct visual reference for how material choice affects the appearance and finish of the final part.
| Material | Vorteile | Einschränkungen | Common Thickness Range |
|---|---|---|---|
| Mild steel, including A36, SPCC, and DC01 | Low cost, good formability, widely available | Susceptible to corrosion without a protective finish | 0,5–6,0 mm |
| Edelstahl, einschließlich 304 und 316 | Strong corrosion resistance and clean appearance | Higher cost, greater springback, more difficult to bend | 0.5–4.0 mm |
| Aluminum, including 5052 and 6061 | Lightweight, corrosion resistant, easy to cut | Lower stiffness than steel; hard tempers may have greater springback and cracking risk | 0,5–6,0 mm |
One factor frequently overlooked by designers is material grain direction.
Sheet and coil materials develop a rolling direction during production. Bending perpendicular to the grain generally produces more consistent results and a lower risk of cracking than bending parallel to the grain.
This consideration is especially important for:
- Hartgewalztes Aluminium
- High-strength steel
- Small bend radii
- Critical structural parts
- Components subjected to fatigue loading
For critical applications, the required grain direction should be clearly specified on the drawing or flat pattern.
Surface Finishing Changes Part Dimensions
Sheet metal finishing processes are often treated as the final step after the design has been completed. However, these treatments can directly affect assembly dimensions.
Most coatings add measurable thickness to the part.
| Oberflächenbehandlung | Approximate Thickness Added Per Side |
|---|---|
| Pulverbeschichtung | 0.06–0.12 mm |
| Wet paint | 0.02–0.05 mm |
| Zinc electroplating | 0.005–0.015 mm |
| Aluminium-Eloxierung | 0.005–0.08 mm |
| Stainless steel passivation | Negligible dimensional change |
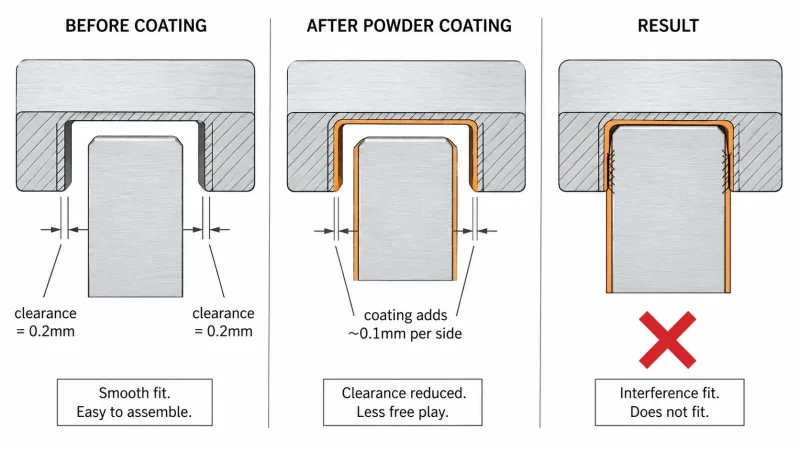
A three-panel cutaway diagram illustrating how surface coating affects sheet metal assembly fit. Before coating, the tab fits into the slot with comfortable clearance. After powder coating adds approximately 0.1 mm per side, the clearance is consumed and the assembly becomes an interference fit that no longer goes together — showing why coating thickness must be accounted for during the design stage.
Coating thickness can affect:
- Tab-and-slot assemblies
- Hinges
- Sliding components
- Threaded holes
- Installation and fit of sheet metal parts with PEM nuts
- Press-fit features
- Gasket compression
- Enclosure door gaps
- Mating surfaces
The preferred approach is to specify the required surface finish during the design stage and include coating thickness in all relevant fit and clearance calculations.
Areas that must remain electrically conductive, dimensionally controlled, or free from coating should also be clearly identified on the manufacturing drawing.
Prototypen- und Serienkonstruktion erfordern unterschiedliche Prioritäten
A sheet metal part designed for a prototype quantity of 10 pieces may look identical in CAD to the same part intended for a production volume of 5,000 pieces.
However, the manufacturing process and cost structure can be completely different.
| Design Consideration | Prototype and Low-Volume Production | Stable High-Volume Production |
|---|---|---|
| Cutting method | Laser cutting offers flexibility, fast lead times, and no dedicated tooling investment | Stamping or progressive dies reduce unit cost but require greater tooling investment |
| Biegen | Standard press brake tools and general-purpose tooling | Dedicated or custom tooling may improve consistency and production efficiency |
| Toleranzen | May be relaxed when the primary objective is functional validation | Must be controlled within a repeatable production capability |
| Oberflächenbeschaffenheit | May be simplified or omitted for assembly-only prototypes | Must match the final product specification |
| Nesting and material utilization | Less critical for small quantities | Essential because optimized nesting can significantly reduce material waste and cost |
| Designänderungen | Relatively easy between prototype iterations | May require tooling modifications, increasing cost and lead time |
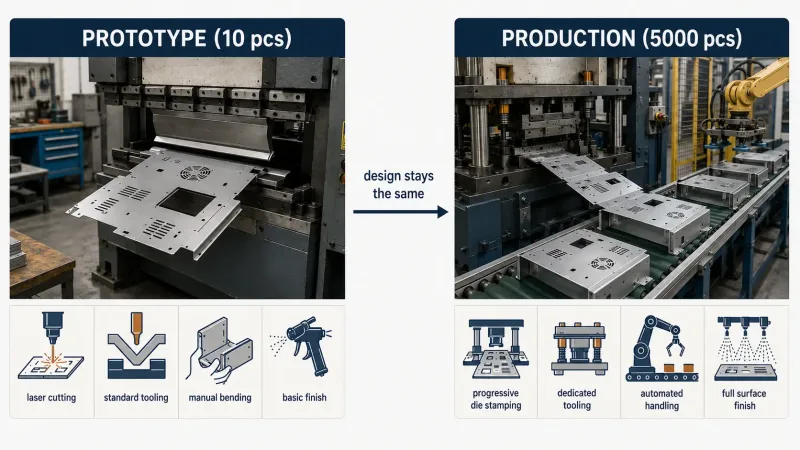
A two-column comparison infographic showing how the same sheet metal enclosure panel is manufactured differently at prototype volume (10 pieces — laser cut, standard press brake, manual handling) versus production volume (5,000 pieces — progressive stamping die, dedicated tooling, automated handling), with a connecting arrow emphasizing that the part design remains unchanged while only the manufacturing process scales.
The best approach is to design for the expected production process from the beginning.
During rapid sheet metal prototyping, the manufacturer can select flexible processes such as laser cutting and standard press brake bending. As production volume increases, the part can transition to dedicated tooling, stamping, or automated manufacturing with little or no design modification.
This strategy helps prevent expensive redesigns after the product has already entered production.
Wie SR-MFG Ihren Blechkonstruktionsprozess unterstützt
SR-MFG provides end-to-end custom sheet metal fabrication services, including:
- Laserschneiden
- Press brake bending
- Schweißen
- Hardware insertion
- PEM fastener and self-clinching nut installation
- Tapping
- Pulverbeschichtung
- Surface finishing
- Mechanical assembly
Before quotation, our engineering team performs a DFM-Prüfung für Blech of incoming 3D CAD models, including:
- Bend radius compliance
- Minimum flange length
- Feature placement
- Tooling accessibility
- Tolerance feasibility
- Material suitability
- Anforderungen an die Oberflächenbeschaffenheit
- Potential assembly risks
Whether you are ordering an initial prototype for fit and assembly testing or preparing a production order for thousands of parts, we work with you to ensure that the design is manufacturable and that the quotation reflects the most efficient production method.
Submit your STEP file, material specification, surface finish requirements, critical tolerances, and required quantity to receive a fast and detailed sheet metal fabrication quote.