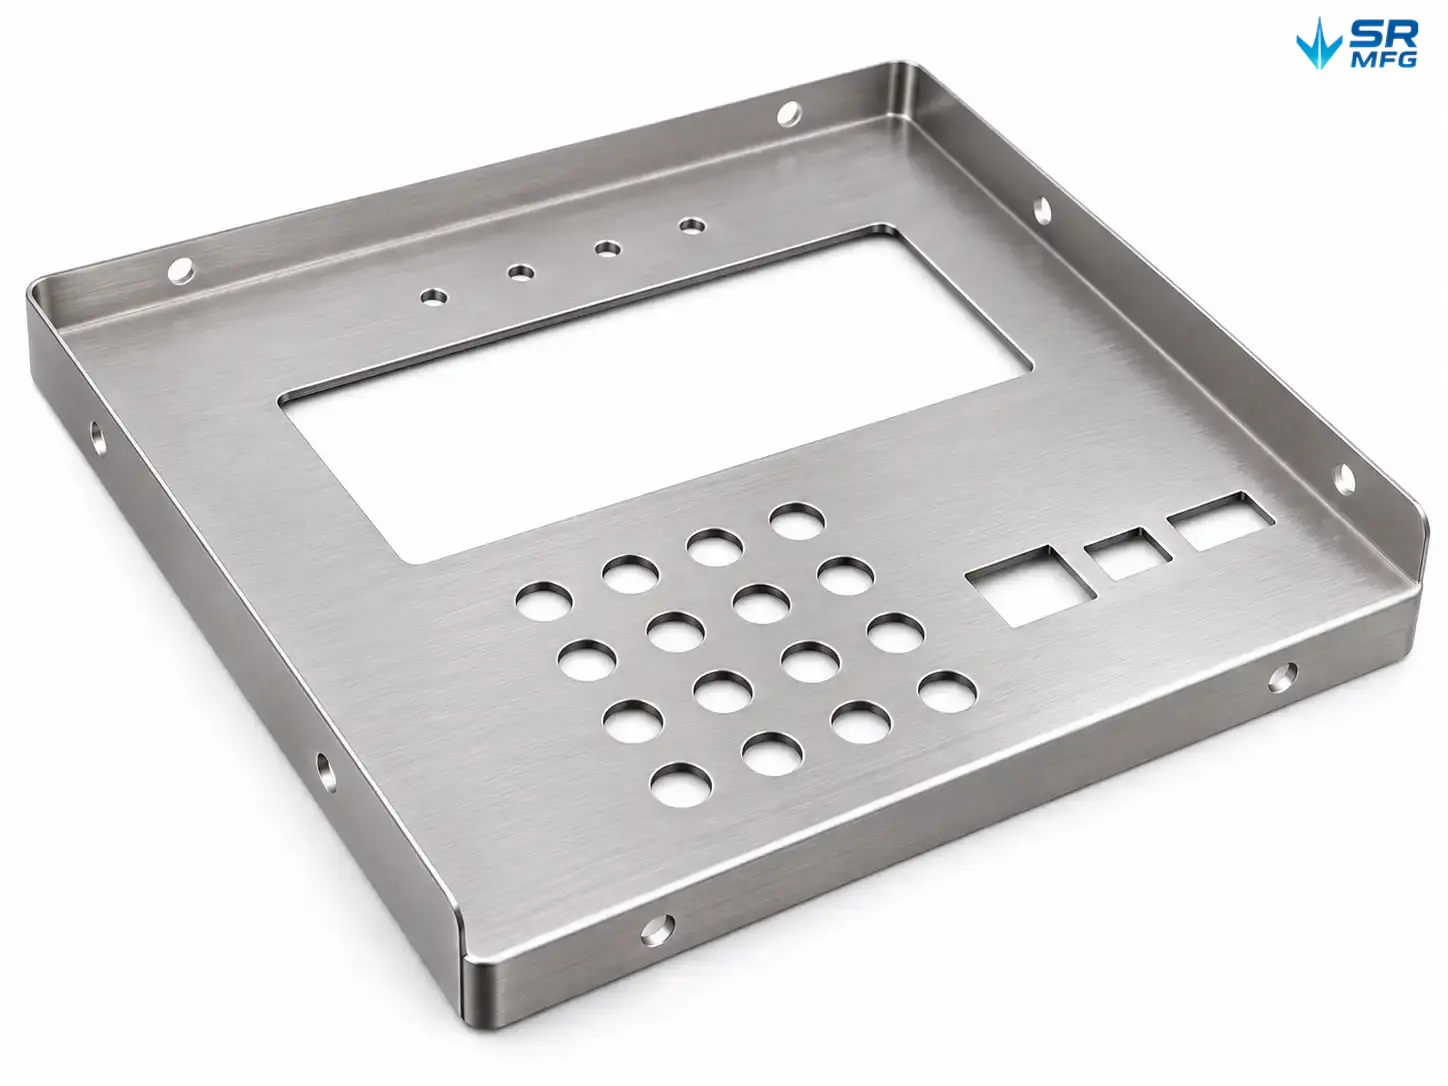
Frontblenden für medizinische Konsolen
Maßgeschneiderte Blech-Frontblenden für medizinische Konsolen, Patientenmonitore, Wandanschlusseinheiten und Diagnostikgeräte. Nach Ihren Zeichnungen gefertigt mit präzisen Aussparungen und medizinischen Oberflächen. Vom Prototyp bis zur Serienfertigung.
- Werkstoffe: Edelstahl, Aluminiumlegierung, kaltgewalzter Stahl
- Aussparungstoleranz: Laserschneiden auf ±0.1 mm
- Oberflächenbehandlung: Pulverbeschichtung, Eloxieren, gebürstete Oberfläche — desinfektionsmittelbeständig
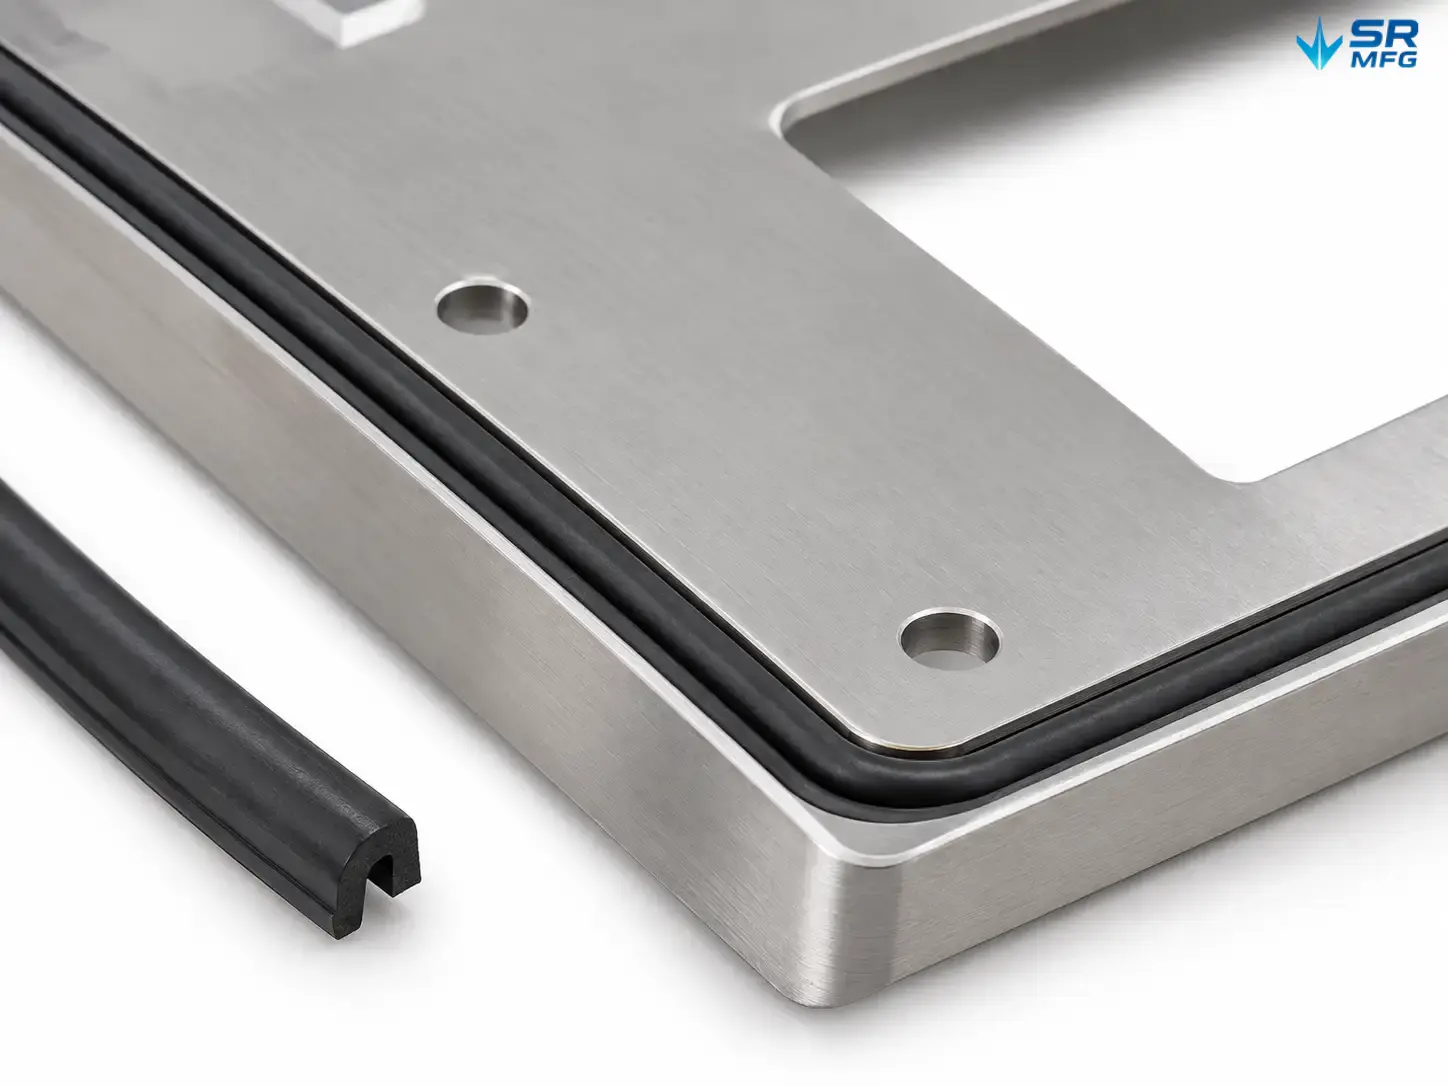
- Dichtungsauslegung: Dichtringnut-Struktur für IP54 / IP65-konforme Baugruppen
- Bestellflexibilität: Prototypen ab 1 Stück bis zu Serienfertigung ab 10,000+
→ Senden Sie uns Ihre Zeichnung oder Spezifikation für ein individuelles Angebot.
Produktdetails
| Spezifikation | Wert |
|---|---|
| Produkttyp | Frontblende für medizinische Konsolen / Faszienblende / Frontplatte |
| Anwendbare Geräte | Patientenmonitore, chirurgische Konsolen, Kopfwandeinheiten, Diagnostikblenden, medizinische Wagen |
| Materialoptionen | SS 304, SS 316, Aluminium 5052, Aluminium 6061, Kaltgewalzter Stahl SPCC / DC01 |
| Materialstärke | 0.5–3.0 mm |
| Max. Blendenabmessungen | 1200 mm × 800 mm (größer auf Anfrage) |
| Lagetoleranz der Aussparungen | ±0.1 mm (Standard); ±0.05 mm (Präzision auf Anfrage) |
| Biegewinkeltoleranz | ±0,5° |
| Oberflächenrauheit (nach der Oberflächenbehandlung) | Ra 1.6–3.2 μm (gebürstet); Ra 0.4–0.8 μm (eloxiert) |
| Oberflächenbehandlungen | Pulverbeschichtung, Eloxal Typ II / III, gebürstet, chemisch vernickelt |
| Beschichtungsdickenprüfung | Nach ISO 2064 / ASTM B487 |
| Schutzart | IP54, IP65 (Dichtungsnut + EPDM- oder Silikondichtung) |
| Kantenqualität | Entgratet / scharfe Kanten gebrochen (Standard für Medizingerätefrontplatten) |
| Ebenheit | ≤0.5 mm/m (Standard); enger auf Anfrage |
| Schweißverfahren | WIG-Schweißen, Punktschweißen (für die Befestigung von Halterungen oder Flanschen) |
| Prüfmethoden | Koordinatenmessgerät, Messschieber, Grenzlehrdorn/Grenzlehre, Schichtdickenmessgerät, Sichtprüfung |
| Qualitätssystem | ISO 9001 |
| Prototypen-Vorlaufzeit | 7–15 Werktage |
| Durchlaufzeit Serienfertigung | 15–30 Arbeitstage (mengenabhängig) |
| Mindestbestellmenge | 1 Stück (Prototyp) |
| Zeichnungsdateiformate | DXF, DWG, STEP, IGES, PDF |
| Verpackung | Antistatiktüte + Schaumstoff + Karton (Standard); Holzkiste für Großbestellungen |
Wo Frontplatten in Medizintechnik eingesetzt werden
Frontplatten von Medizinbedienkonsolen sind die Schnittstelle zwischen Bediener und Gerät. Sie verkleiden die Vorderseite von Patientenmonitoren, chirurgischen Konsolen, Wandanschlusseinheiten und Diagnostikgeräten – und integrieren Anzeigefenster, Tastaturausschnitte, Anschlussbuchsen und Statusanzeigen in einer einzigen geformten Platte.
Eine durchdachte Frontplatte erfüllt gleichzeitig drei Aufgaben. Sie schützt die interne Elektronik vor Staub, Flüssigkeitsspritzern und mechanischen Stößen. Sie positioniert jedes Bedienelement – Bildschirm, Tasten, Anschlüsse – genau dort, wo der Bediener sie erwartet. Und sie bietet eine saubere, professionelle Oberfläche, die täglichen Desinfektionsmaßnahmen standhält.
Wir fertigen diese Platten nach Ihrer Zeichnung aus Blech. Ob eine Edelstahlblende für ein ICU-Monitorgehäuse oder eine Aluminium-Frontplatte für ein tragbares Diagnostikgerät – wir steuern den gesamten Prozess vom Laserschneiden bis zur Oberflächenbehandlung.
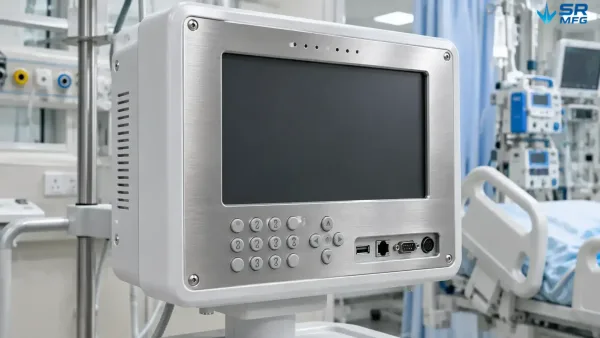
Eine Edelstahl-Frontblende, montiert an einem Patientenmonitor, mit Anzeigefenster, Tastaturfeld und Anschlussbuchsen in eingebautem Zustand.
Plattenstruktur & funktionale Integration
Medizinische Frontplatten sind selten flache Platten. Sie weisen eine Anordnung von Öffnungen und konstruktiven Merkmalen auf, die präzise mit der dahinterliegenden Elektronik ausgerichtet sein müssen – und jedes Merkmal hat seine eigene Fertigungstoleranz.
| Merkmalstyp | Was sie aufnimmt | Typisches Fertigungsverfahren |
|---|---|---|
| Ausschnitt für Anzeigefenster | LCD-/TFT-Bildschirmeinfassung | Laserschneiden, ±0.1 mm |
| Tastaturtastenlöcher | Tastschalter, Folientastaturen | CNC-Stanzen oder Laserschneiden |
| Öffnungen für Anschlussbuchsen | USB, Ethernet, Stromversorgung, Sensorbuchsen | Laserschneiden + Entgraten |
| Löcher für Statusanzeigen | LED-Statusleuchten | Stanzen kleiner Durchmesser |
| Lautsprecher-/Belüftungsschlitze | Audioausgabe, Luftstrom | Schneiden von Schlitzen in Anordnung |
| Dichtungsnuten | Dichtungssitz für IP-geschützte Baugruppen | CNC-Fräsen oder Pressumformen |
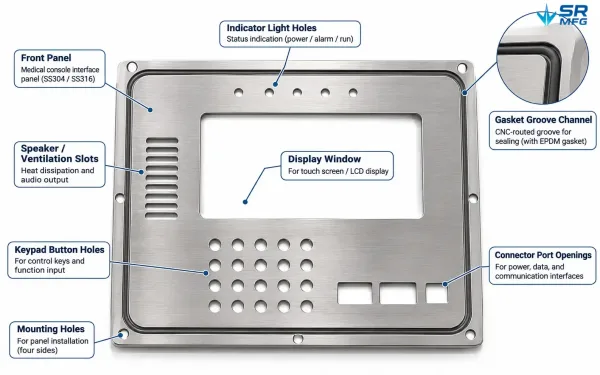
Beschriftete Layoutdarstellung einer Frontblende für eine medizinische Konsole mit allen Aussparungstypen und deren Positionen — Anzeigefenster, Tastaturlöcher, Anschlussbuchsen, Kontrollleuchten, Lautsprecherschlitze und Dichtungsnut am Umfang.
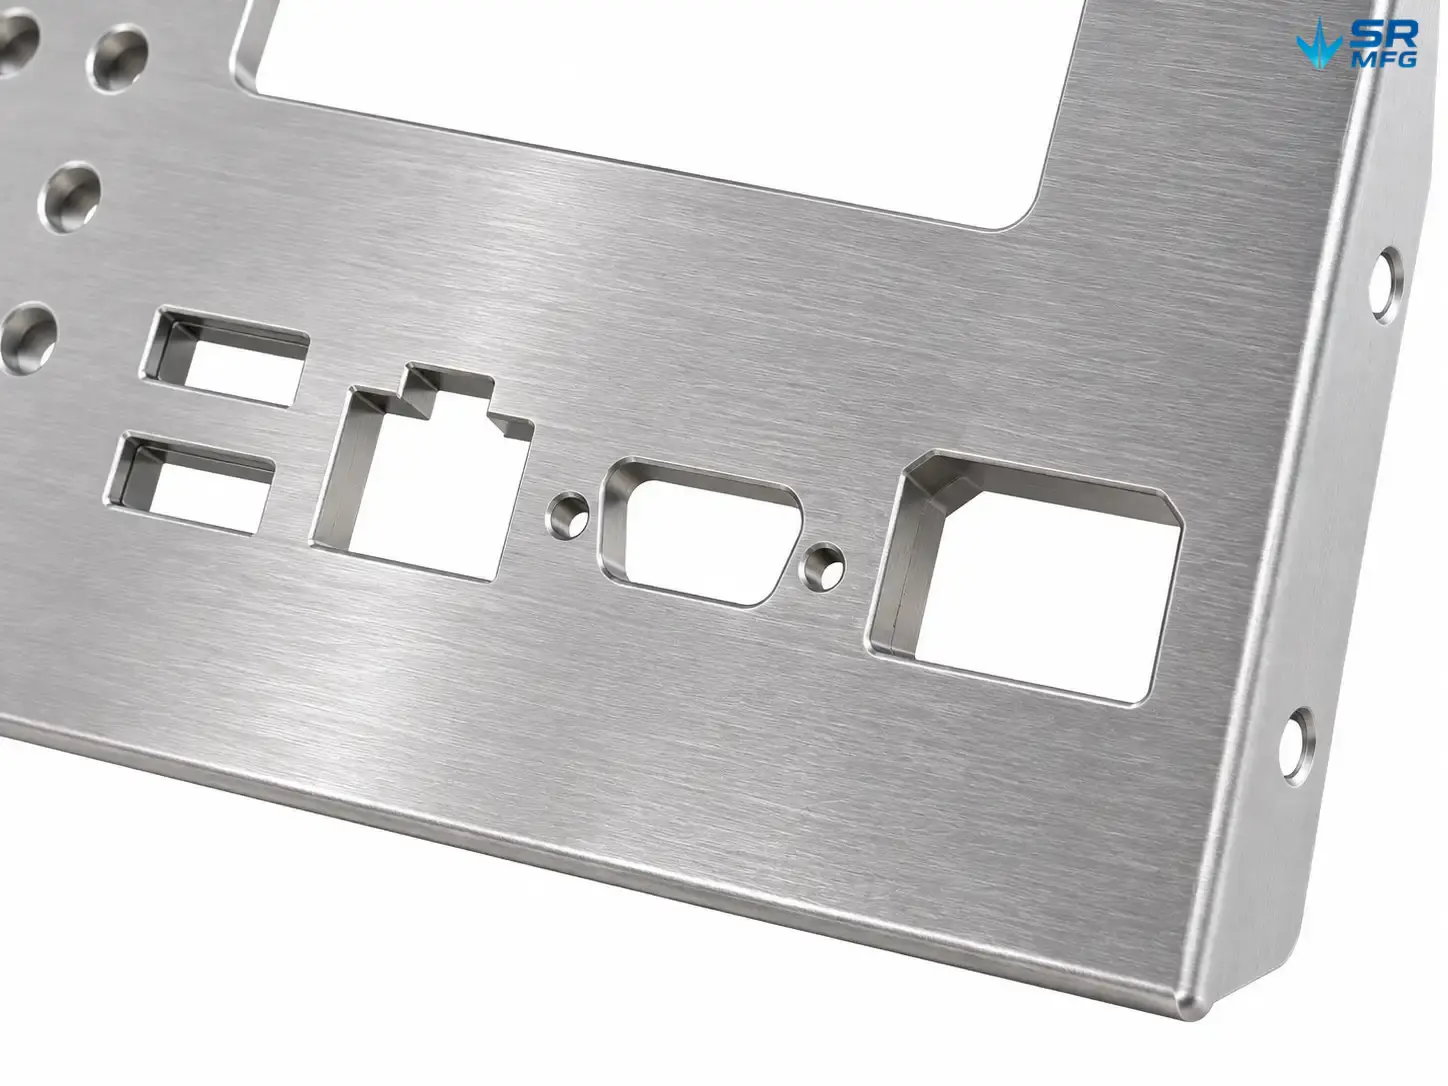
Die Kantenqualität ist hier entscheidend. Bei Platten bis 3.0 mm Dicke erzeugt das Laserschneiden saubere Öffnungen mit minimalem Grat – das reduziert die Nachbearbeitung und sorgt dafür, dass Dichtungen, Displays und Anschlüsse beim ersten Zusammenbau korrekt sitzen. Wo scharfe Kanten nicht akzeptabel sind, was auf die meisten medizinischen Anwendungen zutrifft, führen wir einen Entgratungs- oder Kantenschliff-Durchgang durch.
Die Steifigkeit der Frontplatte wird über die Materialdicke und die Biegegeometrie abgestimmt. Für Frontplatten mit einer Spannweite von mehr als 400 mm empfehlen wir 1.5 mm oder dickere Werkstoffe mit umgeformten Rückfalzen, um ein Durchbiegen beim Drücken der Tasten oder beim Reinigen zu vermeiden.
Werkstoffe & Oberflächenbehandlung
Die Werkstoffauswahl hängt davon ab, wo die Frontplatte eingesetzt wird und womit sie täglich in Kontakt kommt.
| Material | Warum Sie sich dafür entscheiden sollten | Typische Anwendung für Frontplatten |
|---|---|---|
| Edelstahl 304 | Korrosionsbeständig, leicht zu reinigen, robust | ICU-Monitore, chirurgische Konsolen, Wandfelder |
| Edelstahl 316 | Überlegene Chemikalien- und Chloridbeständigkeit | Panels, die aggressiven Desinfektionsmitteln ausgesetzt sind |
| Aluminium 5052 | Leicht, gut umformbar, eloxierbar | Tragbare Monitore, gerätebaugemontierte Geräte |
| Aluminium 6061 | Höhere Steifigkeit, wärmebehandelbar, zerspanbar | Strukturelle Frontplatten, die nachträgliche Bearbeitung erfordern |
| Kaltgewalzter Stahl (SPCC) | Kostengünstig, einfach zu beschichten | Kostenkritische Programme mit ausreichender Beschichtung |
Die Oberflächenbehandlung ist das, was medizinische Panels von allgemeinen Blecharbeiten unterscheidet. Die Panels werden mehrmals pro Schicht mit Alkohol abgewischt, mit Wasserstoffperoxid besprüht und mit chlorhaltigen Lösungen gereinigt. Die Oberfläche muss diesem Zyklus standhalten und darf keine Flecken, Verfärbungen oder Beschichtungsschäden aufweisen.
| Oberfläche | Schicht / Lage | Medizinische Eignung |
|---|---|---|
| Pulverbeschichtung | 60–120 μm ausgehärteter Film | Schlagzäh, farblich abgestimmt, gute Chemikalienbeständigkeit |
| Eloxieren (Typ II) | 5–15 μm Oxid | Aluminium-Panels; dekorativ + mäßiger Schutz |
| Eloxieren (Typ III) | 25–50 μm Oxid | Hartbeschichtung für hochbeanspruchte oder stark berührte Oberflächen |
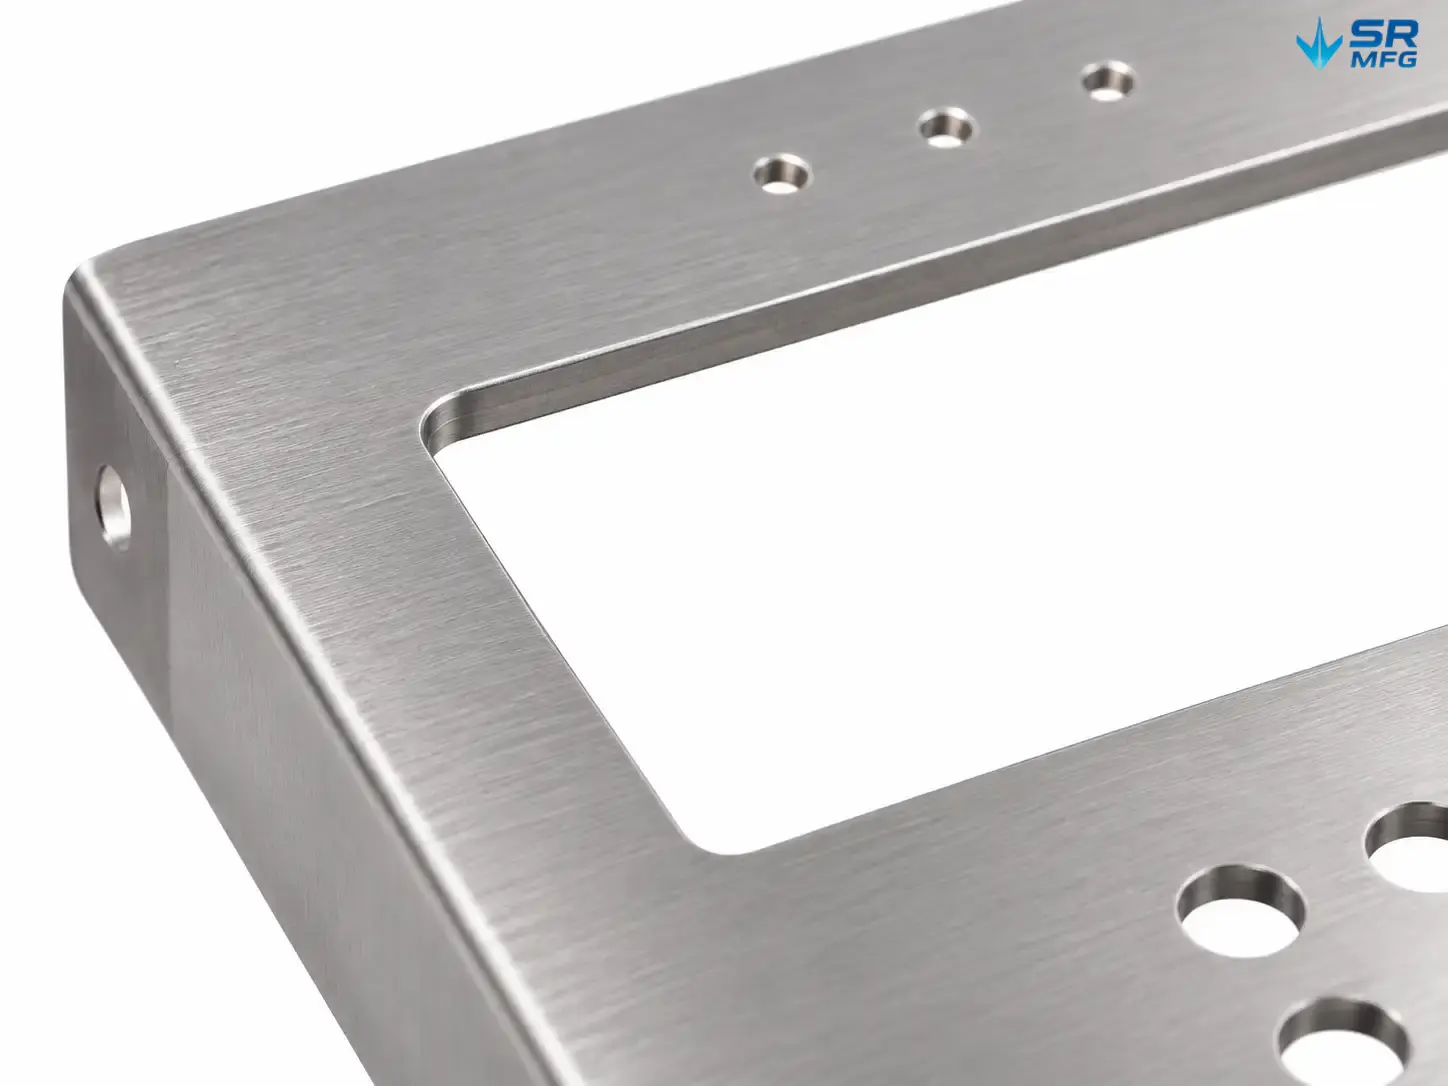
| Gebürsteter Edelstahl | Mechanische Textur | Edelstahl-Panels; fingerabdruckresistent, leicht zu reinigen |
| Chemisch vernickelt | 25–50 μm Ablagerung | Gleichmäßige Abdeckung bei komplexen Geometrien; EMI-Option |
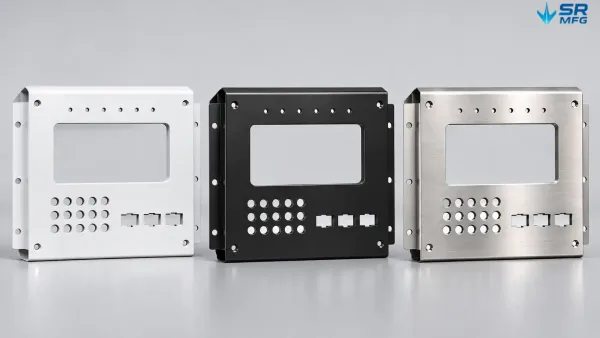
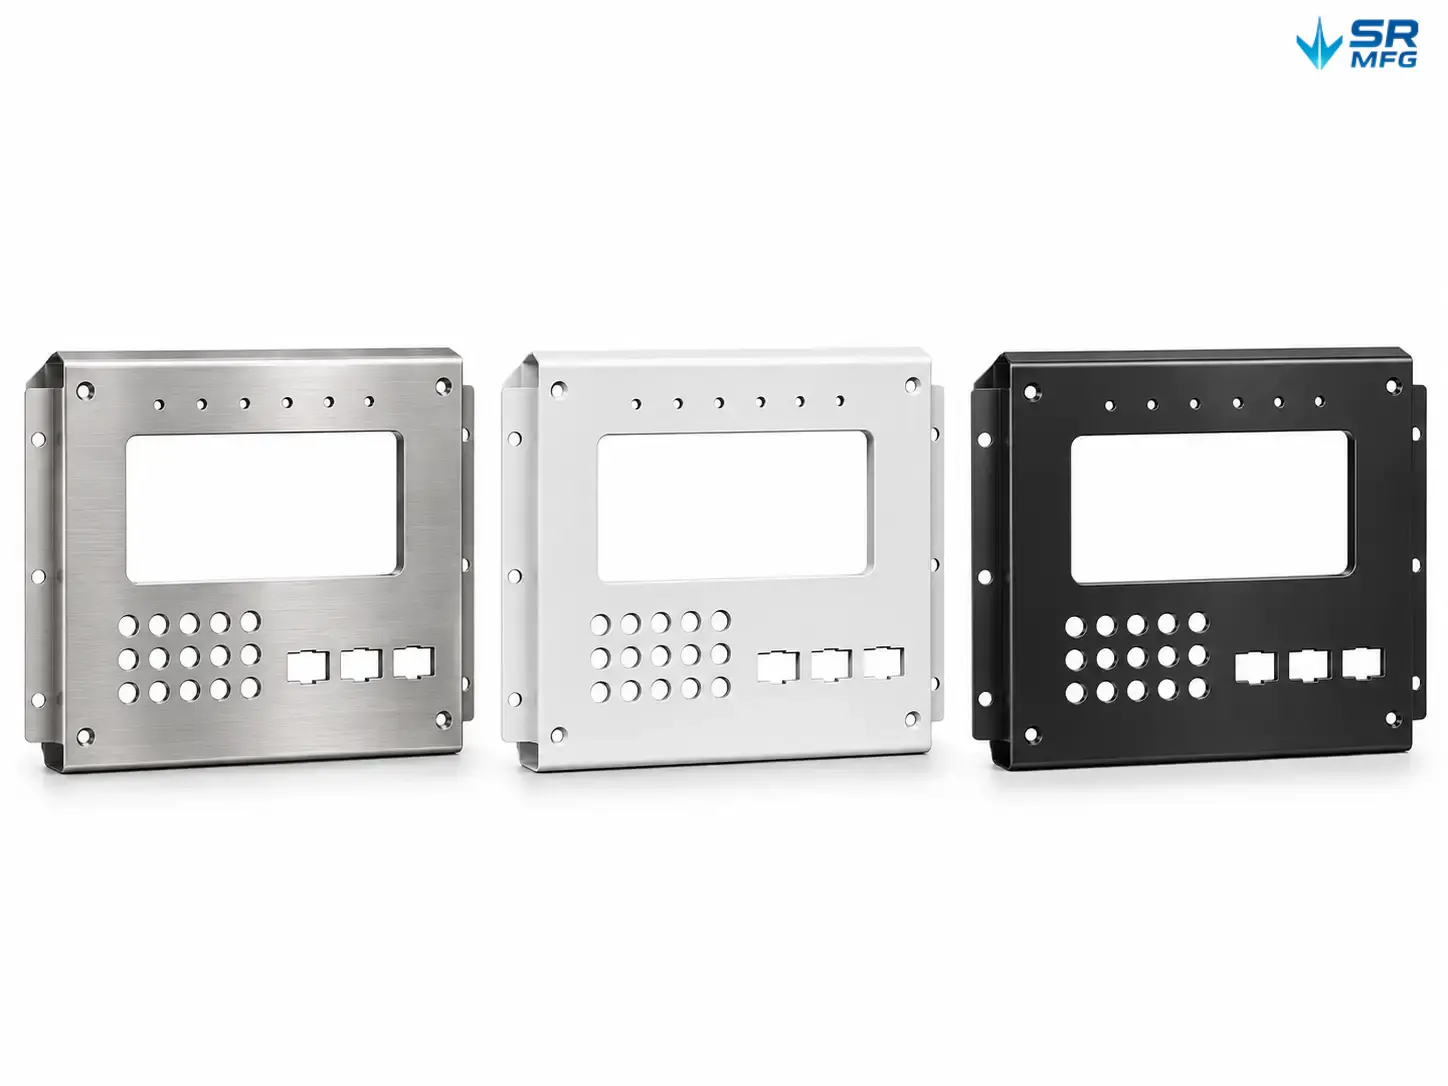
Direktvergleich von drei Oberflächen auf medizinischen Frontblenden — weiße Pulverbeschichtung, schwarzes Eloxieren Typ III und gebürsteter Edelstahl.
Wenn Ihre Geräte zur Farbe einer bestehenden Produktlinie passen müssen, stimmen wir uns auf Ihre RAL- oder Pantone-Referenz ab und liefern beschichtete Musterpanels zur Freigabe vor der Produktion.
Kundenspezifische Fertigung — Ihre Zeichnung, unsere Fertigung
Jedes medizinische Frontpanel, das wir fertigen, wird aus kundengelieferter Geometrie aufgebaut — nicht aus einem festen Katalog ausgewählt. Der Prozess ist darauf ausgelegt, das Risiko in jeder Phase zu reduzieren.
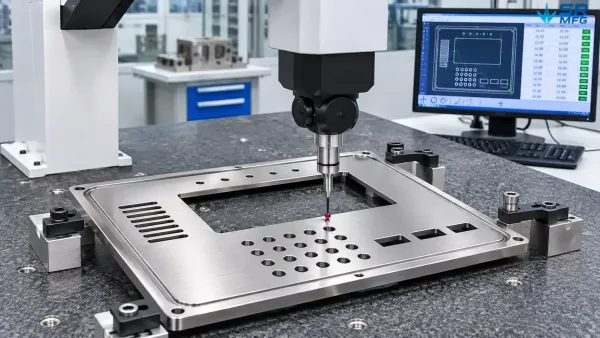
Eine Faserlaser-Schneidanlage im Betrieb, die präzise Aussparungen in ein Edelstahlblech für die Fertigung medizinischer Frontblenden schneidet.
Zeichnungseingang & DFM-Prüfung (1–3 Werktage). Wir prüfen Ihre DXF-, DWG-, STEP- oder IGES-Dateien auf Fertigbarkeit — Biegeradien im Verhältnis zur Materialstärke, Aussparungsabstände für die strukturelle Integrität, Toleranzrealisierbarkeit und Verträglichkeit der Oberflächen. Das Feedback erfolgt, bevor Material geschnitten wird.
Prototyp / Erstmuster (7–15 Werktage). Wir schneiden, biegen und veredeln Prototypenblenden für Ihre Passprüfung, zusammen mit Maßprüfberichten. Wenn die Blende mit einem Display, einer Tastatur oder einem Gehäuse zusammenpasst, reichen Sie alle Zeichnungen der Passbauteile gleichzeitig ein, damit wir die Ausrichtung prüfen können.
Serienfertigung (15–30 Werktage, mengenabhängig). Nach Ihrer Freigabe des Erstmusters planen wir die Produktion. Prozessparameter — Laserleistung, Biegeprogramme, Beschichtungsdicke — werden vom freigegebenen Muster übernommen, sodass die Serienteile übereinstimmen.
Praxisbeispiel. Ein Medizintechnik-Integrator benötigte kürzlich 200 Frontblenden aus gebürstetem Edelstahl für die Neuentwicklung einer chirurgischen Konsole. Ihre Zeichnung sah 47 einzelne Aussparungen auf einer 320 × 220 mm Blende mit Lagetoleranzen von ±0.15 mm vor. Wir laserschnitten 1.5 mm SS 304, bildeten Umschlagflansche für die Schraubmontage und lieferten Erstmuster innerhalb von 12 Arbeitstagen. Die Passprüfung bestand beim ersten Versuch — kein Nacharbeiten.
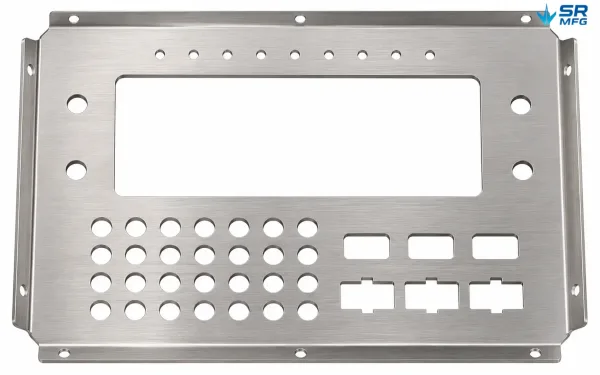
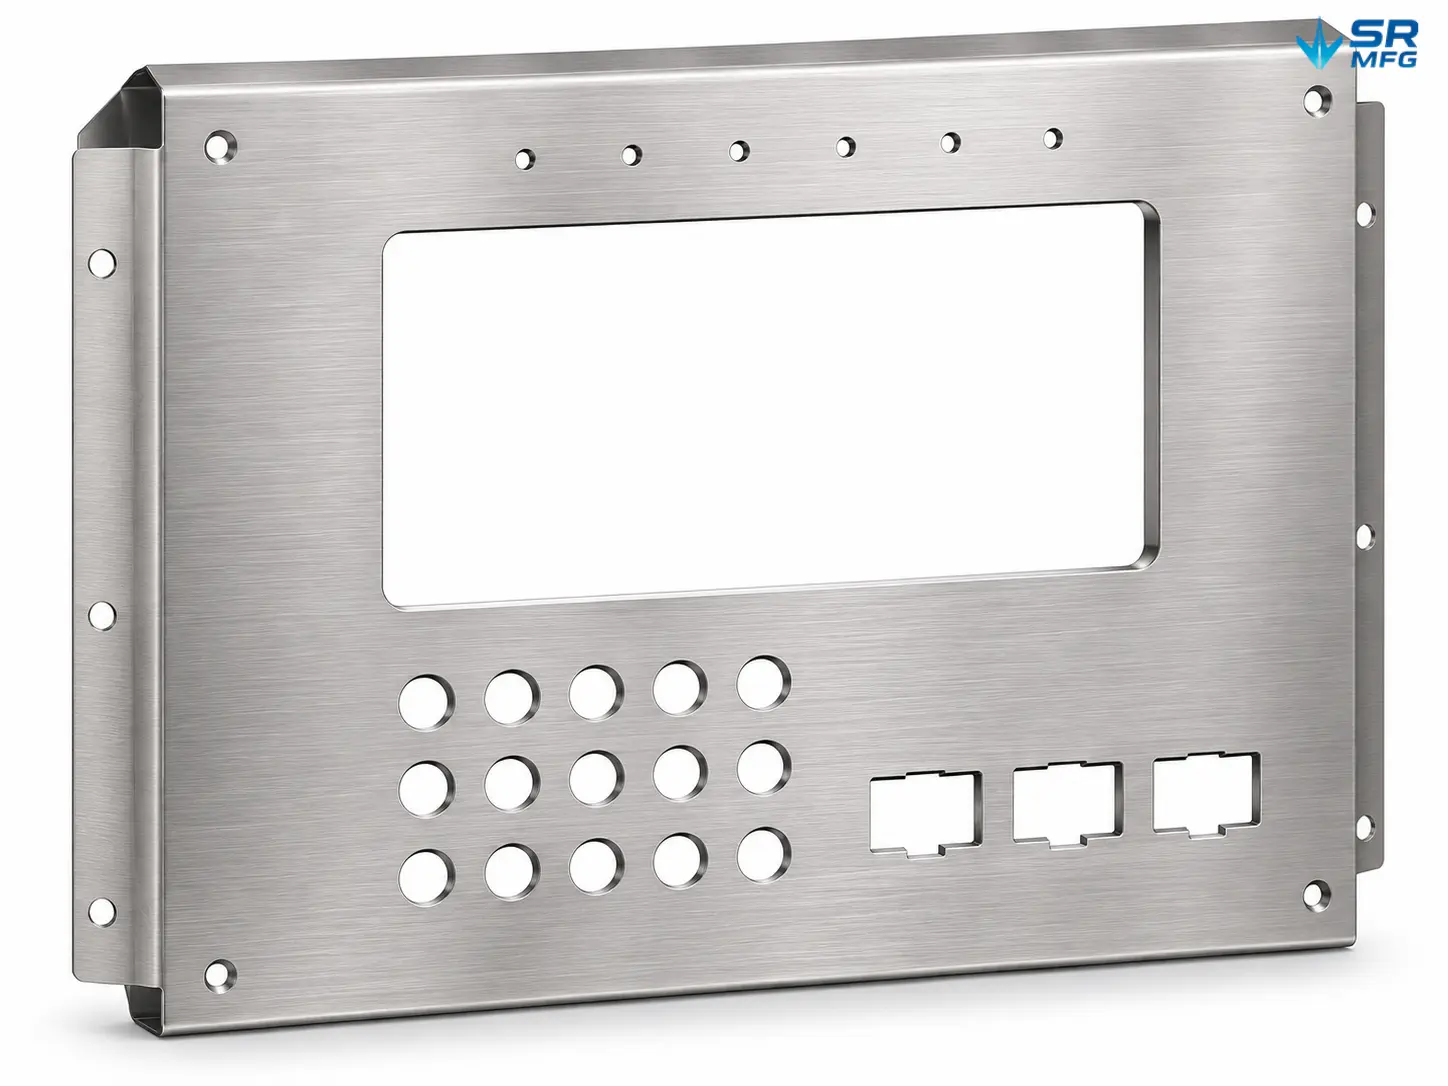
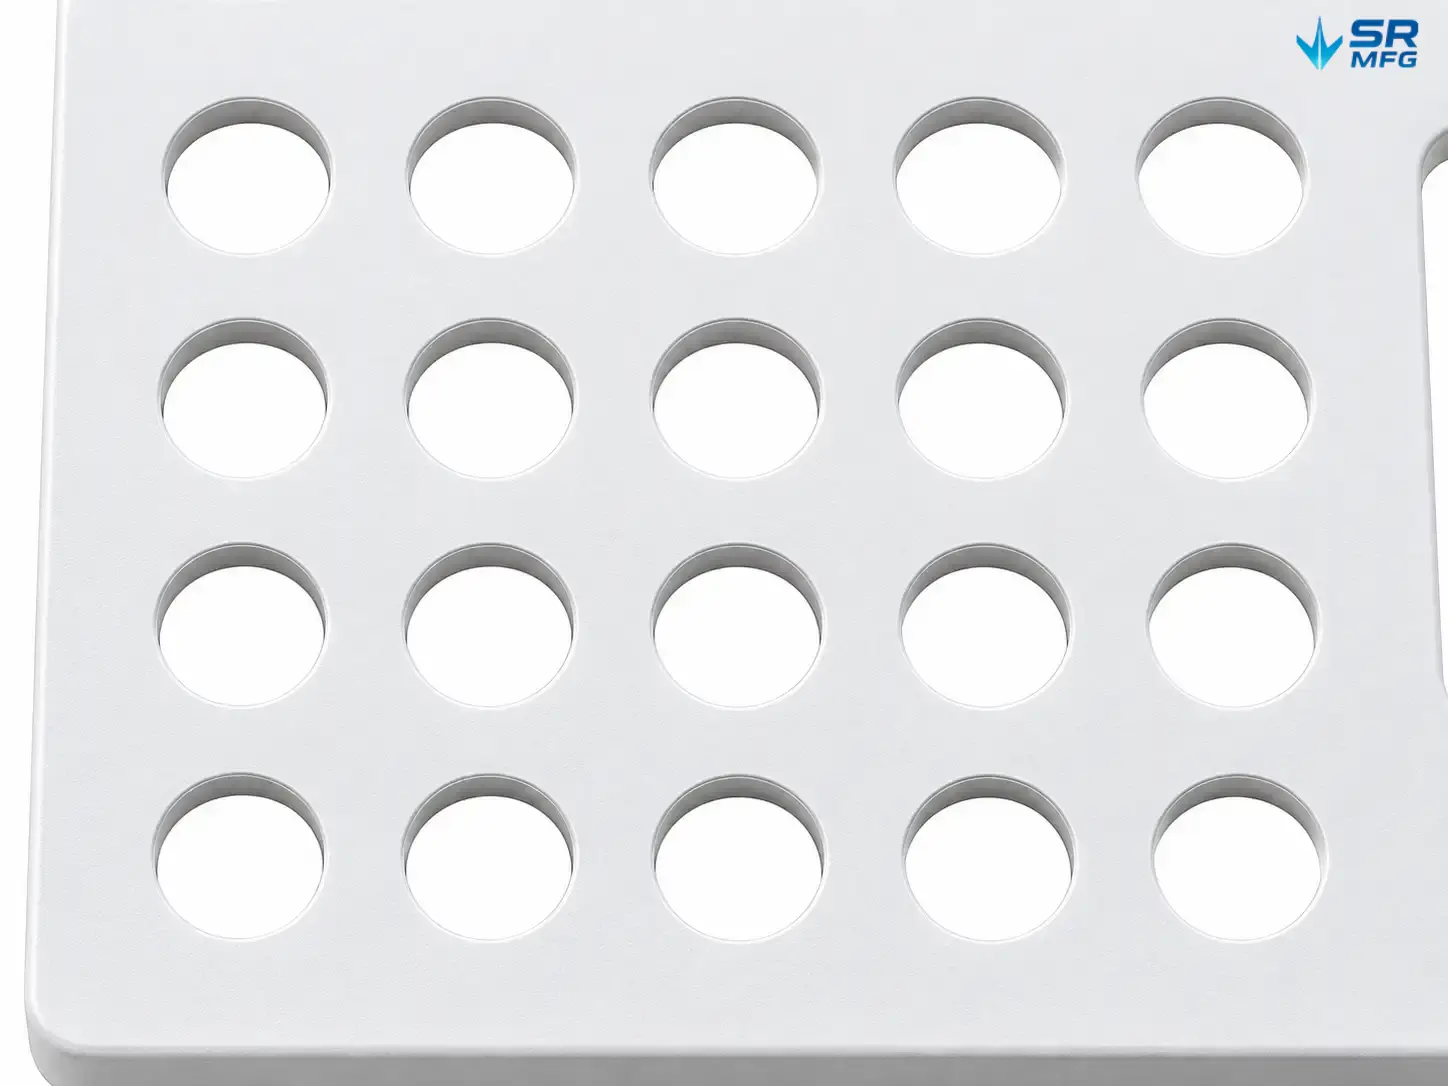
Eine fertiggestellte Frontblende aus gebürstetem Edelstahl für eine chirurgische Konsole mit 47 präzisen laser-geschnittenen Öffnungen, darunter ein Anzeigefenster, ein Tastenfeldraster, Anschlussbuchsen und Kontrollleuchten.
Anwendungsszenarien
| Gerätetyp | Panel-Funktion | Typisches Material & Oberfläche |
|---|---|---|
| Patientenmonitore | Frontblende und Frontplatte für die Anzeige- und Bedienoberfläche | Aluminium oder Edelstahl; Pulverbeschichtung oder eloxiert |
| Chirurgische Konsolen | Bedienfeld im OP — muss ständiger Reinigung standhalten | SS 304/316; geschliffen oder pulverbeschichtet |
| Kopfwand-Einheiten für Krankenhäuser | Servicepanel, das Gas-, Strom- und Datenanschlüsse abdeckt | Kaltgewalzter Stahl oder Edelstahl; Pulverbeschichtung |
| Diagnostische Geräte | Frontpanel für Bildgebungs- oder Laborgeräte-Bildschirme | Aluminium 6061; eloxiert |
| Medizinische Wagen | Schnittstellenpanel an mobilen Geräteplattformen | Aluminium 5052; pulverbeschichtet |
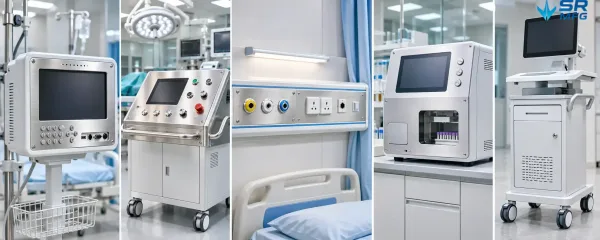
Frontblenden in fünf medizinischen Gerätetypen — Patientenmonitor, chirurgische Konsole, Krankenhaus-Kopfwandeinheit, Diagnostikgerät und mobiler Medizinwagen.
Wenn Ihre Anwendung nicht oben aufgeführt ist, senden Sie uns den Gerätetyp und eine Übersichtszeichnung. Wir bestätigen die Machbarkeit und empfehlen eine Material- und Oberflächenkombination.
FAQs